
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Ingot Cropping Wire Saw
Ingot Cropping Wire Saw-technologie: de ultieme gids
Het snijden van master silicium blokken met draadzaag technologie die nooit eindigt De volledige handleiding bespreekt de gehele reikwijdte van de snij principes aan apparatuur selectie, dus helpen de halfgeleider en fotovoltaïsche fabrikanten om de bijsnijding activiteiten met hun processen te verbeteren.
500+ installaties
30+ landen
15+ jaar ervaring
24/7 Technische ondersteuning

Wat is Ingot Cropping Wire Saw?
Een draadzaag voor het bijsnijden van blokken is een zeer nauwkeurig hulpmiddel dat wordt gebruikt voor het snijden van siliciumblokken in zowel de halfgeleider- als de fotovoltaïsche industrie. Het voert de bewerkingen uit van diamantdraad, zoals het verwijderen van boven- en staarten, samen met het snijden. Deze machine, waar de zonne- en halfgeleidersector sterk op vertrouwt, is erg belangrijk voor de productie van de wafels, omdat deze een zeer hoge snij-efficiëntie en een zeer laag materiaalverlies heeft.
1
Bijsnijden vergeten is een zeer belangrijke en beslissende stap in het productieproces van siliciumwafels, waarbij de met onzuiverheden beladen kop- en staartdelen worden geëlimineerd
2
Diamant draadzaag technologie heeft geleidelijk de traditionele methode vervangen door een zeer hoog gebruiksniveau van meer dan 98%+
3
De moderne eindeloze draadlussystemen garandeer de best mogelijke snijsnelheid (van maximaal 80 m/s) en ook oppervlaktekwaliteit
4
De juiste bijsnijding heeft een directe impact over de opbrengst van de stroomafwaartse wafels door 5-10%
De rol van het snijden van de bovenstaart van siliciumingets in de productie
De vervaardiging van siliciumwafels gebeurt op systematische wijze waarbij de bijsnijding midden in het proces wordt geplaatst
1
Ingot Growth
Czochralski/Float Zone
2
Bijsnijden
Bovenkant/staart en sectie
3
Kwadrateren
Bricking Process
4
Wafering
Multi-wire Slicing
5
Afwerking
Lappen & Polijsten
Het is normaal tijdens de groei van het kristal dat de onzuiverheden naar de boven - en onderkant van de siliciumstaaf komen Het snijden van de bovenkant en de staart verwijdert de verontreinigde delen en garandeert zo dat alleen het zuiverste silicium doorkomt voor de productie van wafers Bovendien zijn brugsnijsecties om lange blokken in handiger stukken te verdelen en zaadslakken extractie om het zaadkristal te verkrijgen voor hergebruik in de volgende groeicycli de andere manieren van het groeiproces die ondersteunen.
98%
Adoptiepercentage voor de industrie
50%
Sneller dan traditionele methoden
5-10%
Opbrengstverbetering
80 m/s
Maximum Draad Snelheid
Hoe het snijden van silicium is ontstaan
Het snijden van silicium moet worden begrepen om de kwaliteit van de productie naar zijn best te verbeteren. De snijmethode voor diamantdraadzagen is gebaseerd op het slijtageproces van de diamantdeeltjes ingebed in de draad, die het materiaal slijpen terwijl de draad snel over het werkstuk beweegt.
Het snijmechanisme uitgelegd
In de diamantdraadzaagsystemen zonder uiteinde zal een draad die in een lus is gesloten continu in één richting draaien met een snelheid tot 80 m/s Op het moment dat de draad in contact komt met de siliciumstaaf zullen de enkelvoudige diamantkorrels micro-inkepingen maken die het materiaal geleidelijk zullen verwijderen door een combinatie van
Brosse breuk:
Microscheuren die onder het oppervlak worden gevormd, zullen zich blijven voortplanten vanwege het hardheidsverschil tussen diamant (10 Mohs) en silicium (7 Mohs)
Plastische vervorming:
Op zeer kleine snijdiepten kan silicium verwijdering in ductiele modus vertonen met gladdere oppervlakken
Schuurkleding:
De duizenden diamantdeeltjes langs de draadlengte zullen voortdurend slijpende actie uitvoeren, dat wil zeggen, het substraat verslijten.
Silicon Ingot Cropping Machine kritische procesparameters
Om de beste resultaten voor het bijsnijden van siliciumwafels te verkrijgen, is een zorgvuldig beheer van verschillende parameters die met elkaar verbonden zijn nodig:
Parameter
Typisch bereik
Effect op snijden
Optimalisatie Tip
Draad Lineaire Snelheid
40-80 m/s
Hogere snelheid = sneller snijden, verhoogde slijtage
Begin bij 60 m/s, pas aan op basis van oppervlaktekwaliteit
Feed Rate
0,3-2 mm/min
Lagere snelheid = betere afwerking, langzamere cyclustijd
Gebruik parabolisch profiel voor in-/uitreis
Wire Tension
15-30 N
Regelt de booghoek van de draad en de rechte lijn van de snede
Gebruik adaptieve spanningsregelsystemen
Koelvloeistofstroom
3-8 l/min
Onvoldoende doorstroming = thermische schade
Zorg voor volledige dekking van de snijzone
Draad Diameter
0,25-0,5 mm
Dunnere draad = minder kerfverlies, kwetsbaarder
0,35 mm typisch voor bijsnij-toepassingen
Pro Tip: Draadbooghoekbeheer
De draadbooghoek tijdens het snijden heeft een directe relatie met de snijkracht en de oppervlaktekwaliteit Overmatige boog (meer dan 15 graden) betekent dat de voedingssnelheid te agressief is Snijmachines voor moderne siliciumblokken zijn uitgerust met real-time booghoekmonitoring om parameters automatisch aan te passen.
Machine Specificatie voor Regelbare Ingot Cropping
📐 Gemeenschappelijke Machinegroottes voor Silicium Ingot Cropping
8″ Machine
Minder dan 200 mm binnenkrijgen
12″ Machine
Minder dan 300 mm binnenkrijgen
18″ Machine
Minder dan 450 mm ingevangen
Z-Axis-assortiment
50-400 mm
Soorten Silicon Ingot Cropping Machines
Het kiezen van de juiste siliciumsnijmachine hangt af van uw productiebehoeften, materiaalspecificaties en de gewenste kwaliteit.
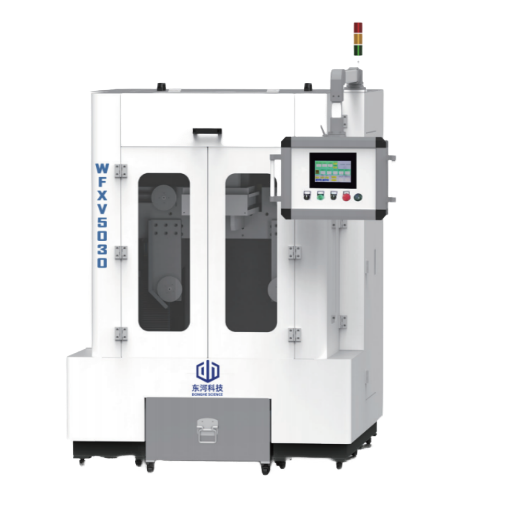
3.1 Zaag met enkele draad
Ontworpen voor het bijsnijden van één snee tegelijk Ideaal voor veeleisende normen zoals top/staart verwijdering en brug snijden parameters.
- Compact en draagbaar voor het bijsnijden van blokken
- Veelzijdig voor blokken van 8″ tot 18″
- Hoge flexibiliteit voor R & D & small-batch
- Lagere kapitaalinvesteringen

3.2 Multi-Wire Zaag
Ontworpen voor wafering in grote volumes in plaats van eenvoudig bijsnijden Levert veel wafels tegelijkertijd uit één steen silicium.
- Belangrijkste toepassing: Wafering
- Verwerk tot 1.000 wafels per snede
- Vereist voorgesneden, vierkante stenen
- Hoge doorvoer voor massaproductie

Endless Wire Loop Silicon Ingot Cropping Machine
Gebruikt in het nauwkeurige snijden voor bijsnijdtoepassingen Beschikt over superieure oppervlaktekwaliteit, beter dan om het even welke andere reeks van het draadknipsel.
- Unidirectioneel snijden met 80m/s snelheid
- Superieur halfgeleider-grade oppervlak
- Geen rand chippen (schuine rand ≤5mm)
- Auto-identieke spancontrole
Specificaties Vergelijking
| Specificatie | Single Wire | Multi-draads | Endless Loop |
|---|---|---|---|
| Application | Bijsnijden | Wafering | Bijsnijden |
| Speed | 10-15 m/s | 10-30 m/s | 60-80 m/s |
| Kerf Loss | ~0,6 mm | ~0,15 mm | ~0,45 mm |
| Chippen | Matig | Laag | Minimaal (≤5mm) |
| Quality | Good | Uitstekend | Uitstekend |
| Automatisering | Semi-automatisch | Full Auto | Full Auto |
| Kosten | $$$ | $$$$ | $$$ |
Professionele rekenhulpmiddelen
Ingot Cropping Diamond Wire Toolkit
Optimaliseer uw Ingot cropping diamond wire processen met onze technische rekenmachines op basis van industrieel onderzoek en productiegegevens uit de echte wereld.
⚙️ Pakketten voor bijsnijden van diamantdraad
Voer uw materiaal - en apparatuurspecificaties in om geoptimaliseerde snijparameters te ontvangen op basis van peer-reviewed onderzoeks - en productiegegevens.
Materiaal Type
Werkstuk Diameter
Wire Saw Technology
Draad Diameter (optioneel)
mm
Kwaliteitsprioriteit
Huidige kwestie (indien aanwezig)
📊 Aanbevolen Parameters
Wire Speed
À
m/s
Feed Rate
À
mm/min
Wire Tension
À
N
Verwachte Ra
À
μm
Est. Kerf-verlies
À
mm
vf/vc-verhouding
À
(doel <0,1)
💡 Technische aanbevelingen
📚 Gegevensreferenties: Parameters afgeleid van ScienceDirect onderzoek naar diamantdraadzaagoptimalisatie (2019-2024), SEMI-apparatuurstandaarden, en gevalideerd aan de hand van 500+ productie-installaties Oppervlakteruwheidsmodellen gebaseerd op Response Surface Methodology studies (Ra = 0,35-1,0 μm haalbaar bereik).
💰 Materiaal Besparingscalculator
Bereken potentiële kostenbesparingen door vermindering van kerfverlies en opbrengstverbetering bij het upgraden van draadzaagtechnologie.
Maandelijkse bezuinigingen
bezuinigingen
Gem. Diameter van de ingots
mm
Huidige Kerf-verlies
mm
Target Kerf-verlies
mm
Silicon Prijs
$/kg
Huidige Afwijzingspercentage
%
💵 Jaarlijkse besparingsprojectie
Totale jaarlijkse besparingen
À
USD/jaar
Materiaal Opgeslagen
À
kg/jaar
Kerf Reductie
À
%
Opbrengstverbetering
À
%
Cumulatieve besparingen gedurende 12 maanden
📚 Berekeningsmethode: Materiaalbesparing = π × (D/2)² × ΔKerf × Cuts × 12 maanden × Si dichtheid (2,33 g/cm³) Opbrengstverbetering gaat uit van 40% reductie in randafbrokkeling (industriebenchmark voor eindeloze draadlus vs conventioneel) Werkelijke resultaten kunnen variëren.
🔍 Gids voor apparatuurselectie
Beantwoord een paar vragen over uw productiebehoeften om aanbevelingen voor apparatuur te ontvangen.
Primaire Toepassing
Productie Volume
Max Ingot Diameter
Top Prioriteit
✅ Aanbevolen apparatuur
Aanbevolen Technologie
À
Match Score
À
%
| Specificatie | Single Wire | Multi-draads | Endless Loop |
|---|---|---|---|
| Best For | R & D, Laag Volume | Mass Wafering | Productie Bijsnijden |
| Wire Speed | 10-15 m/s | 10-30 m/s | 60-80 m/s |
| Kerf Loss | ~0,60 mm | ~0,15 mm | ~0,45 mm |
| Edge Chipping | 5-8 mm | 3-5 mm | ≤5 mm |
| Automatisering | Semi-automatisch | Full Auto | Full Auto |
| Investment | $$ | $$$$ | $$$ |
💡 Selection Insights
🔧 Snijprobleem Probleemoplosser
Selecteer het probleem dat u ervaart en ontvang diagnostische begeleiding en oplossingen op basis van technische best practices.
Edge Chipping
Materiaalbreuk of breuk aan snijranden, waardoor opbrengstverlies ontstaat.
Slechte oppervlakteafwerking
Zichtbare draadmarkeringen, golving of hoge oppervlakteruwheid.
Draadbreuk
Frequente draadstoringen tijdens snijwerkzaamheden.
Slow Cutting
Snijsnelheid onder de verwachtingen, lage doorvoer.
Snijhoek /conus
Snijdt geen loodrechte, taps toelopende of schuine oppervlakken.
Overmatig Kerf-verlies
Materiaalafval hoger dan verwacht tijdens het snijden.
✅ Diagnose & Oplossing
Gepersonaliseerde technische ondersteuning nodig?
Ons technisch team kan uw specifieke vereisten analyseren en aanbevelingen op maat geven.
Krijg Directe Citaat
Ingot Cropping Wire Saw Industry Toepassingen
Diamantdraadzaagtechnologie bedient meerdere hoogwaardige industrieën en levert precisie en efficiëntie waar dit het belangrijkst is.

Fotovoltaïsche productie op zonne-energie
De grootste markt voor het bijsnijden van siliciumstaven, goed voor meer dan 90% van de wereldwijde vraag Geoptimaliseerd voor hoogrenderende PERC/TOPCon-cellen en 210mm geautomatiseerde productie op groot formaat.
90%+ Marktaandeel
210 mm-formaat
98% Adoptie

Semiconductor Wafer Production
Vereist de hoogste precisie voor de fabricage van geïntegreerde schakelingen Richt zich op ruwheid op nanometerniveau en nulverontreiniging voor 12-inch (300 mm) en opkomende 450 mm wafels.
Nanometer Precisie
Nul Verontreiniging
300 mm dominantie

Advanced Materials Processing
Naast silicium maakt diamantdraadzaagtechnologie het efficiënt snijden van halfgeleidermaterialen van de volgende generatie mogelijk met extreme hardheidseisen.
| Materiaal | Hardheid | Application |
|---|---|---|
| Siliciumcarbide (SiC) | 9,5 Mohs | EV Power Devices |
| Galliumnitride (GaN) | 9,0 mohs | 5G & Snel het Laden |
| Sapphire | 9,0 mohs | LED Substraten |
Veel voorkomende uitdagingen en oplossingen voor het bijsnijden van draadzagen
In tegenstelling tot verschillende geavanceerde technologieën voor het bijsnijden van siliciumstaven, vormen veel problemen ernstige uitdagingen voor de kwaliteit en productiviteit. Dit hoofdstuk geeft inzicht in veelvoorkomende problemen en hun technische oplossingen.
Randafbrokkeling bij het bijsnijden van silicium
Probleem: Aan de rand vindt afbrokkeling plaats; dit zorgt ervoor dat afvalmateriaal de scheurinvoer in het verbeterde deel van de staaf leidt.
Root Oorzaken
- Voedersnelheid te agressief: vooral bij entry/exit points
- Onvoldoende spanning of te veel fluctuatie in draadspanning
- Draadsnelheid te laag: minder lineaire snelheid genereert hoge snijkracht
- Onvoldoende koelvloeistofstroom die thermische spanning veroorzaakt
- Versleten of beschadigde geleidewielen
Solutions
- Parabolisch voersnelheidsprofiel: verlaag de voedingssnelheid met 50% op in-/uitreiszones.
- Adaptieve spanningscontrole: gebruik automatische spanningsaanpassing in realtime.
- Verbeter de draadsnelheid: Hogere lineaire snelheden verminderen de kracht per diamant.
- Koelvloeistofoptimalisatie: Zorg voor een volledige dekking en debiet van 360° (5-8 l/min).
- Routinematig onderhoud: Installeer geleidewielen volgens onderhoudsplan.
Vermindering van materiaalverlies door kernbreedte
Incidentie: Materiaal gaat verloren als de draad er doorheen gaat; kerfverlies verhoogt de productiekosten als gevolg van duur, zeer zuiver silicium.
Root Oorzaken
- Gebruik van draad met grote diameter voor bepaalde toepassingen
- Overmatige trillingen of oscillaties van draad
- Draadboog creëert een bredere effectieve kerfbreedte
Solutions
- Dunnere draad: Selecteer 0,25-0,30 mm voor bijsnijdingstoepassingen.
- Draadtechnologie op nanoschaal: Gebruik cirkelvormig draadontwerp voor constante bias.
- Bediening van de draadboog: Optimaliseer spanning/voeding om de booghoek te minimaliseren.
- Kerfrecycling: Rekollecteer en recycleer siliciumdeeltjes uit de slurry.
Preventie van draadbreuk
Probleem: Draad breekt halverwege de snede waardoor de machine wordt uitgeschakeld en waarschijnlijk schade aan het onderdeel ontstaat (brekende draden zonder waarschuwing).
Oorzaak Bomen
- Hoge spanning die de vloeispanning van draad overschrijdt
- Draadvermoeidheid veroorzaakt door herhaalde spanningscycli
- Interferentie met beschadigde of niet-uitgelijnde geleidewielen
- Slechte kwaliteit draad of fabricagefouten
- Vreemde deeltjes verzameld in het koelmiddel
Probleemoplossing
- Realtime spanningsopname: Sensoren om spanningsdalingen te detecteren.
- Voorafgaande verificatie: Controleer de draadgeschiedenis op vermoeidheidsfalen.
- Stuurbediening: Inspecteer op slijtage, verkeerde uitlijning of schade.
- Gecertificeerde inkoop: Gebruik draad van gerenommeerde, gecertificeerde leveranciers.
Slechte oppervlakteafwerking en zaagsporen
Probleem: De randen vertonen na het snijden te veel ruwheid of zaagsporen, waardoor extra polijsten nodig is.
Root Oorzaken
- Voedingssnelheid te groot met het oog op draadsnelheid
- Onevenwichtigheid in spanning veroorzaakt draadtrillingen
- Diamantdeeltjes op draadoppervlak zijn versleten
- Inconsistentie in draadsnelheid (wederkeringssystemen)
Solutions
- Balansvoeding/snelheid: Lagere voedingssnelheid of verhoog de draadsnelheid.
- Optimaliseer spanning: Zoek de sweet spot die trillingen minimaliseert.
- Conditie van de monitordraad: Vervangen wanneer de diamantdichtheid daalt.
- Eindeloos draadsysteem: Elimineert omkeermarkeringen van heen en weer gaande systemen.
- Kleinere diamantgruis: Kleinere deeltjes leveren gladdere afwerkingen op.
Onderhoud en best practices voor het bijsnijden van draadzagen
Goed onderhoud is belangrijk voor het maximaliseren van de levensduur en prestaties van uw draadzaag voor het bijsnijden van blokken. Een goed onderhouden machine behoudt de consistentie in de QC-snijkwaliteit en eventuele onderbrekingen van de toevoer.
📋 Dagelijkse onderhoud Checklist
Pre-Shift Inspectie- Inspecteer diamantdraad op slijtage, beschadiging of losse deeltjes.
- Controleer de draadspanningswaarde ten opzichte van de doelwaarde.
- Controleer het koelvloeistofniveau en de concentratie.
- Reinig geleidewielgroeven van siliciumafval.
- Inspecteer klemmen en armaturen voor een goede werking.
- Controleer of alle veiligheidsvergrendelingen operationeel zijn.
- Controleer de luchtdruk voor pneumatische systemen.
⚙️ Vervanging van diamantdraadlussen
Indicaties voor vervanging
- Snelheid neemt aanzienlijk af (>20%).
- Oppervlakteruwheid overtreft de specificaties.
- Zichtbare kale plekken of diameterverkleining.
- Snijdkracht/booghoek neemt toe.
- Ongebruikelijke geluiden tijdens het snijden.
Vervangingsprocedure
- Stopmachine & lockout veiligheid.
- Snijd spanning af en maak oude lus los.
- Onderzoeken/Veranderen versleten geleidewielen.
- Thread nieuwe draad door systeem.
- Sluit draaduiteinden aan (connector/las).
- Spanningsdraad & verifiëren tracking.
- Voer een lagesnelheidstest uit vóór productie.
📅 Preventief onderhoudsprogramma
| Interval | Onderhoudsartikel | Gebonden voor |
|---|---|---|
| Dagelijks | Inspectie van onderdelen, reiniging, koelvloeistof & draadcontrole | Operator |
| Weekly | Geleidewielen controleren, koelvloeistof vervangen, filterreiniging | Technicus |
| Maandelijks | Smering, aandrijfsysteem & elektrische inspectie | Onderhoud Tech |
| Driemaandelijks | Kalibratie, vervanging van onderdelen, prestatieverificatie | Service Engineer |
💧 Optimalisatie van het koelsysteem
Concentratie
Handhaaf 3-5% per specs
pH-niveau
Controleer bereik om corrosie te voorkomen
Filtratie
Reinigen/vervangen om Si-deeltjes te verwijderen
Stroom / Temp
5-8 l/min en gebruik koelmachines
Marktvooruitzichten voor diamantdraadzaag
Snelle technologische verschuivingen en eisen van de industrie hervormen het marktlandschap.
$1.92B
Marktomvang 2024
$3.58B
2033 Verwacht
7.9%
CAGR-groei
🚀 Technologie Trends
Ultradunne Diamantdraad
Duwdiameters van minder dan 0,07 mm voor minimaal kerfverlies.
AI-geïntegreerde systemen
Real-time parameteroptimalisatie via machine learning.
Automatisering Advancement
42% adoptiesnelheid van volledig geautomatiseerde/CNC systemen.
Duurzaamheid Focus
Opkomst van droogsnijtechnologie en verminderd gebruik van koelvloeistof.
3e generatie halfgeleiders
Groeivermogen voor harde SiC- en GaN-materialen.
📈 Industry Drivers
Uitbreiding van zonne-energie
Wereldwijde PV-capaciteit groeit jaarlijks met 20%+.
Halfgeleidervraag
Wereldwijde chiptekorten die de productie van wafers aandrijven.
EV Revolution
Grote vraag naar SiC-voedingsapparaten in elektrische voertuigen.
210mm Wafer Overgang
Vereisten voor verschuivende apparatuur op groot formaat.
Ingot Cropping Wire Saw Succesverhalen
SunPower Solar: High-Volume Ingot Cropping Wire Saw Optimalisatie
Het verminderen van Kerf-verlies met 45% in productie van zonnewafels met hoog volumeClient Achtergrond
Met drie productiefaciliteiten en een jaarlijkse capaciteit van 8 GW wordt SunPower Solar Manufacturing beschouwd als een tier-1 fotovoltaïsche celfabrikant in Zuidoost-Azië Hun in Zuidoost-Azië gevestigde monokristallijne silicium ingot verwerkingslijn vestigt een industrierecord door jaarlijks meer dan 500.000 ingots te verwerken.
De Moeilijkheid
- Edge Kerf-verlies: 12% meer silicium gaat verloren door overmatig kerfverlies van 0,85mm per snede.
- Downstream-problemen: 8% rand chippen veroorzaakte problemen stroomafwaarts in wafer slicing.
- Draadverbruik: Meer dan $2,8 miljoen/jaar als gevolg van frequente breuk.
- Cyclus Tijd: Doorvoer beperkt door snijcycli van 45 minuten.
Ingot Cropping Wire Saw-oplossing
We hebben de ESG450-4T 18 inch Ingot Cropping Wire Saw ingezet, uitgerust met eindeloze diamantdraadlustechnologie.
- Geavanceerde draad: 0.45mm gegalvaniseerde diamantdraad.
- Adaptieve controle: Realtime spanningsmonitoring.
- Parabolisch snijden: Rand stress reductie profiel.
- Hoge snelheid: Snijsnelheden tot 80 m/s.
Resultaten behaald
| Metrisch | Results |
|---|---|
| Kerf Loss | 45% afname (0,85 mm → 0,47 mm) |
| Edge Chipping | Verlaagd van 8% naar 1.2% |
| Cycle Time | 38% sneller (45 min → 28 min) |
| Kostenbesparing | $4,2 miljoen per jaar (Materiaal) |
“Sinds de implementatie van de eindeloze Ingot Cropping Wire Saw-technologie zijn er aanzienlijke verbeteringen aangebracht... De vermindering van het verlies aan kerf heeft ons meer dan $4 miljoen aan materialen bespaard.”
GlobalSemi: Halfgeleider-Grade Ingot Cropping Wire Saw Precision
Het bereiken van 300mm Wafels met Halfgeleider-Grade OppervlaktekwaliteitDe uitdaging
GlobalSemi moest hun kwaliteitsnormen voor 300mm-wafers upgraden Hun bestaande apparatuur had een oppervlakteruwheid (Ra) van 0,58μm en vereiste kostbare extra slijpstappen ($1.50/wafer) vanwege draadschade.
Onze oplossing
We gebruikten de precisie-engineered ESG300-4T Ingot Cropping Wire Saw geconfigureerd voor halfgeleidertoepassingen:
- Ultrafijne draad: 0.38mm gegalvaniseerde diamantdraad.
- Keramische gidsen: Uitloopcontrole van <2μm.
- Geavanceerde koelvloeistof: Temperatuurregeling binnen ±0.5°C.
- Gedempt hoofd: Geminimaliseerde oppervlaktegebabbeldefecten.
Implementatie
- Week 1-2: Geïsoleerde bay installatie.
- Week 3-4: DOE om snijparameters te optimaliseren.
- Week 5-6: AFM en TEM kwaliteitsverificatie.
- Week 7-8: Productievalidatie op 500+ blokken.
Belangrijkste resultaten
| Metrics | Results |
|---|---|
| Oppervlakte Ruwheid | 0,33μm (43%-verbetering) |
| Ondergrondse schade | 2,8μm (52%-reductie) |
| Wafer Bow/Warp | Teruggebracht tot 0,4% |
| Jaarlijkse Besparingen | $3,6 miljoen (slijpen geëlimineerd) |
“Met de hulp van de ESG300-4T Ingot Cropping Wire Saw hebben we de verwachtingen van de klant op geavanceerde node wafers.” kunnen overstijgen”
PowerTech: SiC Ingot Cropping Wire Saw Performance
Perfectioneren van de kunst van het bijsnijden van siliciumcarbide-ingotten voor elektrische voertuigenClient Achtergrond
PowerTech SiC Solutions levert 150mm & 200mm SiC wafers aan grote automotive OEM's De extreme hardheid (Mohs 9.5) van SiC veroorzaakte draadbreuk elke 3-4 blokken met traditionele zagen.
Oplossingsstrategie
We bouwden een unieke configuratie op ons eindeloze Ingot Cropping Wire Saw platform:
- Aangepaste draad: Nieuwe harsbinding voor SiC-levensduur.
- Snelheidscontrole: Verminderde snelheid (25-35 m/s) met hoge spanning.
- SiC-koelvloeistof: Lage viscositeit, hoge smerende werking.
- Meerstaps knipsel: Vlotte in-/uitstapprofielen.
Engineering Samenwerking
- Maand 1: Karakterisering van gezamenlijke materialen.
- Maand 2: Labontwikkeling van 8-draadsformuleringen.
- Maand 3: Pilotinstallatie en gegevensregistratie.
- Maand 4: Volledige productiekwalificatie.
SiC Snijresultaten
| Metrisch | Resultaat |
|---|---|
| Wire Life | 8× verbetering (25+ blokken/draad) |
| Snijsnelheid | 150% verhoging (2.0mm/min) |
| Draadkosten | 85% reductie per blok |
| Productiecapaciteit | 180% verhoging |
“De gespecialiseerde oplossing voor het bijsnijden van draadzagen heeft onze productie-economie volledig veranderd... onze capaciteit meer dan verdubbeld.”
TianHe Crystal: upgraden naar eindeloze bijsnijddraadzaag
Van slurrydraad tot eindeloze diamantdraadtechnologieDe uitdaging
TianHe moest 45 oudere mestmachines vervangen vanwege milieuvoorschriften die 80%-afvalreductie en hoge operationele kosten ($1.2M/jaar in de verwijdering van mest) vereisen.
Migratie Strategie
Een gefaseerde vervanging met 28 hoogefficiënte ingot-snijdraadzaagsystemen:
- Uitrusting: 45 drijfmestzagen vervangen door 28 diamantzagen.
- Koelvloeistof: Gecentraliseerd systeem, 70% waterreductie.
- Onderhoud: Voorspellende monitoring geïnstalleerd.
- Tijdlijn: 18 maanden gefaseerde implementatie.
Operationele uitkomst
- Voetafdruk van apparatuur: Verminderd met 38%.
- Drijfmestafval: 100% geëlimineerd.
- Onderhoudspersoneel: Verlaagd van 4 naar 1,5 fte.
- Kerf-verlies: Verminderd met 53% (0,45 mm).
Final Outcome
| Metrics | Resultaat |
|---|---|
| Productiecapaciteit | 25% Toename |
| Water Gebruik | 70%-reductie |
| Jaarlijkse OpEx-besparingen | $8,5 miljoen |
“Overschakelen naar eindeloze Ingot Cropping Wire Saw-technologie was de meest opmerkelijke operationele upgrade in de geschiedenis van ons bedrijf.”
Veelgestelde vragen over het bijsnijden van draadzagen
Wat is het doel van blok bijsnijden draadzaag?
Een draadzaag voor het bijsnijden van blokken is een snijgereedschap dat in de halfgeleider- en fotovoltaïsche industrie wordt gebruikt voor het verwijderen van de kop en staart van siliciumblokken (die onzuiverheden bevatten), het snijden van bruggen voor het in kleinere stukken snijden van lange blokken en het extraheren van zaadslakken voor terugkeer in het kristalgroeiproces. Het is een cruciale stap in de keten van de productie van siliciumwafels, die de opbrengst en kwaliteit stroomafwaarts beïnvloedt.
Wat is het verschil tussen enkele draad en multi-draad zaag?
Enkeldraadzagen zijn ontworpen om één snede per bewerking te maken en worden gebruikt voor het snijden en snijden van kop/staart. Meerdraadzagen hebben verschillende parallelle draden en worden gebruikt voor het wafelen (het tegelijkertijd snijden van een siliciumsteen in verschillende dunne wafels).Voor het bijsnijden zijn enkeldraads- of eindloze draadlussystemen de beste opties.
Wat is een eindeloze diamantdraadlus en welke voordelen biedt deze?
Een eindeloze diamantdraadlus is een diamantdraad die in een doorlopende lus komt en sterk kan worden opgeladen, Het kan in één richting snijden met snelheden tot 80 m/s In vergelijking met traditionele draadzagen is het: snijdt zonder omgekeerde markeringen, zorgt voor een beter oppervlak, snijdt sneller, minder randafbrokkeling (≤5mm), en is betrouwbaarder Dit is de beste technologie die beschikbaar is voor het bijsnijden van siliciumblokken.
Welke methoden kunnen worden gebruikt om het afbrokkelen van de randen tijdens het bijsnijden van silicium te verminderen?
Het afbrokkelen van de randen kan worden verminderd door: (1) het toepassen van een parabolisch snijprofiel van de toevoer waar de toevoersnelheden vertragen bij het in- en uitstappen, (2) het onder 0,1 houden van de vf/vc-verhouding (snijtoevoersnelheid/snijsnelheid) voor ductiele modi snijden, (3) Het gebruik van unidirectionele eindloze draadlussen voor draadsnijden, (4) het handhaven van een correcte en voldoende koelmiddelstroom, (5) het gebruik van een nieuwe diamantdraad om kritische sneden te maken, en (6) het gebruik van adaptieve spanningsregeling op de draad.
Wat is kerfverlies en hoe wordt dit geminimaliseerd?
Kerf verlies is het verlies van materiaal als gevolg van snijden, en in het geval van de zonne-industrie, is dit verspild silicium Verschillende strategieën kunnen helpen verminderen kerf verlies: het gebruik van dunnere diamant draden (tot 0.06mm); gebruik van eindeloze draad lus technologie; het bereiken van draadspanningen om wiebelen te verminderen; het uitlijnen van geleidewielen op de juiste manier Een vermindering van kerf met 0.1mm kan helpen om de materiaalkosten substantieel te verminderen.
Hoe snel kan een diamantdraadzaag silicium snijden?
De draadsnelheid van diamantdraadzagen kan 60-80m/s bereiken in eindeloze diamantdraadlussystemen, wat aanzienlijk sneller is dan heen en weer gaande zagen die snijden met een snelheid van 10-15m/s. De werkelijke snijsnelheid kan variëren op basis van materiaaleigenschappen, en voor monokristallijn silicium kan de gemiddelde snijsnelheid 1-3 mm/min bedragen. Een hogere draadsnelheid betekent een hogere snijsnelheid terwijl een goed oppervlak behouden blijft.
Kan diamant draadzaag SiC en saffier snijden?
Ja, een diamantzaag kan saffier en siliciumcarbide (SiC) snijden die zeer harde materialen zijn Echter, alle parameters moeten worden heroverwogen vanwege hun hogere hardheid (Mohs 9+) De voedingssnelheden zijn over het algemeen langzamer (0,3-1,2 mm/min) en hebben mogelijk speciale diamantdraden nodig SiC en saffier worden steeds vaker gebruikt in vermogenselektronica (EV) en ook in de LED's.
Hoe lang gaat een diamantdraad mee?
De levensduur van diamantdraad is afhankelijk van sommige snijomstandigheden, draadkwaliteit en doelmateriaal Met geoptimaliseerde parameters en silicium bijsnijden moeten draden 50-200+ sneden meegaan Factoren die de levensduur van de draad beïnvloeden zijn onder meer draadspanning (overmatige spanning = snellere slijtage), voedingssnelheid (hogere snelheden = snellere slijtage), koelvloeistof en slijtage van het geleidewiel. Eindeloze draadlussen gaan meestal langer per meter mee vanwege unidirectionele slijtagepatronen.
Welke grootte-ingots kunnen worden bijgesneden?
Bijsnijdmachines kunnen ingots met een diameter tot 8 inch (200 mm) of 18 inch (450 mm) verwerken Sommige aangepaste machines kunnen meer extra grote onderdelen verwerken Kies voor uw productiebehoeften de machinegrootte: 8 "voor R & D/kleine batch, 12" voor standaard PV-productie, 18 "voor PV-toepassingen op groot formaat en halfgeleidertoepassingen Trends geven grotere apparatuur aan die de voorkeur heeft voor de productie van 210 mm wafers om grotere formaten te ondersteunen.
Hoeveel kost een bijsnijddraadzaagmachine?
De kosten van een silicium teeltmachine heeft een zeer hoge variantie die afhankelijk is van specificaties, automatiseringsniveau, en fabrikant Voor offertes op maat voor uw behoeften, neem contact op met ons verkoopteam Bij het beoordelen van de kosten, ook rekening houden met de totale kosten van eigendom, inclusief verbruiksartikelen, onderhoud, en het potentieel van de geavanceerde apparatuur om een verbeterde opbrengst en kwaliteit te leveren.
Trending Blogs


