
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Filter
Resultaat 1–12 van de 29 resultaten wordt getoond
-
HX12070LNC Zanddraad Snijmachine
-

HX1600C de Snijmachine van de Draadzaag
-
HX17060LNC-de Machine van de Draadzaag
-
HX200120LNC Schurende Draadsnijmachine
-
HX25080LNC Draadzaag Snijmachine
-
HX6060LNC Schurende Draadsnijmachine
-

HX8080LNC Draadzaag Snijmachine
-
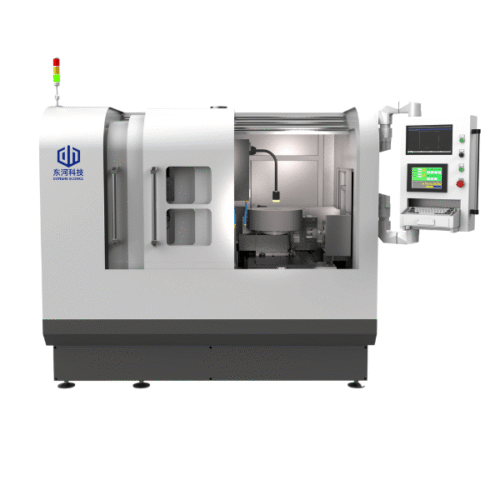
HXB3030LNC-C Diamantdraadzaagmachine
-
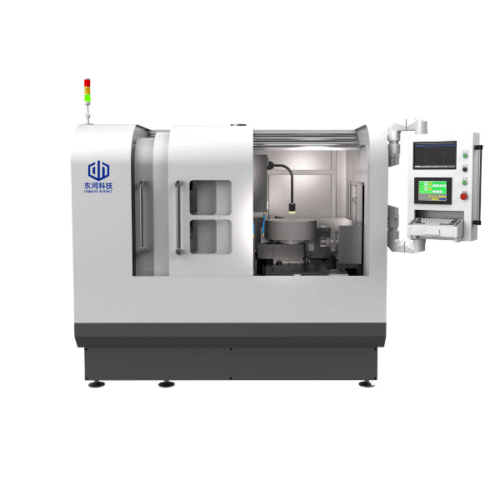
HXB3030LNC-C Eindeloze Diamantdraadzaagmachine
-

HXB500CT-250 draadzaag snijmachine
-

HXB5050LNC-500-C draadzaag snijmachine
-
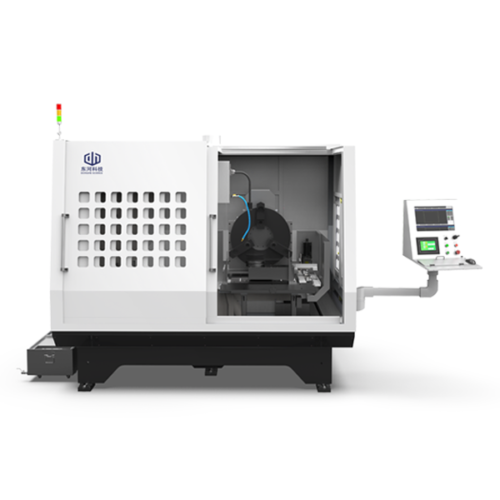
HXB6060LNC-C de Snijmachine van de Draadzaag
Eindeloze draadzaagmachine
Eindeloze draadzaagmachine voor het snijden van precisiedraad
Geavanceerde eindeloze diamantdraadzaagtechnologie voor het snijden van silicium, grafiet, keramiek en andere harde materialen Bereik 60% minder materiaalafval met onze continue lusdraadzaagmachines ontworpen voor halfgeleider-, zonne- en laboratoriumtoepassingen.
0,35 mm
Ultradunne Kerf Breedte
80 m/s
Max Wire Speed
60%
Materiaal Besparing
Wat is een Endless Diamond Wire Saw?
Anderzijds is een eindloze diamantdraadzaag, continue draadzaag, of lussnijmachine uiterst nauwkeurige snijapparatuur die is ingesteld voor het snijden van harde en brosse materialen In tegenstelling tot andere snijgereedschappen maakt het gebruik van een gesloten diamantgecoate draad die met een extreem hoge snelheid loopt en voortdurend in slechts één richting beweegt, meestal rond de 60-80 meter per seconde.
Dit niveau van precisie draadzaagtechnologie is een enorme verbetering voor het snijden van materialen op gebieden zoals de halfgeleiderindustrie, fotovoltaïsche productie, optische productie en geavanceerde keramiek Traditionele methoden, zoals draadsnijden met slurry en bandzaagtechnologie worden ver overtroffen door de eindeloze diamantdraadzaag.

Unidirectioneel snijden met hoge snelheid (60-80 m/s)
Geweldige oppervlakteafwerking (Ra 0,3-0,7 µm)
Minimaal kerfverlies (draaddiameter 0,3-0,5 mm)
Koelvloeistofsysteem op waterbasis (milieuvriendelijk)
Belangrijkste componenten van een eindeloze diamantdraadzaag
Cruciaal voor het bedienen en onderhouden van een EDS-machine is weten welke van de componenten het belangrijkst zijn:
01
Diamond Wire Loop
Draad (met hoge trekkarakteristieken) gecoat en gebonden met synthetische diamantkralen (bereik doorgaans 300-100 µm) die worden gebruikt om in de materialen te snijden.
02
Guide Wheel System
De geleidingsrollen die helpen de draad te geleiden terwijl de juiste spanning behouden blijft terwijl snijbewerkingen plaatsvinden.
03
Spanningscontrole
Behoudt een constante spanning op de draad in het bereik van 20-60 N.
04
Feed Mechanisme
Bediend door de gebruiker, regelt volledig hoeveel het werkstuk naar de draad wordt gevoerd.
05
Koelvloeistof Systeem
Het levert het koelmiddel (water) om het snijproces te smeren en snijresten op de diamantdraad te verwijderen.
06
CNC-besturingssysteem
De CNC-controller beweegt, in combinatie met de motoren, het snijsysteem op een nauwkeurige, geprogrammeerde manier voor het snijden van complexe vormen.
Soorten eindeloze diamantdraadzaagmachines
De moderne eindloze draadzaag en diamantdraadzaag snijmachines zijn verkrijgbaar in verschillende soorten om aan verschillende snijvereisten te voldoen. Het volgende helpt u alle soorten te kennen waarbij u er een kunt kiezen op basis van uw toepassing.
Door Machinestructuur

Verticale draadzaag
In dit geval loopt de draad omhoog-omlaag terwijl het te snijden werkstuk van rechts naar links wordt gevoerd Beste voor het snijden van siliciumstaaf, laboratoriummonsters, en gemeenschappelijke doeleinden vanwege zijn eenvoud.

Horizontale Draadzaag
De draad loopt over elkaar heen Meest geschikt voor het snijden van vrij vrij materiaal zoals optisch glas voor platen van groot keramiek.

Gantry Wire Saw
Dit zijn grote machines met het bovenleiding systeem Voor het snijden van grote saffier boules, zeer enorme grafiet blokken, of voor op grootschalige productie.
Benchtop/Lab Wire Saw
Meestal, een zeer compacte machine dient goed voor onderzoek en ontwikkeling, kwaliteitscontrole, en monstervoorbereiding Gevonden in universiteiten en onderzoekslaboratoria.
Door Cutting Capability
| Voordelen | Nadelen |
|---|---|
| Hoge resolutie | GPU-afhankelijkheid |
| Werkt met grote meesters | Het beste voor het classificeren van een laag aantal unieke uitgangen |
| Recursieve schaling | Afwezigheid van herschikking |
| Vereist een matige opleiding | Zeer gevoelig raamwerk |
Gratis Precisie Gereedschap
Draadzaag snijmachine Rekenmachine Gereedschap
Bereken uw potentiële besparingen en ROI voor investeringen in diamantdraadzaagmachines.
Invoerparameters
pcs
mm
USD
Analyse Resultaten
Realtime
Terugverdientijd
14.4 months
Jaarlijkse Besparingen
$50,000
42% kostenreductie
3-jarige ROI
285%
Nieuwe kosten per korting
$1.45
42% minder
Efficiency Gain
+180%
5-jarige nettowinst
$190,000
Kostenvergelijking (per korting)
Opmerking: Berekeningen op basis van branchebenchmarks Neem contact met ons op voor een gedetailleerde maatwerkanalyse.
Materiaal Parameters
g/cm³
mm
mm
bezuinigingen
pcs
mm
mm
Materiaal Besparing
Realtime
Jaarlijkse Materiële Besparing
$35,420
Opgeslagen per Cut
1.65 mm
Kerf Reductie
82.5%
Gewicht Opgeslagen
417 kg/jr
Extra opbrengst
+8.3%
Meer van hetzelfde materiaal
5-jarige besparingen
$177,100
Vergelijking van kernbreedte
Sleutelinzicht: 82,5% minder kerf = aanzienlijke besparingen voor hoogwaardige materialen zoals saffier en SiC.
Klaar om uw draadzaagsnijproces te optimaliseren?
Ontvang een gepersonaliseerde ROI-analyse voor uw investering in draadzaagsnijmachines.
Veelvoorkomende snijuitdagingen opgelost door Precision Wire Saw Machine
Door harde en brosse materialen snijden de manier van de fabrikanten is geheel beladen met problemen die ze moeten geconfronteerd worden aan de andere kant van de kloof, dat wil zeggen, traditionele snijmethoden Hier zijn enkele van de kernproblemen die we horen van onze klanten voordat ze overgaan op diamantdraadzaagtechnologie:
Kritieke uitdagingen voor de industrie
Materiaalverspilling tegen exorbitante tarieven (hoog kerfverlies)
ID zagen en band zagen, die de traditionele zijn, geven kerf breedtes van 0,8-1,5mm, wat maar liefst 2-3 keer meer is dan het vereiste materiaal wordt verspild De verspilling is er vooral in het geval van dure substraten zoals siliciumcarbide (SiC) of saffier waarvan de prijzen variëren van $50 tot $500+ per wafer, en als gevolg, dit verlies heeft een grote invloed op de productiekosten en opbrengst.
De oppervlaktekwaliteit is slecht en de ondergrondse schade is hoog
Het gebruik van agressief snijden heeft geresulteerd in het ontstaan van ruwe oppervlakken en lagen van 1,5 µm onder het oppervlak die in sommige gevallen tot 50 µm diep zijn beschadigd. Dit heeft het maken van lep en polijsten noodzakelijk gemaakt, wat inderdaad tijd en geld heeft gekost en tegelijkertijd het risico van verder materiaalverlies heeft gecreëerd.
Randafbrokkeling/Breakage
Het snijden van brosse materialen zoals keramiek, glas, en dunne wafels leidt vaak tot randafbrokkeling, microscheuren, en breuk van het werkstuk Opbrengstverliezen van 5-15% zijn gebruikelijk bij de conventionele methoden.
Uitdaging om niet-geleidende materialen te snijden
Grafiet, glas, en geavanceerde keramiek behoren tot de materialen die geen EDM draadsnijden kunnen ondergaan Traditionele mechanische methoden leveren over het algemeen slechte resultaten op.
Langzame Snijsnelheid & Lage Doorvoer
Zwevende draadzagen en op drijfmest gebaseerde systemen zijn fysiek beperkt tot lagere snelheden, wat de productiviteit beperkt Lange cyclustijden verminderen niet alleen de output, maar verhogen ook de kosten per eenheid.
Complexe bediening en onderhoud
Het gebruik van sommige snijsystemen vereist een hoogopgeleide operator, regelmatige aanpassingen en uitgebreide onderhoudsprocedures, die uiteindelijk allemaal leiden tot hogere operationele kosten en stilstand.
Twijfel bij de selectie van apparatuur
Omdat er voldoende snijtechnologieën beschikbaar zijn, kan de beslissing over welke apparatuur voor specifieke materialen en toepassingen moet worden gebruikt erg moeilijk zijn, dus het kan ook leiden tot verkeerde investeringen die kostbaar zijn.
Precision Wire Saw Machine Solutions
Elimineer 50%+ van het kerfverlies door te snijden met ultradunne draad.
Wij gebruiken diamantdraadlussen met de kleinste diameter zijnde 0.30mm in onze eindloze draadzaagmachines en dit leidt tot de productie van kerfbreedtes net tussen 0.35-0.45mm, In vergelijking met ID zagen (0.8-1.2mm kerf), wint u 30-50% meer materiaal per werkstuk terug Voor een 200mm SiC ingot kan dit neerkomen op een extra 10-15 wafers per ingot.
Krijg een oppervlaktekwaliteit die superieur is (Ra)
Snijden in één richting elimineert slechts trillingen en levert zeer gladde oppervlakken op De parameters die we hebben geoptimaliseerd resulteren in oppervlakteruwheid Ra 0,3-0,8μm voor de meeste materialen waarbij de ondergrondse schade niet meer dan 5μm bedraagt, dit leidt er vaak toe dat minder of geen lep- en polijsttijd wordt verkort met 50%.
Elimineer het versnipperen van de rand met zachte snijactie
De flexibele diamantdraadlus tijdens het snijden oefent een minimale zijdelingse kracht uit. In combinatie met de geoptimaliseerde toevoersnelheden en spanningscontrole snijden onze machines brosse materialen, bijvoorbeeld dunne siliciumwafels en keramiek, zonder randafbrokkeling, waardoor de opbrengst zelfs voor kwetsbare werkstukken toeneemt tot 98%+.
Snijd al het harde materiaal af. Het maakt niet uit of het geleidend is of niet
Diamant draad snijden is puur mechanisch en werkt op elk materiaal dat zachter is dan diamant Van geleidende metalen tot isolerende grafiet, optisch glas, en geavanceerde keramiek 'n machine kan al deze en meer Perfect voor de faciliteit die meerdere materiaalsoorten verwerkt.
Verhoog de output met High-Speed Continu snijden
Lopen met snelheden tot 60 m/s (3-4x sneller dan reciproceersystemen) en gecombineerd met continue luswerking resulteert in aanzienlijk kortere cyclustijden De productiviteitsstijgingen van onze klanten van 40-100% ten opzichte van hun vorige snijapparatuur worden gerapporteerd.
Vereenvoudigde bediening en lagere onderhoudskosten
De eindeloze draadzaagmachines die wij aanbieden worden geleverd met gebruiksvriendelijke bedieningselementen, snelle vervanging van de draadlus (in minder dan 10 minuten) en vereisen minimaal onderhoud Operators kunnen in slechts een paar uur worden getraind in plaats van weken, waardoor de operationele overhead wordt verminderd.
Deskundige Applicatie Ondersteuning en Custom Solutions
Ons engineeringteam van diamantdraadsnijprofessionals met meer dan 15 jaar ervaring biedt gratis snijtests, parameteroptimalisatie en oplossingen op maat, afgestemd op uw specifieke materiaal- en productievereisten.
Eindeloze draadzaagmachine Industriële toepassingen en materialen
Onze eindeloze draadzaagmachine die van nature eindeloos is, richt zich op verschillende industrieën die vragen om het snijden van harde en brosse materialen met precisie. Hieronder volgen de belangrijkste toepassingen en de materialen die we snijden:

Semiconductor Manufacturing
Bijsnijden van siliciumstaven, waferbemonstering, SiC- en GaN-verwerking
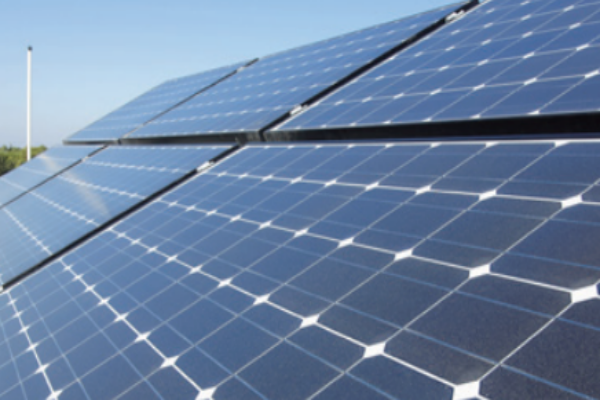
Fotovoltaïsche industrie
Snijden van mono/poly silicium, productie van zonnecellen
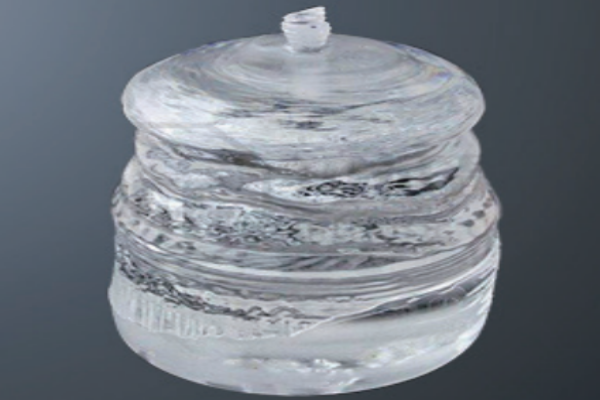
LED & Opto-elektronica
Snijden van saffiersubstraat, verwerking van LED-wafel
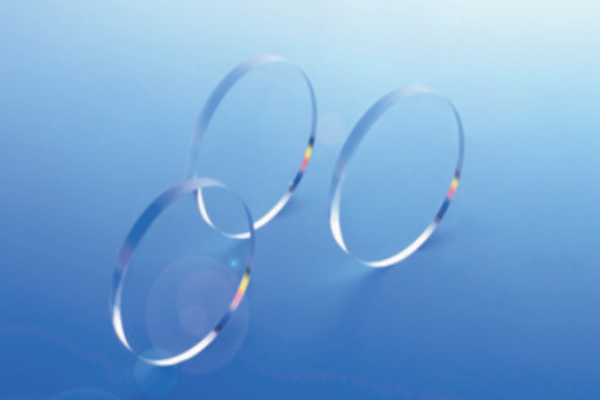
Optische componenten
Glas voor optisch, kwarts, materialen voor lens

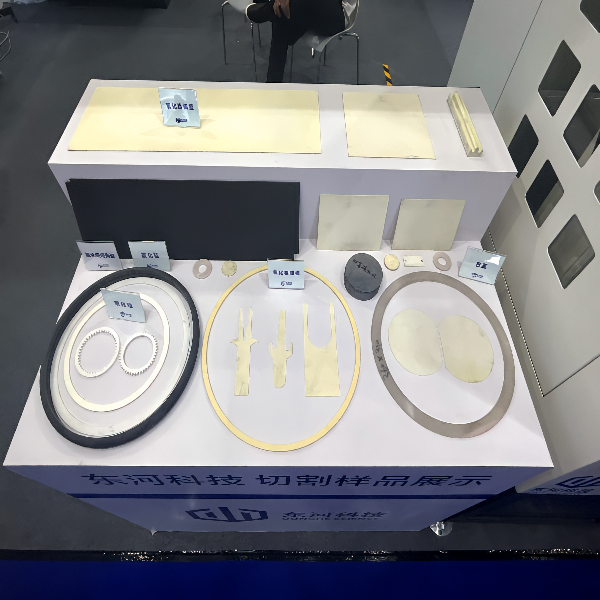
Geavanceerde Keramiek
Aluminiumoxide, zirkoniumoxide, SiC, Si3N4 keramiek

Magnetische Materialen
NdFeB-, ferriet- en zeldzame-aardemagneten
Eindeloze draadzaagmachine versus traditionele snijtechnologie
Eindeloze Diamond Wire Saw-technologie versus traditionele snijmethoden Zie prestatievergelijkingen over meerdere statistieken.
Snijsnelheid
Lineaire snelheid (m/s)
3-4x Sneller
Kerfverlies/materiaalafval
Snijbreedte (mm)
85% Minder
Oppervlakte Ruwheid (Ra)
Lager is beter (μm)
Superior Finish
Operationele kostenindex
Relatieve kosten per korting
30%-besparingen
Endless Wire Saw
Band Saw
Slurry Wire Saw
ID Saw
Gedetailleerde Specificaties Vergelijking
| Specificatie | Eindeloze diamantdraadzaag | Diamond Band Saw | Slurry Wire Saw | ID Saw |
| Snijsnelheid | 60 - 80 m/s | 10 - 20 m/s | 5 - 15 m/s | 20 - 30 m/s |
| Kerf Breedte | 0,3 - 0,5 mm | 1,5 - 3,0 mm | 0,15 - 0,25 mm | 0,8 - 1,2 mm |
| Oppervlakte Ra | 0,3 - 0,7 μm | 1,5 - 5,0 μm | 0,3 - 0,5 μm | 0,8 - 2,0 μm |
| TTV-besturing | ± 5 - 10 μm | ± 20 - 50 µm | ± 3 - 8 μm | ± 10 - 20 μm |
| Doorvoer | High | Medium | Laag | Medium |
| Environmental | Watergebaseerd | Water/olie | Drijfmestafval | Water/olie |
| Maintenance | Laag | Medium | Hoog (slurry) | Medium |
| Operationele kosten | Laag-gemiddeld | Laag | High | Medium |
Hoe u het juiste kiest Eindeloze draadzaagmachine
De keuze van een diamantdraad snijmachine moet rekening houden met verschillende toepassingsvereisten die specifiek zijn voor uw geval Om een goede keuze te krijgen, volg deze selectiegids:
1
Werkstuk Afmetingen
Uw maximale werkstukmaat is de belangrijkste factor Controleer of de snijcapaciteit van de machine groter is dan die van uw grootste werkstuk, met een veiligheidsmarge
Benchtop:
Monsters tot 100 mm
Standaard industrieel:
Werkstukken van 100-400 mm
Groot formaat:
400 mm+ materialen
2
Materiaal Hardheid & Eigenschappen
Verschillende draadspecificaties en snijparameters zijn afhankelijk van de materialen
Silicium, SiC, Saffier:
Er wordt gebruik gemaakt van geëlektroplateerde draad met fijn gruis (40-80μm)
Optisch glas, kwarts:
Middelmatige korrel (60-100μm), waterkoeling
Keramiek:
Brilliance en broosheid zijn de factoren om mee te spelen, lagere voersnelheden zijn de juiste keuze
Grafiet:
Gruis kan grover zijn en droog snijden kan
3
Vereiste nauwkeurigheid en oppervlaktekwaliteit
Application
Vereiste oppervlakteafwerking
Halfgeleider wafer prep
Ra < 0,5μm, geen SSD
Optische componenten
Ra < 0,3μm is vaak het geval
Structurele keramiek
Ra 0,5-1,0μm is oké
Grafietverwerking
Ra 1,0-2,0μm is vaak genoeg
4
Productie Volume
O & O/Laag volume:
Handmatige of halfautomatische machines
Middelgrote productie:
Programmeerbaar met basisautomatisering
Hoog volume:
Volledig geautomatiseerd met integratie van lader/lader
Belangrijk
Oversized uw machine niet onnodig Een te grote machine kan minder nauwkeurigheid hebben voor kleine werkstukken De machinecapaciteit moet worden afgestemd op uw typische (niet maximale) werkstukgrootte, waardoor een redelijke hoofdruimte voor af en toe grotere stukken mogelijk is.
Waarom Kies Ons Onze Eindeloze draadzaagmachines
1
Maximum Materiaal Opbrengst
Het meest substantiële materiaalverlies wordt verminderd met 60-70%, in vergelijking met bandzagen, wat betekent dat bij een teeltbewerking van een 6 "SiC-blok, de opbrengst wordt verhoogd met 2+ wafels, en dit zal uiteindelijk de kosten aanzienlijk verlagen.
2
Superieure oppervlaktekwaliteit
Het ultrasnelle ononderbroken snijproces geeft aanleiding tot spiegelachtige oppervlakken (Ra
3
Snellere Snelheid Snijden
Draad die werkt met snelheden van 80 m/3 keer sneller dan reciprocides levert meer output op zonder afbreuk te doen aan de kwaliteit van de snede. Voldoe efficiënt aan de productievereisten.
4
Verlaagde bedrijfskosten
Kortere draadlussen (2-10m vs 20-40m) verlagen de kosten van verbruiksartikelen De ongecompliceerde mechanische ontwerpen resulteren in minder slijtage en langere service-intervallen.
5
Versatile Material Handling
Met dezelfde machine kunt u silicium, grafiet, keramiek, glas, enz. snijden. Eenvoudig schakelen van parameters maakt een snelle en efficiënte verwerking van veel verschillende materialen mogelijk.
6
Ondersteuning voor deskundige applicaties
Uw productiviteit wordt gemaximaliseerd door ons technische team dat overal snijparameteroptimalisatie, operatortraining en technische ondersteuning biedt.
Eindeloze draadzaagmachine Case Studies
De uitdaging
Tijdens de piekverschuivingen in de vraag naar elektrische voertuigen en hernieuwbare energiesystemen ondervond de klant een kritiek knelpunt in de SiC-wafelproductielijn (Silicon Carbide). Onder zowel de noodzakelijke kwaliteits- als efficiëntieparameters had het reeds bestaande ID-zaagsysteem (Inner Diameter) een aanzienlijk prestatietekort:
- Overmatig kerfverlies: De snijbreedte van de ID-zaag creëerde een kerf van 0,8 mm, wat resulteerde in verloren materialen die meer dan $3.000 per 6-inch SiC-ingot waard waren.
- Oppervlakteschade: De diepte van de ondergrondse schade bedroeg meer dan 15 µm, wat overmatige nabewerking noodzakelijk maakte.
- Lage doorvoer: Per SiC-staaf van 15 cm waren meer dan 45 uur nodig om deze volledig tot wafels te verwerken.
- Blade-veranderingen: Productieverstoringen werden veroorzaakt door vervangingen van ID-bladen, die elke 200 sneden moesten worden uitgevoerd.
Het technische team van de klant heeft een verzoek ingediend voor een diamantdraadzaag voor halfgeleidertoepassingen die de oppervlaktekwaliteit effectief zou kunnen verhogen en tegelijkertijd het materiaalafval zou kunnen verminderen.
Onze oplossing
Ons application engineering team heeft een voorstel opgesteld dat bestaat uit de behoeften van de klant en de SV-360H Endless Diamond Wire Saw Machine die is geconfigureerd voor het snijden van SiC-wafels:
Diamantdraad:0,35mm lus gegalvaniseerd met diamant (40/50 mesh grit)
Draadsnelheid:Geoptimaliseerd bij 18-22 m/s om de SiC-hardheid te bereiken
Voedertarief:0,5 mm/min (met een progressief feed-algoritme)
Koelvloeistofsysteem:Dual-flow waterkoeling met 15 °C regeling
Spanningsregeling:±0.5N automatische draadspanningsregeling
Week 1-2Installatie van de machine en beoordeling ter plaatse
Week 3-4Testen van optimalisatieparameters met testingots
Week 5-6Documentatie van processen en training van operators
Week 7-8Kwaliteitscertificering en validatie van de productie
Resultaten behaald
| KPI | Voor (ID Saw) | Na (SV-360H) | Improvement |
|---|---|---|---|
| Kerf Loss | 0,80 mm | 0,38 mm | Verminderd met 42% |
| Oppervlakte Ruwheid (Ra) | 0,8μm | 0,3μm | Verbeterd door 62% |
| Ondergrondse schade | >15μm | <5μm | Verminderd met 67% |
| Verwerkingstijd (6" staaf) | 45 uur | 28 uur | Sneller bij 38% |
| Wafels per Ingot | 85 wafels | 112 wafels | Verhoogde opbrengst met 32% |
"Het vervangen van onze SiC productielijn door het eindeloze diamantdraadzaagsysteem was een opmerkelijke verbetering! dit heeft geresulteerd in een 42% vermindering van kerfverlies, resulterend in een jaarlijkse besparing van meer dan $180.000 op grondstofkosten. Het allerbelangrijkste is dat de verbeterde oppervlaktekwaliteit de stroomafwaartse polijsttijd minimaliseert met 40%, waardoor onze time-to-market voor nieuwe power halfgeleiderproducten aanzienlijk wordt verbeterd."
Key Takeaways
- Eindeloze draadzaagtechnologie is perfect geschikt voor hard verbrijzelbare samengestelde halfgeleiders zoals SiC en GaN
- Het maximaliseren van de productiviteit is afhankelijk van de juiste draadkeuze en parameteroptimalisatie
- Besparingen op materiaalkosten kunnen bij gebruik van dure substraten binnen 6 tot 8 maanden rendement op de investering opleveren
- Verminderde ondergrondse schade vermindert de daaropvolgende verwerkingsbehoeften aanzienlijk
De uitdaging
Met de huidige focus van de wereld op hernieuwbare energie, moest onze klant, een toonaangevende producent van fotovoltaïsch silicium, snel de capaciteit van de monokristallijne wafer van zijn bedrijf vergroten en tegelijkertijd kostenconcurrerend blijven:
- Capaciteitsbeperking: De huidige multi-wire drijfmestzagen volstaan niet om de 40% toename in output doel te bereiken
- Afval van silicium: Slurry-gebaseerd snijden resulteerde in 70 µm kerfverlies per snede, wat in totaal meer dan 15% siliciumafval van de totale output bedroeg
- Siliconenafval: Het afval dat wordt gegenereerd door het zagen van zagen vormt een nieuwe milieu-uitdaging met extra kosten voor de naleving van de milieuwetgeving
- Vraag naar waferdikte: Om een waferdikte van 150 µm te bereiken, is er vraag naar apparatuur met grotere precisie
- Kostendruk: Om voldoende te kunnen blijven snijden, is het noodzakelijk om de kosten die worden gemaakt voor het snijden van elke wafer met 20% minimaal te houden
Onze oplossing
Voor het snijden van siliciumwafels in grote volumes hebben we een upgrade van de gehele productielijn voorgesteld voor onze SVO-500-serie industriële eindeloze draadzaagsystemen.
Draadtype:0,30 mm gegalvaniseerde eindloze diamantdraadlus
Snijcapaciteit:siliciumstaven met een diameter van 210 mm
Draadsnelheid:25-35 m/s met instelbare snelheidsregeling
Automatisering:Volledig geautomatiseerd met geïntegreerde robotica voor laden en lossen
Monitoring:TTV-monitoringsysteem (Total Thickness Variation) in realtime
Koelvloeistof:Gesloten lus met waterrecycling en filtratie (95% water wordt hergebruikt)
Fase 1Installatie van 1 eenheid voor de pilotprocesvalidatie (4 weken)
Fase 2Certificering voor productieoptimalisatie en operator (3 weken)
Fase 3MES-integratie voor de inzet van de overige 2 eenheden (6 weken)
Fase 4Productieondersteuning met bewaking op afstand voor 24/7 opvoeren (lopend)
Resultaten behaald
| Metrisch | Vóór (Multi-Wire Slurry) | Na (SVO-500) | Improvement |
|---|---|---|---|
| Kerf Loss | 0,18 mm | 0,12 mm | 33%-reductie |
| Wafels per Ingot (182 mm) | 5.200 wafels | 7.020 wafels | 35% meer opbrengst |
| TTV (Totale diktevariatie) | ± 15 µm | ± 8 µm | 47% verbetering |
| Snijkosten per Wafer | $0.042 | $0.028 | 33% kostenreductie |
| Watergebruik | 100% | 5% (95% Gerecycled) | 95%-reductie |
| Dagelijkse output (3 eenheden) | 45.000 wafels | 72.000 wafels | 60% Toename |
"Overstappen op de Endless Diamond Wire Saw-technologie was de sleutel voor onze uitbreidingsstrategie De 35% kerf loss improvement yield vertaalde zich in miljoenen besparingen per jaar De eliminatie van slurryafval en 95% waterverbruiksreductie was echter het milieuvoordeel dat ons hielp om eerder dan gepland aan onze duurzaamheidscertificeringen te voldoen."
Key Takeaways
- Eindeloze diamantdraadtechnologie maakt een dunnere waferproductie mogelijk met verbeterde TTV-besturing
- De vermindering van de verwijdering van mest betekent lagere operationele kosten en minder problemen met de naleving van de milieuwetgeving
- Geautomatiseerde systemen met MES-integratie maken 24/7 productie in grote volumes mogelijk
- Closed-loop koelvloeistofsystemen verlagen het waterverbruik en verlagen de operationele kosten
De uitdaging
De klant verstrekt hoogzuivere alumina keramische substraten voor automobiel machtsmodules voor elektrische voertuigen De kwaliteitseisen van de automobielmachtmoduleklant behoren tot de strengste in de industrie:
- Randkwaliteit: Elke zichtbare randschade resulteert in afstoting, de chiptolerantie is nul
- Dimensionale precisie: Substraatafmetingen hebben een tolerantie van ±0,02mm
- Oppervlakte-integriteit: Microscheuren zijn een No Go. Ze moeten fluorescerende penetrante inspecties doorstaan
- Hoog afkeurpercentage: Ontworpen diamantblad dobbelzaag produceerde rand chippen met een snelheid van 8-12%
- Doorvoerdruk: De groei van de EV-markt vereiste een capaciteitstoename van 50% in minder dan 6 maanden
De klant had een keramische snijmachine nodig, die kwaliteit van autokwaliteit kon leveren bij veel hogere volumes.
Onze oplossing
We hebben een procedure geconstrueerd met behulp van onze SV-280P Precision Endless Diamond Wire Saw, ontworpen voor brosse keramische materialen.
Diamantdraad:D 0,28mm hars gebonden diamantdraad (keramisch geoptimaliseerd)
Snijmodus:Snijden in de kanaalmodus om brosse breuk te verminderen
Draadsnelheid:8-12 m/s. Lagesnelheidsmodus
Voercontrole:Voeding met constante kracht. 0,1N gevoeligheid
Inrichting:Aangepaste vacuümhouder met spanningsvrij substraat
Koelvloeistof:Voor verwerkt, gedeïoniseerd water met hoge zuiverheid en een vrijlopende pH
Stap 1Materiaalanalyse: bestudeerde zowel 96% & 99.6% het snijgedrag van aluminiumoxide
Stap 2Parameterontwikkeling: geoptimaliseerde snelheid/toevoer voor elk aluminiumoxidetype
Stap 3Randkwaliteit Validatie: chipvrije randen, bevestigd via SEM 500x
Stap 4Procescertificering: IATF 16949 Cpk > 1,67
Resultaten Gerealiseerd
| Metrisch | Before (Blade Dicing) | Na (SV-280P) | Improvement |
|---|---|---|---|
| Rand chipping tarief | 8-12% | <0.3% | 97% afname |
| First-Pass Opbrengst | 88% | 99.7% | Bijna nul defect |
| Dimensionale Nauwkeurigheid | ±0,05 mm | ±0,015mm | 70% verhoging |
| Oppervlakte Ruwheid (Ra) | 1,2μm | 0,4μm | 67% verhoging |
| Snijsnelheid | 2 substraten/min | 3,5 substraten/min | 75% verhoging |
| Gereedschapskosten per substraat | $0.15 | $0.06 | 60% afname |
"De SV-280P overtrof onze verwachtingen voor precisie keramisch snijden Het bereiken van 99.7% first-pass opbrengst betekent dat we herwerken en klachten over de kwaliteit van de klant vrijwel hebben geëlimineerd. In het bijzonder hebben onze OEM-klanten in de automobielsector ons geprezen voor onze verbeterde randkwaliteit, die onze positie als hun favoriete substraatleverancier heeft versterkt."
Key Takeaways
- Het randafbrokkelen in keramiek wordt verwijderd door harsgebonden diamantdraad met ductiele modusparameters
- Het is belangrijk om voercontrole met constante kracht te gebruiken bij het verwerken van brosse materialen
- Een goed bevestigingsontwerp elimineert door stress veroorzaakte microscheuren
- Kwaliteitscertificering op autokwaliteit (IATF 16949) is mogelijk met draadzaagtechnologie
De uitdaging
Als materiaalonderzoeksleider ontvangt het laboratorium maandelijks honderden verschillende monsters voor microstructurele analyse, zoals
- Composietmaterialen: Met koolstofvezel versterkte polymeren, keramische matrixcomposieten
- Elektronische componenten: Meerlaagse PCB's, halfgeleiderpakketten, batterijcellen
- Metallurgische monsters: Superlegeringen, titaniumlegeringen, additief vervaardigde onderdelen
- Geologische exemplaren: Steenkernen, mineraalmonsters, fossielen
Hun bereidingstechnieken werden op de volgende manieren beperkt
- Warmteschade: Overmatige wijziging van de microstructuur van monsters als gevolg van het gebruik van schurende afgesneden wielen
- Delaminatie: De meerlaagse monsters worden tijdens het snijden vaak gedelamineerd
- Verscheidenheid aan apparatuur: Verschillende materialen hadden verschillende snijsystemen nodig, wat bijdroeg aan de complexiteit van het laboratorium
- Langzame ommekeer: Moeilijke monsters namen 2-3 dagen om de juiste sectie te voltooien
Het laboratorium had een veelzijdige laboratoriumdraadzaag nodig om hun gevarieerde materiaalportfolio te huisvesten.
Onze oplossing
We hebben één SV-150L Laboratory Endless Wire Saw geleverd, aangepast voor de flexibiliteit en precisie die te vinden is in onderzoeksomgevingen:
Klein ontwerp:Benchtop (600 x 500 x 450mm) voor extra compacte standaard labruimtes
Multi-Wire-systeem:0,20-0,50 mm diamantdraden met snelwissel
Draadbibliotheek:Voor een reeks verschillende materialen zijn 6 soorten draad inbegrepen
Variabele snelheid:1-25 m/s op maat gemaakt voor specifieke materialen
Low-Force-modus:Voor gevoelige steekproeven, is de scherpe kracht regelbaar tot 0.05N
Snijvenster:Voor het observeren van het snijproces is de kamer LED-verlicht
Software:100+ verschillende snijprogramma's opgeslagen volgens recept
Dag 1Systeemkalibratie en installatie
Dag 2-3Training met monstermaterialen
Week 2-4Prioritaire materialen collaboratieve parameterinstelling
LopendOndersteuning en parameteraanpassing op afstand
Resultaten behaald
| Metrisch | Voor | Na (SV-150L) | Improvement |
|---|---|---|---|
| Steekproefomlooptijd | 2-3 dagen | 2-4 uur | 90% sneller |
| Thermische Schade | Frequent | Geen gedetecteerd | Uitgeschakeld |
| Samengesteld Delaminatie Tarief | 25% | <2% | 92%-reductie |
| Materialen Verwerkbaar | Beperkte selectie | 50+ materiaalsoorten | Universele capaciteit |
| Uitrusting Voetafdruk | 3 verschillende systemen | 1 compacte eenheid | 67% ruimte reductie |
| Monsterkwaliteit voor SEM/TEM | 60% aanvaardbaar | 95% aanvaardbaar | 58% verbetering |
"De SV-150L is het werkpaard geworden van ons monstervoorbereidingslab Voorheen zouden drie snijsystemen en een dag lang proces nu binnen enkele uren met één machine worden uitgevoerd. Zelfs onze afgestudeerde studenten kunnen kruispunten van publicatiekwaliteit consistent voorbereiden, dankzij de mogelijkheid om recepten voor specifieke materialen op te slaan. Het heeft onze onderzoeksdoorvoer getransformeerd."
Key Takeaways
- Eindeloze draadzagen zorgen voor koud snijden, cruciaal voor het behoud van microstructuren
- Microdraadcompatibiliteit elimineert de behoeften van meerdere snijsystemen
- Receptopslag zorgt voor reproduceerbare resultaten bij verschillende operators
- Low-force snijden voorkomt delaminatie in gelaagde/composiet materialen
Veelgestelde vragen over eindeloze draadzaagmachines
Hoe werkt een draadzaag met diamantkracht continu, en hoe verschilt deze van de diamantdraadzaag?
Een diamantdraadzaag lijkt meer op een snijmachine die gebruikmaakt van een diamantdraad met gesloten lus of een flexibele snijdraad met ingebrachte diamantslijpmiddelen; hij gebruikt de twee samen om een nauwkeurige snede te geven bij harde, brosse materialen De arm met diamantgecoate draad keert terug om rond de monstertrap te snijden nadat hij is verwarmd en gekoeld met koelmiddel De wrijvingswarmte van het snijproces wordt door het diamantslijpmiddel naar de monstertrap geleid De aandrijving en vasthoudeenheid van de rol voltooien verder de beweging van de met diamant beklede draad. Daarom is het een sterke generator van het snijproces. Dit soort draadzagen vinden hun toepassing in materialen als silicium, kwarts, saffier, optisch glas, keramiek en grafiet.
Waarom bestaat er behoefte aan het gebruik van diamantdraadsnijmachines voor snijprocessen die zich bezighouden met harde en brosse materialen?
Diamantdraad snijden mcahines werden geïntrudeerd om percisiedraad ctuing en hoge snelheid elsless lus operaties voor het snijden van gehoord materiaal zoals siliciumcarbide, aluminiumoxide, en saffier uit te voeren De longend bucke gecoate draad van superieure kwaliteit en diamant-snijden methode bieden betere kwaliteit snijden, minder schade aan de lagen onder het oppervlak van het gesneden materiaal, snel snijden in vergelijking met conventionele zaagblad snijden of messen snijden Fabrikanten ontwerpen deze oplossingen om te voldoen aan de snijvereisten voor snijproces van de halfgeleider, ruimtevaart, en opticien glasindustrie.
Kan diamantdraadzaag tegelijkertijd worden gebruikt voor het snijden van grafiet en het snijden van siliciumwafels?
Zeker Draadzaag snijden is effectief in grafiet gesneden en silicium wafer plak toepassingen De diamant draad machines en lus type diamant draden kunnen grafiet of silicium snijden met een goede controle van de dikte van de plak Kenmerken zoals een digitale micrometer en twee hoek verstelbare of een twee hoekig verstelbare monster trap verbeteren nauwkeurigheid voor dunne slicing vereist in de halfgeleider en kristal verwerking.
Materialen die met diamantdraad moeten worden gesneden, zijn onder meer optisch glas en keramiek.
Diamantdraadsnijden kan succesvol zijn in een grote verscheidenheid aan materialen die hard en bros zijn: optisch glas, keramiek, kwarts, saffier, GaAs en YVO4, dit zijn halfgeleidermaterialen, en edelstenen. Dankzij het uiteinde van diamanten kunnen deze materialen efficiënt en met minimale versnippering worden gesneden. Zachtere sets materiaal, zoals legering of epoxy met een minder hard schuurmiddel, kunnen ook worden gesneden, maar hebben meestal een aangepaste snijsnelheid, koelvloeistof of een geschikte diamantkorrel nodig om de snijkwaliteit en de gebruiksgeschiedenis van de snijdraad te optimaliseren.
Welke rol spelen de snijsnelheid, diameter en lustype bij het bepalen van de snijkwaliteit en efficiëntie?
De snelste falende, door een afstand shot, ongeveer de helft van de monsters gemeten in elk geval had een heel ander ontwerp dan de andere helft Snelheid, draaddiameter, en looping type zijn sleutel controllers die nodig zijn voor snel snijden om goede resultaten te krijgen Het circuit oppervlak loopt op hoge snelheden, die de doorvoer verbetert, hoewel draaddiameter en diamantgrit een balanceringspunt moeten bereiken om aanzienlijke slijtage te voorkomen Dunne draaddiameters produceren een fijne kerf en bieden een hogere draad snijden nauwkeurigheid terwijl dikke diameters bevorderlijk zijn voor hoge draad snijden robuustheid Loop type diamant draad en spooler aandrijfmechanismen leiden tot de impulsieve bevordering op een stabiele en constante snijsnelheid die sterk van invloed is op de soorten materiaal te snijden, snijkwaliteit, en ook andere factoren.
Zijn er verbeteringen aan accessoires en besturing die een betere precisie op diamantdraadmachines (zoals micrometer en monstertrap) mogelijk maken?
Precisiesnijden wordt bevorderd door accessoires zoals beweegbare monstertrap met dubbele hoekuitlijning, digitale micrometer, dubbele antennecontrole, draadlusspanningsmonitors en systemen die de levensduur van koelvloeistof verbeteren. Dit alles draagt bij aan het werkproces, waardoor correct edelsteensnijden, optisch glassnijden en gesneden halfgeleiders mogelijk zijn. Gecertificeerde eindeloze draadzaagmodellen voor precisie (CE, ISO) worden meestal geleverd met deze componenten, met een Q/QC enz. (en andere kwaliteitscontroleopties), samen met mogelijke NTRL-certificering via mlti voor veiligheid en zekerheid op de werkplek.
Wat is de impact van koelvloeistof en dekking op het onderhoud en de snijprestaties op de lange termijn?
Het handhaven van de snij-interfacetemperatuur, het afwijzen van vuil en het geven van de langste duurzaamheid aan de diamantdraad worden in de noodzakelijke rollen geplaatst. Een goede selectie en stroming van koelvloeistof kan de hitte-ausmol belemmeren. Een regelmatig onderhoudsregime gaat dieper in op het vervangen van spoelaandrijvingen, het controleren van draadlussen, het garanderen van spanning en het controleren van filtratie op operationele kwaliteit en het voorkomen van onnodige verstoringen. Verdere aanbevelingen kunnen worden gevonden van de fabrikanten over onderhoudsintervallen en benodigde verbruiksartikelen die passen bij een bepaalde snijomgeving.
Zijn de diamantdraadzagen van VimFun geschikt voor industrieel gebruik?
VimFun zagen, snijsokken, en sommige andere gevestigde fabrikanten zijn meer geneigd om een verscheidenheid van draadmachines opties, variërend van een basisdraadzaag aan een precisie eindeloze draadzaag met geavanceerde controle en kalibratie aan te bieden Het is waarschijnlijk dat het snijden welsprekende snelheid, draad snijden nauwkeurigheid, monster lade ontwerp, certificering (CE, ISO), en materialen die silicium, grafiet, saffier, enz., kunnen omvatten, zullen allemaal moeten worden vergeleken tussen modellen Geaccrediteerde fabrikanten bieden documentatie over snijtechnologieën, snijprocedures, en reserveonderdelen om ervoor te zorgen dat er veilige en effectieve snijoplossingen.
Welke veiligheids-, certificerings- en toepassingsoverwegingen zijn belangrijk bij het selecteren van een snijmachine?
De handeling van het gebruik van draadsnijmachines in industrieën brengt alarm voor veiligheid en certificering (CE, ISO, en optioneel NRTL georganiseerd door mti) De evaluatie van de bewaking van de machine, noodstop, insluiting van koelvloeistof, en trainingsondersteuning moet deel uitmaken van de discussie Denk aan toepassingsvereisten (halfgeleider, optisch glas, keramiek), voorgestelde plakdikte, snijsnelheid, en productievolumes Voor gespecialiseerd werk zoals edelsteensnijden of multi-wire snijden raadpleeg de fabrikanten om de vereisten voor diamantdraadsnijmachines vast te stellen en de snijoplossingen voor snelle, uiterst nauwkeurige draadsnijtoepassingen te verfijnen.
Trending Blogs


