DONGHE Şirketi ile iletişime geçin

gan gofret kesme operasyon, komple alt tabaka yığını, makine mimarisi ve kabul testi birlikte tanımlandığında başarılı olur. Bağımsız bir GaN alt tabakasını ayıran bir ayar, işlenmiş bir GaN-on-silikon levhaya zarar verebilirken, temiz görünen bir doğranmış kenar hala elektrik, optik veya aşağı akış montaj kontrollerinde başarısız olabilir.
Ağustos 2026'da güncellendi.
GaN gofret kesme tek bir işlem değildir. Kristal veya substrat dilimleme, cihaz-gofret tekilleştirme ve yazma-bölme işlemlerini içerir. Ekipmanı yalnızca taşıyıcıyı, katman yığınını, kalınlığı, kesme derinliğini, termal ve parçacık sınırlarını ve kabul edilebilir bir sonucu tanımlayan ölçümleri belirledikten sonra seçin.
Hızlı süreç kısa
- Aletleri karşılaştırmadan önce toplu dilimlemeyi işlenmiş levha dilimlemesinden ayırın.
- Yayınlanan değerleri üretime başlama tarifleri olarak değil, deneye özgü olarak ele alın.
- Enerji, besleme, kuvvet, soğutma, çalışma ve sarf malzemesi durumuyla kristal yönelimini kaydedin.
- Süreci kenar, yüzey altı, boyut, temizlik ve cihaz işlevi kriterlerine göre serbest bırakın.
GaN Gofret Kesimi Aslında Neleri İçerir?
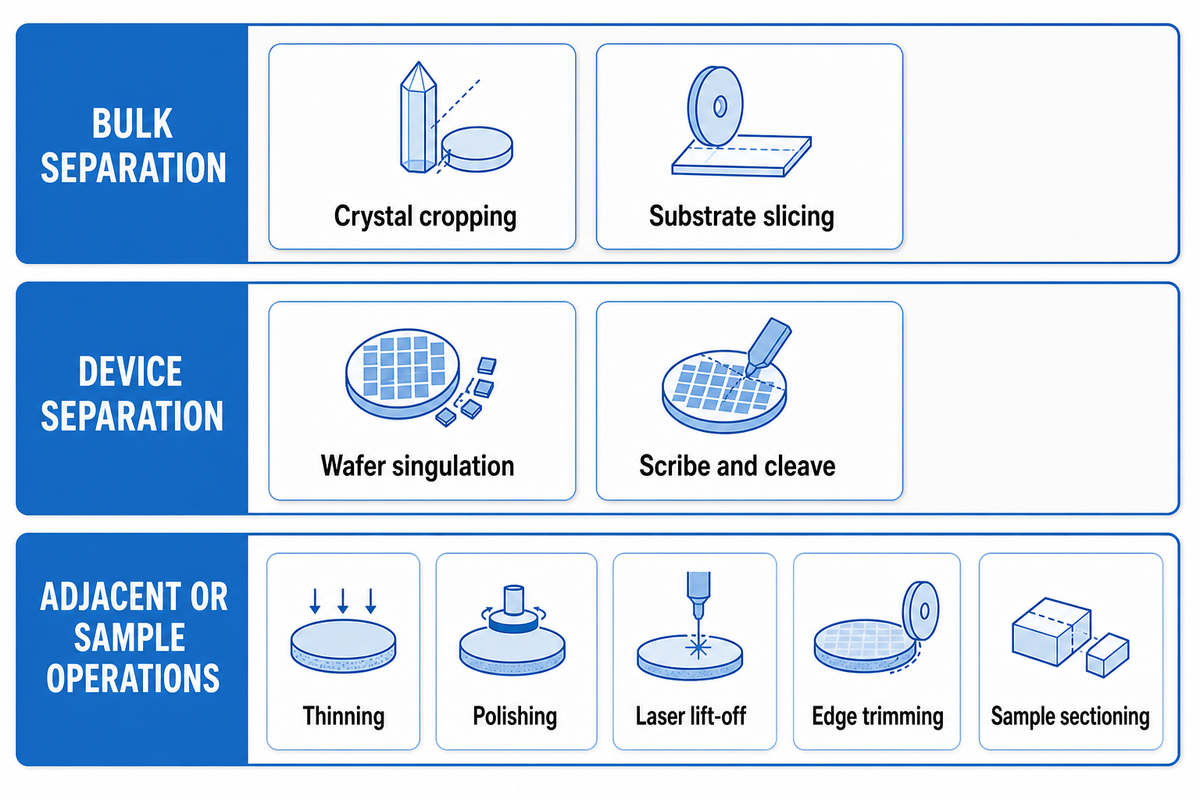
GaN levha kesimi, büyütülmüş bir kristalin alt tabakalara dilimlenmesi, kalın bir kuponun ayrılması, işlenmiş bir yarı iletken levhanın zarlara ayrılması veya bölünme için kontrollü bir çizginin çizilmesi anlamına gelebilir. İnceltme, alıştırma, cilalama ve epitaksiyel büyüme bitişik işlemlerdir, ancak bunlar kesimin kendisiyle değiştirilemez.
Bu ayrım gerekli hareket ve hasar modelini değiştirir. Toplu dilimleme, sert ve kırılgan bir kristalin kalınlığı boyunca malzemeyi uzaklaştırır. Cihaz-gofret dilimleme, metalizasyon, pasifleştirme, bant, bir taşıyıcı veya heterojen bir alt tabakanın termal ve parçacık sınırlarını belirleyebileceği aktif yapılar arasındaki sokakları takip eder. Kristal GaN, GaAs'tan veya başka bir III-V malzemeden bölünme varsayımlarını miras almamalıdır. O Bilimsel Raporlar GaN dilimleme deneyi 400 μm bağımsız n-tipi c-düzlemi bir levha kullandı; sonuçları genel bir kalıp ayırma tarifini değil, dahili lazer dilimlemeyi açıklamaktadır.
| Operasyon | Giriş | Gerekli çıktı | İle aynı değil |
|---|---|---|---|
| Kristal kırpma | Boule veya kalın stok | Referans yüzü veya kullanılabilir segment | Gofretleme |
| Substrat dilimleme | Tek kristal | Kontrollü kerf ile ince substrat | Cihaz doğrama |
| Gofret tekilleştirme | İşlenmiş gofret | Bireysel yarı iletken cihazlar | Geri taşlama |
| Yazıcı ve yarık | Kullanılabilir bölünme davranışına sahip kristal | Yönlendirilmiş kırık | Tam derinlik ablasyonu |
| İnceltme | Gümrüklü veya destekli gofret | Azaltılmış gofret kalınlığı | Ayrılık |
| Parlatma | Dilimlenmiş veya zemin yüzeyi | Daha düşük pürüzlülük ve hasar | Malzeme bölümleme |
| Lazer kaldırma | Bir taşıyıcı üzerinde epitaksiyel film | Arayüz ayrımı | Sokak zarları |
| Kenar düzeltme | Gofret çevresi | Kontrollü çap ve kenar | Ayrılık öl |
| Örnek bölümleme | Kupon veya başarısız die | Metroloji erişimi | Üretim sürümü |
Yaygın hata: sadece “bir GaN gofretini kes” diyen bir sorgulama, tedarikçiye çıktının bir alt tabaka, bir test kuponu veya işlevsel bir kalıp olup olmadığını tahmin etme olanağı bırakır. İşlemi tek bir cümlede belirtin ve gelen ve giden geometriyi ekleyin. Mekanik rotanın daha geniş bir açıklaması için bkz gofret üretiminde tel testere.
Substrat Yığını Kesme Kararını Neden Değiştirir
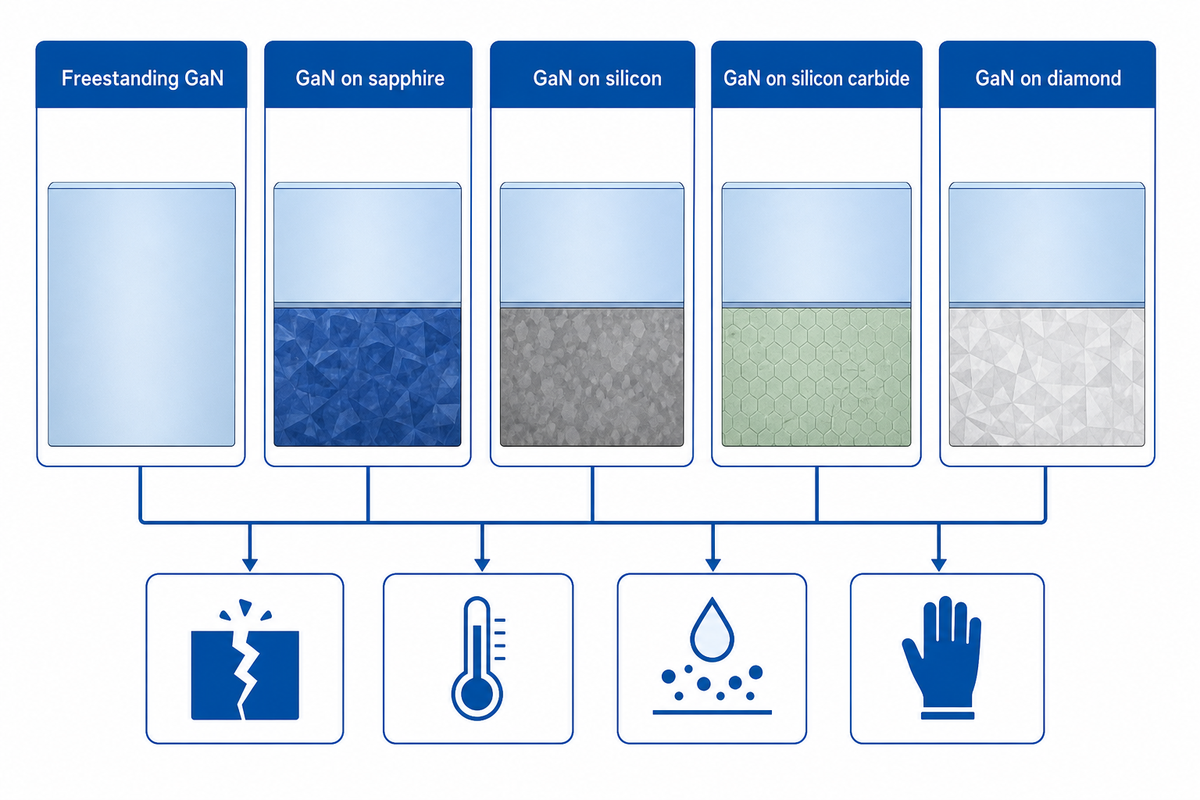
Substrat yığını, hangi katmanın yük taşıdığını, stresin nerede yoğunlaştığını, ısının kerften nasıl ayrıldığını ve döküntülerin aktif yapılara dokunup dokunamayacağını belirler.Bağlantısız GaN, safir üzerinde GaN, silikon üzerinde GaN, silisyum karbür üzerinde GaN ve elmas üzerinde GaN bu nedenle ayrı rota ve yeterlilik kayıtları gerektirir.Bu geniş bant aralıklı yarı iletken için epitaksiyel büyüme ve taşıyıcı seçimi, üst GaN kristal katmanı benzer göründüğünde bile kesme sınırını değiştirebilir.
GaN Yığın-Kesim Uyumluluk Zarfı
GaN Yığından Kesime Uyumluluk Zarfı her katmanı ve arayüzü kırılma, termal, kirlenme ve kullanım sınırlarına bağlayan bir sınır haritasıdır.
Her katmanı, kalınlığını, işlenmiş durumunu, geçici bağını, metalizasyonunu, pasifleştirmesini ve açıkta kalan yüzeyini listeleyin. Kesme yolunu seçmeden önce yay ve çözgü ekleyin. Birinde Imec GaN-on-200 mm silikon paketleme programı, 1.150 μm'lik bir taşıyıcı üzerinde bir cihaz levhasının geri taşlanması 700–900 μm çarpıklık üretti. Geleneksel testere bu durum için uygun değildi; lazer kanal açma ve ardından mekanik testere sınırlı ufalama ve çatlama. Bu sonuçlar, hibrit kesmenin her zaman daha iyi olduğuna dair genel bir iddiayı değil, koşullu bir hibrit rotayı desteklemektedir.
Nominal olarak iki “GaN” işini düşünün. Bir vaka, kesime yakın desteklenebilen ve daha sonra cilalanabilen, desensiz, bağımsız bir alt tabakadır. Başka bir vaka, bitmiş cihazlara, metale, pasifleştirmeye, geçici bir taşıyıcıya ve ölçülebilir bir yay ile silikon üzerinde ince bir GaN katmanıdır. İlk numunede stabil görünen tel veya lazer koşulları, arayüz katmanlara ayırma, arka taraftaki yontma, bant yükleme veya elektrik kaçağı hakkında çok az şey söyler. İkinci karşılaştırma, GaN etiketiyle eşleşerek değil, yığın çizimi ve kabul planıyla başlar. Bu nedenle süreç geliştirme kayıtları, her sonucun yanında taşıyıcıyı, kalınlığı, yönelimi ve aşağı akış işlemini adlandırmalıdır.
Anahtar paket
Aktarılabilir bir tarif, aktarılabilir bir yığın gerektirir Taşıyıcı, arayüz, kalınlık, yön veya fikstür değişirse işlem penceresini yeniden açın.
Ekipman Seçenekleri: Tel Testere, Bıçak Kesme, Lazer, Scribe-Cleave ve Plazma
Hiçbir ekipman ailesi tüm GaN kesme işlemlerinde en iyisidir. Tel testereler toplu veya kalın stok dilimlemeye uygundur; bıçaklar yerleşik sokak zarları sunar; lazerler bıçak teması olmadan enerjiyi yoğunlaştırır; scribe-cleave kristalografik kırılma kullanır; ve plazma açıkta kalan sokak malzemesini uzaklaştırır ancak maskeleme, kimya ve iyon hasarı kontrollerini getirir. Lazer işleme, boş alanda darbeli bir lazer veya su jeti güdümlü lazer mimarisi kullanabilir; bu alet sistemleri ayrı işlem parametreleri ve kanıtlar gerektirir.
“Elmas tel testere (DWS), yarı iletken endüstrisinde sert ve kırılgan malzemelerin dilimlenmesinde birincil aşamadır.”
| Rota | Ne zaman kullanın | Birincil kontroller | Kanıt gerekli | Sınırlamalar / uygun değil |
|---|---|---|---|---|
| Tek telli testere | Kalın stok, kuponlar, düşük hacimli dilimleme | Tel durumu, hız, besleme, gerginlik, soğutucu | Kerf, pürüzlülük, sürüklenme, yüzey altı hasarı | Desenli ince cihaz sokakları için varsayılan değil |
| Çok telli testere | Uygun kristal stoktan paralel gofret dilimleme | Web geometrisi, tel aşınması, kuvvet dengesi, termal sürüklenme | Gofret kalınlığı, toplam kalınlık değişimi, yay, verim | Tek seferlik karmaşık kalıp yolları için yetersiz uyum |
| Elmas bıçak | Erişilebilir sokaklar ve yönetilebilir mekanik yük | Bıçak maruziyeti, mil, besleme, soğutucu, bant | Ön / arka yonga, kerf, kalıp gücü | Çarpıklık veya kırılgan arayüzler destek kapasitesini aştığında kaçının |
| Tam derinlikli lazer | Dar yollar veya düşük mekanik temas | Dalga boyu, darbe genişliği, enerji, odak, hız, geçer | Isıdan etkilenen bölge, yeniden birikme, koniklik, fonksiyon | Termal veya enkaz limitleri doğrulanmadığında kabul edilemez |
| Dahili lazer dilimleme | Şeffaf-yeterli dökme malzeme ve kontrollü iç modifikasyon | Odak derinliği, darbe enerjisi, ızgara, yönlendirme | Ayırma kuvveti, hasarlı tabaka, pürüzlülük | Yayınlanan bağımsız GaN değerleri yığınla aktarılamaz |
| Lazer yazıcı + yarık | Kristal ve sokak geometrisi yönlendirilmiş kırılmayı destekler | Scribe derinlik/genişlik, hız, enerji, yükü yarma | Çatlak yolu, faset, enkaz, cihaz çıkışı | Bölünme aktif alanlardan saptığında reddedin |
| Lazer oluk + testere | Kanıtlanmış istife özgü bir oluk, mekanik ayırmayı yönlendirebilir | Oluk geometrisi, hizalama, kalan derinlik, bıçak yükü | Hem ön hem de arka hasar artı verim | Genel olarak üstün değildir; hizalama ve işlem adımlarını ekler |
| Plazma küpürleme | Maske ve sokak tasarımı, gravür bazlı tekilleştirmeye izin verir | Maske, kimya, önyargı, iyon enerjisi, uç nokta | Yanak, kalıntı, elektrik hasarı, verim | Hasarsız değil; GaN'ye özgü plazma dilimleme kanıtları sınırlıdır |
| Mekanik yarık | Doğrulanmış bir bölünme düzlemi ve tohum özelliği mevcuttur | Yönlendirme, çentik / yazma, fikstür, yük yolu | Çatlak sapma, teraslar, hayatta kalmak ölmek | Düzensiz kırık veya yoğun aktif düzenlerle kaçının |
Hakemli bir AlGaN/GaN plazma-etch çalışması bir eşiğin üzerindeki bağlı iyon enerjisi, fiziksel ve elektriksel bozulmaya bağlıdır. Bu bir plazma dilimleme denemesi değildir ancak “temassız, hasarsız anlamına gelir” ifadesini reddetmek yeterlidir. Mekanik dilimleme bağlamı için DONGHE'nin bileşik yarı iletken tel testere makineleri page, bağımsız GaN kanıtı olmayan ve aktarılabilir GaN ayarlarının kaynağı olmayan bitişik bir SiC uygulama referansıdır.
GaN için Ne Zaman Tel Testere Seçilmemelidir
GaN sert bir yarı iletken malzeme olduğu için tel testereyi seçmeyin. 2024 incelemesinden elde edilen kanıtlar, levha dilimleme için tel kesmeyi destekliyor gelişmiş kalıp tekilleştirmesinin eleştirel incelemesi i̇şlenmiş levha kalitesinin aynı zamanda talaşlanma, katmanlara ayrılma, kerf geometrisi, kirlenme, yan duvar hasarı ve kalıp mukavemetine de bağlı olduğunu gösterir.
Dar sokakları, kenara yakın metal, şiddetli yay veya bulamaç ve parçacıklara karşı sıfır toleransı olan ince aktif levhalar, bunun yerine bir bıçak, lazer, plazma, yarık veya nitelikli hibrit rota gerektirebilir. Tersine, kalın kristal, alt tabaka dilimleme, kırpma veya düşük temas kuvveti, kerf kontrolü ve esnek geometrinin önemli olduğu numune kesimi için bir tel testereyi reddetmeyin. Gerçek istifte bir numune kesimi isteyin ve tam bitiş payı ile inceleme yükünü karşılaştırın.
GaN Kesme Rotası Karar Ağacı
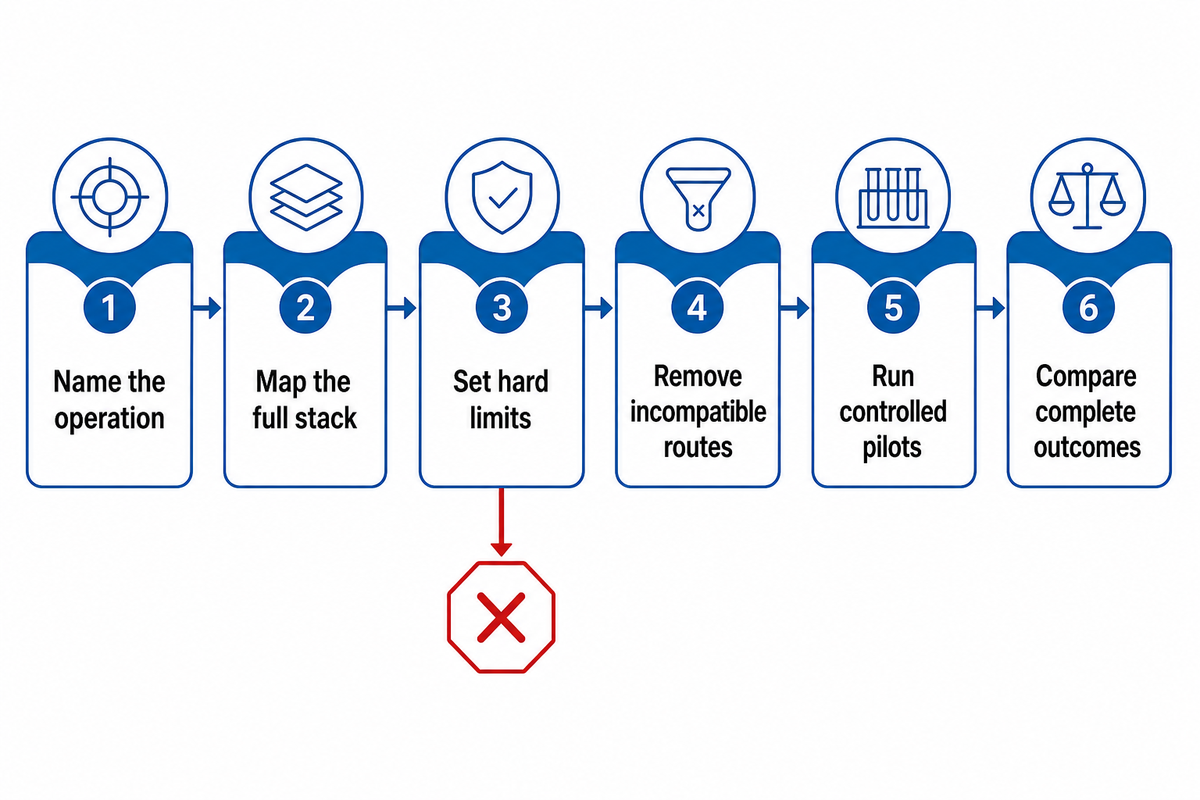
En güvenli ilk yol, dört soruyu sırayla yanıtlayarak seçilir: Ne ayrılıyor? Yükü ne taşıyor? Hangi hasar kanalları diskalifiye ediyor? Hangi ölçümler sonucu doğrulayabilir? ekipman hızı veya nominal kerf bu cevaplardan önce değil, sonra aittir.
GaN Kesme Rotası Karar Ağacı
GaN Kesme Rotası Karar Ağacı bir pilot kalite, verim ve alt maliyet karşılaştırmadan önce uyumsuz yöntemleri kaldırır.
- Operasyonu adlandırın — dilimleme, kırpma, doğrama, kesit alma veya yazma-bölme.
- Tam yığını haritalayın — her taşıyıcıyı, filmi, cihaz katmanını, bağı ve açıkta kalan yüzeyi içerir.
- Sert sınırlar belirleyin — kerf, sıcaklık, parçacıklar, kenar hariç tutma, çatlak uzunluğu ve aşağı yönde çıkarma.
- Uyumsuz rotaları kaldırın — yükü, ısısı, kimyası veya erişimi zor bir sınırı ihlal eden herhangi bir yöntemi reddedin.
- Kontrollü pilotları çalıştırın — temsili malzeme üzerinde en azından ortalanmış bir durumu ve sınırlı değişiklikleri test edin.
- Sonuçların tamamını karşılaştırın — temizleme, cilalama, inceleme, alet aşınması ve cihazın hayatta kalmasını içerir.
Toplu veya bağımsız bir alt tabaka için, dilimleme rotalarını kısa listeye alın ve yönlendirme, kerf kaybı, yüzey pürüzlülüğü ve yüzey altı hasarının parlatma payına uyup uymadığını kontrol edin.Desenli bir levha için sokak geometrisinden, taşıyıcı desteğinden, yaydan, ısıdan, maskeden, parçacıklardan ve aktif cihaz hassasiyetinden başlayın. Özel iç çaplı veya çevresel kesimli görevler de incelemeyi haklı gösterebilir dikey iç dilimleme ekipmanı, ancak ekipman mimarisinin hâlâ örnek tabanlı bir eşleşmeye ihtiyacı var.
Yedi Sinyal Parametresi Penceresi: Ne Kontrol Edilmeli ve Kaydedilmelidir
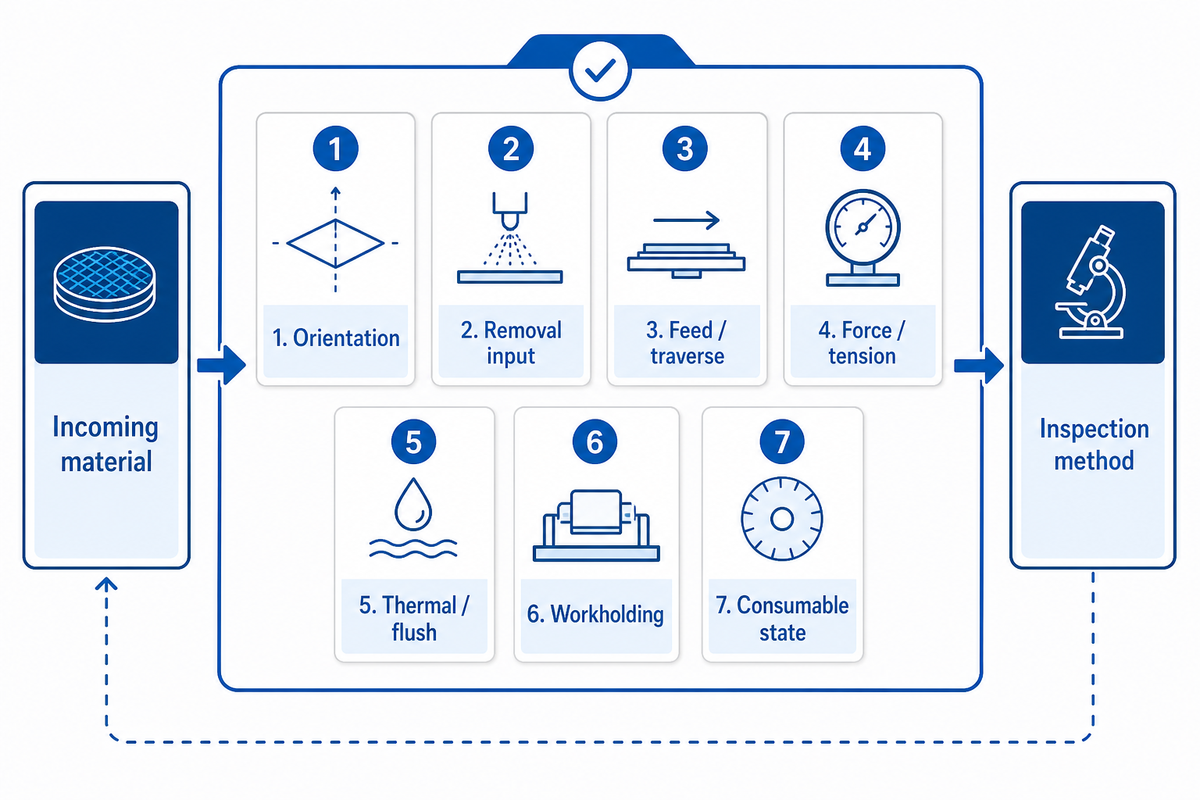
Yararlı bir GaN kesme parametresi penceresi yedi bağlı sinyali kaydeder: kristal oryantasyonu, kaldırma veya enerji girişi, besleme veya çaprazlama, kuvvet veya gerilim, termal ve yıkama koşulları, çalışma ve titreşim ve sarf malzemesi durumu. Bir sayıyı optimize ederken diğer altı sürüklenme, yeniden üretilemeyen bir sonuç üretir.
Yedi Sinyal Parametresi Penceresi: 7 Sinyal GaN Kontrol Matrisi
Yedi Sinyal Parametre Penceresi kontrol edilebilir girdileri ölçülebilir kusurlara ve durma koşullarına bağlayan, makineye özel bir deneme kaydıdır.
Bu sinyaller etkileşime girer. Bir 2023 tek kristalli GaN lazer çalışması güç, tarama hızı, tarama sayısı ve tekrarlama frekansının, parametre etkileşimleri de dahil olmak üzere oluk geometrisini, ısıdan etkilenen bölgeyi ve malzeme giderimini etkilediğini buldu; modelden deneye tutarsızlık bu çalışmada 9,5%'nin altında rapor edildi. Bir 2026 oryantasyon çalışması i̇ncelenen bir yön boyunca diğerine göre daha belirgin faz geçişi, dislokasyonlar ve derin çatlamalar bulundu Makine programı değişmediğinde bile kesme yönünü kaydedin.
400μm2021 çalışmasında bağımsız levha kalınlığı
532 nmçalışmaya özel lazer dalga boyu
40 μmhasarlı katman ölçeği bildirildi
20 cm²/srapor edilen, optimize edilmemiş tarama hızı
| Sinyal | Tel / bıçak örnekleri | Lazer / plazma örnekleri | Yanıt ve durdurma koşulu |
|---|---|---|---|
| 1. Yönlendirme | Kristal düzlem, kes yön | Kristale ve cihaza göre tarama yönü | Yön çatlağı veya faset sapması üzerinde durun |
| 2. Kaldırma girişi | Tel hızı, aşındırıcı, bıçak maruziyeti | Dalga boyu, darbe genişliği, enerji, önyargı | Parça kerf, oluk, ısı, yeniden biriktirme |
| 3. Besleme / çapraz | İş akışı ve giriş/çıkış profili | Tarama hızı ve geçiş aralığı | Kuvvet artışını, eksik kesmeyi veya çatlak büyümesini durdurun |
| 4. Kuvvet / gerginlik | Tel gerginliği, mil yükü, kesme kuvveti | Bölünme yükü veya ayırma kuvveti | Sürüklenme, yay, tel sapması veya dengesiz kırılma durumunda durun |
| 5. Termal / yıkama | Soğutucu akışı, sıcaklık, filtrasyon | Yardım gazı, duman giderme, ayna sıcaklığı | Sıcaklık kayması, kalıntı veya yeniden şekillendirmeyi durdurun |
| 6. İş tutma | Fikstür açıklığı, bant, taşıyıcı, titreşim | Chuck düzlüğü, odak stabilitesi, maske desteği | Hareket, odak hatası veya katmanlara ayırma üzerinde durun |
| 7. Sarf malzemesi durumu | Tel aşınması, aşındırıcı durum, bıçak pansumanı | Optik temizlik, maske durumu, elektrot durumu | Kontrol sınırlarının ötesinde zaman-trend kaymasında durun |
| Gelen malzeme | Parti, kalınlık, yay, yüzey durumu | Emilim, film yığını, sokak katmanları | Eşsiz lotları karantinaya alın |
| Muayene yöntemi | Mikroskopi, profilometri, kesitsel inceleme | Raman, elektrik, optik, kalıntı analizi | Eşit olmayan yöntemlerden elde edilen sonuçları karşılaştırmayın |
Niteliksel bir tarama matrisi, evrensel değerlermiş gibi davranmadan düşük, orta ve yüksek seviyeleri kullanabilir. Yönlendirme, fikstür, soğutucu, sarf malzemesi partisi ve inceleme sabitini tutun. Beslemeyi üç sınırlı seviyede değiştirin, ardından merkez durumunu iki çıkarma-giriş seviyesinde tekrarlayın. Kuvvet veya makine yükünü, kerf, pürüzlülük, ufalanma, termal imzayı ve bir sonraki adım kaldırma payını ölçün. Merkez vardiyaları tekrarlarsa, faktör etkisini yorumlamadan önce sarf malzemesi aşınmasını, titreşimini, sıvı durumunu veya malzeme partisini araştırın. Hesaplama basittir: üç besleme denemesi artı iki çıkarma-giriş kontrolü artı bir merkez tekrarı altı kesime eşittir, ancak mühendislik değeri, çalıştırma sayısından değil, kontrollü karşılaştırılabilirlikten gelir. kullanmak genel tel testere parametre kılavuzu makine değişkeni bağlamı için malzemenizde GaN değerleri oluşturun.
Yayınlanan bir örnek, kapsam etiketlerinin neden önemli olduğunu gösteriyor. 2021 bağımsız GaN deneyinde iki aşamalı nanosaniyenin altında 532 nm'lik bir işlem kullanıldı: 8 × 10 μm aralıkta 1,6 μJ darbe, ardından 1 μm'lik bir ızgarada 0,6 μJ. Yazarları, optimize edilmediğini söyledikleri yaklaşık 20 cm²/s'lik bir tarama hızıyla kabaca 40 μm hasarlı katman ve her ayrılmış tarafta 10–20 μm pürüzlülük bildirdi. Bu değerler bir deneyi belgeliyor; bunlar safir üzerinde GaN, silikon üzerinde GaN veya üretim gofret kesme testeresi için ayarlar değildir.
Pilot Cut'tan Üretim Sürümüne Kadar En İyi Uygulamalar
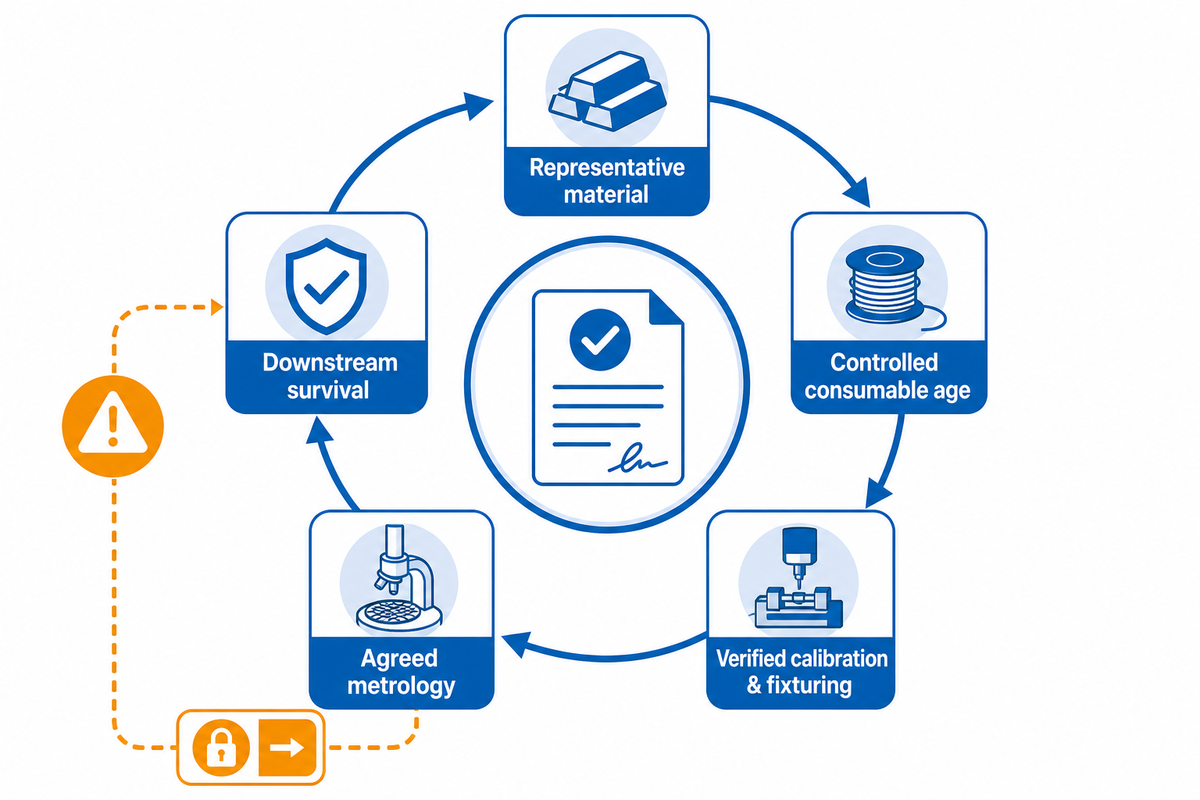
Başarılı bir numune kesimi, üretim kanıtı değil, tarama kanıtıdır. Serbest bırakma, temsili malzeme, kontrollü sarf malzemesi yaşı, doğrulanmış kalibrasyon ve fikstürleme, istikrarlı temizleme ve taşıma, mutabakata varılan metroloji, aşağı yönde hayatta kalma ve süreç değişikliklerinin belgelenmiş mülkiyeti boyunca tekrarlanabilirlik gerektirir.
Kerf-Verim Doğrulama Döngüsü
Kerf'ten Verime Doğrulama Döngüsü gelen malzemeyi, kesme sinyallerini, kenar kanıtlarını, aşağı akış işlemlerini ve cihaz işlevini tek bir sürüm kaydında bağlar.
İlk pilottan önce kabul kriterlerini yazın Makineyi, fikstür revizyonunu, kalibrasyon durumunu, sarf malzemesi partisini, soğutucu veya gaz durumunu ve operatör sırasını temel alın. Rotayı tarayın, ardından temsili partilerde sınırlı bir matris çalıştırın. Hem kesimi hem de sonuçları inceleyin: temizleme yükü, parlatma payı, montaj, tel bağlama veya kalıp eki ve aktif cihazların bulunduğu son elektriksel veya optik davranış.
Bir GaN lazer diyot çizgisi, görünüm ve işlev arasındaki boşluğu gösterir.Ferdinand-Braun-Institut programı, c-düzlemi GaN lazer yapıları için 20 kHz'de 355 nm, 30 ns darbeleri kullandı; test edilen bölümleri 7,5 mm genişliğindeydi, çubuklar 1.300 μm uzunluğundaydı ve yazıcılar p-temasından 70 μm uzadı. Daha hızlı tarama, uzatılmış yüzey çatlaklarını azalttı ve lazer atla ve yaz, bu programda elmas kenar çizenlerden en az iki kat daha fazla düzgün şekilde kırılmış çubuk üretti. Ekip ayrıca ışık akımı-voltaj özelliklerini de ölçtü; eşik akım yoğunluğu, eşik voltajı ve eğim verimliliği, karşılaştırılan rotalar boyunca benzerdi. Önemli uygulama, bu ayarları kopyalamak değil. kesimin bozabileceği cihaz çıkışıyla geometrik kabulü eşleştirmektir.
Serbest bırakma penceresini onaylanmış alt tabakaya, levha kalınlığına, yönelimine, makinesine, fikstürüne, sarf malzemesine, tarif revizyonuna ve inceleme yöntemine bağlı tutun. Yeni bir parti, taşıyıcı, film, sokak düzeni, tel, bıçak, optik tren, maske veya bakım olayı, sessiz parametre ayarlaması yerine tanımlanmış bir incelemeyi tetiklemelidir. The SEMI standartları yaşam döngüsü rehberliği ayrıca başvurulan her belgenin mevcut kapsamını ve durumunu doğrulamanın bir hatırlatıcısıdır; incelenen materyal evrensel bir GaN kesme standardı sağlamadı.
Yontma, Pürüzlülük, Sürüklenme ve Termal Hasarın Giderilmesi
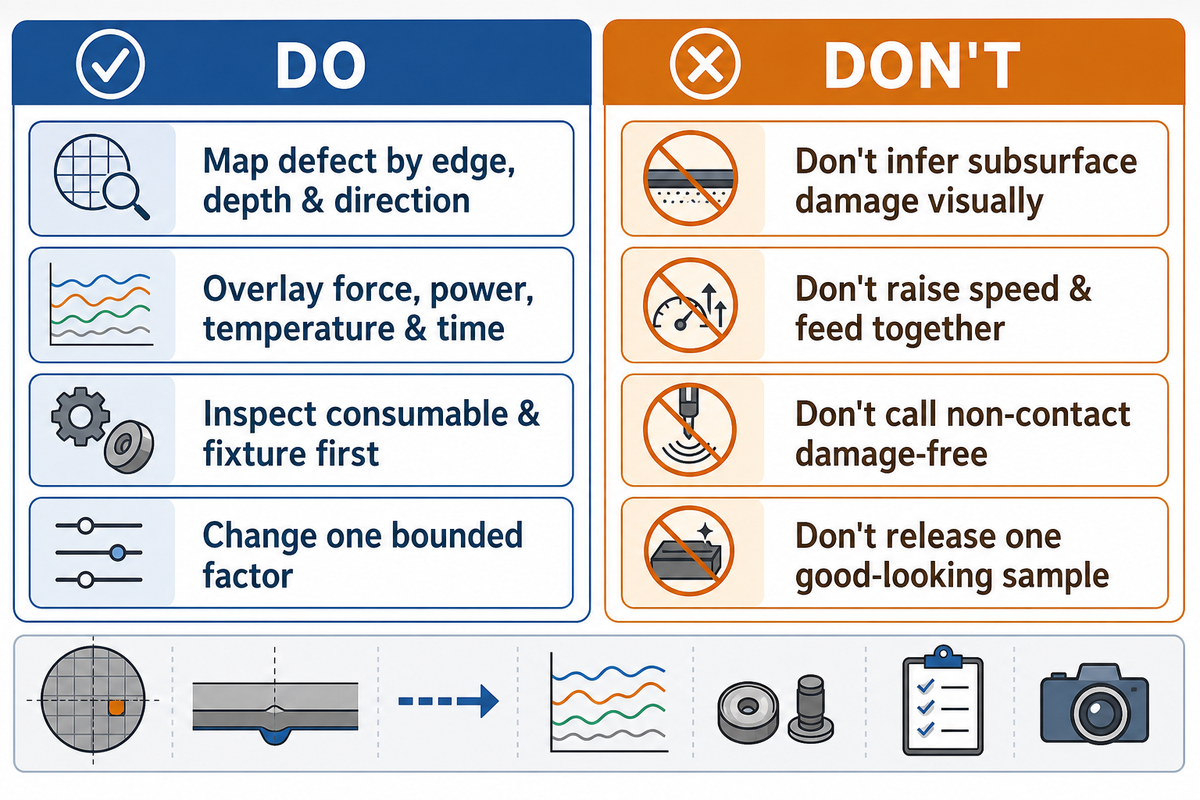
GaN kesme kusurları bir ayar değişikliği önce konum, yönelim ve zaman eğilimi ile teşhis edilmelidir.giriş ve çıkış yonga, rastgele kenar kırılması, yükselen pürüzlülük, kademeli kesim sürüklenme, delaminasyon, ısı etkilenen malzeme, ve kalıntı yığın, fikstür, sarf malzemesi, makine ve sıvı veya yardımcı nedenleri farklı kombinasyonları işaret.
Yapmak
- Her kusuru kenar, derinlik ve kristal yönüne göre haritalandırın.
- Yer paylaşımı kuvveti, akım, güç, sıcaklık ve zaman.
- Yeniden ayarlamadan önce sarf malzemesini ve fikstürü inceleyin.
- Sınırlı bir faktörü değiştirin ve merkez koşulunu tekrarlayın.
Yapma
- Üst yüzey görünümünden kaynaklanan yüzey altı hasarını teşhis edin.
- Hızı artırın ve yanıt matrisi olmadan birlikte besleyin.
- Plazma veya lazeri doğası gereği hasarsız olarak arayın.
- Görsel olarak iyi bir örnek üzerinde bir düzeltme yayınlayın.
Giriş veya çıkışta yoğunlaşan yongalama ilk önce dikkati desteğe, besleme geçişine, sarf malzemesine maruz kalmaya ve yerel strese yönlendirir. Kesme sayısıyla artan pürüzlülük aşınma, yükleme, soğutma sıvısı veya döküntü gidermeyi önerirken, ani bir pürüzlülük sıçraması malzeme veya kurulum değişikliğini önerir. Drift kılavuz, gerilim, mil, sahne, odak, fikstür ve titreşim kontrolleri ister. Kararmış bir kenar, yeniden şekillendirme, enkaz halesi, Raman kayması, Sızıntı değişikliği veya optik kayıp, kozmetik temizlik yerine termal ve malzeme etkileşimi araştırmasını gerektirir.
İlk onarım hareketi kanıtları korumalıdır Görüntüleri kaydet, kesme yönü, parti, sarf malzemesi yaşı, makine izi, sıvı durumu, fikstür revizyonu ve metroloji ayarları Karşılaştırılabilir bir öncesi/sonrası kaydı olmayan bir düzeltme, nedeni gizleyebilir ve bir sonraki gezinin kontrol altına alınmasını zorlaştırabilir.
Kesimin Kabul Edilebilir Olup Olmadığına Karar Veren Muayene Metrikleri
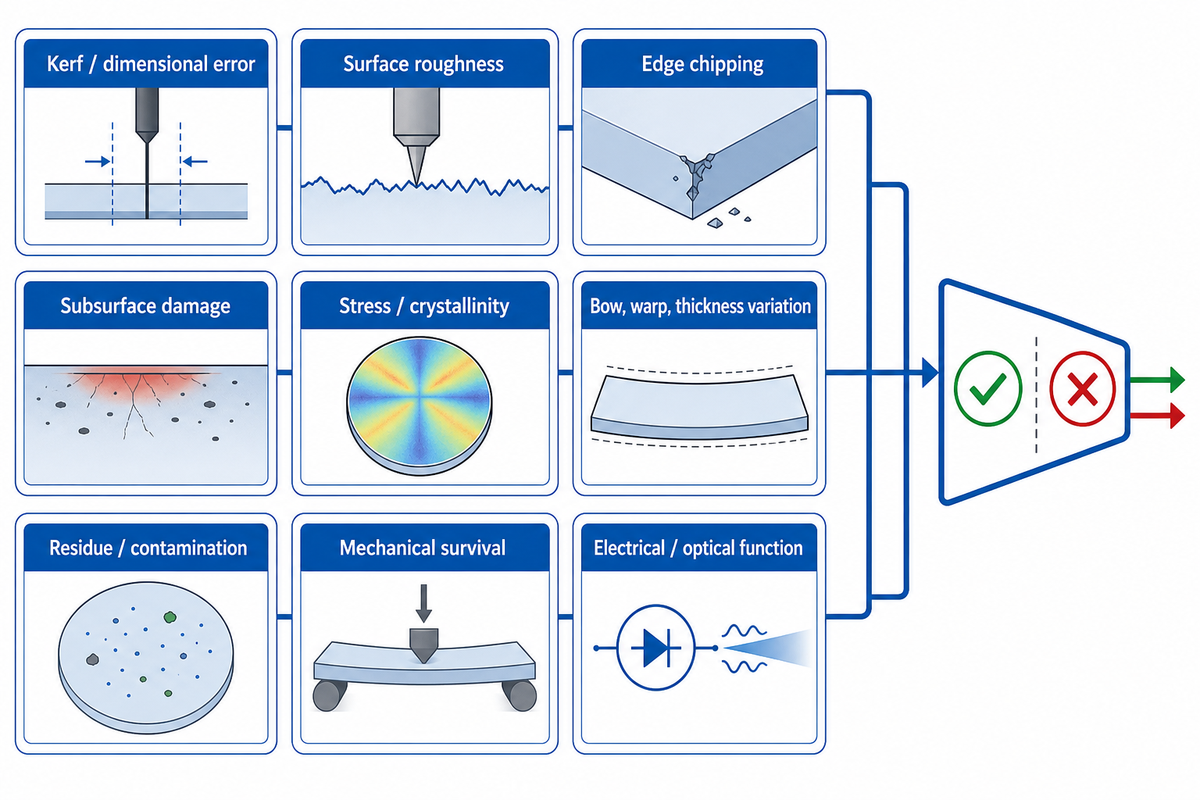
Kabul edilebilir bir kesim, bir sonraki işlemin gereksinimlerini karşılar, sadece görsel bir standart değil Geometri, yüzey ve kenar hasarı, yüzey altı veya termal etkiler, uygulanabilir olduğunda levha şekli, temizlik, mekanik hayatta kalma ve aktif cihazlar için temsili elektriksel veya optik performansı ölçün.
| Metrik | Yöntem | Örnekleme yeri | Kabul sahibi |
|---|---|---|---|
| Kerf / boyut hatası | Optik metroloji veya kalibre edilmiş görüntüleme | Giriş, merkez, çıkış; birden fazla eksen | Tasarım ve süreç |
| Yüzey pürüzlülüğü | Profilometri veya mikroskopi | Kesilmiş yüz ve yönelim boyunca | Parlatma / işlem |
| Kenar yontma | Optik veya taramalı elektron mikroskobu | Ön, arka, köşeler, sokak | Kalite |
| Yeraltı hasarı | Kesitsel mikroskopi veya nitelikli proxy | En kötü kesim bölgeleri | Malzemeler / süreç |
| Stres / kristallik | Raman veya kırınım yöntemi | Kenardan iç çizgiye tarama | Malzeme mühendisliği |
| Yay, çözgü, kalınlık değişimi | Geometri metrolojisi | Tam gofret haritası | Gofret işlemi |
| Kalıntı / kirlenme | Görsel, kimyasal veya parçacık analizi | Sokak, aktif kenar, arka taraf | Kirlenme kontrolü |
| Mekanik hayatta kalma | Taşıma, montaj veya mukavemet testi | Temsili kalıp / alt tabakalar | Montaj / güvenilirlik |
| Elektriksel / optik fonksiyon | Cihaza özel test | Kenara yakın ve kontrol cihazları | Cihaz mühendisliği |
A Safir üzerinde GaN lazer dilimleme çalışması raman tepe kaymalarının çip kenarlarının yaklaşık 40 μm içinde olduğu ve bunları yerel gerilim gevşemesi ile ilişkilendirdiği bildirildi. Bu gözlem, bağımsız GaN dahili dilimleme çalışmasında bildirilen kabaca 40 μm hasarlı katmandan farklıdır. Benzer sayılar aynı mekanizma veya ölçüm anlamına gelmez. Yöntemi, örnekleme konumunu ve kabul sahibini her sınırın yanında tanımlayın.
2026 Yılında GaN Gofret İşlemede Neler Değişiyor?
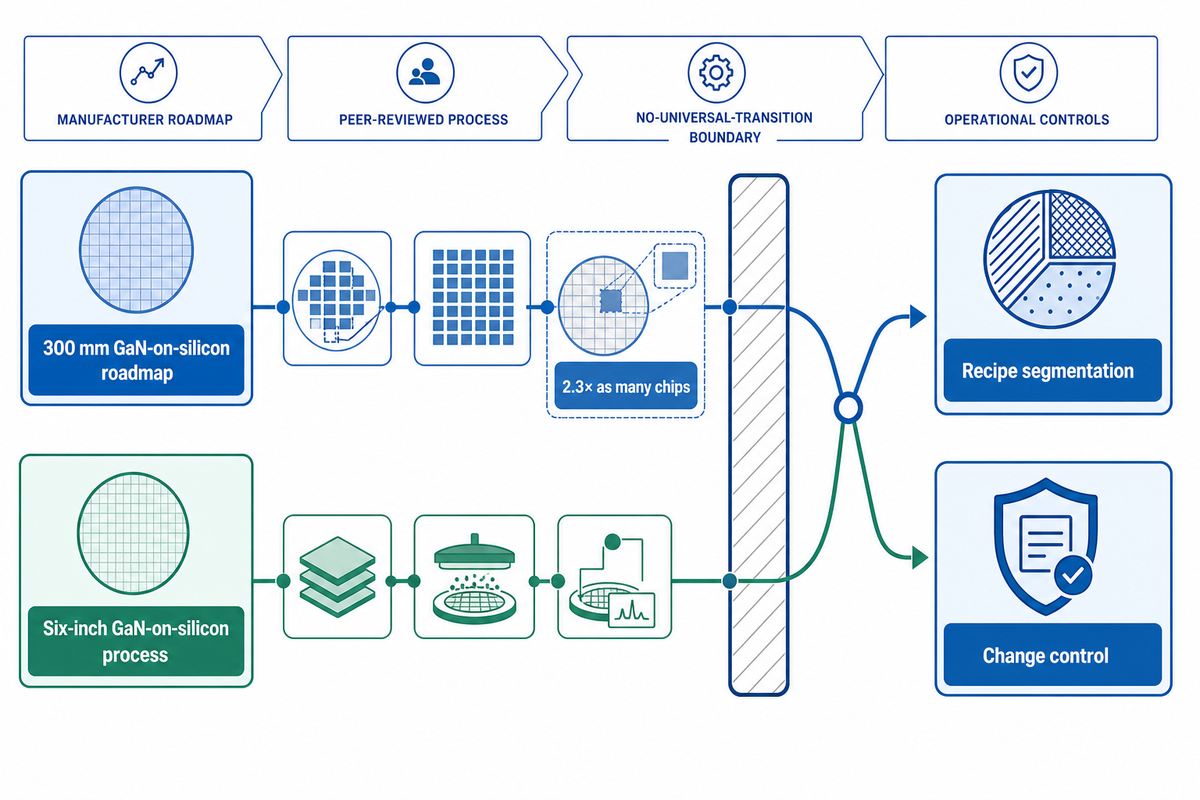
2026'daki GaN süreç planlaması, aynı anda daha fazla levha ölçeğini ve daha heterojen akışları barındırmalıdır.Pratik sonuç, daha katı tarif bölümleme, otomasyon, metroloji ve değişiklik kontrolüdür, tek çapa veya tek kesme mekanizmasına evrensel bir hareket değildir.
Infineon, 2025'te 300 mm GaN-silikon yol haritasını duyurdu ve 2025'in dördüncü çeyreği için ilk müşteri numunelerini planladık ve 300 mm'lik levha başına 200 mm'ye göre 2,3 kat daha fazla talaş sundu. Bu, atfedilen bir üretici yol haritasıdır. Ayrı bir 2026 hakemli altı inçlik GaN-on-silisyum cihaz işlemi 675 μm'lik bir silikon substrat kullandı, 400 μm'ye kadar toprakladı ve derin reaktif iyon aşındırma kullanarak 600 μm'lik bir membran oluşturdu.Birlikte kaynaklar, düzgün bir geçişten ziyade eşzamanlı ölçek ve entegrasyon yolları gösterir.
2026'da ekipmanı belirliyorsanız, tariflerin, armatürlerin, levha haritalarının, sarf malzemesi geçmişlerinin ve denetim sınırlarının yığın ve çapa göre nasıl versiyonlandığını sorun. Tedarikçinin temsili malzeme üzerinde geçiş ve izlenebilirlik göstermesini isteyin. Genel bileşik yarı iletken büyüme tahminlerini yalnızca arka plan olarak ele alın; belirli bir GaN kesme yoluna olan talebi kanıtlamazlar.
RFQ ve Örnek Kesim Kontrol Listesi
Karşılaştırılabilir bir GaN kesim teklifi, kontrollü bir giriş paketine, tanımlanmış bir teslim edilebilirliğe ve kanıt gereksinimlerine ihtiyaç duyar. Aynı yığın çizimini, geometriyi, kalite hedeflerini, örnek sayısını ve aşağı akış kısıtlamalarını her tedarikçiye gönderin; aksi takdirde fiyat ve döngü süresi yanıtları aynı işi tanımlamaz.
RFQ kontrol listesi — bunları teklif isteğinize kopyalayın:
| Parametre | Gerekli giriş | Neden önemli olduğunu | Kanıtlar geri geldi |
|---|---|---|---|
| Malzeme ve yığın | Her katman, taşıyıcı, bağ, film | Kırılma, ısı ve kirlenme sınırlarını ayarlar | Rota mantığı |
| Geometri | Çap, kalınlık, çizim, yol | Seyahat, derinlik ve desteği tanımlar | Fikstür ve yetenek beyanı |
| İşlenmiş durum | Desensiz, epi, metal, pasifleştirme, cihazlar | Kabul edilebilir parçacıkları ve ısıyı değiştirir | Taşıma ve temizleme planı |
| Kristal yönelimi | Uçak, kesik, kesik yön | Kırılma ve malzeme çıkarmada değişiklikler | Hizalama kaydı |
| Kalite sınırları | Kerf, çip, pürüzlülük, hasar, şekil | Yalnızca görsel kabulü engeller | Ölçülen rapor |
| Kirlenme / termal sınırlar | İzin verilen sıvılar, iyonlar, parçacıklar, sıcaklık | Aktif yüzeyleri ve arayüzleri korur | Süreç uyumluluğu bildirimi |
| Verim temeli | Lot boyutu, çalışma süresi, muayene ve temizlik | Döngü süresini karşılaştırılabilir hale getirir | Zamanlı süreç dökümü |
| Örnek plan | Miktar, partiler, kontroller, saklama | Tekrarlanabilirliği ve toplu etkileri test eder | Serileştirilmiş sonuç kümesi |
| Kontrolü değiştir | Onaylı makine, sarf malzemesi, fikstür, tarif | Yeterliliği korur | Revizyon ve bildirim şartları |
Ham ölçümler ve örnek tanımlayıcılar isteyin, sadece seçilen fotoğraflar değil Ciddi bir inceleme, istisnaları görünür hale getirmelidir: desteklenmeyen performans projeksiyonları, silikon veya SiC'den ödünç alınan parametreler ve yalnızca bir iyi örneğe dayanan iddialar. Daha geniş uygulama uyumu için karşılaştırın hassas elmas tel testere uygulamaları ve sonra GaN'e özgü bir test planı isteyin.
Sıkça Sorulan Sorular
GaN güç cihazları için silikondan daha mı iyi?
Cihaza ve sistem hedefine bağlıdır.
Galyum nitrür, güç elektroniğinde yüksek frekanslı ve yüksek güç yoğunluklu transistör tasarımlarını destekleyebilirken, silikon birçok uygulamada maliyeti, üretim olgunluğunu ve tedarik avantajlarını korur Gerilim, anahtarlama frekansı, termal yol, paket, güvenilirlik, kontrol tasarımı ve toplam sistem maliyeti malzemeye karar vermelidir. Evrensel bir sıralama uygulamak yerine belirli bir GaN cihazını aynı çalışma görevi altında belirli bir silikon cihazla karşılaştırın.
GaN gofret kesme işlemi nedir?
Süreç ayırma işleminin adlandırılmasıyla başlar.
Bir GaN kesme işlemi, alt tabakayı ve cihaz yığınını haritalandırır, uyumlu bir dilimleme veya tekilleştirme rotası seçer, birleşik bir parametre penceresi geliştirir ve kenar, yüzey altı, boyutsal ve kirlenme etkilerini inceler.Daha sonra serbest bırakılan makineyi, fikstürü, sarf malzemesini, tarifi ve metrolojiyi kilitlemeden önce temizleme, cilalama, montaj ve cihaz uyumluluğunu doğrular.Toplu dilimleme ve işlenmiş levha dilimleme, farklı arıza modelleri ve kanıtları gerektirir.
GaN gofret kesme maliyeti nedir?
Savunulabilir bir maliyetin tam rotaya ihtiyacı vardır.
Maliyet malzeme değeri, operasyon, yığın, numune veya parti büyüklüğü, makine süresi, sarf malzemesi ömrü, kerf kaybı, temizlik, muayene, parlatma payı, hurda riski ve yeterlilik çalışmasına bağlıdır. Sadece makine döngüsü süresi değil, aşağı yönde işlemden sonra kabul edilen alt tabaka veya kalıp başına maliyeti karşılaştırın. Bu girdilerin olmadığı bir fiyat aralığı karar dereceli değildir.
Galyum nitrür levhaları nereden satın alabilirim?
Bir tedarikçi seçmeden önce gofreti belirtin.
Çap, kalınlık, yönlendirme ve kesik, bağımsız veya epitaksiyel yığın, taşıyıcı, katkılama veya iletkenlik, yüzey kalitesi, yay ve çözgü, kusur sınırları, kenar profili, izlenebilirlik ve muayene verilerini isteyin. Gofreti yalnızca malzeme adıyla satın almak yerine amaçlanan kesme ve aşağı akış işlemine göre nitelendirin.
Elmas tel testere GaN alt tabakalarını kesebilir mi?
Evet, uygun dilimleme ve kesit işlemleri için.
A 2024 hakemli inceleme elmas tel kesme ile işlenen sert-kırılgan yarı iletken malzemeler arasında GaN içerir.Uygunluk hala işin toplu dilimleme, kırpma veya numune kesitleme olup olmadığına bağlıdır; kristal oryantasyonu ve geometrisi; izin verilen kerf ve yüzey altı hasarı; makine sertliği; soğutucu ve kirlenme sınırları; ve kesim sonrası parlatma. İşlenmiş cihaz levhaları için bıçak, lazer, plazma veya yarık yöntemlerinin yerini alacağı varsayılmamalıdır. Tedarikçiden makine mimarisini, teli, fikstürü, soğutucuyu, izleme sinyallerini ve inceleme yöntemlerini tanımlamasını isteyin, ardından temsili partilerden serileştirilmiş numune kesimleriyle tam malzeme ve kabul planını doğrulayın.
Galyum nitrür toksik midir?
Toz, bulamaç, soğutucu, gaz, plazma yan ürünleri, yeniden biriken malzeme ve temizlik atık akışları dahil olmak üzere gerçek malzeme ve süreç için mevcut güvenlik verilerini kullanın.
Yalnızca bitmiş katıdan elleçleme kontrolleri çıkarımında bulunmayın Tedarikçi güvenlik verilerini, yerel maruz kalma ve atık kurallarını ve kesme ve temizleme ile oluşturulan toz, bulamaç, soğutucu, gaz, plazma yan ürünlerini veya yeniden biriktirilen malzemeleri gözden geçirin Tesis ve proses için nitelikli endüstriyel hijyen ve çevre prosedürlerini kullanın.
Karar dereceli GaN örnek kesim isteği hazırlayın
DONGHE sert ve kırılgan malzeme işleme için elmas tel testere ekipmanı tasarlar.ilk tartışma tel testere uyumunu farklı bir rotaya ihtiyaç duyan yöntemlerden ayırabilmek için tam yığın, geometri, kesim hedefi, kalite sınırları ve örnek planı paylaşın.
Referanslar ve Kaynaklar
- Galyum nitrürün yüksek hızlı lazer dilimlenmesi Bilimsel Raporlar
- Elmas tel testere incelemesi Üretim Süreçleri Dergisi
- Gelişmiş ambalajlar için kalıp tekilleştirme teknolojileri Vakum Bilimi ve Teknolojisi Dergisi B
- GaN lazer işleme parametre çalışması Yarı İletken İşlemede Malzeme Bilimi
- Yönelime bağlı GaN lazer hasarı çalışması Uluslararası Mekanik Bilimler Dergisi
- GaN lazer diyot yazımı ve fonksiyonel ölçümler Ferdinand-Braun-Enstitüsü
- Lazerle kesilmiş GaN-on-safir kenarlarının yakınında Raman çalışması Yarı İletken İşlemede Malzeme Bilimi
- AlGaN/GaN yapılarında plazma kaynaklı hasar Mikroelektronik Mühendisliği
- Altı inçlik GaN-silikon cihaz üretim akışı Mikrosistemler ve Nanomühendislik
- Standartlar sık sorulan sorular YARI