Nehmen Sie Kontakt mit DONGHE Company auf

Gan-Wafer-Schneiden Gelingt, wenn Betrieb, kompletter Substratstapel, Maschinenarchitektur und Abnahmetest gemeinsam definiert werden Eine Einstellung, die ein freistehendes GaN-Substrat trennt, kann einen verarbeiteten GaN-auf-Silizium-Wafer beschädigen, während eine sauber aussehende gewürfelte Kante immer noch elektrische, optische oder nachgeschaltete Montageprüfungen nicht bestehen kann.
Aktualisiert im August 2026.
GaN-Waferschneiden ist kein einziger Prozess. Es umfasst Kristall - oder Substrat-Schneiden, Gerät-Wafer-Singulation und Scribe-and-Cleave-Operationen Wählen Sie Ausrüstung nur nach der Identifizierung des Trägers, des Schichtstapels, der Dicke, der Schnitttiefe, der thermischen und Partikelgrenzen und der Messungen, die ein akzeptables Ergebnis definieren.
Schnelle Prozess-Brief
- Trennen Sie das Massenschneiden vom Wurfwürfeln, bevor Sie die Werkzeuge vergleichen.
- Behandeln Sie veröffentlichte Werte als experimentellspezifisch und nicht als Produktionsanfangsrezepte.
- Zeichnen Sie die Kristallorientierung mit Energie, Zufuhr, Kraft, Kühlung, Haltbarkeit und Verbrauchsmaterialzustand auf.
- Lassen Sie den Prozess anhand der Kriterien Kanten-, Untergrund-, Maß-, Sauberkeits- und Gerätefunktion frei.
Was beinhaltet GaN Wafer Cutting eigentlich?
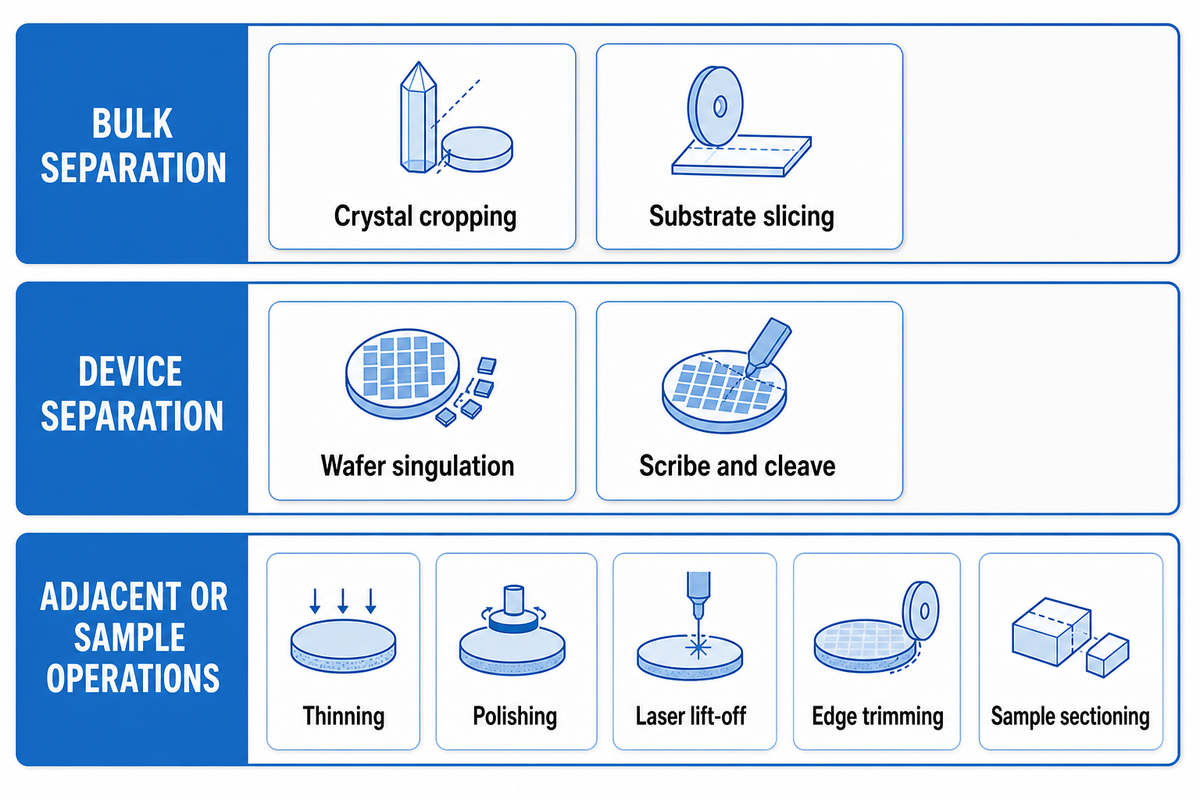
Das Schneiden von GaN-Wafern kann bedeuten, einen gewachsenen Kristall in Substrate zu schneiden, einen dicken Coupon zu trennen, einen verarbeiteten Halbleiterwafer in Würfel zu singulieren oder eine kontrollierte Linie zur Spaltung zu scriben. Dünnen, Läppen, Polieren und epitaktisches Wachstum sind benachbarte Vorgänge, aber sie sind nicht mit dem Schnitt selbst austauschbar.
Diese Unterscheidung verändert das erforderliche Bewegungs - und Schadensmodell Durch das Bulk-Slicing wird Material durch die Dicke eines harten und spröden Kristalls entfernt Das Device-Wafer-Dicing folgt Straßen zwischen aktiven Strukturen, wo Metallisierung, Passivierung, Band, ein Träger oder ein heterogenes Substrat die thermischen und Partikelgrenzen festlegen können Kristallines GaN darf keine Spaltungsannahmen von GaAs oder einem anderen III-V-Material erben Das Wissenschaftliche Berichte GaN-Schneideexperiment 400 µm freistehendem c-Ebenen-Wafer vom n-Typ verwendet; seine Ergebnisse beschreiben internes Laser-Slicing, kein allgemeines Die-Separation-Rezept.
| Operation | Eingabe | Erforderliche Ausgabe | Nicht dasselbe wie |
|---|---|---|---|
| Kristallbeschnitt | Boule oder dicker Schaft | Bezugsfläche oder nutzbares Segment | Wafering |
| Substratschneiden | Einkristall | Dünnes Substrat mit kontrollierter Schnittfuge | Gerätewürfeln |
| Wafersingulation | Verarbeiteter Wafer | Einzelne Halbleiterbauelemente | Rückschleifen |
| Schreiber und Spalt | Kristall mit verwertbarem Spaltverhalten | Gerichtete Fraktur | Vollständige Ablation |
| Verdünnend | Gebundener oder unterstützter Wafer | Reduzierte Waferdicke | Trennung |
| Polieren | Im Schnitt oder auf der Erde | Geringere Rauheit und Beschädigung | Materialaufteilung |
| Laserabheben | Epitaxiefolie auf einem Träger | Grenzflächentrennung | Straßenwürfeln |
| Kantenbeschneidung | Waferumfang | Kontrollierter Durchmesser und Rand | Gesenktrennung |
| Probensektionierung | Gutschein oder fehlgeschlagener Würfel | Metrologiezugang | Produktionsfreigabe |
Häufiger Fehler: Eine Anfrage, die nur “einen GaN-Wafer schneiden” sagt, lässt den Lieferanten raten, ob es sich bei der Ausgabe um ein Substrat, einen Testcoupon oder einen Funktions-Die handelt Geben Sie die Operation in einem Satz an und beziehen Sie die ein - und ausgehende Geometrie mit ein, eine weitergehende Erklärung des mechanischen Weges finden Sie unter Drahtsägen in der Waferherstellung.
Warum der Substratstapel die Schnittentscheidung ändert
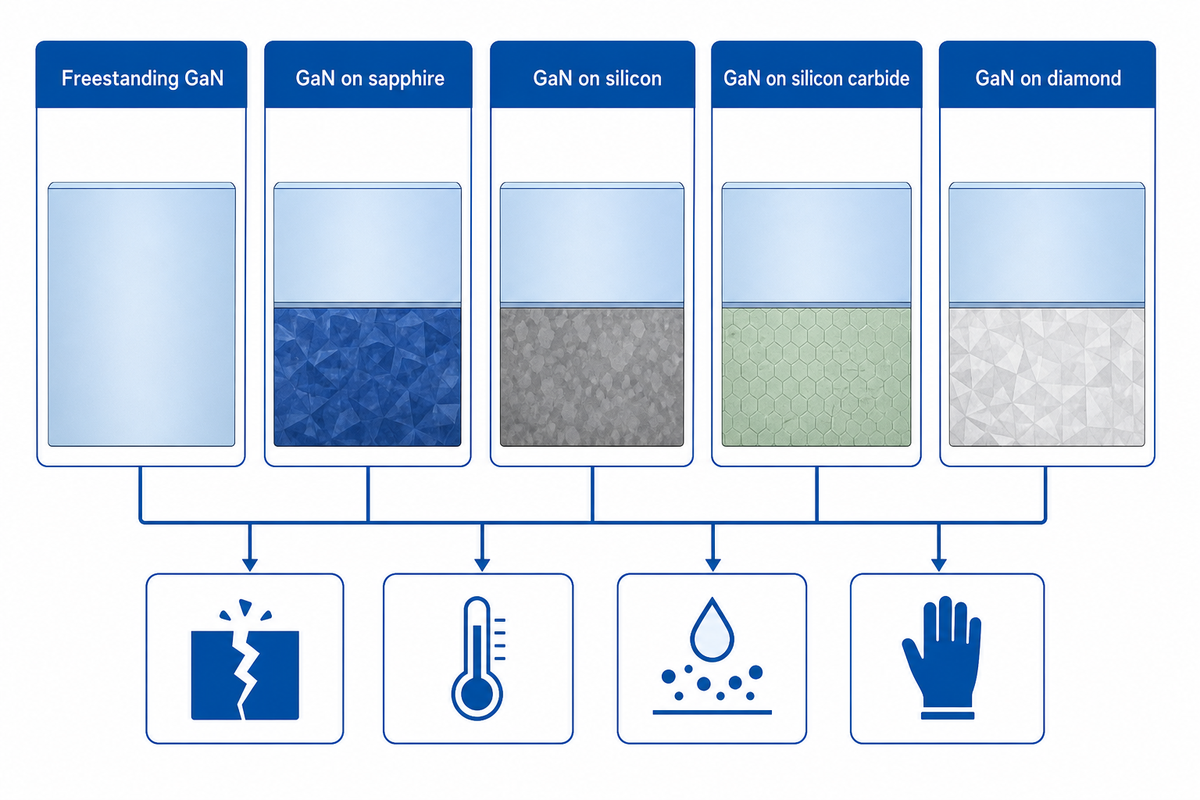
Der Substratstapel bestimmt, welche Schicht Last trägt, wo sich Spannung konzentriert, wie Wärme die Schnittfuge verlässt und ob Trümmer aktive Strukturen berühren können Freistehendes GaN, GaN auf Saphir, GaN auf Silizium, GaN auf Siliziumkarbid und GaN auf Diamant erfordern daher separate Routen- und Qualifikationsaufzeichnungen. Für diesen Halbleiter mit großer Bandlücke können epitaktisches Wachstum und Trägerauswahl die Schnittgrenze verändern, selbst wenn die obere GaN-Kristallschicht ähnlich aussieht.
GaN Stack-to-Cut-Kompatibilitätshüllkurve
Der GaN Stack-to-Cut Compatibility Envelope ist eine Grenzkarte, die jede Schicht und Schnittstelle mit Bruch-, Wärme-, Kontaminations- und Handhabungsgrenzen verknüpft.
Listen Sie jede Schicht, ihre Dicke, den verarbeiteten Zustand, die temporäre Bindung, Metallisierung, Passivierung und die freiliegende Oberfläche auf. Fügen Sie Bogen und Kette hinzu, bevor Sie eine Schneidroute wählen. In einem Imec GaN-on-200 mm Siliziumverpackungsprogramm, Rückschleifen eines Gerätewafers auf einem 1.150-µm-Träger erzeugte 700-µm-Krümmung. Herkömmliches Sägen war für diesen Fall nicht realisierbar; Lasernuten, gefolgt von mechanischem Sägen, begrenztes Spänen und Rissen. Diese Ergebnisse unterstützen einen bedingten Hybridweg und nicht die allgemeine Behauptung, dass Hybridschneiden immer besser sei.
Betrachten Sie zwei nominell “GaN” - Jobs. Ein Fall ist ein ungemustertes freistehendes Substrat, das nahe am Schnitt getragen und später poliert werden kann. Ein anderer Fall ist eine dünne GaN-Schicht auf Silizium mit fertigen Geräten, Metall, Passivierung, einem temporären Träger und messbarem Bogen. Draht- oder Laserbedingungen, die auf der ersten Probe stabil erscheinen, sagen wenig über Grenzflächendelaminierung, Rückseitenabsplitterung, Bandbelastung oder elektrische Leckage auf der zweiten aus. Der Vergleich beginnt mit einem Stapelzeichnungs- und Abnahmeplan, nicht mit der Übereinstimmung mit dem GaN-Label. Deshalb müssen Prozessentwicklungsaufzeichnungen neben jedem Ergebnis den Träger, die Dicke, die Ausrichtung und den nachgeschalteten Betrieb benennen.
Schlüssel zum Mitnehmen
Ein übertragbares Rezept erfordert einen übertragbaren Stapel. Wenn sich Träger, Schnittstelle, Dicke, Ausrichtung oder Vorrichtung ändern, öffnen Sie das Prozessfenster erneut.
Ausstattungsoptionen: Drahtsäge, Klingenwürfeln, Laser, Ritzhieb und Plasma
Keine Gerätefamilie eignet sich am besten für alle GaN-Schneidvorgänge. Drahtsägen passen zum Schütt- oder Dickstoffschneiden; Klingen bieten etabliertes Straßenwürfeln; Laser konzentrieren Energie ohne Klingenkontakt; Bei der Ritzspaltung kommt kristallographischer Bruch zum Einsatz; und Plasma entfernt freiliegendes Straßenmaterial, bringt aber Maskierungs-, Chemie- und Ionenschadensregler mit. Bei der Laserverarbeitung kann ein gepulster Laser im Freiraum oder eine wasserstrahlgeführte Laserarchitektur zum Einsatz kommen; Diese Werkzeugsysteme erfordern separate Prozessparameter und Beweise.
“Diamond wire sawing (DWS) ist die Primärstufe in der Halbleiterindustrie zum Schneiden von harten und spröden Materialien”
| Route | Verwenden Sie wann | Primärkontrollen | Nachweise erforderlich | Einschränkungen / nicht geeignet für |
|---|---|---|---|---|
| Eindrahtsäge | Dicker Vorrat, Gutscheine, Schneiden mit geringem Volumen | Drahtzustand, Geschwindigkeit, Vorschub, Spannung, Kühlmittel | Kerf, Rauheit, Drift, Untergrundschäden | Keine Standardeinstellung für gemusterte Straßen mit dünnen Geräten |
| Mehrdrahtsäge | Paralleles Waferschneiden aus geeignetem Kristallmaterial | Bahngeometrie, Drahtverschleiß, Kraftausgleich, thermische Drift | Waferdicke, Gesamtdickenschwankung, Bogen, Ertrag | Schlechte Passform für einmalige komplexe Gesenkpfade |
| Diamantklinge | Barrierefreie Straßen und überschaubare mechanische Belastung | Klingenbelichtung, Spindel, Futter, Kühlmittel, Klebeband | Front-/Rückseiten-Chipping, Schnittfuge, Matrizenfestigkeit | Vermeiden Sie es, wenn Verzug oder spröde Schnittstellen die Supportfähigkeit überschreiten |
| Volltiefenlaser | Schmale Wege oder geringer mechanischer Kontakt | Wellenlänge, Pulsbreite, Energie, Fokus, Geschwindigkeit, Pässe | Wärmeeinflusszone, Neuablagerung, Verjüngung, Funktion | Nicht akzeptabel, wenn die Wärme- oder Schmutzgrenzwerte nicht überprüft werden |
| Innenlaserschneiden | Transparentes Schüttgut und kontrollierte interne Modifikation | Fokustiefe, Impulsenergie, Gitter, Orientierung | Trennkraft, beschädigte Schicht, Rauheit | Veröffentlichte freistehende GaN-Werte sind nicht stapelübertragbar |
| Laserschreiber + Spalt | Kristall- und Straßengeometrie unterstützen gerichteten Bruch | Ritzeltiefe/-breite, Geschwindigkeit, Energie, Spaltlast | Rissbahn, Facette, Trümmer, Geräteausgang | Ablehnen, wenn die Spaltung durch aktive Bereiche ablenkt |
| Lasernut + Säge | Eine bewährte stapelspezifische Nut kann die mechanische Trennung leiten | Rillengeometrie, Ausrichtung, Resttiefe, Blattlast | Sowohl Front - als auch Backside-Schäden plus Durchsatz | Nicht allgemein überlegen; fügt Ausrichtungs- und Prozessschritte hinzu |
| Plasmawürfeln | Masken- und Straßendesign ermöglichen eine ätzbasierte Singulation | Maske, Chemie, Vorspannung, Ionenenergie, Endpunkt | Seitenwand, Rückstände, elektrische Schäden, Durchsatz | Nicht schadensfrei; GaN-spezifische Plasma-Verdickungsnachweise sind begrenzt |
| Mechanische Spaltung | Es gibt eine validierte Spaltungsebene und ein Samenmerkmal | Ausrichtung, Kerbe/Schleife, Vorrichtung, Lastpfad | Rissabweichung, Terrassen, Sterben Überleben | Vermeiden Sie es mit unregelmäßigen Brüchen oder dichten aktiven Layouts |
Ein von Experten begutachtetes AlGaN/GaN Plasmaätzstudie Ionenenergie oberhalb eines Schwellenwerts mit physikalischem und elektrischem Abbau verknüpft Es ist kein Plasma-Würfeln-Versuch, aber es reicht aus, “Kontaktlosigkeit bedeutet schadensfrei” Für den mechanischen Slicing-Kontext, DONGHE's, abzulehnen Verbindungshalbleiterdrahtsägemaschinen Seite ist eine benachbarte SiC-Anwendungsreferenz, kein unabhängiger GaN-Beweis und keine Quelle übertragbarer GaN-Einstellungen.
Wann Sie keine Drahtsäge für GaN wählen sollten
Wählen Sie keine Drahtsäge, nur weil GaN ein hartes Halbleitermaterial ist. Erkenntnisse aus der Überprüfung von 2024 unterstützen das Drahtsägen zum Waferschneiden, während die Kritische Überprüfung der fortgeschrittenen Die-Singulation Zeigt, dass die Qualität des verarbeiteten Wafers auch von Absplitterung, Delaminierung, Schnittfugengeometrie, Kontamination, Seitenwandschäden und Matrizenfestigkeit abhängt.
Dünne aktive Wafer mit engen Gassen, kantennahem Metall, starkem Bogen oder Nulltoleranz gegenüber Aufschlämmung und Partikeln erfordern möglicherweise stattdessen eine Klingen-, Laser-, Plasma-, Spalt- oder qualifizierte Hybridroute. Umgekehrt verzichten Sie nicht auf eine Drahtsäge für Dickkristalle, Substratschneiden, Zuschneiden oder Probenschneiden, wenn die Kontaktkraft, die Schnittfugenkontrolle und die flexible Geometrie gering sind. Fordern Sie einen Probenschnitt auf dem eigentlichen Stapel an und vergleichen Sie die vollständige Endzulage und den Inspektionsaufwand.
GaN-Schneidrouten-Entscheidungsbaum
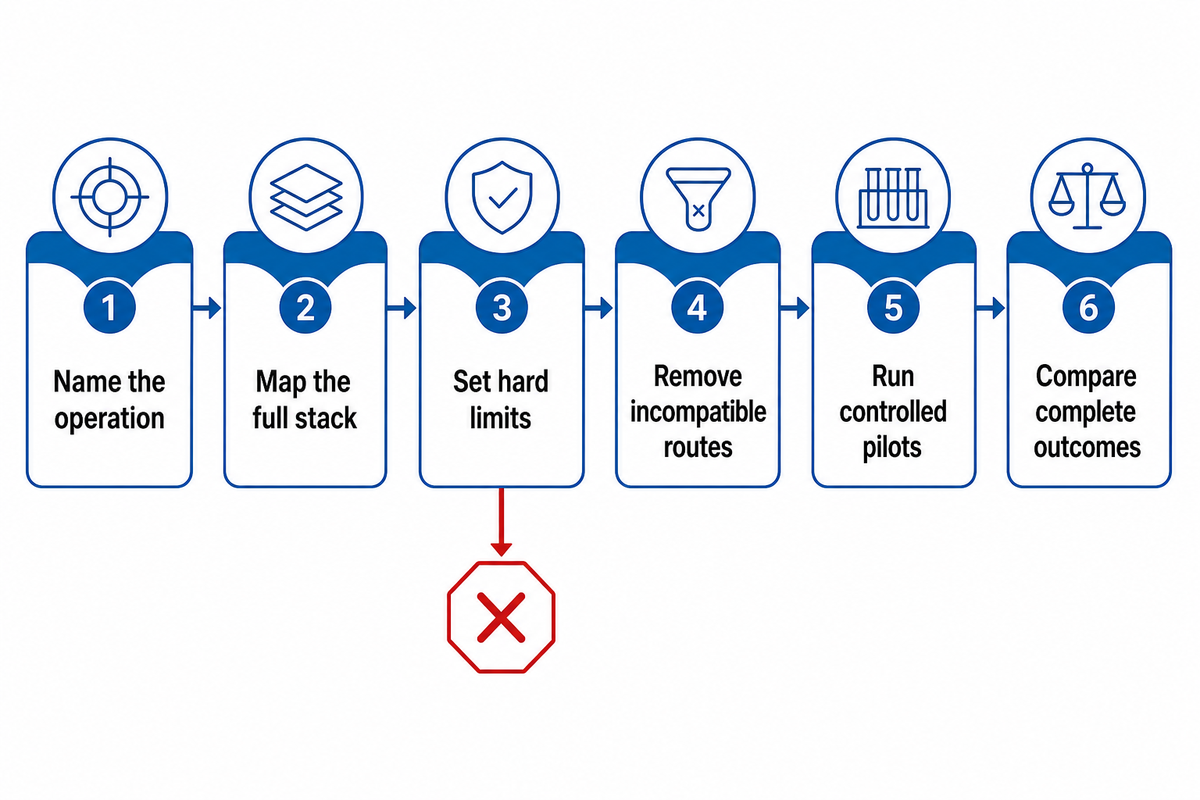
Der sicherste erste Weg wird durch die Beantwortung von vier Fragen in der Reihenfolge gewählt: Was wird getrennt? Was trägt die Last? Welche Schadenskanäle disqualifizieren? Welche Messungen können das Ergebnis überprüfen? Gerätegeschwindigkeit oder Nennkerf gehört nach diesen Antworten, nicht vor ihnen.
GaN-Schneidrouten-Entscheidungsbaum
Der GaN Cutting Route Decision Tree Entfernt inkompatible Methoden, bevor ein Pilot Qualität, Durchsatz und nachgelagerte Kosten vergleicht.
- Nennen Sie die Operation Schneiden, Zuschneiden, Schneiden oder Spalten.
- Den vollständigen Stapel abbilden „Jede Trägerschicht, Folie, Bindung und freiliegende Oberfläche.
- Setzen Sie harte Grenzen (Kraft, Temperatur, Partikelausschluss, Risslänge und nachgeschaltete Entfernung.
- Nicht kompatible Routen entfernen „Jede Methode, deren Belastung, Hitze oder Zugriff gegen eine harte Grenze verstößt.
- Laufgesteuerte Piloten test mindestens einen zentrierten Zustand und begrenzte Änderungen auf repräsentativem Material.
- Komplette Ergebnisse vergleichen „EINSCHLIESSLICH Reinigung, Polieren, Werkzeugverschleiß und Geräteüberleben.
Für ein Massen- oder freistehendes Substrat nehmen Sie Schnittrouten in die engere Wahl und prüfen Sie, ob Orientierung, Schnittfugenverlust, Oberflächenrauheit und Untergrundschäden zum Poliermittel passen. Beginnen Sie bei einem gemusterten Wafer mit Straßengeometrie, Trägerunterstützung, Bogen, Hitze, Maske, Partikeln und Empfindlichkeit gegenüber aktiven Geräten. Spezielle interne Durchmesser- oder periphere Schnittaufgaben können ebenfalls eine Überprüfung rechtfertigen Vertikale interne Schneidausrüstung, aber die Gerätearchitektur benötigt weiterhin eine samplebasierte Übereinstimmung.
Sieben-Signal-Parameterfenster: Was zu steuern und aufzuzeichnen ist
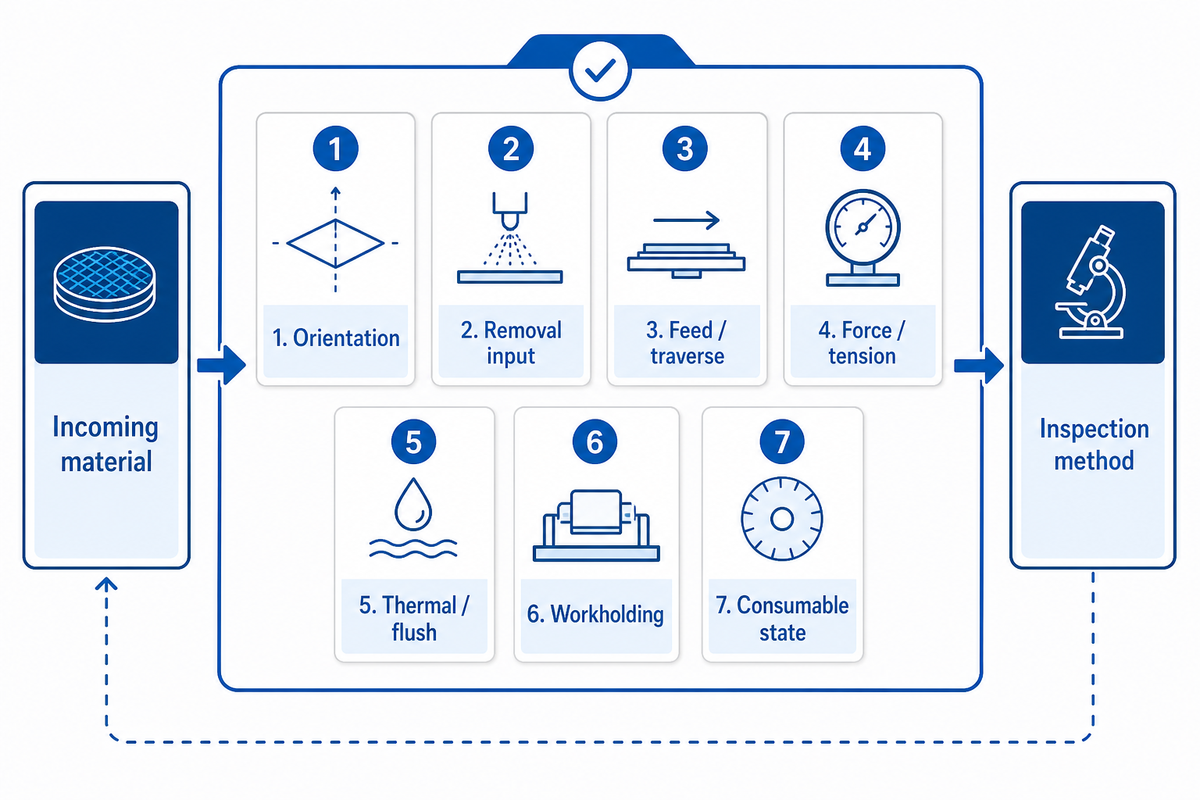
Ein nützliches GaN-Schneidparameterfenster zeichnet sieben gekoppelte Signale auf: Kristallorientierung, Entfernung oder Energieeintrag, Zufuhr oder Durchquerung, Kraft oder Spannung, thermische und Spülbedingungen, Arbeitshaltung und Vibration sowie Verbrauchszustand. Die Optimierung einer Zahl, während die anderen sechs Driften ein Ergebnis liefern, das nicht reproduziert werden kann.
Sieben-Signal-Parameterfenster: 7-Signal-GaN-Steuermatrix
Das Sieben-Signal-Parameterfenster Ist ein maschinenspezifischer Probeaufzeichnung, die steuerbare Eingaben mit messbaren Defekten und Stoppbedingungen verbindet.
Diese Signale interagieren. Eine 2023 Einkristall-GaN-Laserstudie Es wurde festgestellt, dass Leistung, Scangeschwindigkeit, Scanzahl und Wiederholungsfrequenz die Rillengeometrie, die Wärmeeinflusszone und die Materialentfernung, einschließlich Parameterwechselwirkungen, beeinflussten; In dieser Studie wurde eine Modell-zu-Experiment-Diskrepanz unter 9,51 TP3T gemeldet. Eine 2026 Orientierungsstudie Entlang einer untersuchten Richtung einen ausgeprägteren Phasenübergang, Versetzungen und tiefe Risse festgestellt als in einer anderen. Zeichnen Sie die Schnittrichtung auf, selbst wenn das Maschinenprogramm unverändert ist.
400 umFreistehende Waferdicke in der Studie 2021
532 nmStudienspezifische Laserwellenlänge
40 umBeschädigter Schichtmaßstab gemeldet
20 cm²/sBerichtete, nicht optimierte Scanrate
| Signal | Beispiele für Drähte/Klingen | Laser-/Plasmabeispiele | Reaktion und Stoppzustand |
|---|---|---|---|
| 1. Orientierung | Kristallebene, Schnittrichtung | Scanrichtung relativ zu Kristall und Gerät | Stoppen Sie den Richtungsriss oder die Facettenabweichung |
| 2. Entnahmeeingabe | Drahtgeschwindigkeit, Schleifmittel, Klingenbelichtung | Wellenlänge, Pulsbreite, Energie, Vorspannung | Spurkranz, Nut, Hitze, Neuablagerung |
| 3. Vorschub / Traverse | Arbeitsfutter und Ein-/Ausstiegsprofil | Scangeschwindigkeit und Passabstand | Stoppen Sie die Kraftspitze, den unvollständigen Schnitt oder das Risswachstum |
| 4. Kraft / Spannung | Drahtspannung, Spindelbelastung, Schnittkraft | Spaltlast oder Trennkraft | Stoppen Sie bei Drift, Bug, Drahtauslenkung oder instabilem Bruch |
| 5. Thermisch / Spülung | Kühlmittelfluss, Temperatur, Filtration | Unterstützen Sie Gas, Fahnenentfernung und Spannfuttertemperatur | Stoppen Sie die Temperaturdrift, Rückstände oder Neufassung |
| 6. Arbeitshaltung | Spannweite der Vorrichtung, Band, Träger, Vibration | Chuck-Flachheit, Fokusstabilität, Maskenunterstützung | Stoppen Sie bei Bewegung, Fokusfehler oder Delamination |
| 7. Verbrauchszustand | Drahtverschleiß, Schleifzustand, Klingenverband | Optik Sauberkeit, Maskenzustand, Elektrodenzustand | Stoppen Sie bei der Zeittrendverschiebung außerhalb der Kontrollgrenzen |
| Ankommendes Material | Charge, Dicke, Bogen, Oberflächenzustand | Absorption, Filmstapel, Straßenschichten | Nicht übereinstimmende Partien unter Quarantäne stellen |
| Prüfverfahren | Mikroskopie, Profilometrie, Querschnittsüberprüfung | Raman, elektrisch, optisch, Rückstandsanalyse | Vergleichen Sie keine Ergebnisse ungleicher Methoden |
Eine qualitative Screening-Matrix kann niedrige, mittlere und hohe Werte verwenden, ohne so zu tun, als wären es universelle Werte Halten Sie Orientierung, Vorrichtung, Kühlmittel, Verbrauchsmaterialpartie und Inspektionskonstante Variieren Sie die Zufuhr auf drei begrenzten Ebenen, dann wiederholen Sie die mittlere Bedingung auf zwei Entfernungs-Eingabe-Ebenen Messen Sie Kraft oder Maschinenlast, Schnitt, Rauheit, Absplitterung, thermische Signatur und die nächste Schritt-Entfernungszulage Wenn sich die mittlere Wiederholung verschiebt, untersuchen Sie den Verschleiß, Vibration, Flüssigkeitszustand oder Materialcharge, bevor Sie den Faktoreffekt interpretieren Die Berechnung ist einfach: drei Zufuhrversuche plus zwei Entnahme-Eing-Eing-Prüfungen plus eine zentrale Wiederholung ergibt sechs Schnitte, aber der technische Wert ergibt sich aus kontrollierter Vergleich, nicht die Anzahl der Läufe. Allgemeiner Drahtsäge-Parameterführer Für einen maschinenvariablen Kontext legen Sie dann GaN-Werte auf Ihrem Material fest.
Ein veröffentlichtes Beispiel zeigt, warum Scope-Labels wichtig sind. Dieses Freestanding-GaN-Experiment aus dem Jahr 2021 verwendete einen zweistufigen Sub-Nanosekunden-532-nm-Prozess: 1,6 µJ-Impulse auf einem 8 ×-10-µm-Intervall, gefolgt von 0,6 µJ auf einem 1-µm-Raster. Seine Autoren berichteten von etwa 40 µm beschädigter Schicht und 1020 µm Rauheit auf jeder getrennten Seite, mit einer Scanrate von etwa 20 cm²/s, die ihrer Meinung nach nicht optimiert war. Diese Werte dokumentieren ein Experiment; Es handelt sich nicht um Einstellungen für GaN-on-Säge-Säge-Säge-Wapphire, GaN-Säge-Säge-Säge-Säge-Säge-Säge-Säge-Säge-Silicon-Säge-Silicon-Silicon-Sil-Sei-Silicon-Säge-Sei-Sei-Sei-Sei-Sei-Säge-Sei-Sei-Sei-Sei-Sei-Sei-Sei-.
Best Practices vom Pilotschnitt bis zur Produktionsveröffentlichung
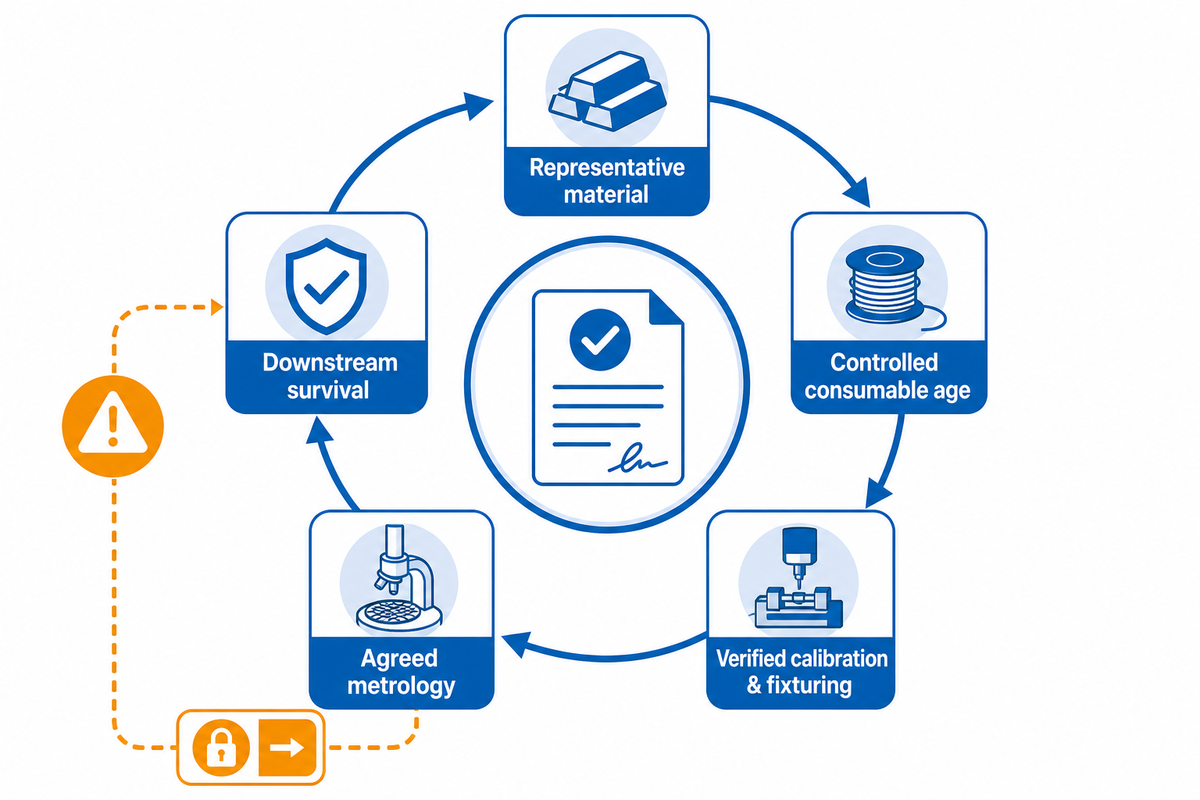
Ein erfolgreicher Probenschnitt ist das Screening von Beweisen, nicht der Produktionsbeweis. Die Freigabe erfordert Wiederholbarkeit über repräsentatives Material, kontrolliertes Verbrauchsalter, verifizierte Kalibrierung und Befestigung, stabile Reinigung und Handhabung, vereinbarte Messtechnik, nachgeschaltetes Überleben und dokumentierte Eigentümerschaft von Prozessänderungen.
Kerf-to-Yield-Verifizierungsschleife
Der Kerf-to-Yield Verification Loop Verbindet einlaufendes Material, Schnittsignale, Kantenbeweise, Downstream-Verarbeitung und Gerätefunktion in einem Release-Datensatz.
Annahmekriterien vor dem ersten Piloten schreiben Maschine, Vorrichtungsrevision, Kalibrierungsstatus, Verbrauchslos, Kühlmittel - oder Gaszustand und Bedienerfolge auslegen, Strecke absuchen, dann eine begrenzte Matrix auf repräsentativen Losen laufen lassen Sowohl Schnitt als auch Folgen prüfen: Reinigungsbelastung, Polierzulage, Montage, Drahtbindung oder Matrizenbefestigung, und abschließendes elektrisches oder optisches Verhalten, wo aktive Geräte vorhanden sind.
Eine GaN-Laser-Dioden-Linie veranschaulicht die Lücke zwischen Aussehen und Funktion. Das Programm des Ferdinand-Braun-Instituts verwendete 355 nm, 30 ns Impulse bei 20 kHz für c-plane GaN-Laserstrukturen; seine getesteten Abschnitte waren 7,5 mm breit, Balken waren 1.300 µm lang und Schreiber saßen 70 µm vom p-Kontakt entfernt. Durch schnelleres Scannen wurden erweiterte Oberflächenrisse reduziert, und Laser-Skip-and-Scribe erzeugten in diesem Programm mindestens doppelt so viele richtig gebrochene Balken wie Diamant-Kantenschreibungen Das Team maß auch die Eigenschaften von Licht-Strom-Spannung; Schwellenstromdichte, Schwellenspannung, Schwellenspannung, Spannungsausgang und Steigungseffizienz sind ähnlich wichtig wie die geometrische Schnitt-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausgabe-Ausführung.
Halten Sie das Freigabefenster an das genehmigte Substrat, die Waferdicke, die Ausrichtung, die Maschine, die Vorrichtung, das Verbrauchsmaterial, die Rezeptrevision und die Inspektionsmethode gebunden. Eine neue Charge, ein neuer Träger, eine neue Folie, eine Straßenanordnung, ein neues Kabel, eine Klinge, eine optische Zugverbindung, eine Maske oder ein Wartungsereignis sollten eine definierte Überprüfung auslösen und nicht eine stille Parameteranpassung. Die SEMI-Standards Lebenszyklusberatung Es ist auch eine Erinnerung daran, den aktuellen Umfang und Status jedes referenzierten Dokuments zu überprüfen; Das überprüfte Material lieferte keinen universellen GaN-Schneidstandard.
Fehlerbehebung bei Abplatzungen, Rauheit, Drift und thermischen Schäden
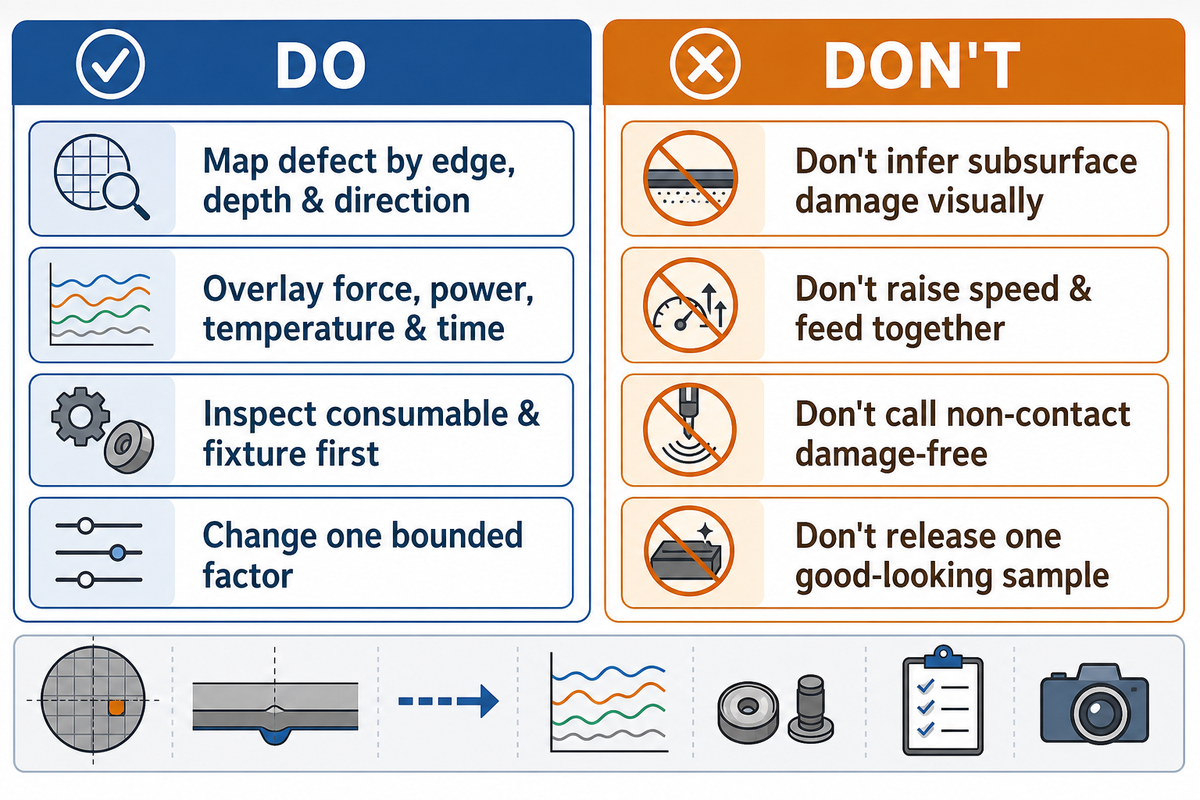
GaN-Schneidfehler sollten vor einer Einstelländerung anhand von Ort, Ausrichtung und Zeittrend diagnostiziert werden. Ein- und Austrittsabsplitterung, zufälliger Kantenbruch, steigende Rauheit, allmähliche Schnittdrift, Delamination, wärmebeeinflusstes Material und Rückstände weisen auf verschiedene Kombinationen von Stapel-, Vorrichtungs-, Verbrauchsmaterial-, Maschinen- und Flüssigkeits- oder Hilfsursachen hin.
Tun
- Kartieren Sie jeden Defekt nach Kante, Tiefe und Kristallrichtung.
- Überlagerungskraft, Strom, Leistung, Temperatur und Zeit.
- Überprüfen Sie das Verbrauchsmaterial und die Vorrichtung, bevor Sie sie neu abstimmen.
- Ändern Sie einen begrenzten Faktor und wiederholen Sie eine Center-Bedingung.
Nicht
- Diagnostizieren Sie Schäden unter der Oberfläche aufgrund des Erscheinungsbilds der Oberseite.
- Steigern Sie die Geschwindigkeit und speisen Sie gemeinsam ohne Antwortmatrix.
- Rufen Sie Plasma oder Laser von Natur aus schadensfrei an.
- Geben Sie eine Korrektur an einer optisch guten Probe frei.
Das am Ein - oder Ausstieg konzentrierte Absplittern lenkt die Aufmerksamkeit zunächst auf Unterstützung, Futterübergang, Verbrauchsexposition und lokale Belastung Die mit der Schnittzahl ansteigende Rauheit deutet auf Verschleiß, Belastung, Kühlmittel - oder Schmutzentfernung hin, während ein sofortiger Rauheitssprung auf Material - oder Setup-Änderung hindeutet Drift bittet um Führung, Spannung, Spindel, Bühne, Fokus, Vorrichtungs - und Vibrationskontrolle Eine abgedunkelte Kante, neu gegossen, Schmutzhalo, Raman-verschiebung, „Leckageänderungen oder optische Verluste erfordern eher eine Untersuchung der Wärme- und Materialwechselwirkung als eine kosmetische Reinigung.
Der erste Reparaturzug sollte Beweise bewahren Speichern Sie Bilder, Schnittrichtung, Charge, Verbrauchsalter, Maschinenspur, Flüssigkeitszustand, Revision der Vorrichtung und Messeinstellungen Eine Korrektur ohne vergleichbare Vorher-/Nachher-Aufzeichnung kann die Ursache verbergen und die nächste Exkursion schwieriger einzudämmen machen.
Prüfmetriken, die darüber entscheiden, ob der Schnitt akzeptabel ist
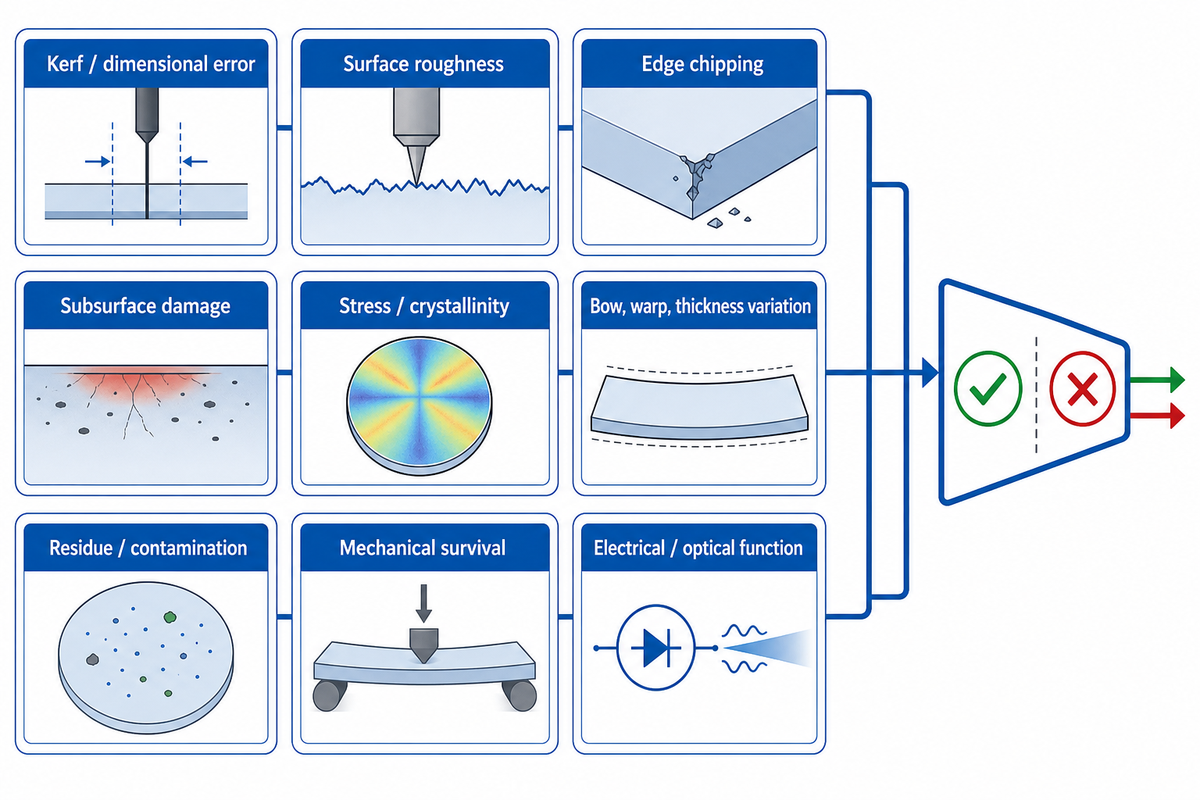
Ein akzeptabler Schnitt erfüllt die Anforderungen des nächsten Betriebs, nicht nur einen visuellen Standard Messen Sie Geometrie, Oberflächen- und Kantenschäden, Untergrund- oder Wärmewirkungen, ggf. Waferform, Sauberkeit, mechanisches Überleben und repräsentative elektrische oder optische Leistung für aktive Geräte.
| Metrisch | Methode | Probenahmeort | Akzeptinhaber |
|---|---|---|---|
| Kerf / Dimensionsfehler | Optische Messtechnik oder kalibrierte Bildgebung | Einfahrt, Mitte, Ausfahrt; mehrere Achsen | Design und Prozess |
| Oberflächenrauheit | Profilometrie oder Mikroskopie | Quer zur Schnittfläche und Ausrichtung | Polieren / Prozess |
| Kantenabspanung | Optische oder Rasterelektronenmikroskopie | Vorne, hinten, Ecken, Straße | Qualität |
| Untergrundschäden | Querschnittsmikroskopie oder qualifizierter Proxy | Schlimmste Schnittzonen | Materialien / Prozess |
| Spannung / Kristallinität | Raman oder Beugungsmethode | Zeilenabtastung von Rand zu Innen | Werkstofftechnik |
| Bogen, Kette, Dickenvariation | Geometriemetrologie | Vollständige Wafer-Karte | Wafer-prozess |
| Rückstände/Kontamination | Visuelle, chemische oder Partikelanalyse | Straße, aktive Kante, Rückseite | Kontaminationskontrolle |
| Mechanisches Überleben | Handhabungs-, Montage- oder Festigkeitstest | Repräsentative Matrizen/Substrate | Montage / Zuverlässigkeit |
| Elektrische / optische Funktion | Gerätespezifischer Test | Kantennahe und Steuergeräte | Gerätebau |
A GaN-on-Saphir-Laser-Dicing-Studie Raman-Peak-Verschiebungen innerhalb von etwa 40 µm von Chipkanten berichtet und mit lokaler Spannungsrelaxation in Verbindung gebracht, Diese Beobachtung unterscheidet sich von der etwa 40 µm beschädigten Schicht, die in der Studie zum freien stehend-GaN-Internal-Slicing berichtet wurde Ähnliche Zahlen bedeuten nicht den gleichen Mechanismus oder die gleiche Messung Definieren Sie die Methode, den Probenahmeort und den Akzeptanzbesitzer neben jeder Grenze.
Was verändert sich in der GaN-Waferverarbeitung im Jahr 2026?
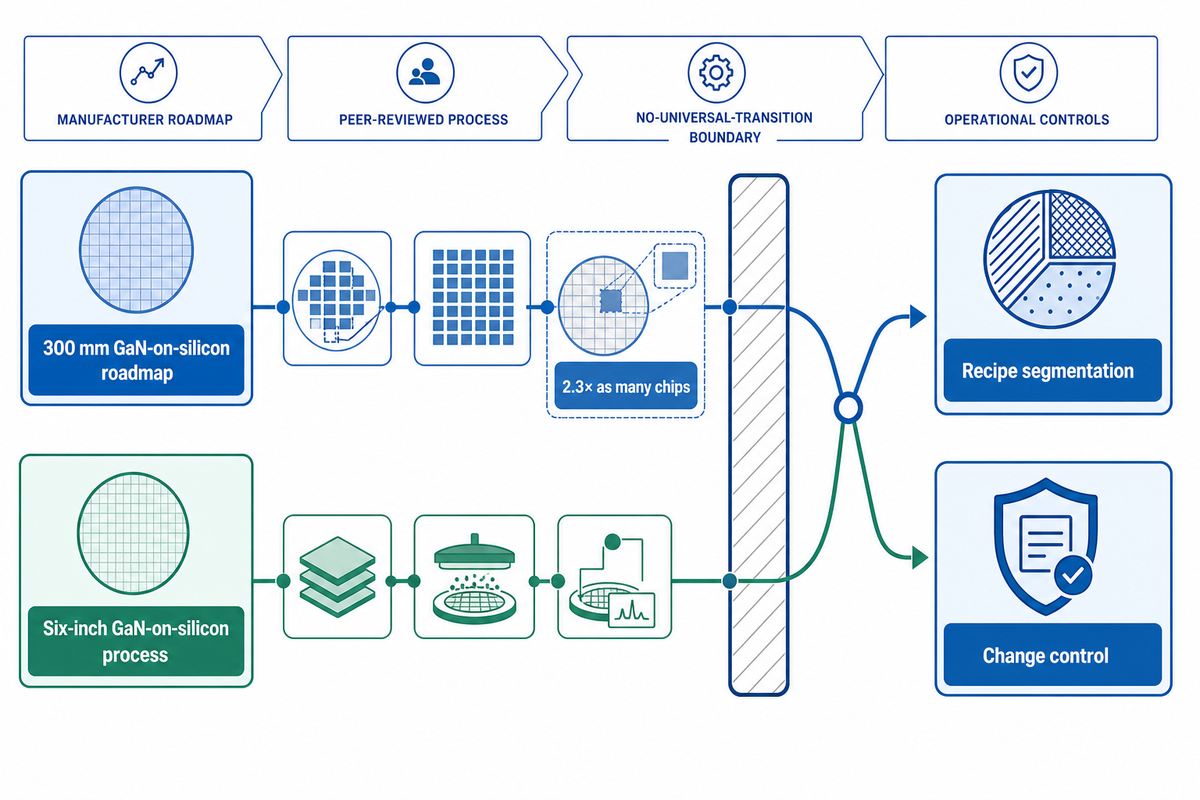
Die GaN-Prozessplanung im Jahr 2026 muss mehr Wafer-Skalen und heterogenere Strömungen gleichzeitig berücksichtigen. Die praktische Implikation ist eine strengere Rezeptsegmentierung, Automatisierung, Messtechnik und Änderungskontrolle, keine universelle Umstellung auf einen Durchmesser oder einen Schneidmechanismus.
Infineon kündigte 2025 eine 300-mm-GaN-auf-Silizium-Roadmap an und geplanten ersten Kundenproben für das vierte Quartal 2025, die 2,3 mal so viele Chips pro 300 mm Wafer präsentieren wie auf 200 mm Das ist eine zugeschriebene Hersteller-Roadmap Ein separates 2026 Peer-Review-Prozess für sechs Zoll GaN-auf-Silizium-Geräte Siliziumsubstrat mit 675 µm verwendet, auf 400 µm gemahlen und mittels tiefreaktivem Ionenätzen eine Membran mit 600 µm gebildet, zusammen zeigen die Quellen gleichzeitige Skalen - und Integrationspfade statt eines gleichmäßigen Übergangs.
Wenn Sie Ausrüstung im Jahr 2026 angeben, fragen Sie, wie Rezepte, Vorrichtungen, Waferkarten, Verbrauchsmaterialverläufe und Inspektionsgrenzen nach Stapel und Durchmesser versioniert werden. Fordern Sie den Lieferanten auf, Umstellung und Rückverfolgbarkeit auf repräsentativem Material nachzuweisen. Behandeln Sie generische Wachstumsprognosen für Verbindungen und Halbleiter nur als Hintergrund; Sie belegen nicht die Nachfrage nach einer bestimmten GaN-Schneidroute.
RFQ- und Musterschnitt-Checkliste
Ein vergleichbares GaN-Schneidangebot erfordert ein kontrolliertes Eingabepaket, ein definiertes Liefer- und Beweisanforderungen. Senden Sie jedem Lieferanten die gleichen Stapelzeichnungen, Geometrie, Qualitätsziele, Probenanzahl und nachgelagerten Einschränkungen; Andernfalls beschreiben Preis- und Zykluszeitantworten nicht den gleichen Job.
RFQ-Checkliste: Kopieren Sie diese in Ihre Angebotsanfrage
| Parameter | Erforderliche Eingabe | Warum es wichtig ist | Beweise zurückgegeben |
|---|---|---|---|
| Material und Stapel | Jede Schicht, Träger, Bindung, Folie | Legt Bruch-, Hitze- und Kontaminationsgrenzen fest | Streckengrund |
| Geometrie | Durchmesser, Dicke, Zeichnung, Weg | Definiert Reise, Tiefe und Unterstützung | Spielplan und Fähigkeitserklärung |
| Verarbeiteter Zustand | Ungemustert, Epi, Metall, Passivierung, Geräte | Ändert akzeptable Partikel und Wärme | Handhabungs - und Reinigungsplan |
| Kristallorientierung | Ebene, ausgeschnitten, Schnittrichtung | Veränderungen Bruch und Materialabtrag | Ausrichtungsdatensatz |
| Qualitätsgrenzen | Kerf, Chip, Rauheit, Beschädigung, Form | Verhindert eine reine visuelle Akzeptanz | Messbericht |
| Kontamination / thermische Grenzwerte | Zulässige Flüssigkeiten, Ionen, Partikel, Temperatur | Schützt aktive Oberflächen und Schnittstellen | Erklärung zur Prozesskompatibilität |
| Durchsatzbasis | Losgröße, Betriebszeit, Inspektion und Reinigung | Macht die Zykluszeit vergleichbar | Zeitgesteuerte Prozessaufschlüsselung |
| Musterplan | Menge, Partien, Kontrollen, Aufbewahrung | Teste Wiederholbarkeit und Chargeneffekte | Serialisierter Ergebnissatz |
| Änderungskontrolle | Zugelassene Maschine, Verbrauchsmaterial, Vorrichtung, Rezept | Qualifizierung bewahrt | Revisions - und Notifizierungsbedingungen |
Fragen Sie nach Rohmessungen und Probenkennungen, nicht nur nach ausgewählten Fotos. Eine ernsthafte Überprüfung sollte Ausschlüsse sichtbar machen: nicht unterstützte Leistungsprojektionen, aus Silizium oder SiC entlehnte Parameter und Ansprüche, die nur auf einer guten Probe basieren. Für eine breitere Anwendungsanpassung vergleichen Präzisions-Diamantdrahtsägeanwendungen Und dann einen GaN-spezifischen Testplan anfordern.
Häufig gestellte Fragen
Ist GaN besser als Silizium für Energiegeräte?
Es kommt auf das Gerät und Systemziel an.
Galliumnitrid kann Hochfrequenz - und Hochleistungsdichte-Transistor-Designs in der Leistungselektronik unterstützen, während Silizium in vielen Anwendungen Kosten, Fertigungsreife und Versorgungsvorteile behält Spannung, Schaltfrequenz, Wärmepfad, Paket, Zuverlässigkeit, Steuerungsdesign, und Gesamtsystemkosten sollten über das Material entscheiden Vergleichen Sie ein bestimmtes GaN-Gerät mit einem bestimmten Siliziumgerät unter derselben Betriebsaufgabe, anstatt eine universelle Rangfolge anzuwenden.
Was ist der GaN Waferschneidprozess?
Der Prozess beginnt mit der Benennung der Trennoperation.
Ein GaN-Schneidprozess bildet das Substrat und den Gerätestapel ab, wählt eine kompatible Schnitt- oder Singulationsroute aus, entwickelt ein gekoppeltes Parameterfenster und prüft Kanten-, Untergrund-, Maß- und Kontaminationseffekte. Anschließend wird die Reinigungs-, Polier-, Montage- und Gerätekompatibilität bestätigt, bevor die freigegebene Maschine, Vorrichtung, Verbrauchsmaterial, Rezeptur und Messtechnik verriegelt werden. Das Bulk-Slicing und das Dicing verarbeiteter Wafer erfordern unterschiedliche Fehlermodelle und Beweise.
Was kostet das GaN-Waferschneiden?
Eine vertretbare Kosten erfordert die gesamte Route.
Die Kosten hängen vom Materialwert, der Bedienung, dem Stapel, der Proben- oder Chargengröße, der Maschinenzeit, der Verbrauchslebensdauer, dem Schnittstellenverlust, der Reinigung, der Inspektion, dem Polierzuschuss, dem Schrottrisiko und der Qualifizierungsarbeit ab. Vergleichen Sie die Kosten pro angenommenem Substrat oder Matrize nach der Weiterverarbeitung, nicht nur die Maschinenzykluszeit Eine Preisspanne ohne diese Eingaben ist nicht entscheidungsfähig.
Wo kann ich Galliumnitrid-Wafer kaufen?
Geben Sie den Wafer an, bevor Sie einen Lieferanten auswählen.
Fordern Sie Durchmesser, Dicke, Ausrichtung und Off-Cut, freistehende oder epitaktische Stapel, Träger, Dotierung oder Leitfähigkeit, Oberflächenbeschaffenheit, Bogen und Kette, Defektgrenzen, Kantenprofil, Rückverfolgbarkeit und Inspektionsdaten an Qualifizieren Sie den Wafer gegen den beabsichtigten Schneid- und Downstream-Prozess, anstatt nur auf den Materialnamen zu kaufen.
Kann ein Diamantdraht GaN-Substrate sägen?
Ja, für geeignete Schneid- und Trennvorgänge.
A Peer-Review-Review 2024 Enthält GaN unter den durch Diamantdrahtsägen verarbeiteten hartspröden Halbleitermaterialien Die Eignung hängt immer noch davon ab, ob es sich um Massenschneiden, Zuschneiden oder Probenschneiden handelt; die Kristallorientierung und -geometrie; zulässige Schnittfugen- und Untergrundschäden; Maschinensteifigkeit; Kühlmittel- und Kontaminationsgrenzen; und Nachschnittpolieren. Es sollte nicht davon ausgegangen werden, dass Klingen-, Laser-, Plasma- oder Spaltmethoden für Wafer verarbeiteter Geräte ersetzt werden. Bitten Sie den Lieferanten, die Maschinenarchitektur, den Draht, die Vorrichtung, das Kühlmittel, die Überwachungssignale und die Inspektionsmethoden zu identifizieren und anschließend das genaue Material und den Abnahmeplan mit seriellen Probenschnitten aus repräsentativen Chargen zu validieren repräsentative Chargen.
Ist Galliumnitrid giftig?
Nutzen Sie die aktuellen Sicherheitsdaten für das tatsächliche Material und den Prozess, einschließlich Staub, Aufschlämmung, Kühlmittel, Gas, Plasmanebenprodukte, wieder abgelagertes Material und Reinigungsabfallströme.
Rückschließen Sie die Handhabungskontrollen nicht allein aus dem fertigen Feststoff. Überprüfen Sie die Sicherheitsdaten der Lieferanten, die örtlichen Expositions- und Abfallvorschriften sowie den Staub, die Gülle, das Kühlmittel, das Gas, die Plasmanebenprodukte oder das durch Schneiden und Reinigen entstehende wieder abgelagerte Material. Verwenden Sie qualifizierte Arbeitshygiene- und Umweltverfahren für die Anlage und den Prozess.
Bereiten Sie eine GaN-Probenschnittanforderung der Entscheidungsstufe vor
DONGHE entwirft Diamantdrahtsägegeräte für die Verarbeitung harter und spröder Materialien Teilen Sie den gesamten Stapel, die Geometrie, das Schnittobjektiv, die Qualitätsgrenzen und den Probenplan, damit die erste Diskussion die Draht-Säge-Passform von Methoden trennen kann, die einen anderen Weg benötigen.
Referenzen und Quellen
- Hochgeschwindigkeits-Laserschneiden von Galliumnitrid Wissenschaftliche Berichte
- Diamantdrahtsägen Bewertung Zeitschrift für Herstellungsprozesse
- Stempel-Singulationstechnologien für fortschrittliche Verpackungen Zeitschrift für Vakuumwissenschaft und -technologie B
- Studie zu GaN-Laserverarbeitungsparametern Materialwissenschaft in der Halbleiterverarbeitung
- Orientierungsabhängige GaN-Laserschadensstudie Internationale Zeitschrift für mechanische Wissenschaften
- GaN-Laserdioden-Scribing und Funktionsmessungen Ferdinand-Braun-Institut
- Raman-Studie in der Nähe von lasergewürfelten GaN-auf-Saphir-Kanten Materialwissenschaft in der Halbleiterverarbeitung
- Plasmainduzierte Schädigung in AlGaN/GaN-Strukturen Mikroelektroniktechnik
- Sechs-Zoll-GaN-auf-Silizium-Geräteherstellungsfluss Mikrosysteme und Nanotechnik
- Standards häufig gestellte Fragen HALBSEMI