
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Méthodes de découpe du graphite : EDM vs scie métallique vs fraisage

Introduction aux techniques de découpe du graphite
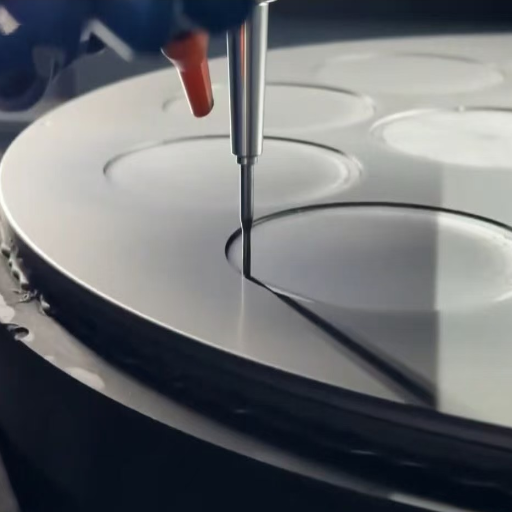
Le graphite a ses mérites en termes de dureté, de conductivité, ou disons, de conditions thermiques inégalées qui permettent ses nombreuses utilisations industrielles ; cependant, de telles particularités impliquent certains inconvénients, notamment dans la mobilisation ou, par exemple, la coupe. Sur cette base, les méthodes de coupe au graphite sont au nombre de trois :
Méthode 1
EDM
Le processus est très précis tout en étant basé sur l'utilisation d'étincelles électriques C'est une conception parfaite à faire, d'autant plus que cette forme de conception n'est pas un bon moyen de commercialiser Mais les coûts d'exploitation peuvent augmenter.
Méthode 2
Coupe de scie à fil
La technique utilise un fil abrasif pour couper, ce qui entraîne très peu ou pas de perte de matériau lors de la coupe de blocs plus gros et d'objets plus petits. Ce processus permet de réaliser des coupes fines et très précises sur une longue période de temps, mais est plus lent que les autres technologies.
Méthode 3
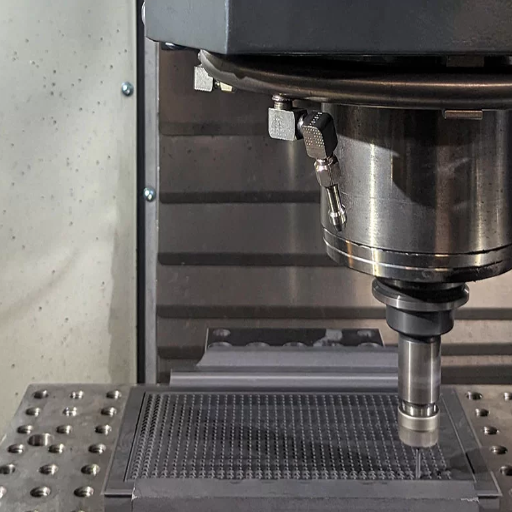
Fraisage
Cette autre technique englobe différentes manières de couper et est surtout utilisée pour les grandes tailles Elle est plus rapide ; cependant, il y a un gaspillage de matière excessif, et un équipement plus complexe est nécessaire pour couper.
Chaque technique présente à la fois des avantages et des inconvénients Le travail de point implique principalement ceux qui nécessitent de la précision, de l'efficacité temporelle et des facteurs de coût, qui sont ce qui compte le plus.
Aperçu du graphite en tant que matériau industriel
Le graphite est l'une des formes allotropiques du carbone dans laquelle les atomes de carbone sont liés sous forme cristalline et possède ses propres propriétés, telles qu'une conductivité thermique très élevée, une conductivité électrique supérieure, et, en plus, un excellent pouvoir lubrifiant Aussi, étant chimiquement inerte, tout en ayant une grande résistance aux températures élevées et à la corrosion facile, le rend adapté aux conditions difficiles De plus, le graphite est classé en formes naturelles et synthétiques selon l'utilisation.
🪨 Graphite Naturel
Certains types de graphite obtenus à partir de minerais sont appelés graphite naturel. Puisqu’il se présente naturellement sous deux formes, respectivement en flocons et amorphe, il a les applications les plus importantes dans les réfractaires, les batteries et les lubrifiants.
⚗ Graphite synthétique
Le graphite synthétique est un produit d'atomes de carbone qui ont été traités à un degré élevé Il est idéal et requis dans de nombreux domaines dont la nature est fortement contrôlée : la technologie spatiale, l'industrie des semi-conducteurs, et même le génie nucléaire.
De nombreuses industries clés dépendent fortement du graphite car il s'agit de l'un des matériaux les plus polyvalents connus aujourd'hui Il est important pour la technologie des véhicules électriques comme l'un des composants d'une batterie lithium-ion ; cela signifie qu'il est également fondamental dans la production d'acier ; il est également grandement employé dans la fabrication d'électrodes pour les procédés EDM. Plus que cela, le graphite est également utilisé dans les joints, joints et composites à haute température où les exigences physiques sont élevées Dans l'ensemble, ce sont les performances et la nature polyvalente de celui-ci qui aident à la fois à maintenir et à étendre son utilisation comme matériau clé dans les industries respectives.
Importance des méthodes de coupe précises dans l'usinage du graphite
Les méthodes de découpe au graphite sont particulièrement importantes pour usiner ce matériau en raison de ses caractéristiques physiques, par exemple sa tendance à se briser facilement ou à se fracturer dans une certaine direction, pour n'en citer que quelques-unes. Les méthodes de découpe au graphite aident à réduire le gaspillage ainsi que l'écaillage, par exemple dans le cas où l'on utilise les bords durs tranchants pour couper des parties du matériau et cette technique garantit que le graphite à usage général ne se décompose pas ou plutôt ne le coupe pas en morceaux plus petits. chaque fois qu'il est utilisé, en particulier lors de la coupe d'électrodes, et d'autres éléments de très haute précision tels que les pièces aérospatiales. L'utilisation plus importante des machines d'usinage permet d'augmenter les applications industrielles.
Introduction aux trois méthodes principales : EDM, scie à fil et fraisage
Il existe trois méthodes de découpe du graphite en pratique, telles que l'usinage par décharge électrique ou EDM, la découpe au scie à fil et le fraisage, et chacune a ses propres avantages pour différents cas En tant qu'outil pour l'enlèvement de matière, l'EDM est utilisé lorsque des formes extrêmement complexes avec une grande précision et des détails sont nécessaires, car il réduit le risque d'endommager la surface de la pièce. Contrairement à cela, la méthode de découpe, le sciage du fil implique l'utilisation d'un fil recouvert d'une couche abrasive en diamant, qui est étirée à la limite, et les segments sont découpés avec précision, comme pour les gros blocs de graphite, où l'épaisseur de l'élément à découper est obtenue. géométrie.
Comprendre l'EDM pour la découpe du graphite
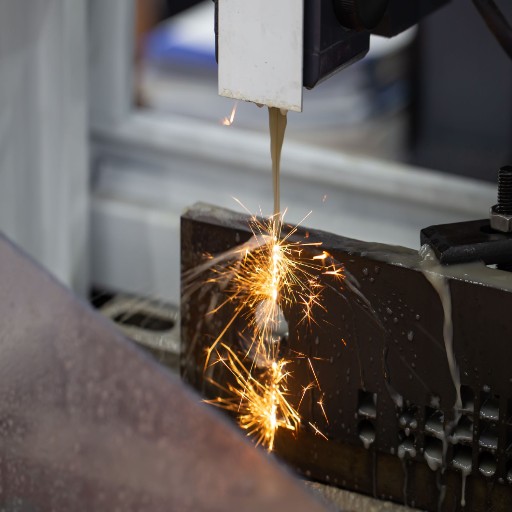
Contrairement à la croyance populaire, l'usinage par décharge électrique ou EDM est considéré comme la meilleure et la plus précise technologie de découpe au graphite sans contact, qui utilise des décharges électriques ou des étincelles d'électroérosion très fines qui coupent à travers le matériau Il travaille sur la conductivité électrique élevée du graphite, ce qui permet facilement de réaliser la pièce sous des formes complexes et compliquées, même sans introduire beaucoup d'usure mécanique ou de distorsion Le procédé d'un EDM est très avantageux dans le cas où de très petites limites de tolérance sont attendues et où les conceptions sont complexes. Dans de tels cas, il est possible d'avoir la meilleure finition de la surface et les détails les plus fins. En plus de cela, il sert à réduire l'usure des outils utilisés et permet également de considérer comme un système de contrôle difficile, comme un système de sortie de matériau diélectrique.
Qu'est-ce que l'EDM (Electrical Discharge Machining) ?
L'érosion des fils utilise de l'électricité pour façonner ou couper des pièces électriquement conductrices, notamment de l'acier trempé, du titane et ses alliages, etc. Le principe de l'enlèvement de matière implique le phénomène d'érosion par étincelles provoqué par des décharges électriques entre une électrode et un matériau de pièce. À cette fin, un type spécial de fluide connu sous le nom de fluide diélectrique est utilisé, qui empêche les étincelles de se produire, lave les débris et assure le refroidissement des électrodes et des pièces. Le processus d'usinage par décharge électrique (EDM) est appliqué de manière très appropriée pour couper des matériaux ayant des formes compliquées, des caractéristiques détaillées et des exigences de tolérance élevées, tels que les aciers à outils, le matériel aérospatial et les accessoires médicaux extrêmes.
Comment fonctionne l'EDM dans l'usinage du graphite
Dans l'EDM, les électrodes à faible résistance sont généralement nécessaires pour une érosion efficace, et c'est là que le graphite entre. Le rôle prédominant de l'électrode en graphite est de contrôler l'énergie de l'étincelle électrique afin qu'elle puisse être utilisée pour façonner ou éroder la pièce métallique. Cela fonctionne en faveur des électrodes en graphite en raison de leurs produits faciles à usiner, de leurs propriétés résistantes à l'usure même à haute température, et les objets reviennent à leur taille d'origine après chauffage. Au cours des opérations, l'huile diélectrique isole les électrodes de la zone d'étincelles, facilite le refroidissement des électrodes et élimine les débris de l'espace d'usinage. Les flashs électriques produits à la pointe des électrodes en graphite et de la pièce métallique sont équilibrés de manière si haute température sont équilibrés avec des caractéristiques géométriques.
Avantages de l'utilisation de l'EDM pour la découpe du graphite
1
Précision et contrôle
Une mesure de la façon dont l'outil peut couper est le processus d'usinage par décharge électrique (EDM), dont la nature polyvalente permet une excellente précision et précision de fabrication. Par exemple, il est excellent pour les méthodes de coupe au graphite où une précision extrême et des détails complexes, tels que des tubes creux ou des coins pointus, seraient impliqués.
2
Faible déformation matérielle
Une raison peut être qu'il n'y a pas de contact entre la pièce et l'outil ; par conséquent, il ne doit pas y avoir de rayons ou de réactions appliqués au graphite pendant le traitement EDM. Dans ce cas, l'intégrité des matériaux est maintenue car les gens ont peur de regarder les pièces usinées de peur de les casser ou de les déformer.
3
Capacité à usiner des matériaux insolubles
Le graphite, étant dur et fragile, rend difficile l'usinage classique Dans tous ces cas, l'EDM fait des merveilles, puisqu'il est capable de couper n'importe quels matériaux nivelés et épais sans aucune perte de forme.
4
Temps d'arrêt plus bas
Dans l'usinage conventionnel, la découpe au graphite est hautement abrasive, ce qui entraîne l'usure rapide de l'outil de coupe. Cependant, les méthodes de découpe au graphite EDM atténuent le problème à mesure que les méthodes de coupe passent des outils de coupe mécaniques aux outils électriques à érosion-décharge, qui à leur tour allongent la durée de vie utile des outils et réduisent les dépenses d'entretien.
5
Finition Surface Supérieure
Comparativement, les finitions à très basse surface sont obtenues à l'aide de procédés EDM, ce qui élimine le besoin de traitement supplémentaire ou le minimise le cas échéant.
6
Productivité accrue dans la fabrication de composants complexes
L'EDM permet de créer facilement et de manière productive des profils très complexes, tels que ceux requis dans les services de fabrication de matrices ou d'électrodes, entre autres, réduisant ainsi le délai d'exécution de la production.
Coupe de scie à fil pour graphite
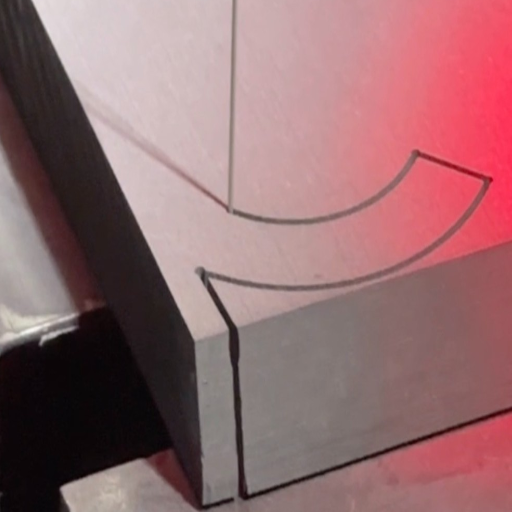
La technologie des scies à fil devient presque indispensable dans toute application de traitement du graphite en raison de sa précision et de son efficacité Voici quelques points illustrant ses mérites et ses utilisations :
Utilisation des matériaux
La nature précise de la technique de découpe minimise le gaspillage de matériaux, permettant ainsi des rendements élevés même sur des géométries complexes.
Précision Dimensionnelle
Une réparation rapide est assurée pour cette approche dans les dimensions à aborder.
Finition de surface lisse
La technique de découpe produit des surfaces avec des processus de finition minimaux, car les opérations de finition n'ont pratiquement aucun travail à faire.
Matériaux délicats
Une pression mécanique minimale le rend parfaitement adapté au graphite fragile sujet à la fragmentation ou à la fissuration.
Polyvalent
Le processus peut également être utilisé pour découper des formes complexes et des épaisseurs variables selon les besoins de différentes industries.
Principes de la technologie des scies à fil
Les méthodes de coupe au graphite, telles que la scie à fil, utilisent un fil mince recouvert d'un matériau abrasif en suspension, tendu étroitement et utilisé pour couper avec une grande précision et efficacité différents matériaux. Le fil résistant se déplace au-dessus de la zone pendant son utilisation et reçoit également le fluide abrasif, ou dans certains cas, le fil a un matériau abrasif. Cela entraîne ce que l'on appelle une micro-coupe, où le matériau est utilisé dans de petites fibres par opposition aux fibres en vrac, remplissant l'action de la boue par le fil, contrairement à l'action de coupe habituelle. Cette méthode est mieux adaptée aux substances dures et cassantes telles que le graphite, les tranches de silicium, la céramique et le saphir, car il y a une contrainte mécanique minimale, et une précision de coupe supérieure.
Applications des scies à fil dans le traitement du graphite
En raison du fait que les scies à fil sont très précises, rapides et capables de couper des matériaux délicats comme le graphite sans couper autant, elles sont très populaires L'engagement initial de la scie à fil se produit lorsque le bloc de graphite est découpé en feuilles très fines ’wafers’ '' '' '' '' '' '' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' ' '.
Principaux avantages de la coupe par scie à fil
1
L'importance de la haute précision et de la précision
Les systèmes de coupe de scies à fil offrent la précision du plus haut niveau, permettant de concevoir des formes complexes avec des jeux limités. La coupe précise de la forme est effectuée pour contrôler l'écart de taille, en s'assurant que les pièces sont des tailles les plus cohérentes de toutes.
2
Réduction des Déchets
C'est que l'épaisseur du fil utilisé dans la coupe est moindre, ce qui augmente l'efficacité et réduit le gaspillage en utilisant moins de matière C'est parce que cette technique est très efficace lorsqu'il s'agit de matériaux coûteux et fragiles, comme le graphite.
3
Mieux finir
La course des scies à fil crée un fini de surface fin sans l'application d'aucun outil de finition supplémentaire Cette caractéristique permet non seulement de gagner du temps mais aussi d'éviter les dommages aux matériaux fragiles.
4
Application dans différents matériaux
Les scies à fil peuvent couper presque tous les types de matériaux, y compris, mais sans s'y limiter, les abrasifs ou les composites ; par conséquent, ils sont très adaptables dans les processus de fabrication.
5
Génération de chaleur minimale
La procédure produit très peu de chaleur et n'endommage pas la surface du matériau Cette caractéristique est importante pour maintenir l'intégrité mécanique et structurelle du corps, dans la plupart des cas, dans des applications précises.
Analyse comparative des méthodes de coupe du graphite

Il existe trois méthodes bien connues de découpe au graphite : (1) la découpe abrasive, (2) l'EDM et (3) la découpe au fil Selon le but de la découpe, chaque méthode possède ses propres points plus et moins.
1
Broyage à la poussière de graphite (coupage abrasif/fraisage)
Les procédés d'usinage du graphite peuvent être facilement appliqués à des composants de moyenne et grande taille en graphite Le but principal n'est pas d'atteindre des niveaux élevés de précision Cela entraîne cependant la génération de beaucoup de poussières, et à ce titre, les systèmes de contrôle des poussières sont indispensables dans les lieux de travail où l'on effectue un travail sur graphite avec cette technologie entraîne également une usure beaucoup plus accélérée de l'outillage.
2
Usinage par décharge électrique (EDM)
L'EDM peut être utilisé pour couper des formes spéciales et difficiles ou de petits détails complexes dans le graphite, qui entrent en contact, fondent et vaporisent le matériau Malgré sa grande précision, une telle méthode est prolongée et augmente le coût car les électrodes doivent être préparées De plus, l'électrolyte est inapproprié pour de grandes quantités de matériau.
3
Sciage standard (découpe de scies à fil)
Des coupes efficaces et précises au sein du graphite tout en minimisant le gaspillage peuvent être obtenues grâce au sciage par fil, grâce à sa grande précision Un grand avantage de la technologie en focalisation est qu'elle cause moins de dommages mécaniquement ou thermiquement au graphite L'aspect extérieur du matériau ou ses propriétés ne changent pas de façon significative L'inconvénient est que le taux de coupe est plus faible par rapport à l'usinage abrasif, où des taux élevés d'enlèvement de matière peuvent être atteints Elle est néanmoins bénéfique là où une très grande précision est nécessaire, ou la destruction de la surface est minime.
Toutes les méthodes ont des endroits où elles sont utilisées, et celles-ci sont détaillées principalement en ce qui concerne la disponibilité de la précision, la vitesse, le matériau économiseur, et le coût Toutes les méthodes inappropriées de la coupe de graphite ne seront pas utilisées tant que tous les objectifs appropriés ne seront pas atteints ; une combinaison de méthodes est nécessaire.
Comparaison directe des processus d'EDM, de scie à fil et de fraisage
| Facteur | EDM | Scie à fil | Fraisage |
|---|---|---|---|
| Précision | Très élevé ; détail complexe réalisable | Élevé ; erreurs dimensionnelles minimales | Modéré ; adapté à des formes plus simples |
| Vitesse | Taux d'enlèvement de matière lent | Inférieur au broyage ; processus régulier | Rapide, taux d'enlèvement de matière élevés |
| Perte matérielle | Minimal ; méthode sans contact | Très minime ; kerf en fil fin | Un gaspillage de matériaux plus élevé |
| Finition de surface | Excellent ; post-traitement minimal | Très bien ; finition minimale nécessaire | Variable ; peut nécessiter une finition supplémentaire |
| Coût | Coût de fonctionnement plus élevé ; maintenance des électrodes | Modéré ; valeur élevée par coupe | Inférieur par unité, mais usure plus élevée de l'outillage |
| Meilleur Pour | Formes complexes ; tolérances serrées | Grands blocs ; matériau délicat/coûteux | Débit élevé ; géométries plus simples |
| Stress Mécanique | Aucun (sans contact) | Minimal ; adapté aux matériaux fragiles | Modéré ; découpe par contact |
Aucune des deux formulations n'est toujours correcte, et elle varie selon les exigences des applications en cours d'utilisation L'utilisation de l'EDM est encouragée pour les pièces de haute précision et très complexes, alors que le sciage par fil accorde plus d'attention à l'économie de matériaux et à la finition de surface, alors que le fraisage est le plus approprié pour la vitesse et le débit dans des opérations relativement simples.
Aptitude à différents cas d’utilisation et industries
La vaste gamme d'industries repose souvent sur des applications de fraisage CNC qui incluent des avantages tels que la flexibilité, la haute précision et une gamme de matériaux. Par exemple, il satisfait aux exigences de fabrication des industries aérospatiales et automobiles qui ont des pièces très précises telles que les moteurs, les composants structurels et les raccords de précision. Le secteur médical est un autre bénéficiaire majeur car le fraisage est approprié pour la production d'implants et d'instruments chirurgicaux, et de dispositifs prothétiques dans les tolérances requises Le fraisage est également essentiel dans l'industrie électronique, où il implique de façonner des boîtiers et des éléments conducteurs pour les gadgets. D'autre part, ces technologies sont relativement utiles pour d'autres applications plus larges, telles que le prototypage, où elles permettent la micro-utilisation géométrique des micro-mêmes.
Tendances futures des technologies de découpe du graphite
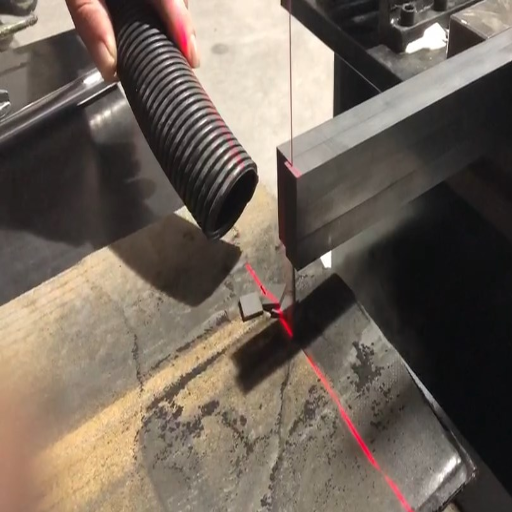
Le graphite reste pertinent pour les applications industrielles jusqu'à ce que ce soient quelques-uns des problèmes contemporains en question. La fabrication et les applications technologiques qui incorporent le graphite se poursuivent en raison de l'évolution des processus de fabrication. Par conséquent, l’évolution des méthodes de coupe du graphite continuera d’être nécessaire à mesure que les besoins de l’industrie continuent d’évoluer. De multiples aspects contribueront à l’avancement de la coupe du graphite :
- L'intégration de l'automatisation et de l'intelligence artificielle pour améliorer la précision et l'efficacité pendant la coupe.
- Développer des installations de coupe recouvertes de diamants pour remédier à l'usure provisoire et garantir une durabilité des bords ultra-fade tout en entreprenant des opérations sans fin.
- Intérêt croissant pour l'utilisation de la technologie laser, en particulier dans les cas où des tolérances micrométriques et des formes complexes sont impliquées, car elle diminue la génération de chaleur et améliore la précision.
- Les machines sont développées en combinant la fabrication additive avec des processus d'usinage et de soustraction, ce qui facilitera une fabrication plus rapide tout en éliminant les dartings et la déformation des pièces en graphite.
Ces développements sont principalement motivés par les attentes croissantes de précision et de performance dans des secteurs tels que les semi-conducteurs, les avions et les dispositifs de stockage d’énergie.
Nouveaux progrès dans les techniques de coupe optimisées pour le graphite
Les progrès actuels des technologies de coupe du graphite sont centrés sur le développement des mesures de leur précision ainsi que de leur efficacité et de leur durabilité pour jouer le rôle de changements de temps continus en ce qui concerne les méthodes des industries. La plus grande amélioration est l'outillage au diamant car il est fabriqué à partir du matériau le plus résistant, ce qui aide à avoir une finition plus que bonne, lisse même après une coupe couplée, et cela élimine ce qui aurait dû être pris par la poussière de graphite. De plus, la technologie HSM s'adapte aux vitesses de broche et aux mécanismes de débit d'alimentation, qui permettent une manière plus efficace d'éliminer les matériaux selon les besoins sans sortir de la piste. De plus, leurs dispositifs sont dotés d'un système de lubrification de refroidissement aérospatial et de lubrifiants comme MQL dans les machines électroniques, qui aident à empêcher le travail.
Intégration de l'automatisation et des outils intelligents dans l'usinage du graphite
L'efficacité et la finesse dans le processus d'usinage du graphite sont le résultat de la mise en œuvre d'automatismes et de systèmes avancés Les machines CNC avec rapport d'état en temps réel et fonctionnalité de réglage flexible permettent un fonctionnement régulier et réduisent les risques de commettre des erreurs. De plus, il existe l'utilisation précise de capteurs et de dispositifs interconnectés pour un diagnostic proactif et une régulation des conditions d'usinage qui aident à améliorer la productivité et la durabilité en diminuant les temps improductifs. Cette catégorie de développement contribue à répondre aux exigences complexes des industries contemporaines de manière plus efficace et plus efficace.
Améliorations de la durabilité dans les processus de coupe
♻ Pleins feux sur la durabilité
L'empreinte environnementale des procédés de coupe peut être réduite de façon drastique en employant des équipements économes en énergie et d'autres pratiques conscientes de l'environnement L'un des moyens essentiels d'y parvenir consiste à utiliser des systèmes de lubrification en quantité minimale, qui réduisent considérablement la nécessité d'appliquer des fluides de coupe et donc moins de gaspillage et d'impact négatif sur l'environnement. De plus, la réutilisation et le recyclage des fluides de coupe et des matériaux en copeaux contribuent à optimiser l’utilisation des ressources.
Un autre aspect qui peut être amélioré est l'utilisation de machines plus économes en énergie, ainsi que l'utilisation de sources renouvelables dans la production Les machines de nouvelle génération, les variateurs de fréquence et les dispositifs de contrôle de la consommation d'énergie permettent d'économiser de l'énergie sans perte de performances.
La technologie moderne a également permis de planifier et de contrôler numériquement les configurations de coupe, par exemple, en simulant et en optimisant chaque composant manufacturable grâce à un logiciel CAM. Elle contribue à diminuer la surcotation et à améliorer les performances de travail en utilisant moins de matériel et en produisant moins de déchets Ce sont les activités qui sont menées dans le but de rendre nos pratiques de tranchage moins destructrices pour l'environnement.
Sources de référence
Discute d'une méthode d'usinage hybride combinant les techniques WEDM et scie à fil.
Une enquête expérimentale sur le micro usinage du graphite à grains fins
Explore les paramètres d'usinage et la précision des électrodes EDM en graphite à grains fins.
Foire aux questions (FAQ)
Comment le lissage du surfacial est-il en comparaison pour l'EDM, la scie à fil diamantée et le fraisage ?
En général, la qualité de surface produite par diverses techniques de coupe, telles que l'EDM du fil, le fil de scie diamant et le fraisage diffèrent avec l'EDM du fil, ce qui entraîne une déformation mécanique moindre ou inexistante d'une surface érodée très focalisée au point que des finitions de haute qualité avec des tolérances très serrées sont obtenues. À partir de cette définition, il s'ensuit que l'EDM du fil, qui est plutôt populaire parmi les matériaux avec des exigences de haute précision, tels que le graphite dans les pièces moulées, a tendance à produire une meilleure finition de surface par rapport aux méthodes de coupe au graphite, qui sont plus sales et mécaniques (EDM). Les couteaux de coupe sont en mauvais état.
Quel niveau de contrôle et de précision dimensionnelle dois-je anticiper à partir des différentes méthodes de découpe du graphite
En tenant compte du mode et de l'équipement, le contrôle et la précision dimensionnelle dépendront des calculs effectués dans la conception des pièces. Par exemple, l'EDM a un excellent contrôle, une haute précision et une finition lisse attribuée à la répétition dans le cycle. Par conséquent, il est préférable lorsqu'une précision très étroite et des formes complexes sont impliquées, par exemple, dans les composants électroniques ou aérospatiaux. Le fraisage permet, dans certaines limites, le contrôle de l'enlèvement de matière par le mouvement d'une machine multi-axes et l'utilisation d'outils appropriés, mais dans certains cas, la précision de certains dessins peut être limitée en raison de l'usure des lames de coupe, seooles le débit d'alimentation et la rigidité de la machine-outil. Cependant, à mon expérience, les scies fil diamantées rapides ne permettent généralement pas de couper le matériau de scie, comme le fil ordinaire, le fil de scie, le plomb.
Quels sont les facteurs limitants liés à l'utilisation du fil EDM, de la scie à fil diamantée et de la découpe par fraisage, en dehors des dépenses engagées dans chaque cas ?
Les facteurs de coût à prendre en compte sont l'outil, les coûts opérationnels et l'efficacité temporelle. L'EDM filaire est généralement plus coûteux à utiliser en raison des coûts supplémentaires impliqués : fil, diélectrique et un taux d'enlèvement de matière plus lent, mais des coûts de finition inférieurs peuvent être engagés après l'utilisation de l'EDM filaire car la coupe finale est de très haute précision. Les scies filaires diamantées coûtent moins cher que l'EDM filaire : un fil diamant consommable est utilisé, mais il permet de réaliser des coupes rapides pour l'excavation de masse et est productif pour la production de masse. Le fraisage implique un coût initial relativement moins cher pour les installations de base ; cependant, le coût d'achat des outils et de façonnage final peut augmenter si la production de caractéristiques plus compliquées ou de fabrication est souhaitée.
Lequel convient le mieux lors de la réalisation de pièces minces ou complexes en graphite ?
Lorsque l'on répond aux préoccupations des méthodes de coupe au graphite, EDM vs scie vs fraisage (fil fin) et les pièces élaborées en carbone ou en graphite sont mieux contrôlées par le fil-EDM. La principale caractéristique du cadre EDM est qu'il s'érode. Ceci est fait à l'aide du flux de courant électrique, de sorte qu'aucune coupe mécanique ne touche ce multi signifie qu'il y a très peu de restriction de déformation ou de déformation des surfaces de coupe, des caractéristiques étroites peuvent être obtenues et des tolérances serrées peuvent être respectées En venant aux scies à fil diamantées, celles-ci peuvent être utilisées pour couper efficacement des sections minces sans toutefois subir de contraintes mécaniques ou provoquer des écaillages, les coûts des outils tels qu'ils augmentent les caractéristiques de déflexion, car ils améliorent délicatement les caractéristiques sont des caractéristiques de défilement, les caractéristiques de défilement, les caractéristiques de défilement, les caractéristiques sont de défilement, les caractéristiques de défilement, les caractéristiques de défilement, les caractéristiques sont de défilement, les caractéristiques sont de défilement sont de défilement sont très fines, les caractéristiques de défilement sont de la nature.
Quelles contraintes spécifiques d’usine chacune de ces méthodes de découpe doit-elle respecter ?
Chaque technique s'avère être un échec dans un contexte spécifique : l'EDM filaire ne peut couper que des matériaux électriquement conducteurs, et il existe une possibilité d'être lent dans le taux d'élimination en vrac ; cela nécessite également une gestion appropriée du diélectrique et des électrodes. Les scies à fil diamantées limitent l'utilisation, notamment en ce qui concerne l'usure abrasive, la possibilité d'une rugosité excessive des bords et une précision réduite pour les profils complexes. Ils sont utilisés pour des applications modestes de tranchage de blocs. L'utilisation du processus de fraisage est limitée par la portée de l'outil, l'association possible de la chaleur et l'usure des instruments, ainsi que par les limites extrêmes de l'épaisseur ou de la taille des largeurs de saignée pouvant être atteintes, ou d'entreprise de configurations internes complexes sur n'une conception, à l'exception des machines multiaxes, ou des machines complexes.
Laquelle des méthodes ci-dessus est la plus efficace lors de la fabrication de moules de haute précision ou de tels composants ?
Il a été constaté que des méthodes de coupe telles que l'EDM filaire sont utilisées pour la production de moules de haute précision ou de tels détails où la précision dimensionnelle et la qualité de surface sont d'une grande importance Ces méthodes peuvent être utilisées dans différents cas où la coupe filaire est meilleure en termes de production de faibles tolérances, de finition de surface lisse et de motifs que le fraisage. Pratique, le fraisage CNC est très précis ; cependant, une finition mécanique est parfois requise si les vitesses d'alimentation sont faibles et le fraisage utilise des machines à grande vitesse. De plus, les scies en fil diamant ne peuvent pas être utilisées comme support de finition fin ; ils sont efficaces lorsqu'il s'agit de couper ou d'enlever dur le matériau avant toute finition de l'étape de production.
Le résultat et l'efficacité du produit peuvent-ils être affectés par les variables telles que l'électrode, les abrasifs diamantés, l'alimentation et les axes ?
Les résultats sont significativement influencés par les variables de processus respectives : dans le cas du fil EDM, l'état d'usure de l'électrode, les paramètres d'étincelle, le diélectrique et son contrôle de débit peuvent affecter le taux d'érosion, la nature de la surface et la tolérance des chiffres Dans le cas des scies à fil diamantées, des facteurs tels que la concentration des diamants, la vitesse du fil, la tension du fil et le taux d'alimentation affectent la qualité de la coupe, la largeur de la saignée et la durée de vie de l'outil, et ainsi les scies à fil éliminent économiquement l'encombrement à un coût d'usure abrasif relativement élevé. Pour le fraisage, la forme excédentaire, les axes, les.
Publications similaires

Blogs tendances


