
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Grafietsnijmethoden: EDM versus draadzaag versus frezen

Inleiding tot grafietsnijtechnieken
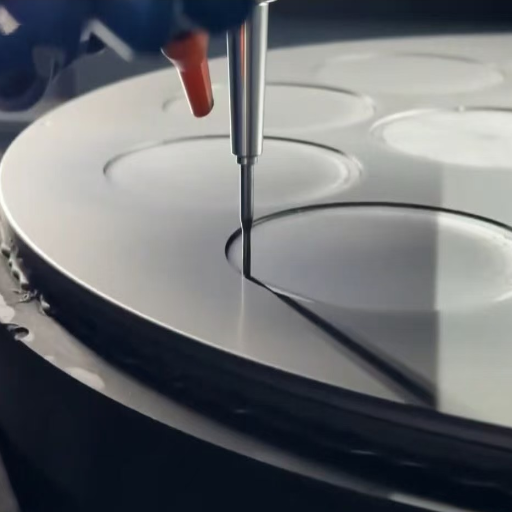
Grafiet heeft zijn voordelen in termen van hardheid, geleidbaarheid of bijvoorbeeld ongeëvenaarde thermische omstandigheden die zijn vele industriële toepassingen mogelijk maken; Dergelijke eigenaardigheden brengen echter bepaalde ongemakken met zich mee, vooral bij mobilisatie of bijvoorbeeld snijden. Op deze basis zijn er drie grafietsnijmethoden:
Methode 1
EDM
Het proces is zeer nauwkeurig terwijl het gebaseerd is op het gebruik van elektrische vonken Dit is een perfect ontwerp om te maken, vooral omdat die ontwerpvorm geen goede manier is om op de markt te brengen Maar de bedrijfskosten kunnen stijgen.
Methode 2
Wire Saw Cutting
De techniek maakt gebruik van een schuurdraad voor het snijden, wat resulteert in zeer weinig of geen materiaalverlies bij het snijden van zowel grotere blokken als kleinere voorwerpen. Dit proces maakt het mogelijk om gedurende een lange periode dunne en zeer nauwkeurige sneden te maken, maar is langzamer dan andere technologieën.
Methode 3
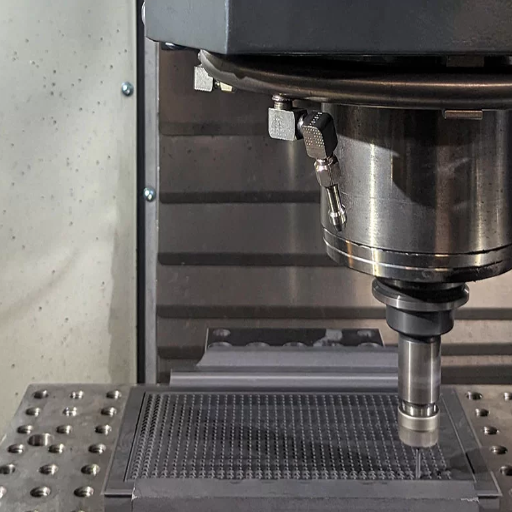
Frezen
Deze andere techniek omvat verschillende manieren van snijden en wordt meestal gebruikt voor grote maten. Het is sneller; er is echter sprake van overmatige materiaalverspilling en er is complexere apparatuur nodig om te snijden.
Elke techniek heeft zowel voor - als nadelen Bij het Steekwerk gaat het vooral om diegene die nauwkeurigheid, tijdsefficiëntie en kostenfactoren vereisen, die er het meest toe doen.
Overzicht van Grafiet als Industrieel Materiaal
Grafiet is een van de allotrope vormen van koolstof waarin koolstofatomen in kristallijne vorm gebonden zijn en heeft zijn eigen eigenschappen, zoals een zeer hoge thermische geleidbaarheid, superieure elektrische geleidbaarheid, en bovendien een uitstekende gladheid. Ook is het chemisch inert, terwijl het een grote weerstand heeft tegen hoge temperaturen en gemakkelijke corrosie, en geschikt is voor zware omstandigheden. Bovendien wordt grafiet, afhankelijk van het gebruik, geclassificeerd in natuurlijke en synthetische vormen.
🪨 Natuurlijk grafiet
Bepaalde soorten grafiet verkregen uit ertsen worden aangeduid als natuurlijk grafiet, aangezien het van nature in twee vormen voorkomt, respectievelijk vlok en amorf, heeft het de belangrijkste toepassingen in vuurvaste materialen, batterijen en smeermiddelen.
⚗ Synthetisch grafiet
Het synthetische grafiet is een product van koolstofatomen die in hoge mate zijn verwerkt Het is ideaal en vereist op vele gebieden waarvan de aard sterk gecontroleerd wordt: ruimtetechnologie, de halfgeleiderindustrie, en zelfs nucleaire engineering.
Talrijke sleutelindustrieën zijn sterk afhankelijk van grafiet, aangezien het een van de meest veelzijdige materialen is die tegenwoordig bekend zijn Het is belangrijk voor elektrische voertuigtechnologie als een van de componenten van een lithium-ionbatterij; dit betekent dat het ook van fundamenteel belang is bij de productie van staal; het wordt ook veel gebruikt bij de productie van elektroden voor EDM-processen. Meer nog, grafiet wordt ook gebruikt in pakkingen, afdichtingen en composieten met hoge temperaturen waar de fysieke eisen hoog zijn. Over het geheel genomen zijn het de prestaties en de veelzijdige aard ervan die helpen het gebruik ervan als sleutelmateriaal in de respectieve industrieën te behouden en uit te breiden.
Belang van nauwkeurige snijmethoden bij grafietbewerking
Grafietsnijmethoden zijn bijzonder belangrijk bij het bewerken van dit materiaal vanwege de fysieke kenmerken ervan, bijvoorbeeld de neiging om gemakkelijk te breken of in een bepaalde richting te breken, om er maar een paar te noemen. Grafietsnijmethoden helpen bij het verminderen van de hoeveelheid verspilling en versnippering, bijvoorbeeld in het geval dat men de scherpe harde randen gebruikt voor het snijden van delen van het materiaal en deze techniek zorgt ervoor dat grafiet voor algemene doeleinden niet afbreekt of eerder in kleinere stukken snijdt elke keer dat het wordt gebruikt, vooral bij het snijden van elektroden voor elektroden, en andere zeer nauwkeurige elementen zoals lucht- en ruimtevaartonderdelen Het gebruik van nieuwere methoden, zoals met diamant gecoate snijgereedschappen en geautomatiseerde numerieke besturingstolerantietmachines, zorgt voor nauwkeurigheid en voorkomt de slijtage van gereedschappen en de verschillende productiviteits, waardoor de productiviteit wordt verbeterd.
Inleiding tot de drie primaire methoden: EDM, draadzaag en frezen
Er zijn drie grafietsnijmethoden in de praktijk, zoals elektrische ontladingsbewerking of EDM, draadzaagsnijden en frezen, en elk heeft zijn eigen voordelen voor verschillende gevallen. Als hulpmiddel voor het verwijderen van materiaal wordt EDM gebruikt wanneer extreem ingewikkelde vormen met grote nauwkeurigheid en detail nodig zijn, omdat het het risico op beschadiging van het werkstukoppervlak verkleint. In tegenstelling hiermee omvat de snijmethode draadzagen het gebruik van een draad bedekt met een diamantschuurlaag, die tot het uiterste wordt uitgerekt, en de segmenten worden nauwkeurig gesneden, zoals voor grote blokken grafiet, waarbij de dikte van het te snijden element minimaal is. De derde methode, frezen, is een meer algemene en conventionele methode waarbij de snijgereedschappen worden gebruikt voor het maken van grote vormen.
EDM begrijpen voor grafietsnijden
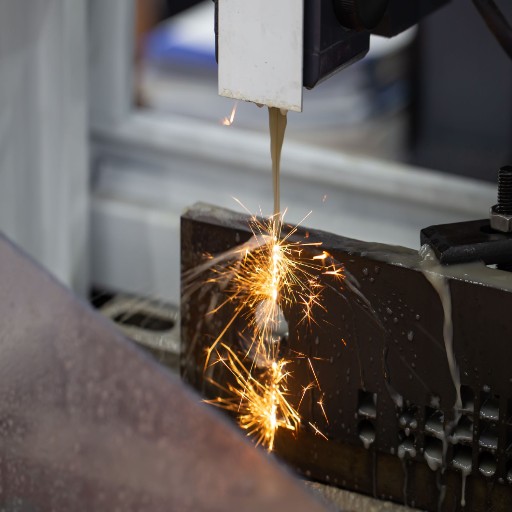
In tegenstelling tot wat vaak wordt gedacht, wordt Electrical Discharge Machining of EDM beschouwd als de beste en meest nauwkeurige contactloze grafietsnijtechnologie, die gebruik maakt van elektrische ontladingen of zeer fijne elektro-erosievonken die door het materiaal snijden. Het werkt op de hoge elektrische geleidbaarheid van het grafiet, waardoor het werkstuk gemakkelijk in complexe en gecompliceerde vormen kan worden gemaakt, zelfs zonder veel mechanische slijtage of vervorming te introduceren. Het proces van een EDM is zeer voordelig in het geval dat zeer kleine tolerantiegrenzen worden verwacht en waar ontwerpen ingewikkeld zijn. In dergelijke gevallen is het mogelijk om de beste afwerking van het oppervlak en de beste details te hebben. Daarnaast dient het om de slijtage van het gebruikte gereedschap te verminderen en maakt het ook mogelijk om in moeilijke mals te werken.
Wat is EDM (elektrische ontladingsbewerking)?
Draaderosie maakt gebruik van elektriciteit om elektrisch geleidende werkstukken te vormen of te snijden, waaronder gehard staal, titanium en zijn legeringen, enz. Het principe van materiaalverwijdering omvat het fenomeen van vonkerosie veroorzaakt door elektrische ontladingen tussen een elektrode en werkstukmateriaal. Voor dit doel wordt een speciaal type vloeistof gebruikt, bekend als diëlektrische vloeistof, dat vonken voorkomt, het puin wegspoelt en koeling biedt aan elektroden en werkstukken. Het proces van elektrische ontladingsbewerking (EDM) wordt zeer geschikt toegepast voor snijmaterialen met ingewikkelde vormen, gedetailleerde kenmerken en hoge tolerantie-eisen, zoals gereedschapsstaal, wolfraamcarbide en geavanceerde materialen. Dit vindt specifiek toepassingen bij de vervaardiging van materialen die extreme maatvoering, zoals kunststof, lucht- en ruimtevaartinstrumenten vereisen.
Hoe EDM werkt bij grafietbewerking
Bij EDM zijn elektroden met lage weerstand meestal nodig voor effectieve erosie, en dat is waar grafiet in beeld komt. De overheersende rol van de grafietelektrode is het regelen van de energie van de elektrische vonk, zodat deze kan worden gebruikt om het metalen werkstuk te vormen of te eroderen. Dit werkt in het voordeel van grafietelektroden vanwege hun gemakkelijk te bewerken producten, slijtvaste eigenschappen, zelfs bij hoge temperaturen, en objecten komen na verwarming terug naar hun oorspronkelijke grootte. Tijdens bedrijf is de diëlektrische olie de elektroden geïsoleerd van het vonkgebied, helpt bij het koelen van de elektroden en verwijdert vuil uit de bewerkingsspleet. De elektrische voordeelflitsen die worden geproduceerd aan de punt van de grafietelektroden en het metalen werkstuk smelten op een zodanig kritische manier dat het oppervlak smelt.
Voordelen van het gebruik van EDM voor grafietsnijden
1
Nauwkeurigheid en controle
Een maatstaf voor hoe goed het gereedschap kan snijden is het Electrical Discharge Machining (EDM)-proces, waarvan de veelzijdige aard uitstekende productieprecisie en nauwkeurigheid mogelijk maakt. Het is bijvoorbeeld uitstekend geschikt voor grafietsnijmethoden waarbij extreme precisie en complexe details, zoals holle buizen of scherpe hoeken, betrokken zouden zijn.
2
Lage Materiële Vervorming
Een reden kan zijn dat er geen contact is tussen het werkstuk en het gereedschap; daarom mogen er geen stralen of reacties op het grafiet worden aangebracht tijdens EDM-verwerking In dit geval blijft de integriteit van de materialen behouden, omdat mensen bang zijn om naar bewerkte onderdelen te kijken uit angst ze te breken of te vervormen.
3
Mogelijkheid om hardnekkige materialen te bewerken
Grafiet, hard en breekbaar, maakt het moeilijk om conventioneel te bewerken In al die gevallen doet EDM wonderen, omdat het in staat is om alle geëgaliseerde en dikke materialen te snijden zonder enig vormverlies.
4
Lagere Downtime
Bij conventionele bewerking is grafietsnijden zeer schurend, wat resulteert in een snelle slijtage van het snijgereedschap. EDM-grafietsnijmethoden verminderen het probleem echter naarmate de snijmethoden veranderen van mechanisch snijgereedschap naar elektrische erosie-ontladingsgereedschappen, die op hun beurt de levensduur van het gereedschap verlengen en de onderhoudskosten verlagen.
5
Superior Surface Finish
Ter vergelijking: afwerkingen met een zeer laag oppervlak worden verkregen met behulp van EDM-processen, waardoor aanvullende verwerking niet meer nodig is of indien van toepassing wordt geminimaliseerd.
6
Verhoogde productiviteit bij de productie van ingewikkelde componenten
EDM stelt iemand in staat om eenvoudig en productief zeer ingewikkelde profielen te creëren, zoals die nodig zijn bij onder meer matrijs- of elektrodefabricagediensten, waardoor de doorlooptijd van de productie wordt verkort.
Draadzaag snijden voor grafiet
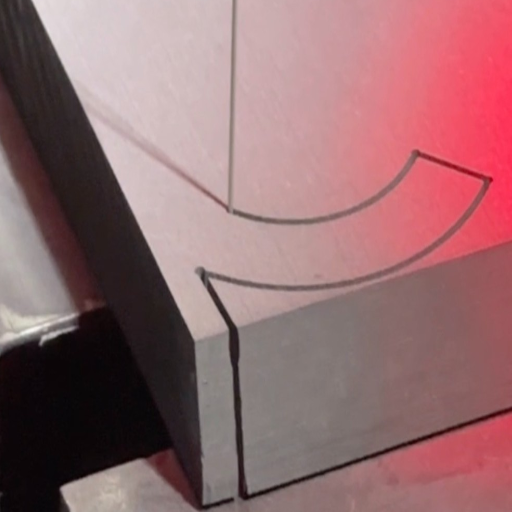
Draadzaagtechnologie wordt bijna onmisbaar in elke grafietverwerkingstoepassing vanwege de precisie en efficiëntie. Hier zijn een paar punten die de verdiensten en toepassingen ervan illustreren:
Materiaal Gebruik
De precieze aard van de snijtechniek minimaliseert materiaalverspilling, waardoor hoge opbrengsten mogelijk zijn, zelfs op complexe geometrieën.
Dimensionale Nauwkeurigheid
Voor deze aanpak wordt gezorgd voor tijdige verhaalsmogelijkheden in de dimensies die moeten worden aangepakt.
Gladde oppervlakte eindigt
De snijtechniek produceert oppervlakken met minimale afwerkingsprocessen, omdat afwerkingsbewerkingen nauwelijks werk te doen hebben.
Delicate Materialen
Minimale mechanische druk maakt het perfect geschikt voor fragiel grafiet dat gevoelig is voor fragmentatie of barsten.
Multipurpose
Het proces kan ook worden gebruikt om ingewikkelde vormen en variabele diktes uit te snijden, zoals vereist voor verschillende industriële doeleinden.
Principes van draadzaagtechnologie
Grafietsnijmethoden, zoals draadzagen, maken gebruik van een dunne draad die bedekt is met een schurend slurrymateriaal, strak gespannen en gebruikt wordt om met hoge nauwkeurigheid en efficiëntie verschillende materialen te snijden. De draad voor zwaar gebruik beweegt tijdens gebruik boven het gebied en ontvangt ook de schuurvloeistof, of in bepaalde gevallen heeft de draad een schurend materiaal. Dit resulteert in wat microsnijden wordt genoemd, waarbij materiaal wordt gebruikt in kleine vezels in tegenstelling tot bulkvezels, waardoor de slurrywerking door de draad wordt gevuld, in tegenstelling tot de gebruikelijke snijwerking. Deze methode is het meest geschikt voor harde en brosse stoffen zoals grafiet, siliciumwafels, keramiek en saffier, omdat er minimale mechanische spanning en snijfouten worden bereikt.
Toepassingen van draadzagen bij de verwerking van grafiet
Vanwege het feit dat draadzagen zeer nauwkeurig, snel en in staat zijn om delicate materialen zoals grafiet te snijden zonder zoveel te snijden, zijn ze erg populair. De eerste betrokkenheid van de draadzaag vindt plaats wanneer het grafietblok in zeer dunne platen wordt gesneden. ’wafers’, voor gebruik in een verscheidenheid aan industrieën, waaronder elektronica en energie. Dergelijke diktes worden vaak geproduceerd voor het maken van zaken als batterij-elektroden, koellichamen of materialen voor thermisch beheer. Diamantdraadkoordsystemen, vooral bij draadzagen, vergemakkelijken de sneden schoon, verminderen het niveau van de kern en behouden oppervlaktelocaties, wat van cruciaal belang is bij het snijden van grafiet, omdat het niet betrouwbaar verslechtert of de functionaliteit ervan vermindert. Bovendien is het vermogen om andere kunstwerken toe te voegen die de techniek uitvoeren.
Belangrijkste voordelen van draadzaag snijden
1
Het belang van hoge precisie en nauwkeurigheid
De draadzaag snijsystemen bieden de nauwkeurigheid van het hoogste niveau, waardoor het mogelijk is om complexe vormen met beperkte spelingen te ontwerpen Het nauwkeurige snijden in vorm wordt gedaan om de maatafwijking te controleren, waarbij ervoor wordt gezorgd dat de onderdelen van de meest consistente maten van allemaal zijn.
2
Vermindering van afval
Dit komt omdat de dikte van de draad die wordt gebruikt bij het snijden minder is, wat de efficiëntie verhoogt en verspilling vermindert door minder materiaal te gebruiken. Dit komt omdat deze techniek zeer efficiënt is bij het omgaan met kostbare en kwetsbare materialen, zoals grafiet.
3
Better Finish
De slag van de draadzagen zorgt voor een fijne oppervlakteafwerking zonder toepassing van extra afwerkingsgereedschappen. Deze functie bespaart niet alleen tijd, maar voorkomt ook schade aan kwetsbare materialen.
4
Toepassing in verschillende materialen
Draadzagen kunnen vrijwel elk soort materiaal snijden, inclusief maar niet beperkt tot schuurmiddelen of composieten; daarom zijn ze zeer flexibel in productieprocessen.
5
Minimale warmteopwekking
De procedure produceert zeer weinig warmte en beschadigt het oppervlak van het materiaal niet. Dit kenmerk is belangrijk om de mechanische en structurele integriteit van het lichaam te behouden, in de meeste gevallen bij nauwkeurige toepassingen.
Vergelijkende analyse van grafietsnijmethoden

Er zijn drie bekende grafietsnijmethoden: (1) schurend snijden, (2) EDM, en (3) Draadsnijden, afhankelijk van het doel van het snijden heeft elke methode zijn eigen plus - en minpunten.
1
Stofslijpen van grafiet (abrasief snijden/malen)
Grafietbewerkingsprocessen kunnen eenvoudig worden toegepast op middelgrote en grote componenten van grafiet Het hoofddoel is niet het bereiken van een hoge mate van nauwkeurigheid Dit resulteert echter in het ontstaan van veel stof, en als zodanig zijn stofbeheersingssystemen onmisbaar op werkplekken waar dit wordt uitgevoerd. Werken aan grafiet met deze technologie resulteert ook in een veel snellere slijtage van het gereedschap.
2
Elektrische ontladingsbewerking (EDM)
EDM kan worden gebruikt om speciale, moeilijke vormen of kleine, ingewikkelde details in grafiet te snijden, die het materiaal in contact brengen, smelten en verdampen Ondanks de hoge nauwkeurigheid wordt een dergelijke methode verlengd en verhoogt de kosten omdat de elektroden moeten worden voorbereid. Bovendien is de elektrolyt niet geschikt voor grote hoeveelheden materiaal.
3
Standaard zagen (draadzaag snijden)
Effectieve en nauwkeurige sneden binnen grafiet terwijl verspilling wordt geminimaliseerd, kunnen worden bereikt door draadzagen, dankzij de hoge nauwkeurigheid Een groot voordeel van de technologie in focus is dat het mechanisch of thermisch minder schade aan grafiet veroorzaakt (het uiterlijk van het materiaal of de eigenschappen ervan veranderen niet significant Het nadeel is dat de snelheid van snijden lager is in vergelijking met schurende bewerking, waar hoge mate van materiaalverwijdering kan worden bereikt Het is niettemin gunstig waar zeer hoge precisie nodig is, of de vernietiging van het oppervlak minimaal is.
Alle methoden hebben plaatsen waar ze worden gebruikt, en deze worden voornamelijk gedetailleerd met betrekking tot de beschikbaarheid van precisie, snelheid, besparing van materiaal en kosten. Alle ongepaste methoden voor het snijden van grafiet zullen pas worden gebruikt als alle juiste doelen zijn bereikt; een combinatie van methoden is noodzakelijk.
Directe vergelijking van EDM-, draadzaag- en freesprocessen
| Factor | EDM | Wire Saw | Frezen |
|---|---|---|---|
| Precision | Zeer hoog; complexe detail haalbaar | Hoog; minimale dimensionale fouten | Matig; geschikt voor eenvoudigere vormen |
| Speed | Langzame materiaalverwijdering | Lager dan frezen; stabiel proces | Snelle, hoge materiaalverwijderingspercentages |
| Materiaalverlies | Minimaal; contactloze methode | Zeer minimaal; dunne draadkerf | Hogere materiaalverspilling |
| Oppervlakte Afwerking | Uitstekend; minimale nabewerking | Zeer goed; minimale afwerking nodig | Variabel; kan verdere afwerking vereisen |
| Kosten | Hogere bedrijfskosten; onderhoud van de elektrode | Matig; hoge waarde per snede | Lager per eenheid, maar hogere slijtage van het gereedschap |
| Best For | Ingewikkelde vormen; strakke toleranties | Grote blokken; delicaat/kostbaar materiaal | Hoge doorvoer; eenvoudigere geometrieën |
| Mechanische spanning | Geen (contactloos) | Minimaal; geschikt voor fragiele materialen | Matig; contactgebaseerd snijden |
Geen van beide formuleringen is altijd correct en varieert afhankelijk van de vereisten van de toepassingen in behandeling. Het gebruik van EDM wordt aangemoedigd voor zeer nauwkeurige en zeer complexe onderdelen, terwijl draadzagen meer aandacht besteedt aan het besparen van materialen en oppervlakteafwerking, terwijl frezen het meest geschikt is voor snelheid en doorvoer bij relatief eenvoudige handelingen.
Geschiktheid voor verschillende gebruiksscenario's en industrieën
Het enorme scala aan industrieën is vaak afhankelijk van CNC-freestoepassingen die voordelen omvatten zoals flexibiliteit, hoge precisie en een reeks materialen. Het voldoet bijvoorbeeld aan de productievereisten van de lucht- en ruimtevaart- en auto-industrie die over zeer nauwkeurige onderdelen beschikken, zoals motoren, structurele componenten en precisiefittingen. De medische sector is een andere belangrijke begunstigde, aangezien frezen geschikt is voor de productie van implantaten en chirurgische instrumenten, en prothetische apparaten binnen de vereiste toleranties. Frezen is ook van cruciaal belang in de elektronica-industrie, waar het gaat om het vormgeven van behuizingen en geleidende elementen voor gadgets. Aan de andere kant zijn deze technologieën relatief nuttig voor andere bredere toepassingen, zoals prototyping, waar ze de snelle productie van onderdelen mogelijk maken die zijn gemaakt van meer complexe materialen, waaronder micro- en -geometrische technologieën, maar ook voor de productie van materialen, kunnen worden gebruikt.
Toekomstige trends in grafietsnijtechnologieën
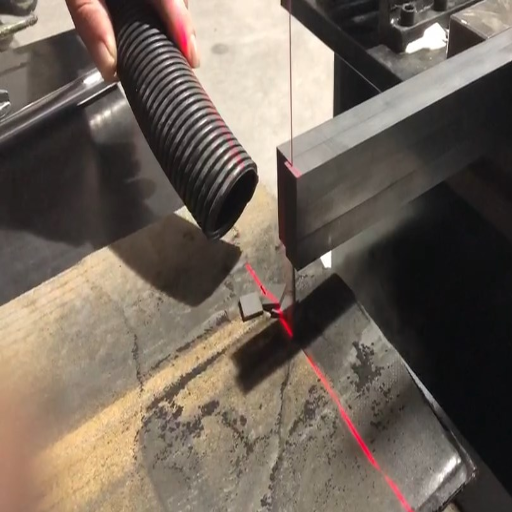
Grafiet blijft relevant voor industriële toepassingen totdat dit enkele van de hedendaagse problemen zijn. Productie- en technologische toepassingen waarin grafiet is verwerkt, gaan door als gevolg van de veranderende productieprocessen. Bijgevolg zal de evolutie van grafietsnijmethoden noodzakelijk blijven omdat de behoeften in de industrie blijven veranderen. Meerdere aspecten zullen helpen bij de vooruitgang van het snijden van grafiet:
- De integratie van automatisering en kunstmatige intelligentie om de nauwkeurigheid en werkzaamheid tijdens het snijden te verbeteren.
- Het ontwikkelen van diamantgecoate snijfaciliteiten om tussentijdse slijtage aan te pakken en de duurzaamheid van de ultrafade randen te garanderen terwijl eindeloze handelingen worden uitgevoerd.
- Groeiende belangstelling voor het gebruik van lasertechnologie, vooral in gevallen waarin micrometertoleranties en complexe vormen een rol spelen, omdat dit de warmteontwikkeling vermindert en de precisie vergroot.
- Machines worden ontwikkeld door additieve productie te combineren met bewerkings- en subtractieve processen, wat een snellere fabricage zal vergemakkelijken en tegelijkertijd het schieten en vervormen van grafietwerkstukken zal elimineren.
Deze ontwikkelingen worden in belangrijke mate gedreven door de stijgende verwachtingen van precisie en prestaties in sectoren als halfgeleiders, vliegtuigen en energieopslagapparaten.
Nieuwe ontwikkelingen in snijtechnieken geoptimaliseerd voor grafiet
De huidige ontwikkelingen op het gebied van de grafietsnijtechnologieën zijn gericht op het ontwikkelen van de metingen van hun precisie en van hun efficiëntie en duurzaamheid om de rol te spelen van voortdurende tijdsveranderingen als het gaat om de methoden van de industrie. De grootste verbetering is het diamantgereedschap, omdat het is gemaakt van het zwaarste materiaal, wat helpt bij het hebben van een meer dan goede afwerking die glad is, zelfs na gekoppeld snijden, en dit elimineert wat het grafietstof had moeten innemen. Bovendien is de HSM-technologie geschikt voor spilsnelheden en voedingssnelheidsmechanismen, die een efficiëntere manier mogelijk maken om materialen te verwijderen zoals vereist zonder van de baan te raken. Bovendien worden hun apparaten geleverd met een geavanceerder koelsmeersysteem en smeermiddelen zoals MQL-precisie in de machines, die helpen bij het voorkomen van oliën en de grafische gereedschappen.
Integratie van automatisering en slimme tools bij grafietbewerking
Efficiëntie en finesse in het proces van het bewerken van grafiet zijn een resultaat van het implementeren van automatisering en geavanceerde systemen CNC-machines met realtime statusrapportage en flexibele aanpassingsfunctionaliteit maken een stabiele werking mogelijk en verminderen de risico's van het maken van fouten. Ook is er het nauwkeurige gebruik van sensoren en onderling verbonden apparaten voor proactieve diagnose en regulering van bewerkingsomstandigheden die helpen bij het verbeteren van de productiviteit en duurzaamheid door het verminderen van de onproductieve tijd. Deze ontwikkelingscategorie helpt efficiënter en effectiever aan de complexe eisen van de hedendaagse industrie te voldoen.
Duurzaamheidsverbeteringen in snijprocessen
♻ Duurzaamheidspotlight
De ecologische voetafdruk van snijprocessen kan drastisch worden verkleind door gebruik te maken van energiezuinige apparatuur en andere praktijken die zich bewust zijn van het milieu. Een van de cruciale manieren om dit te bereiken is door middel van smeersystemen met minimale hoeveelheden, waardoor de noodzaak om snijvloeistoffen aan te brengen aanzienlijk wordt verminderd en daarmee minder verspilling en negatieve gevolgen voor het milieu. Bovendien helpen het hergebruik en de recycling van snijvloeistoffen en chipmaterialen het gebruik van hulpbronnen te optimaliseren.
Een ander aspect dat kan worden verbeterd is het gebruik van energiezuinigere machines, evenals het gebruik van hernieuwbare bronnen bij de productie Nieuwe generatie machines, variabele frequentie aandrijvingen, en apparaten voor het regelen van het energieverbruik zorgen voor energiebesparing zonder prestatieverlies.
Moderne technologie heeft het ook mogelijk gemaakt om snijconfiguraties digitaal te plannen en te controleren, bijvoorbeeld door elk maakbaar onderdeel te simuleren en te optimaliseren door middel van CAM-software Het helpt om de overkapping te verminderen en de werkprestaties te verbeteren door minder materiaal te gebruiken en minder afval te produceren Dit zijn de activiteiten die worden uitgevoerd met als doel onze snijpraktijken minder destructief te maken voor het milieu.
Referentiebronnen
Bespreekt een hybride bewerkingsmethode die WEDM- en draadzaagtechnieken combineert.
Een experimenteel onderzoek naar microbewerking van fijnkorrelig grafiet
Onderzoekt bewerkingsparameters en nauwkeurigheid voor EDM-elektroden gemaakt van fijnkorrelig grafiet.
Veelgestelde vragen (FAQ's)
Hoe is oppervlakteafvlakking in vergelijking voor EDM, diamantdraadzaag en frezen?
Over het algemeen verschilt de oppervlaktekwaliteit die wordt geproduceerd door verschillende snijtechnieken, zoals draad EDM, diamantzaagdraad en frezen, met draad EDM, wat resulteert in de minste of geen mechanische vervorming van een zeer gefocust geërodeerd oppervlak tot het punt dat hoogwaardige afwerkingen met zeer nauwe toleranties worden verkregen. Uit deze definitie volgt dat draad EDM, dat nogal populair is onder de materialen met hoge precisie-eisen, zoals grafiet in gietstukken, de neiging heeft een betere oppervlakteafwerking te produceren in vergelijking met grafietsnijmethoden, die vuiler en mechanisch (EDM) messen zijn. messen snijden zou daarentegen een fijnere snijvergelijking opleveren; een dergelijk oppervlak zou echter kunnen verschijnen met een ruwe afwerking als gevolg van de gewenste diamantdraadvlekken en kleine draadafwerking.
Welk niveau van controle en maatnauwkeurigheid moet ik verwachten van verschillende grafietsnijmethoden?
Gezien de modus en uitrusting zal de controle en de dimensionale nauwkeurigheid afhankelijk zijn van de berekeningen die worden gemaakt bij het ontwerp van de onderdelen. EDM heeft bijvoorbeeld een uitstekende controle, hoge precisie en een gladde afwerking die wordt toegeschreven aan herhaling in de cyclus. Daarom verdient het de voorkeur als het gaat om zeer nauwkeurige precisie en complexe vormen, bijvoorbeeld bij elektronische of ruimtevaartcomponenten. Frezen maakt echter, binnen bepaalde grenzen, de controle mogelijk van materiaalverwijdering door de beweging van een meerassige machine en het gebruik van geschikt gereedschap, maar in sommige gevallen kan de nauwkeurigheid van sommige tekeningen worden beperkt vanwege de slijtage van de snijbladen, de voedingssnelheid en de stijfheid van het werktuig. Precisiezagen, in tegenstelling tot gewone zaagzagen, dus niet zo'n snelle, als een loodband.
Wat zijn de beperkende factoren bij het gebruik van draad-EDM, diamantdraadzaag en freeswerk, afgezien van de kosten die in elk geval worden gemaakt?
Kostende factoren waarmee rekening moet worden gehouden zijn het gereedschap, de operationele kosten en de tijdsefficiëntie Draad EDM is meestal duurder in gebruik vanwege de extra kosten die ermee gemoeid zijn: draad, diëlektricum en een langzamer tempo van materiaalverwijdering, maar er kunnen lagere afwerkingskosten worden gemaakt na gebruik van draad EDM, aangezien de uiteindelijke snede van zeer hoge precisie is Diamantdraadzagen kosten minder dan draad EDM: verbruiksdiamantdraad wordt gebruikt, maar het maakt het mogelijk om snelle sneden te maken voor massagegraven en is productief voor massaproductie. Frezen brengt relatief goedkopere initiële kosten met zich mee voor basisinstallaties; de kosten voor het kopen van gereedschappen en de uiteindelijke vormgeving kunnen echter stijgen als het produceren van ingewikkelder functies of nauwkeurigere afwerking gewenst is.
Welke is het meest geschikt bij het produceren van dunne of complexe onderdelen gemaakt van grafiet?
Bij het aanpakken van de zorg van grafiet snijmethoden, EDM vs. draadzaag vs frezen van fijn en uitgebreid koolstof of grafiet onderdelen kunnen het beste worden gecontroleerd door middel van draad-EDM. Het belangrijkste kenmerk van het EDM-framework is dat het erodeert. Dit wordt gedaan met behulp van elektrische stroom, dus er zijn geen mechanische snij-aanrakingen. Dit betekent dat er zeer weinig of geen vervormingsbeperking of vervorming van snijoppervlakken is, smalle kenmerken kunnen worden bereikt en er kan worden voldaan aan nauwe toleranties. Komt tot diamantdraadzagen, deze kunnen worden gebruikt om dunne secties effectief te snijden zonder te breken of af te breken. Dunne secties kunnen echter mechanische spanningen ervaren of chippen veroorzaken in de gesneden onderdelen, omdat ze op een delicate manier worden gesneden, waardoor de randen van het materiaal worden verbeterd, de meel worden, waardoor de gewenste meelsoorten ontstaan, de diameter zeer worden gebruikt worden, de details van de matrijzen, de diameter van de details worden, de matrijzen, de diameter van de matrijzen worden.
Op welke specifieke fabrieksbeperkingen moet elk van deze snijmethoden letten?
Elke techniek blijkt in een specifieke context een mislukking te zijn: draad-EDM kan alleen elektrisch geleidende materialen snijden, en er is een mogelijkheid om langzaam te zijn in bulkverwijderingssnelheid; het vereist ook een goed diëlektrisch en elektrodebeheer Diamantdraadzagen beperken het gebruik, vooral wat betreft slijtage van de schuur, de mogelijkheid van overmatige ruwheid in de randen en verminderde nauwkeurigheid voor ingewikkelde profielen. Ze worden gebruikt voor bescheiden bloksnijtoepassingen. Het gebruik van het freesproces wordt beperkt door het bereik van het gereedschap, mogelijke warmteassociatie en slijtage van de instrumenten, en de extreme grenzen van de dikte of grootte van de bereikbare stoepbreedtes, of het uitvoeren van complexe interne configuraties op elk ontwerp behalve complexe machines met meerdere assen.
Welke van de bovenstaande methoden is het meest efficiënt bij het vervaardigen van uiterst nauwkeurige mallen of dergelijke componenten?
Gebleken is dat snijmethoden zoals draad EDM worden gebruikt voor de productie van uiterst nauwkeurige mallen of dergelijke details waarbij maatnauwkeurigheid en oppervlaktekwaliteit van groot belang zijn Deze methoden kunnen worden gebruikt in verschillende gevallen waarin draadsnijden beter is in termen van het produceren van lage toleranties, gladde oppervlakteafwerking en patronen dan frezen Handig, het CNC-frezen is zeer nauwkeurig; soms is echter een mechanische afwerking vereist als de toevoersnelheden laag zijn en bij het frezen gebruik wordt gemaakt van hogesnelheidsmachines. Ook kunnen diamantdraadzagen niet worden gebruikt als fijn afwerkingsmedium; ze zijn effectief als het gaat om taai snijden of verwijderen van materiaal voordat de productiefase is voltooid.
Kunnen de uitkomst en efficiëntie van het product worden beïnvloed door variabelen zoals de elektrode, de diamantslijpmiddelen, de voeding en de assen?
De uitkomsten worden aanzienlijk beïnvloed door de respectieve procesvariabelen: in het geval van draad-EDM kunnen de slijtageconditie van de elektrode, vonkparameters, diëlektricum en de stroomregeling ervan de erosiesnelheid, de aard van het oppervlak en de tolerantie van figuren beïnvloeden. In het geval van diamantdraadzagen beïnvloeden factoren zoals de concentratie van diamanten, draadsnelheid, draadspanning en toevoersnelheid de kwaliteit van de snede, de breedte van de stoep en de levensduur van het gereedschap, en dus draadzagen verwijderen bulk economisch tegen relatief hoge schurende slijtagekosten. Voor frezen helpen de vorm van het snijgereedschap, de snelheid van de spil, de hoeveelheid voeding per tand, het gebruik van koelmiddelen, het aantal oppervlak, de assen, de extra assen, de miltimalen, de miltonen, de.
Gerelateerde berichten

Trending Blogs


