
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Empêcher l'écaillage lors de la coupe de matériaux durs

La coupe de matériaux durs exige précision, compétence et la bonne approche Le défi persistant de l'écaillage menace l'intégrité du produit, augmente le gaspillage de matériaux et fait grimper les coûts de production Ce guide complet explore les méthodes éprouvées, les équipements avancés et les facteurs critiques qui empêchent l'écaillage lors des opérations de coupe de matériaux durs, aidant à la fois les professionnels chevronnés et ceux développant des compétences techniques à maintenir l'intégrité du matériau tout en maximisant l'efficacité opérationnelle.
Comprendre l'écaillage des matériaux durs

S'enfoncer les matériaux durs se manifestent lors de la coupe et les opérations d'usinage provoquent la rupture de petits fragments de surface Ce phénomène émerge de la convergence d'une géométrie d'outil impropre, d'une force de coupe excessive et d'un support matériel inadéquat La fragilité du matériau combinée à une dilatation thermique sous contrainte crée des conditions pour la rupture du matériau La prévention de cela nécessite une attention particulière aux angles de coupe, au positionnement approprié du matériau, et vitesses de coupe adaptées à des matériaux de travail spécifiques. Les techniques avancées combinant l'application de liquide de refroidissement avec des outils de coupe de précision réduisent considérablement les risques d'écaillage tout en préservant l'intégrité du matériau.
Quelles sont les causes de l’écaillage des bords ?
L'écaillage des bords émerge de l'interaction de trois facteurs spécifiques : les propriétés des matériaux, les forces de coupe et les conditions environnementales L'arête de coupe subit une contrainte extrême dépassant la limite de résistance à la traction du matériau, ce qui entraîne une formation de fissures qui se transforment en fractures Ce problème affecte particulièrement les céramiques et certains matériaux composites en raison de leur faible résistance à la rupture. Des angles de coupe inappropriés et des arêtes de coupe ternes introduisent des forces excessives par une géométrie d'outil incorrecte.
Des preuves récentes révèlent que les fluctuations thermiques pendant les opérations de fabrication servent de facteurs clés affectant les cycles de chauffage et de refroidissement rapides génèrent des contraintes thermiques qui rendent les matériaux fragiles plus vulnérables aux dommages aux bords Le risque s'intensifie lorsque des vitesses de coupe et des alimentations incorrectes sont utilisées sans lubrification appropriée. L'usinage de vibrations est techniquement connu sous le nom d'intégrité des bords d'usinage par chattercan compromet et amplifie le danger d'écaillage.
Solutions industrielles
Les technologies d'usinage avancées, notamment les outils à revêtement diamant et les systèmes CNC avec amortissement des vibrations, représentent les meilleures pratiques établies pour les solutions d'écaillage des bords L'optimisation des paramètres environnementaux grâce à l'application de liquide de refroidissement et à des environnements de coupe contrôlés crée un impact significatif sur la durabilité des bords et l'amélioration de la précision.
Propriétés du matériau : pierre contre acier
La pierre et l'acier présentent des différences distinctes entre sept propriétés physiques qui influencent directement les approches de coupe et la susceptibilité à l'écaillage.
| Propriété | Pierre | Acier |
|---|---|---|
| Dureté | Haut | Modéré-Élevé |
| Résistance à la traction | Faible | Très haut |
| Densité | Faible-modéré | Haut |
| Malléabilité | Aucun | Très haut |
| Durabilité | Haut | Extrêmement élevé |
| Conductivité Thermique | Très faible | Haut |
L'impact des techniques de coupe sur l'écaillage

Les méthodes de coupe sélectionnées influencent considérablement les résultats de l'écaillage en contrôlant la répartition des contraintes matérielles et la rupture des matériaux tout en préservant la qualité des bords. La section suivante examine cinq méthodes de coupe et leurs effets sur les résultats de l'écaillage.
1. Coupe à grande vitesse
La coupe à grande vitesse réduit l'écaillage en diminuant la durée de contact outil-matériau La recherche indique que des vitesses supérieures à 25 000 tr/min entraînent des dommages aux bords inférieurs ; cependant, des vitesses extrêmement élevées peuvent créer des contraintes thermiques conduisant à des microfractures.
2. Découpe au jet d'eau
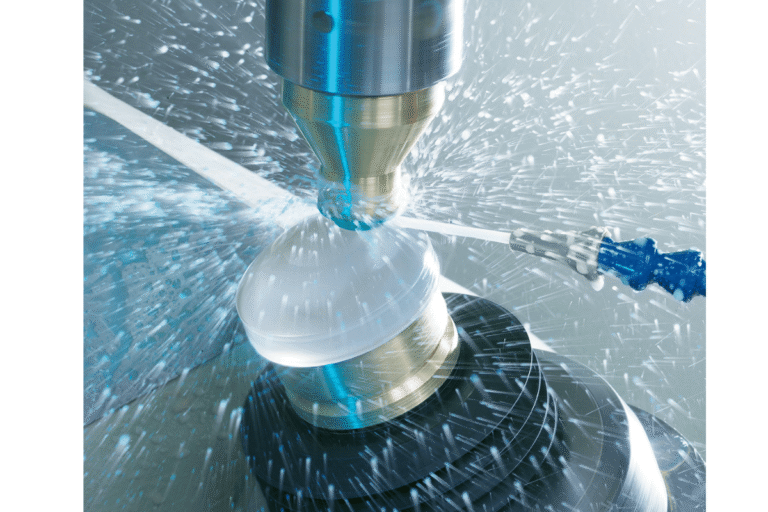
La découpe au jet d'eau utilise de l'eau sous pression contenant un matériau abrasif pour obtenir un enlèvement précis du matériau avec un impact mécanique minimal Cette technique démontre une réduction de 401TP3 T de l'écaillage des bords par rapport aux méthodes de sciage traditionnelles lorsque l'on travaille avec des matériaux fragiles tels que le verre et la pierre.
3. Découpe laser
La découpe laser utilise une lumière concentrée pour faire fondre les matériaux au niveau de lignes spécifiques nécessitant un retrait, Bien que cette technique minimise le contact physique, elle génère des zones thermiques pouvant conduire à une fissuration thermique dans les matériaux sensibles. Les systèmes de refroidissement avancés diminuent considérablement le risque de fissuration thermique.
4. Découpe de lames de diamant
La découpe au lame de diamant offre des performances exceptionnelles pour les matériaux durs tels que la pierre et la céramique Sa surface abrasive crée des bords précis tout en produisant des vibrations minimales Les découvertes expérimentales démontrent que l'écaillage des bords diminue de 30 à 50 pour cent par rapport aux lames de carbure dans des conditions identiques.
5. Réduction du taux d’alimentation lente
La réduction du débit d'alimentation améliore le contrôle de la coupe en diminuant les impacts mécaniques et en créant de meilleurs bords. La recherche indique qu'une réduction du débit d'alimentation de 20 pour cent entraîne une diminution d'environ 15 pour cent des écaillages de bords dans les métaux fragiles et les matériaux composites synthétiques.
L'application précise de ces méthodes de coupe entraîne une réduction des écaillages, une durabilité accrue des outils et une qualité améliorée des produits.
Techniques expertes pour la découpe de précision

Atteindre des coupes précises nécessite des géométries d'outils de coupe spécialement conçues Les outils avec des lames plus tranchantes et des angles de coupe plus faibles produisent des coupes plus propres avec moins de défauts de surface en réduisant les forces de coupe Une vitesse de coupe appropriée exige la compréhension des propriétés des matériaux durs nécessitent des vitesses plus lentes pour éviter les dommages aux matériaux et la surchauffe des outils La lubrification joue un rôle essentiel en diminuant la friction, en dissipant la chaleur et en améliorant la précision de coupe Les systèmes CNC avancés permettent un contrôle précis grâce à des réglages micrométriques qui maintiennent des modèles de coupe exacts lors d'opérations complexes.
Angles de coupe optimaux pour réduire les copeaux
Les angles de coupe efficaces doivent équilibrer l'enlèvement efficace des matériaux avec des résultats optimaux de qualité de surface Pour les matériaux plus souples, la plage d'angle de coupe recommandée s'étend de 5 degrés à 15 degrés, favorisant un meilleur écoulement des copeaux et réduisant la distorsion des matériaux. Les opérateurs travaillant avec des matériaux plus durs peuvent utiliser des angles de coupe plus petits entre 0 degré et 5 degrés pour une stabilité améliorée et des périodes de fonctionnement plus longues des outils. L'ajustement des angles de relief entre 6 degrés et 12 degrés permet une meilleure gestion des copeaux en réduisant la friction entre les outils et les pièces.
Techniques de meulage avancées pour éviter les écaillages
Prévenir l'écaillage pendant le meulage nécessite des caractéristiques de meule et des conditions de fonctionnement correctes Lorsque vous travaillez avec des matériaux sujets à l'écaillage, sélectionnez des meules avec une taille de grain plus fine et une qualité plus douce pour minimiser les fractures de meule appropriées crée des arêtes de coupe nettes qui réduisent à la fois les forces de meulage et les risques de défaillance des matériaux.
Les opérateurs doivent contrôler soigneusement le débit d'alimentation et la profondeur de coupe. Des alimentations plus légères et des profondeurs moins profondes réduisent la contrainte de la pièce. Une utilisation efficace du liquide de refroidissement nécessite de sélectionner un liquide de refroidissement de haute qualité et de maintenir un débit approprié pour réduire la chaleur et les contraintes thermiques. La mesure des paramètres de meulage parallèlement à l’évaluation de l’état de l’outil permet aux opérateurs de maintenir des performances optimales tout en prolongeant la durée de vie utile du système.
Utilisation efficace des inserts et des outils en carbure
Principes clés pour une utilisation efficace :
- Sélectionnez le matériau d'outil et la géométrie appropriés correspondant aux exigences des matériaux et des opérations d'usinage
- Type de plaquette assortie avec des vitesses de coupe, des alimentations et des profondeurs de coupe spécifiques
- Maintenir des arêtes vives de la plaquette pour réduire les forces de coupe et empêcher l'usure de l'outil
- Assurer le serrage sécurisé de l'insert et un positionnement précis pour éviter les vibrations et le désalignement
- Effectuer une inspection continue des inserts et un remplacement rapide pour des performances stables
- Appliquez des méthodes de lubrification et de refroidissement appropriées pour réduire la production de chaleur et l’usure des matériaux
Sélection d'outils pour minimiser les dommages aux bords
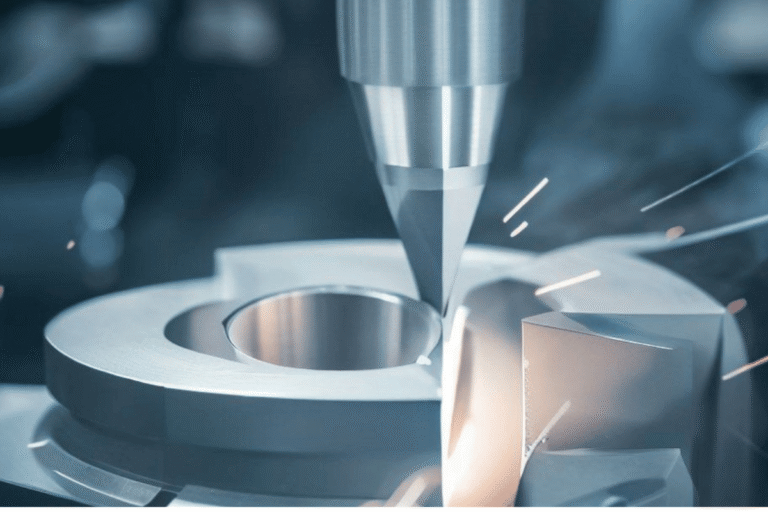
Le choix d'outils construits à partir de matériaux de qualité supérieure capables de résister efficacement aux dommages protège les arêtes de coupe L'exigence la plus importante consiste à sélectionner des outils avec des conceptions spécialisées qui diminuent les forces de coupe grâce à des arêtes renforcées et des angles de coupe positifs Lorsque vous travaillez avec des matériaux plus durs ou abrasifs, les outils revêtus de nitrure de titane et d'aluminium (TiAlN) offrent une longévité améliorée de l'équipement et une protection thermique accrue Les spécifications des outils doivent s'aligner à la fois sur les exigences en matière et sur les conditions d'usinage pour éviter une contrainte excessive sur les arêtes de coupe qui entraîne une défaillance de l'outil et une baisse régulière du nettoyage et de l'inspection réduisent considérablement les dommages aux arêtes des outils.
Choisir le bon outil pour différents matériaux
| Type de matériau | Outil Recommandé | Considérations clés |
|---|---|---|
| Aluminium (Matériaux Doux) | Bords tranchants avec des finitions lisses | Empêche l'accumulation de matériaux et réalise des coupes nettes |
| Acier ou titane (matériaux durs) | Outils en carbure ou en cobalt | Résiste aux températures et à l'usure plus élevées |
| Composites ou matériaux en couches | Géométries spécialisées | Minimise le délaminage lors de la coupe |
Assurez toujours la compatibilité entre les spécifications de l'outil et le matériau prévu pour maintenir la qualité et prolonger la durée de vie de l'outil.
Le rôle de la dureté des outils dans la prévention des puces
La dureté des outils joue un rôle essentiel dans la prévention des copeaux pendant l'usinage en garantissant que les outils de coupe maintiennent l'intégrité des bords sous pression. Des outils plus durs résistent à la fois à la déformation et à l'usure lors des opérations avec des matériaux résistants ou abrasifs, ce qui diminue les chances de produire des copeaux inégaux. Cette stabilité se traduit par des coupes plus propres et une meilleure précision dimensionnelle tout en protégeant la pièce contre les dommages de surface. La sélection d'outils ayant une dureté appropriée pour le matériau à usiner reste essentielle pour obtenir des résultats optimaux et prolonger la durée de vie de l'outil.
Conseils de maintenance pour les outils permettant de réduire l'écaillage des bords

1. Inspection et affûtage réguliers
Les outils de coupe nécessitent des inspections programmées pour évaluer la situation actuelle de l'usure, le degré de matité et l'état de micro-écaillage Les calendriers d'affûtage dépendent du matériau traité et des modèles de fonctionnement de l'équipement.
Impact: Les outils entretenus avec des programmes d'affûtage réguliers peuvent voir une réduction des taux de défaillance des bords jusqu'à 30%.
2. Sélection appropriée du revêtement
Des technologies de revêtement avancées, notamment le nitrure de titane (TiN), le carbonitrure de titane (TiCN) et le nitrure d'aluminium et de titane (AlTiN), devraient être utilisées pour les opérations des outils. Ces revêtements offrent une protection thermique améliorée tout en réduisant la friction, ce qui entraîne une réduction du risque d'endommagement des bords lors des opérations d'usinage à haute contrainte.
Gain de performance : Les outils enduits permettent d'obtenir une amélioration des performances 401TP3 T dans le travail abrasif par rapport aux outils non enduits.
3. Réduisez la vitesse de coupe et le débit d’alimentation
Les vitesses de coupe et les vitesses d'avance recommandées définissent des limites de sécurité empêchant une contrainte excessive sur les bords d'usinage Les incidents de déchiquetage diminuent lorsque la vitesse de coupe diminue de 101TP3 T-201TP3 T pour les matériaux fragiles Des paramètres appropriés permettent une optimisation des performances de la machine grâce à de meilleures conditions de coupe.
4. Porte-outils appropriés et alignement
Les porte-outils de haute précision et l'alignement précis des outils pendant la configuration protègent à la fois contre le désalignement des bords et la répartition inégale des contraintes. Un désalignement provoque des modèles d’usure inégaux conduisant à des microfissures.
Constatation critique : Les pannes de bord d'outil représentant près de 251TP3 T de tous les cas se produisent en raison d'une configuration incorrecte du porte-outil.
5. utilisez efficacement le liquide de refroidissement
Les fluides de coupe et les liquides de refroidissement contrôlent le développement de la chaleur tout en protégeant l'équipement des chocs thermiques qui provoquent l'écaillage des bords Les systèmes de refroidissement par inondation combinés à la lubrification par brouillard permettent des réductions de température allant jusqu'à 301TP3 T, ce qui entraîne une durée de vie plus longue de l'outil et des performances de coupe stables.
L'exécution cohérente de ces pratiques diminue l'écaillage des bords de l'outil tout en améliorant la précision de l'usinage et l'efficacité opérationnelle en réduisant le besoin de remplacement des outils.
Meilleures pratiques pour des résultats de coupe de haute qualité
1. Utilisez des outils de coupe appropriés
Sélectionnez des outils spécialement conçus pour le matériau à couper afin d'assurer une coupe précise et un fonctionnement efficace Les outils de haute qualité réduisent l'usure tout en créant des finitions propres.
2. Optimiser la vitesse de coupe et le débit d'alimentation
Ajuster la vitesse de coupe et le débit d'alimentation en fonction de la dureté du matériau et du type d'outil. Fonctionner dans les paramètres recommandés minimise la génération de chaleur et la dégradation de l'outil.
3. Appliquer des stratégies efficaces en matière de liquide de refroidissement
Appliquer du liquide de refroidissement ou de la lubrification pendant la coupe pour maintenir des températures optimales, en réduisant la friction et en protégeant les outils et les matériaux des dommages thermiques.
4. Effectuez des inspections régulières des outils
Vérifiez fréquemment les outils pour déceler tout signe d'usure ou de dommage. Une inspection régulière permet de détecter les problèmes d’efficacité de coupe et les pannes d’équipement qui maintiennent la fiabilité opérationnelle.
5. Maintenir l'étalonnage de la machine
Assurez-vous que les machines sont correctement calibrées pour les équipements de coupe afin de produire des coupes précises. Un désalignement entraîne des problèmes de qualité entraînant une reprise des matériaux et une production de ferraille.
La mise en œuvre de ces pratiques permet aux fabricants d’obtenir de meilleurs résultats en matière de réduction tout en réduisant les temps d’arrêt et en améliorant l’efficacité opérationnelle totale.
Mesure et préparation de la pièce

La mesure et la préparation des pièces fonctionnent comme des procédures fondamentales garantissant des résultats précis et une efficacité opérationnelle tout au long de tous les processus d'usinage et de fabrication Les dimensions et tolérances des pièces doivent être mesurées avec des instruments avancés, notamment des étriers numériques, des micromètres et des machines de mesure de coordonnées (CMM).Les méthodes de contrôle non destructives telles que les tests par ultrasons et le balayage laser permettent aux inspections de surface de détecter les défauts avant le début de l'usinage.
Les travailleurs doivent d'abord nettoyer la pièce à usiner pour éliminer les contaminants avant de la fixer avec un étau ou un luminaire, puis créer des points de référence pour les opérations d'usinage Les progrès technologiques modernes combinant des systèmes de mesure automatisés avec un logiciel de CAO produisent une précision améliorée et des processus d'installation plus rapides Ces étapes combinées à une analyse détaillée et aux données actuelles confirment que la pièce à usiner répond à toutes les normes de spécification tout en contribuant à améliorer les résultats de production.
Réglage des paramètres de la machine pour des performances optimales
L'optimisation des performances de la machine commence par des essais d'équipement selon les spécifications du fabricant définissant les paramètres de fonctionnement standard L'étalonnage de la machine nécessite une évaluation de l'alignement de l'outil ainsi qu'une vérification de la vitesse et des débits d'alimentation correspondant au matériau traité Les outils de diagnostic aident à suivre les mesures opérationnelles essentielles, notamment les niveaux de vibration et la température, pour vérifier la maintenance dans des limites opérationnelles sûres Le processus d'essai nécessite d'effectuer des essais pour obtenir une précision tout en effectuant de petits ajustements jusqu'à atteindre l'efficacité opérationnelle maximale. La maintenance de l'équipement effectuée en continu parallèlement aux essais de l'équipement à des moments spécifiés permet de maintenir à la fois la précision et le fonctionnement fiable pendant des périodes prolongées.
Surveillance des conditions de coupe pour éviter les écaillages
Paramètres de surveillance critiques :
- Couper les vitesses et les tarifs d'alimentation : Doit correspondre aux exigences en matière de matériaux pour éviter une usure excessive des outils
- État de l'outil : Effectuer des inspections d'outils et remplacer les outils cassés comme cause principale d'usure excessive
- Lubrification: Maintenir une lubrification appropriée pour diminuer la friction et les contraintes thermiques
- Niveaux de vibration : Surveillez les vibrations car des niveaux élevés créent des environnements de coupe instables et augmentent les chances de microfracture
La mise en œuvre de procédures de surveillance continues ainsi que la conformité aux paramètres spécifiques au matériau entraînent une réduction importante des risques d'écaillage.
Réponses aux questions fréquemment posées
Sources de référence
1. Comment prévenir l'écaillage lors du broyage ?
Cette recherche étudie les facteurs provoquant l'écaillage lors du meulage des meules de diamant et fournit des méthodes essentielles pour réduire ce problème.
2. Meilleures pratiques pour l'usinage CNC de matériaux difficiles
Cet article explique les méthodes et équipements permettant un usinage réussi de matériaux résistants tout en conservant des mesures précises sans créer de défauts de copeaux.
3. Pourquoi votre matériau dur et cassant se cogne-t-il pendant la coupe ?
Cette recherche étudie les propriétés des matériaux ainsi que les méthodes d'usinage avancées pour déterminer comment couper des matériaux durs et cassants sans créer de copeaux. Recommander la lecture : Scie à fil à découper en matériau dur et cassant | Machine de scie à fil diamantée de précision
Plats à emporter clés
Ces sources offrent des informations essentielles sur les méthodes et les procédures optimales permettant de réduire l'écaillage dans les opérations de coupe de matériaux durs En mettant en œuvre les techniques expertes, la sélection appropriée des outils et les pratiques de maintenance décrites dans ce guide, les fabricants peuvent obtenir des résultats de coupe supérieurs tout en minimisant le gaspillage de matériaux et les coûts de production.
Publications similaires

Blogs tendances


