
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Voorkomen van het Afbrokkelen in Hard Materiaalknipsel

Het snijden van harde materialen vereist precisie, vaardigheid en de juiste aanpak. De aanhoudende uitdaging van het afbrokkelen bedreigt de productintegriteit, verhoogt het materiaalafval en drijft de productiekosten op. Deze uitgebreide gids onderzoekt beproefde methoden, geavanceerde apparatuur en kritische factoren die afbrokkelen tijdens het snijden van harde materialen voorkomen, waardoor zowel doorgewinterde professionals als degenen die technische vaardigheden ontwikkelen de materiaalintegriteit behouden en tegelijkertijd de operationele efficiëntie maximaliseren.
Inzicht in chippen in harde materialen

Chippen in harde materialen manifesteren zich bij het snijden en bewerkingen van bewerkingen zorgen ervoor dat kleine oppervlakfragmenten losbreken Dit fenomeen komt voort uit de convergentie van onjuiste gereedschapsgeometrie, overmatige snijkracht en onvoldoende materiaalondersteuning. Materiaalbroosheid gecombineerd met thermische uitzetting onder spanning creëert omstandigheden voor materiaalfalen. Om dit te voorkomen is zorgvuldige aandacht voor snijhoeken, juiste materiaalpositionering en snijsnelheden afgestemd op specifieke werkmaterialen. Geavanceerde technieken die het aanbrengen van koelvloeistof combineren met precisie snijgereedschappen verminderen de chiprisico's aanzienlijk, terwijl de materiaalintegriteit behouden blijft.
Wat veroorzaakt Edge Chipping?
Randafbrokkeling komt voort uit de interactie van drie specifieke factoren: materiaaleigenschappen, snijkrachten en omgevingsomstandigheden De snijkant ondervindt extreme spanning die de treksterktelimiet van het materiaal overschrijdt, wat resulteert in scheurvorming die zich ontwikkelt tot breuken. Dit probleem heeft vooral invloed op keramiek en bepaalde composietmaterialen vanwege hun lage breukweerstand. Onjuiste hellingshoeken en doffe snijkanten introduceren overmatige krachten door een onjuiste gereedschapsgeometrie.
Recent bewijs onthult dat thermische fluctuaties tijdens het bewerken dienen als sleutelfactoren die de productieactiviteiten beïnvloeden Snelle verwarmings - en koelcycli genereren thermische spanning die brosse materialen kwetsbaarder maakt voor randschade Het risico wordt groter wanneer onjuiste snijsnelheden en voedingen worden gebruikt zonder de juiste smering Machinaal bewerkentechnisch bekend als chatter compromitteren randintegriteit en versterken chipping gevaar.
Industrieoplossingen
Geavanceerde bewerkingstechnologieën, waaronder diamantgecoate gereedschappen en CNC-systemen met trillingsdemping, vertegenwoordigen gevestigde best practices voor oplossingen voor het afbrokkelen van randen Het optimaliseren van omgevingsparameters door middel van koelmiddeltoepassing en gecontroleerde snijomgevingen heeft een aanzienlijke impact op de duurzaamheid van de randen en de verbetering van de precisie.
Materiaaleigenschappen: steen versus staal
Steen en staal vertonen duidelijke verschillen tussen zeven fysieke eigenschappen die rechtstreeks van invloed zijn op de snijbenaderingen en de gevoeligheid voor versnippering.
| Property | Stone | Steel |
|---|---|---|
| Hardheid | High | Matig-hoog |
| Treksterkte | Laag | Zeer Hoog |
| Dichtheid | Laag-matig | High |
| Malleability | Geen | Zeer Hoog |
| Duurzaamheid | High | Extreem Hoog |
| Thermische geleidbaarheid | Zeer Laag | High |
De impact van snijtechnieken op chippen

Geselecteerde snijmethoden beïnvloeden de chipping-resultaten aanzienlijk door de materiaalspanningsverdeling en materiaalfalen te beheersen met behoud van de randkwaliteit. In de volgende sectie worden vijf snijmethoden en hun effecten op de chippingresultaten onderzocht.
1. Snijden met hoge snelheid
Snijden met hoge snelheid vermindert het versnipperen door de contactduur van gereedschapsmateriaal te verkorten. Onderzoek geeft aan dat snelheden boven 25.000 tpm resulteren in schade aan de onderrand; extreem hoge snelheden kunnen echter thermische spanningen veroorzaken die tot microbreuken leiden.
2. Waterstraalsnijden
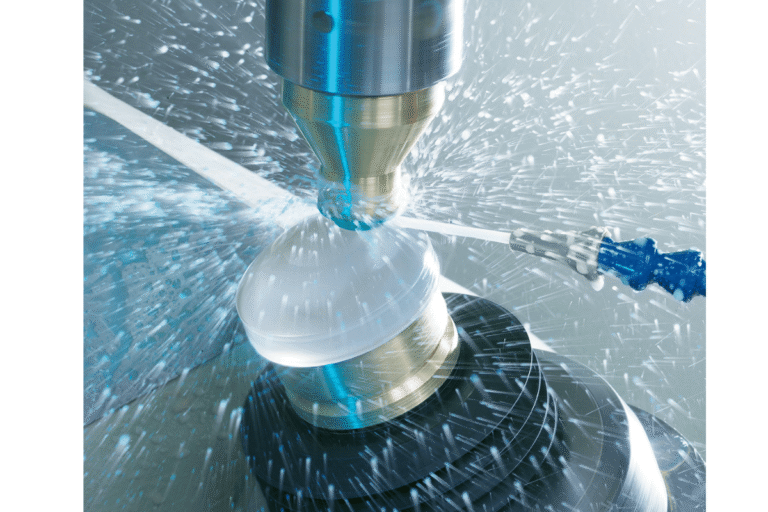
Bij waterstraalsnijden wordt gebruik gemaakt van water onder druk dat schurend materiaal bevat om nauwkeurige materiaalverwijdering te bereiken met minimale mechanische impact. Deze techniek demonstreert een 40%-reductie in randafbrokkeling vergeleken met traditionele zaagmethoden bij het werken met brosse materialen zoals glas en steen.
3. Lasersnijden
Lasersnijden maakt gebruik van geconcentreerd licht om materialen te smelten op specifieke lijnen die moeten worden verwijderd Hoewel deze techniek fysiek contact minimaliseert, genereert het warmtezones die kunnen leiden tot thermisch kraken in gevoelige materialen Geavanceerde koelsystemen verminderen het risico op thermisch kraken aanzienlijk.
4. Diamantblad snijden
Diamant mes snijden levert uitzonderlijke prestaties voor harde materialen zoals steen en keramiek Het schurende oppervlak creëert nauwkeurige randen terwijl het minimale trillingen produceert Experimentele bevindingen tonen aan dat rand chippen met 30 tot 50 procent afneemt in vergelijking met carbide messen onder identieke omstandigheden.
5. Snijden van de snelheid met langzame voeding
Het verlagen van de voedingssnelheid verbetert de snijcontrole door de mechanische impact te verminderen en betere randen te creëren. Uit onderzoek blijkt dat een reductie van de voedingssnelheid met 20 procent resulteert in een afname van ongeveer 15 procent van het afbrokkelen van de randen in brosse metalen en synthetische composietmaterialen.
Nauwkeurige toepassing van deze snijmethoden leidt tot minder versnipperen, verhoogde duurzaamheid van het gereedschap en verbeterde productkwaliteit.
Expert Technieken voor Precision Cutting

Om nauwkeurige sneden te bereiken zijn speciaal ontworpen snijgereedschapsgeometrieën nodig Gereedschappen met scherpere en lagere hellingshoeken produceren sneden met minder oppervlaktedefecten door de snijkrachten te verminderen De juiste snijsnelheid vereist begrip van de eigenschappen van materiaal Hardermaterialen vereisen lagere snelheden om materiaalschade en oververhitting van gereedschap te voorkomen Smering speelt een cruciale rol door wrijving te verminderen, warmte af te voeren en de snijprecisie te verbeteren Geavanceerde CNC-systemen maken nauwkeurige controle mogelijk door middel van micrometeraanpassingen die exacte snijpatronen behouden tijdens complexe bewerkingen.
Optimale snijhoeken voor het verminderen van chips
Effectieve snijhoeken moeten een efficiënte materiaalverwijdering in evenwicht brengen met optimale resultaten op het gebied van oppervlaktekwaliteit Voor zachtere materialen strekt het aanbevolen hellingshoekbereik zich uit van 5 graden tot 15 graden, waardoor een betere spaanstroom wordt bevorderd en materiaalvervorming wordt verminderd. Operators die met hardere materialen werken, kunnen kleinere harkhoeken tussen 0 graden en 5 graden gebruiken voor verbeterde stabiliteit en langere operationele perioden van het gereedschap. Het aanpassen van ontlastingshoeken tussen 6 graden en 12 graden maakt een beter spaanbeheer mogelijk door de wrijving tussen gereedschappen en werkstukken te verminderen.
Geavanceerde slijptechnieken om versnippering te voorkomen
Voorkomen van afbrokkelen tijdens het slijpen vereist correcte wielkarakteristieken en bedrijfsomstandigheden Wanneer u werkt met materialen die gevoelig zijn voor afbrokkelen, selecteert u slijpstenen met een fijnere korrelgrootte en een zachtere kwaliteit om brosse breuken te minimaliseren. Een goed wielverband creëert scherpe snijkanten die zowel de slijpkrachten als het risico op materiaalfalen verminderen.
Operators moeten de voedingssnelheid en de snedediepte zorgvuldig controleren Lichtere voedingen en ondiepere diepten verminderen de spanning van het werkstuk. Effectief gebruik van koelvloeistof vereist het selecteren van koelvloeistof van hoge kwaliteit en het handhaven van de juiste stroom om de warmte en thermische spanning te verminderen. Door slijpparameters te meten naast de beoordeling van de gereedschapstoestand, kunnen operators optimale prestaties behouden en tegelijkertijd de levensduur van het systeem verlengen.
Inserts en Carbide Tools effectief gebruiken
Belangrijkste principes voor effectief gebruik:
- Selecteer het juiste gereedschapsmateriaal en de geometrie die overeenkomen met de vereisten voor zowel materiaal als bewerking
- Match het insteektype met specifieke snijsnelheden, voedingen en snijdiepten
- Houd scherpe insteekranden aan om de snijkrachten te verminderen en slijtage van het gereedschap te voorkomen
- Zorg voor een veilige klemming van het inzetstuk en een nauwkeurige positionering om trillingen en verkeerde uitlijning te voorkomen
- Voer voortdurende insert-inspectie uit en tijdige vervanging voor stabiele prestaties
- Pas de juiste smeer- en koelmethoden toe om de warmteproductie en materiaalslijtage te verminderen
Gereedschapsselectie voor het minimaliseren van randschade
Het kiezen van gereedschappen die zijn opgebouwd uit hoogwaardige materialen die schade kunnen weerstaan, beschermt snijkanten effectief De belangrijkste vereiste is het selecteren van gereedschappen met gespecialiseerde ontwerpen die de snijkrachten verminderen door versterkte randen en positieve hellingshoeken Bij het werken met hardere of schurende materialen zorgen met titanium aluminiumnitride (TiAlN) gecoate gereedschappen voor een verbeterde levensduur van de apparatuur en een betere thermische bescherming. Gereedschapsspecificaties moeten aansluiten bij zowel materiaalvereisten als bewerkingsomstandigheden om overmatige spanning op snijkanten te voorkomen, wat leidt tot defecten aan het gereedschap en prestatieverlies. Regelmatige reiniging en inspectie verminderen de randschade aan gereedschappen aanzienlijk.
Het juiste gereedschap kiezen voor verschillende materialen
| Materiaal Type | Aanbevolen Tool | Belangrijkste overwegingen |
|---|---|---|
| Aluminium (Zachte Materialen) | Scherpe randen met gladde afwerkingen | Voorkomt materiaalopbouw en bereikt schone sneden |
| Staal of Titanium (Harde Materialen) | Carbide- of kobaltgereedschappen | Bestand tegen hogere temperaturen en slijtage |
| Composieten of gelaagde materialen | Gespecialiseerde geometrieën | Minimaliseert delaminatie tijdens het snijden |
Zorg altijd voor compatibiliteit tussen gereedschapsspecificaties en bedoeld materiaal om de kwaliteit te behouden en de levensduur van het gereedschap te verlengen.
De rol van gereedschapshardheid bij het voorkomen van chips
De hardheid van het gereedschap speelt een cruciale rol bij het voorkomen van spanen tijdens het bewerken door ervoor te zorgen dat snijgereedschappen de integriteit van de randen onder druk behouden Hardere gereedschappen zijn bestand tegen zowel vervorming als slijtage tijdens bewerkingen met taaie of schurende materialen, waardoor de kans op het produceren van ongelijkmatige spanen kleiner wordt. Deze stabiliteit resulteert in schonere sneden en een betere maatnauwkeurigheid terwijl het werkstuk wordt beschermd tegen schade aan het oppervlak. Het selecteren van gereedschappen met de juiste hardheid voor het te bewerken materiaal blijft essentieel om optimale resultaten te bereiken en de levensduur van het gereedschap te verlengen.
Onderhoudstips voor gereedschap om randafbrokkeling te verminderen

1. Regelmatige inspectie en verscherping
Snijgereedschappen vereisen geplande inspecties om de huidige slijtagesituatie, de mate van saaiheid en de toestand van het micro-chippen te beoordelen. Slijpschema's zijn afhankelijk van het materiaal dat wordt verwerkt en de bedrijfspatronen van de apparatuur.
Impact: Gereedschappen die worden onderhouden met regelmatige slijpschema's kunnen een vermindering van het aantal randfouten met maximaal 30% zien.
2. juiste Coating Selectie
Geavanceerde coatingtechnologieën, waaronder titaniumnitride (TiN), titaniumcarbonitride (TiCN) en aluminiumtitaniumnitride (AlTiN), moeten worden gebruikt voor gereedschapswerkzaamheden. Deze coatings bieden verbeterde thermische bescherming terwijl de wrijving wordt verminderd, wat leidt tot een verminderd risico op randschade tijdens bewerkingen met hoge spanning.
Prestatiewinst: Gecoate gereedschappen bereiken 40% prestatieverbetering in schuurwerk in vergelijking met niet-gecoate gereedschappen.
3. Verminder de snijsnelheid en het voerpercentage
Aanbevolen snijsnelheden en toevoersnelheden definiëren veilige grenzen die overmatige spanning op bewerkingsranden voorkomen Afbrokkelingsincidenten nemen af wanneer de snijsnelheid met 10%-20% voor brosse materialen afneemt Juiste parameters maken optimalisatie van de machineprestaties mogelijk door betere snijomstandigheden.
4. Geschikte gereedschapshouders en uitlijning
Zeer nauwkeurige gereedschapshouders en nauwkeurige uitlijning van het gereedschap tijdens het instellen beschermen tegen zowel verkeerde uitlijning van de randen als een ongelijkmatige spanningsverdeling. Verkeerde uitlijning veroorzaakt ongelijkmatige slijtagepatronen die tot microscheuren leiden.
Kritische vondst: Gereedschapsrandstoringen die bijna 25% van alle gevallen uitmaken, treden op als gevolg van onjuiste configuratie van de gereedschapshouder.
5. Gebruik koelvloeistof effectief
Snijvloeistoffen en koelmiddelen regelen de warmteontwikkeling en beschermen tegelijkertijd apparatuur tegen thermische schokken die randafbrokkeling veroorzaken. Overstromingskoelmiddelsystemen in combinatie met nevelsmering maken temperatuurverlagingen tot 30% mogelijk, wat resulteert in een langere levensduur van het gereedschap en stabiele snijprestaties.
Consistente uitvoering van deze praktijken vermindert het afbrokkelen van de gereedschapsranden en verbetert tegelijkertijd de bewerkingsprecisie en operationele efficiëntie door de noodzaak voor gereedschapsvervangingen te verminderen.
Best Practices voor hoogwaardige snijresultaten
1. Gebruik geschikte snijgereedschappen
Selecteer gereedschap dat speciaal is ontworpen voor het materiaal dat wordt gesneden om nauwkeurig snijden en efficiënte werking te garanderen Hoogwaardige gereedschappen verminderen slijtage terwijl schone afwerkingen worden gecreëerd.
2. Optimaliseer de snijsnelheid en het voedingspercentage
Pas de snijsnelheid en de toevoersnelheid aan op basis van de materiaalhardheid en het gereedschapstype. Het werken binnen de aanbevolen parameters minimaliseert de warmteontwikkeling en de degradatie van het gereedschap.
3. Pas effectieve koelmiddelstrategieën toe
Breng koelvloeistof of smering aan tijdens het snijden om optimale temperaturen te behouden, wrijving te verminderen en gereedschappen en materialen te beschermen tegen thermische schade.
4. Voer regelmatige gereedschapsinspecties uit
Controleer gereedschappen op tekenen van slijtage of beschadiging vaak Regelmatige inspectie helpt snij-efficiëntieproblemen en apparatuurstoringen op te sporen die de operationele betrouwbaarheid behouden.
5. Behoud machinekalibratie
Zorg ervoor dat machines correct zijn gekalibreerd voor snijapparatuur om nauwkeurige sneden te produceren. Verkeerde uitlijning leidt tot kwaliteitsproblemen, resulterend in materiaalherwerking en schrootproductie.
Door deze praktijken te implementeren, kunnen fabrikanten betere snijresultaten bereiken, terwijl de stilstandtijden worden verkort en de totale operationele efficiëntie wordt verbeterd.
Meten en voorbereiden van het werkstuk

Meting en voorbereiding van werkstukken fungeren als fundamentele procedures die nauwkeurige resultaten en operationele efficiëntie garanderen tijdens alle bewerkings - en fabricageprocessen Afmetingen en toleranties van werkstukken moeten worden gemeten met geavanceerde instrumenten, waaronder digitale remklauwen, micrometers en coördinatenmeetmachines (CMM's) Niet-destructieve testmethoden zoals ultrasoon testen en laserscannen maken oppervlakte-inspecties mogelijk om defecten te detecteren voordat de bewerking begint.
Werknemers moeten eerst het werkstuk reinigen om verontreinigingen te verwijderen voordat ze het vastzetten met een bankschroef of armatuur, en vervolgens referentiepunten creëren voor bewerkingsbewerkingen Moderne technologische ontwikkelingen die geautomatiseerde meetsystemen combineren met CAD-software zorgen voor verbeterde nauwkeurigheid en snellere installatieprocessen. Deze stappen, gecombineerd met gedetailleerde analyse en huidige gegevens, bevestigen dat het werkstuk aan alle specificatiestandaarden voldoet en tegelijkertijd de productieresultaten helpt verbeteren.
Machine-instellingen aanpassen voor optimale prestaties
Het optimaliseren van de machineprestaties begint met het testen van apparatuur volgens de specificaties van de fabrikant die standaard bedrijfsinstellingen definiëren Machinekalibratie vereist beoordeling van de uitlijning van het gereedschap samen met verificatie van de snelheid en voedingssnelheden die overeenkomen met het materiaal dat wordt verwerkt Diagnostische hulpmiddelen helpen bij het volgen van essentiële operationele statistieken, waaronder trillingsniveaus en temperatuur om het onderhoud binnen veilige operationele grenzen te verifiëren. Het testproces vereist het uitvoeren van testruns om nauwkeurigheid te bereiken en tegelijkertijd kleine aanpassingen uit te voeren totdat de maximale operationele efficiëntie wordt bereikt. Het onderhoud van de apparatuur dat continu wordt uitgevoerd naast het testen van de apparatuur op bepaalde tijdstippen helpt zowel de nauwkeurigheid als de betrouwbare werking gedurende langere tijdsperioden te behouden.
Toezicht op de snijomstandigheden om afbrokkelen te voorkomen
Kritische monitoringparameters:
- Snijsnelheden en voerpercentages: Moet overeenkomen met de materiaalvereisten om overmatige slijtage van het gereedschap te voorkomen
- Gereedschapstoestand: Voer gereedschapsinspecties uit en vervang gebroken gereedschap als primaire oorzaak van overmatige slijtage
- Smeer: Zorg voor een goede smering om wrijving en thermische spanning te verminderen
- Trillingsniveaus: Bewaak trillingen als hoge niveaus onstabiele snijomgevingen creëren en de kansen op microbreuken vergroten
Het implementeren van lopende monitoringprocedures samen met materiaalspecifieke parameternaleving brengt een grote vermindering van de chiprisico's met zich mee.
Antwoorden op veelgestelde vragen
Referentiebronnen
1. Hoe te voorkomen dat chippen in het slijpen?
Dit onderzoek onderzoekt factoren die chippen veroorzaken tijdens het slijpen van diamantwielen en levert essentiële methoden op om dit probleem te verminderen.
2. Best Practices voor CNC-bewerking van moeilijke materialen
In dit artikel worden methoden en apparatuur uitgelegd die een succesvolle bewerking van harde materialen mogelijk maken, terwijl nauwkeurige metingen worden gehandhaafd zonder chipdefecten te creëren.
3. Waarom Chipt Uw Hard en Bros Materiaal Tijdens Het Snijden?
Dit onderzoek onderzoekt materiaaleigenschappen samen met geavanceerde bewerkingsmethoden om te bepalen hoe harde en brosse materialen gesneden kunnen worden zonder chips te maken.Recommend reading: Hard en broos materiaal snijdraadzaag | Precisie diamantdraadzaagmachine
Key Takeaway
Deze bronnen bieden essentiële informatie over methoden en optimale procedures die helpen bij het verminderen van het afbrokkelen van hard materiaal bij snijwerkzaamheden. Door de deskundige technieken, de juiste gereedschapsselectie en onderhoudspraktijken te implementeren die in deze gids worden beschreven, kunnen fabrikanten superieure snijresultaten bereiken terwijl ze materiaalverspilling en productiekosten minimaliseren.
Gerelateerde berichten

Trending Blogs


