
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Coupe de plaquettes SiC : paramètres de processus et meilleures pratiques

Le tranchage des tranches de carbure de silicium (SiC) est une procédure très importante nécessaire à la fabrication de composants électroniques modernes, en particulier dans les secteurs où l'efficacité énergétique et la fiabilité des systèmes sont très élevées, comme l'électronique de puissance et la communication. Le SiC devenant un incontournable en raison de ses remarquables propriétés thermiques, électriques et mécaniques, il est pertinent de comprendre les détails délicats de la découpe des tranches de SiC. Cet article discute des principaux paramètres du processus et des méthodes de découpe, avec la pratique et les meilleures pratiques prises en compte au cours des processus de précision de coupe, d'optimisation de l'efficacité et de gaspillage. Ce guide présente des stratégies de résolution de problèmes et des conseils d'experts que vous pouvez utiliser pour optimiser votre stratégie, quel que soit le type de défi de carapace, etc. Découpe de plaquettes SiC les problèmes entraîneront une augmentation de la productivité dans la fabrication.
Introduction à la découpe de plaquettes SiC
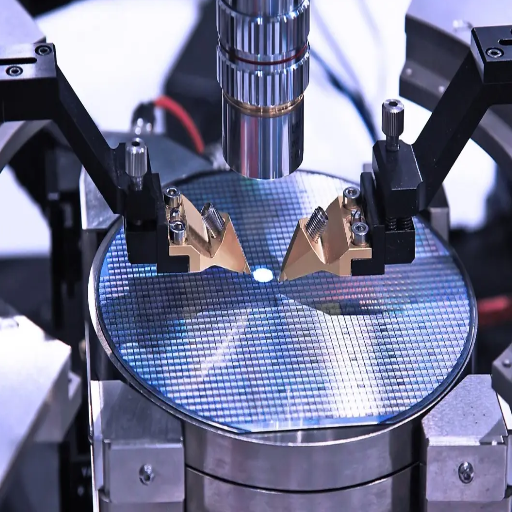
La découpe d'une plaquette de carbure de silicium (SiC) est une opération impérative et délicate lors de la réalisation de structures semiconductrices Elle permet de sauvegarder la construction solide du matériau avec le moins de gaspillage possible Il s'agit essentiellement d'un sciage mécanique ou d'une découpe laser, conçus toutefois pour faire face à la dureté et à la fragilité du SiC La vitesse de coupe, le matériau de la lame et les facteurs de refroidissement font partie des problèmes clés qui doivent être abordés lors de la découpe de la plaquette de SiC effectuée à l'aide de ces paramètres aide à atteindre les dimensions et la finition de surface souhaitées d'une plaquette qui est généralement assez importante pour d'autres procédés comme le polissage et la fabrication de dispositifs.
Aperçu des propriétés des matériaux SiC (carbure de silicium)
Le Carbure de Silicium (SiC), étant un composé reconnu par un large éventail de propriétés dans sa chimie physique, n'échappe pas à l'attention des chercheurs en termes de nouvelles possibilités dans les domaines électronique et industriel Par exemple, le SiC se caractérise par une large bande interdite d'environ 3,2 eV et est capable de fonctionner à des températures, tensions et gammes de fréquences très élevées Il possède une conductivité thermique élevée (environ 3,7 W/cm·K) et donc de bonnes propriétés de dissipation thermique, qui sont importantes pour l'électronique de puissance Les plaquettes de SiC, en revanche, sont intrinsèquement dures avec une valeur de dureté de 9 à l'échelle de Mohs et une résistance à la traction élevée ; ainsi, elles ont une résistance élevée à l'usure et à la corrosion.
De plus, la stabilité chimique du SiC est notablement élevée même dans les conditions les plus dangereuses, grâce à sa faible résistance contre l'oxydation et d'autres types de dégradation chimique Et dans ce contexte de dispositifs économes en énergie, la faible constante diélectrique et la forte intensité du champ électrique contribuent à l'amélioration des performances des systèmes à base de SiC. L'avancement et l'application de ces caractéristiques ont encouragé des industries telles que les automobiles électriques, les sources d'énergie renouvelables, le transport aérien et les communications à embrasser le matériau, et par conséquent, le SiC est devenu un composant intégral de la technologie future.
| Propriété | Valeur /Description | Importance |
|---|---|---|
| Bande interdite | ~3,2 eV | Permet un fonctionnement à haute température et haute tension |
| Conductivité Thermique | ~3,7 W/cm·K | Dissipation thermique supérieure pour l'électronique de puissance |
| Dureté Mohs | 9 – 9.2 | Résistance élevée à l'usure et à la corrosion ; exige des outils diamantés |
| Stabilité chimique | Très haut | Faible oxydation et dégradation chimique dans des conditions difficiles |
| Force du champ électrique | Haut | Amélioration des performances dans les appareils économes en énergie |
Importance de la précision dans les processus de découpe de plaquettes
Assurer la qualité et les performances des dispositifs semi-conducteurs exige un haut niveau de précision dans les processus de découpe des plaquettes de silicium La découpe à des niveaux de précision élevés conduit à une utilisation et une production efficaces des matériaux dans les limites de tolérance des microfissures ou des écaillages, et surtout, à atteindre une cohérence dans les dimensions des plaquettes, puisqu'elle est importante dans les processus qui suivent Il y a EU des améliorations dans les techniques de découpe, telles que le sciage de fils diamantés et la découpe laser, et cela permet d'atteindre des niveaux plus élevés à la fois de précision et d'efficacité, par conséquent les plaquettes produites sont plus fines et plus uniformes avec presque aucun dommage De tels développements ont un impact direct sur les performances des dispositifs et le coût de fabrication, ce qui explique pourquoi la précision est de la plus haute importance dans le progrès de la technologie des semi-conducteurs.
Applications des plaquettes SiC dans l'électronique haute puissance et d'autres industries
Il n'est pas étonnant que les plaquettes de carbure de silicium (SiC) jouent un rôle clé dans le développement de dispositifs électroniques de haute puissance. Cette caractéristique est principalement attribuée aux caractéristiques électriques et thermiques exceptionnelles présentées par le matériau. Des exemples de composants SiC incluent les MOSFET et les diodes Schottky, qui ont une variété d'applications très demandées qui nécessitent un rendement et une fiabilité élevés. L'utilisation du SiC dans les véhicules électriques (VE) par l'industrie automobile permet au groupe motopropulseur d'être compact, d'avoir moins de pertes dans le système et de permettre de couvrir une plus longue distance. De la même manière, les technologies d'énergie renouvelable, c'est-à-dire les formes d'énergie photovoltaïque et éolienne, ont des applications SiC afin d'améliorer l'améliorer l'améliorer l'énergie générée.
En dehors des applications ci-dessus, le SiC est en outre applicable dans la plupart des industries où existent des températures élevées ou des tensions élevées Une stabilité thermique et une conductivité thermique exceptionnellement élevées en font un matériau parfait pour les applications efficaces en termes de puissance telles que les serveurs, les pompes et les équipements Dans les systèmes compacts et robustes, les secteurs de l'aérospatiale et de la défense installent des matériaux SiC pour les dispositifs fonctionnels dans des environnements hostiles Le large éventail d'applications souligne l'importance de l'effet des technologies de découpe de plaquettes sic dans l'électronique et les améliorations du potentiel énergétique.
🚗
Automobile/VE
Groupe motopropulseur compact, pertes réduites, autonomie étendue
⚡
Énergie renouvelable
Amélioration de l’efficacité de l’énergie photovoltaïque et éolienne
✈️
Aérospatiale & Défense
Systèmes compacts et robustes pour environnements hostiles
🖥️
Puissance industrielle
Serveurs, pompes et équipements haute température
Principaux défis de la découpe de plaquettes SiC
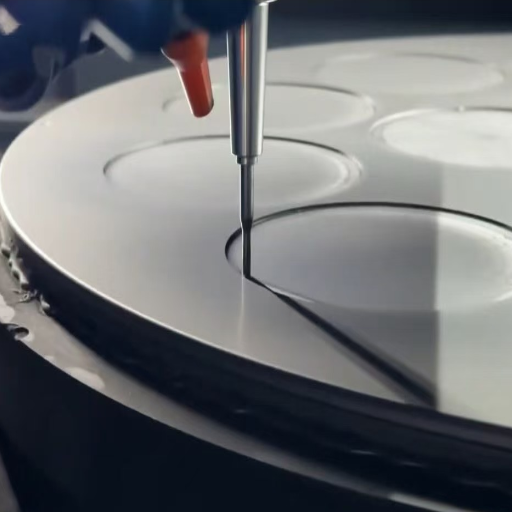
La découpe de plaquettes de SiC présente de nombreuses contraintes qui se présentent en raison de la dureté et de la fragilité du matériau SiC. Compte tenu de sa dureté mécanique élevée de 9,2 sur l'échelle de Mohs, l'outil diamant s'use trop rapidement et de tels outils de coupe sont censés être constitués d'une couche de diamant, ce qui ajoute cependant au coût de production. La nature fragile du SiC augmente également la probabilité de microfissures ou de déchiquetage lors de la réalisation de la découpe elle-même, affectant ainsi l'intégrité de la plaquette et le rendement. Il est également difficile de couper en raison de la génération de chaleur au cours du processus, ce qui entraîne des difficultés, notamment parce que le SiC est un bon conducteur thermique et que la chaleur doit donc être évacuée pour éviter les procédures de sélection, ainsi, pour éviter les éléments sont élevés.
Défi d'endurcissement
Les outils diamantés s'usent rapidement en raison de la dureté Mohs de 9,2 de SiC, augmentant considérablement les coûts de production.
risque de bricoleur
La nature fragile augmente le risque de microfissures et d'écaillage, affectant l'intégrité et le rendement des tranches.
⚠ Génération de chaleur
La coupe génère une chaleur importante qu'il faut gérer pour éviter les contraintes thermiques et les dommages matériels.
⚠ Dommages superficiels
L'écaillage des bords et les dommages de surface menacent la résistance et la fiabilité fonctionnelle des composants SiC.
Dureté et fragilité du matériau SiC
L'un des matériaux les plus résistants dans la nature et l'industrie est le carbure de silicium (SiC), dont la dureté n'est surpassée que par quelques échelles environnantes de l'échelle de Mohs, environ 9,2. l'énorme dureté du carbure de silicium est due à sa structure cristalline, où le silicium et le carbone sont fortement liés l'un à l'autre Cette caractéristique du matériau de l'outil de coupe comprend à la fois des avantages et des limitations, parmi lesquels l'incapacité de déformation plastique excessive pendant le chargement Cette nature du matériau a donné naissance au concept de contrainte induite par la rupture puisqu'il y a de faibles glissements actifs et une plus grande tendance à l'avancement de la rupture sous contrainte. Par conséquent, les procédés de fabrication de la tranche SiC appellent de nouvelles méthodes de traitement avancées.
Génération de chaleur et stress thermique potentiel
La découpe des plaquettes de carbure de silicium (SiC) en fabrication s'avère être une source de chaleur, ainsi que l'usinage de haute précision dans les dispositifs de performance et de travail Cependant, cette chaleur peut être dissipée efficacement en raison de la conductivité thermique relativement élevée du SiC par rapport aux autres semi-conducteurs L'élévation locale de température est cependant une possibilité, et elle peut précipiter le stress thermique se produit dans un matériau en raison d'un manque d'uniformité dans les dilatations et contractions induites thermiquement Ces contraintes peuvent conduire à des dommages sous forme de fissures, de changements de microstructure, ou même de rupture de dispositif Pour éviter ces situations indésirables, une bonne gestion thermique comprend un refroidissement liquide sophistiqué ou des mesures TIMT non essentielles.
Dommages de surface et risques d'écaillage des bords pendant la coupe
Étant donné que le carbure de silicium (SiC) est un matériau dur et cassant, le risque de dommages de surface et d'écaillage des bords lors de la découpe du matériau est très élevé Ces problèmes sont principalement causés par l'utilisation de techniques d'usinage conventionnelles qui imposent de fortes contraintes mécaniques sur le matériau Un tel écaillage des bords est particulièrement important car il affecte la résistance et la fiabilité fonctionnelle des composants SiC. Afin d'éviter ces problèmes, des processus tels que le sciage diamant de précision, la découpe laser et l'EDM (usinage par décharge électrique) de fil de haute précision ont été introduits afin de minimiser le processus de soustraction du matériau. De plus, des actions de coupe trop élevées ou trop faibles sont évitées, et les paramètres de chaleur et de refroidissement sont contrôlés afin de réduire les contraintes thermiques et mécaniques possibles et les dommages aux bords.
Équipements et outils essentiels pour la découpe de plaquettes SiC

Il existe de nombreux outils et installations nécessaires dans le processus de découpe de plaquettes SiC afin de garantir qu'il est effectué de manière efficace et précise. L'utilisation d'une scie à fil diamantée, efficace pour couper le matériau sans perte excessive, est presque universelle lorsque l'on travaille avec du SiC en raison de sa dureté. De plus, les rectifieuses de précision avec des abrasifs diamantés sont un autre INCONTOURNABLE lors de la préparation des surfaces coupées. De plus, ces lasers à haute énergie jouent un rôle déterminant dans les systèmes laser car ils permettent des opérations sans contact avec des matériaux. Une autre bonne méthode pour effectuer une coupe soignée serait les systèmes à jet d'eau améliorés avec des particules abrasives. Parmi les systèmes de support disponibles, les rondelles ultrasonores aident à nettoyer avec précision, ce qui aide à la précision.
Aperçu des équipements essentiels
- 1
Scie à fil diamant — Efficace pour couper à travers le matériau SiC dur avec une perte de matériau minimale
- 2
Rectifieuses de précision — Avec des abrasifs diamantés pour préparer les surfaces coupées à la finition requise
- 3
Systèmes laser à haute énergie — Activer la coupe sans contact avec une grande précision et un minimum de dommages thermiques
- 4
Systèmes abrasifs à jet d'eau — Amélioré avec des particules abrasives pour une élimination précise des matériaux
- 5
Rondelles ultrasoniques — Prévenir la contamination entre les étapes de fabrication en nettoyant soigneusement les plaquettes
Types de scies à glaçons et de lames de diamant
Divers types de lames diamantées et de scies à dés sont utilisés dans la découpe de tranches de silicium en raison de leurs performances précises et efficaces. Ces scies à dés sont largement classées en systèmes manuels, semi-automatiques et entièrement automatiques. Les scies à dés entièrement automatiques sont les plus préférées dans l'industrie des semi-conducteurs car elles peuvent traiter un grand nombre de tranches, ont un alignement précis prêt à l'emploi et peuvent être utilisées pour traiter des tranches ultra-minces avec près de aucun dommage.
Les lames diamantées utilisées dans les opérations de découpage diffèrent dans la construction, selon ce qui est façonné, comme les tranches de carbure de silicium (SiC) ou tout autre élément Tous les types de lames diamantées ont l'un des éléments suivants : liants liés à la résine, liés au métal ou galvanisés Pour les matériaux souples qui sont sujets à l'écaillage, des lames liées à la résine peuvent être utilisées, tandis que pour les matériaux durs comme le SiC, les lames liées au métal sont plus utiles car elles ne subissent pas facilement l'usure. Ces lames sont mieux adaptées aux applications avec des exigences de précision strictes et où la largeur de l'incision est très importante, c'est pourquoi de tels systèmes sont bons dans les opérations de semi-conducteur ou de mécatronique, il existe un courant particulier de coupe.
| Type de lame | Meilleur Pour | Adéquation SIC |
|---|---|---|
| Résine liée | Matériaux mous sujets à l'écaillage | Non Recommandé |
| Métallisé | Matériaux durs comme le SiC, usure minimale | Recommandé |
| Électrodélié | Exigences de précision strictes, largeur de saignée étroite | Contexte-dépendant |
Rôle de la technologie de découpe laser
La technologie de découpe laser est désormais considérée comme une étape essentielle dans le développement de méthodes modernes de production, surtout en ce qui concerne les industries des semi-conducteurs et de la microélectronique Cette technologie, qui est une technique sans contact, englobe l'application de rayons laser focalisés qui coupent, percent ou gravent des matériaux avec une grande précision sans appliquer aucune force indésirable, ce qui convient le mieux pour améliorer les processus des matériaux qui sont sensibles, tels que le silicium, le verre et la céramique L'utilisation concise de l'impulsion courte ou des lasers pulsés très courts entraîne une sortie rapide des processus sans aucun bord dur ou beaucoup affecté par la chaleur, comme dans les méthodes conventionnelles.
En outre, la découpe laser fonctionne pour des formes très complexes ainsi que pour une microfabrication très précise (par exemple, jusqu'au micromètre).Elle est applicable dans presque toutes les méthodes de fabrication, telles que la découpe de plaquettes de SiC, la réalisation par trous, la texturation de surface, etc., pour des composants miniaturisés et une électronique avancée L'approche permet également une utilisation efficace de matériaux avec un minimum de déchets, ce qui est l'une des principales préoccupations des méthodes modernes de fabrication actuelles Dans le cas où la découpe laser est employée à l'aide de l'automatisation, les niveaux d'efficacité et de cohérence sont augmentés du fait qu'il s'agit d'un outil inestimable pouvant être utilisé dans l'ingénierie de précision et d'installations de fabrication de haute performance.
Importance des systèmes de refroidissement et des outils de pansement à lame
Des éléments tels que les systèmes de refroidissement et les habilleurs de lames sont essentiels pour garantir que les opérations de coupe et de meulage sont productives, durables et précises. La présence de systèmes de refroidissement est essentielle lors de l'exécution de tâches impliquant un usinage, telles que la découpe de tranches de SiC, garantissant que toute chaleur produite ne provoque pas de déformation thermique de l'outil ou de la pièce. Ils sont également utiles pour nettoyer les copeaux et lubrifier la surface afin de réduire la friction et les imperfections qui entraînent une rugosité. La durée de vie de l'outil est considérablement améliorée par l'application d'un liquide de refroidissement correct, du fait que le liquide de refroidissement atteint l'objectif de correction dimensionnelle et évite d'endommagement de la pièce.
La surface abrasive des meules de coupe et de meulage doit également être habillée de temps en temps pour restaurer leurs performances. En effet, la surface de la meule peut être bouchée et ne pas couper, donc le dressage élimine le rembourrage pour amener de fines particules abrasives à la surface pour une coupe uniforme et de meilleures performances. Un bon dressage des lames minimise le risque d'usure du disque et prolonge l'utilisation d'outils avancés. En aucun autre sens, la précision, l'économie et la haute qualité de fabrication ne peuvent être d'un niveau technologique sans ces deux technologies.
Paramètres du processus de découpe de tranches SiC
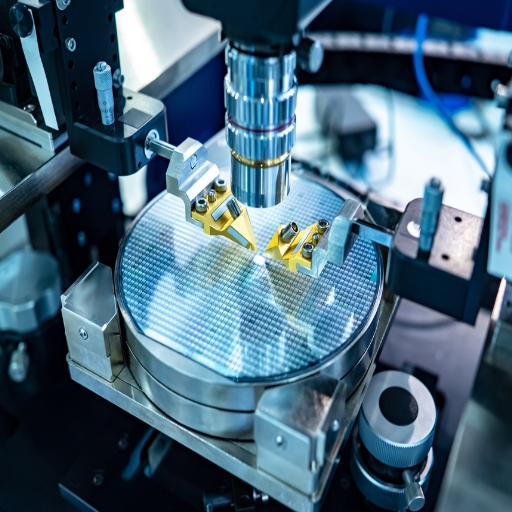
Plusieurs technologies sous-tendent l'infrastructure logistique de découpe de plaquettes SiC, mais sur le plan opérationnel, seuls quelques paramètres définissent l'efficacité et la précision des découpes.
Paramètres clés du processus
- 01
Vitesse de coupe (taux d'alimentation)
Les outils de coupe sont déplacés à une certaine vitesse sur la plaquette de SiC pour la couper La surface produite et le taux de production dépendent également de cette vitesse Des vitesses de coupe très élevées se traduisent par une précision moindre, et des vitesses très faibles se traduisent par une précision élevée mais un taux de production plus faible. - 02
Taille du grain abrasif
La quantité d'abrasion pour la coupe et le polissage est également basée sur la taille abrasive Plus l'abrasif est fin, plus la surface est lisse mais plus le processus de coupe est lent ; plus l'abrasif est grossier, plus le processus de coupe est rapide. - 03
Tension de la lame de scie
La tension de la lame doit être suffisamment élevée pour améliorer les performances de coupe en empêchant les vibrations, ce qui peut entraîner un écaillage ou une propagation de fissures. - 04
Débit de liquide de refroidissement
Le refroidissement du processus rejette suffisamment l'excès de chaleur, élimine l'usure de l'outil, provoque moins d'étouffement des surfaces coupées et nettoie les surfaces en éliminant les déchets. - 05
Profondeur de coupe (DOC)
Ce terme désigne l'épaisseur de la pièce à découper en un seul passage La fixation de ce paramètre permet d'éviter correctement la surchauffe et les contraintes excessives dans la plaquette.
Ces paramètres doivent être conservés de manière à optimiser les résultats au final, à maximiser la précision, à minimiser le gaspillage de matériaux et à s'efforcer d'utiliser plus longtemps l'outil.
| Paramètre | Faible effet de réglage | Effet de réglage élevé |
|---|---|---|
| Vitesse de coupe | Haute précision, débit inférieur | Une précision moindre, une production plus rapide |
| Taille du grain abrasif | Surface plus lisse, coupe plus lente | Coupe plus rapide, surface plus rugueuse |
| Tension de la lame | Augmentation des vibrations, risque d'écaillage | Vibration réduite, coupes stables |
| Débit de liquide de refroidissement | Accumulation de chaleur, usure des outils | Refroidissement efficace, coupes plus propres |
| Profondeur de coupe (DOC) | Plus de passes, moins de stress par passe | Moins de passes, risque de surchauffe |
Taux d'alimentation optimal et vitesse de coupe
En ce qui concerne l'utilisation des machines CNC, les vitesses de coupe et les vitesses d'avance sont importantes pour les processus d'usinage car elles déterminent l'efficacité, la précision et le temps des outils La vitesse d'avance décrit la longueur d'avancement de l'outil de coupe ou de la pièce à usiner pour chaque tour de la broche et est exprimée en unités pouvant inclure des pouces par minute (IPM).La détermination de la vitesse d'avance idéale prend en considération la force de coupe, l'usure des outils, des matériaux et d'autres facteurs, de manière à limiter la rupture de la fraise et le dégradage de la surface.
La vitesse de coupe est souvent exprimée en termes de pieds de fraisage de surface par minute (SFM) ou en mètres/minute (m/min).Elle est affectée par la dureté du matériau de la pièce, la géométrie de l'outil hydraulique, l'application de liquide de refroidissement, etc., et doit être déterminée avec précision pour empêcher la génération de chaleur et assurer une coupe efficace de la tranche de SiC.
Les fabricants s'attachent à faire en sorte que les firmes réglementent les normes, ce qui signifie que pour les caractéristiques dépendant d'un matériau et des outils, ils investissent dans les normes en fournissant des données de référence des graphiques de divers fabricants d'outils afin d'appliquer les niveaux recommandés pour un certain matériau et outil concerné L'exactitude est inéluctable dans les sphères d'usinage agressives puisque c'est l'approche scientifique en combinaison avec ses pratiques d'opérandes qui conduit à des temps de cycle améliorés plus courts, à l'intégrité de la surface et à une durée de vie prolongée de l'outillage.
Stratégies de surveillance et de maintenance de l'usure des lames
Des stratégies appropriées pour la surveillance et l'entretien de l'usure des lames sont importantes pour améliorer la sortie d'usinage et prolonger la durée de vie opérationnelle des lames Les stratégies impliquent parfois des technologies qui incluent des éléments comme des capteurs, qui sont installés sur de grands outils pour une activité en temps réel, et des techniques d'apprentissage automatique qui dépendent des changements dans les conditions de coupe et le comportement des modèles d'usure unidirectionnels L'évaluation visuelle aide à confirmer les conditions des lames de manière plus significative en combinaison avec des appareils de mesure par exemple microscope et profilomètre Les stratégies tendent à adopter une approche plus large, qui consiste à réaffûter, par exemple, le nettoyage des lames pour éviter l'accumulation de substance, et également à suivre les instructions de fonctionnement fournies fournies par les industries d'entretien prédictif, qui peuvent être accomplies pour s'interruption est de détecter et de même de produire.
Considérations sur le débit du liquide de refroidissement et le contrôle de la température
Il est important de maintenir des débits et des températures adéquats du liquide de refroidissement pour effectuer le processus d'usinage efficacement et pour augmenter la durée de vie de l'outil de coupe Les débits de liquide de refroidissement doivent être si élevés que la chaleur générée par la coupe ou le meulage pourrait être efficacement éliminée ; sinon, des contraintes thermiques seraient créées à l'intérieur des outils, et ces outils se briseraient Les débits sont normalement déterminés par le type de matériau traité, la vitesse de coupe et la géométrie de l'outil afin que la zone de coupe soit lubrifiée et refroidie uniformément. Dans la même perspective, une plage de température précise de fonctionnement empêche l'ébullition et les changements extrêmes de viscosité du liquide de refroidissement à un niveau qui affecte négativement les processus, à l'aide d'amélioration des applications de capteurs ainsi que le contrôle thermique sont contrôlés en permanence.
Meilleures pratiques pour améliorer la qualité et le rendement des coupes
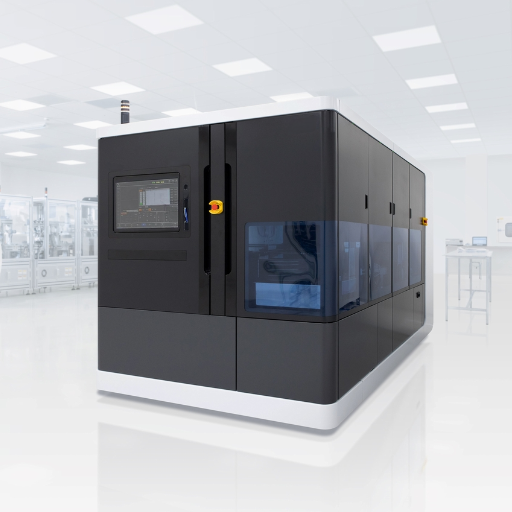
Diverses mesures et outils de base sont applicables pour la coupe, où la précision dimensionnelle est nécessaire pour la coupe de plaquettes SiC. Pour améliorer les performances des outils de coupe, on utilisera uniquement les outils et machines appropriés comme dicté par le matériau actuel choisi, on utilisera un revêtement et une conception d'outil optimaux, et on assurera des tours d'affûtage dans les limites de productivité De plus, les réglages mécaniques doivent être sécurisés ou maintenus à une intervention minimale Ceci afin de s'assurer que la machine ne sort pas de l'étalonnage, affectant la position réelle et souhaitée Pour freiner l'augmentation de la température, en particulier si la consommation d'énergie est forcément extrêmement élevée, des lubrifiants et des liquides de refroidissement performants doivent être utilisés pour les opérations d'usinage de base En intégrant l'utilisation de systèmes de surveillance comme capteurs de vibration ou capteurs de température, les rendements de température, les ajustements de la qualité sont contrôlés dans la plage de coupe sont les avertissements de taille sont les avertissements de taille réelle sont simulés.
✓ Liste de contrôle des meilleures pratiques
- ✓ Utilisez des outils et des machines appropriés selon les dictées par le matériau traité
- ✓ Appliquez une conception optimale du revêtement et de l'outil avec un affûtage opportun dans les limites de productivité
- ✓ Gardez les réglages mécaniques sécurisés et minimaux pour préserver l'étalonnage de la machine
- ✓ Utilisez des lubrifiants et des liquides de refroidissement performants pour freiner l'élévation de température pendant l'usinage
- ✓ Intégrez des capteurs de vibrations et de température pour une surveillance de la qualité en temps réel
- ✓ Testez ou simulez les ajustements de vitesse d'avance, de vitesse de coupe et de profondeur avant l'usinage réel
Stratégies pour réduire les défauts de bord et les microfissures
Les stratégies efficaces qui devraient être employées dans toute tentative de prévenir les défauts de bord et les microfissures comprennent : un usinage minutieux, un choix optimal de machines et le bon ensemble de paramètres de processus Cependant, il est important de comprendre le concept de base de levier, qui implique l'utilisation d'outils de coupe hautement spécifiés équipés de revêtements appropriés (diamants ou céramiques) pour de meilleures coupes et une usure réduite Une lubrification et une application de liquide de refroidissement appropriées fournissent une solution efficace pour générer moins de chaleur et réduire l'usure en cours de processus, qui autrement provoque des contraintes de surface et des fissures ultérieures Dans certains cas, les techniques de fabrication assistée par laser ou de vibration ultrasonique, cependant, peuvent réduire la contrainte mécanique et par conséquent augmenter la précision Dans le but de minimiser les irrégularités environnementales, qui pourraient contribuer à atténuer les défauts de fonctionnement fréquents, l'état de l'état de l'outil doit atténuer les défauts de maintenance.
Guide de la stratégie de réduction des défauts
- Utilisez des outils de coupe hautement spécifiés avec revêtements diamant ou céramique pour de meilleures coupes et une usure réduite.
- Appliquer correctement lubrification et liquide de refroidissement générer moins de chaleur et réduire l’usure en cours de processus qui provoque des contraintes de surface et des fissures.
- Considérer techniques de fabrication assistée par laser ou de vibration ultrasonore pour réduire les contraintes mécaniques et augmenter la précision.
- Mettre en œuvre maintenance préventive et calibrage fréquent pour maintenir les outils à l'état souhaité et minimiser les irrégularités.
- Contrôle conditions environnementales « Isolement des machines et régulation de la température de la zone de travail » pour atténuer la génération de microfissures.
Techniques pour maximiser l’efficacité de l’utilisation des plaquettes
Minimiser le gaspillage de plaquettes de silicium dans la conception est un objectif primordial, pour s'occuper de tout disposer de telle manière qu'il y ait très peu de gaspillage de matière Cela signifie utiliser des modèles mathématiques et travailler les quantités exactes pour la filière et les zones des utilisateurs Assurant également l'utilisation de la réduction sans kerf ou kerf le cas échéant Il y a un examen cohérent du taux de rendement, et les inefficacités peuvent être facilement réalisées pour une action corrective opportune Plus important, ces stratégies sont mises en œuvre avec un contrôle serré du processus pour éliminer l'inefficacité qui se produit dans chaque cycle de l'effort de maximisation de la découpe de la plaquette SiC.
Procédures d’inspection et de correction des dommages après la réduction
Il est vital que toutes les plaquettes de glaçage soient inspectées pour détecter les défauts post-coupés de manière à maintenir l'intégrité des matériaux Une telle procédure consiste en des microscopes spéciaux ou des microscopes électroniques à balayage/microscopes à balayage pour rechercher des microfissures, des coins axiaux ébréchés ou une contamination sur les surfaces après la découpe de la plaquette de silicium L'emploi de mécanismes automatisés d'acquisition d'images est une pratique courante pour améliorer la précision tout en limitant l'effet de l'opérateur.
Après la découverte de certains dommages, des procédures chimiques telles que la gravure et le polissage sont utilisées en ce qui concerne les défauts de surface et la concentration des contraintes au niveau de la circonférence de la tranche. En cas de défauts de bord tels que l'écaillage, un recuit laser ou un affûtage du faisceau peut être effectué afin de restaurer l'état structurel du disque. En plus de ce dernier, la tranche est souvent nettoyée à l'aide de processus ultrasoniques ou mégasoniques, qui éliminent différentes particules et contaminants entravant le fonctionnement d'un appareil. Ces procédures d'inspection et de correction contribuent à garantir la qualité des tranches pour d'autres applications. Les éléments essentiels des zones incluses dans les opérations de découpe de tranches SiC incurvées sont inclus dans les processus d'inspection et d'étalonnage.
| Étape | Méthode | Défauts ciblés |
|---|---|---|
| 1. Inspection visuelle | Microscope/ SEM/Imagerie automatisée | Microfissures, écaillage, contamination |
| 2. Correction de surface | Gravure chimique & polissage | Défauts de surface, concentration des contraintes |
| 3. Restauration des bords | Recuit laser/affûtage du faisceau | Écrasement des bords, dommages structurels |
| 4. Nettoyage final | Nettoyage ultrasonique/mégasonique | Contamination par particules, impuretés |
Sources de référence
“Ré”Divrage asynchrone à double faisceau laser de la tranche 4H-SiC”
Cette étude a introduit une nouvelle méthode de découpage asynchrone à double faisceau laser (DBAD) pour améliorer la qualité de coupe des tranches de SiC. La méthode utilise un laser pulsé pour améliorer la précision et réduire les défauts.
“Etude sur l'impact du processus de coupe des scies à fil sur les plaquettes SiC”
L'étude a exploré les effets des paramètres de coupe du fluide et de la scie à fil sur le taux de coupe et la qualité de surface des plaquettes de SiC. Elle a mis en évidence l'importance d'optimiser les conditions de coupe.
Cette revue a discuté des limites des méthodes traditionnelles de découpe des tranches et des avantages de la technologie de découpe ductile pour les tranches de silicium, avec des implications pour les tranches de SiC.
Foire aux questions (FAQ)
Comment la technologie laser contribue-t-elle à la découpe des plaquettes de carbure de silicium ?
La technologie laser, plus encore le traitement laser ultrarapide et femtoseconde, offre une méthode de tranchage sans contact pour les tranches de carbure de silicium, qui atténue la contrainte mécanique sur la dureté et la fragilité élevées du cristal de carbure de silicium. L'utilisation de techniques laser à faisceau laser et laser à impulsions peut être effectuée pour former des couches modifiées spécifiquement en motif verrouillé par découpe dans une tranche de 4 H-SiC en utilisant des impulsions laser picoseconde pr femtoseconde, réduisant ainsi la perte de saignée par opposition aux méthodes de coupe traditionnelles et réduisant la nécessité d'un broyage et d'un polissage plus poussés/différents des produits finaux pour répondre à la finition de surface souhaitée.
Dans le tranchage de plaquettes pour SiC, que faut-il faire lorsqu'on essaie d'utiliser une scie à découper à semi-conducteur pour trancher en dessous de 100 µm de plaquettes de SiC ?
La technologie laser femtoseconde et picoseconde et les lasers ultra-rapides sont des termes utilisés pour décrire la technologie laser qui peut créer des faisceaux laser très courts Sous des effets thermiques nuls induits par laser, il est possible de réaliser un usinage laser très précis de plaquettes de carbure de silicium sans aucune affection thermique accompagnée de la formation d'une couche modifiée Cette méthode d'application laser à impulsions ultra-rapides permet d'améliorer les propriétés de surface des plaquettes, de réduire la rugosité de surface et de faire progresser le processus de découpe de haute précision nécessaire aux applications en électronique de puissance, semi-conducteurs et matériaux avancés comme les substrats semi-isolants en SiC.
Lors de la découpe de la plaquette SIC, laquelle des deux méthodes permettra d'obtenir de meilleures propriétés de surface ?
L'isolation par faisceau laser peut être considérée comme une variante de la technologie de découpe laser, dans laquelle l'irradiation est réalisée par une série d'impulsions ultracourtes (femtoseconde) ou courtes (picoseconde) impulsionnelles et entraîne une modification étroite de la structure du matériau On a constaté que ce type d'interaction n'entraîne guère de perte de précision, d'écaillage ou de dommages, et minimise de manière significative la finition post-travail Il y a des avantages dans l'application de la découpe de fil diamant en tant que technologie de découpe de précision plus conventionnelle, notamment en termes de plaquettes de verre et de silicium. Les applications appropriées pour la découpe de fil dépendent des dimensions calculées du lingot, du coût du matériau, de sa taille et de la caractéristique qu'ils seraient semi-conducteurs.
Découpes furtives vs découpe laser Qui va gagner le combat au carbure de silicium ?
Le découpage furtif et le traçage laser sont deux méthodes qui utilisent une forme d'énergie focalisée à partir de lasers, mais de différentes manières. Dans le cas du découpage furtif, par exemple, l'énergie provoque une série de microfissures dans le matériau, qui sont ensuite expansées pour encourager le matériau à se détacher lors d'une déchirure, tandis que dans le cas d'une irradiation laser directe ou d'une découpe ultra-rapide, l'énergie provoque la formation d'une couche tellement altérée que les tranches sont efficacement plumées. Cependant, le découpage furtif peut être pratiquement impossible à réaliser dans les cas impliquant du carbure de silicium en raison de sa dureté désossée élevée et donc de la nécessité d'ajuster légèrement ce processus ; l'utilisation de techniques de découpe laser ultrarachage ultra-ratiques mais aussi précises que celles-t-ci sont des contraintes mécaniques.
Quel type d’opérations de post-coupe seront impliquées après le tranchage actif des tranches de SiC ?
Après avoir coupé le fil diamant à l'aide de l'un des fils diamantés de la méthode laser, les tranches de carbure de silicium de coupe conventionnelle passent toujours par l'élimination de la couche retraitée de la surface par le meulage, le rodage et le polissage pour obtenir une surface de tranche sans contamination et sans défaut pour un processus de fabrication ultérieur de semi-conducteurs. Les étapes ultérieures de meulage et de polissage sont des étapes de processus sans lesquelles la fabrication de circuits intégrés, les applications de conversion de puissance et la mise en œuvre dans de nouveaux véhicules de dispositifs photoniques hautes performances et à haute température et de dispositifs d'alimentation en SiC sont impossibles.
Publications similaires

Blogs tendances


