
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Scie à fil vs découpe laser pour le verre

La sélection des outils et des méthodes pour la découpe du verre détermine l'efficacité opérationnelle et la précision de la découpe et les résultats finaux Les deux principales techniques de découpe dans ce domaine qui incluent la découpe de scies à fil et la découpe laser offrent des avantages différents à leurs utilisateurs mais montrent des différences distinctes dans leurs procédures opérationnelles et leurs capacités techniques et les performances de découpe qui en résultent Cet article présente une analyse détaillée de ces techniques de découpe à travers une enquête sur leurs processus opérationnels et leurs avantages et inconvénients respectifs et leurs scénarios d'application optimaux L'analyse de l'information vous permettra de sélectionner une solution qui répond à vos exigences en matière d'amélioration du processus de production ou de réalisation d'une précision maximale ou de découverte de solutions économiques Restez avec nous pendant que nous explorons les nuances de la scie à fil et de la technologie laser dans le domaine de la découpe du verre.
Introduction aux technologies de découpe du verre

Les technologies actuelles de découpe du verre pour la fabrication utilisent des méthodes avancées qui offrent une précision et une adaptabilité opérationnelle supérieures à celles des techniques plus anciennes. L’industrie utilise principalement coupe de scie à fil et laser La découpe comme ses deux principales méthodes opérationnelles La découpe de scies à fil utilise un fil mince qui a un revêtement abrasif pour couper les matériaux en verre avec un minimum de déchets car elle fonctionne par tranchage mécanique La découpe laser utilise une énergie lumineuse focalisée pour créer de la chaleur qui permet la séparation des matériaux en verre tout en produisant des bords lisses et des temps de traitement rapides Les deux méthodes offrent chacune leurs propres avantages spécifiques que les gens choisissent en fonction des caractéristiques des matériaux et des mesures d'épaisseur et de leurs besoins de fabrication Les technologies ont établi des normes industrielles qui s'appliquent à plusieurs domaines, notamment l'électronique et la construction.
Technologie de scie à fil
Le procédé utilise un fil mince qui possède un revêtement abrasif pour créer une découpe précise du matériau Le procédé sert de méthode standard pour traiter des matériaux qui comprennent le silicium, le quartz, le verre et les céramiques avancées en raison de leurs caractéristiques cassantes et dures Le fil fonctionne selon deux motifs différents car il se déplace en boucle continue ou se déplace d'avant en arrière tandis que sa surface reste recouverte de particules abrasives qui créent une finition de surface parfaite et entraînent un gaspillage de matériaux minuscule.
Technologie de découpe laser
La technologie de découpe laser utilise un faisceau laser qui a une focalisation extrême pour obtenir des résultats de découpe et de gravure et de gravure précis et efficaces sur différents matériaux Le processus repose sur une chaleur intense générée par le laser pour fondre, brûler ou vaporiser le matériau, ce qui permet aux opérateurs d'obtenir des coupes précises et propres. La méthode démontre sa capacité à travailler avec divers matériaux, notamment les métaux et les plastiques, ainsi que le bois et les matériaux composites.
Importance de choisir la bonne méthode de coupe
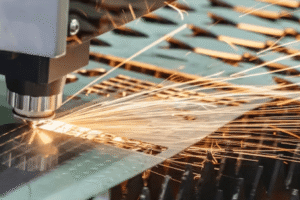
Le processus de sélection des méthodes de coupe doit identifier la méthode précise qui créera les résultats de fabrication souhaités grâce à une production efficace et économique. La sélection d'une technique de coupe détermine comment les matériaux peuvent être utilisés ainsi que la vitesse de production et la qualité des coupes et les dépenses liées au fonctionnement des opérations.
Cinq principaux facteurs de sélection
1. Type de matériau et épaisseur
Diverses techniques de coupe montrent différents niveaux de performance lorsqu'elles sont appliquées à des matériaux distincts qui ont des épaisseurs différentes La découpe laser démontre ses meilleures performances par sa capacité à couper des matériaux en tôle qui ont des dimensions minces alors que la découpe au jet d'eau atteint une efficacité maximale lorsqu'elle est appliquée à des matériaux lourds qui comprennent la pierre et les matériaux composites.
2. Exigences de qualité de coupe
La découpe laser offre un travail de détail précis qui nécessite une grande précision et produit peu de besoins de travail supplémentaire La découpe à la flamme produit des bords qui nécessitent un traitement supplémentaire car ils créent des surfaces rugueuses qui doivent être coupées pour des tâches moins complexes.
3. Débit de production
La découpe plasma fonctionne à des vitesses élevées pour traiter des matériaux de grande taille qui répondent à des besoins opérationnels urgents La découpe jet d'eau fonctionne à un rythme plus lent ce qui la rend meilleure pour les projets qui ont besoin de résultats précis.
4. Coûts opérationnels et efficacité
Chaque méthode a des coûts différents pour les consommables et les besoins de maintenance et les exigences de configuration La découpe laser nécessite un coût initial élevé mais elle permet de réaliser des économies à long terme car elle produit un minimum de déchets de matériaux Le faible coût de la coupe à la flamme s'accompagne de dépenses cachées qui découlent de la nécessité de nettoyer et de terminer le travail.
5. Considérations environnementales et de sécurité
La découpe au jet d'eau existe comme une méthode respectueuse de l'environnement car elle ne crée pas de zones affectées par la chaleur, ce qui augmente sa sécurité pour des utilisations importantes. Le fonctionnement efficace des systèmes de découpe au plasma et à la flamme crée des fumées et de la chaleur dangereuses, ce qui nécessite des installations pour mettre en œuvre des systèmes de sécurité et des systèmes d'échappement spéciaux.
Précision dans la découpe du verre
Précision de la découpe de scie à fil
La technique de coupe de scie à fil a acquis une réputation de haute précision, en particulier pour sa capacité à couper des matériaux avec une production minimale de déchets et une douceur de la surface Ceci est obtenu en employant un fil très mince, avec un ensemble de matériaux abrasifs qui y est attaché, pour créer des procédures de type rayure pour couper à travers des matériaux durs, par exemple, du silicium, des céramiques ou même des métaux En employant une force uniforme et en limitant la vitesse de coupe, les scies à fil produisent des résultats soignés et précis sans présenter de danger pour le matériau Ce degré de précision trouve une application particulière dans des domaines comme les semi-conducteurs et le photovoltaïque, où une coupe sans faille est fondamentale Il est important de s'assurer que le fil est bien entretenu et que le système est correctement calibré pour favoriser une efficacité constante.
Précision de la découpe laser
La découpe laser est une technique de fabrication de matériau populaire qui utilise un faisceau de lumière concentré pour couper un matériau avec une précision et une qualité de coupe remarquables. Elle est, par exemple, très précise jusqu'à ±0,1 mm mais peut varier en fonction des propriétés du matériau et également lorsque ce matériau est traité. La découpe laser parfaite est due au potentiel ou à la capacité du laser à utiliser l'énergie thermique pour trancher chaque petit point et rendre chaque tranchant immaculée sans perdre trop de matériau. L'équipement proposé sur le marché aujourd'hui a atteint les niveaux avancés d'automatisation et la découpe elle-même est également facilitée et des formes complexes auraient fait référence à leurs ancêtres ou à leur histoire et se seraient développées à partir du présent.
Impact de la précision sur la qualité des produits
Domaines clés d’impact sur la qualité
1. Précision dimensionnelle
Assure que les composants se forment facilement sans saisir l'ajustement entre les composants, réduit le temps précieux impliqué dans l'assemblage et laisse par conséquent place aux erreurs Dans l'industrie automobile, les éléments mécaniques dépassant les tolérances serrées de ±0,05 mm augmentent les besoins de réparation de 25%.
2. Contrôle de rugosité de surface
La rugosité de surface est contrôlée par des procédés de grande précision qui améliorent le produit à la fois visuellement et fonctionnellement grâce à la réduction de friction Les pièces usinées à Ra moins de 1,6 µm effectuent le 151TP3 T plus efficacement dans les cas abrasifs.
3. Réduction des déchets matériels
Le traitement de précision réduit la quantité de ferraille et aide à une utilisation efficace des matières premières Dans les industries électroniques, 301TP3 T de gaspillage de matériaux est évitable grâce à des systèmes de découpe de précision.
4. Répétabilité et cohérence
De faibles tolérances permettent de joindre des pièces fabriquées à différents moments, nécessitées par la production en série et le contrôle de la qualité Les procédés de découpe laser maintiennent une variation de répétabilité inférieure à 0,1 µm.
5. Intégrité structurelle
Empêche la formation de fissures fines et de lignes de contrainte dans les composants soumis à une charge. Les tests de durabilité montrent que les assemblages aérospatiaux fabriqués avec une précision maximale autorisée prolongent la durée de vie d'un 20% supplémentaire.
Déchets de matériaux et efficacité
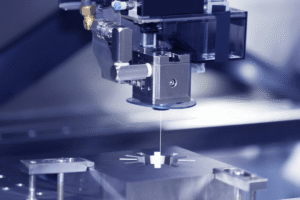
Un aspect crucial de la fabrication qui doit être pris en compte est la question des déchets de matériaux, car une bonne méthode d'élimination des déchets réduit la charge environnementale et les problèmes financiers concomitants qui se posent. Par conséquent, des méthodes et des techniques doivent être utilisées pour l'usinage et la conception afin de garantir qu'il y a peu ou pas de déchets. Cela se caractérise par la transformation des déchets en composants utiles pendant le processus de fabrication, où jusqu'à 95% de gaspillage peut être restauré. Par conséquent, cette technique augmente considérablement l’efficacité du système, arrête toute approche inutile et aide à lutter contre l’épuisement des ressources.
Déchets de matériaux dans la découpe de scies à fil de diamant
Le processus d'utilisation d'une scie à fil diamantée est accompagné de considérations liées aux déchets Un objet est coupé par le fil et ce faisant laisse derrière lui un matériau qui peut être collecté et potentiellement recyclé Un contrôle approprié des paramètres de coupe, notamment le débit d'alimentation et la tension du fil, permet de minimiser les pertes de matériaux tout en maintenant la qualité de coupe. De plus, des systèmes de recyclage du lisier sont mis en œuvre dans la mesure du possible pour alléger la charge pesant sur les coûts d'élimination et maximiser l'efficacité des ressources grâce aux processus de collecte et de filtration.
Déchets de matériaux dans la découpe laser
Les déchets de matériaux se produisent lors de la découpe laser car le processus vaporise le matériau afin de le couper. Le type, ainsi que l'épaisseur du matériau, la puissance du laser et la vitesse de coupe déterminent également ces déchets. Ce gaspillage peut être minimisé grâce à un positionnement laser précis pour éviter de vaporiser inutilement le matériau. De plus, les extracteurs de fumée modernes captent les émissions de particules avant qu’elles n’entrent dans l’environnement, ce qui réduit les déchets et permet une bonne gestion des matériaux.
Considérations de stress thermique
Des fluctuations excessives de température peuvent entraîner des distorsions, des microfissures, voire des pertes de cohésion, ce qui est particulièrement dangereux dans certaines entreprises comme le soudage et la découpe thermique qui implique l'utilisation de températures élevées La gestion de la chaleur pendant le traitement évite les dommages structurels aux matériaux Un contrôle adéquat de la dilatation thermique permet d'atténuer les contraintes résiduelles sur les composants Ces effets thermiques peuvent être minimisés en utilisant des matériaux dotés de propriétés thermiques appropriées et d'un contrôle approprié du processus.
Effets thermiques de la technologie des scies à fil
- Génération de chaleur à partir de la friction : Malgré l'utilisation de méthodes de coupe à froid, la friction génère de la chaleur le long de la ligne de coupe La contrainte thermique dans ces zones peut mettre en danger la structure du matériau en provoquant des micro-fissures Ce problème peut être résolu grâce à des solutions de refroidissement efficaces.
- Effets d'usure du fil : Les différences de température à travers l'outil provoquent une perte rapide du matériau du fil de coupe, ce qui entraîne une durée de vie du fil raccourcie. Le fil devient émoussé et perd sa capacité de coupe en peu de temps sans refroidissement approprié.
- Expansion du matériau : Les matériaux se dilatent et se contractent en raison des changements de température Un chauffage non uniforme provoque des dilatations non uniformes qui entraînent des changements de forme des matériaux.
- Impact sur la qualité de surface : Si le processus reste chaud plus longtemps, il existe une possibilité d'oxydation de surface ou de changements de propriétés du matériau. Les deux détériorent la rugosité de la surface et réduisent la qualité de coupe.
- Performances du système de refroidissement : En cas de panne des systèmes de refroidissement, la puissance calorifique augmente considérablement. Cela nécessite un entretien approprié du système de refroidissement pour garantir la prévention de la surchauffe.
Effets thermiques de la découpe laser
- Zone affectée par la chaleur (ZAT) : Le foyer de la chaleur laser crée une zone étroite affectée par la chaleur Les gradients de température peuvent entraîner des changements structurels, une expansion de la structure des grains ou des altérations de phase Ces changements peuvent affecter des caractéristiques telles que la dureté ou la résistance.
- Distorsion matérielle : Dans les matériaux minces, la dilatation thermique due au chauffage laser peut provoquer une déformation ou une distorsion Cela peut nécessiter des opérations de redressage supplémentaires et une fixation plus précise.
- Oxydation de surface : Lors de la découpe laser, les surfaces subissent un chauffage à haute température pouvant entraîner une oxydation, notamment pour des matériaux comme l'acier au carbone ou l'acier inoxydable. Ces couches d'oxyde peuvent nécessiter un nettoyage supplémentaire ou une gestion de surface.
- Craquage thermique : Certains matériaux, principalement des céramiques et des métaux cassants, sont confrontés à des phénomènes de fissuration puisqu'ils sont soumis à des cycles intenses de chauffage et de refroidissement qui développent des contraintes thermiques Cela impose des limites à l'utilisation des matériaux nécessitant une gestion thermique minutieuse.
- Formation de couche refondue : La couche qui a été chauffée puis solidifiée sur la surface découpée forme une couche de refonte Ceci n'est pas souhaitable dans les applications de haute précision telles que les composants aérospatiaux ou médicaux où différentes propriétés mécaniques et métallurgiques nécessitent un retrait par des opérations d'usinage ou de meulage supplémentaires.
Atténuer le stress thermique lors de la découpe du verre
Des méthodes de refroidissement appropriées traitent du stress thermique dans les processus de découpe du verre, et des paramètres laser appropriés sont également importants Les systèmes de refroidissement fins tels que les jets d'eau ou les ventilateurs contrôlent le stress thermique aux points critiques La puissance, le timing et la vitesse appropriés du laser permettent une distribution uniforme de l'énergie sans créer de points de concentration thermique Alternativement, le stress peut être normalisé par recuit ou revenu avant la découpe pour empêcher la rupture du matériau pendant les opérations.
Applications spécifiques à l'industrie
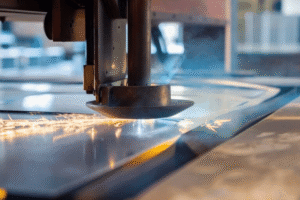
Applications de la scie à fil diamantée en verre optique
1
Tranchage de la tranche de gaufrette
Les scies à fil diamantées sont utilisées dans la fabrication de tranches fines et uniformes nécessaires en optique telles que les lentilles et les prismes. Cette méthode de tranchage minimise le gaspillage de verre optique coûteux avec une efficacité matérielle ultra élevée et une surface de commande très fine.
2
Grands blocs optiques
Pour les grandes surfaces optiques telles que les fenêtres ou les miroirs, scies à fil diamantées coupées formes précises avec des surfaces lisses Cela minimise les traitements supplémentaires tels que le polissage.
3
Façonnage à blanc optique
Une réduction améliorée des déchets de matériaux permet de façonner les lentilles selon des formes complexes conformes à l'intention de conception, répondant à différentes dimensions des flans optiques.
4
Composants à fibre optique
Dans la fabrication de câbles à fibres optiques, les tiges de verre optiques subissent une découpe avec des scies à fil diamantées qui facilite la gestion de la productivité tout en garantissant des résultats sûrs et raisonnables, exempts de microfissuration.
5
Éléments à l'échelle microscopique
Dans l'optique moderne employant de très petits composants, les scies à fil diamantées permettent une coupe précise de petits éléments, en prenant soin de ne pas déformer les surfaces nécessaires à la performance.
Applications de la découpe laser dans le vitrail
Détailing de haut niveau
Une machinerie sophistiquée permet de dessiner des motifs très détaillés et de découper des motifs difficiles qui étaient pratiquement impossibles avec les appareils à main De tels ornements détaillés ajoutent une meilleure valeur artistique aux dessins de vitraux.
Variation de forme
Les machines laser permettent de découper avec précision dans n'importe quelle forme et taille, offrant ainsi la liberté aux concepteurs et aux producteurs de créer des vitraux de n'importe quelle forme particulière, éliminant ainsi les défis d'intégration.
Réduction des déchets matériels
La technologie laser comparée à la découpe manuelle traditionnelle minimise considérablement les pertes de matériaux. Cela entraîne une réduction des coûts de production et crée des pratiques respectueuses de l’environnement.
Amélioration de la qualité des bords
Les objets découpés au laser entraînent des bords propres sans nécessiter d'usinage supplémentaire ou de finition des bords. Ceci est nécessaire pour garantir une construction étanche et fonctionnelle des panneaux de vitraux.
Amélioration du taux de production
La précision de la découpe laser et l'automatisation des machines offrent des avantages remarquables car les temps de production sont considérablement réduits par rapport aux méthodes conventionnelles. Cela permet une génération de produits plus élevée tout en maintenant des normes de qualité.
Utilisation dans l'industrie solaire
Analyse comparative
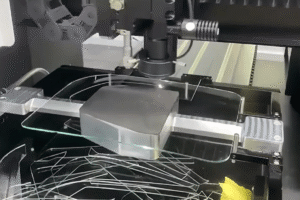
Dans le processus de fabrication du verre, il faut tenir compte de l'efficacité et des dépenses bien qu'elles diffèrent selon les différentes méthodes de coupe Les scies à fil offrent une excellente précision pour les matériaux épais et minimisent les déchets de matériaux par leur largeur étroite de saignée Cependant, la vitesse de traitement peut être plus lente que les autres méthodes La technologie laser permet une précision absolue avec un contact minimal avec les matériaux, créant des bords lisses avec des capacités de détail exceptionnelles La principale considération est que les méthodes laser nécessitent un investissement initial plus élevé et une gestion thermique minutieuse La sélection dépend des exigences spécifiques de l'application, des besoins de précision d'équilibrage, du volume de production, des caractéristiques des matériaux et des contraintes budgétaires.
Sources de référence
- Quelle façon de couper le verre optique : scie à fil diamantée sans fin ou laser ? « Geninsen » explique pourquoi un fil de diamant est meilleur qu'un laser lors de la manipulation de sections de verre très épaisses ou de la production de sections avec des exigences dimensionnelles très strictes.
- Scie sans fin à fil de diamant ou coupe-laser ? 1000 : la facilité d'utilisation du coupe-laser et la précision de la scie diamantée avec des cas d'utilisation spécifiques.
- Décomposer les cellules solaires en silicium cristallin : la boucle de fil de diamant est-elle meilleure que la découpe laser ? « Disque des avantages et des inconvénients de la découpe en boucle de fil de diamant de cellules solaires par rapport à la découpe laser ». Recommander la lecture: Scie à fil de coupe de verre de précision pour l'excellence industrielle
Foire aux questions
1. quelle est la distinction essentielle entre les scies à fil et les coupeurs laser concernant leurs techniques de coupe ?
La principale distinction existe parce que les deux méthodes utilisent des approches différentes pour enlever la matière La scie à fil diamant fonctionne par le biais de la mécanique “fold cutting” utilisant un fil mince avec le matériau abrasif diamant pour broyer le verre Cette méthode dépend de la friction et de l'abrasion La découpe laser fonctionne par des processus thermiques et photo-chimiques utilisant un faisceau lumineux de haute énergie pour fondre, vaporiser, et produire un choc thermique contrôlé qui sépare le matériau en verre Le laser fonctionne comme un outil sans contact alors que la scie à fil nécessite un contact direct de la matière.
2. Quelle méthode est la plus efficace pour couper des blocs de verre ou des lingots épais ?
Le sciage par fil de diamant offre la meilleure solution pour les matériaux épais Le fil fonctionne comme une lame physique permettant au système de maintenir une coupe droite à travers des sections de matériau profondes s'étendant au-delà de plusieurs pouces d'épaisseur de verre La découpe laser a des limitations de profondeur focale de faisceau qui restreignent la capacité de coupe parce que l'épaisseur de matériau augmente au-delà de 3 à 6 millimètres pour les lasers standard Le faisceau commence à diverger créant des coupes effilées tandis que l'énergie de coupe requise peut briser le verre en raison des différences de contraintes thermiques.
3. Comment les méthodes se comparent-elles en ce qui concerne les zones affectées par la chaleur (ZAT) et le stress thermique ?
La découpe laser crée du matériau entrant dans la chaleur à travers son système tout en produisant une zone affectée par la chaleur (ZAT) sauf en cas d'utilisation de lasers spéciaux à impulsions ultra-courtes Le chauffage localisé peut développer des microfissures créant des contraintes résiduelles près du bord Le sciage de fil fonctionne comme une procédure froide nécessitant un liquide de refroidissement pour le fonctionnement Le processus produit un minimum de chaleur empêchant les chocs thermiques et la création de ZAT Le sciage de fil offre une sécurité pour les types de verre nécessitant une protection thermique et les situations nécessitant un contrôle total des contraintes du bord.
4. quelle technologie offre une meilleure précision dimensionnelle et des tolérances plus strictes ?
Les deux méthodes démontrent une grande précision avec des résistances opérationnelles différentes Les lasers produisent de meilleurs résultats avec des matériaux minces créant des points de focalisation extrêmement petits permettant des conceptions 2 D détaillées avec des largeurs de coupe comprises entre 20 et 50 microns Les scies à fil produisent une meilleure planéité et rectitude lors de la coupe de matériaux profonds Les scies à fil de précision modernes atteignent des tolérances à ±0,01 mm près mais leur diamètre de fil (0,1 mm à 0,3 mm) crée une saignée plus large que le laser Cette précision répond aux exigences des industries optiques et des semi-conducteurs.
5. Comment la finition de surface du bord coupé diffère-t-elle ?
Un bord découpé au laser produit un état de surface atteignant une douceur exceptionnelle Le bord semble poli à la flamme car le processus fond ou vaporise le verre Le type laser détermine si le système produit des couches refondues et des micro-fissures Un bord scié au fil présente un état de sol mat montrant de fines stries résultant du processus abrasif La surface sciée au fil présente une rugosité plus élevée mais maintient une surface constante dépourvue d'imperfections thermiques Cette qualité le rend adapté à des opérations précises de meulage et de polissage.
6. Quelles sont les implications financières de chaque méthode ?
Les systèmes de découpe laser nécessitent un investissement initial plus élevé en termes de dépenses d'investissement, car ils utilisent des équipements plus coûteux Les coûts permanents pour les matériaux deviennent moins chers parce que les équipements ne disposent pas de lames physiques nécessitant un remplacement Les scies à fil nécessitent un investissement initial plus faible mais les coûts opérationnels augmentent parce que les utilisateurs doivent acheter du nouveau fil diamant nécessitant des modifications après utilisation Le choix entre les options dépend du volume de production et de la valeur du matériau traité.
Publications similaires


Blogs tendances


