
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Vitesse de coupe vs qualité de surface : trouver l'équilibre

L'usinage nécessite une détermination précise de la vitesse de coupe car il affecte directement à la fois la qualité de la surface et l'efficacité du travail La jonction entre la vitesse et la précision crée un équilibre sensible qui nécessite une gestion prudente car une vitesse excessive endommagera les surfaces tandis qu'une vitesse insuffisante diminuera la sortie du travail L'article examinera comment la vitesse de coupe interagit avec la qualité de la surface pour façonner les résultats d'usinage tout en fournissant des conseils pratiques pour trouver l'équilibre idéal Comprendre cette connexion devient essentiel pour obtenir de meilleurs résultats de surface et une durée de vie prolongée de l'outil et des performances opérationnelles plus élevées. Lisez la suite pendant que nous décomposons la science, les stratégies et les meilleures pratiques qui peuvent révolutionner votre processus d'usinage.
Introduction à la vitesse de coupe et à la qualité de surface
La relation entre vitesse de coupe et usinage les procédés montrent leur connexion essentielle à la qualité de surface Le terme vitesse de coupe définit la vitesse à laquelle un outil de coupe se déplace à travers le matériau que les normes industrielles mesurent à l'aide d'unités de pieds de surface par minute (SFM) et de mètres par minute (m/min).Le cycle de production diminue lorsque les vitesses de coupe augmentent car cela conduit à des procédés de fabrication plus efficaces Le procédé produit une chaleur excessive qui provoque une usure de l'outil et des dommages thermiques aux matériaux qui entraînent des impacts négatifs sur la qualité de surface.
Comprendre la vitesse de coupe
Fondements de vitesse de coupe
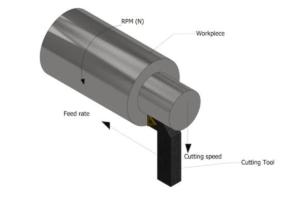
La vitesse de coupe fait référence à la vitesse que l'outil de coupe fonctionne lorsqu'il se déplace contre la surface du matériau pendant l'usinage. Le système de mesure utilise des pieds de surface par minute (SFM) et des compteurs par minute (m/min) pour exprimer cette mesure qui sert d'élément essentiel pour évaluer les résultats d'usinage. La sélection de la vitesse de coupe contribue à réduire les dommages causés à l'outil tout en améliorant l'efficacité de la production et en créant une qualité de surface supérieure. La vitesse de coupe appropriée dépend des propriétés matérielles de la pièce et de l'outil de coupe, ainsi que du type d'opération d'usinage effectuée.
Importance de la qualité de surface dans l'usinage
La qualité de surface des matériaux usinés comprend de multiples caractéristiques qui incluent la rugosité de surface et la texture et la précision dimensionnelle et ces caractéristiques créent un effet majeur sur la façon dont la pièce usinée fonctionne et fonctionne et survit au fil du temps. L'exigence essentielle pour les applications de haute précision qui nécessitent à la fois précision et durabilité dépend de finitions de surface de haute qualité qui diminuent la friction et l'usure ainsi que la possibilité de défaillance des composants.
1
Performances mécaniques améliorées
La capacité portante d'un composant s'améliore grâce à une surface plus lisse car elle diminue les concentrations de contraintes. Les composants aérospatiaux et automobiles doivent atteindre une rugosité de surface de Ra 0,4 µm car cette exigence améliore leur résistance à la fatigue.
2
Résistance à la corrosion améliorée
Les surfaces rugueuses créent des zones qui emprisonnent à la fois les contaminants et l'humidité, ce qui entraîne une progression plus rapide de la corrosion. La résistance à la dégradation environnementale du composant peut être considérablement améliorée en réduisant les irrégularités de surface.
3
Meilleur ajustement de composant
L'usinage de précision offre des tolérances plus serrées, ce qui entraîne une meilleure correspondance des composants qui évite les problèmes opérationnels causés par un désalignement des pièces et une usure excessive. L’industrie de fabrication d’équipements médicaux exige cette exigence car elle a besoin d’une précision précise tout au long de tous les processus de production.
4
Consommation d'énergie réduite
Les surfaces polies diminuent la friction pendant le fonctionnement, ce qui se traduit par une meilleure efficacité énergétique et une durée de vie opérationnelle prolongée pour les composants mobiles. L'efficacité du système s'améliore car une finition de surface optimisée dans les mécanismes d'engrenage diminue les pertes par friction.
5
Qualité Esthétique
L'attrait visuel d'un produit reçoit une amélioration grâce à des finitions de haute qualité qui constitue un facteur important pour les industries qui vendent des produits directement aux consommateurs tels que les secteurs de l'électronique et de l'automobile. Une finition polie reflète l'attention portée par le fabricant aux détails et aux normes de qualité.
Vitesse de coupe et débit d'alimentation : la relation de base

Les paramètres de base qui déterminent les opérations d'usinage sont la vitesse de coupe et la vitesse d'avance car ces paramètres affectent la vitesse d'enlèvement de matière et la durabilité des outils et la qualité de finition de surface La définition de la vitesse de coupe décrit la vitesse à laquelle un outil de coupe entre en contact avec le matériau de la pièce tandis que la vitesse d'avance mesure la distance parcourue par l'outil pendant un tour complet ou une période de temps désignée.
Comment la vitesse de coupe affecte la qualité de la surface
Génération de chaleur et usure d'outils
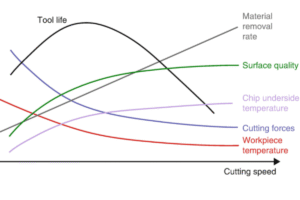
La qualité de surface des matériaux usinés dépend de la vitesse de coupe car elle crée de la chaleur et provoque l'usure des outils et la formation de copeaux La recherche démontre qu'une vitesse de coupe accrue produit des finitions de surface plus lisses car elle diminue la force de coupe tout en permettant l'élimination continue des copeaux.
Conséquences de vitesse excessives
L'utilisation de vitesses de coupe excessives entraîne de multiples conséquences néfastes, notamment une usure rapide de l'outil et une destruction thermique du matériau de l'outil de coupe et de la pièce et la création d'éventuelles imperfections de surface.
Problèmes de vitesse inférieure
L'utilisation de vitesses de coupe plus faibles crée deux problèmes car elle élève les niveaux de frottement et produit une coupe impropre qui entraîne une dégradation de la surface La vitesse de coupe optimale nécessite un réglage en fonction des caractéristiques du matériau et de la conception des outils et des paramètres d'usinage.
Influence du débit d'alimentation sur les résultats d'usinage
Le processus d'usinage dépend du débit d'alimentation car le débit d'alimentation contrôle à la fois le taux d'enlèvement de matière et la finition de surface et les performances d'usure de l'outil La méthode permet un retrait plus rapide de matière lorsque les débits d'alimentation augmentent l'efficacité de production mais elle conduit à une qualité de surface réduite et à des mesures de précision réduites La mise en œuvre de débits d'alimentation inférieurs offre une qualité de surface supérieure et une précision dimensionnelle améliorée mais elle augmente le temps nécessaire pour les opérations d'usinage.
Vitesses élevées par rapport à la rugosité de la surface
Propriétés des matériaux et vitesses de coupe
Les résultats de l'étude actuelle ainsi que les techniques informatiques modernes démontrent que les propriétés des matériaux fonctionnent comme les éléments de base qui établissent des vitesses de coupe optimales pour les procédures d'usinage. Les normes industrielles qui fusionnent les informations des processus d'usinage CNC modernes montrent que la dureté des matériaux ainsi que la conductivité thermique et la ductilité déterminent à la fois les performances de l'outil et la durée de vie de l'outil.
Lignes directrices sur la vitesse de coupe spécifiques au matériau
Aluminium et laiton (300-500 SFM)
Les opérateurs peuvent atteindre des vitesses de coupe supérieures à 300 à 500 pieds de surface par minute (SFM) lorsqu'ils utilisent des outils en carbure pour usiner l'aluminium et le laiton, car ces matériaux ont des indices d'usinabilité élevés et des propriétés de matériaux souples.
Aciers à outils et superalliages (50-150 SFM)
Les aciers à outils et les superalliages nécessitent un traitement spécial pour contrôler l'usure des outils et l'écrouissage et la génération de chaleur dans la zone de coupe, ce qui oblige les opérateurs à utiliser des vitesses de coupe comprises entre 50 et 150 SFM.
Plastiques et Composites
Le processus de fabrication des plastiques et des composites nécessite que les opérateurs utilisent un usinage à grande vitesse avec de faibles débits d'alimentation, car les systèmes de refroidissement actifs protègent contre la déformation des matériaux et les défauts de surface.
Considérations sur la vitesse de surface
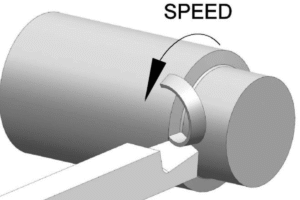
- Dureté Matériau et composition : Les matériaux durs tels que l'acier inoxydable et le titane nécessitent des vitesses de surface inférieures car une usure excessive des outils se produit à des vitesses plus élevées, tandis que l'aluminium, plus doux que ces matériaux, nécessite des vitesses plus élevées car sa résistance à la coupe est plus faible.
- Matériau de l'outil et revêtement : Le matériau de l'outil de coupe qui comprend de l'acier à grande vitesse HSS et des matériaux en carbure et céramique détermine la vitesse de surface maximale que l'outil peut gérer. Les outils revêtus tels que TiN ou AlTiN peuvent supporter des vitesses plus élevées car leurs matériaux de revêtement offrent une meilleure résistance à la chaleur et des propriétés de friction plus faibles.
- Application du liquide de refroidissement : Une utilisation appropriée du liquide de refroidissement assure une dissipation thermique efficace lors des opérations de coupe à grande vitesse L'absence de liquide de refroidissement ou une application insuffisante peut nécessiter une réduction de la vitesse pour éviter des dommages thermiques à la fois à l'outil et à la pièce.
- Dimensions et caractéristiques de la pièce : La vitesse de surface de la pièce dépend de ses dimensions et de sa conception Le tour nécessite des vitesses de broche plus élevées pour obtenir la même séquence de surface par minute SFM lors de l'usinage de diamètres plus petits que ceux dont il a besoin pour des diamètres plus grands.
- Capacité de la machine : Les limites de performance de la machine-outil elle-même, telles que la vitesse maximale de la broche et la stabilité sous les charges de coupe, restreignent directement la vitesse de surface réalisable Les machines qui manquent de rigidité adéquate doivent fonctionner à des vitesses réduites pour contrôler le broutage tout en préservant la précision.
Stratégies d'optimisation des paramètres de coupe
Réglage de la vitesse de coupe
La vitesse de coupe correcte doit être sélectionnée car elle détermine à la fois l'efficacité de l'enlèvement de matière et le taux de détérioration de l'outil. Des vitesses accrues augmentent la production mais elles créent trop de chaleur, ce qui diminue la durabilité de l'outil tandis que des vitesses réduites maintiennent l'état de l'outil.
Réglage du débit d'alimentation
Le débit d'alimentation doit équilibrer l'efficacité de fonctionnement et la qualité de finition de surface. Des débits d'alimentation excessifs créent des surfaces rugueuses qui endommagent les outils mais des débits d'alimentation excessifs créent des retards de travail.
Profondeur de sélection de coupe
La profondeur de coupe doit être ajustée en fonction des caractéristiques du matériau de la pièce et des capacités des outils. Les opérateurs doivent utiliser des coupes moins profondes pour les opérations de finition, car des coupes plus profondes permettent une plus grande élimination des matériaux lors de l'usinage grossier.
Utilisation de liquides de refroidissement et de lubrifiants
L'application d'agents de refroidissement ou de lubrification appropriés minimise en fait la production de chaleur par usinage, ce qui entraîne une protection des outils et une protection des pièces contre les dommages thermiques.
Surveillance de l'état des outils
Le processus d'inspection des outils doit se dérouler à intervalles réguliers car il permet de maintenir les performances de coupe tout en protégeant contre les pannes inattendues des outils qui entraînent des retards de travail.
Choisir le bon outil de coupe
Le processus de sélection du bon instrument de coupe nécessite une connaissance complète des caractéristiques des matériaux et des techniques d'usinage ainsi que des résultats de production requis. La sélection des outils dépend de leur composition matérielle et de leurs revêtements protecteurs ainsi que de la conception de leurs outils et de leur capacité à travailler avec le matériau spécifique utilisé dans le projet.
Sources de référence
- La différence entre la vitesse de coupe et le taux d'alimentation L'étude démontre comment la vitesse de coupe affecte la finition de surface tout en montrant la nécessité d'optimiser ces deux facteurs.
- Quelle est la différence entre la vitesse de coupe et la vitesse d'alimentation? l'étude explique comment la vitesse de coupe et la vitesse d'avance interagissent pour déterminer la qualité de l'usinage.
- Recommander la lecture: Scie à fil de coupe de verre de précision pour l'excellence industrielle
Foire aux questions
1. Comment la vitesse de coupe a-t-elle un impact fondamental sur la qualité de la surface ?
La relation entre l'état de surface et la vitesse de coupe que la définition décrit comme la vitesse de déplacement du tranchant sur la surface de la pièce présente une corrélation non linéaire directe Le phénomène de Bordure Construite (BUE) qui fait coller le matériau à l'outil de coupe montre une diminution de l'occurrence à des vitesses de coupe plus élevées Le processus de cisaillement à des vitesses plus élevées génère des résultats plus propres qui produisent un produit final plus fin La vitesse excessive provoque l'usure de l'outil car elle produit des températures élevées qui créent des dommages thermiques à la fois à l'outil et à la pièce entraînant une diminution de la qualité de la surface.
2. Qu’est-ce que le bord intégré (BUE) et comment la vitesse l’atténue-t-elle ?
Le bord intégré se produit lorsque des couches du matériau de la pièce adhèrent à la face du râteau de l'outil de coupe sous haute pression Le matériau intégré change la géométrie de l'outil en un bord de coupe terne et instable qui déchire le matériau au lieu de produire un cisaillement propre. Cela entraîne une mauvaise finition de surface. Le BUE est plus répandu à des vitesses de coupe plus faibles. Le matériau collera moins à l'outil lorsque la vitesse de coupe augmente car la température de la zone de coupe augmente, ce qui arrête la formation de BUE tout en créant des surfaces plus lisses.
3. la vitesse de coupe peut-elle être trop élevée pour une qualité de surface optimale ?
Oui. La réduction BUE provoquée par les vitesses élevées produit de meilleurs résultats de finition jusqu'à ce que la combinaison matériau et outil atteigne sa limite de vitesse définie La vitesse excessive génère une chaleur intense qui peut conduire à une usure rapide de l'outil qui comprend à la fois l'usure du cratère et l'usure des flancs tout en provoquant également une déformation thermique de la pièce. La dégradation des bords de l'outil entraîne à la fois une perte de netteté et une imprécision géométrique qui provoque un broutage accru des vibrations et une finition de surface en déclin.
4. Comment le débit d’alimentation et la vitesse de coupe interagissent-ils pour déterminer la rugosité de la surface ?
La vitesse de coupe détermine la stabilité du processus de coupe tandis que la vitesse d'alimentation définit la rugosité de surface qui sera produite La vitesse d'alimentation crée un motif de surface spécifique que les gens décrivent communément comme des branches de hauteur de crête ou des marques d'alimentation Les opérateurs qui veulent obtenir une meilleure finition augmentent généralement la vitesse de coupe pour des coupes plus propres tout en diminuant la vitesse d'alimentation pour réduire la hauteur de ces cuspides Les deux éléments nécessitent un contrôle testé : une vitesse élevée avec une vitesse d'alimentation élevée entraîne une surface rugueuse malgré l'absence de BUE.
5. quel rôle joue le matériel des outils dans cet équilibre ?
Le matériau de l'outil de coupe établit la vitesse maximale de coupe qui peut être maintenue dans le temps :
Acier à grande vitesse (HSS) : Le matériau fonctionne à des vitesses inférieures car les limites thermiques du HSS diminuent sa résistance, ce qui entraîne des problèmes de finition de surface lorsque le HSS fonctionne au-delà de sa limite thermique.
Carbure : Le matériau permet une résistance à une température plus élevée, ce qui permet des vitesses de coupe plus rapides, ce qui se traduit par de meilleures finitions de surface lors du traitement de matériaux durs.
Céramiques et CBN : Les matériaux permettent un décollement de tournage dur des aciers durcis grâce à leur conception qui prend en charge une vitesse et une résistance à la chaleur extrêmes, ce qui donne des qualités de surface qui peuvent parfois correspondre aux résultats de meulage.
6. Les vibrations ou les“Chatter” sont-elles liées à la vitesse de coupe ?
Oui, le broutage est une vibration régénérative qui crée des marques distinctes semblables à des vagues sur la surface de la pièce. Le phénomène se produit à des fréquences harmoniques spécifiques qui existent au sein du système qui comprend la machine-outil et la pièce. La principale méthode pour éliminer le broutage du processus de coupe consiste à modifier la vitesse de coupe. Les opérateurs peuvent stabiliser le processus de coupe et restaurer la qualité de la surface en déplaçant la vitesse hors de la zone de résonance harmonique qu'ils peuvent atteindre en augmentant et en diminuant la vitesse.
Publications similaires


Blogs tendances


