
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Comment couper des aimants Ndfeb sans démagnétisation ?

Comment couper les aimants NdFeB : guide complet de sécurité et technique
Outils, méthodes et meilleures pratiques essentiels pour couper des aimants en néodyme
La découpe des aimants NdFeB nécessite des compétences exceptionnelles car leurs fortes caractéristiques magnétiques doivent rester intactes pendant le processus de découpe L'utilisation de méthodes de découpe incorrectes entraîne des problèmes majeurs qui incluent la démagnétisation et les dommages structurels et la création de risques pour la sécurité Le guide présente une méthode détaillée qui explique comment couper les aimants en néodyme tout en protégeant leur force magnétique grâce à des procédures de sécurité spécifiques Les bons outils et méthodes doivent être compris par les ingénieurs et les amateurs de bricolage et les professionnels qui travaillent avec des matériaux avancés.
Introduction aux aimants en néodyme
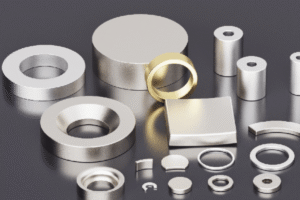
Les aimants permanents les plus puissants qui existent sur le marché aujourd'hui prennent la forme d'aimants en néodyme que les gens appellent aimants NdFeB. Les matériaux créent des champs magnétiques qui dépassent leurs limites physiques car ils contiennent du néodyme et du fer ensemble avec du bore comme composants principaux La technologie trouve de multiples utilisations dans divers domaines qui incluent les moteurs et les générateurs ainsi que les dispositifs médicaux et les disques durs parce qu'elle produit de forts champs magnétiques sous une forme compacte Les aimants en néodyme nécessitent des revêtements protecteurs et des méthodes de manipulation sûres car ils montrent à la fois une forte résistance magnétique et une résistance fragile des matériaux ainsi qu'une résistance à la corrosion.
Que sont les aimants en néodyme ?
Les aimants NdFeB, que les gens appellent aimants en néodyme, fonctionnent comme de puissants aimants de terres rares qui utilisent un alliage néodyme-fer-bore Les aimants permanents les plus puissants que les entreprises vendent aujourd'hui proviennent de leur invention au cours de l'année 1984. les aimants produisent des champs magnétiques qui dépassent 1,4 teslas parce que leur structure interne ainsi que leurs domaines magnétiques maintiennent une orientation spécifique Les aimants fonctionnent comme des éléments critiques dans diverses technologies contemporaines qui comprennent des moteurs électriques à haut rendement générateurs d'éoliennes, des appareils électroniques portables et des équipements d'imagerie médicale avancés qui comprennent des machines IRM.
La production d'aimants en néodyme oblige les fabricants à utiliser soit des méthodes de solidification rapide, soit des techniques de frittage qui les aident à obtenir à la fois des performances optimales et des mesures dimensionnelles précises. Les matériaux ont besoin de revêtements protecteurs car ils présentent à la fois une fragilité et une susceptibilité à l'oxydation qui nécessitent une protection par des revêtements de nickel et de zinc et d'époxy. Le processus de production d'aimants en néodyme crée des défis environnementaux et des problèmes économiques car il dépend de l'exploitation minière des terres rares qui nécessite l'extraction du néodyme qui existe en quantités limitées.
Propriétés des aimants de terres rares
Les cinq caractéristiques principales des aimants en terres rares sont énumérées dans la section suivante.
1. Force magnétique élevée
La plus forte force magnétique de tous les aimants existe dans les aimants en néodyme (NdFeB) et en samarium-cobalt (SmCo) de terres rares Le produit énergétique des aimants en néodyme varie entre 35 et 52 MGOe, ce qui leur permet de générer de forts champs magnétiques tout en conservant de petites dimensions physiques.
2. Résistance à la température
Les aimants en terre rare samarium-cobalt conservent leur stabilité thermique lorsqu'ils fonctionnent à des températures atteignant 300 °C (572° F).Les aimants en néodyme fonctionnent bien dans des environnements à plus basse température avec des teneurs limites de fonctionnement de 200 °C (392° F) disponibles pour utilisation.
3. Résistance à la démagnétisation
Les aimants de terres rares conservent leur aimantation même après exposition à des champs magnétiques externes ou à des contraintes mécaniques en raison de leur propriété de coercivité élevée La technologie dépend de cette propriété qui nécessite des performances fiables pendant des durées prolongées dans les moteurs électriques et les systèmes d'imagerie par résonance magnétique (IRM).
4. Susceptibilité à la corrosion et revêtements protecteurs
La composition des aimants en terres rares notamment en néodyme conduit à leur forte susceptibilité à la corrosion Des revêtements protecteurs en nickel, zinc, ou matériaux époxy sont appliqués pour lutter contre ce problème qui prolonge la durée de vie des aimants tout en améliorant leurs performances dans des conditions exigeantes.
5. Densité énergétique élevée
La conception d'aimants en terres rares à haute densité d'énergie permet leur utilisation dans des applications compactes qui nécessitent des limitations strictes en termes d'espace et de poids Les fortes performances magnétiques des aimants en néodyme les rendent adaptés à une utilisation dans de petits appareils électroniques qui incluent des écouteurs et des téléphones mobiles.
Applications des aimants en néodyme
Les aimants en néodyme ont une forte puissance magnétique à leur petite taille qui les rend adaptés à de multiples domaines industriels La liste suivante montre cinq utilisations principales que les aimants en néodyme servent dans différents domaines :
1. Moteurs électriques
Les moteurs électriques nécessitent des aimants en néodyme comme composants fondamentaux pour entraîner les véhicules électriques, les équipements industriels et les appareils ménagers. Un moteur EV typique peut contenir 1 à 2 kilogrammes d’aimants en néodyme.
2. Éoliennes
Les générateurs à aimants permanents au sein des éoliennes dépendent des aimants en néodyme pour créer de l'électricité Une seule éolienne à grande échelle peut nécessiter jusqu'à 600 kilogrammes d'aimants à base de néodyme.
3. Machines IRM
Les appareils d'IRM s'appuient sur des aimants en néodyme comme composants essentiels pour créer les champs magnétiques puissants requis pour leurs tests d'imagerie diagnostique non invasifs utilisés dans les établissements de santé.
4. Lecteurs de disque dur
Les lecteurs de disque dur dépendent des aimants en néodyme comme pièces vitales qui assurent un mouvement exact et rapide de la tête pour lire et écrire des données.
5. Équipement audio
Les aimants en néodyme sont largement utilisés dans la production de haut-parleurs, de microphones et d'écouteurs, créant un son clair et puissant grâce à leur force magnétique.
Défis liés à la coupe des aimants en néodyme
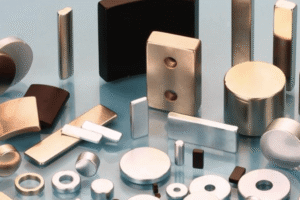
Le procédé de découpe des aimants en néodyme présente de multiples difficultés qui découlent de leur composition matérielle et de leur comportement chimique Les outils de découpe standards ne parviennent pas à fonctionner avec les aimants en néodyme à cause de leur extrême dureté, ce qui oblige les opérateurs à utiliser des outils spécialisés qui comportent des arêtes de coupe recouvertes de diamant La nature fragile des aimants en néodyme leur permet de se fracturer en plusieurs morceaux lors des opérations de manipulation comme de coupe Le procédé de découpe génère une chaleur excessive, ce qui entraîne deux issues dangereuses, le premier danger étant la démagnétisation des matériaux et le second danger étant l'inflammation du néodyme car il devient hautement inflammable dans des conditions spécifiques.
Problèmes courants rencontrés lors de la coupe des aimants en néodyme
1. Bretagne et fragilité
Les aimants en néodyme présentent une fragilité inhérente qui les rend susceptibles de se fissurer et de se briser lorsque les travailleurs appliquent une contrainte mécanique pendant les opérations de coupe. Le processus de coupe conduit à deux résultats possibles qui entraînent soit des bords inégaux, soit une rupture totale du matériau.
2. Perte de force magnétique
Le processus de découpe du matériau crée de la chaleur qui atteint des niveaux excessifs qui entraînent la perte de leur force magnétique par les aimants en néodyme. Le processus de démagnétisation nécessite des méthodes de refroidissement appropriées pour maintenir l’efficacité opérationnelle pendant les activités de travail.
3. Ébréchement et bords tranchants
Le processus de découpe produit deux types de matériaux dangereux qui comprennent des arêtes vives et de petits copeaux qui créent des risques pour la sécurité Le processus nécessite des méthodes de manipulation appropriées qui incluent l'élimination des débris tranchants pour protéger les travailleurs des dangers potentiels.
4. Besoin d'outils spécialisés
L'extrême dureté et la fragilité des aimants en néodyme nécessitent l'utilisation d'équipements de coupe spécialisés comprenant des lames recouvertes de diamant et des systèmes refroidis à l'eau pour obtenir des résultats de coupe précis sans endommager les aimants.
Impact de la chaleur sur les aimants en néodyme
Les aimants en néodyme subissent des propriétés magnétiques complètes et des altérations structurelles physiques car ils réagissent à des températures élevées avec une sensibilité extrême La section suivante fournit des informations détaillées sur la façon dont la chaleur interagit avec ces aimants :
Baisse de la force magnétique
Les aimants en néodyme subissent une perte de force magnétique lorsqu'ils sont exposés à des environnements à haute température La température de Curie qui existe entre 310 °C et 400 °C fonctionne comme la frontière qui marque le point de perte complète de propriété magnétique pour tous les matériaux.
Pertes réversibles et irréversibles
Les scientifiques catégorisent deux types de pertes distincts qui résultent de l'exposition à la chaleur en réduction de force magnétique réversible et irréversible L'aimant subit des pertes réversibles à haute température qui disparaîtront après que l'aimant aura atteint des températures de fonctionnement irréversibles démagnétisera définitivement le matériau à des températures supérieures à ses limites critiques.
Déformation structurelle et fragilité
Lorsque les matériaux subissent des conditions étendues à haute température, ils développent des changements structurels permanents qui augmentent leur probabilité de devenir fragiles et de se briser. Cette situation présente un risque majeur pour les systèmes qui doivent fonctionner sans interruption pendant des durées prolongées.
Effet sur les revêtements
Les revêtements protecteurs qui sauvegardent les aimants en néodyme habituellement en nickel ou en époxy subiront une dégradation et un pelage une fois qu'ils subiront une exposition à la chaleur L'aimant subit une oxydation et une corrosion lorsque cette situation se produit, ce qui entraîne une durée de vie opérationnelle et des capacités de performance réduites.
Évaluations de température par niveaux
Les différentes qualités d'aimants en néodyme permettent une utilisation maximale de la température qui va de 80 °C à 230° C. Les ingénieurs devraient choisir des aimants de plus haute qualité pour les applications qui connaissent des températures élevées car ces aimants offrent une meilleure résistance thermique que les aimants de moindre qualité.
Outils essentiels pour couper des aimants en néodyme
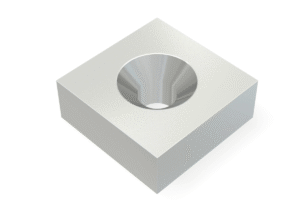
Le processus de découpe des aimants en néodyme nécessite une précision méticuleuse car toute erreur lors de la manipulation de ce matériau entraînera soit des composants cassés, soit une perte de sa force magnétique Les outils essentiels pour cette tâche comprennent notamment
- ▪Disque de coupe recouvert de diamant : Un disque enduit de diamant de haute qualité est essentiel pour des coupes propres et précises Les disques montrent une durabilité exceptionnelle car ils peuvent résister à l'extrême dureté que possèdent les aimants en néodyme.
- ▪Équipement de protection : Des lunettes, des gants et un masque sont nécessaires pour se protéger contre les fragments pointus, la poussière et l'exposition potentielle à des matières dangereuses, telles que les particules de néodyme ou le placage.
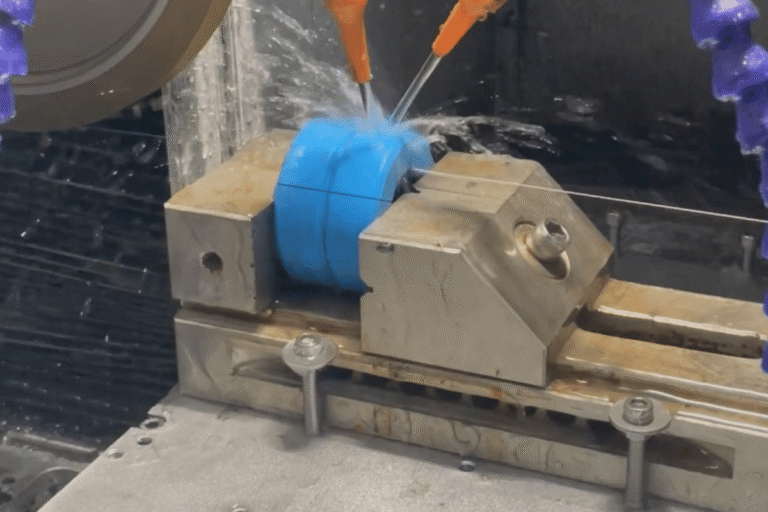
- ▪Pince ou étau : Le processus de coupe devient plus sûr grâce à l'utilisation d'une pince ou d'un étau solide qui maintient l'aimant fixe pendant les opérations de coupe.
- ▪Système de collecte de poussière : Un système de dépoussiérage ou un vide est essentiel pour collecter les débris tout en gardant l'espace de travail en ordre.
- ▪Système de refroidissement : Un système de refroidissement qui utilise soit de l'eau, soit de l'air fonctionne comme un outil essentiel pour contrôler l'accumulation de chaleur pendant les opérations de coupe, car il protège l'aimant de la surchauffe.
Méthodes pour couper les aimants en néodyme
La coupe des aimants en néodyme nécessite une planification minutieuse et les bons outils car leur dureté et leur fragilité rendent le processus de coupe difficile Les méthodes suivantes sont recommandées :
Utilisation d'une scie diamantée
Les scies à chant diamant sont très durables et pourraient même résister à la dureté du néodyme tout en maintenant la génération de chaleur faible L'aimant doit être solidement fixé avant de procéder à la coupe Faites bon usage de la scie diamantée à des vitesses raisonnables afin d'éviter de chauffer le produit Assurez-vous que le niveau de fluide sur la zone de travail est adéquat pour réduire la friction et la chaleur Portez un équipement de sécurité comprenant des lunettes, un masque et des gants car si la poudre magnétique se retrouve dans vos poumons, ce sera catastrophique pour votre santé.
Techniques de meulage pour aimants en néodyme
Chaque fois que l'on doit effectuer un meulage d'aimants en néodyme, il est important d'appliquer des méthodes spécifiques de manière très détaillée afin d'obtenir les résultats souhaités ainsi que de prévenir les blessures. Cinq pratiques très importantes sont les suivantes :
Cinq pratiques de meulage essentielles
- Utilisation de roues en matériau diamant : L'application d'outils de meulage diamantés est appropriée car le diamant est extrêmement résistant et offre une excellente finition de surface. La surface doit être meulée avec une roue appropriée à ces fins, ce qui n'affectera pas l'intégrité structurelle.
- Appliquer des liquides de refroidissement : Appliquer de manière appropriée un liquide de refroidissement qui peut se présenter sous forme soit d'huile, soit d'eau pendant toute l'opération de broyage Ceci garantit que les températures ne s'accumulent pas en démagnétisant l'aimant ou en induisant des fissures de contraintes thermomécaniques Il doit y avoir un débit constant pour que toutes les pièces soient refroidies uniformément.
- Vitesses de rotation réglementées : Évitez les vitesses de coupe excessives pour éviter toute génération de chaleur excessive sur la surface de travail et améliorez la contrôlabilité du processus de meulage. Plus la vitesse de rotation de la meule abrasive est rapide, plus il y a de risques de microfissuration et de réduction des performances de l'aimant.
- Assurer la stabilité : La pièce à usiner doit être bien fixée contre tout mouvement et vibration au moment de l'usinage Des fixations magnétiques ou spéciales peuvent être utilisées pour maintenir l'aimant en place, évitant ainsi toute possibilité d'obtenir des surfaces en désordre.
- Supprimer la poussière et les particules : Le processus de découpe d'un aimant en néodyme génère des poussières dangereuses et hautement inflammables Par conséquent, un bon système de dépoussiérage industriel ou des hottes d'aspiration devraient être installés pour s'assurer que le travail reste propre et qu'il n'y a aucune crainte d'accidents d'incendie.
Méthodes alternatives pour couper les aimants
Si les méthodes de découpe standard ne conviennent pas, il existe d'autres procédures qui permettent d'atteindre une grande précision sans endommager les propriétés magnétiques des aimants. La large gamme de méthodes est celle élaborée ensuite :
| Méthode | Description et applications |
|---|---|
| ÉDM filaire | L'usinage par décharge électrique de fil utilise un fil mince chargé électriquement qui coupe les aimants avec une faible perte et une faible précision Utile pour des conceptions complexes et fines, évitant ainsi d'endommager les propriétés magnétiques. Le meilleur pour les travaux fragiles ou complexes. |
| Découpe Laser | Employé quand une précision extrême est cruciale Crée des risques dus à la génération excessive de chaleur pendant le processus Mieux utilisé pour les matériaux minces ou les petites coupes de précision nécessitant des formes complexes. |
| Découpe au jet d'eau | Utilise un courant d'eau à haute pression combiné à des éléments abrasifs Évite une production excessive de chaleur qui peut interférer avec les performances Mieux utilisé lorsque la taille ou l'épaisseur de l'aimant le permet. |
| Lames de diamant | Des bords solides et durables capables de couper les aimants en néodyme sans aspérités Nécessite une surveillance de la chaleur pour éviter tout dommage Les fluides de liquide de refroidissement doivent être appliqués pour un refroidissement approprié. |
| Sciage à froid | Coupe à des vitesses plus lentes avec moins d'accumulation de chaleur Aide à éviter les dommages causés par la chaleur pour les formes complexes Les outils doivent être lubrifiés et soigneusement fixés pour éviter les dommages. |
Instructions étape par étape pour couper les aimants en néodyme
1. Identifiez l'aimant
Vérifiez les dimensions, la configuration et le revêtement de l'aimant. Comprendre ces facteurs permet d'utiliser les outils les plus adaptés pour couper l'aimant tout en réduisant les risques de fracture ou d'affaiblissement.
2. Préparez l'équipement requis
Appliquez une molette de coupe enduite de diamant résistante aux matériaux durs ou une scie à ruban à dents fines Assurez-vous d'avoir des pinces en place pour maintenir l'aimant, des lunettes de sécurité, des gants et un écran de protection.
3. Préparez l'espace de travail
Créer une zone de sécurité qui soit correctement ventilée pour éviter l'inhalation de poudre d'aimant métallique Les outils doivent être fixés de façon appropriée, et la zone de travail doit être propre.
4. Fixez l'aimant
À l'aide de dispositifs de serrage non magnétiques, fixez et maintenez l'aimant en place avec stabilité afin qu'il ne se déplace pas pendant la coupe. Ceci est très important pour garantir la précision et éviter les blessures.
5. exécutez la coupe
Déplacez soigneusement l'outil de coupe le long du chemin de coupe désigné, et appliquez la force nécessaire N'appliquez pas de force excessive car cela brisera l'aimant S'il y a trop de chaleur de l'outil, mettez la coupe en pause car des températures élevées peuvent démagnétiser le matériau.
6. Appliquer le refroidissement
Si nécessaire, utilisez de l'eau ou tout autre fluide de coupe pour refroidir l'aimant afin que la chaleur soit contenue et que la coupe soit nette Veillez à ne pas en appliquer trop.
7. lisse et polonais
Après avoir fini la coupe, les bords doivent être lissés à l'aide d'un papier de verre fin ou d'un broyeur. Cela aide à atténuer toute tension pouvant entraîner des cassures pendant l'utilisation ou le stockage.
8. Nettoyez la zone de travail
Assurez-vous que le fouillis constitué de poudre magnétique et d'autres déchets est débarrassé avec des outils qui ne sont pas des aimants de manière à prévenir toute situation inutile ou dangereuse Suivez les politiques locales en matière d'élimination des déchets.
Conseils de sécurité pour prévenir la démagnétisation
Techniques de stockage
Évitez de laisser les aimants dans des zones chaudes, des endroits à fort courant électrique ou tout appareil qui s'avère être une source magnétique, car ces environs augmentent le risque d'endommager l'aimant.
Évitez les dommages physiques
Manipulez les aimants doucement pour éviter tout coup dû à une chute ou à un crash, car de tels coups perturberaient l'alignement du champ magnétique.
Maintenir le contrôle de la température
Afin d'appliquer les aimants de la manière la plus efficace et la plus sûre, il est nécessaire de s'assurer que la température requise du matériau est contrôlée en tout temps Ne pas utiliser l'aimant au-dessus de son niveau de température supérieur respectif.
Évitez le stress mécanique
Chaque aimant doit être positionné et fixé de telle manière que ni un quelconque désalignement ni aucune force mécanique ne puissent gêner son fonctionnement Un revêtement ou une entretoise mécanique peuvent être prévus en conception lorsqu'une source de défaillance est anticipée.
Foire aux questions
1. Quelles sont les principales raisons pour lesquelles les aimants NdFeB perdent leurs propriétés magnétiques lorsqu’ils sont coupés ?
La chaleur représente la raison première qui conduit à la perte magnétique pendant le processus d'usinage La température de Curie définit la limite opérationnelle maximale à laquelle les aimants NdFeB peuvent résister avant que leur magnétisme ne disparaisse Le processus de coupe va créer de la chaleur qui dépasse le seuil car toute partie de la zone affectée thermiquement dépasse cette température spécifique Le matériau subit une perturbation secondaire lorsqu'il rencontre un choc mécanique de haut niveau et des vibrations à haute fréquence qui interfèrent avec son alignement magnétique.
2. est-il préférable de couper les aimants NdFeB dans un état magnétisé ou non magnétisé ?
Les installations industrielles suivent des procédures établies qui obligent les opérateurs à effectuer toutes les activités de découpe et d'usinage sur des blocs NdFeB lorsque ces blocs restent non magnétisés La méthode résout les problèmes liés au collage de copeaux magnétiques sur des outils et des pièces tout en facilitant la manipulation du processus et en éliminant toutes les chances de démagnétisation qui pourraient se produire par la chaleur générée pendant les opérations La dernière étape du processus consiste à nettoyer les composants terminés avant de les magnétiser selon leurs spécifications désignées.
3. quelle méthode de coupe offre le risque le plus faible de dommages thermiques ?
Les méthodes de coupe abrasive qui emploient des systèmes de liquide de refroidissement de haute qualité offrent une meilleure protection contre les dommages thermiques que les autres méthodes sciage de fil diamant la méthode se distingue comme la meilleure technique de coupe Le fil mince génère un frottement minimal, et le flux continu de liquide de refroidissement directement dans la saignée étroite (coupure) fournit une dissipation thermique très efficace La procédure maintient les températures de l'aimant en dessous des limites critiques, ce qui permet de préserver ses caractéristiques magnétiques.
4. Pourquoi les outils conventionnels ne sont-ils pas recommandés ?
Les aimants NdFeB frittés nécessitent des outils spécialisés pour une coupe efficace Le matériau présente une dureté extrême avec des propriétés fragiles qui se traduit par une dégradation rapide de l'outil par un frottement excessif et une production de chaleur pendant la coupe Les températures générées par le meulage à sec et le sciage agressif conduiront à une démagnétisation permanente du matériau La contrainte mécanique que ces méthodes imposent au matériau cassant NdFeB conduit à un risque élevé de rupture du matériau et de formation de copeaux.
5. Quel est le rôle essentiel du liquide de refroidissement dans ce processus ?
Le fonctionnement des aimants NdFeB pendant l'usinage nécessite un apport continu et abondant de liquide de refroidissement Le liquide de refroidissement remplit trois fonctions essentielles :
- Dissipation thermique : Il supprime activement l'énergie thermique par son interface de coupe qui empêche les augmentations de température.
- Suppression des copeaux : Il nettoie l'outil en éliminant toutes les poussières abrasives et particules magnétiques qui se produisent lors de la coupe.
- Lubrification: Il réduit le frottement entre l'outil abrasif et la pièce à usiner, assurant une coupe plus lisse.
6. La découpe laser peut-elle être utilisée pour les aimants NdFeB sans provoquer de démagnétisation ?
Le processus de découpe laser fonctionne comme un processus thermique qui crée un risque important de démagnétisation. Le processus a besoin paramètres optimisés qui incluent une coupe spécifique vitesses et modulation précise de la puissance et gaz d'assistance pour atteindre la zone minimale affectée par la chaleur (ZAT).La zone immédiatement adjacente à la découpe laser subira inévitablement une certaine dégradation magnétique La méthode actuelle est utilisée lorsque les projets ont besoin de petites zones de ZAT et lorsque les concepteurs veulent créer des formes complexes que le sciage au fil ne peut pas produire.
Sources de référence
- •Guide des meilleures façons de couper les aimants en néodyme [TRADUCTION] ?Comment les scies à fil diamantées fournissent des méthodes de coupe précises et efficaces qui maintiennent les propriétés magnétiques de l'aimant.
- •Comment couper des aimants perforés sans perdre le magnétisme ou IMA « Explique comment maintenir la force de l'aimant pendant les coupes en fixant l'aimant dans un étau pour le maintenir immobile ».
- •Usinage d'aimants en néodyme « Enquêter » comment les mèches de bavure diamantée et les forets de coupe de verre servent d'outils efficaces pour usiner des aimants en néodyme. Recommander la lecture: Machine de découpe de scies à fil diamantées pour matériaux magnétiques : le guide complet
Publications similaires


Blogs tendances


