
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Optimisation des paramètres de coupe des matériaux magnétiques

Optimisation des paramètres de coupe des matériaux magnétiques : guide technique complet
Stratégies avancées, optimisation des processus et meilleures pratiques pour un usinage efficace
Dire que couper les matériaux magnétiques bien et rapidement est la clé, serait trop peu de compte dans les systèmes de fabrication d'aujourd'hui Combien de temps un matériau avec un composant magnétique va durer se doit à la façon dont il a été correctement coupé et façonné et non aux propriétés du matériau Pour une fois, ce travail discute, le vitesse de coupe, profondeur de coupe, vitesse d'avance et outils appliqués à la découpe d'un matériau magnétique atteindre des opérations plus efficaces et à moindre coût Ce sont les paramètres qui sont des connaissances de base concernant la fabrication de composants en matériau magnétique Le papier prend également note des conditions de coupe, des barrières dans l'usinage des composants et aussi, de ses effets sur la procédure et des remèdes stratégiques pour chacun également présenté.
Introduction à la découpe de matériaux magnétiques
Le processus d'usinage des matériaux ferromagnétiques est associé à leurs propriétés dures, cassantes et magnétiques qui doivent être prises en considération pendant le processus d'usinage. D'un autre côté, la plupart de ces propriétés peuvent créer des défis importants pour les processus de coupe normaux qui se caractérisent par l'usure des outils, la génération de chaleur et les mauvaises surfaces. De tels processus de coupe nécessitent une application correcte des outils de coupe, une optimisation des paramètres de travail et également un mécanisme de refroidissement si le besoin s'en fait sentir. L'introduction de la technologie spécifique applicable et des processus basés sur les matériaux permet à une entreprise de mener cette activité de manière efficace et précise sans aucun risque.
Importance de l'optimisation dans les processus de coupe
L'amélioration des mesures de performance des systèmes de production et de la qualité des biens ou de tout service ne peut s'expliquer qu'en termes de qualité d'optimisation de chaque processus de découpe. Il permet ainsi d'optimiser les paramètres et procédures de découpe nécessaires à cet effet, réduisant ainsi la quantité de déchets, l'usure du processus, les consommables et la précision du processus. L’optimisation des processus de découpe peut être abordée dans ces cinq domaines.
1. Réduction de l'usure des outils
La principale cause de la minimisation de ces contraintes est que les vitesses d'alimentation sont modifiées, que les vitesses et les formes de coupe ainsi que les profondeurs des coupes sont contrôlées dans le but d'améliorer les caractéristiques d'usure des outils et ainsi prolonger leur utilisation. Par exemple, plusieurs études relatives à ce domaine ont affirmé qu'à différents niveaux desdits paramètres, notamment en fonction des considérations de température, les outils ont une durée de vie prolongée jusqu'à 25%, ce qui permet d'économiser sur les coûts car il n'y a aucune chance de remplacer de tels outils.
2. Amélioration de la topographie de surface
Une façon productive d'y parvenir consiste à contrôler des facteurs tels que l'utilisation de la lubrification lors de la coupe et le contrôle des vibrations étant donné que la pièce à usiner offre de meilleures finitions de surface. Fidèle à la recherche, la plupart des usinages avancent de sorte que la rugosité moyenne (Ra) est réduite jusqu'à près de trente pour cent parmi les industries qui ont des normes industrielles encore plus strictes.
3. Efficacité énergétique
Les outils utilisés dans l'opération deviennent plus écologiques en raison du temps réduit d'utilisation de chacun de ces outils à mesure que leur rapport de productivité augmente avec le temps Les techniques d'optimisation des processus sont normalement axées sur la réduction du coût de fabrication et c'est un domaine où il peut être possible de réduire l'énergie de plus de 20 pour cent.
4. Optimisation du temps de cycle
Même si la phrase réduction du temps de cycle semble être une notion étrange, cette dernière est une idéologie beaucoup plus large Le sens de cette phrase est que, pour que la longueur du cycle soit réduite, le taux de production ou de sortie est augmenté Par exemple, les processus de programmation et d'usinage CNC permettent de réduire l'élément constant du temps total d'usinage de 15%.
5. Diminution des dommages induits par la température
Il est nécessaire de souligner le fait que l'augmentation de la température au niveau de la surface de coupe peut endommager la pièce préférée. Dans de tels scénarios, des conditions de coupe améliorées ainsi que des méthodes de refroidissement s'avèrent utiles car elles empêchent tout dommage thermique et l'inaltérabilité des structures matérielles, en particulier avec les alliages sensibles.
Aperçu des matériaux magnétiques
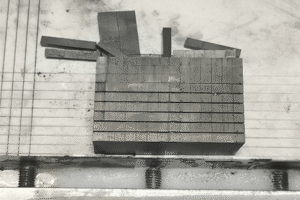
Certains matériaux sont affectés par le champ magnétique ; de tels matériaux sont appelés matériau magnétique, ce qui signifie qu'ils présentent certaines propriétés magnétiques. Les matériaux magnétiques sont principalement divisés en deux catégories : les matériaux ferromagnétiques et non ferromagnétiques. Les matériaux ferromagnétiques tels que Fe, Co et Ni présentent des comportements magnétiques en raison de leur construction atomique. Contrairement à ces matériaux qui possèdent des propriétés ferromagnétiques, les autres sont soit très faibles, soit n'ont aucune propriété ferromagnétique.
Les matériaux magnétiques sont uniques en raison de divers paramètres parmi eux ; rémanence où le matériau est encore magnétisé lorsque le champ externe est supprimé, coercivité ainsi que perméabilités qui expliquent leur comportement magnétique Tous ces éléments sont d'une grande importance dans les moteurs électriques, les noyaux de transformateurs, les dispositifs de mémoire et une conception plus avancée telle que les capteurs magnétiques pour un certain nombre de raisons. Dans un passé récent, la discipline de la science des matériaux a également contribué à la fabrication de quelques particules exotiques par exemple ; l'aimant en néodyme, qui est par essence petit et de conception plus efficace.
Applications de la découpe laser dans les matériaux magnétiques
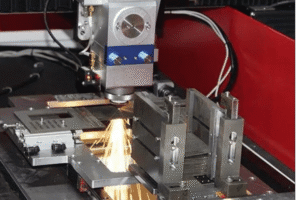
L'usinage laser a atteint une précision utile dans le traitement des matériaux magnétiques surtout dans les situations où les formes et dimensions complexes sont favorables Cinq façons les plus importantes et typiques par lesquelles la découpe laser trouve une application dans la fabrication sont énumérées ci-dessous :
1. Fabrication de pièces de moteur
La découpe laser est utilisée dans la fabrication de composants tels que les tôles qui sont utilisées dans les moteurs électriques De telles tôles en vue de maximiser l'efficacité et de minimiser les pertes par courants de Foucault sont généralement gravées avec de l'acier au silicium.
2. Fabrication de noyaux de transformateur
La découpe laser permet de conserver une grande précision dans la fabrication des noyaux des transformateurs en garantissant qu'il ne reste pas d'aspérités sur les noyaux et qu'ils occupent des volumes minimaux de l'aimant, garantissant le transfert le plus efficace du champ magnétique dans les transformateurs de puissance.
3. Composants pour le blindage magnétique
La technologie laser est employée pour la segmentation de précision des produits destinés au blindage magnétique, qui doivent atteindre des tolérances étroites et des finitions élevées Cela trouve une large gamme d'utilisation dans les équipements électroniques ainsi que la plupart des appareils de mesure de précision.
4. Création de détecteur magnétique à couches minces
Pour les capteurs magnétiques hautes performances, la découpe laser permet le traitement de films magnétiques les plus fins avec une très grande précision Elle est importante pour la réalisation de capteurs dans les systèmes automobiles, l'aéronautique et les procédés industriels entre autres.
5. Fabrication de stockage sur disque magnétique
La découpe laser rapide est essentielle pour la fabrication de composants microscopiques découpés au laser pour le stockage de données tels que les disques durs Cela permet des capacités de lecture/écriture parfaites et d'augmenter la capacité de stockage.
Défis liés à la coupe de matériaux magnétiques
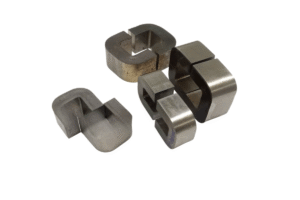
Le traitement des matériaux magnétiques n'est pas une tâche facile à cause de plusieurs raisons associées à ces matériaux Ces matériaux sont souvent très durs, donc les méthodes de découpe conventionnelles sont généralement inefficaces, et peuvent nécessiter un équipement spécialisé Il y a aussi un problème où lorsque les matériaux sont coupés, les champs magnétiques que les matériaux génèrent affectent l'équipement Cela conduit à ce que l'équipement ne soit pas aussi précis qu'il devrait l'être et dans le pire des cas, l'équipement peut même s'user Le liquide de refroidissement est très essentiel, car la surchauffe surcoupe la pièce et modifie la structure magnétique du matériau et de ce fait, la fonction du matériau est perdue Pour surmonter de tels problèmes, un processus précis tel que la découpe laser peut être bien adapté car il permet de traiter le matériau sans compromettre son intégrité physique.
Impact de la force magnétique sur l'efficacité de la coupe
Même si l'on ne saurait trop insister sur l'importance d'améliorer l'efficacité des processus de coupe, la nature cyclique des processus de coupe, associée à une efficacité variable des différentes opérations de coupe, dont certaines sont même drastiquement affectées par l'introduction de la force magnétique, justifie l'introduction des mesures suivantes cinq points :
Inexactitude du chemin d'outils
Les champs magnétiques ont le potentiel d'interférer avec le chemin de coupe de l'outil, chaque fois que le processus de coupe est précis, d'où des problèmes de précision. Les anomalies de cette nature augmentent souvent dans la manipulation des matériaux ferromagnétiques, car celles-ci sont souvent rejetées du bon chemin par attraction ou répulsion des points de coupe, conduisant à des résultats dimensionnels non idéaux.
Détérioration des outils due aux interactions magnétiques
Un contact étendu avec les champs magnétiques pendant le processus d'usinage place les outils de coupe sous une contrainte invisible provoquant dans certains cas une usure prématurée des outils. Ce mécanisme provient de la concentration de magnétiques dans certaines zones des extrémités des outils de coupe, d'où une augmentation des niveaux d'usure.
Problème de suppression des puces
Les matériaux magnétiques provoquent fréquemment l'attraction de copeaux lâches et de copeaux produits pendant la coupe, ce qui interfère avec l'accélération ou l'évacuation des copeaux. Avec le temps, ces débris peuvent provoquer une friction accrue, aggraver la finition de la surface, améliorer la possibilité de rupture de l'outil, ce qui réduit par conséquent l'efficacité de la coupe.
Modifications dues aux différences de charge thermique
Les champs magnétiques présents surtout lors de la coupe peuvent conduire à différents niveaux de dissipation thermique dans les zones conduisant à des efforts thermiques localisés Les changements dans ces conditions physiques peuvent affecter le matière à découper et l'outil de coupe, réduisant ainsi la fiabilité du processus de coupe.
Effet sur l'efficacité des lubrifiants
Les forces magnétiques peuvent interférer avec la distribution homogène des fluides de coupe ou des lubrifiants De tels changements de fluides provoqués par une interaction magnétique ou un mauvais placement peuvent entraîner une augmentation des forces de frottement, et une usure de l'outil, mais une diminution du refroidissement.
Problèmes de qualité de surface lors de l’usinage de matériaux magnétiques
Lors de l'usinage de matériaux ayant des propriétés magnétiques, le maintien d'une qualité de surface élevée peut souvent poser un défi en raison de la propension du matériau à attirer les particules magnétiques lors de la coupe De telles particules étrangères peuvent provoquer des défauts à la surface du matériau usiné tels que des rayures et des couches inégales, abaissant la qualité du produit final De plus, la présence de champs magnétiques peut également affecter la position et la précision des outils lors des activités produisant une composante hors tolérance Pour maintenir une bonne qualité de surface, il est généralement nécessaire de précéder et de suivre les processus d'usinage avec démagnétisation du matériau, d'utiliser des outils de précision, ainsi que des méthodes de conservation des particules propres Les défauts peuvent également être exacerbés par un manque de contrôles réguliers pour évaluer la propreté du système, ce qui rend le nettoyage régulier des équipements.
Stratégies d'optimisation pour couper les paramètres
Vitesse de coupe
Choisissez le bon vitesse de coupe en tenant compte de la dureté particulière du matériau et les conditions thermiques de l'outil Le risque de surchauffe augmente avec une vitesse très élevée et les pertes d'efficacité sont plus élevées à des vitesses très faibles.
Taux d'alimentation
Ajuster le taux d'alimentation de telle sorte que les deux objectifs à savoir le taux d'enlèvement de matière et la qualité de la finition de surface obtenue soient atteints. Ceci est dû au fait que des taux élevés produisent plus de matériaux dans un temps donné mais que la précision risque d'être compromise.
Sélection d'outils de coupe
Sélection des outils appropriés pour couper l'ouvrage en fonction des propriétés des matériaux de travail et de la façon dont il se comporte pendant l'usinage. Les outils dotés de revêtements appropriés réduiront une usure plus rapide et amélioreront la résistance à la chaleur.
Refroidissement et Lubrification
Assurer la fourniture d'un refroidissement actif de telle sorte que la chaleur n'endommage pas la forme structurelle et pour éviter toute déformation de la machine Appliquer des lubrifiants pour restaurer la zone de contact et en même temps minimiser l'usure de l'outil.
Système de surveillance
Installez un système de surveillance basé sur l'état pour mesurer les forces de coupe, la température et le taux d'usure d'un outil. Cela aidera à effectuer des ajustements pour obtenir les performances optimales.
De tels paramètres sont gérés de manière systématique, ces processus d'usinage sont plus efficaces, plus précis et permettent de mieux conserver les matériaux.
Techniques d'optimisation multi-objectifs
Le développement de l'optimisation multivariée fait intervenir des méthodes qui cherchent à optimiser de nombreux facteurs qui peuvent souvent être en désaccord, surtout dans les travaux liés à l'ingénierie ou à la fabrication La majorité de ces méthodes ou approches font intervenir des algorithmes de pointe dont l'Algorithme Génétique (AG), l'Optimisation par Essaim de Particules (PSO), ainsi que l'Algorithme Évolutionnaire Multi-Objectif (MOEA).Le but de ces méthodes est de générer le front de Pareto des solutions Ce que signifie Pareto optima de telle sorte qu'aucune hauteur ou efficacité de tout objectif ne peut être augmentée sans limiter le mouvement d'un autre.
Par exemple, les modèles ML développés pour les processus d'usinage permettent à l'utilisateur d'effectuer une formation du modèle hors ligne et également d'ajuster les variables lors du fonctionnement de la machine en temps réel en estimant le rendement de l'usinage dans le modèle formé. L'exécution de ces types d'ajout et d'optimisation de données garantit que la nature de l'existant est non seulement créée et une production à faible coût, mais crée également un système supportable.
Méthode Taguchi dans l'optimisation des paramètres
Permettre l'optimisation des paramètres de coupe de matériaux magnétiques est la méthode de Taguchi qui, en particulier, signifie une vulnérabilité accrue aux changements des paramètres du système La plupart des aspects des méthodes de Taguchi peuvent être ou sont combinés avec les conditions qui permettent, nécessitent ou sont dynamiques Une telle dynamique nouvellement arrivée due à différents paramètres industriels est généralement observée à partir de l'analyse de modèles de recherche menée et peut être valide et utile dans le DOE (conception d'expériences).Avec ces données brutes encore en cours de raffinement, l'inclusion de la conception dans les paramètres assiste les utilisateurs de tels systèmes de manière à améliorer cette décision mieux et plus précisément avec suffisamment de formation pour être appliquée avec un minimum de gaspillage.
Analyse relationnelle grise pour l'amélioration des processus
Les causes-effets à travers plusieurs facteurs au sein du système peuvent être évalués et leur effet peut être optimisé technique appelée Grey Relational Analysis (GRA).Les réponses à diverses variables sont comparées dans le cadre du processus de comparaison pour déterminer les paramètres des facteurs les plus favorables suivant certains principes d'évaluation préétablis. L'un des avantages de cette technique est sa grande efficacité dans des situations d'incertitude ou d'incomplétude des connaissances puisqu'elle permet une évaluation comparative significative des performances pour diverses manières de mettre en œuvre le processus. Sa portée comprend des domaines tels que la fabrication, l'ingénierie, le contrôle qualité, etc. et les secteurs mettant en œuvre les mesures efficaces nécessitent des résultats ou des résultats favorables.
Études de cas et exemples
Applications réussies du WEDM dans les matériaux magnétiques
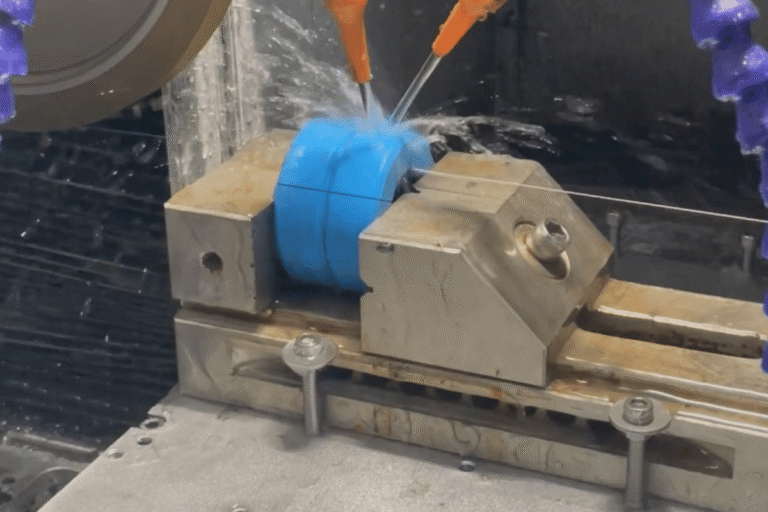
La technologie WEDM (Wire Electrical Discharge Machining) est principalement utilisée dans l'usinage des matériaux magnétiques en raison de la grande précision, de la flexibilité qui lui permet de prendre de nombreuses formes complexes et d'un chauffage très négligeable. Comme suit ci-dessous, on présentera cinq exemples différents de telles mises en œuvre réussies de WEDM dans le traitement desdits matériaux magnétiques.
Cinq demandes de réussite WEDM
- Production de stratification magnétique : Dans la découpe de tôles à noyau magnétique pour différents types de transformateurs ou de machines électriques (WEDM) est utilisé assez régulièrement Les avantages du procédé incluent la capacité d'obtenir une tolérance raisonnablement bonne des dimensions et une déformation réduite La littérature révèle que la machine WEDM peut atteindre aussi peu de tolérances que ±5 µm ce qui aide à obtenir un alignement correct lors de l'empilement de lamination.
- Conception de moteurs à aimant permanent : WEDM est particulièrement avantageux dans la fabrication de pièces comme les noyaux de rotor et de stator dans les moteurs à aimants permanents Cette procédure découpe avec précision les formes complexes nécessaires à l'ajustement des aimants, améliorant ainsi les performances des moteurs. Les preuves suggèrent que la capacité d'atteinte de couple est supérieure d'environ 201TP3 T de ces caractéristiques fabriquées de manière conventionnelle.
- Développement de modèles d'aimants terrestres rares : Le WEDM dans la modélisation des alliages d'aimants de terres rares (tels que NdFeB, SmCo) pour diverses applications électriques reste efficace. Parce que le processus est sans contact, les distorsions thermiques, les microfissures ou tout autre dommage appréciable n'affectent pas les caractéristiques de structure sensibles à la température de ces matériaux avancés.
- Microcomposants pour dispositifs électromagnétiques : Pour les appareils électromagnétiques à petite échelle, WEDM permet la fabrication de petits composants tels que des microbobines, des actionneurs magnétiques, etc. Des études montrent que la rugosité de surface obtenue par le procédé WEDM est exceptionnelle pour les composants de précision.
- Garnissage de matériaux magnétiques doux : Les aciers au silicium et le fer à base de cobalt ont besoin d'être coupés sans risquer d'infliger de dommages WEDM offre un service de coupe des composites sans introduire de dommages, réduisant ainsi les courants de Foucault et améliorant les performances du système Les tests ont indiqué une réduction de 151TP3 T de la perte de noyau par opposition aux procédés d'usinage standards.
Analyse comparative de la découpe abrasive par rapport à la découpe laser
La différence majeure entre la découpe abrasive et laser vient de la façon dont le matériau est retiré, du niveau de précision, de la vitesse, du coût et de la configuration. Le tableau suivant fournit une comparaison complète :
| Paramètre clé | Découpe abrasive | Découpe Laser |
|---|---|---|
| Enlèvement de matériel | Érosion mécanique | Énergie thermique |
| Précision | Modéré | Haut |
| Vitesse de coupe | Plus lent | Plus rapide |
| Finition de surface | Rougher | Plus lisse |
| Polyvalence Matérielle | Large gamme | Limité (réfléchissant) |
| Limite d'épaisseur | Matériaux plus épais | Matériaux plus fins |
| Rentabilité | Coût initial inférieur | Coût de configuration plus élevé |
| Entretien | Modérément fréquent | Faible avec des soins appropriés |
| Impact environnemental | Déchets de matériaux supérieurs | Processus plus propre |
| Configuration opérationnelle | Équipement simple | Configuration complexe |
Foire aux questions (FAQ)
1. lors de la coupe d'un matériau magnétique, quels paramètres sont les plus importants pour garantir un usinage efficace ?
Les paramètres les plus importants à contrôler comprennent la vitesse linéaire du fil (également appelée régime de la roue), le débit d'alimentation et la tension du fil. Ceux-ci sont tous critiques lors de l'usinage par décharge électrique d'aimants frittés, par exemple NdFeB ou SmCo, car leurs surfaces peuvent supporter une énergie de déformation assez importante par rapport à celles des aimants conventionnels. Le débit et la concentration du liquide de refroidissement doivent également être ajustés de manière optimale. Ces paramètres doivent être contrôlés de manière à réduire l’étendue des dommages souterrains, éviter les chocs thermiques et atteindre une précision géométrique de la pièce.
2. De quelles manières le débit d'alimentation affecte-t-il les conditions de surface de l'aimant ?
Selon les principes établis, le débit d'avance, défini comme le taux d'avance de l'outil de coupe dans le matériau de la pièce, est inversement proportionnel à la qualité des surfaces résultantes Une augmentation du débit d'avance indique une augmentation de la masse de matière coupée par unité de temps sans arrêt pour le réoutillage, mais cela provoque souvent une augmentation de la rugosité de surface (Ra) et des dommages substantiels sous la surface coupée à cause de la force mécanique impliquée D'autre part, lorsque le débit d'avance est diminué, la surface devient lisse et la probabilité de micro fissures est faible, cependant le temps de cycle est long Afin d'optimiser, il est donc important de déterminer à quel point le débit d'alimentation peut être élevé avant que les besoins de surface commencent à être compromis.
3. Pourquoi la tension du fil est-elle importante dans le sciage au fil de diamant ?
Dans le sciage de fil diamant, il est crucial de maintenir le fil sous tension spécifique à des fins de qualité Si le fil n'est pas suffisamment tendu, il s'inclinera ou se pliera à l'intérieur de la coupe provoquant des défauts dimensionnels tels que la conicité ou la variation d'épaisseur Par ailleurs, cette flexion du fil augmente également la perte de saignée (matériau indésirable).En revanche, si le fil est surtendu, les chances de son encliquetage augmentent provoquant l'interruption de la machine La tension doit être à des niveaux appropriés en fonction de la taille du fil et de la dureté de l'alliage magnétique respectif.
4. quels sont les ajustements pour les paramètres du liquide de refroidissement ?
L'optimisation du liquide de refroidissement par inondation ne se limite pas au seul volume de liquide mais également à la pression et même à l'angle. Il doit atteindre l'intérieur de la coupe afin d'éliminer autant que possible le copeaux magnétiques (boue) et la chaleur.
- Débit: Doit être tel que l'outil diamant ne se charge pas avec le grain qui se détache au cours du processus.
- Viscosité: La fonction d'un liquide de refroidissement de viscosité adaptée réside dans la lubrification des particules abrasives sans provoquer d'hydroplanage.
- Température: La réduction de la température du liquide de refroidissement de manière spectaculaire et cohérente minimise la dilatation thermique à la fois dans la pièce et dans les pièces de la machine, maintenant ainsi des tolérances précises.
5. Quelles techniques sont utilisées pour empêcher les écaillages des bords pendant l’opération de découpe à la machine ?
L'écaillage des bords se produit généralement aux extrémités d'entrée et de sortie où l'outil entre et sort du bloc, respectivement. Pour aider à arrêter cela, les opérateurs s'entraînent habituellement avec un programme à débit d'alimentation variable. Le débit d'alimentation est délibérément réduit lorsque l'outil entre simplement dans le matériau et juste avant de sortir du bloc. Cette stratégie de“ d'atterrissage à l”“soft minimise la charge d'impact sur le bord fragile, ne créant ainsi pas de copeaux et de fissures qui entraîneraient une grande quantité de déchets et de pièces défectueuses.
6. Dans quelle mesure la différence entre les grades magnétiques influence-t-elle le choix des paramètres ?
Tous les aimants n'ont pas la même capacité qui leur permet d'être usinés facilement Un exemple est le fait que SmCo n'est pas aussi dur que NdFeB et est encore plus sensible aux changements brusques de température En conséquence, la découpe SmCo nécessite généralement le changement des paramètres pertinents tels que l'abaissement des débits d'alimentation et l'application de plus de refroidissement de manière à éviter les fissures L'optimisation des paramètres de coupe des matériaux magnétiques nécessite l'utilisation de paramètres appropriés par le matériau en question et sa densité et d'autres caractéristiques pertinentes dans le lot appliqué.
Sources de référence
- •Optimisation des paramètres de processus lors de l'abrasion électromagnétique 100 C joue le rôle de facteurs d'entrée tels que la tension, la vitesse de rotation de l'électro-aimant et le rapport mixte de l'abrasif dans le but d'améliorer la surface traitée.
- •Améliorations sur l'utilisation de la découpe laser dans l'optimisation des paramètres de découpe de matériaux magnétiques 1000 et la question des paramètres optimaux de découpe laser et de la manière dont ils affectent l'intensité de l'induction magnétique dans la découpe et d'autres propriétés.
- •Optimisation de la méthode de finition de traitement de surface magnétique 11 Delivers un plan avec contraintes de performance de polissage abrasif magnétique pour l'amélioration de la finition de surface. Recommander la lecture: Machine de découpe de scies à fil diamantées pour matériaux magnétiques : le guide complet
Publications similaires


Blogs tendances


