
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Grinding Wheel Vs Wire Saw pour aimants

Grinding Wheel Vs Wire Saw pour aimants : guide de comparaison complet
Analyse de précision, mesures d'efficacité et lignes directrices d'application
Le choix de l'équipement pour l'usinage de précision des matériaux magnétiques détermine trois résultats principaux qui comprennent l'efficacité opérationnelle et la qualité du produit et les coûts de traitement Les utilisateurs reçoivent différents avantages et inconvénients des deux outils principaux qui comprennent les meules et les scies à fil qu'ils exigent pour leur travail L'article étudie les différences de performance entre deux technologies de coupe que les scientifiques utilisent pour couper et façonner les aimants L'étude évalue la compatibilité des matériaux, la précision, la finition de surface et l'efficacité opérationnelle pour déterminer quel outil fonctionne le mieux pour différentes tâches.
Aperçu des méthodes de coupe
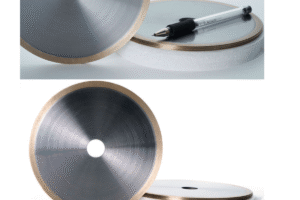
Les deux principales techniques utilisées pour la découpe et la mise en forme des aimants fonctionnent par découpe mécanique et usinage par décharge électrique de fil (EDM).
Découpe Mécanique
Cette méthode utilise des outils traditionnels tels que des lames de scie à revêtement diamant ou des roues abrasives Cette méthode fonctionne à haute efficacité car elle traite des matériaux durs comme les aimants de terres rares grâce à sa vitesse de fonctionnement rapide La méthode de coupe mécanique produit des résultats qui montrent moins de précision et créent des textures de surface plus rugueuses par rapport aux autres méthodes disponibles.
ÉDM filaire
Wire EDM utilise des décharges électriques pour obtenir une érosion précise des matériaux grâce à son processus technique Le système s'avère efficace à la fois pour des conceptions complexes et des projets qui exigent des mesures précises La technique donne naissance à des surfaces sans soudure alors qu'elle génère un minimum de déchets de fil EDM fonctionne à vitesse réduite par rapport à la coupe mécanique pourtant il maintient une grande efficacité dans la réalisation d'opérations d'usinage précises.
Introduction à la meule

Son champ d'application s'étend à son utilisation comme outil de coupe de matière qui contribue à donner à diverses structures leur forme, et peut également être employé dans le polissage Un tel dispositif est une pièce plus petite en matériau abrasif qui est fermement intégrée à la forme d'un disque à des fins d'usinage Ces types de meules sont utilisés sur des machines qui effectuent l'opération de meulage pour un meilleur contrôle en termes de dimensions et de finition de la surface des pièces Les meules peuvent avoir trois parties différentes, qui sont le matériau abrasif, le facteur de collage, et la structure des matériaux, car elles déterminent à quoi sert la meule et pourquoi.
Introduction à la scie à fil
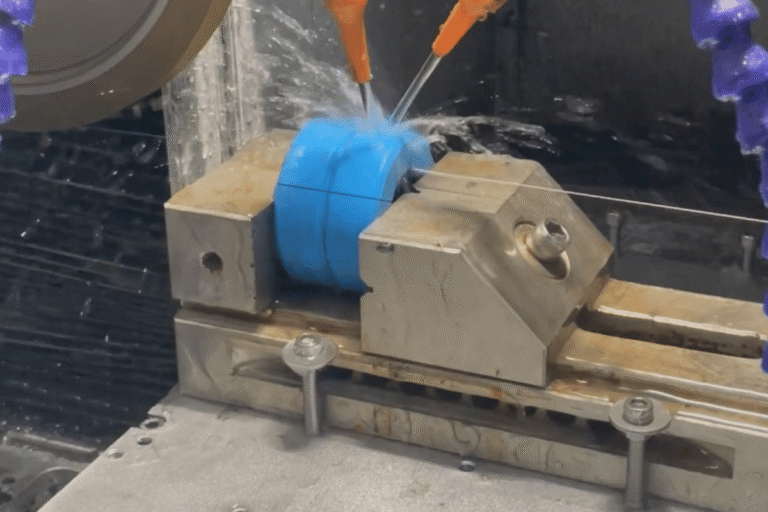
Une scie à fil est un type d'outil de coupe où l'on utilise du fil sous tension, et parfois le fil contient des abrasifs pour trancher proprement des substances dures ou cassantes L'utilisation de scies à fil est prolifique dans l'industrie des semi-conducteurs, les applications géologiques et même l'industrie de la construction car elles résolvent la plupart des problèmes d'enlèvement de matière qui nécessitent généralement une surface lisse où peu de matériaux doivent être enlevés. Cela permet de couper des substances délicates comme des tranches de silicium, du béton et des bijoux découpés selon un motif soigné. La scie à fil est avantageuse en raison du matériau abrasif présent sur le fil, qui forme le tranchant tandis que le fil n'induit pas une adhérence excessive sauf en allongeant l'arc de coupe.
Applications dans le traitement des aimants

Les scies à fil sont largement utilisées, en particulier, parce qu'elles permettent une coupe précise avec considérablement moins de matière gaspillée Conjointement avec la capacité de convertir et d'usiner des composants durs et cassants, ceci est très important dans les domaines suivants :
Coupe d'aimants de terres rares
Les scies à fil déploient une coupe précise des aimants néodyme-fer-bore (NdFeB) ou samarium-cobalt (SmCo) principalement pour les industries afin de former des bords.
Usinage des ébauches d'aimants
Ces scies permettent la production d'ébauches comprenant des cylindres ou des blocs au lieu d'une utilisation matérielle traditionnelle.
Garniture de grands aimants
Les aimants plus gros, également appelés aimants de terres rares, sont démontés en unités fonctionnelles plus petites au moyen de scies à fil qui évitent les microfissures et les dommages causés par la chaleur.
Création de prototypes
Les scies à fil aident à la production de composants magnétiques complexes facilitant le développement de prototypes, ce qui est plus pertinent dans des secteurs tels que les énergies alternatives et l'électronique où des conceptions personnalisées sont applicables.
Minimisation des dommages matériels
Chaque pouce de matériau magnétique compte dans le processus de fabrication, sa découpe avec une scie à fil est préférée à la place des techniques traditionnelles qui impliquent une rupture du matériau.
Efficacité dans la coupe
Efficacité de la meule
Les performances efficaces d'une meule sont largement affectées par le type de matériau abrasif, de liaison, la taille des grains abrasifs et la vitesse de la meule Par exemple, les abrasifs les plus courants, tels que l'oxyde d'aluminium et le carbure de silicium, aident à un traitement facile des matériaux L'adhésion des grains abrasifs est obtenue en utilisant différents types de liaisons vitrifiées et résiniques qui influencent la résistance et les performances de coupe de l'ensemble de la meule Une granulométrie appropriée permet un niveau de production satisfaisant dans un laps de temps acceptable pour l'usinage.
Efficacité des scies à fil
Il existe diverses manières d'évaluer une scie à fil, dont certaines incluent la vitesse de coupe, si la tension a été correctement appliquée et des abrasifs correctement répartis. Une augmentation de la vitesse de coupe est susceptible d'être bénéfique pour améliorer le taux d'élimination des matériaux, mais les avantages peuvent se faire au détriment de la précision. Un autre facteur lié aux performances est de contrôler la tension du fil pour réduire le nombre de cassures. Les abrasifs requis conviennent au fil et à la place, ce qui ajoute à la qualité des coupes tout en minimisant l'usure.
Précision et Précision

Le terme ‘ précision ’ désigne l'uniformité des transactions ou plutôt des performances tandis que ‘ précision ’ désigne la proximité d'atteindre le résultat souhaité La précision implique que la même lecture ou le même nombre peut être obtenu dans les mêmes conditions plus d'une fois, mais cela n'est pas ‘ exact ’ si les chiffres obtenus ne se rapportent pas à la cible Afin d'atteindre les deux conditions, la première étape consiste à disposer de moyens de production pertinents et à acquérir un équipement correctement calibré et les processus établis pour cette tâche particulière doivent être observés.
Facteurs affectant la précision de la découpe des aimants
Plusieurs facteurs importants ont un impact direct sur la précision et la précision d'une coupe à aimant Les cinq facteurs prédominants sont décrits ci-dessous en détail
1. Tension du fil
La tension du fil est un facteur incontournable affectant le niveau de précision de toute découpe magnétique. Une faible tension créera des coupures déformées ou des lignes divergentes, tandis qu'une tension trop élevée peut conduire à la rupture du fil. Idéalement, il devrait y avoir une plage de 5 à 10 N (Newton) pour maintenir la tension constante du fil, en raison du type de fil et de la nécessité de couper.
2. Vitesse de coupe
La vitesse à laquelle le fil ou l'outil est déplacé sur le matériau affecte à la fois la qualité et l'économie. Des vitesses élevées peuvent donner une capacité de coupe plus rapide, mais au détriment de la précision et de la rétention de la surface. Des recherches récentes ont permis de déterminer que la vitesse de coupe optimale pour les aimants de dureté 5-6 sur l'échelle de Mohs est de 50 à 100 mm/min.
3. Sélection des matériaux abrasifs
La qualité de la coupe de surface est influencée par le type d'abrasif qui est utilisé Les aimants durs tels que le néodyme sont couramment traités à l'aide d'outils imprégnés de diamant puisqu'ils sont durables et coupés avec précision La finition souhaitée doit être obtenue avec la taille de grain sélectionnée, grâce à quoi le grain fin (par exemple 600-1200) est utilisé pour la douceur.
4. Lubrification et refroidissement
Lors de la coupe d'un lubrifiant approprié est nécessaire car il réduit les distorsions thermiques et les contraintes causées par les processus d'usinage L'application de liquide de refroidissement à base d'eau diminue la température de fonctionnement En conséquence, des coupes précises sont effectuées et l'outil est préservé Le débit requis varie entre 10-15 litres par minute pour les installations plus grandes.
5. Étalonnage des machines
Garder l'équipement régulièrement calibré est très important car il permet de maintenir la précision, en particulier sur de longues opérations. Des étalonnages approfondis consisteraient à positionner correctement le fil, à s'assurer qu'il se situe dans les limites de tension autorisées et à s'assurer que le système répond dans les paramètres corrects au moins toutes les 50 heures d'utilisation.
Considérations relatives aux déchets matériels
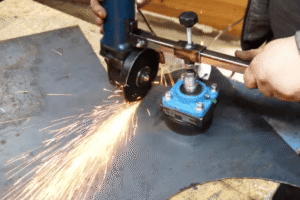
Une manipulation efficace des matériaux est une autre stratégie qui peut aider considérablement à minimiser les déchets dans les aimants de coupe Cela implique plusieurs actions : maximiser le matériau, obtenu en ajustant étroitement les morceaux coupés autant que possible, s'assurer que l'équipement n'a pas trop de coupures excessives et le matériau coupé est recyclé à d'autres fins au lieu de le jeter En plus d'être conscient sur les déchets, ces mesures sont également bénéfiques en termes de réduction des coûts, de pratiques en matière de fabrication durable et de préservation de l'environnement.
Génération de déchets avec meules
Au cours du processus de la meule, des déchets supplémentaires, sous forme de particules abrasives, d'élimination des métaux et de résidus d'émulsion, sont créés. Les facteurs contributifs des déchets solides sont l'usure de la meule, la coupe par matériau et l'inefficacité du filtrage du liquide de refroidissement. Des changements dans le processus de coupe, notamment la réduction des tours des meules de coupe, la réduction de l'alimentation, la réduction de la pression, pourraient entraîner une réduction des déchets et une amélioration de la productivité.
Production de déchets avec scies à fil
Le travail des scies à fil est largement adopté dans la fabrication de semi-conducteurs et de cellules photovoltaïques, mais produit des déchets, notamment des boues et des pertes de saignée. La boue fait référence au mélange de milieu abrasif dans le support liquide qui, dans la plupart des cas, est soit de l'eau, soit de l'huile et se détériore après utilisation, ce qui la rend impropre à une élimination sûre ou à un recyclage utile. L'enlèvement de matière est une question associée aux saignées, qui désigne le matériau qui est éliminé et dont la récupération est impossible après le processus de découpe.
Sur la base de découvertes récentes, la technologie a relevé certains de ces défis. Par exemple, sciage de fil diamant est associé à une réduction des déchets de lisier et à une homogénéité accrue qui réduit la perte de kerf. Des méthodes telles que les cycles rapprochés pour les systèmes utilisés pour le recyclage des lisiers favorisent l'utilisation de technologies plus intégrées.
Analyse Coût-Efficacité

| Facteur de coût | Meule | Scie à fil |
|---|---|---|
| Investissement initial | $50 000 $500 000 | $50 000 $200 000 |
| Déchets de matériaux | Plus haut (kerf plus large) | Inférieur (0,1 mm kerf) |
| Vitesse de fonctionnement | Plus rapide | Plus lent |
| Niveau de précision | Modéré | Haut |
| Entretien | Remplacement régulier des roues | Remplacement du fil, calibrage |
Meilleures pratiques pour chaque méthode de coupe
Utilisation optimale des meules
Sélectionnez la roue correcte
Le choix de la meule doit être effectué en fonction du matériau de la pièce à usiner ou à couper, du niveau de traumatisme auquel elle va être soumise et du type de meule abrasive admissible pour la machine particulière.
Raccord approprié
Assurez-vous qu'il n'y a pas de desserrage et que le centre de gravité de la roue installée est proche de zéro pour éviter l'apparition de défauts ou de dommages.
Surveiller la vitesse des roues
Le paramètre d'utilisation de toute roue de meuleuse avec une limite de vitesse supérieure doit toujours être observé pour éviter les blessures.
Inspection préventive
Inspectez visuellement la surface des roues avant que chacune ne fonctionne à la recherche de fissures, d'états de rupture ou de déséquilibre et remplacez immédiatement toutes ces roues.
Mettre en œuvre des systèmes de refroidissement
Assurez-vous qu'il n'y a pas d'application de chaleur au point de coupe ou au matériau ou à la roue pour éviter l'usure.
Utilisation optimale des scies à fil
Cinq pratiques essentielles de scie à fil
- Étalonnage de tension : Vérifiez toujours la tension du fil et calibrez-le pour répondre aux spécifications de la machine Un indice de tension compris entre 200 et 300 N peut être atteint pour les équipements destinés aux conditions moyennes de travail.
- Lubrification: Utilisez le système de lubrification approprié pour éviter les frottements et réduire la chaleur entre le fil et le bord de l'outil L'efficacité de la coupe dans un environnement plus frais est améliorée en utilisant des quantités adéquates de liquide de refroidissement.
- Compatibilité matérielle : Sélectionnez le type de fil approprié tout en vérifiant le matériau en cours d'élaboration. Il est préférable de couper des matériaux aussi durs que le granit ou le silicium avec un fil de diamant.
- Optimisation de la vitesse de coupe : La coupe doit toujours être effectuée à des vitesses allant de 5 à 25 m/s en fonction de la dureté de la pièce et du niveau de qualité requis.
- Inspection et remplacement de routine : Vérifiez régulièrement l'usure, l'effilochage ou l'ennui du fil Si le fil est usé, remplacez-le dès que possible pour éviter les accidents et maintenir la précision.
Foire aux questions
1. Quelles sont les principales distinctions entre les méthodes de coupe des meules et de coupe des scies à fil ?
Les deux techniques de coupe utilisent des conceptions d'outils différentes qui aboutissent à des méthodes différentes pour couper les matériaux La meule fonctionne comme un disque abrasif qui tourne constamment pour créer une usure de surface par son contact prolongé avec les matériaux Le système de scie à fil diamanté utilise un fil d'acier qui a un diamètre inférieur à 1 millimètre et contient des particules de diamant sur toute sa longueur scie à fil diamantée fonctionne grâce à son mince fil d'acier qui se déplace en lignes droites à grande vitesse pour couper les matériaux, créant un contact minimal avec le matériau cible.
2. quelle méthode donne de meilleurs résultats de précision et produit moins de matériel de rebut ?
Le sciage au fil diamant offre une précision nettement supérieure et minimise les pertes de matière Le fil produit une saignée qui mesure 0,1 millimètre tandis que la meule effectue une coupe plus large qui entraîne un gaspillage de matière plus important pendant les opérations La précision avancée permet aux producteurs de fabriquer des conceptions complexes qui comprennent des plaquettes parallèles extrêmement fines qui proviennent d'une seule pièce de matériau magnétique que les meules ne peuvent pas produire.
3. Quelle méthode produit plus de chaleur et crée plus de dommages thermiques ?
Le procédé de sciage de fil diamant fonctionne à basse température car il utilise des techniques de coupe à froid La zone de contact du fil crée un contact de surface minimal qui aide le système à obtenir un contrôle de température élevé Le processus de meulage génère des charges de frottement élevées qui produisent de la chaleur qui se distribue sur une large zone pendant le fonctionnement Le système de meule nécessite du liquide de refroidissement pour fonctionner mais il crée un risque élevé de générer des zones affectées par la chaleur qui endommageront les propriétés magnétiques de l'aimant.
4. Quels sont les principaux avantages de l’utilisation d’une meule ?
Le meulage offre son principal avantage grâce à sa capacité à éliminer les matériaux à des vitesses élevées, ce qui facilite les tâches de façonnage et de dimensionnement. La meule crée un outil puissant qui permet aux utilisateurs d'éliminer des quantités substantielles de matériaux en utilisant l'équipement pour créer des extrémités carrées et des chanfreins simples sur des blocs magnétiques non traités. L'équipement fonctionne comme une option standard qui permet aux organisations d'obtenir des résultats économiques lorsqu'elles traitent de formes géométriques de base qui n'ont pas besoin d'une grande précision.
5. Dans quelles applications un fil de diamant a-t-il vu le choix préféré ?
Le système de scie à fil diamant offre les meilleures performances pour les tâches qui nécessitent des mesures de forme précises car il minimise les dommages matériels pendant le traitement tout en utilisant moins de ressources La méthode standard pour couper de gros blocs magnétiques en tranches minces comprend la découpe de pièces complexes et le traitement de matériaux fragiles comme le Néodyme fritté (NdFeB) et le Samarium Cobalt (SmCo).Le processus doit fonctionner à de faibles niveaux de contrainte pour empêcher la formation de microfissures et pour conserver intacte la résistance structurelle du produit final.
6. Comment la finition de surface se compare-t-elle entre les deux méthodes ?
Les deux techniques génèrent de bonnes finitions de surface mais les scies à fil diamantées produisent des résultats qui démontrent une qualité supérieure et des résultats cohérents La méthode de coupe linéaire du fil crée une surface qui semble lisse et plate alors qu'elle ne produit que des marques de scie limitées Le processus de meulage crée des marques radiales de surface qui conduisent à des contraintes internes qui produisent plus tard des défauts de surface visibles Le processus de meulage a besoin d'une étape de rodage ou de polissage supplémentaire pour obtenir une qualité de finition qui correspond aux résultats d'une scie à fil.
Sources de référence
- •Sciage de fil de diamant par rapport au meulage de diamant : avantages « Known » pour sa précision et son efficacité de coupe avec le moins d'enlèvement de matière, ce qui n'est pas le cas dans les meules.
- •Manuel des méthodes de coupe pour l'aimant en néodyme Le manuel intègre à la fois des scies à fil diamantées et des meules diamantées en termes de coupe de l'aimant en néodyme, pointant chacun des avantages.
- •Aspects de la découpe des matériaux magnétiques par scies à fil diamantées Le papier magnétique présente des possibilités de découpage de différents matériaux à l'aide de scies à fil diamantées en mettant l'accent sur les ferrites et les aimants en néodyme.
- Recommander la lecture: Machine de découpe de scies à fil diamantées pour matériaux magnétiques : le guide complet
Publications similaires


Blogs tendances


