
Entrez en contact avec la société DONGHE
-
Téléphone: +86 181-1645-5490
-
Courriel: Sales18@DongheScience.com

Écaillage du bord du verre : guide complet de dépannage

Tous les secteurs industriels connaissent des problèmes d'écaillage des bords avec les matériaux en verre qui surviennent fréquemment mais présentent des défis majeurs tant dans la fabrication automobile que dans la conception architecturale et le développement de produits électroniques La présence de défauts mineurs des bords sur les articles en verre entraîne trois effets néfastes qui incluent une diminution de la résistance structurelle et de l'attractivité visuelle et de la capacité opérationnelle qui se traduisent par des coûts de maintenance et de remplacement coûteux et des risques de sécurité possibles Ce guide complet de dépannage fournit des détails complets sur l'écaillage des bords que les fabricants et les professionnels peuvent utiliser pour comprendre ses causes et ses effets de performance et utiliser des solutions efficaces pour résoudre le problème. L'article présentera les méthodes opérationnelles et les méthodes testées dont les industries de production du verre ont besoin pour atteindre leurs objectifs de production et maintenir des normes de qualité tout en testant tout en testant leurs équipements.
Comprendre l'écaillage des bords de verre

Les produits en verre subissent des écaillages de bord lorsque de petites pièces se détachent des bords du verre en raison de la force mécanique et des méthodes de manipulation dangereuses utilisées lors de leur processus de production, de distribution et d'installation. Les principales raisons de ce problème incluent deux facteurs qui sont une résistance insuffisante des bords et une application excessive de la charge et des microfissures existantes qui affectent le bord. Les copeaux entraînent des dommages structurels qui détruisent l'attrait visuel et créent des risques de sécurité qui violent les règles. Le processus de prévention des écaillages de bord nécessite trois étapes essentielles, notamment l'exécution d'opérations de coupe précises et la diminution des points de contrainte et la réalisation d'inspections régulières pour détecter tout dommage ou défaut.
Qu'est-ce que le Glass Edge Chipping ?
L'écaillage des bords de verre décrit le développement de petites fissures qui créent des cassures sur les bords de verre parce que des forces mécaniques ou des défauts de manipulation ou de fabrication du verre inappropriés causent les dommages Ce phénomène se produit principalement dans les situations où les bords de verre deviennent vulnérables aux forces extérieures pendant les processus de transport et d'installation et l'utilisation dans les systèmes de vitrage structurel Les tendances de recherche actuelles montrent un intérêt croissant pour l'étude de l'écaillage des bords parce que ce problème affecte les industries de la construction et de l'électronique et de la fabrication automobile Le processus de résolution des problèmes d'écaillage des bords nécessite l'identification des causes principales qui consistent en une finition inégale des bords et des forces d'impact et des défauts microscopiques de surface combinés à l'utilisation de technologies modernes qui incluent l'analyse des méthodes de coupe de précision et de précision de coupe de précision qui renforcent la durabilité des matériaux.
Causes courantes d’écaillage des bords
Défauts matériels
La présence de défauts internes du matériau, notamment des microfissures et des vides, entraîne une résistance réduite des bords, produisant des écaillages dans des conditions de contrainte.
Techniques de coupe incorrectes
L'utilisation d'outils de coupe inappropriés, qui comprennent des lames qui ne correspondent pas aux spécifications requises et des lames ternes et une force de coupe excessive, entraîne la création d'une répartition inégale des contraintes tout au long du processus de coupe.
Stress Thermique
L'apparition soudaine de fluctuations de température ainsi que les matériaux dépourvus de capacités de résistance thermique suffisantes entraînent des conditions de contrainte thermique qui provoquent la fracture et la perte d'intégrité du matériau de bord.
Forces d'impact
Le processus de manipulation des matériaux et de leur transport ainsi que les collisions avec les outils entraînent des impacts externes qui endommagent principalement les bords des matériaux fragiles.
Mauvais entretien des outils
L'utilisation d'outils usés et d'outils qui n'ont pas été correctement calibrés entraîne la production de coupes inégales qui rendent les bords plus susceptibles d'être endommagés.
L'impact de la qualité des bords sur les produits en verre
Le principal facteur qui détermine la résistance, les performances et la durabilité du produit verrier dépend de la qualité des bords. Le matériau souffre de risques accrus de fracture et de copeaux, car une mauvaise qualité des bords crée des points faibles qui échouent sous l'effet des contraintes et des impacts. Le traitement des bords selon des normes de qualité élevées crée des bords qui protègent contre les contraintes thermiques et mécaniques grâce à leur douceur et leur uniformité complètes. Le produit gagne une durée de vie prolongée grâce à ce processus tandis que les activités d'installation et opérationnelles sont confrontées à des risques de défaillance réduits qui établissent des normes de sécurité fiables pour différentes utilisations.
Identifier les causes profondes de l'écaillage du verre

Les trois principales causes de l'écaillage du verre comprennent un traitement inapproprié des bords et un impact mécanique et une contrainte thermique Le matériau développe des micro-fissures parce que le processus de meulage ou de polissage ne parvient pas à produire une qualité de bord appropriée Les gouttes accidentelles et les collisions pendant la manipulation créent des impacts mécaniques qui produisent une contrainte localisée qui se traduit par des copeaux Le verre subit une contrainte thermique lorsque des changements rapides de température créent une expansion ou une contraction inégale qui se produit principalement sur les bords Les organisations peuvent atteindre deux objectifs grâce au processus de détection et de résolution de ces problèmes qui incluent la diminution des taux d'écaillage et l'amélioration des performances des produits en verre.
1
Facteurs de processus de fabrication
Le processus de fabrication établit des paramètres essentiels qui déterminent à la fois la durée de vie et l'excellence du produit des articles en verre. Le processus nécessite trois facteurs principaux qui déterminent les résultats de production : la précision de la finition des bords et la cohérence du traitement thermique et la gestion des contraintes internes.
2
Problèmes de manutention et de transport
Le processus de déplacement des produits en verre comporte divers défis car le matériau se brise lorsqu'il subit un stress physique La combinaison d'une mauvaise manipulation et de solutions d'emballage inadéquates entraîne des microfractures qui endommagent le matériau.
3
Défis liés à l'installation
Le processus d'installation est confronté à son point le plus difficile lorsque les techniciens doivent tester la compatibilité des capteurs d'impact avec le système de conteneurs actuel. Une collecte de données défectueuse et des performances moins fiables du système émergent de capteurs mal calibrés.
Facteurs de processus de fabrication
Le verre devient plus faible par écaillage parce qu'une mauvaise finition des bords crée des points de faiblesse Le verre atteint la résistance maximale seulement lorsque le traitement thermique par trempe ou recuit est appliqué dans tout le matériau Un environnement de production propre permet de diminuer les chances que les contaminants créent des défauts structurels pendant la fabrication Les fabricants atteignent une résistance aux contraintes mécaniques et thermiques améliorée dans leurs produits en verre grâce au suivi de ces processus de fabrication contrôlés spécifiques.
Problèmes de manutention et de transport
Le développement actuel de la méthode utilise des matériaux absorbant les chocs et des techniques de palettisation, qui répartissent le poids uniformément avec les conteneurs maritimes contemporains qui utilisent la technologie de détection d'impact La mise en œuvre d'analyses basées sur les données permet aux entreprises de surveiller leurs opérations logistiques grâce à des mesures en temps réel des facteurs vitaux, qui incluent les changements de vibrations et de température et l'humidité. Des méthodes avancées permettent aux fabricants et aux entreprises de logistique de réduire les dommages pendant le transport tout en réduisant les coûts et en maintenant les normes de produits.
Défis liés à l'installation
Les différentes conceptions et tailles de conteneurs nécessitent la création de systèmes de montage spécialisés qui augmenteront à la fois les coûts d'installation et les exigences de temps d'installation. Les systèmes installés souffriront de performances opérationnelles réduites car leurs systèmes installés doivent être préparés à gérer des températures extrêmes et des vibrations excessives pendant le transport. La solution nécessite des évaluations appropriées du site ainsi que des tests approfondis et le respect strict des directives du fabricant.
Outils et techniques pour le meulage du verre

Le processus de meulage du verre nécessite des outils et des méthodes spécifiques car la précision technique nécessite des mesures exactes et la préservation des matériaux doit être maintenue. Les principaux instruments utilisés pour les opérations de meulage du verre comprennent les meules et les bavures diamantées ainsi que les courroies abrasives qui permettent un contrôle de l'abrasion spécifique au verre qui correspond à sa dureté. Les outils recouverts de diamant sont préférables car leur construction durable permet aux utilisateurs de créer des surfaces lisses.
Exigences essentielles de meulage
Les techniciens doivent utiliser des méthodes standard qui les obligent à maintenir une pression constante pendant qu'ils travaillent à des limites de vitesse désignées pour protéger les matériaux des dommages. Le processus de broyage nécessite de l'eau ou du liquide de refroidissement comme exigence fondamentale car ces substances aident à contrôler l'augmentation de la température et à protéger le verre des dommages causés par les contraintes thermiques. Le processus de broyage du verre oblige les opérateurs à fixer étroitement le matériau sur une surface de travail stable car cette méthode maintient à la fois la sécurité et des résultats précis. Les opérateurs doivent effectuer des inspections des outils à intervalles réguliers pour vérifier leur usure et doivent respecter les directives d'entretien établies pour leur équipement.
Aperçu des outils de meulage de verre
Les outils de meulage en verre permettent une mise en forme précise des bords de verre et une finition de la surface du verre grâce à leur capacité à créer des formes de verre exactes et des surfaces de verre lisses Les meules diamantées servent d'outils principaux qui offrent une durabilité exceptionnelle pour produire des surfaces finies lisses Les utilisateurs emploient couramment des ponceuses à bande et des meuleuses d'angle qui ont besoin de fixations spéciales pour effectuer différentes tâches de meulage Les meuleuses en verre portatives fonctionnent efficacement à la fois pour des tâches complexes et pour des travaux de petits projets Le processus de sélection des outils doit inclure des produits qui fournissent à la fois des caractéristiques de contrôle de vitesse et une compatibilité avec les systèmes de refroidissement pour améliorer l'efficacité opérationnelle et la sécurité des travailleurs.
Choisir le bon outil diamant pour la bordure
Le processus de sélection des outils diamantés qui servent à la bordure exige que les utilisateurs acquièrent une connaissance complète à la fois des caractéristiques des matériaux et des besoins spécifiques de leur projet. Les lames diamantées à jante continue qui fonctionnent à leur plus haut niveau de performance sur des surfaces dures telles que le granit et la pierre d'ingénierie fournissent des résultats de coupe précis tandis que leur conception protège contre l'écaillage. Les lames de diamant turbo qui fonctionnent à des vitesses de coupe plus élevées ainsi que leur capacité à éliminer les déchets les rendent adaptées à une utilisation sur des surfaces en béton et en maçonnerie.
Les surfaces en verre et en céramique doivent utiliser des coussinets manuels en diamant à grain fin ou des meules de bordure spécialisées pour obtenir des résultats de prévention des fissures et de finition lisse Les produits comprennent des conceptions dissipant la chaleur qui offrent une meilleure durabilité pour un fonctionnement prolongé Les produits qui utilisent des bords en diamant brasés sous vide comme technologie avancée sont devenus populaires car ils offrent de meilleures performances de coupe tout en réduisant les dommages causés à l'équipement Le processus de sélection correct oblige les utilisateurs à comparer les spécifications des outils avec leurs besoins particuliers en matériaux et résultats.
Meilleures pratiques pour un broyage efficace
Pour obtenir des résultats de meulage optimaux, il est essentiel de sélectionner l'outil approprié pour le matériau et l'application spécifiques Les utilisateurs se renseignent fréquemment sur le maintien d'une pression constante pendant le meulage L'application d'une pression modérée entre léger et lourd crée une condition optimale qui à la fois élimine les matériaux efficacement et prolonge la durée de vie des outils car une pression excessive entraîne une surchauffe des composants de surface abrasifs et développe une usure précoce.
Les utilisateurs doivent sélectionner un équipement de meulage qui offre des options de vitesse réglable car cette caractéristique leur permet d'obtenir un meilleur contrôle de leurs opérations en fonction des différentes exigences de dureté et de texture du matériau Le processus de maintenance régulière, qui comprend l'élimination des débris de l'outil et la réalisation d'évaluations de l'usure, sert de méthode vitale pour maintenir à la fois les normes de performance et de sécurité La mise en œuvre de ces procédures se traduit par une efficacité opérationnelle accrue tout en prolongeant la durée fonctionnelle des rectifieuses.
Stratégies de prévention pour l'écaillage des bords
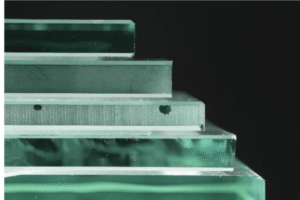
L'application d'outils et de techniques spécialisés qui minimisent les contraintes sur les bords des matériaux constitue la méthode essentielle pour éviter l'écaillage des bords. L'utilisation d'outils de coupe dotés d'arêtes vives de haute qualité doit être utilisée pour minimiser les pressions inutiles pendant les opérations. Les opérateurs doivent définir les vitesses d'alimentation et les vitesses de coupe pour correspondre aux tolérances des matériaux tout en évitant d'utiliser des méthodes de coupe rapides ou énergiques qui peuvent endommager les bords.
Stratégies clés de prévention
- Outils de haute qualité tranchants : Utilisez des outils de coupe dotés d’arêtes vives pour minimiser les pressions inutiles pendant les opérations.
- Tarifs d'alimentation appropriés : Réglez les débits d'alimentation et les vitesses de coupe pour qu'ils correspondent aux tolérances des matériaux tout en évitant les méthodes de coupe rapides ou énergiques.
- Support matériel : Assurez-vous que le matériau reste correctement soutenu tout au long du traitement pour maintenir la stabilité et éviter les vibrations.
- Systèmes de refroidissement : Mettre en œuvre des systèmes de refroidissement pour protéger les matériaux en diminuant l'accumulation de chaleur qui met en péril la structure des matériaux.
- Inspections régulières : Effectuer des inspections des outils à intervalles réguliers pour identifier l'usure et les dommages, car les outils ternes ou défectueux représentent un facteur majeur conduisant à l'écaillage.
Techniques de manutention appropriées
La première étape vers la préservation de la qualité des matériaux et le maintien de l'efficacité opérationnelle exige que les organisations mettent en œuvre des techniques de manipulation précises. L'équipement doit correspondre aux dimensions et au poids exacts des matériaux car il sert d'équipement essentiel pour leurs opérations de transport et de stockage sûres. L'utilisation de pinces rembourrées et de pinces à préhension souple offre une protection contre les rayures de surface et les bosses qui peuvent endommager les matériaux délicats. Les organisations peuvent réduire leur risque de déformation structurelle et de développement de contraintes en établissant un contrôle constant sur les conditions d'humidité et de température. La formation aux protocoles de manipulation appropriés par laquelle le personnel reçoit son éducation reste une ligne directrice très demandée en raison de son importance. La mise en œuvre de ces stratégies ainsi que des pratiques fondées sur des preuves permet aux industries d'augmenter la productivité tout en maintenant l'intégrité des matériaux.
Optimisation des procédures d'installation
Le processus nous oblige à évaluer les conditions du site tout en vérifiant que tous les matériaux et outils correspondent aux spécifications requises et en effectuant des tests de pré-installation La réduction des erreurs et l'efficacité du flux de travail résultent de l'application de méthodes spécifiques et de l'utilisation de connaissances techniques qui aboutissent à une production cohérente de résultats de haute qualité.
Entretien régulier des outils et équipements
L'équipement nécessite des procédures de maintenance préventive qui consistent en des inspections de nettoyage et des activités de lubrification pour maintenir des performances optimales et augmenter la durée de vie de l'équipement et minimiser les temps d'arrêt opérationnels L'équipement doit subir une maintenance programmée qui comprend des travaux d'inspection et de nettoyage et de lubrification pour empêcher l'usure de l'équipement. Le processus de maintien de la fonctionnalité de l'équipement nécessite le remplacement des pièces usées ainsi que l'étalonnage des outils nécessaires et le stockage sécurisé de l'équipement. L'organisation garantit la fiabilité de l'équipement et la sécurité opérationnelle grâce à son engagement à suivre les instructions du calendrier de maintenance du fabricant.
Solutions de réparation pour les bords en verre ébréché

La procédure de base pour réparer les bords de verre qui ont été ébréchés commence par l'utilisation d'un détergent doux et d'eau pour nettoyer la section endommagée jusqu'à ce que tous les contaminants de surface soient éliminés. L'étape suivante vous oblige à appliquer de la résine époxy transparente ou un adhésif de réparation en verre sur la zone ébréchée par un processus qui doit être effectué avec une application cohérente. Un cure-dent doit être utilisé comme petit applicateur pour distribuer l'adhésif à l'intérieur de la puce. L'adhésif doit être laissé durcir jusqu'à ce qu'il atteigne une dureté complète qui doit être effectuée conformément aux instructions du fabricant.
Processus de réparation étape par étape
Étape 1 : Nettoyez la zone endommagée
Utilisez un détergent doux et de l'eau pour nettoyer la section endommagée jusqu'à ce que tous les contaminants de surface soient éliminés.
Étape 2 : Appliquer l'adhésif
Appliquez de la résine époxy transparente ou un adhésif de réparation en verre sur la zone ébréchée avec une application cohérente.
Étape 3 : Distribuer uniformément
Utilisez un cure-dent comme petit applicateur pour répartir uniformément l’adhésif à l’intérieur de la puce.
Étape 4 : Guérir l'adhésif
Laissez l'adhésif durcir jusqu'à ce qu'il atteigne une dureté complète selon les instructions du fabricant.
Étape 5 : Sable et polonais
Utilisez du papier de verre à grain fin pour poncer doucement la zone réparée jusqu'à ce que la surface atteigne le niveau de douceur souhaité.
Évaluation de la gravité de l'écaillage
L'ampleur des dommages causés par les écaillages dépend de trois facteurs principaux qui comprennent la taille des dommages et leur emplacement et leur profondeur alors que ces trois facteurs déterminent les méthodes requises pour réparer ou remplacer la zone endommagée Selon des données récentes, les puces plus petites qui mesurent moins de 1/8 de pouce de diamètre peuvent généralement être fixées grâce à l'utilisation de produits adhésifs spécialisés Ces puces que les gens appellent “-surface-level chips” n'existent qu'à des fins cosmétiques car elles sont dépourvues de toute fonction structurelle.
Les puces de taille moyenne qui s'étendent légèrement plus profondément ou couvrent plus de surface peuvent nécessiter une attention professionnelle pour garantir le maintien de l'intégrité structurelle Le remplacement des composants endommagés devient nécessaire lorsque des puces de grande taille ou profondes provoquent des dommages matériels qui atteignent des points de contrainte critiques Les tendances de recherche suggèrent que les requêtes sur “how to fix deep chips” soulignent l'intérêt croissant des consommateurs pour identifier quand une aide professionnelle est requise par rapport aux solutions de bricolage Le processus d'évaluation identifiera la meilleure solution après avoir mesuré la taille de la puce et son impact tout en évaluant les propriétés des matériaux qui incluent les caractéristiques du verre trempé et la fragilité.
Techniques de réparation pour puces mineures
Les techniciens doivent utiliser de la résine ou du matériau de remplissage pour les réparations mineures des copeaux, car il fournit à la fois la résistance structurelle et la restauration visuelle de la zone endommagée La première étape nécessite de nettoyer la surface environnante pour éliminer toute saleté ou débris qui empêcherait un collage approprié Le processus d'application de résine requis a besoin d'une résine de haute qualité qui a été conçue pour fonctionner avec le matériau spécifique et doit terminer la restauration des copeaux par le remplissage Le produit nécessite une technique de durcissement qui utilise la lumière UV comme solution Le technicien doit poncer et polir la zone après qu'elle a durci pour créer une surface lisse Cette méthode empêche efficacement les dommages supplémentaires de se produire alors qu'elle prolonge la durée pendant laquelle l'article reste utilisable Le processus de réparation nécessite le respect complet des directives de matériel de réparation qui les fabricants ont établi.
Quand remplacer ou réparer
Les facteurs qui déterminent s'il faut réparer ou remplacer un article comprennent l'évaluation des dommages et la comparaison entre les coûts de réparation et les coûts de remplacement et l'estimation de la durée de vie utile restante après que l'article a reçu des réparations La réparation des petits éclats et fissures devient possible lorsque les dépenses totales de réparation restent minimes et que les travaux de restauration ramèneront l'article à son état opérationnel complet L'article devrait être remplacé lorsque ses dommages entraînent une perte de résistance structurelle ou de sécurité ou lorsque les coûts de réparation dépassent la moitié des dépenses de remplacement Le processus de remplacement devient le choix optimal tant pour la durabilité que pour les économies de coûts lorsqu'un article atteint sa limite opérationnelle.
Sources de référence
- 5 étapes de dépannage lorsque votre disque qui vous tourne quitte l'écaillage des bords sur du verre optique L'article fournit des méthodes utiles qui aident à identifier et à résoudre les problèmes qui provoquent des écaillages de bord pendant les processus de rodage.
- Dépannage pour l'art du verre L'article de The examine pourquoi l'art du verre connaît des problèmes de déchiquetage et présente des méthodes pour résoudre ces problèmes à travers diverses méthodes de meulage.
- Comment diagnostiquer les modèles de rupture de verre Le processus décrit comment les contraintes internes et les défauts de surface conduisent à la destruction du verre et au développement des copeaux.
- Recommander la lecture: Scie à fil de coupe de verre de précision pour l'excellence industrielle
Foire aux questions
1. Quelles sont les principales causes de l’écaillage des bords lors de la coupe ou du meulage du verre ?
Les surfaces vitrées subissent un écaillage des bords lorsque des forces mécaniques excessives entrent en contact avec le matériau verrier Les principaux facteurs à l'origine du problème sont les suivants
Sélection incorrecte des outils : Une meule ou un trépan ou un fil de diamant nécessite une taille de grain abrasif spécifique qui doit correspondre au matériau de verre particulier en cours de traitement.
Débit d'alimentation ou pression excessive : Le processus de coupe et de broyage devient dangereux lorsque les opérateurs appliquent une force à une vitesse excessive qui crée des microfractures qui se transforment en copeaux visibles.
Vibration : L'instabilité de la pièce ainsi que l'instabilité des machines produisent de fortes forces qui se déplacent à travers le système pour endommager la stabilité des bords.
Liquide de refroidissement inadéquat : Le système a besoin d'un débit de liquide de refroidissement suffisant car une protection thermique devient nécessaire lorsque le débit de liquide de refroidissement est arrêté, ce qui augmente la friction et entraîne des dommages thermiques.
Outillage ennuyeux : Le fonctionnement des outils de coupe usés ou ternes oblige les opérateurs à appliquer plus de force, ce qui augmente les risques d'écaillage.
2. Comment le type de verre influence-t-il sa sensibilité aux éclats de bord ?
Verre les matériaux démontrent une dureté et une fragilité différentes caractéristiques parce que chaque composition de verre contient des composants chimiques distincts Le traitement de la silice fondue et du verre saphir et borosilicate oblige les fabricants à sélectionner des abrasifs plus fins qui doivent être utilisés à des vitesses réduites car ces matériaux nécessitent une protection étendue contre les fractures Les utilisateurs doivent comprendre que le verre sodo-calcique possède une tendance à l'écaillage qui résulte de techniques de manipulation inappropriées car le matériau résiste davantage aux dommages que ne le réalisent les utilisateurs La création de contraintes internes lors de la fabrication génère des points faibles qui rendent les matériaux plus vulnérables à l'écaillage.
3. Quelles mesures préventives peuvent être prises pour minimiser les écaillages de bord ?
Une organisation doit mettre en œuvre un contrôle des processus via des processus systématiques qui les aideront à réduire les écaillages de bord :
Optimiser l'outillage : La sélection de la taille des grains abrasifs et du type de liaison doit correspondre à l'opération spécifique de traitement du verre des matériaux en verre. Le processus de création de bords lisses nécessite des grains plus fins car il produit de meilleurs résultats que les grains plus rugueux.
Paramètres de contrôle : L'opération nécessite de réduire à la fois les débits d'alimentation et la pression de broyage car ces éléments provoquent des contraintes mécaniques. Les opérateurs doivent commencer par les réglages initiaux qui doivent être modifiés en fonction des exigences réelles.
Assurer la rigidité du système : Les opérateurs doivent vérifier la stabilité de la machine alors que la pièce doit être correctement serrée.
Maintenir un débit de liquide de refroidissement adéquat : Le système doit fournir un liquide de refroidissement propre et ininterrompu qui se déplace vers le point de coupe pour diminuer le stress thermique tout en éliminant les débris.
Entretien régulier des outils : L'organisation exige une inspection des meules de la meule de coupe et du pansement et du fil de diamant à des heures fixes pour obtenir les meilleures performances de coupe.
4. Comment puis-je résoudre les problèmes d'écaillage lors de l'utilisation d'une scie à fil de diamant ?
L'écaillage des bords avec des scies à fil diamantées se produit en raison de problèmes de tension du fil ainsi que de vitesse du fil et de stabilité du fil :
Vérifiez la tension du fil : L'absence de tension du fil permet le flottement du fil, ce qui crée un contact incohérent pour les tuyaux en fréon et génère des copeaux d'impact. Le matériau subit une contrainte supplémentaire lorsque les opérateurs appliquent une tension excessive.
Ajuster la vitesse du fil : Le matériau est endommagé par la coupe et l'écaillage lorsque les opérateurs sélectionnent des vitesses de fil qui dépassent les limites nécessaires, la vitesse doit être diminuée car elle permet une extraction contrôlée des matériaux.
Inspectez les poulies de guidage : Les poulies de guidage usées ou mal alignées créent une situation qui produit des vibrations qui interfèrent avec le fonctionnement du fil et entraînent une faible qualité de bord.
Vérifiez la livraison du liquide de refroidissement : Le système doit rediriger le liquide de refroidissement pour atteindre les points d'entrée et de sortie de la pièce du fil.
5. Qu'est-ce que la méthode des“ à deux étapes ou des branchesStep-Cutting”, et comment empêche-t-elle l'écaillage ?
La méthode en deux étapes commence par une première passe de notation peu profonde qui est suivie d'une coupe lente à basse pression tout au long du trajet prévu jusqu'à ce qu'ils atteignent une exécution en profondeur complète La passe initiale crée une rainure contrôlée qui soulage les contraintes et guide l'outil de coupe principal qui diminue considérablement le risque de fractures incontrôlées et d'écaillage des bords qui se produisent lors de la passe profonde finale Cette technique fonctionne très bien avec les matériaux qui se cassent facilement.
Publications similaires


Blogs tendances


