
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Glass Edge Chipping: Volledige handleiding voor probleemoplossing

Alle industriële sectoren ervaren randafbrokkelingsproblemen met glasmaterialen die vaak voorkomen, maar grote uitdagingen met zich meebrengen bij zowel de autoproductie als het architectonisch ontwerp en de ontwikkeling van elektronische producten. De aanwezigheid van kleine randdefecten op glasartikelen resulteert in drie schadelijke effecten, waaronder verminderde structurele sterkte en visuele aantrekkelijkheid en operationele capaciteit, wat resulteert in dure onderhouds- en vervangingskosten en mogelijke veiligheidsrisico's. Deze uitgebreide gids voor probleemoplossing biedt volledige details over randafbrokkeling die fabrikanten en professionals kunnen gebruiken om de oorzaken en prestatie-effecten ervan te begrijpen en effectieve oplossingen te gebruiken om het probleem aan te pakken. Het artikel presenteert operationele methoden en geteste methoden die de glasproductie-industrie nodig heeft om productiedoelen te bereiken en kwaliteitsnormen te handhaven tijdens het testen van hun apparatuur.
Glasrandverchipping begrijpen

Glasproducten ervaren randafbrokkeling wanneer kleine stukjes loskomen van glasranden vanwege mechanische kracht en onveilige behandelingsmethoden die worden gebruikt tijdens hun productie, distributie en installatieproces. De belangrijkste redenen voor dit probleem zijn onder meer twee factoren: onvoldoende randsterkte en overmatige belasting en bestaande microscheuren die de rand aantasten. De chips leiden tot structurele schade die de visuele aantrekkingskracht vernietigt en veiligheidsrisico's met zich meebrengt die in strijd zijn met de regels. Het proces van het voorkomen van randafbrokkeling vereist drie essentiële stappen, waaronder het uitvoeren van nauwkeurige snijbewerkingen en het verminderen van spanningspunten en het uitvoeren van regelmatige inspecties om eventuele schade of defecten op te sporen.
Wat is Glass Edge Chipping?
Glasrandafbrokkeling beschrijft de ontwikkeling van kleine scheuren die breuken aan glasranden veroorzaken omdat mechanische krachten of onjuiste glashantering of fabricagefouten de schade veroorzaken. Dit fenomeen doet zich voornamelijk voor in situaties waarin glasranden kwetsbaar worden voor krachten van buitenaf tijdens de processen van transport en installatie en gebruik in structurele beglazingssystemen. De huidige zoektrends tonen een groeiende belangstelling voor het bestuderen van randafbrokkeling, omdat dit probleem de bouw- en elektronica- en automobielindustrie beïnvloedt. Het proces van het oplossen van randafbrokkelingsproblemen vereist de identificatie van de belangrijkste oorzaken die bestaan uit ongelijkmatige randafwerkings- en impactkrachten en microscopische oppervlaktefouten gecombineerd met het gebruik van moderne technologieën, waaronder geautomatiseerde randspanningsanalyse en precisiesnijmethoden en materiaalcoatings die de duurzaamheid van de randen versterken.
Veel voorkomende oorzaken van randafbrokkeling
Materiële Gebreken
De aanwezigheid van interne materiaaldefecten, waaronder microscheuren en holtes, resulteert in een verminderde randsterkte, waardoor afbrokkeling ontstaat onder spanningsomstandigheden.
Onjuiste Snijtechnieken
Het gebruik van onjuiste snijgereedschappen, waaronder messen die niet voldoen aan de vereiste specificaties en doffe messen en overmatige snijkracht, resulteert in het creëren van een ongelijkmatige spanningsverdeling gedurende het snijproces.
Thermische Stress
Het plotselinge begin van temperatuurschommelingen samen met materialen die niet voldoende hittebestendigheid hebben, resulteert in thermische spanningsomstandigheden die ervoor zorgen dat randmateriaal breekt en integriteit verliest.
Impact Forces
Het proces van het hanteren en transporteren van materialen samen met botsingen van gereedschappen resulteert in externe schokken die voornamelijk de randen van brosse materialen beschadigen.
Slecht onderhoud van gereedschappen
Het gebruik van versleten gereedschappen en gereedschappen die niet goed zijn gekalibreerd, resulteert in de productie van ongelijkmatige sneden waardoor randen gevoeliger worden voor beschadiging.
De impact van randkwaliteit op glasproducten
De primaire factor die de sterkte, prestaties en duurzaamheid van glasproducten bepaalt, hangt af van de randkwaliteit. Het materiaal heeft te kampen met verhoogde breuk- en chiprisico's omdat een slechte randkwaliteit zwakke punten creëert die falen onder spanning en impact. De verwerking van randen volgens hoogwaardige normen creëert randen die beschermen tegen thermische en mechanische spanning door hun volledige gladheid en uniformiteit. Het product krijgt door dit proces een langere levensduur, terwijl installatie- en operationele activiteiten te maken krijgen met verminderde faalgevaren, waardoor betrouwbare veiligheidsnormen voor verschillende toepassingen worden vastgesteld.
Identificeren van de hoofdoorzaken van glaschippen

De drie belangrijkste oorzaken van het afbrokkelen van glas zijn onder meer onjuiste randverwerking en mechanische impact en thermische spanning. Het materiaal ontwikkelt microscheuren omdat het slijp- of polijstproces er niet in slaagt de juiste randkwaliteit te produceren. Accidentele druppels en botsingen tijdens het hanteren veroorzaken mechanische schokken die plaatselijke spanning veroorzaken die resulteert in chips. Glas ervaart thermische spanning wanneer snelle temperatuurveranderingen ongelijkmatige uitzetting of samentrekking veroorzaken, wat meestal aan de randen gebeurt. Organisaties kunnen twee doelen bereiken door het proces van het detecteren en oplossen van deze problemen, waaronder het verlagen van de versnippersnelheid en het verbeteren van de prestaties van glasproducten.
1
Fabrikanten van productieproces
Het productieproces stelt essentiële parameters vast die zowel de levensduur als de productexcellentie van glasartikelen bepalen. Het proces heeft drie belangrijke factoren nodig die de productieresultaten bepalen: nauwkeurigheid van de randafwerking en consistentie van de thermische behandeling en intern spanningsbeheer.
2
Behandeling en transportkwesties
Het proces van het verplaatsen van glasproducten bevat verschillende uitdagingen omdat het materiaal breekt wanneer het fysieke stress ervaart De combinatie van onjuiste hantering en ontoereikende verpakkingsoplossingen resulteert in microfracturen die het materiaal beschadigen.
3
Installatiegerelateerde uitdagingen
Het installatieproces staat voor het meest uitdagende punt wanneer technici de compatibiliteit van de impactsensoren met het huidige containersysteem moeten testen. Defecte gegevensverzameling en minder betrouwbare systeemprestaties komen voort uit onjuist gekalibreerde sensoren.
Fabrikanten van productieproces
Het glas wordt zwakker door afbrokkelen omdat onjuiste randafwerking zwakke punten creëert Het glas bereikt alleen maximale sterkte wanneer thermische behandeling door temperen of uitgloeien door het hele materiaal wordt toegepast Een schone productieomgeving helpt de kans te verkleinen dat verontreinigingen structurele defecten veroorzaken tijdens de productie De fabrikanten bereiken een verbeterde mechanische en thermische spanningsweerstand in hun glasproducten door deze specifieke gecontroleerde productieprocessen te volgen.
Behandeling en transportkwesties
De huidige methodeontwikkeling maakt gebruik van schokabsorberende materialen en palletisatietechnieken, die het gewicht gelijkmatig verdelen, samen met hedendaagse zeecontainers die impactdetectietechnologie gebruiken. De implementatie van datagestuurde analyses stelt bedrijven in staat hun logistieke activiteiten te monitoren door middel van realtime metingen van vitale factoren, waaronder trillingen, temperatuurveranderingen en vochtigheid. Geavanceerde methoden stellen fabrikanten en logistieke bedrijven in staat de schade tijdens het transport te verminderen, terwijl ze kostenbesparingen realiseren en productnormen handhaven.
Installatiegerelateerde uitdagingen
De verschillende containerontwerpen en - maten maken het noodzakelijk gespecialiseerde bevestigingssystemen te creëren die zowel de installatiekosten als de installatietijdvereisten zullen verhogen De geïnstalleerde systemen zullen lijden onder verminderde operationele prestaties omdat hun geïnstalleerde systemen voorbereid moeten zijn om extreme temperaturen en overmatige trillingen tijdens het transport aan te kunnen De oplossing vereist goede locatiebeoordelingen samen met grondige tests en strikte naleving van de richtlijnen van de fabrikant.
Gereedschappen en technieken voor het slijpen van glas

Het proces van het slijpen van glas heeft specifieke gereedschappen en methoden nodig omdat de technische nauwkeurigheid exacte metingen vereist en materiaalbehoud moet worden gehandhaafd De primaire instrumenten die worden gebruikt voor het slijpen van glas zijn slijpschijven en diamantbramen samen met schuurbanden die glasspecifieke slijtagecontrole mogelijk maken die past bij de hardheid Gereedschappen met diamantcoating verdienen de voorkeur omdat hun langdurige constructie gebruikers in staat stelt gladde oppervlakken te creëren.
Essentiële slijpvereisten
Technici moeten standaardmethoden gebruiken die vereisen dat ze constante druk handhaven terwijl ze met vastgestelde snelheidslimieten werken om materialen tegen schade te beschermen. Het maalproces heeft water of koelvloeistof nodig als fundamentele vereiste, omdat deze stoffen helpen de temperatuurstijgingen onder controle te houden en het glas te beschermen tegen schade door thermische spanning. Het proces van glasslijpen vereist dat operators het materiaal stevig op een stabiel werkoppervlak bevestigen, omdat deze methode zowel de veiligheid als nauwkeurige resultaten behoudt. De operators moeten met regelmatige tussenpozen gereedschapsinspecties uitvoeren om te controleren op slijtage en ze moeten zich houden aan de vastgestelde onderhoudsrichtlijnen voor hun apparatuur.
Overzicht van Glass Grinding Tools
Glasslijpgereedschappen maken nauwkeurige glasrandvorming en glasoppervlakteafwerking mogelijk door hun vermogen om exacte glasvormen en gladde glasoppervlakken te creëren. Diamantslijpstenen dienen als het belangrijkste gereedschap dat uitstekende duurzaamheid biedt om gladde afgewerkte oppervlakken te produceren. Gebruikers maken gewoonlijk gebruik van bandschuurmachines en haakse slijpmachines die speciale hulpstukken nodig hebben om verschillende slijptaken uit te voeren. Handglasslijpmachines werken effectief voor zowel ingewikkelde taken als klein projectwerk. Het gereedschapsselectieproces moet producten omvatten die zowel snelheidscontrolefuncties bieden als compatibiliteit met koelsystemen om de operationele efficiëntie en de veiligheid van werknemers te verbeteren.
Het juiste diamantgereedschap kiezen voor het randen
Het selectieproces voor diamantgereedschappen die het doel van randwerk dienen, vereist dat gebruikers volledige kennis opdoen over zowel materiaaleigenschappen als hun specifieke projectbehoeften. De diamantbladen met continue velg die op hun hoogste prestatieniveau werken op harde oppervlakken zoals graniet en technische steen leveren nauwkeurige snijresultaten terwijl hun ontwerp beschermt tegen afbrokkelen. De turbodiamantbladen die bij hogere snijsnelheden werken, samen met hun vermogen om afvalmateriaal te verwijderen, maken ze geschikt voor gebruik op beton- en metselwerkoppervlakken.
De glas en keramische oppervlakken moeten fijn-grit diamant handpads of gespecialiseerde randwielen gebruiken om scheurpreventie en soepele afwerkingsresultaten te bereiken De producten omvatten warmte-dissiperende ontwerpen die een betere duurzaamheid bieden voor een uitgebreide werking De producten die vacuüm-gesoldeerde diamantranden gebruiken als hun geavanceerde technologie zijn populair geworden omdat ze betere snijprestaties bieden en tegelijkertijd schade aan apparatuur verminderen. Het juiste selectieproces vereist dat gebruikers gereedschapsspecificaties vergelijken met hun specifieke behoeften aan materialen en resultaten.
Best Practices voor effectief malen
Om optimale slijpresultaten te bereiken, is het essentieel om het geschikte gereedschap voor het specifieke materiaal en de toepassing te selecteren Gebruikers vragen vaak naar het handhaven van een constante druk tijdens het slijpen De toepassing van matige druk tussen licht en zwaar creëert een optimale conditie die zowel materialen effectief verwijdert als de levensduur van gereedschappen verlengt, omdat overmatige druk resulteert in oververhitting van schurende oppervlaktecomponenten en het ontwikkelen van vroege slijtage.
Gebruikers moeten slijpapparatuur selecteren die opties voor instelbare snelheid biedt, omdat deze functie hen in staat stelt een betere controle over hun werking te bereiken volgens de verschillende materiaalhardheid en textuurvereisten. Het proces van regelmatig onderhoud, dat onder meer het verwijderen van vuil uit het gereedschap en het uitvoeren van slijtagebeoordelingen omvat, dient als een essentiële methode om zowel de prestatie- als de veiligheidsnormen te handhaven. De implementatie van deze procedures resulteert in een grotere operationele effectiviteit en verlengt tegelijkertijd de functionele duur van slijpmachines.
Preventiestrategieën voor randafbrokkeling
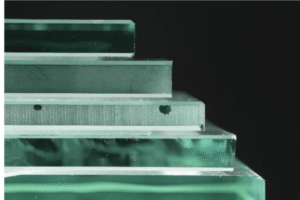
De toepassing van gespecialiseerde gereedschappen en technieken die de spanning op de materiaalranden minimaliseren, dient als de essentiële methode om het afbrokkelen van de randen te voorkomen. Het gebruik van snijgereedschappen met scherpe randen van hoge kwaliteit moet worden gebruikt om onnodige druk tijdens werkzaamheden tot een minimum te beperken. Operators moeten de voedingssnelheden en snijsnelheden instellen om de materiaaltoleranties aan te passen, terwijl ze het gebruik van snelle of krachtige snijmethoden die randen kunnen beschadigen, moeten vermijden.
Belangrijke preventiestrategieën
- Scherpe hoogwaardige hulpmiddelen: Gebruik snijgereedschappen met scherpe randen om onnodige druk tijdens werkzaamheden te minimaliseren.
- Juiste feedtarieven: Stel de toevoersnelheden en snijsnelheden in om de materiaaltoleranties aan te passen en tegelijkertijd snelle of krachtige snijmethoden te vermijden.
- Materiaal Ondersteuning: Zorg ervoor dat het materiaal tijdens de verwerking goed wordt ondersteund om de stabiliteit te behouden en trillingen te voorkomen.
- Koelsystemen: Implementeer koelsystemen om materiaal te beschermen door de warmteaccumulatie te verminderen, waardoor de materiaalstructuur in gevaar komt.
- Regelmatige inspecties: Voer regelmatig gereedschapsinspecties uit om slijtage en schade te identificeren, omdat dof of defect gereedschap een belangrijke factor is die tot versnippering leidt.
Juiste hanteringstechnieken
De eerste stap naar behoud van materiaalkwaliteit en onderhoud van operationele efficiëntie vereist dat organisaties nauwkeurige hanteringstechnieken implementeren De apparatuur moet overeenkomen met de exacte afmetingen en het gewicht van materialen omdat het dient als de essentiële uitrusting voor hun veilige transport - en opslagactiviteiten Het gebruik van gewatteerde klemmen en soft-grip tangen biedt bescherming tegen krassen en deuken aan het oppervlak die kwetsbare materialen kunnen beschadigen Organisaties kunnen hun risico op structurele kromtrekken en spanningsontwikkeling verminderen door constante controle over vochtigheid en temperatuuromstandigheden te vestigen De juiste training van behandelprotocollen waarmee personeel hun opleiding krijgt, blijft een zeer gevraagde richtlijn vanwege de betekenis ervan De implementatie van deze strategieën samen met evidence-based praktijken stelt industrieën in staat de productiviteit te verhogen terwijl ze de materiële integriteit behouden.
Het optimaliseren van Installatieprocedures
Het proces vereist dat we de omstandigheden op de locatie beoordelen en tegelijkertijd verifiëren dat alle materialen en gereedschappen voldoen aan de vereiste specificaties en pre-installatietests uitvoeren. Foutreductie en workflow-efficiëntie zijn het gevolg van de toepassing van specifieke methoden en het gebruik van technische kennis, wat resulteert in een consistente productie van resultaten van hoge kwaliteit.
Regelmatig onderhoud van gereedschappen en apparatuur
Apparatuur vereist preventieve onderhoudsprocedures die bestaan uit reinigingsinspecties en smeeractiviteiten om optimale prestaties te behouden en de levensduur van apparatuur te verlengen en operationele stilstandtijd te minimaliseren De apparatuur moet gepland onderhoud ondergaan, inclusief inspectie- en reinigings- en smeerwerkzaamheden om te voorkomen dat apparatuur versleten raakt Het proces van het onderhouden van de functionaliteit van de apparatuur vereist de vervanging van versleten onderdelen samen met de kalibratie van de benodigde gereedschappen en de veilige opslag van apparatuur. De organisatie garandeert de betrouwbaarheid van de apparatuur en de operationele veiligheid door haar inzet voor het volgen van de instructies voor het onderhoudsschema van de fabrikant.
Reparatieoplossingen voor afgebroken glasranden

De basisprocedure voor het repareren van glazen randen die zijn afgebroken, begint met het gebruik van mild wasmiddel en water om het beschadigde gedeelte schoon te maken totdat alle oppervlakteverontreinigingen zijn verwijderd. De volgende stap vereist dat u heldere epoxyhars of glasreparatielijm op het afgebroken gebied aanbrengt via een proces dat met consistente toepassing moet worden uitgevoerd. Een tandenstoker moet worden gebruikt als een kleine applicator om de lijm in de chip te verdelen. De lijm moet worden uitgehard totdat deze de volledige hardheid heeft bereikt, wat moet gebeuren volgens de instructies van de fabrikant.
Stap-voor-stap reparatieproces
Stap 1: Reinig het beschadigde gebied
Gebruik mild wasmiddel en water om het beschadigde gedeelte schoon te maken totdat alle oppervlakteverontreinigingen zijn verwijderd.
Stap 2: Breng lijm aan
Breng heldere epoxyhars of glasreparatielijm aan op het afgebroken gebied met consistente toepassing.
Stap 3: Verdeel gelijkmatig
Gebruik een tandenstoker als kleine applicator om de lijm gelijkmatig in de chip te verdelen.
Stap 4: Hard de lijm
Laat de lijm uitharden totdat deze volledig hard is volgens de instructies van de fabrikant.
Stap 5: Zand en Pools
Gebruik fijnkorrelig schuurpapier om het gerepareerde gebied voorzichtig te schuren totdat het oppervlak het gewenste niveau van gladheid bereikt.
Beoordeling van de ernst van chippen
De omvang van de schade door afbrokkeling hangt af van drie belangrijke factoren, waaronder de omvang van de schade en de locatie en diepte ervan, terwijl deze drie factoren de vereiste methoden bepalen voor het repareren of vervangen van het beschadigde gebied. Volgens recente gegevens kunnen kleinere chips met een diameter van minder dan 1/8 inch over het algemeen worden gefixeerd door het gebruik van gespecialiseerde lijmproducten. Deze chips die mensen chips“ op oppervlakniveau noemen, bestaan alleen voor cosmetische doeleinden omdat ze geen enkele structurele functie hebben.
Middelgrote chips die iets dieper uitsteken of meer oppervlak beslaan, kunnen professionele aandacht vereisen om ervoor te zorgen dat de structurele integriteit behouden blijft. De vervanging van beschadigde componenten wordt noodzakelijk wanneer grote of diepe chips materiële schade veroorzaken die kritische spanningspunten bereikt. Zoektrends suggereren dat vragen over “ om diepe chips te repareren onderstrepen de groeiende belangstelling van consumenten om te identificeren wanneer professionele hulp nodig is versus doe-het-zelf-oplossingen. Het beoordelingsproces zal de beste oplossing identificeren na het meten van de chipgrootte en de impact ervan, terwijl materiaaleigenschappen worden geëvalueerd die kenmerken van gehard glas en brosheid omvatten.
Reparatietechnieken voor kleine chips
Technici moeten hars of vulmateriaal gebruiken voor kleine chipreparaties, omdat het zowel structurele sterkte als visueel herstel van het beschadigde gebied biedt. De eerste stap vereist het reinigen van het omringende oppervlak om vuil of vuil te verwijderen dat een goede hechting van de lijm zou voorkomen. Het vereiste harsaanbrengproces heeft een hars van hoge kwaliteit nodig die is ontworpen om met het specifieke materiaal te werken en moet het chipherstel voltooien door middel van vullen. Het product vereist een uithardingstechniek waarbij UV-licht als oplossing wordt gebruikt. De technicus moet het gebied schuren en polijsten nadat het is uitgehard om een glad oppervlak te creëren. Deze methode voorkomt effectief dat er extra schade optreedt, terwijl het de tijdsduur verlengt dat het artikel bruikbaar blijft. Het reparatieproces vereist volledige naleving van de richtlijnen voor reparatiemateriaal die fabrikanten hebben opgesteld.
Wanneer te vervangen versus reparatie
De factoren die bepalen of een artikel moet worden gerepareerd of vervangen, zijn onder meer de beoordeling van de schade en de vergelijking tussen reparatiekosten en vervangingskosten en de schatting van de resterende levensduur nadat het artikel is gerepareerd. Het repareren van kleine chips en scheuren wordt mogelijk wanneer de totale reparatiekosten minimaal blijven en de restauratiewerkzaamheden het artikel weer in de volledige operationele staat brengen. Het artikel moet worden vervangen wanneer de schade resulteert in verlies van structurele sterkte of veiligheid of wanneer de reparatiekosten de helft van de vervangingskosten overschrijden. Het vervangingsproces wordt de optimale keuze voor zowel duurzaamheid als kostenbesparingen wanneer een artikel zijn operationele limiet bereikt.
Referentiebronnen
- 5 Probleemoplossende Stappen Wanneer Uw Klappende Schijf Randafbrokkeling op Optisch Glas verlaat -Het artikel biedt nuttige methoden die helpen bij het identificeren en oplossen van problemen die randafbrokkeling veroorzaken tijdens het lappen.
- Problemen oplossen voor glaskunst -Het artikel onderzoekt waarom glaskunst randafbrokkelingsproblemen ervaart en presenteert methoden om deze problemen op te lossen via verschillende maalmethoden.
- Hoe te diagnosticeren glasbreuk patronen - Het proces beschrijft hoe interne spanning en oppervlaktedefecten leiden tot glasvernietiging en chipontwikkeling.
- Aanbevelen lezen: Precisieglas snijdraadzaag voor industriële uitmuntendheid
Veelgestelde vragen
1. wat zijn de belangrijkste oorzaken van randafbrokkeling tijdens het snijden of slijpen van glas?
Glasoppervlakken ervaren randafbrokkeling wanneer overmatige mechanische krachten in contact komen met het glasmateriaal. De belangrijkste factoren die het probleem veroorzaken zijn onder meer de volgende
Onjuiste gereedschapsselectie: Een snijwiel, slijpbeitel of diamantdraad vereist een specifieke schuurkorrelgrootte die moet overeenkomen met het specifieke glasmateriaal dat wordt verwerkt.
Overmatige voedingssnelheid of -druk: Het snij- en maalproces wordt gevaarlijk wanneer operators met een te hoge snelheid kracht uitoefenen, waardoor microfracturen ontstaan die zich ontwikkelen tot zichtbare spanen.
Trilling: Instabiliteit van werkstukken samen met instabiliteit van machines produceert sterke krachten die door het systeem bewegen om de stabiliteit van de randen te beschadigen.
Onvoldoende koelvloeistof: Het systeem heeft voldoende koelmiddelstroom nodig omdat thermische bescherming noodzakelijk wordt wanneer de koelmiddelstroom wordt gestopt, waardoor de wrijving toeneemt en thermische schade optreedt.
Dof gereedschap: De werking van versleten of doffe snijgereedschappen vereist dat operators meer kracht uitoefenen, waardoor de kans op afbrokkelen groter wordt.
2. Hoe beïnvloedt het glassoort de gevoeligheid voor randafbrokkeling?
Glass materialen vertonen verschillende hardheid en brosheid kenmerken omdat elke glassamenstelling verschillende chemische componenten bevat Versmolten silica en saffier en borosilicaat glasverwerking vereist dat fabrikanten fijnere schuurmiddelen selecteren die bij lagere snelheden moeten worden gebruikt, omdat deze materialen uitgebreide bescherming tegen breuken nodig hebben Gebruikers moeten begrijpen dat natronkalkglas een neiging tot afbrokkelen heeft die het gevolg is van onjuiste hanteringstechnieken, omdat het materiaal meer bestand is tegen schade dan gebruikers beseffen Het ontstaan van interne spanningen tijdens de productie genereert zwakke punten die materialen kwetsbaarder maken voor afbrokkelen.
3. Welke preventieve maatregelen kunnen worden genomen om randafbrokkeling te minimaliseren?
Een organisatie moet procescontrole implementeren via systematische processen die hen zullen helpen de randafbrokkeling te verminderen:
Optimaliseer gereedschap: De selectie van de grootte van de schurende korrel en het hechtingstype moet overeenkomen met de specifieke glasverwerkingsbewerking van glasmaterialen. Het proces van het creëren van gladde randen heeft fijnere korrel nodig omdat het betere resultaten oplevert dan ruwer korrel.
Controleparameters: De bewerking vereist dat zowel de toevoersnelheden als de maaldruk worden verlaagd omdat deze elementen mechanische spanning veroorzaken. Operators moeten beginnen met initiële instellingen die moeten worden aangepast op basis van de werkelijke vereisten.
Zorg voor systeemrigiditeit: Operators moeten de stabiliteit van machines controleren terwijl het werkstuk goed moet worden vastgeklemd.
Handhaaf voldoende koelvloeistofstroom: Het systeem moet ononderbroken schoon koelmiddel leveren dat naar het snijpunt beweegt om de thermische spanning te verminderen en tegelijkertijd vuil te verwijderen.
Regelmatig gereedschapsonderhoud: De organisatie vereist snijwiel en verband slijpen bit en diamant draad inspectie op gezette tijden om beste snijden prestaties te bereiken.
4. Hoe kan ik problemen oplossen met het chippen bij gebruik van een diamantdraadzaag?
Randafbrokkeling met diamantdraadzagen treedt op vanwege problemen met draadspanning samen met draadsnelheid en draadstabiliteit:
Controleer de draadspanning: De afwezigheid van draadspanning maakt draadfladderen mogelijk, wat inconsistent contact creëert voor freonpijpen en impactchips genereert. Het materiaal ondervindt extra spanning wanneer operators overmatige spanning uitoefenen.
Pas de draadsnelheid aan: Materiaal raakt beschadigd door snijden en versnipperen wanneer operators draadsnelheden selecteren die de noodzakelijke limieten overschrijden. De snelheid moet worden verlaagd omdat het gecontroleerde materiaalextractie mogelijk maakt.
Inspecteer geleiderkatrollen: Versleten of verkeerd uitgelijnde geleidekatrollen creëren een situatie die trillingen veroorzaakt die de werking van de draad verstoren en resulteren in een lage randkwaliteit.
Controleer de levering van koelvloeistof: Het systeem moet koelvloeistof omleiden om de in- en uitgangspunten van het werkstuk van de draad te bereiken.
5. Wat is de “Two-Step”- of “Step-Cutting”-methode, en hoe voorkomt dit chippen?
De tweestapsmethode begint met een eerste ondiepe scoringspas die wordt gevolgd door langzaam snijden onder lage druk over het beoogde traject totdat ze een volledige diepteuitvoering bereiken De initiële passage creëert een gecontroleerde groef die spanning verlicht en het hoofdsnijgereedschap geleidt, waardoor het risico op ongecontroleerde breuken en randafbrokkeling die optreden tijdens de laatste diepe passage aanzienlijk wordt verminderd. Deze techniek werkt zeer goed met materialen die gemakkelijk breken.
Gerelateerde berichten


Trending Blogs


