Entrez en contact avec la société DONGHE


L'amincissement de la plaquette est l'étape back-end où une plaquette de silicium finie est meulée et polie de toute son épaisseur de manipulation à une fraction de celle-ci. Il fait rarement la une des journaux, mais chaque cube mémoire empilé, chaque appareil d'alimentation mince et chaque puce de carte à puce en dépendent. Ce guide parcourt ce qu'est l'amincissement de la plaquette, les méthodes qui le font, les cibles d'épaisseur qui comptent et les limites de qualité qui décident si une plaquette amincie survit pour devenir une matrice de travail.
Spécifications rapides : gaufrette amincissante en un coup d'œil
| Épaisseur de départ (200/300 mm) | ~72575 µm |
| Cible commune amincie | 755 µm ; ultra <50 µm pour 3D/HBM |
| Méthodes de base | Broyage grossier + fin → CMP /gravure plasma ou humide (détresse) |
| Métriques clés de qualité | TTV, profondeur des dommages souterrains, résistance à la rupture de matrice, intégrité des bords |
| Où il se trouve | Après tranchage, avant décage (chanteuse à mourir) |
Qu’est-ce que la gaufrette amincit ?
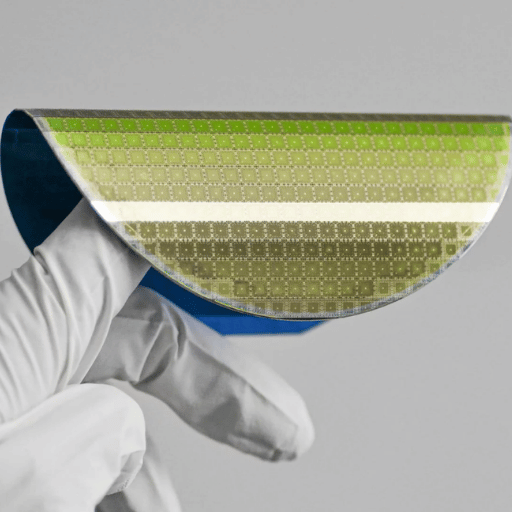
L'amincissement de la tranche est le processus de réduction de l'épaisseur d'une tranche semi-conductrice finie après la fabrication du dispositif, généralement d'environ 775 µm jusqu'à 750 µm et moins, en utilisant un meulage, un polissage et une gravure à l'arrière. Cela se produit après que la plaquette a été découpée dans le lingot et avant qu'elle ne soit découpée en puces individuelles, de sorte que les circuits avant sont protégés pendant que la face arrière est retirée. Enlever cet encombrement donne une matrice plus fine et plus discrète qui s'empile mieux et conduit la chaleur plus rapidement.
Les plaquettes commencent volontairement en épaisseur À 200 mm ou 300 mm, une plaquette a une épaisseur d'environ 72 µm pour rester plate et survivre aux cycles thermiques du traitement frontal, selon le Aperçu Wikipédia du backgrinding des plaquettes. Une fois les circuits construits, tout ce silicium de support devient un poids mort qui bloque l'empilement et ralentit l'évacuation de la chaleur, donc il est broyé Vous verrez également l'étape appelée rembobinage (ou rétro-broyage), backlap, backfinish, ou broyage du côté arrière ; ils font référence à la même famille d'opérations.
Un broyage trop poussé d'une plaquette de production est risqué : il se fissure, car la face arrière amincie porte une contrainte de broyage que la face avant épaisse n'a jamais EU à absorber En pratique, les fabs traitent les 50 µm finaux de silicium comme le matériau le plus fragile de toute la ligne.
Il aide à placer l'amincissement dans le flux de fond : un diamant la scie à fil tranche la plaquette à partir du lingot, la face avant est structurée en fab, puis la plaquette l'est aminci de dos, et enfin c'est découpé en jetons Pour l'image complète en amont, voir notre guide du procédé de fabrication de semi-conducteurs.
Pourquoi les gaufrettes sont amincies
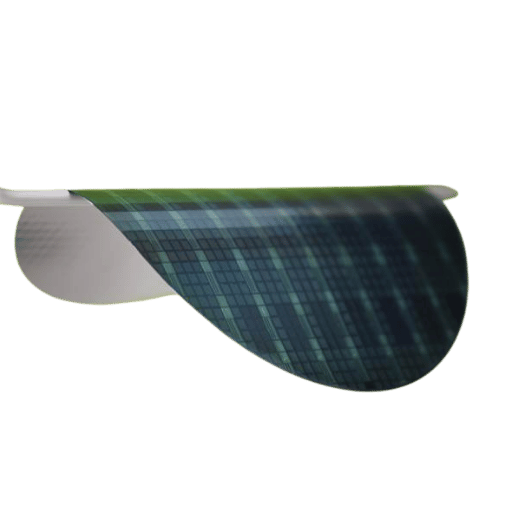
Les plaquettes sont amincies pour réduire la hauteur du paquet, permettre l'empilement 3 D, couper la résistance thermique et réduire les pertes électriques. Le passage des conceptions plates de systèmes sur puce aux circuits intégrés 3D et aux boîtiers avancés est le principal moteur : des matrices plus fines permettent aux signaux de parcourir des distances plus courtes avec moins d'énergie, comme le Caractéristique d'ingénierie des semi-conducteurs sur le traitement des tranches minces explique.
Quelques tirages en béton sur la corde d'amincissement :
- Emballage 3 D et empilement HBM : un module mémoire à large bande passante avec 12 matrices DRAM plus une puce logique de base peut encore être plus fin qu'une plaquette de silicium de premier ordre C'est seulement possible car chaque puce est amincie de manière agressive.
- Dispositifs électriques et RF : l'amincissement du substrat réduit la résistance à la marche et améliore l'extraction de chaleur de la jonction.
- révélation du TSV : les vias traversants en silicium sont exposés en amincissant la face arrière jusqu'aux pointes des via, la base des interconnexions empilées.
- Facteur de forme : les cartes à puce, les implants médicaux et l'électronique flexible ont besoin de silicium suffisamment fin pour se plier ou disparaître dans un stratifié.
Quelle peut être la finesse d'une plaquette de silicium ?
En production en volume, 750 µm est une routine et le travail ultramince passe en dessous de 50 µm ; les lignes d'emballage avancées poussent vers 20 µm et plus fines pour les piles les plus agressives En pratique, ce plancher n'est pas réglé par le broyeur, il est réglé par la résistance mécanique et la marge de manipulation auxquelles vous êtes prêt à renoncer.
En dessous d'environ 100 µm, une plaquette devient suffisamment flexible et fragile pour avoir généralement besoin d'un support, que nous couvrirons plus tard. La réponse honnête est que le numéro de“ le plus fin possible est rarement la bonne cible ; la bonne cible est le plus fin de votre appareil, de votre système d'empilage et de votre ligne de manutention pouvant être pris en charge de manière fiable.
Méthodes d'amincissement des plaquettes comparées : meulage, rodage, CMP et gravure
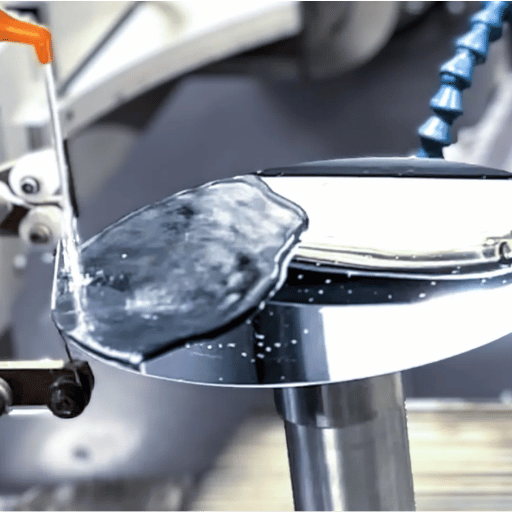
Aucun outil ne prend à lui seul une plaquette de 775 µm à 50 µm avec une surface propre et sans contrainte L'amincissement est une séquence, et la meilleure façon de comprendre c'est ce que nous appelons l'échelle des dégâts: chaque pas enlève moins de matière que celui d'avant, mais supprime également des dégâts plus fins, de sorte que vous descendez vers la cible tout en descendant en profondeur de dégâts.
| Méthode | Rôle | Variation d'épaisseur qu'il contient | Dommages souterrains laissés |
|---|---|---|---|
| Broyage grossier | Enlèvement en vrac (rapide) | Plusieurs µm | Plus profond (microns) |
| Meulage fin | Raffinement de surface | ~1 µm | Réduit |
| Lape | Aplatir (abrasif lâche) | Sous-µm | Modéré |
| CMP (polissage chimico-mécanique) | Soulagement de contrainte + planarisation | Plusieurs centaines de nm | Faible |
| Plasma/gravure sèche | Enlèvement des dommages | 100 nm | Très faible |
| Rayon ionique/gravure humide (version finale) | Garniture de précision | ~25 nm | Minimal |
Chiffres de variation selon les données d'échelle de précision rapportées dans Semiconductor Engineering ; le découpage par faisceau d'ions peut réduire la variation d'environ un facteur 20 (par exemple, 250 nm à 25 nm).
“La méthode la plus grossière est l'étape de broyage de la plaquette, qui donne une variation finale d'épaisseur dans la gamme de plusieurs microns Les étapes CMP sont plus précises... et là vous pouvez atteindre une variation de plusieurs centaines de nanomètres Ensuite, avec la gravure plasma, vous pouvez atteindre 10 à 100 nanomètres.”
Matthias Nestler, directeur des produits et technologies, scia Systems, cité dans Ingénierie des semi-conducteurs
Une règle de sélection de méthode utile : choisissez le plus grossier Étape qui vous rapproche, puis laissez chaque étape la plus fine nettoyer ce qui reste au dernier. Ce compromis est brutal : le broyage grossier est rapide mais laisse les dégâts les plus profonds, donc le budget de finition dépend de la quantité de silicium endommagé que vous devez encore éliminer, et non du nombre de microns d'épaisseur restant. L'amincissement chimique humide est un cas particulier, une étude rapporte des taux de gravure autour de 800 µm/min avec une uniformité 3% et note qu'il augmente la résistance des copeaux par rapport au broyage arrière car il ne laisse presque aucun dommage mécanique (une étude rapporte des taux de gravure autour de 800 µm/min avec une uniformité 31TP31)étude d'amincissement chimique humide).
Backgrinding Étape par Étape
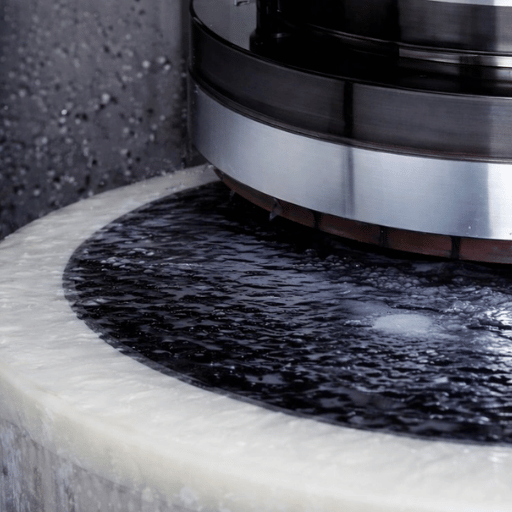
Qu'est-ce que le rembobinage des plaquettes
Le rembobinage de la tranche est l'étape d'amincissement mécanique au cours de laquelle la face arrière d'une tranche finie est meulée avec une meule diamantée rotative tandis que la face avant à motifs est protégée. Tout d'abord, un ruban de rembobinage durcissable aux UV est laminé du côté de l'appareil pour protéger les circuits et continuer à broyer le lisier et les débris, comme le fait le référence de rembobinage décrit. Il est ensuite maintenu sur un mandrin à vide et broyé par étapes, lavé en continu avec de l'eau désionisée pour éviter toute contamination.
Une séquence de backgrind typique passe par trois étapes :
- Broyage grossierune roue à faible grain enlève rapidement la majeure partie du silicium, laissant une surface rugueuse et endommagée.
- Fin broyageune roue à plus gros grains affine la surface et améliore l'uniformité à travers la plaquette, mais laisse toujours une couche endommagée souterraine.
- Soulagement du stressLe CMP, la gravure sèche ou la gravure humide éliminent la couche endommagée pour récupérer la résistance de la matrice et atteindre le TTV final.
📐 Note d'ingénierie
La progression du grain sur la meule s'étend généralement d'une meule grossière (environ #320#360) à une meule fine (#2000 et plus fine), avec la meule montée sur une broche à grande vitesse. Les meules finales plus fines laissent des dommages souterrains moins profonds pour l'étape de soulagement des contraintes à éliminer, mais les meules plus fines éliminent lentement la matière, donc l'étape grossière fait la lourde. Règle générale : le budget de broyage fin et de soulagement des contraintes doit être réglé par la profondeur des dommages que vous devez éliminer, et non par l'épaisseur que vous devez encore enlever.
En pratique, le rembobinage est à la fois la méthode d’amincissement la plus courante et la plus grande source de contraintes mécaniques. C’est pourquoi sauter l’étape de soulagement des contraintes est l’une des erreurs les plus courantes et les plus coûteuses qu’une ligne d’amincissement puisse commettre.
TAIKO vs meulage intégral : rétention des bords pour les tranches fines
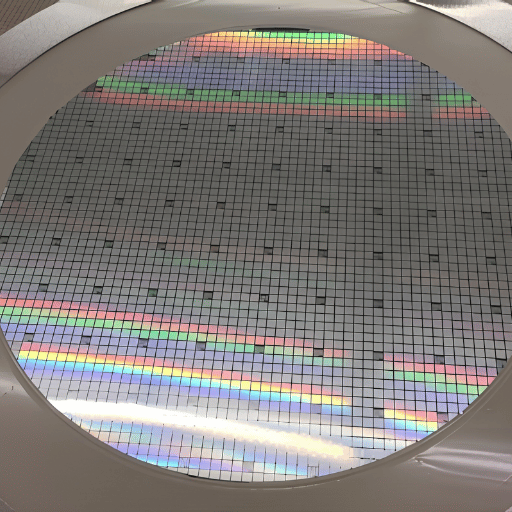
Une plaquette mince entièrement meulée est fragile partout, mais elle est plus fragile au bord Lorsque vous meulez un bord biseauté standard mince, le profil arrondi se transforme en une pointe près du couteau-bord “ basiquement un seul atome dans un monde idéal,” comme un gestionnaire de processus l'a mis en Ingénierie des semi-conducteurs. Ce bord s'écaille facilement et une puce de bord peut déclencher une fissure qui traverse toute la plaquette.
Deux stratégies gèrent cela :
✔ TAIKO (rétention des bords)
- Laisse un anneau extérieur non meulé (~3 mm) tout en amincissant le centre.
- Cet anneau agit comme un raidisseur intégré, de sorte que la plaquette résiste au bouclage et à la flexion lors du traitement en aval.
- Réduit ou supprime souvent le besoin d’une plaquette de support séparée.
⚠ Mouture intégrale + garniture de bord
- Broie toute la face arrière, puis coupe les bords en dés un pas dans le bord.
- Cette étape de bord-garniture doit être au moins aussi profonde que l'épaisseur finale de la plaquette.
- Nécessaire lorsque la zone complète doit être amincie (par exemple, révélation uniforme du TSV).
L'anneau de bord n'est pas seulement une astuce de processus, c'est une conception documentée Un brevet accordé note que le rembobinage “ laisse un anneau de matériau non retiré (anneau TAIKO) qui peut aider à empêcher la plaquette de s'enrouler ou de se plier d'une autre manière pendant le traitement” (USPTO US10600736B2). Le broyage TAIKO a été développé à l'origine par DISCO en tant que processus nommé de rétention des bords, il n'est donc pas synonyme de broyage ; c'est une stratégie distincte de rétention des bords qui échange un mince anneau de silicium inutilisable contre une plaquette beaucoup plus rigide et maniable.
Épaisseur de la tranche cible par taille et appareil
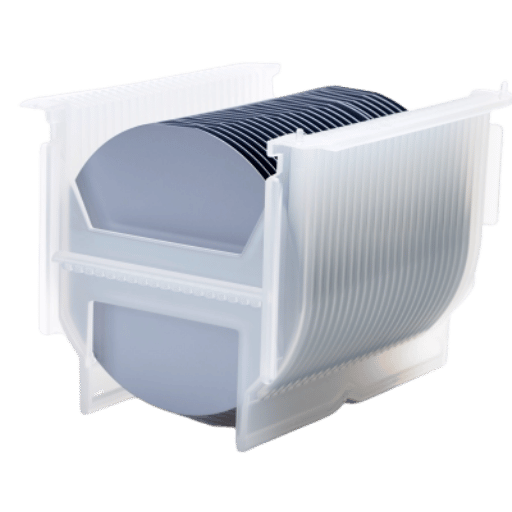
Quelle est l'épaisseur typique de la plaquette ?
Échelles standard d'épaisseur de départ avec diamètre de plaquette, définies sous les spécifications SEMI afin que les plaquettes plus grandes restent plates et survivent à la manipulation Comme référence, les plaquettes de silicium de premier ordre courent à peu près 525 µm à 100, 625 mm675 µm à 150 mm, et 725 75 µm à 200 300 mm Ceux-ci sont les entrant épaisseurs ; la cible amincie est une décision distincte pilotée par l'appareil, définie sur l'outil avec un luminaire contrôlé au micromètre comme décrit dans Notes d'amincissement et de polissage de l'Université de l'Illinois.
| Plaquette/appareil | Épaisseur de départ | Cible amincie typique |
|---|---|---|
| 100 mm (4″) | ~525 µm | 200300 µm |
| 150 mm (6″) | ~62565 µm | 150 250 µm |
| 200 mm (8″) | ~725 µm | 100 200 µm |
| 300 mm (12″) | ~775 µm | 500 µm |
| Logique/IC grand public | — | ~1000 µm |
| Mémoire /3D/HBM | — | <50 µm |
| Appareils d'alimentation | — | ~50150 µm |
| Carte à puce /flexible | — | 207 µm |
Les épaisseurs de départ suivent les références SEMI prime-wafer ; les cibles amincies sont des gammes typiques de l'industrie et varient selon l'appareil et le schéma d'emballage Confirmez la cible exacte avec votre maison d'assemblage.
Facteurs clés lors de la définition d’une cible amincie
- Schéma d'emballage d'abord, forces d'empilement 3 D/HBM <50 µm ; un emballage à filière unique peut avoir besoin de seulement 200 µm.
- Capacité de manipulation, en dessous de ~100 µm, vous avez généralement besoin d'un support et d'un TAIKO ou d'une liaison temporaire.
- Buts thermiques et électriques, puissance et pièces RF minces pour couper la résistance et améliorer le flux de chaleur.
- Rendez-vous hauteur libre, chaque micron en dessous de votre besoin réel ajoute le risque de casse sans aucun avantage.
Des mesures de qualité qui décident du rendement : TTV, dommages souterrains et force de la matrice
Trois nombres décident si une tranche amincie devient une bonne filière : variation de l'épaisseur totale (TTV), profondeur des dommages souterrains et résistance à la rupture de la filière. Frappez-les et la plaquette survit au découpage, au collage et à l'emballage ; manquez-les et vous obtenez des fissures, un gauchissement et une perte de rendement.
TVT est la différence entre les points les plus épais et les plus fins sur une plaquette, mesurée sur des centaines de points par interféromètre laser C'est la métrique de qualité de titre, et elle s'empile de chaque couche de la paire liée Comme indiqué dans Semiconductor Engineering, un support en verre seul peut contribuer environ 1 µm, l'adhésif de liaison un couple de plus, et le broyage autour de 2 µm, de sorte qu'une plaquette de dispositif amincie porte souvent environ 5 µm de variation totale que le processus doit contrôler.
Voici la partie contre-intuitive, ce qu'on appelle la courbe épaisseur-résistance: une plaquette plus fine l’est pas automatiquement plus résistant Le broyage laisse une couche de microfissures endommagées par le sous-sol, et ces défauts diminuent la résistance à la rupture du silicium. Recherche sur le propriétés mécaniques du silicium dans la couche de dommages souterrains montre que la surface endommagée, et non l'épaisseur apparente, régit la charge que la matrice peut supporter. C'est pourquoi la finition est importante : le retrait de la couche endommagée avec du CMP ou une gravure augmente de manière mesurable la résistance des copeaux par rapport au fait de laisser une surface d'arrière-plan telle quelle.
📐 Note d'ingénierie
Spécifiez la profondeur des dommages souterrains, pas seulement l'épaisseur finale. Une plaquette broyée à 50 µm mais portant quelques microns de dommages souterrains entrelacés de fissures peut être plus faible qu'une plaquette de 70 µm qui a été soulagée par CMP ou gravure sèche. Lorsque vous écrivez une spécification d'amincissement, appelez l'étape de soulagement des contraintes et une finition de surface cible, pas seulement le nombre d'épaisseur.
La plupart des défaillances de champ se regroupent au bord et à la surface : écaillage des bords qui se propage en fissures complètes, déformation due à une contrainte interne et délaminage à l'interface du support. Chacun d’eux est un point de contrôle de qualité et non une réflexion après coup.
Manipulation des plaquettes fines : ruban adhésif, support et liaison temporaire
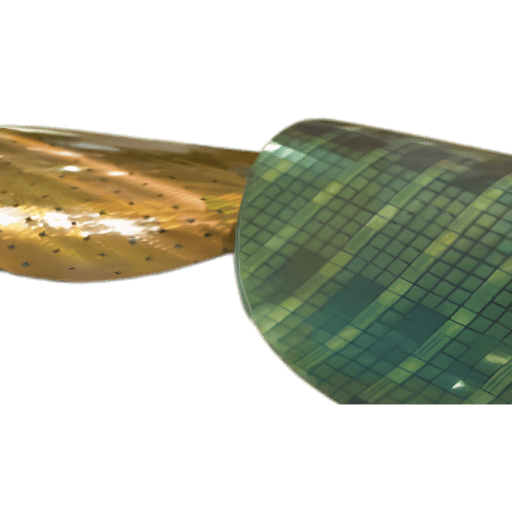
Une plaquette amincie en dessous d'environ 100 µm est flexible et cassante, et une fois qu'elle se fissure, elle est irrécupérable Les ingénieurs de terrain décrivent le mode de défaillance sans détour, un praticien a raconté avoir cassé une plaquette de 80 µm en composant un nouvel outil, après quoi les robots de manutention ne pouvaient plus la ramasser du tout La manipulation est donc conçue avec autant de soin que le broyage lui-même.
Trois voies de manutention dominent :
- Ruban de rembobinageprotège la face avant et supporte la plaquette par meulage.
- Bague de bord TAIKOle rebord non meulé maintient la plaquette rigide sans support séparé (voir ci-dessus).
- Collage temporaire à un supportla plaquette de dispositif est liée à un support en silicium ou en verre avec un adhésif, traité, puis décollé, une voie de manipulation documentée dans notes éclaircissantes du laboratoire universitaire.
Le choix du porteur est un véritable compromis Le verre transmet les UV/IR pour le décollement laser et sa dilatation thermique peut être réglée à proximité du silicium ; les porteurs de silicium correspondent exactement à la dilatation du silicium et, selon Semiconductor Engineering, peuvent atteindre un TTV donné pour environ la moitié du coût d'un support de verre équivalent Après traitement, la paire est séparée par lame thermique, dissolution chimique, décollage mécanique, ou, pour les tranches les plus fines en dessous de 20 µm, ablation laser ou décollement photonique, qui tournent à environ 2030 tranches par heure avec une très faible contrainte Les porteurs sont souvent réutilisés jusqu'à environ 10 fois pour contrôler le coût.
️️ Important
Faites correspondre l'adhésif à liaison temporaire à votre étape la plus chaude en aval De nombreux adhésifs dépassent environ 250 °C, seuls quelques-uns survivent à 350 °C, et une liaison inorganique compatible avec l'extrémité avant est nécessaire au-dessus d'un adhésif qui tombe en panne à température apparaît sous forme de déformation ou de vides, puis sous forme de fissures.
Comment trancher la qualité définit le sol pour l'amincissement
Voici la partie que les guides d'amincissement ignorent, et c'est celle que nous voyons le plus clairement en tant que constructeur de scies à fil. La plaquette que vous mincez est aussi bonne que la tranche avec laquelle vous avez commencéappelez-le le Principe du sol en tranches. L'amincissement enlève la matière ; il n'efface pas la variation d'épaisseur, les marques de sciage ou les dommages souterrains laissés par la coupe originale. Si la tranche telle que tranchée arrive avec un TTV élevé ou une couche profonde endommageant la scie, la ligne d'amincissement dépense tout son budget juste à rattraper son retard.
Cela compte davantage chaque année car le tranchage est plus réduit. Dans une revue de 2025 découpage de tranches minces semi-conductrices, [TRADUCTION] ?Les chercheurs décrivent la technologie évoluant vers des plaquettes plus fines et des fils de diamant plus fins précisément pour alimenter la demande de plaquettes minces en aval La même logique tient au-delà du silicium : les substrats composés tels que le carbure de silicium (SiC) et le GaAs sont amincis aussi, et sur les lignes de production de 200 mm et 300 mm la qualité des tranches fixe toujours le plafond D'après notre propre expérience sur plus de 10 000 étuis de découpe sur diamant scies à fil de coupe à plaquettes de silicium, 1, une tranche de TTV plus serrée et plus basse donne aux étapes de meulage et de CMP plus d'espace libre, moins de matériau à enlever, des dommages moins profonds à chasser et moins de défauts de bord à couper.
Le plat à emporter pratique pour les acheteurs : ne traitez pas le tranchage et l'éclaircie comme des décisions d'achat distinctes Une scie à fil diamant qui retient le TTV serré et les dommages souterrains minimes, comme notre Scies à découper les plaquettes SiC et scies à fil diamantées de précisionrelève le plafond sur ce que votre ligne d'amincissement peut réaliser Pour en savoir plus du côté du matériau en amont, consultez notre guide pour matériau de plaquette de silicium.
Perspectives : plaquettes ultra-minces, tranchage 450 mm et plus fin
La direction du déplacement est définie par l'emballage, et non par les fabricants de plaquettes Comme l'intégration 3 D et hétérogène se propage de la mémoire à large bande passante à la logique grand public, les matrices inférieures à 50 µm et de plus en plus inférieures à 20 µm deviennent une exigence de routine plutôt qu'exotique Cette demande est le moteur porteur derrière chaque changement ci-dessous ; les chiffres généraux de croissance du marché souvent cités (croissance annuelle à moyen chiffre pour les tranches fines, plus élevée pour les équipements d'amincissement et de dication) sont un arrière-plan directionnel, et non la raison pour laquelle les plaquettes fines sont fabuleuses. La demande est le véritable moteur : les fabricants de dispositifs de fabrication 3 D et de puissance ont besoin d'un outil de découpe inférieur à 50 µm et de traction.
Trois équipes à surveiller :
- Amincissement entièrement sec et à faibles dommages : une étude de 2025 le démontre amincissement extrême de la plaquette SOI entièrement sèche associé aux nano-TSV, remplaçant les étapes humides pour réduire les dommages et la contamination des tranches les plus fines.
- Le laser et le décollement photonique sont mis à l'échelle pour gérer des matrices toujours plus fines pour des piles mémoire plus hautes.
- Les normes continuent d'évoluer : les spécifications des tranches M1 de SEMI et les normes 450 mm continuent d'être révisées, ce qui réinitialise l'épaisseur et les références TTV que les acheteurs écrivent dans les contrats.
Que faire à ce sujet : lorsque vous planifiez une feuille de route d'amincissement pour 2026 et au-delà, qualifiez vos étapes de découpage et de soulagement des contraintes pour la cible la plus fine dont vous avez besoin de manière réaliste, et non la plus fine que l'outil puisse atteindre, et verrouillez d'abord la qualité de la tranche amont. Pour le paysage de l'équipement, consultez notre aperçu de équipement de fabrication de semi-conducteurs.
Foire aux questions
Q : Que signifie l'amincissement des plaquettes ?
Voir la réponse
L'amincissement de la tranche signifie réduire l'épaisseur d'une tranche semi-conductrice finie après la construction de ses circuits, généralement d'environ 775 µm à 75 µm ou moins. La face arrière est meulée, polie et gravée tandis que les dispositifs de face avant sont protégés par un ruban laminé ou une tranche de support liée. L'amincissement permet un empilement 3D, une hauteur de boîtier inférieure, un meilleur retrait de la chaleur et des pertes électriques inférieures, et il se situe entre le tranchage et le découpage dans le flux arrière.
Q : Qu'est-ce que le rembobinage des plaquettes ?
Voir la réponse
Le rembobinage de la tranche est la partie mécanique de l'amincissement, où une roue diamantée rotative élimine le silicium de l'arrière de la tranche. Le broyage se déroule par étapes : surface grossière pour la vitesse, puis fine pour la qualité (quality) et est suivi d'une étape de soulagement des contraintes telle que CMP ou gravure.
Q : Quelle est l'épaisseur typique de la plaquette ?
Voir la réponse
Diamètre standard de l'épaisseur de départ selon les spécifications SEMI : environ 525 µm à 100 mm, 625 échelles 6 à 150 mm, 725 µm à 200 mm et 775 µm à 300 mm. Après amincissement, la logique dominante atterrit généralement autour de 100 300 µm, tandis que la mémoire et la matrice empilée en 3D descendent en dessous de 50 µm. L'épaisseur entrante est fixée par la norme, mais la cible amincie est choisie par le dispositif, le schéma d'emballage et la marge de manipulation que la ligne de production peut maintenir de manière fiable.
Q : Quelle est la finesse d'une plaquette de silicium peut-elle être mise à la terre ?
Voir la réponse
Les lignes de production atteignent régulièrement 50 µm, et les emballages avancés poussent en dessous de 20 µm La limite est la manipulation et la résistance, pas le broyeur lui-même Les lignes de recherche spécialisées ont démontré un silicium inférieur à 10 µm.
Q : L'amincissement de la plaquette affaiblit-il la plaquette ou réduit-il la résistance de la matrice ?
Voir la réponse
Il peut, et cela surprend les gens L'amincissement par meulage laisse une couche de micro-fissures endommagée sous la surface, et ces défauts « pas l'épaisseur réduite seule » entraînent avec quelle facilité la couche de dommages souterrains du silicium confirme la surface endommagée régit la résistance Le soulagement des contraintes est la solution : l'élimination de la couche endommagée avec CMP, gravure sèche ou amincissement chimique humide augmente de manière mesurable la résistance de la matrice Une tranche mince correctement soulagée des contraintes peut être plus résistante qu'une tranche plus épaisse et plus rugueuse.
Q : Quelle est la différence entre l'amincissement des plaquettes et le découpage en dés ?
Voir la réponse
L'amincissement réduit l'épaisseur de la plaquette entière en broyant et en polissant la face arrière Le découpage (chantulation par matrice) vient après et coupe la plaquette amincie en copeaux individuels par des méthodes de scie, de laser ou d'amincissement contrôle la finesse de chaque filière ; le découpage en dés contrôle la façon dont la plaquette est séparée en copeaux.
À propos de cette analyse
Nous construisons des scies à fil diamant qui tranchent des plaquettes de silicium, de SiC et de saphir, nous vivons donc une étape en amont de l'amincissement des plaquettes Ce point de vue a façonné l'argument principal de ce guide, le principe Slice-Floor, car nous voyons quotidiennement comment le TTV en tranches et les dommages souterrains ouvrent la voie à chaque étape de meulage et de CMP qui suit Les numéros de processus ici sont tirés de sources industrielles et universitaires publiées ; le lien tranchant-amincissant provient de notre propre expérience de découpe. Examiné par l'équipe technique de Shanghai Donghe Science and Technology Co., Ltd.
Références et sources
- Recul de trancheWikipédia (épaisseur de départ, plages amincies, ruban BG).
- L'essor du traitement des plaquettes finesSemiconductor Engineering, L. Peters, 2025 (échelle de précision, budget TTV, collage/déliaison).
- Amincissement et polissage des plaquettesUniversité de l'Illinois, Photonic Devices Research Group (applaudissements, manutention des transporteurs).
- Propriétés mécaniques du silicium dans la couche de dommages souterrainsAvances AIP (Harvard ADS).
- Progrès et défis critiques dans le découpage de fines tranches semi-conductricesScienceDirect, 2025.
- Traitement du Ru n-TSV pur et amincissement extrême des tranches SOI entièrement sèchesScienceDirect, 2025.
- US10600736B2USPTO (rétention du bord de l'anneau TAIKO).
- Normes SEMI (M1 /450 mm)SEMI (spécifications d'épaisseur de plaquette).
Articles connexes
- Matériau de la tranche de silicium çà de quoi sont faits les wafers et comment les lingots sont tranchés.
- Procédé de fabrication de semi-conducteurs séquence complète de sable à puce.
- Équipement de fabrication de semi-conducteurs Outillage frontal et back-end.
- Types de plaquettes semi-conductrices substrats de SiC, SiC, saphir et GaN.
Planifier une ligne d'amincissement ? commencez par une tranche qui donne à vos marches de meulage et de CMP de la place pour travailler Parlez à nos ingénieurs au sujet des scies à fil diamantées construites pour les plaquettes à faible TV et à faible dommage.