Entrez en contact avec la société DONGHE


Comment installer une machine à scies multifilaires : guide complet de configuration et de mise en service
Spécifications rapides : installation de scies multifilaires
| Calendrier d'installation | 3 jours (modèle-dépendant) |
| Exigence de charge au sol | Varie selon le modèle : confirmez avec le fabricant (généralement du béton armé) |
| Alimentation | 380 V/50 Hz 3 phases ou 480 V/60 Hz 3 phases |
| Équipage Recommandé | 3 techniciens + grutier/porteur |
| Plage de tension du fil | 18 0 N par fil (par diamètre de fil et matériau) |
| Système de liquide de refroidissement | À base d'eau, 51 L/min par station de découpe |
| Normes de sécurité | OSHA 1910.212, CEI 60204-1, ISO 230-1 |
L'installation de scies multi-fils est le facteur le plus important dictant les performances de coupe à long terme, que vous traitiez de la pierre, du silicium ou des céramiques de très haute qualité. La qualité de l'installation dicte le rendement des plaquettes et est le principal contributeur à la disponibilité des données provenant de centaines de scie multi-fils Les projets de mise en service ont identifié qu'environ 66% de tous les problèmes récurrents de sciage, déviation de surface, largeur de la saignée, rupture précoce du fil, etc. 66%, et principalement dus à un mauvais alignement. Une machine reliée à un sol non nivelé ou reliée à une source d'énergie peu fiable ne fonctionnera jamais de manière cohérente, quelle que soit l'état d'avancement du système de contrôle Ce document décrit toutes les étapes de la technologie d'installation de scies multifils, depuis la préparation du site et l'installation mécanique jusqu'au câblage d'installation, à la configuration du liquide de refroidissement et à la mise en service des coupes d'essai Les procédures ici sont représentatives de la pratique au sein de l'industrie et pour toute réglementation de sécurité impliquée, qu'il s'il s'il s'il s'il s'il s'il s'agit d'une première installation de première installation de première machine ou de première installation de première unité.
Préparation du site de pré-installation et positionnement de la machine
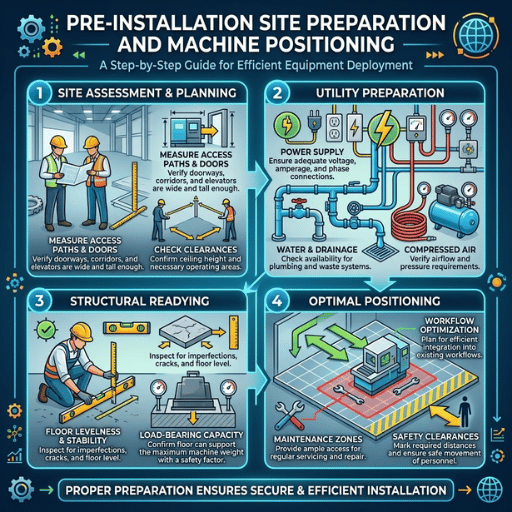
Une bonne préparation du site représente plus de retards lors de l'installation que toute autre phase unique Lorsqu'une scie multifilaire est livrée à votre installation, la zone de réception doit répondre à quatre critères clés : structurel, électrique, spatial et environnemental. Surplombant l’un d’entre eux deviendra une correction coûteuse une fois que la machine sera déjà en place.
Exigences structurelles et de plancher
Les poids des machines de scie multifil varient d'environ 2 000 kg pour les petites unités de laboratoire, jusqu'à 15 000 kg pour les équipements de production à haut débit tels que le MW1212C. La fondation de dalle doit être par ailleurs en béton sain, et compétente pour supporter le poids des machines aux points spécifiés (se référer au dessin de fondation du fabricant pour les exigences de charge L'épaisseur minimale de la dalle est généralement de 200 mm, mais si des machines plus lourdes sont installées, la résistance de la dalle devra peut-être être augmentée avec le renforcement La surface du sol doit être meulée au ras à moins de 1 mm par mètre, et si la surface du sol est inégale, le processus de nivellement de la fondation induira une usure et une déflexion des fils produisant des erreurs.
Puissance et conditions environnementales
Pour les scies multi fils de niveau moyen, les prises de puissance opérationnelles sont d'environ ~110 Kw sous pleine charge L'électricité triphasée est nécessaire, 380 V/50 Hz ou 480 V/60 Hz, alimentation dédiée avec des alimentations correctement évaluées Les fluctuations de plus de 51TP3 T en tension provoquent le déclenchement des contrôleurs de l'onduleur V/Hz L'environnement ambiant devrait être compris entre 15-30 C, et l'humidité relative de 701TP3 T ou moins empêche l'accumulation de condensation sur les surfaces d'orientation de précision Conformément à Norme OSHA 1910.212, (traduction) Des protections de point de fonctionnement doivent être installées sur tous les points de montage et le dégagement des machines avant le boulonnage.
Déchargement et gréement des équipements
N'importe lequel scie multi-fils doit être soulevé par une grue ou un élévateur à fourche évalué à 1,5 fois son poids Ne soulevez jamais la machine des rails de guidage, des bobines de cordon ou des bras de tension des fils Utilisez uniquement des berceaux de levage approuvés par le génie aux points de levage spécifiés par le fabricant Les boulons d'ancrage doivent être des ancrages chimiques M16 ou M20 placés dans la dalle de béton aux emplacements recommandés par le dessin de fondation Torquez les boulons selon les spécifications, puis revérifiez après 24 heures pendant que le traitement chimique durcit. Laissez un jeu d'au moins 800 mm autour du périmètre de la machine.
✔ Liste de contrôle de préparation du site
- Planéité du sol vérifiée (±1 mm sur l'empreinte de la machine)
- Épaisseur de la dalle et capacité de charge confirmées par dessin de fondation
- Circuit d'alimentation 3 phases dédié installé et testé
- Motif du boulon d'ancrage marqué et percé
- Grue ou chariot élévateur avec ≥1,5× de capacité de poids de la machine prévue
- 800 mm de jeu minimum sur tous les côtés
- Température ambiante 15 30 °C, humidité inférieure à 70% RH
- Système de drainage du liquide de refroidissement et de collecte du lisier plomber
Un bon investissement dans des planchers précis et le temps de durcissement pendant l'installation du boulon d'ancrage se justifiera par des coupes équidistantes et de qualité d'image. Le repositionnement de la machine ne peut jamais garantir la même précision la deuxième fois lors du déplacement dans le modèle d'ancrage installé.
Assemblage mécanique Guides, poulies et système de tension
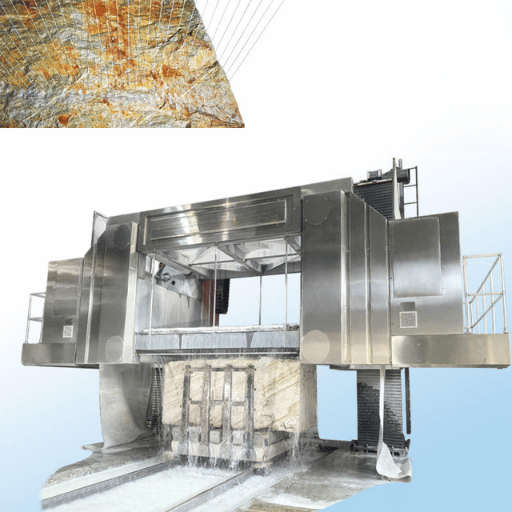
L'installation mécanique est l'endroit où l'aspect de la configuration a la plus grande influence sur la qualité de coupe Les rapports de service sur le terrain de presque tous les fabricants d'équipements de scies multi fils disponibles montrent qu'un tiers des pannes sont attribuables à un désalignement et non au travail de préparation des roues directrices, des poulies et des dispositifs de tension fonctionnent tous comme un système couplé : une roue de guidage mal alignée peut faire des ravages sur les débits de fils, la qualité de finition de surface et la précision globale de coupe.
Installation de la roue de guidage et de la poulie
Les roues de guidage, ou rouleaux de guidage, déterminent la position de repos de chaque fil sur des centres de 4 000 mm tandis que les poulies déterminent la position des roues de guidage sur des centres de 3 000 mm Les roues de guidage doivent être installées sur des supports de roulement et vérifiées pour une rotation libre à la main Chaque rouleau ne doit avoir aucun mouvement axial possible, et la rotation manuelle doit être lisse sans fixation ni points serrés Les poulies doivent être vérifiées pour l'écoulement avec un indicateur de cadran comme l'exige la norme ISO 230-1. Critique : l'écoulement total indiqué ne peut pas dépasser 0,01 mm à sens unique sur l'envergure du fil est visuellement détectable à l'œil nu jusqu'aide d'indicateur de 0,0,0,0 mm doit être vérifié avec un étalon et la position de 00 mm doit être vérifié avec un étalonnage.
Critique : les roues de guidage doivent être remplacées comme un ensemble La correspondance des nouvelles roues côte à côte avec des roues usées montre très souvent même une poignée de nouvelles roues de guidage ont légèrement plus ou moins de circonférence que les roues usées ne laissant aucun moyen de prédire jusqu'où les rangées de fils se déplaceront à la mise sous tension C'est l'une des erreurs d'assemblage les plus courantes et les plus coûteuses.
Mise en place du mécanisme de tension
La plupart des mécanismes de tension sont pneumatiques, hydrauliques ou utilisant des mécanismes d'entraînement par servo Une fois fixés à l'alimentation en fluide ou pneumatique tracer les lignes et faire passer le mécanisme sur 6 cycles au total Chaque fixation de bras de tension devrait se déplacer librement (sans collage d'amortisseur) et l'ensemble du système de câble devrait traverser un cycle de tension entier uniformément, sans problèmes visibles Pourquoi ? pour comprendre l'importance de cet équilibre penser à multi fil de coupe comme un système parfait : si ne serait-ce qu'un fil traîne derrière le reste, la totalité de la coupe est dégradée.
Point clé : utiliser un indicateur de cadran, pas des contrôles de boule oculaire, pour l'alignement de poulie et de roue de guidage A 0,01 mm, les tolérances sont trop subtiles pour que les yeux humains puissent les détecter.
Connexions électriques et configuration du système de contrôle
Le câblage électrique et l'installation de scies multifilaires doivent être conformes à la CEI 60204-1 et aux restrictions du code électrique local Une erreur de câblage peut causer des ravages dans la mémoire PLC ainsi que dans les entraînements à fréquence variable ou les moteurs d'entraînement principaux rotatifs qui provoquent une alimentation incorrecte du fil à travers les guides.
Séquence de phase et mise à la terre
Tester la puissance triphasée en direct avant de mettre la machine sous tension en testant avec un indicateur de rotation de phase La rotation de phase inverse signifie que le moteur d'entraînement principal tournera vers l'arrière et se câblera contre les rainures de guidage au lieu d'elles, détruisant potentiellement un jeu de roues de guidage La CEI 60204-1 spécifie la résistance à la terre ≤4 Q au point de mise à la terre du cadre ; prendra les lectures avec un compteur de terre dédié (pas un compteur multiple).Connectez la terre à la borne PE dans la boîte à bornes avant de faire autre chose.
Conseil : Gardez un rotomètre de phase à bord des outils d'installation en permanence Coût ? Moins de $50. évitez l'erreur la plus courante commise dans l'installation électrique Vérifiez la rotation au niveau de la déconnexion et au niveau du boîtier du terminal moteur. Les erreurs de fonctionnement ne sont pas rares entre les deux.
Configuration VFD et circuits de sécurité
Charger le VFD avec des valeurs de paramètres de fonctionnement spécifiées dans la fiche de mise en service du constructeur : rampe d'accélération, rampe de décélération, fréquence max limite, courant limite Vérifiez chaque circuit de rampe car un choc mécanique excessif lors de l'accélération de la machine est inacceptable et peut causer des dommages au fil ou à la roue de guidage Confirmez que chaque circuit d'arrêt d'urgence est conforme à OSHA 1910.147 (LOTO). Chaque arrêt doit isoler l'alimentation de toutes les pièces mobiles en moins du temps imparti par la fiche de données de sécurité Démarrez l'automate Confirmez la version du micrologiciel et exécutez le diagnostic d'E/S intégré Familiarisez-vous avec le fil de fer diamant scie directives de sécurité documenté séparément.
Concept clé : assurez-vous que toutes vos mises à la terre et vérifications de phase sont terminées avant de mettre sous tension les entraînements. L'inversion d'un moteur ruinera les roues directrices et raccourcira la durée de vie du fil même pendant quelques secondes.
Filetage de fil, calibrage de tension et vérification de l'alignement
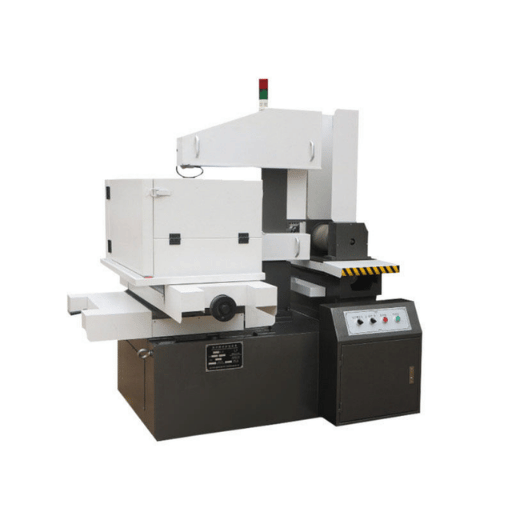
Le filetage du fil est le point auquel l'installation passe de la préparation mécanique à la préparation opérationnelle. La combinaison du chemin de routage du fil, de l'étalonnage de l'alimentation en tension et des contrôles d'alignement coplanaire est ce qui garantit qu'une machine donnera la coupe souhaitée la première fois qu'elle est exécutée.
Procédure de routage et de filetage des fils
Installez le fil en suivant le schéma de routage qui est inclus avec votre équipement Alimentez le fil de la bobine d'alimentation, vers le bas à travers le bras de tension, à travers les roues de guidage et la zone coupée, puis à travers la bobine réceptrice Parce que certaines configurations vont passer plusieurs fils, fil de la rainure inférieure vers le haut Une fois que vous avez vérifié chaque fil est entièrement assis dans la rainure du guide, puis commencez à enfiler le fil suivant Un fil chevauchant sur la lèvre du guide se déplacera sous tension et impactera le fil adjacent.
Vérifiez toujours que les marques de flèche en fil de diamant pointent dans la direction que vous voulez voir Un fil inversé coupera à 30-501TP3 T du taux normal et son revêtement de diamant s'usera dans la mauvaise direction L'espérance de vie réduite du diamant augmente considérablement les coûts en conséquence Apprentissage comment fonctionne la scie à fil diamantée à la base, cette étape rend instinctive.
Étalonnage de tension
Faire pivoter le fil en tension contre un tensiomètre en ligne (ne pas utiliser d'échelle à ressort).Une coupe de précision avec un fil diamant de 0,35 mm doit avoir une tension du fil de 18-22 N (Newtons) par fil Un fil industriel plus gros (0,6-1,0 mm) a besoin de 100-300 N dépendant du matériau La tension du fil ne doit pas fluctuer de plus de 51TP3 T pendant la coupe indique plus une pression usée du roulement du bras de tension ou un problème avec la ligne d'alimentation.
Avoir des intervalles d'étalonnage de moins de 200 heures de coupe Le bras de tension pivote l'usure, la fatigue des ressorts et la dérive des régulateurs Une dérive de même deux Newtons dans un réseau de 100 fils entraînera une plaquette conique puisqu'un côté coupera plus profondément que l'autre.
Co-Vérification d'alignement planaire
Une fois les fils en place et tendus, vérifiez l'alignement coplanaire à l'aide d'un bord droit ou d'un dispositif d'alignement laser Une orientation coplanaire appropriée d'un réseau de fils se situe à moins de 0,02 mm d'un seul plan Faites tourner le fil à basse vitesse (2-5 m/sec) pendant 15 minutes comme période de “break-in” avant de revérifier la tension co-planaire et les fils co-planaires ont tendance à s'étirer légèrement.
Résumé de la “must dos” : Tension avec un bon tensiomètre en ligne, confirmer l'assise des rainures, confirmer la direction des flèches et marcher sur le fil une par une. Sauter l'une de ces étapes est évident sur chaque plaquette que la machine coupe dans un avenir prévisible.
Installation du système de gestion du liquide de refroidissement et des lisiers
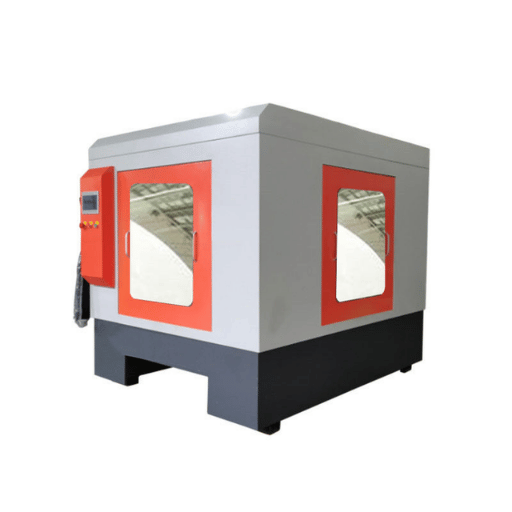
Le liquide de refroidissement contrôle directement le taux de coupe, la durée de vie du fil et la qualité de finition. Une mauvaise livraison est la deuxième cause de défaillance prématurée du fil après un mauvais alignement. Cette phase d’installation est cruciale.
Positionnement des buses et configuration du débit
Positionner les buses à 10-15 mm de la zone coupée inclinée pour diriger l'écoulement directement dans le point d'entrée du fil de la pièce à usiner Les recommandations de débit varient (5-15 L/min) en fonction du matériau de la pièce à usiner et de la longueur de coupe La température du liquide de refroidissement doit être maintenue à 1-25 C notez qu'une capacité de refroidissement supérieure à 25 C est compromise et la durée de vie du fil est considérablement raccourcie, tandis qu'en dessous de 15 C l'efficacité de refroidissement est compromise par la viscosité et la portée.
Connectez la boucle de chasse d'eau réservoirs de décantation, filtres, pompes de retour Chaque boucle de chasse doit comprendre un séparateur de particules conçu pour éliminer les débris jusqu'à 20 m. Confirmez la pente de tous les canaux de drainage vers le puisard de collecte à 21TP3 T de plus ; le liquide de refroidissement sur pied sur le lit de la machine corrodera rapidement les surfaces de précision.
Attention : le lisier qui reste assis pendant des heures a durci comme le ciment Il détruit instantanément les joints rotatifs, obstrue les guides linéaires et ruine les plaques d'orifice de buse Instiller un protocole de rinçage post-décalage obligatoire dès le premier jour d'opération ; faire fonctionner un liquide de refroidissement propre sur la machine pendant 5 min après la dernière coupe, et rincer tous les pièges à point bas.
Principal point à retenir : les buses de liquide de refroidissement et le protocole de rinçage après le changement de vitesse ne sont pas négociables. Un système obstrué coûte beaucoup plus de temps d’arrêt imprévus que les dépenses de maintenance.
Mise en service des découpes d'essai et vérification du rendement

La mise en service hybride une machine nouvellement installée dans un outil de production vérifiable Cette séquence : essai à sec, première coupe d'essai, inspection dimensionnelle, signature d'acceptation (ou « acceptance sign-off ») doit être séquentielle C'est en sautant les coupes d'essai que la plupart des appels d'usine de machine CMML sont encourus dans les 30 premiers jours de service.
Protocole de course à sec
Faire fonctionner la machine à sec pendant 30 à 60 minutes Mesurer la stabilité de la vitesse du fil (tolérance 21TP3 T), le débit du liquide de refroidissement, la tension et les températures de la maison des roulements (doivent se stabiliser en dessous de 45 C).Les vibrations anormales ou les sons rythmiques indiquent un mauvais alignement qui doit être ajusté avant la coupe.
Première coupe et mesure de test
Utiliser un échantillon représentatif pour la première coupe d'essai à 50-701TP3 T le débit d'alimentation recommandé Mesurer l'épaisseur de la plaquette de la pièce à cinq points (quatre coins et centre) avec un micromètre La variabilité totale doit se situer dans la spécification nominale (spécificité nominale) pour les machines de précision telles qu'un MW4040T-300, [traduction], c'est 15 m, pour un MW4040T-160, c'est 25 m. Inspecter la surface pour les marques d'ondulation, les lignes d'alimentation et le pointage ; tout ce qui est hors spécification doit être ajusté avant le début de la pleine utilisation ce guide de sélection pour les données spécifiques au modèle.
✔ Liste de contrôle de vérification de mise en service
- Essai à sec terminé (30-60 min), pas de vibration anormale ou de son
- Vitesse du fil stable à ±2% de la consigne
- Toutes les températures de palier inférieures à 45 °C à l'état d'équilibre
- TTV de tranche de coupe de test dans les spécifications de la machine
- Surface coupée, pas de marques d'ondulation, de lignes d'alimentation ou de rayures
- Tous les circuits E-stop testés et fonctionnels
- Débit de liquide de refroidissement confirmé à chaque buse
- Tension du fil stable à ±5% pendant la coupe
- Opérateur formé aux procédures de démarrage, d'arrêt et d'urgence
- Rapport d'installation signé à la fois par le responsable technique et le représentant client
Résumé des leçons importantes : N'introduisez jamais une machine à la production basée sur un essai à sec. La coupe d'essai réelle, avec le bon matériau, montrera les problèmes qu'un essai à vide ne peut pas prédire.
Calendrier de maintenance préventive après l'installation
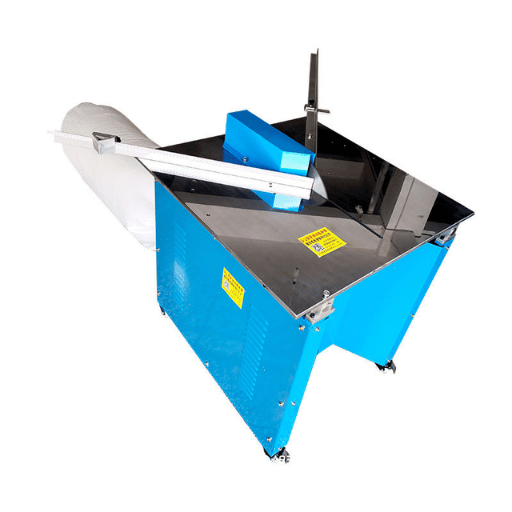
Une scie multi-fils bien installée ne prend que le temps d'une scie bien planifiée Ce que montrent les données de service de l'industrie, c'est que 801TP3 T de pannes de scie à fil qui provoquent des temps d'arrêt imprévus ont été causées par une maintenance différée, et non par des pannes de machines à l'échelle de l'industrie, environ 701TP3 T d'événements de panne d'équipement montrent des signes avant-coureurs qui pourraient être pris avec une maintenance périodique programmée Établissez le calendrier ci-dessous immédiatement après la mise en service.
Tableau des fréquences d'entretien
| Fréquence | Tâches |
|---|---|
| Quotidien | Inspectez l'état du fil et les lectures de tension ; buses de liquide de refroidissement propres ; rincer les conduites de boue à la fin du quart de travail ; vérifier le niveau et la température du liquide de refroidissement ; vérifier la fonction E-stop |
| Hebdomadaire | Inspectez les rainures des roues de guidage pour les user ; vérifier la tension de la courroie sur les poulies motrices ; vérifier la concentration et le pH du liquide de refroidissement ; nettoyer les filtres à air de l'armoire de commande ; inspecter l'état de la bobine de fil |
| Mensuel | Mesurer le voile de la roue de guidage avec indicateur de cadran ; inspecter les roulements des bras de tension ; tester tous les verrouillages de sécurité ; vérifier le couple du boulon d'ancrage ; vider et remplacer les filtres à liquide de refroidissement ; calibrer le tensiomètre |
| Trimestrielle | Vérification complète de l'alignement coplanaire ; Audit des paramètres VFD ; test de résistance à la terre (≤4 QQ) ; remplacer les roues directrices si le faux-rond dépasse ±0,02 mm ; détartrage complet du système de boue ; inspecter la lubrification linéaire du guide |
Une bonne culture de maintenance démarre au moment de l'installation Les techniciens installant la machine devraient former les opérateurs sur le calendrier des tâches quotidiennes et hebdomadaires avant l'approbation Préventive meilleures pratiques de maintenance des scies à fil de l'industrie sont documentés séparément.
Principal point à retenir : la maintenance n'est pas un coût ; c'est le tampon qui protège l'investissement réalisé lors de l'installation La statistique selon laquelle 801TP3 T des pannes ne sont pas planifiées montre l'importance d'une planification disciplinée.
Foire aux questions

Q : Combien de temps prend l'installation de scie multi-fil généralement ?
Voir la réponse
Un temps d'installation typique de scie multi-fils entre 3-7 jours de l'arrivée de la machine jusqu'à la signature à la mise en service Des modèles de laboratoire plus petits (3-5 fils) avec des panneaux de commande pré-câblés peuvent être terminés en 3 jours ; des unités plus grandes de la taille d'une production avec des blocs d'alimentation hydrauliques séparés, des systèmes de recyclage de lisier à récupération automatique et des chambres d'accumulation de lisier à zones multiples prennent généralement 5-7 jours Ce moment suppose que l'installation est effectuée sur une fondation préparée ; permettre 1-3 semaines supplémentaires pour les nouveaux travaux de fondation ou les mises à niveau électriques.
Q : De quelles exigences de plancher une machine de scie multi-fil a-t-elle besoin ?
Voir la réponse
Dalle en béton armé Analysez votre indice machine pour un support approprié Les dalles typiques peuvent avoir une épaisseur de 200-300 mm selon le poids de la scie à fil La planéité du sol ne doit pas dépasser 1 mm sur une distance égale à la taille de l'ardoise Il est essentiel de supporter les charges ponctuelles supérieures à la capacité nominale de la fondation (comme spécifié dans le schéma de fondation du fabricant).Demandez toujours ce schéma avant de couler le béton.
Q : Puis-je installer une scie multi-fil sans le support du fabricant ?
Voir la réponse
Possible, mais non recommandé Les tolérances de la machine TIR (0,01 mm), associées aux paramètres complexes de mise en service du VFD, en font un arrangement potentiellement dangereux si on le tente sans aide expérimentée Si elle est installée de manière inexacte, la garantie peut être annulée Les fabricants offrent généralement des programmes de mise en service et de formation sur site ; c'est le choix le plus sûr pour les installations sans expérience de scie à fil pour faire avancer leur propre installation.
Q : Quelle est la tension correcte du fil pour une scie diamantée multi-fil ?
Voir la réponse
La charge maximale dépend de l'application Pour le fil diamant de 0,35 mm (14 mil) de diamètre dans une application de coupe de précision, une plage typique est de 18-22 N. Les fils diamantés industriels plus gros (0,6-1,0 mm, 23-39 mil) nécessitent 100-300 N. Vérifiez la fiche de données du fil pour votre produit, et vérifiez la tension avec un tensiomètre dédié avant d'ouvrir l'affichage de tension de la machine.
Q : À quelle fréquence dois-je recalibrer la tension du fil après l'installation ?
Voir la réponse
Toutes les 200 heures de fonctionnement ; ou plus tôt si les paramètres de qualité de coupe (TTV total, rugosité de surface et ondulation) varient au-delà des spécifications.
Q : Quel équipement de sécurité est nécessaire lors de l'installation de scies à fil ?
Voir la réponse
Les EPI standard comprennent : des lunettes de sécurité (ANSI Z87.1), des gants robustes classés EN 388 (C ou plus) lors de la manipulation de fils diamantés, des bottes à bout d'acier et des chapeaux durs pour les engins de levage et pendant le gréement. Une protection auditive doit être utilisée si des niveaux de bruit supérieurs à 85 dBA sont répandus. Un EPI classé Arc-flash selon NFPA 70E doit être porté lors de tout travail électrique. Un équipement de verrouillage/décrochage OSHA 1910.147 est requis lorsque des panneaux électriques sont ouverts.
Besoin d'un support d'installation expert
DONGHE propose tous les modèles de scies multifilaires avec installation, mise en service et formation sur site.
À propos de ce guide d'installation
Ce guide d'utilisation est publié par DONGHE, Shanghai basé sur le fabricant de systèmes de scies multi fils avec plus de 10 ans d'expérience en ingénierie, 35 brevets accordés, et plus de 300 systèmes installés avec succès dans le monde Toutes les procédures indiquées ici sont les procédures suivies par nos équipes d'ingénierie de terrain expérimentées effectuées pendant l'installation avec est publié ici pour votre référence pratique.
Références et sources
- OSHA 1910.212 Exigences générales pour toutes les machines 'U.S. Département du travail'
- OSHA 1910.147 Contrôle des énergies dangereuses (Lockout/Tagout) 'U.S. Département du travail'
- CEI 60204-1 Sécurité des machines : Équipement électrique des machines Commission électrotechnique internationale
- OSHA Garde de machine eTool Saws 'U.S. Département du travail'
- Code d'essai ISO 230-1 pour les machines-outils : précision géométrique Organisation internationale de normalisation
Articles connexes
- Comment choisir la meilleure machine de scie multifil
- Scie multi-fils vs scie à ruban : une comparaison basée sur les données
- Scie multifilaire : principe de fonctionnement, applications et guide de sélection
- Comment fonctionne la scie à fil diamantée : explications des principes de travail
- Entretien des scies à fil de laboratoire : Guide des meilleures pratiques