Neem contact op met DONGHE Company


Waferdunning is de back-end stap waarbij een afgewerkte siliciumwafel wordt geslepen en gepolijst van de volledige handlingdikte tot een fractie ervan. 't Haalt zelden de krantenkoppen, maar toch hangt elke gestapelde geheugenkubus, elk dun stroomapparaat en elke smartcardchip ervan af. Deze gids loopt door wat waferdunning is, de methoden die het doen, de diktedoelen die er toe doen en de kwaliteitslimieten die beslissen of een verdunde wafer overleeft om een werkende matrijs te worden.
Snelle specificaties: Waferdunning in één oogopslag
| Startdikte (200/300 mm) | ~725-775 µm |
| Gemeenschappelijk verdund doelwit | 75-50 µm; ultrathine <50 µm voor 3D/HBM |
| Kernmethoden | Grof + fijn slijpen → CMP /plasma of nat etsen (stress relief) |
| Metrieken van belangrijke kwaliteit | TTV, ondergrondse schadediepte, matrijsbreeksterkte, randintegriteit |
| Waar het zit | Na het snijden, vóór het in blokjes snijden (matrijssingulatie) |
Wat is waferdunning?
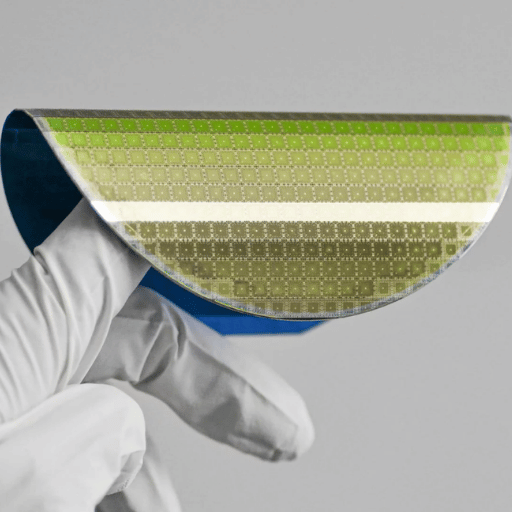
Het dunner worden van de wafer is het proces waarbij de dikte van een voltooide halfgeleiderwafel wordt verminderd na de fabricage van het apparaat, doorgaans van ongeveer 775 µm tot 75-50 µm en lager, met behulp van slijpen, polijsten en etsen aan de achterkant. Het gebeurt nadat de wafel uit de staaf is gesneden en voordat deze in individuele chips is gesneden, zodat de circuits aan de voorkant worden beschermd terwijl de achterkant wordt verwijderd. Door dat volume te verwijderen, ontstaat een dunnere matrijs met een lager profiel die beter stapelt en de warmte sneller geleidt.
Wafels beginnen expres dik Met 200 mm of 300 mm is een wafel ongeveer 725-775 µm dik om plat te blijven en de warmtecycli van front-endverwerking te overleven, aldus de Wikipedia overzicht van wafer backgrinding. Zodra de circuits zijn gebouwd, wordt al dat ondersteunende silicium dood gewicht dat het stapelen blokkeert en de warmteafvoer vertraagt, dus het wordt weggeslepen. Je ziet ook de stap die backgrinding (of back-maling), backlap, backfinish of backside-maling wordt genoemd; ze verwijzen naar dezelfde familie van operaties.
Een productiewafel te ver slijpen is riskant: hij barst, omdat de verdunde achterkant slijpspanning met zich meebrengt die de dikke voorkant nooit hoefde te absorberen. In de praktijk behandelen fabs de laatste 50 µm silicium als het meest kwetsbare materiaal op de hele lijn.
Het helpt om dunner worden in de back-end flow te plaatsen: een diamant draadzaag snijdt de wafel vanaf de staaf heeft de voorkant een patroon in de fab, daarna is de wafel verdund van achteren, en ten slotte wordt het in stukjes gesneden. Voor de volledige upstream-foto, zie onze gids voor de productieproces voor halfgeleiders.
Waarom Wafers zijn uitgedund
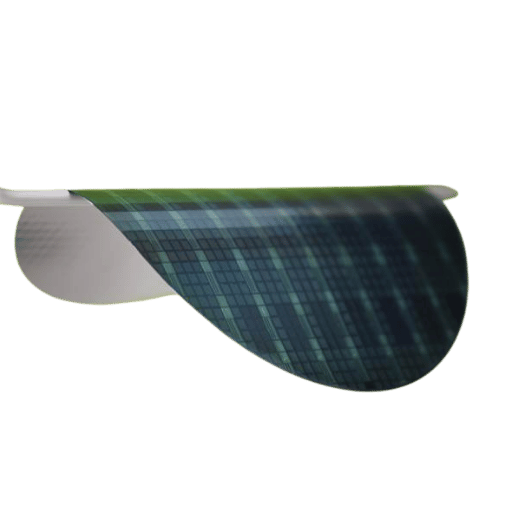
Wafers worden verdund om de verpakkingshoogte te verkleinen, 3D-stapelen mogelijk te maken, de thermische weerstand te verminderen en elektrische verliezen te verminderen. Een verschuiving van platte system-on-chip ontwerpen naar 3D-IC's en geavanceerde pakketten is de belangrijkste drijfveer: dunnere matrijs laat signalen kortere afstanden afleggen met minder energie, zoals de Semiconductor Engineering-functie voor verwerking van dunne wafers verklaart.
Een paar betonnen trekjes aan het dunner wordende touw:
- 3D-verpakking en HBM-stapeling: een geheugenmodule met hoge bandbreedte met 12 DRAM-matrijzen plus een logische basischip kan nog steeds dunner zijn dan één primaire siliciumwafel. Dat is alleen mogelijk omdat elke matrijs agressief wordt verdund.
- Stroom- en RF-apparaten: het dunner maken van het substraat verlaagt de op-weerstand en verbetert de warmteafvoer vanaf de kruising.
- TSV onthult: via-silicium via's worden blootgelegd door de achterkant dunner te maken tot aan de via-tips, de basis van gestapelde verbindingen.
- Vormfactor: smartcards, medische implantaten en flexibele elektronica hebben silicium nodig dat dun genoeg is om te buigen of in een laminaat te verdwijnen.
Hoe dun kan een siliciumwafel zijn?
Bij volumeproductie is 75-50 µm routinematig en loopt het ultradunne werk onder de 50 µm; geavanceerde verpakkingslijnen duwen richting 20 µm en dunner voor de meest agressieve stapels. In de praktijk wordt die vloer niet bepaald door de slijpmachine, maar bepaald door de hoeveelheid mechanische sterkte en handlingmarge die u bereid bent op te geven.
Onder ruwweg 100 µm wordt een wafer flexibel en kwetsbaar genoeg dat hij meestal een drager nodig heeft, die we later behandelen Het eerlijke antwoord is dat het “thinnest mogelijke”-getal zelden het juiste doelwit is; het juiste doelwit is het dunste dat uw apparaat, stapelschema en handlinglijn betrouwbaar kunnen ondersteunen.
Methoden voor het dunner worden van wafels vergeleken: slijpen, klappen, CMP en ets
Geen enkel gereedschap neemt een wafel van 775 µm tot 50 µm met een schoon, spanningsvrij oppervlak. Dunner worden is een reeks, en de beste manier om dit te begrijpen is wat wij noemen de Damage-Depth Ladder: elke stap verwijdert minder materiaal dan de vorige, maar verwijdert ook fijnere schade, zodat je naar beneden klimt in de richting van het doel terwijl je naar beneden klimt in de schadediepte.
| Method | Rol | Diktevariatie die het bevat | Ondergrondse schade links |
|---|---|---|---|
| Grof slijpen | Bulkverwijdering (snel) | Meerdere µm | Diepste (micron) |
| Fijn slijpen | Oppervlakteverfijning | ~1 µm | Verminderd |
| Lappen | Afgeplat (los schuurmiddel) | Sub-µm | Matig |
| CMP (chemisch-mechanisch polijsten) | Stressverlichting + planariseren | Enkele honderden nm | Laag |
| Plasma/droog etsen | Schadeverwijdering | 10-100 nm | Zeer laag |
| Ionenstraal / natte ets (eindafwerking) | Precisietrim | ~25 nm | Minimaal |
Variatiecijfers volgens de precisieladdergegevens gerapporteerd in Semiconductor Engineering; ion-beam trimmen kan de variatie met grofweg een factor 20 verminderen (bijvoorbeeld 250 nm tot 25 nm).
“De grofste methode is de wafelslijpstap, die een uiteindelijke diktevariatie geeft in het bereik van enkele microns. De CMP-stappen zijn nauwkeuriger... en daar kun je een variatie van enkele honderden nanometers bereiken. Vervolgens kun je met plasma-etsen 10 tot 100 nanometer bereiken.”
Matthias Nestler, directeur Producten en Technologie, scia Systems, geciteerd in Semiconductor Engineering
Een handige methode-selectieregel: kies de grofste stap die je dichtbij brengt, laat dan elke fijnere stap opruimen wat de laatste nog over heeft Die afweging is bot: grof slijpen is snel maar laat de diepste schade achter, dus het afwerkingsbudget wordt gedreven door hoeveel beschadigd silicium je nog moet verwijderen, niet door hoeveel micron dikte er nog over is Nat-chemische verdunning is een speciaal geval, één studie rapporteert etssnelheden rond de 800 µm/min met 3% uniformiteit en merkt op dat het de chipsterkte verhoogt versus terugslijpen omdat het bijna geen mechanische schade achterlaat (een studie rapporteert etssnelheden rond de 800 µm/min met 3% uniformiteit en merkt op dat het de chipsterkte verhoogt versus terugslijpen omdat het terugslijpen omdat het bijna geen mechanische schade achterlaat (het achterlaatnatchemisch verdunningsonderzoek).
Backgrinding Stap voor Stap
Wat is wafer backgrinding?
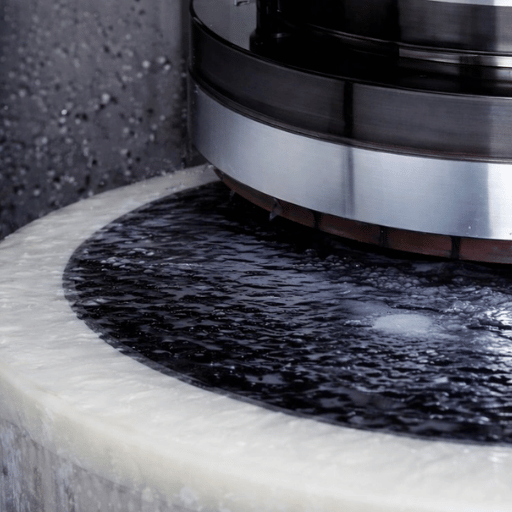
Wafer backgrinding is de mechanische verdunningsstap waarbij de achterkant van een voltooide wafer wordt vermalen met een roterend diamantwiel terwijl de voorkant met patroon wordt beschermd. Eerst wordt een UV-uithardbare backgrinding-tape aan de apparaatzijde gelamineerd om de circuits te bewaken en slurry en puin buiten te houden, zoals de terugslindende verwijzing beschrijft. Vervolgens wordt het op een vacuümklem gehouden en in fasen gemalen, continu gewassen met gedeïoniseerd water om verontreiniging te voorkomen.
Een typische backgrind-reeks doorloopt drie fasen:
- Grof maleneen wiel met een laag rooster verwijdert het grootste deel van het silicium snel, waardoor een ruw, beschadigd oppervlak achterblijft.
- Fijne malingeen wiel met een hoger rooster verfijnt het oppervlak en verbetert de uniformiteit over de wafer, maar laat nog steeds een ondergrondse schadelaag achter.
- Stress reliefCMP, droog etsen of nat etsen verwijdert de beschadigde laag om de matrijssterkte te herstellen en de uiteindelijke TTV te raken.
📐 Technische opmerking
Grit progressie op de slijpschijf loopt typisch van een grof wiel (rond #320-#360) naar een fijn wiel (#2000 en fijner), met het wiel gemonteerd op een hoge snelheid spindel Fijnere eindwielen laten ondiepere ondergrondse schade voor de spanning-ontlastingsstap te verwijderen, maar fijnere wielen verwijderen materiaal langzaam, dus de grove stap doet het zware tillen Vuistregel: het fijnslijpen en spanning-ontlasting budget moet worden ingesteld door de schade diepte die u moet verwijderen, niet door de dikte die u nog moet afzetten.
In de praktijk is backgrinding zowel de meest voorkomende verdunningsmethode als de grootste bron van mechanische spanning. Daarom is het overslaan van de spanningsontlastingsfase een van de meest voorkomende en duurste fouten die een verdunningslijn kan maken.
TAIKO versus Full-Face Grinding: randbehoud voor dunne wafels
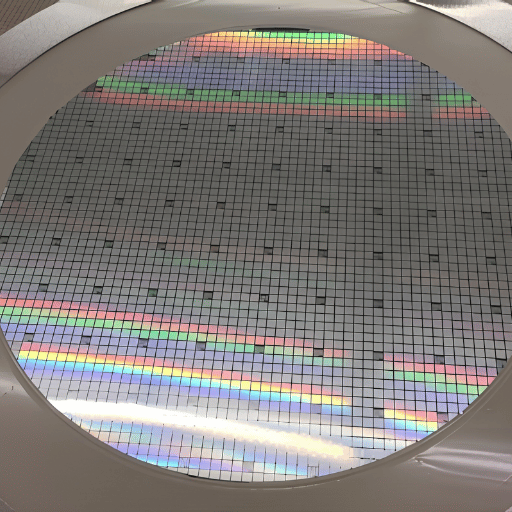
Een volledig gemalen dunne wafel is overal kwetsbaar, maar aan de rand het meest kwetsbaar. Wanneer je een standaard afgeschuinde rand dun vermaalt, verandert het afgeronde profiel in een bijna mesrandpunt. “In feite slechts één atoom in een ideale wereld,” als één proces manager heeft het erin gestopt Semiconductor Engineering. Die rand chips gemakkelijk, en een rand chip kan een barst die lopen over de hele wafer.
Twee strategieën beheren dit:
✔ TAIKO (retentie van de randringen)
- Laat een ongemalen buitenring (~3 mm) achter terwijl het midden dunner wordt.
- Die ring fungeert als een ingebouwde verstijving, zodat de wafel tijdens stroomafwaartse verwerking bestand is tegen krullen en buigen.
- Vermindert of verwijdert vaak de noodzaak van een aparte draagwafel.
⚠ Volledige slijpvorm + randversiering
- Slijpt de hele achterkant en vervolgens dooft het randsnijden een stap in de rand.
- Deze rand-trimstap moet minstens zo diep zijn als de uiteindelijke wafeldikte.
- Nodig wanneer het volledige gebied moet worden uitgedund (bijvoorbeeld uniforme TSV-onthulling).
De randring is niet alleen een procestruc, het is een gedocumenteerd ontwerp. Een verleend patent merkt op dat het terugslijpen van een ring van niet-verwijderd materiaal (TAIKO-ring) achterlaat, wat kan helpen voorkomen dat de wafel tijdens de verwerking krult of anderszins buigtUSPTO US10600736B2). TAIKO-slijpen is oorspronkelijk door DISCO ontwikkeld als een genoemd randvasthoudproces, dus het is geen synoniem voor slijpen; het is een aparte strategie voor het vasthouden van randen waarbij een dunne ring van onbruikbaar silicium wordt ingeruild voor een veel stijvere, hanteerbare wafel.
Doelwafeldikte per maat en apparaat
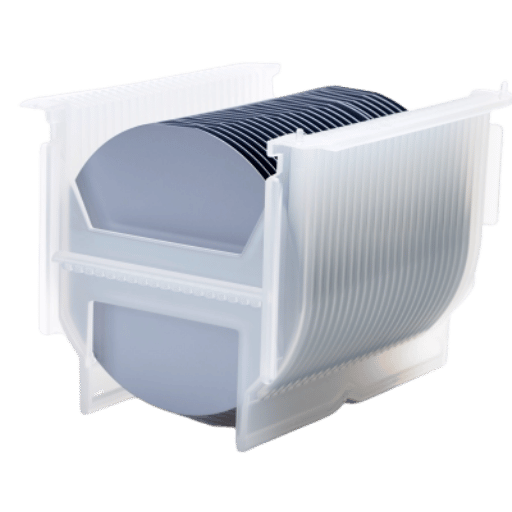
Wat is de typische wafeldikte?
Standaard startdikteschalen met waferdiameter, gedefinieerd onder SEMI-specificaties zodat grotere wafers vlak blijven en hantering overleven Ter referentie lopen prime siliciumwafels ruwweg 525 µm bij 100 mm, 625-675 µm bij 150 mm en 725-775 µm bij 200-300 mm Dat zijn de inkomend diktes; het verdunde doel is een afzonderlijke, apparaatgestuurde beslissing, ingesteld op het gereedschap met een micrometergestuurde armatuur zoals beschreven in Dunnings- en polijstbiljetten van de Universiteit van Illinois.
| Wafer/apparaat | Startdikte | Typisch verdund doelwit |
|---|---|---|
| 100 mm (4″) | ~525 µm | 200-300 µm |
| 150 mm (6″) | ~625-675 µm | 150-250 µm |
| 200 mm (8″) | ~725 µm | 100-200 µm |
| 300 mm (12″) | ~775 µm | 50-100 µm |
| Logica /mainstream IC | — | ~100-300 µm |
| Geheugen / 3D / HBM | — | <50 µm |
| Power-apparaten | — | ~50-150 µm |
| Smartcard/flexibel | — | 20-75 µm |
Startdiktes volgen SEMI prime-wafer referenties; uitgedunde doelen zijn typische industrie bereiken en variëren per apparaat en verpakkingsschema Bevestig het exacte doel met uw montagehuis.
Belangrijke factoren bij het instellen van een verdund doel
- Verpakkingsschema eerst, 3D/HBM stapelkrachten <50 µm; een enkelmatrijspakket heeft mogelijk slechts 200 µm nodig.
- Handling vermogen, onder ~100 µm heb je over het algemeen een drager en TAIKO of tijdelijke binding nodig.
- Thermische en elektrische doelen, stroom en RF-onderdelen dun om de weerstand te verminderen en de warmtestroom te verbeteren.
- Opbrengst hoofdruimte, elke micron onder uw echte vereiste voegt breuk risico zonder voordeel.
Kwaliteitsstatistieken die de opbrengst bepalen: TTV, ondergrondse schade en matrijssterkte
Drie cijfers beslissen of een verdunde wafel een goede matrijs wordt: totale diktevariatie (TTV), ondergrondse schadediepte en matrijsbreeksterkte. Sla ze en de wafel overleeft het in blokjes snijden, hechten en verpakken; mis ze en je krijgt scheuren, kromtrekken en opbrengstverlies.
TTV is het verschil tussen de dikste en dunste punten op een wafel, gemeten over honderden punten met behulp van een laserinterferometer. Het is de hoofdkwaliteitsmetriek en stapelt zich op uit elke laag in het gebonden paar. Zoals gerapporteerd in Semiconductor Engineering kan alleen een glazen drager ongeveer 1 µm bijdragen, de hechtlijm nog een paar en ongeveer 2 µm slijpen, dus een verdunde apparaatwafel draagt vaak ongeveer 5 µm totale variatie die het proces moet beheersen.
Dit is het contra-intuïtieve deel, wat wij noemen de Dikte-tot-sterkte Curve: een dunnere wafel is niet automatisch een sterkere Slijpen laat een ondergrondse schade laag van micro-scheuren, en die gebreken verlagen de breuksterkte van het silicium Onderzoek op de mechanische eigenschappen van silicium in de ondergrondse schadelaag laat zien dat het beschadigde oppervlak, en niet de bulkdikte, bepaalt hoeveel belasting de matrijs kan dragen. Daarom is afwerking belangrijk: het verwijderen van de beschadigde laag met CMP of het meetbaar etsen verhoogt de spaansterkte vergeleken met het verlaten van een achtergrondoppervlak zoals het is.
📐 Technische opmerking
Spec ondergrondse schade diepte, niet alleen uiteindelijke dikte Een wafer gemalen tot 50 µm maar dragen een paar microns van scheur-geregen ondergrondse schade kan zwakker zijn dan een 70 µm wafer die is spanningsvrij gemaakt door CMP of droge ets Wanneer u een dunner spec schrijft, roep dan de spanning-ontlastingsstap en een doeloppervlak afwerking, niet alleen de dikte aantal.
De meeste veldstoringen clusteren zich aan de rand en het oppervlak: randafbrokkeling die zich voortplant in volledige scheuren, kromtrekken door interne spanning en delaminatie op het grensvlak van de drager. Elk van deze is een controlepunt voor kwaliteitscontrole, geen bijzaak.
Dunne Wafer Handling: Tape, Carrier & Tijdelijke Bonding
Een wafel die onder de ongeveer 100 µm is uitgedund, is flexibel en broos, en zodra hij barst, is hij onherstelbaar. Veldingenieurs beschrijven de faalmodus botweg, een beoefenaar vertelde dat hij tijdens het inbellen van een nieuw gereedschap een wafel van 80 µm had ingeslagen, waarna de handlingrobots hem helemaal niet meer konden oppakken. Het hanteren is daarom net zo zorgvuldig ontworpen als het slijpen zelf.
Drie handlingroutes domineren:
- Backgrinding tapebeschermt de voorzijde en ondersteunt de wafel door slijpen.
- TAIKO rand ringde niet-gemalen velg houdt de wafel stijf zonder een aparte drager (zie hierboven).
- Tijdelijke binding aan een vervoerderde apparaatwafel wordt met een lijm aan een silicium- of glazen drager gehecht, verwerkt en vervolgens losgemaakt, een behandelingsroute gedocumenteerd in uitdunnende notities van universiteitslaboratoria.
De keuze van de drager is een echte afweging. Glas zendt UV/IR uit voor laseronthechting en de thermische uitzetting ervan kan dicht bij silicium worden afgestemd; siliciumdragers komen exact overeen met de uitzetting van silicium en kunnen, volgens Semiconductor Engineering, een bepaalde TTV bereiken voor ongeveer de helft van de kosten van een gelijkwaardige glazen drager. Na verwerking wordt het paar gescheiden door thermisch objectglaasje, chemisch oplossen, mechanisch opstijgen of, voor de dunste wafels onder de 20 µm, laserablatie of fotonische onthechting, die met ongeveer 20.30 wafers per uur werken met zeer lage spanning. Dragers worden vaak tot ongeveer 10 keer hergebruikt om de kosten onder controle te houden.
⚠️ Belangrijk
Match de tijdelijk verbindende lijm met uw heetste downstream stap Veel lijmen top out rond 250 °C, slechts een paar overleven 350 °C, en front-end-compatibele anorganische binding is nodig daarboven Een lijm die faalt bij temperatuur verschijnt als warpage of holtes, en dan als scheuren.
Hoe de snijkwaliteit de vloer voor dunner maken bepaalt
Dit is het deel dat de meeste uitdunningsgeleiders overslaan, en het is het deel dat we het duidelijkst zien als een draadzaagbouwer. De wafel die je dunner maakt is slechts zo goed als het plakje waarmee je begonnoem het de Slice-Floor-principe. Het dunner worden verwijdert materiaal; het wist niet de diktevariatie, zaagsporen of ondergrondse schade die de oorspronkelijke snede achterlaat. Als de in stukken gesneden wafer arriveert met een hoge TTV of een diepe zaagschadelaag, besteedt de dunner wordende lijn zijn hele budget aan het inhalen.
Dit doet er elk jaar meer toe omdat het snijden zelf dunner wordt geduwd In een review uit 2025 van snijden van dunne halfgeleiderwafels, onderzoekers beschrijven de technologie evolueren naar dunnere wafers en fijnere diamantdraden juist om de dunne-wafelvraag stroomafwaarts te voeden Dezelfde logica geldt verder dan silicium: samengestelde substraten zoals siliciumcarbide (SiC) en GaAs worden ook verdund, en op 200mm en 300mm productielijnen de plakkwaliteit nog steeds het plafond in onze eigen ervaring over meer dan 10.000 snijkoffers op diamant siliciumwafel snij draadzagen, een strakker, lager TTV-plakje geeft de slijp- en CMP-stappen meer vrije ruimte, minder materiaal om te verwijderen, ondiepere schade bij de achtervolging en minder randdefecten om te trimmen.
De praktische afhaalmaaltijd voor kopers: behandel snijden en dunner worden niet als afzonderlijke aankoopbeslissingen. Een diamantdraadzaag die strakke TTV en minimale ondergrondse schade vasthoudt, zoals onze SiC wafelsnijzagen en precisie diamant draadzagenverhoogt het plafond op wat uw verdunningslijn kan bereiken Voor meer aan de stroomopwaartse materiaalzijde, zie onze gids voor silicium wafer materiaal.
Vooruitzichten: ultradunne wafels, 450 mm en dunner-finer snicing
De rijrichting wordt bepaald door verpakking, niet door wafermakers, aangezien 3D en heterogene integratie zich verspreiden van geheugen met hoge bandbreedte naar reguliere logica, worden sub-50 µm, en steeds meer sub-20 µm, eerder een routinevereiste dan een exotische. Die vraag is de dragende drijfveer achter elke verandering hieronder; de vaak aangehaalde brede marktgroeicijfers (jaarlijkse groei met midden één cijfer voor dunne wafels, hoger voor dunnerings- en snijapparatuur) zijn directionele achtergronden, niet de reden waarom dunne wafels worden geproduceerd. De vraag is de echte drijfveer: 3D- en fabrikanten van elektrische apparaten hebben minder dan 50 µm matrijs en trekkracht nodig.
Drie ploegen die het bekijken waard zijn:
- Volledig droge, schadearme verdunning: een onderzoek uit 2025 toont dit aan extreme volledig droge SOI wafeldunnen gecombineerd met nano-TSV's, ter vervanging van natte treden om schade en vervuiling op de dunste wafels te verminderen.
- Laser- en fotonische debinding worden geschaald om steeds dunnere matrijzen voor grotere geheugenstapels te verwerken.
- De normen blijven in beweging: de M1-wafelspecificatie en de 450 mm-normen van SEMI worden nog steeds herzien, waardoor de dikte en de TTV-basislijnen die kopers in contracten schrijven, worden gereset.
Wat eraan te doen: wanneer u een uitdunnende routekaart voor 2026 en daarna plant, kwalificeert u uw stappen voor het snijden en verminderen van stress voor het dunste doel dat u realistisch gezien nodig heeft, niet het dunste dat het gereedschap kan bereiken, en vergrendelt u eerst de upstream-plakkwaliteit. Voor het apparatuurlandschap, zie ons overzicht van apparatuur voor de productie van halfgeleiders.
Veelgestelde vragen
Q: Wat betekent waferdunning?
Bekijk Antwoord
Waferdunning betekent het verminderen van de dikte van een afgewerkte halfgeleiderwafel nadat de circuits zijn gebouwd, meestal van ongeveer 775 µm tot 75-50 µm of minder. De achterkant is geslepen, gepolijst en geëtst, terwijl de apparaten aan de voorkant worden beschermd door een gelamineerde tape of een gebonden dragerwafel. Het dunner maken maakt 3D-stapelen, een lagere pakkethoogte, betere warmteafvoer en lagere elektrische verliezen mogelijk, en het zit tussen snijden en insnijden in de back-endstroom.
Vraag: Wat is wafer backgrinding?
Bekijk Antwoord
Wafer backgrinding is het mechanische deel van het dunner worden, waarbij een roterend diamantwiel silicium van de achterkant van de wafer verwijdert. Het malen loopt in fasen grof voor snelheid, vervolgens fijn voor oppervlaktekwaliteit & wordt gevolgd door een spannings-relief-stap zoals CMP of etsen.
Q: Wat is de typische wafeldikte?
Bekijk Antwoord
Standaard startdikteschalen met diameter volgens SEMI-specificaties: ruwweg 525 µm bij 100 mm, 625-675 µm bij 150 mm, 725 µm bij 200 mm en 775 µm bij 300 mm Na het dunner worden landt de reguliere logica doorgaans rond de 100-300 µm, terwijl het geheugen en de 3D-gestapelde matrijs onder de 50 µm komen. De binnenkomende dikte wordt vastgelegd door de standaard, maar het verdunde doel wordt gekozen door het apparaat, het verpakkingsschema en hoeveel handlingmarge de productielijn betrouwbaar kan vasthouden.
Vraag: Hoe dun kan een siliciumwafel worden gemalen?
Bekijk Antwoord
Productielijnen bereiken routinematig 50 µm, en geavanceerde verpakkingen dringen onder de 20 µm. De limiet is hantering en sterkte, niet de slijpmachine zelf.Gespecialiseerde onderzoekslijnen hebben silicium onder de 10 µm aangetoond.
Vraag: Verzwakt het dunner worden van de wafer de wafer of vermindert de matrijssterkte?
Bekijk Antwoord
Het kan, en het verrast mensen Het dunner worden door te slijpen laat een ondergrondse laag micro-scheuren achter, en die gebreken 'verrast niet de verminderde dikte alleen 'Redig de matrijs breekt' Onderzoek naar de ondergrondse beschadigingslaag van silicium bevestigt dat het beschadigde oppervlak de sterkte regelt Spanningsontlasting is de oplossing: het verwijderen van de beschadigde laag met CMP, droog etsen of nat-chemisch dunner worden verhoogt meetbaar de matrijssterkte Een goed door spanning verlichte dunne wafel kan sterker zijn dan een dikkere, ruwere.
Vraag: Wat is het verschil tussen het dunner worden van de wafels en het in blokjes snijden?
Bekijk Antwoord
Dunner worden vermindert de dikte van de hele wafel door de achterkant te slijpen en te polijsten. Dicing (matrijs singulatie) komt daarna en snijdt de verdunde wafel in individuele chips door middel van zaag-, laser- of stealth-methoden. Dunner wordt gecontroleerd hoe dun elke matrijs is; in blokjes snijden wordt bepaald hoe de wafel in chips wordt gescheiden.
Over deze analyse
We bouwen diamantdraadzagen die silicium, SiC en saffierwafels in plakjes snijden, dus we leven een stap stroomopwaarts van het dunner worden van de wafers. Dat gezicht vormde het kernargument van deze gids, het Slice-Floor Principle, omdat we dagelijks zien hoe in plakjes gesneden TTV en ondergrondse schade de hoofdruimte bepalen voor elke slijp- en CMP-stap die volgt. Procesnummers worden hier ontleend aan gepubliceerde industriële en academische bronnen; de koppeling tussen snijden en dunner komt voort uit onze eigen snijervaring. Beoordeeld door het technische team van Shanghai Donghe Science and Technology Co., Ltd.
Referenties en bronnen
- Wafer backgrindingWikipedia (startdikte, uitgedunde bereiken, BG-tape).
- De opkomst van dunne waferverwerkingSemiconductor Engineering, L. Peters, 2025 (precisieladder, TTV-budget, binding/debonding).
- Wafeldunnen en polijstenUniversiteit van Illinois, Photonic Devices Research Group (lappen, carrier handling).
- Mechanische eigenschappen van silicium in de ondergrondse schadelaagAIP Advances (Harvard ADS).
- Vooruitgang en cruciale uitdagingen bij het snijden van dunne halfgeleiderwafelsScienceDirect, 2025.
- Pure Ru n-TSV verwerking en extreme all-dry SOI wafer dunner wordenScienceDirect, 2025.
- US10600736B2USPTO (TAIKO ringrandretentie).
- SEMI-normen (M1 /450 mm)SEMI (specificaties voor waferdikte).
Gerelateerde artikelen
- Silicon Wafer Materiaal 1. Wafels zijn gemaakt van en hoe blokken worden gesneden.
- Semiconductor Manufacturing Process 'vol zand-tot-chip-reeks.
- Semiconductor Manufacturing Equipment & back-end tooling.
- Soorten halfgeleiderwafels 9. SiC-, saffier- en GaN-substraten.
Een verdunningslijn plannen? begin met een plak die uw slijp - en CMP-trappen ruimte geeft om te werken Praat met onze ingenieurs over diamantdraadzagen die zijn gebouwd voor low-TTV, low-damage wafering.