
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Snijsnelheid versus oppervlaktekwaliteit: het vinden van de balans

Bewerking vereist een nauwkeurige bepaling van de snijsnelheid omdat het zowel de kwaliteit van het oppervlak als de werkefficiëntie direct beïnvloedt Het kruispunt tussen snelheid en precisie creëert een gevoelig evenwicht dat zorgvuldig beheer vereist omdat overmatige snelheid oppervlakken zal beschadigen terwijl onvoldoende snelheid de werkopbrengst zal verminderen In het artikel wordt onderzocht hoe snijsnelheid interageert met de kwaliteit van het oppervlak om bewerkingsresultaten vorm te geven en tegelijkertijd praktische richtlijnen te geven voor het vinden van de ideale balans Het begrijpen van deze verbinding wordt essentieel voor het bereiken van betere oppervlakteresultaten en een langere levensduur van het gereedschap en hogere operationele prestaties Lees verder terwijl we de wetenschap, strategieën en best practices die een revolutie teweeg kunnen brengen in uw bewerkingsproces, afbreken.
Inleiding tot Snijsnelheid en Oppervlaktekwaliteit
De relatie tussen snijsnelheid en bewerking processen tonen hun essentiële verband met de oppervlaktekwaliteit De term snijsnelheid definieert de snelheid waarmee een snijgereedschap door materiaal beweegt dat industriële normen meten met behulp van oppervlaktevoeten per minuut (SFM) en meters per minuut (m/min) eenheden De productiecyclus neemt af wanneer de snijsnelheden toenemen, omdat dit leidt tot efficiëntere productieprocessen. Het proces produceert overmatige hitte, wat slijtage van het gereedschap en thermische schade aan materialen veroorzaakt, wat negatieve gevolgen heeft voor de oppervlaktekwaliteit.
Snijsnelheid begrijpen
Snijsnelheid Grondbeginselen
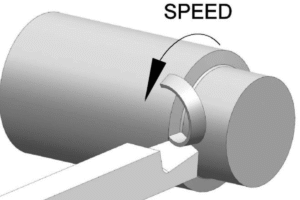
Snijsnelheid verwijst naar de snelheid die het snijgereedschap werkt wanneer het tijdens het bewerken tegen het materiaaloppervlak beweegt Het meetsysteem gebruikt oppervlaktevoeten per minuut (SFM) en meters per minuut (m/min) om deze meting uit te drukken die als een essentieel element dient om de bewerkingsresultaten te evalueren De selectie van de snijsnelheid helpt om gereedschapsschade te verminderen terwijl het de productie-efficiëntie verbetert en een superieure oppervlaktekwaliteit creëert De juiste snijsnelheid hangt af van de materiaaleigenschappen van zowel het werkstuk als het snijgereedschap, evenals van het type bewerkingsbewerking dat wordt uitgevoerd.
Belang van oppervlaktekwaliteit bij de bewerking
De oppervlaktekwaliteit van machinaal bewerkte materialen omvat meerdere kenmerken, waaronder oppervlakteruwheid en textuur en maatnauwkeurigheid, en deze kenmerken creëren een groot effect op de manier waarop het machinaal bewerkte onderdeel functioneert en presteert en overleeft in de loop van de tijd. De essentiële vereiste voor uiterst nauwkeurige toepassingen die zowel nauwkeurigheid als duurzaamheid vereisen, hangt af van hoogwaardige oppervlakteafwerkingen die wrijving en slijtage verminderen, samen met de mogelijkheid van defecten aan componenten.
1
Verbeterde mechanische prestaties
Het draagvermogen van een onderdeel verbetert door een gladder oppervlak omdat het de spanningsconcentraties verlaagt. Lucht- en ruimtevaart- en auto-onderdelen moeten een oppervlakteruwheid van Ra 0,4 µm bereiken omdat deze vereiste hun weerstand tegen vermoeiing verbetert.
2
Verbeterde Corrosieweerstand
Ruwe oppervlakken creëren gebieden die zowel verontreinigingen als vocht vasthouden, wat resulteert in een snellere corrosieprogressie. De weerstand tegen aantasting van het milieu van het onderdeel kan aanzienlijk worden verbeterd door onregelmatigheden in het oppervlak te verminderen.
3
Betere Component Fit
Precisiebewerking levert strakkere toleranties, wat resulteert in een verbeterde componentmatching die operationele problemen voorkomt die worden veroorzaakt door een verkeerde uitlijning van onderdelen en overmatige slijtage. De maakindustrie van medische apparatuur vereist deze vereiste omdat deze nauwkeurige precisie nodig heeft tijdens alle productieprocessen.
4
Verminderd energieverbruik
Gepolijste oppervlakken verminderen de wrijving tijdens bedrijf, wat resulteert in een betere energie-efficiëntie en een langere levensduur voor bewegende componenten. De systeemefficiëntie verbetert omdat een geoptimaliseerde oppervlakteafwerking in tandwielmechanismen de wrijvingsverliezen vermindert.
5
Esthetische kwaliteit
De visuele aantrekkingskracht van een product wordt verbeterd door hoogwaardige afwerkingen, wat een belangrijke factor is voor industrieën die producten rechtstreeks aan consumenten verkopen, zoals de elektronica- en automobielsector. Een gepolijste afwerking weerspiegelt de aandacht van de fabrikant voor detail en kwaliteitsnormen.
Snijsnelheid en feedsnelheid: de kernrelatie

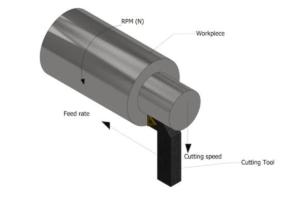
De basisparameters die de bewerkingswerkzaamheden bepalen zijn de snijsnelheid en de toevoersnelheid, omdat deze parameters de snelheid van materiaalverwijdering en de duurzaamheid van gereedschappen en de kwaliteit van de oppervlakteafwerking beïnvloeden. De definitie van snijsnelheid beschrijft de snelheid waarmee een snijgereedschap contact maakt met werkstukmateriaal, terwijl de toevoersnelheid de afstand meet die het gereedschap beweegt gedurende één volledige omwenteling of bepaalde tijdsperiode.
Hoe snijsnelheid de oppervlaktekwaliteit beïnvloedt
Warmteopwekking en gereedschapsslijtage
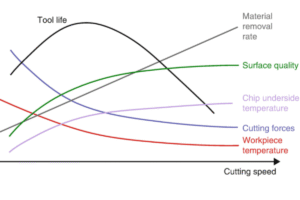
De oppervlaktekwaliteit van machinaal bewerkte materialen hangt af van de snijsnelheid omdat het warmte creëert en gereedschapsslijtage en chipvorming veroorzaakt. Het onderzoek toont aan dat een hogere snijsnelheid gladdere oppervlakteafwerkingen oplevert omdat het de snijkracht vermindert en tegelijkertijd continue chipverwijdering mogelijk maakt.
Overmatige snelheidsgevolgen
Het gebruik van overmatige snijsnelheden leidt tot meerdere schadelijke gevolgen, waaronder snelle slijtage van het gereedschap en thermische vernietiging van zowel het snijgereedschap als het werkstukmateriaal en het creëren van mogelijke onvolkomenheden aan het oppervlak.
Problemen met lagere snelheid
Het gebruik van lagere snijsnelheden creëert twee problemen omdat het de wrijvingsniveaus verhoogt en onjuist snijden produceert, wat resulteert in degradatie van het oppervlak. De optimale snijsnelheid vereist aanpassing op basis van materiaaleigenschappen en gereedschapsontwerp en bewerkingsparameters.
Invloed van het voerpercentage op de bewerkingsresultaten
Het bewerkingsproces is afhankelijk van de toevoersnelheid, omdat de toevoersnelheid zowel de materiaalverwijderingssnelheid als de oppervlakteafwerking en de slijtageprestaties van het gereedschap regelt. De methode maakt een snellere materiaalverwijdering mogelijk wanneer de toevoersnelheden de productie-efficiëntie verhogen, maar leidt tot een verminderde oppervlaktekwaliteit en verminderde precisiemetingen. De implementatie van lagere toevoersnelheden levert superieure oppervlaktekwaliteit en verbeterde maatnauwkeurigheid, maar verhoogt de noodzakelijke tijd die nodig is voor bewerkingswerkzaamheden.
Hoge snelheden versus oppervlakteruwheid
Materiaaleigenschappen en snijsnelheden
De huidige onderzoeksresultaten, samen met moderne computationele technieken, tonen aan dat materiaaleigenschappen functioneren als de basiselementen die optimale snijsnelheden voor bewerkingsprocedures vaststellen. De industriële normen die informatie uit moderne CNC-bewerkingsprocessen samenvoegen, laten zien dat materiaalhardheid samen met thermische geleidbaarheid en ductiliteit zowel de gereedschapsprestaties als de levensduur van het gereedschap bepalen.
Materiaalspecifieke snijsnelheidsrichtlijnen
Aluminium en messing (300-500 SFM)
Operators kunnen snijsnelheden bereiken boven 300 tot 500 oppervlaktevoet per minuut (SFM) bij het gebruik van hardmetalen gereedschappen om aluminium en messing te bewerken, omdat deze materialen hoge bewerkbaarheidsindices en zachte materiaaleigenschappen hebben.
Gereedschapsstaal en superlegeringen (50-150 SFM)
De gereedschapsstaalsoorten en superlegeringen vereisen een speciale behandeling om de slijtage van het gereedschap onder controle te houden en de warmteopwekking in de verhardings- en snijzone te regelen, waardoor operators snijsnelheden tussen 50 en 150 SFM moeten gebruiken.
Kunststoffen en composieten
Bij het productieproces voor kunststoffen en composieten moeten operators snelle bewerkingen met lage toevoersnelheden gebruiken, omdat actieve koelsystemen beschermen tegen materiaalvervorming en oppervlaktedefecten.
Overwegingen met betrekking tot de oppervlaktesnelheid
- Materiaal Hardheid en compositie: Harde materialen zoals roestvrij staal en titanium vereisen lagere oppervlaktesnelheden omdat overmatige slijtage van het gereedschap optreedt bij hogere snelheden, terwijl aluminium dat zachter is dan deze materialen hogere snelheden nodig heeft omdat de snijweerstand lager is.
- Gereedschapsmateriaal en coating: Het snijgereedschapsmateriaal dat hogesnelheidsstaal HSS en carbide- en keramische materialen omvat, bepaalt de maximale oppervlaktesnelheid die het gereedschap aankan. Gecoate gereedschappen zoals TiN of AlTiN kunnen hogere snelheden verdragen omdat hun coatingmaterialen een betere hittebestendigheid en lagere wrijvingseigenschappen bieden.
- Koelvloeistof Toepassing: Een juist gebruik van koelvloeistof zorgt voor een effectieve warmteafvoer tijdens snelle snijwerkzaamheden. De afwezigheid van koelvloeistof of onvoldoende toepassing kan een lagere snelheid vereisen om thermische schade aan zowel het gereedschap als het werkstuk te voorkomen.
- Werkstuk Afmetingen en Kenmerken: De oppervlaktesnelheid van het werkstuk hangt af van de afmetingen en het ontwerp. De draaibank vereist hogere spindelsnelheden om hetzelfde oppervlaktebeeld per minuut SFM te bereiken bij het bewerken van kleinere diameters dan nodig is voor grotere diameters.
- Machinevermogen: De prestatielimieten van de werktuigmachine zelf, zoals de maximale spilsnelheid en stabiliteit bij snijbelastingen, beperken direct de haalbare oppervlaktesnelheid Machines die onvoldoende stijfheid hebben, moeten met lagere snelheden werken om het gebabbel te controleren met behoud van de nauwkeurigheid.
Strategieën voor het optimaliseren van snijparameters
Snijsnelheidaanpassing
De juiste snijsnelheid moet worden geselecteerd omdat deze zowel de efficiëntie van de materiaalverwijdering als de snelheid van gereedschapsverslechtering bepaalt. Verhoogde snelheden verhogen de output, maar ze creëren te veel warmte, waardoor de duurzaamheid van het gereedschap afneemt, terwijl lagere snelheden de staat van het gereedschap behouden.
Instelling van de feedrate
De voedingssnelheid moet de bedrijfsefficiëntie en de kwaliteit van de oppervlakteafwerking in evenwicht brengen. Overmatige voedingssnelheden creëren ruwe oppervlakken die gereedschap beschadigen, maar overmatige voedingssnelheden veroorzaken werkvertragingen.
Diepte van de snijselectie
De snedediepte moet worden aangepast aan de kenmerken van het werkstukmateriaal en de mogelijkheden van het gereedschap. Operators moeten ondiepere sneden gebruiken voor afwerkingsbewerkingen, omdat diepere sneden zorgen voor een grotere materiaalverwijdering tijdens ruwe bewerking.
Gebruik van koelmiddelen en smeermiddelen
De toepassing van geschikte koel- of smeermiddelen minimaliseert feitelijk de productie van bewerkingswarmte, wat resulteert in gereedschapsbescherming en bescherming van werkstukken tegen thermische schade.
Monitoring van de gereedschapsconditie
Het proces van het inspecteren van gereedschappen moet met regelmatige tussenpozen plaatsvinden, omdat het helpt de snijprestaties te behouden en tegelijkertijd beschermt tegen onverwachte defecten aan het gereedschap die werkvertragingen veroorzaken.
Het juiste snijgereedschap kiezen
Het proces van het selecteren van het juiste snijinstrument vereist volledige kennis over materiaaleigenschappen en bewerkingstechnieken en de vereiste productieresultaten De selectie van gereedschappen is afhankelijk van hun materiaalsamenstelling en beschermende coatings en gereedschapsontwerp en het vermogen om te werken met het specifieke materiaal dat in het project wordt gebruikt.
Referentiebronnen
- Het verschil tussen snijsnelheid en voersnelheid - De studie laat zien hoe de snijsnelheid de oppervlakteafwerking beïnvloedt, terwijl de noodzaak wordt aangetoond om deze twee factoren te optimaliseren.
- Wat is het verschil tussen snijsnelheid en feedrate? De studie legt uit hoe snijsnelheid en voedingssnelheid op elkaar inwerken om de bewerkingskwaliteit te bepalen.
- Aanbevelen lezen: Precisieglas snijdraadzaag voor industriële uitmuntendheid
Veelgestelde vragen
1. Hoe beïnvloedt het snijden van snelheid fundamenteel de oppervlaktekwaliteit?
De relatie tussen oppervlakteafwerking en snijsnelheid die de definitie beschrijft als de snelheid van snijkantbeweging over het werkstukoppervlak vertoont directe niet-lineaire correlatie Het fenomeen Built-Up Edge (BUE), dat ervoor zorgt dat materiaal aan het snijgereedschap blijft plakken, vertoont een verminderd optreden bij hogere snijsnelheden. Het proces van afschuiven bij hogere snelheden genereert schonere resultaten die een fijner eindproduct opleveren. Overmatige snelheid veroorzaakt slijtage van het gereedschap omdat het hoge temperaturen veroorzaakt die thermische schade aan zowel het gereedschap als het werkstuk veroorzaken, wat resulteert in een verminderde oppervlaktekwaliteit.
2. Wat is ingebouwde rand (BUE) en hoe verzacht snelheid dit?
Built-Up Edge treedt op wanneer lagen van het werkstukmateriaal zich onder hoge druk hechten aan het harkvlak van het snijgereedschap, het opgebouwde materiaal verandert de gereedschapsgeometrie in een doffe en onstabiele snijrand die door het materiaal scheurt in plaats van een schone afschuiving te veroorzaken Dit resulteert in een slechte oppervlakteafwerking. BUE komt het meest voor bij lagere snijsnelheden. Het materiaal blijft minder aan het gereedschap plakken wanneer de snijsnelheid toeneemt, omdat de temperatuur in de snijzone stijgt, waardoor de vorming van BUE wordt gestopt en er gladdere oppervlakken ontstaan.
3. Kan de snijsnelheid te hoog zijn voor een optimale oppervlaktekwaliteit?
Ja. de BUE-reductie veroorzaakt door hoge snelheden levert betere afwerkingsresultaten op totdat de materiaal - en gereedschapscombinatie de gedefinieerde snelheidslimiet bereikt Overmatige snelheid genereert intense hitte die kan leiden tot snelle gereedschapsslijtage die zowel kraterslijtage als flankslijtage omvat en tegelijkertijd thermische vervorming van het werkstuk veroorzaakt De degradatie van de gereedschapsrand resulteert in zowel scherpteverlies als geometrische onnauwkeurigheid die meer trillingsgebabbel en een afnemende oppervlakteafwerking veroorzaakt.
4. Hoe werken de voedingssnelheid en de snijsnelheid samen om de oppervlakteruwheid te bepalen?
De snijsnelheid bepaalt hoe stabiel het snijproces blijft terwijl de voedingssnelheid de oppervlakteruwheid definieert die zal worden geproduceerd De voedingssnelheid creëert een specifiek oppervlaktepatroon dat mensen gewoonlijk omschrijven als “hoogte” of voedingsmarkeringen Operators die een betere afwerking willen bereiken, verhogen meestal de snijsnelheid voor schonere sneden terwijl de voedingssnelheid wordt verlaagd om de hoogte van deze knobbels te verminderen. De twee elementen vereisen geteste controle: hoge snelheid met hoge voedingssnelheid resulteert in een ruw oppervlak ondanks afwezigheid van BUE.
5. Welke rol speelt gereedschapsmateriaal in deze balans?
Het materiaal van het snijgereedschap stelt de maximale snijsnelheid vast die in de loop van de tijd kan worden gehandhaafd:
Hogesnelheidsstaal (HSS): Het materiaal werkt met lagere snelheden omdat thermische limieten van HSS de sterkte ervan verminderen, wat resulteert in problemen met de oppervlakteafwerking wanneer HSS buiten de thermische limiet werkt.
Carbide: Het materiaal maakt een hogere temperatuurbestendigheid mogelijk, waardoor hogere snijsnelheden mogelijk zijn, wat resulteert in betere oppervlakteafwerkingen bij het verwerken van harde materialen.
Keramiek en CBN: De materialen maken het mogelijk om gehard staal hard te draaien door hun ontwerp dat extreme snelheid en hittebestendigheid ondersteunt, wat resulteert in oppervlaktekwaliteiten die soms overeenkomen met de slijpresultaten.
6. Heeft trillingen of “Chatter” betrekking op snijsnelheid?
Ja, chatter is een regeneratieve trilling die duidelijke golfachtige markeringen op het werkstukoppervlak creëert Het fenomeen gebeurt bij specifieke harmonische frequenties die bestaan binnen het systeem dat de werktuigmachine en het werkstuk omvat. De belangrijkste methode om chatter uit het snijproces te elimineren, is het veranderen van de snijsnelheid. De operators kunnen het snijproces stabiliseren en de oppervlaktekwaliteit herstellen door de snelheid uit de harmonische resonantiezone te halen die ze kunnen bereiken door zowel snelheidsverhogingen als -verlagingen.
Gerelateerde berichten


Trending Blogs


