
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Diamantdraadzaag versus ID-zaag: volledige vergelijking

De snijmethode die wordt gebruikt in uiterst nauwkeurige productieomgevingen bepaalt rechtstreeks de opbrengsten, oppervlaktekwaliteit en totale eigendomskosten. Deze uitgebreide analyse richt zich op snijtechnologieën van hard materiaal die worden gebruikt bij de verwerking van silicium, kwarts, keramiek en grafiet. Op basis van industriële gegevens en praktische productie-ervaring leggen we uit hoe diamantdraadzagen verschillen van ID-zagen in termen van specifieke snijprocessen, afmetingen van de stoeprand en productiviteit. Deze gids biedt goede richtlijnen voor besluitvormers die tot doel hebben de doorvoer te verbeteren, het verlies van stoepranden te verminderen en precisiesneden te bereiken.
Inleiding tot snijtechnologieën
De huidige snijtechnologie streeft naar hoge precisie, minimale materiaalverwijdering en stabiele snijprocessen. Bij een draadzaagsnede fungeert een draad geïmpregneerd met diamantdeeltjes als schuurelement voor het snijden. Omgekeerd gebruikt een zaag met binnendiameter een cirkelzaagblad met diamantrand. Beide snijtechnieken kunnen plakjes opleveren van materialen zoals wafels en soortgelijke vormen; De snijsnelheid, kerf- en chipvormingskarakteristieken zijn echter verschillend voor deze twee processen.
Stichting Technologie
De huidige technologie voor diamantgereedschappen, slurrybeheer en snijmachines zorgt voor een uitstekende oppervlaktekwaliteit op brosse materialen met weinig herbewerking en een hogere efficiëntie. Deze vooruitgang heeft de manier veranderd waarop fabrikanten precisiesnijden benaderen in veeleisende toepassingen.
Inzicht in de diamantdraadzaagtechnologie
Diamantdraadsnijden maakt gebruik van een continu draadsysteem om precisiesnijden uit te voeren met minimaal kerfverlies en uitstekende nauwkeurigheid. Dit snijsysteem wordt onder spanning geleid door machinaal gebaseerde diametercontrole en is voornamelijk gericht op normaal moeilijk te snijden materialen zoals silicium, keramiek, kwarts en grafiet.
Belangrijkste operationele principes
Diamantdraadzagen functioneren op eindeloze machineopstellingen voor het dupliceren van de behouden snijsnelheid en consistent uitgevoerde sneden. Deze operationele aanpak heeft aanzienlijke gevolgen voor traditionele methoden door de oppervlakteafwerking te verbeteren, het slurrygebruik te verminderen en een hoge werkstukopbrengst per plak te bereiken.
Inzicht in ID Saw Technology
Een zaag met interne diameter (ID) maakt gebruik van een cirkelvormig mes met een aan de binnenkant met diamant bewerkt randmechanisme voor precisiesnijden. ID-zaagmethoden blijken behoorlijk nuttig in tal van wafelsnijtoepassingen waarbij strakke controle over afmetingen, fijne stoeprand en scherpe secties cruciaal is.
Structurele voordelen
Een stijf zaagblad met een massieve kern maakt het mogelijk de bladgeometrie te behouden terwijl het door het werkstuk gaat, waardoor de dikte en vlakheid uniform worden. Hoewel cirkelzagen met ID een grotere stoeprand hebben vergeleken met typen met ultradunne draaddiameters, bieden ze gevestigde opties bij traditioneel snijden, waarbij herhaalbaarheid en waardevolle procescontrole het meest de voorkeur genieten.
Belang van selectie van snijmethoden
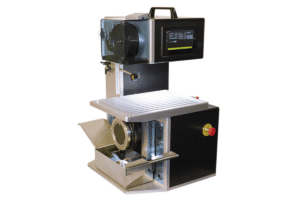
De beslissing om een diamantdraadzaag of een ID-zaag te gebruiken, beïnvloedt kerfverlies, snijsnelheid, snij-efficiëntie en uiteindelijke oppervlaktekwaliteit. Voor brosse en harde materialen moet de juiste snijmethode de vorming van spanen en het genereren van microscheuren beperken, om toekomstige polijst- en inspectieprocessen niet in gevaar te brengen.
⚠️ Kritieke beslissingsfactoren
Parameters zoals draadgrootte, schuurlocatie en behuizingsgrootte hebben allemaal een gelijke invloed op de kern en genereren de totale opbrengst aan volume per plak. Door snijgereedschappen en snijmethoden aan de specificaties van het werkstuk te koppelen, wordt de tijd voor herbewerking en cyclustijd verkort, terwijl hoge precisie wordt geboden tegen concurrerende kosten.
Directe vergelijking: snijprocessen
Een expliciete vergelijking tussen snijmaterialen kan worden samengevat door hun vermogen met betrekking tot kerf, chipping-acties en snij-efficiëntie op harde materialen. Beide technologieën maken gebruik van verschillende benaderingen om precisieresultaten te bereiken.
Diamantdraadzaag snijproces
Bij het zagen van diamantdraad wordt een flexibele lus van in diamant ingebedde draad, gewikkeld onder gecontroleerde spanning rond katrollen, continu gemanipuleerd door programmeerbare systemen voor het geleiden van de voedingskracht, draadsnelheid en slurrystroom om de gewenste schurende interactie en snijsnelheid te behouden.
Procesvoordeel: Breed snijden van silicium, kwarts, keramiek en grafiet wordt met hoge precisie bereikt, vooral op brosse oppervlakken waar het verwijderde materiaal verwaarloosbaar is. Deze gelijkwaardige werking van begin tot eind zorgt ervoor dat een eindeloze diamantdraadzaag kerf- en chipgerelateerde oppervlaktedefecten over aanzienlijke snijruns minimaliseert.
ID Saw Cutting Process
Zagen met binnendiameter gebruiken een cirkelvormig mes met schuurmiddel dat in de binnenrand is bevestigd om het werkstuk door een snijproces met een vaste geometrie te geleiden. Het aspect van de stijfheid van het mes wordt door de snijmachine benut om de toleranties goed vast te houden en de vlakheid over elke snede te behouden.
Proceskarakteristiek: Normaal gesproken genereren ID-zagen een bredere kern dan fijne draadzagen, maar het gedrag van ID-zagen blijft goed voorspeld voor traditionele snijworkflows. De mestbehoeften zijn vaak kleiner dan bij oudere draadzaagsneden, waarbij gereedschappen met diamantrand zeer stabiel zijn voor het snijden van siliciumwafels met herhaalbare en goed gecontroleerde bladlevensduur.
Efficiëntie en Snijsnelheid Analyse
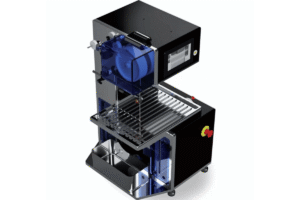
De efficiëntie van het snijproces bereikt een hoog niveau wanneer de snijsnelheid, de substantie- en wafeldikte, het korrelgehalte en de koelvereisten correct op elkaar zijn afgestemd.
Toepassingen in verschillende industrieën
Toepassingen zijn afhankelijk van de materiaalsoorten, de aanvaardbare oppervlaktekwaliteit en de gewenste kerfgrootte. De diamantdraadzaagmethode wordt in grote lijnen toegepast voor harde materialen zoals silicium, keramiek, kwarts en grafiet, voornamelijk wanneer minimale materiaalverwijdering en precisie als essentieel worden beschouwd.
Silicon Wafer Production
De Zaagbenadering van de diamantdraad
Helpt het afval van de stoeprand te verminderen en verbetert het snijvermogen, waardoor meer wafels van één plak staaf kunnen worden gescheiden. De draaddiameter en de schuurgrootte zijn goed afgestemd om de kwetsbare kristalstructuur te beschermen en het oppervlak glad te maken voorafgaand aan het polijsten.
ID Saw Approach
Blijft gewaardeerd voor het nauwkeurig snijden van bepaalde wafeldiameters waarbij stijve zaagbladen consistente sneden bieden Veel fabrikanten nemen genoegen met ID-zagen voor bestaande processen die een strakke controle en minimale mogelijkheden voor verandering vereisen.
Grafiet Snij Toepassingen
Grafiet kan zachter zijn dan keramiek of kwarts, maar juist deze zachtheid kan het zijdelingse scheuren en stof vergroten. Diamantdraadzagen gebruiken een zeer zachte snijwerking met kleine diamantdeeltjes, waardoor perfecte lijnen en dunne kerfs op kwetsbare en poreuze kwaliteiten mogelijk zijn.
Verwerkingsmogelijkheden
- Draadzagen werkt effectief voor verschillende toepassingen
- Draadzaagsnijden voor niet-standaard grafietonderdelen vereist uniformiteit in het blanking
- Diamantdraadsnijden biedt doorgaans een uitstekende materiaalopbrengst en schone oppervlakken
Industrieën door technologie gebruikt
Voordelen en nadelen: uitgebreide analyse

Een zorgvuldige beoordeling van de sterke en zwakke punten van snijmethoden dient als basis voor het matchen van snijtechnologieën met opbrengst-, kosten- en kwaliteitsdoelstellingen. Deze vergelijkingsanalyse onderzoekt de prestaties van diamantdraadzagen en ID-zagen op harde materialen, waaronder silicium, kwarts, keramiek en grafiet.
Voordelen van Diamond Wire Saw
- Verminderd Kerf-verlies: Vermindert kerfgrootte en kerfverlies, bijgevolg het verhogen van materiaalopbrengst met 5-15% per plak in vergelijking met bredere zaagbladen
- Zachte snijactie: Fijne diamantdeeltjes maken zacht snijden mogelijk, waardoor de chipvorming uit siliciumwafels, kwarts en keramiek wordt geminimaliseerd
- Constante snelheid: Continue diamantdraad werkt met constante snelheid samen met materiaal, waardoor een uniform schurend contact behouden blijft voor een betere precisie
- Lagere consumptie: Een lager slurryverbruik genereert betere reinigingen en dunnere draaddiameters verbeteren de snijsnelheid en productiviteitsverhoudingen
Nadelen van Diamond Wire Saw
- Complexe controlevereisten: Noodzaak om spanning, draaddiameter en slurry te controleren om draadzwerven en microlijnpatronen te voorkomen
- Insteluitdagingen: Arbeidzamer instellen en procesafstemming vergeleken met traditionele processen
- Hogere verbruikskosten: Dure hoogwaardige diamantgereedschappen en frequente draadvervanging in situaties met hoge voorraadverwijdering
- Vlakheidsbeperkingen: Kan ontoereikend zijn om de vlakheid over zeer stijve geometrieën vast te houden in vergelijking met stijve bladen
Voordelen van ID Saw
- Uitstekende Dimensionale Controle: Cirkelvormige bladstijfheid en goed uitgesproken geometrie zorgen voor een uniforme dikte en vlakheid
- Eenvoudige integratie: Integreert in vooraf bepaalde recepten met eenvoudige operatortraining en minder procesvariantie
- Gecontroleerd slurrygebruik: Historisch beter geregeld dan traditionele draadzagen met uniforme diamantrandslijtage
- Herhaalbare prestaties: Levert consistente resultaten voor hoge noodzakelijke strakke toleranties door middel van goed begrepen snijmechanisme
Nadelen van ID Saw
- Bredere Kerf: Genereert bredere kerf in vergelijking met diamantdraadzaag, wat leidt tot meer kerfverlies en minder wafels per blokplak
- Hoger chippingpercentage: Potentieel voor een hogere versnipperingssnelheid op harde brosse materialen als de voeding en koeling niet zorgvuldig worden gecontroleerd
- Blade-onderhoud: Zaagbladen vereisen periodiek verband met een hoger verbruiksverbruik naarmate diamantgereedschap slijt
- Beperkte flexibiliteit: Beperkte capaciteit voor grote of abnormale werkstukgeometrieën
Aanbevelen lezen: Gantry Diamond Wire Saw: Precision Cutting Technology
Gerelateerde berichten
Trending Blogs


