
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Diamantdraadzaag versus lasersnijden versus waterjet voor keramiek

Diamantdraadzaag versus lasersnijden versus waterjet: complete vergelijkingsgids
Het succes van keramische precisie snijwerk hangt af van welke snijmethode het team selecteert Keramiek vereist speciale snijmethoden vanwege hun harde brosse eigenschappen die schone sneden moeten creëren zonder het materiaal te beschadigen.
Het onderzoek evalueert en contrasteert drie snijmethoden, waaronder diamantdraadzaag en lasersnijden en waterstraalsnijden. De drie methoden bieden verschillende voordelen en beperkingen die de juiste toepassing ervan voor verschillende taken bepalen. Door het begrip van deze methoden kunt u de beste optie kiezen voor uw keramische productie of prototype-ontwikkelingsvereisten.
Inleiding tot snijmethoden voor keramiek

De drie meest gebruikte methoden voor het snijden van keramiek vertonen zowel effectieve prestaties als betrouwbare resultaten.
Lasersnijden
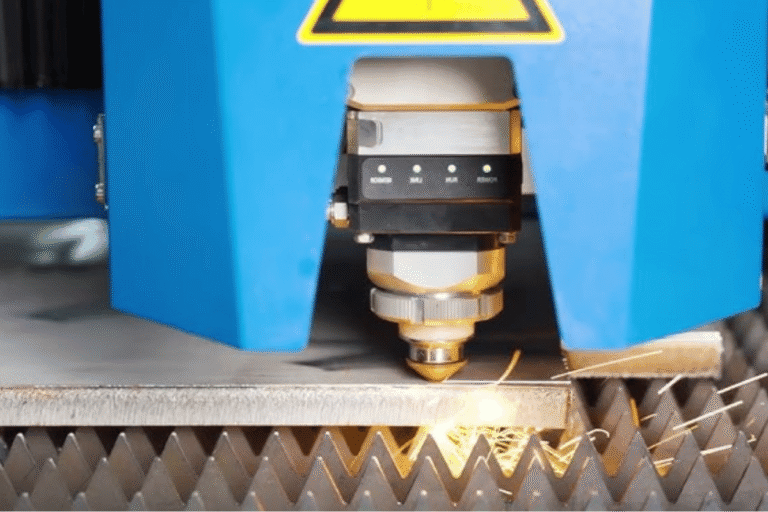
Deze methode maakt gebruik van een krachtige laser om precisiesneden te bereiken De technologie werkt het beste voor ingewikkelde ontwerpen omdat het nauwkeurige resultaten oplevert terwijl minimale materialen worden verbruikt Het proces ondervindt problemen bij gebruik op dikkere keramische materialen omdat het thermische spanningsproblemen veroorzaakt.
Waterjet Cutting
Het Waterjet snijproces maakt gebruik van hogedrukwater samen met schurende materialen om keramiek te snijden zonder warmte te produceren De techniek behoudt de materiaalsterkte terwijl het snijden van verschillende keramische diktes mogelijk is.
Diamantzaag snijden
De techniek maakt gebruik van zaagbladen met diamantranden die nauwkeurige snijcontrole bieden. Het systeem stelt gebruikers in staat grotere materialen te verwerken, hoewel het de nauwkeurigheid mist die lasersnijden biedt.
De verschillende methoden bieden duidelijke voordelen die afhangen van de specifieke projectbehoeften aan nauwkeurigheid en materiaalspecificaties. Het proces van het selecteren van een geschikte snijmethode vereist kennis over de fundamentele verschillen die bestaan tussen alle beschikbare snijtechnieken.
Overzicht van Keramische Materialen
Het proces van het produceren van keramiek bij hoge temperaturen creëert niet-metalen materialen die afkomstig zijn van anorganische stoffen en unieke mechanische en thermische en elektrische eigenschappen vertonen De drie hoofdcategorieën materialen, waaronder structurele keramiek en functionele keramiek en geavanceerde keramiek, vertonen verschillende fysieke kenmerken en gebruiken verschillende operationele functies Bakstenen en tegels functioneren als structurele keramiek omdat ze een hoge duurzaamheid en mechanische sterkte bezitten, terwijl functionele keramiek essentiële ondersteuning biedt aan elektronische apparaten door hun functie in condensatoren en sensoren. De geavanceerde keramiek van siliciumcarbide en zirkoniumoxide vertoont essentiële kenmerken, waaronder hun vermogen om hoge temperaturen en hun chemische stabiliteit te weerstaan en hun lichtgewicht karakter, waardoor ze essentieel zijn voor gebruik in de lucht- en ruimtevaart en medische en industriële gebieden.
De industrie richt zich nu op de ontwikkeling van bio-inert materialen voor implantaten en keramisch gecoate componenten voor hernieuwbare energiesystemen, volgens deze huidige trend De ontwikkeling van nieuwe technologieën hangt af van het begrijpen van de specifieke eigenschappen van elk keramisch type, wat hun praktische implementatie in geavanceerde technologiesystemen mogelijk maakt.
Belang van precisie bij het snijden
De productie- en ruimtevaartindustrie samen met de productie van medische apparaten vereisen nauwkeurige snijmethoden als hun fundamentele operationele behoefte. Ingenieurs hebben nauwkeurige snijmethoden nodig die geen materiaalafval produceren om aan hun volledige operationele vereisten en technische normen te voldoen. Vijf fundamentele factoren laten zien waarom nauwkeurige snijmethoden ertoe doen, wat onderzoekers ondersteunen met uitgebreid onderzoeksbewijs.
Verbeterde materiaalefficiëntie
Precisiesnijden leidt tot een beter materiaalgebruik omdat studies aantonen dat geavanceerde snijtechnologieën resulteren in materiaalafvalreducties tot 30%. Het verkwistende gebruik van grondstoffen wordt een urgent probleem voor industrieën die dure titanium en koolstofvezel nodig hebben die ze niet kunnen vervangen.
Verbeterde Productkwaliteit
Zeer nauwkeurige snijmethoden produceren onderdelen die voldoen aan de exacte ontwerpvereisten die productiefouten verminderen. Fabrikanten van medische apparaten moeten hun productieproces strikt controleren, omdat zelfs 0,01 mm afwijking van de specificaties zal leiden tot functioneel falen van hun chirurgische gereedschappen en implantaten.
Consistentie in productie
De combinatie van lasersnijden en waterstraalsnijsystemen maakt nauwkeurige snijmethoden mogelijk om productie in grote volumes te ondersteunen Uit de gegevens blijkt dat geautomatiseerd precisiesnijden herhaalbaarheidspercentages bereikt die hoger zijn dan 99%, waardoor fabrikanten identieke onderdelen in grote hoeveelheden kunnen produceren.
Kostenreductie
De uitgaven voor precisie-snijtechnologieën zullen worden terugverdiend door toekomstige besparingen die de arbeidskosten en materiaalverspilling zullen verminderen en de noodzaak tot herbewerking Het gebruik van deze technologieën leidt tot een daling van de productiekosten tussen 15-20% volgens rapporten over bedrijven die deze technologische oplossingen hebben overgenomen.
Veiligheid en naleving
Precisiesnijtechnologie regelt alle veiligheidseisen en wettelijke verplichtingen waaraan lucht- en ruimtevaart- en medische domeinen moeten voldoen. De FAA vereist dat vliegtuigfabrikanten hun componenttoleranties op minder dan één millimeter handhaven om de veiligheid en operationele betrouwbaarheid van passagiers te garanderen.
Precisiesnijtechnologie fungeert als het essentiële proces dat verschillende industrieën ertoe aanzet hun technologische vooruitgang en operationele efficiëntie en wettelijke nalevingsbehoeften te verwezenlijken.
Diamantdraadzaag voor keramiek

The diamant draadzaag dient als het primaire snijinstrument voor keramische materialen omdat het nauwkeurige snijmogelijkheden biedt en effectief werkt op harde brosse materialen zonder scheuren of defecten te creëren De draad maakt gebruik van ingebedde industriële diamantdeeltjes om efficiënt keramiek te snijden en tegelijkertijd materiaalverlies te verminderen en randafbrokkeling te voorkomen De methode biedt zeer nauwkeurige toepassingen die de productie van elektronica en ruimtevaartcomponenten ten goede komen. Het niet-schurende snijproces handhaaft de structurele integriteit van keramisch materiaal en vermindert tegelijkertijd het risico op thermische schade.
Hoe diamantdraadzaag werkt
Diamant draadzaag technologie werkt via zijn gespecialiseerde snijsysteem dat gebruik maakt van draad met hoge treksterkte samen met industriële diamantdeeltjes De draad bestaat uit een sterke metalen kern gemaakt van staal die bedekt wordt met diamantschuurmiddelen die snijden mogelijk maken De diamantdeeltjes slijpen door oppervlaktemateriaal wanneer de draad werkt met hoge spanningen en hoge bewegingssnelheden.
De laatste gegevens tonen aan dat verbeteringen in het ontwerp van diamantdraadzaag zijn nu aanwezig geoptimaliseerde draaddikte en nieuwe coatingmethoden die de snijprestaties verbeteren en de levensduur van apparatuur verlengen Het proces helpt het verlies van kernf te verminderen, waardoor de verwijdering van afvalmateriaal wordt gemeten en tegelijkertijd nauwkeurige en rechte sneden worden geleverd die nodig zijn voor industrieën die een hoge nauwkeurigheid vereisen, zoals de productie van halfgeleiders en fotovoltaïsche productie en ruimtevaarttechniek. Moderne systemen maken nu gebruik van geautomatiseerde spanningscontrole samen met variabele snijsnelheden, waardoor ze zich kunnen aanpassen aan verschillende materiaaleigenschappen en tegelijkertijd de operationele efficiëntie en het operationele aanpassingsvermogen kunnen verbeteren. De technologie maakt het mogelijk dat industriële processen harde en brosse materialen met lage schade kunnen behandelen, wat resulteert in hogere opbrengstpercentages en productiviteitswinsten in meerdere industriële sectoren.
Voordelen van Diamond Wire Cutting
- Hoge Precisie Snijden
Diamantdraadsnijden bereikt uitzonderlijk nauwkeurige sneden die nauwkeurige resultaten op micrometerbasis opleveren De lucht- en ruimtevaart- en halfgeleiderindustrieën vereisen dit niveau van precisie omdat zelfs kleine productafwijkingen tot grote prestatie- en kwaliteitsproblemen kunnen leiden. - Verminderd materiaalafval
De dunne diameter van de diamantdraad resulteert in een aanzienlijke vermindering van het kerfverlies, wat verwijst naar het materiaal dat tijdens het snijden wordt verwijderd. De technologie maakt kostenbesparingen en een beter gebruik van hulpbronnen mogelijk wanneer deze wordt gebruikt om hoogwaardige materialen zoals silicium en saffier te snijden. - Veelzijdigheid in alle materiaalsoorten
De technologie werkt effectief met verschillende harde en brosse stoffen, waaronder silicium en kwarts, keramiek en composietmaterialen. Verschillende industrieën passen diamantdraadsnijden toe vanwege het vermogen om aan verschillende productiebehoeften te voldoen. - Verbeterde oppervlakteafwerking
Het snijden van diamantdraad produceert gladdere oppervlakken die minder ondergrondse schade vertonen. Het snijproces vereist minder nabewerkingswerk vanwege de nauwkeurige snijmethode, waardoor de noodzaak voor polijsttaken wordt verminderd, waardoor de productie-efficiëntie wordt vergroot. - Verbeterde efficiëntie door automatisering
Moderne diamantdraadsnijsystemen maken gebruik van geautomatiseerde functies, waaronder spanningscontrole en variabele snelheden en realtime monitoring. De nieuwe systeemverbeteringen maken een betere operationele efficiëntie mogelijk, wat resulteert in minder menselijke fouten en betrouwbare resultaten oplevert onder zeer zware productieomstandigheden.
Beperkingen en overwegingen
Het snijden van diamantdraad brengt meerdere voordelen met zich mee, maar heeft bijzondere nadelen die moeten worden beoordeeld. De hoge initiële investeringskosten van geavanceerde systemen en machines vormen het belangrijkste obstakel dat moet worden aangepakt. Het obstakel bestaat voor kleinere operaties die niet over de nodige middelen beschikken om hun werk voort te zetten. De faciliteiten ervaren voortdurende kosten omdat diamantdraden zowel onderhoud als vervanging vereisen tijdens operaties waarbij gebruik wordt gemaakt van zeer schurende materialen en uitgebreide machines.
Het snijproces genereert materiaalafval dat een grote beperking vormt voor het snijden van diamantdraad, ondanks dat er minder afval wordt geproduceerd dan conventionele methoden. Het snijproces van diamantdraad vereist exacte kalibratie en deskundige kennis om de optimale operationele prestaties te bereiken. De draad ontwikkelt voortijdige slijtage, waardoor de efficiëntie afneemt wanneer de draad niet goed uitgelijnd raakt of overmatige spanning ervaart.
Milieu-elementen zijn nu belangrijker dan in voorgaande tijden. Het snijproces vereist een goed beheer van koelvloeistoffen om milieuverontreiniging te voorkomen of om aan wettelijke normen te voldoen. Industrieën moeten deze elementen beoordelen om ze te vergelijken met de efficiëntie- en precisievoordelen van de technologie voordat ze beslissen of ze deze voor hun specifieke gebruik zullen gebruiken.
Lasersnijden voor keramiek
Lasersnijden voor keramiek dient als een nauwkeurige en effectieve oplossing die industrieën gebruiken om gedetailleerde ontwerpen te maken en hoge precisienormen te handhaven De methode maakt gebruik van krachtige laserstralen om snij- en graveertaken uit te voeren op keramische materialen, terwijl fysieke krachten die tot structurele schade zouden leiden tot een minimum worden beperkt. De methode werkt het beste wanneer deze wordt gebruikt om ingewikkelde vormen te produceren die verschillende gebieden, zoals elektronica, lucht- en ruimtevaart en de productie van medische apparaten, vereisen. Het proces heeft speciale aanpassingen van de stroom- en snijsnelheid nodig omdat keramiek zowel hardheid als broosheid bezit, waardoor het moeilijk wordt om schone randen te produceren zonder thermische schade te veroorzaken. De industrie maakt gebruik van geavanceerde lasers met CO2 en vezels, omdat deze systemen betrouwbare prestaties en flexibele mogelijkheden bieden om verschillende soorten keramische materialen te verwerken.
Mechanisme van lasersnijden
Lasersnijden maakt gebruik van extreme lichtstralen om materialen naar hun smeltpunt of hun brandpunt of hun verdampingspunt te brengen De CO2 laser - en fiberlasersystemen creëren een laserstraal die ze door een lenssysteem focusseren om een klein gebied te produceren dat de hoogste thermische energie bevat Het snijproces begint wanneer het materiaal zijn smeltpunt of sublimatietemperatuur bereikt door plaatselijke verwarming vanwege de thermische interactie met het materiaal Het systeem maakt gebruik van gasondersteuning die zuurstof en stikstof of lucht gebruikt om gesmolten materiaal uit de stoep te helpen verwijderen, waardoor nauwkeurig snijden mogelijk is en tegelijkertijd wordt voorkomen dat gestold materiaal zich aan de snijkanten hecht.
De ontwikkeling van lasertechnologie heeft nieuwe hoogten bereikt door moderne innovaties zoals adaptieve optica en verbeterde straalstabiliteit die nauwkeurige controle over laserparameters mogelijk maken De technieken maken de optimalisatie van vermogensdichtheid en focuspositie en pulsduur mogelijk wat leidt tot verminderde thermische vervorming en verbeterde randkwaliteit Volgens zoekindexgegevens worden hoogefficiënte systemen vaker gebruikt omdat ultrasnelle femtoseconde lasers minimale door warmte beïnvloede zones genereren die de prestaties voor broze materialen en warmtegevoelige materialen verbeteren De voortdurende ontwikkeling van lasersnijtechnologie combineert nu precisie met energiezuinige oplossingen om betere snijresultaten te creëren.
Voordelen van Laser Cut Technieken
Hoge Precisie en Nauwkeurigheid
Lasersnijden bereikt zijn uitstekende nauwkeurigheid door zijn nauwkeurige straalfocus en zijn geavanceerde operationele controlesystemen. De geavanceerde lasersystemen van vandaag produceren snijtoleranties die ±0,003 inch bereiken, waardoor ze gedetailleerde patronen kunnen creëren via hun productieprocessen.
Verminderd materiaalafval
Het lasersnijproces creëert smalle sneden door materialen wat leidt tot minder afval en een betere benutting van grondstoffen De studies tonen aan dat lasersnijden leidt tot 10-15% minder materiaalverbruik in vergelijking met mechanische snijprocessen.
Veelzijdigheid in materialen
Lasersnijtechnologie maakt de verwerking van meerdere materialen mogelijk, waaronder metalen, kunststoffen, hout en composietmaterialen. CO2-lasers fungeren als de belangrijkste technologie voor het graveren en snijden van niet-metalen materialen, terwijl vezellasers reflecterende metalen zoals aluminium en messing verwerken.
Snelheid en efficiëntie
Lasersnijden zorgt voor verwerkingssnelheden die de efficiëntie van traditionele snijmethoden overschrijden De snijsnelheden van materialen variëren van 20 inch per minuut wat van toepassing is op dikke metalen tot meer dan 100 inch per minuut wat van toepassing is op dunnere platen Het proces bereikt efficiëntie wat resulteert in kortere doorlooptijden en hogere productiviteit.
Minimale vereisten na verwerking
De geconcentreerde laserenergie produceert randen die schoon en glad blijven, waardoor de noodzaak voor het afwerken van werkzaamheden, waaronder slijpen en polijsten, wordt geëlimineerd. Het proces verbetert de esthetische resultaten, terwijl het ook de kosten die met de productie gepaard gaan, verlaagt.
Uitdagingen bij het lasersnijden van keramiek
Materiële Brittleness
Het snijproces van keramiek staat voor uitdagingen omdat deze materialen inherente brosheid vertonen, wat resulteert in scheuren en spanen tijdens snijwerkzaamheden. De combinatie van deze twee factoren creëert hoge thermische gradiënten door laserverwarming, wat leidt tot microscheuren, die de structurele sterkte van het eindproduct beschadigen.
Thermisch spanningsbeheer
De warmte van lasersnijden creëert thermische spanningshotspots omdat keramiek de warmte niet goed geleidt. Het materiaal zal tijdens de verwerking breuken en vervormingen ontwikkelen vanwege dit thermische schokeffect.
Hoge Reflectiviteit in Bepaalde Keramische Typen
Gepolijst keramiek vertoont een hoge reflectiviteit, wat hun vermogen om laserenergie effectief te absorberen beïnvloedt. De situatie vereist lasers met een hoger vermogen, wat leidt tot hogere bedrijfskosten.
Debris Generation
Het snijproces van keramiek via lasermethoden produceert fijn deeltjesafval vanwege de manier waarop het materiaal is gestructureerd. Het snijproces stuit op problemen omdat onvoldoende behandeld vuil snij-inconsistenties veroorzaakt, die extra reinigingswerk vereisen.
Uitrusting Slijtage en Scheur
De hardheid van keramiek zorgt ervoor dat laseroptica en onderdelen van apparatuur snel worden afgebroken De noodzaak voor constant onderhoud en vervanging van onderdelen treedt op omdat schurende keramische deeltjes en krachtige laserinteracties ervoor zorgen dat apparatuur verslijt, wat resulteert in meer stilstand en operationele kosten.
Waterjet Cutting voor keramiek
Waterstraalsnijden dient als een uitstekende techniek voor keramische materialen omdat het exacte snijresultaten oplevert terwijl er minder materiaal wordt gebruikt De werking van waterstraalsystemen verschilt van lasersnijden omdat waterstraalsystemen hogedrukwaterstromen samen met schurende deeltjes gebruiken om harde materialen door te snijden De techniek maakt een veilige werking mogelijk omdat het tijdens de uitvoering geen door warmte beïnvloede zone (HAZ) produceert Waterstraalsnijden verbetert de keramische snijresultaten omdat het de kans op scheuren of breken verkleint, wat schonere en nauwkeurigere sneden oplevert Het systeem functioneert als een voorkeursmethode omdat het zowel zijn vermogen biedt om aan complexe keramische onderdelen te werken als zijn vermogen om te kunnen omgaan met technische vereisten van verschillende industrieën die exacte metingen en perfecte oppervlaktekwaliteit vereisen.
Principes van Waterjet Cutting
De technologie is gebaseerd op vijf essentiële principes, die de fundamentele elementen vormen.
1
Waterstroomgeneratie onder hoge druk
Het waterstraalsnijproces hangt af van het vermogen ervan om een waterstroom onder extreem hoge druk te creëren die werkt bij drukken van meer dan 60.000 psi (pond per vierkante inch).Een gespecialiseerde hydraulische versterkerpomp bereikt deze druk door water onder druk te zetten om materiaal door verschillende stoffen te laten snijden.
2
Schuurmiddel het Mengen voor Verbeterde Snijdende Macht
De waterstroom vereist dat granaat als schuurmateriaal wordt ingebracht bij het snijden door hardere materialen, waaronder metalen en keramiek. De mengkamer verwerkt het mengsel waardoor schurende deeltjes hun beweging met het water kunnen versnellen om een snijstroom te genereren die door robuuste materialen kan dringen.
3
Focussen door een precisiemondstuk
Het hogedrukwater - en schuurmengsel wordt door een kleindiameter juweel - of carbidesproeier geleid dat is ontworpen voor maximale energieconcentratie De sproeiers maken het mogelijk de stroom nauwkeurig te richten omdat ze energie intact houden terwijl specifieke materialen kunnen worden weggenomen.
4
Niet-thermisch snijmechanisme
Het waterstraalsnijproces maakt gebruik van een koud snijprincipe waardoor het verschilt van conventionele snijmethoden. Het proces creëert geen door hitte beïnvloede zone (HAZ), wat geen thermisch kromtrekken of smelten van materialen veroorzaakt, wat zou kunnen leiden tot structurele verzwakking van gevoelige materialen.
5
Veelzijdigheid in materiaalverwerking
Waterstraalsystemen zijn ontworpen om door verschillende materialen te snijden, waaronder composieten en metalen, maar ook keramiek en glas en kunststoffen. Met het waterstraalsysteem kunnen gebruikers hun activiteiten aanpassen door middel van drukinstellingen en schurende selectie en mondstukafmetingen, die helpen bij het matchen van verschillende materiaaleigenschappen en diktes.
De principes van waterjettechnologie werken samen om efficiënte snijsystemen te creëren die nauwkeurige resultaten bereiken en tegelijkertijd verschillende operationele mogelijkheden mogelijk maken. De technologie biedt meerdere toepassingen die lucht- en ruimtevaartbedrijven, autobedrijven en productiesectoren kunnen gebruiken.
Voordelen van Waterjet Cutting
Precision Cutting
Waterstraalsnijden bereikt zijn hoogste vorm van nauwkeurigheid omdat het snijtoleranties kan behouden die de extreme waarde van ±0,003 inch bereiken. De precieze bewerkingstechniek produceert afgewerkte onderdelen die minder verwerking behoeven omdat hun randen dicht bij perfecte normen passen.
Koud Snijproces
Waterstraalsnijden werkt als een koudsnijtechniek omdat het tijdens de uitvoering geen warmte genereert. Het proces beschermt warmtegevoelige materialen zoals titanium en gehard glas tegen door hitte beïnvloede zones (HAZ) en materiaalvervorming en thermische vervorming.
Veelzijdigheid
Waterstraalsnijden werkt effectief met verschillende materialen, waaronder metalen en composieten en keramiek en steen en glas en kunststoffen. De implementatie van schuurmiddelen maakt efficiënt snijden van zware materialen mogelijk, waaronder staal met een dikte van 12 inch.
Milieuvriendelijk
De waterjetmethode vormt een milieuveilige methode omdat deze tijdens bedrijf geen gevaarlijke dampen, gassen of giftige materialen genereert. Het systeem gebruikt water als belangrijkste hulpbron die recyclinginspanningen ondersteunt en tegelijkertijd de schadelijke effecten op het milieu vermindert.
Minimaal materiaalafval
De waterstraalsnijmethode produceert smalle kerfsneden die resulteren in maximaal materiaalgebruik. Het proces verlaagt de productiekosten en bevordert tegelijkertijd duurzame productie door het vermogen om schrootmateriaal te verminderen en hulpbronnen te besparen.
Nadelen en beperkingen
Hoge initiële investering
De kosten die nodig zijn voor de aanschaf en installatie van waterstraalsnijmachines zijn hoger dan de kosten die gepaard gaan met andere snijmethoden De totale uitgaven omvatten machinekosten samen met installatiekosten en kosten voor extra componenten, waaronder schurende behandelingssystemen en waterrecyclingsystemen. De initiële kosten vormen een obstakel voor kleinschalige bedrijven die deze apparatuur willen aanschaffen.
Langzamere Snijsnelheden voor Dikke Materialen
Waterstraalsnijden behaalt precieze resultaten maar de snijsnelheid neemt af wanneer werknemers door dikkere materialen snijden Plasma - en lasersnijsystemen werken sneller dan waterstraalsystemen bij het hanteren van projecten waarbij extreem dikke materialen moeten worden gesneden De noodzaak om hoge productiesnelheden te bereiken beperkt de mogelijkheid om output te genereren binnen bewerkingen die aanzienlijke productvolumes verwerken.
Onderhoud en exploitatiekosten
Waterstraalsnijden vermindert afvalmaterialen, maar brengt hoge operationele kosten met zich mee die moeten worden betaald voor het voortdurende gebruik ervan. De kosten omvatten essentiële onderhoudstaken, reparaties aan noodpompen en de voortdurende behoefte aan granaatschuurmiddelen. De totale bedrijfskosten bestaan uit een schurend verbruik dat 60% bereikt, waardoor gedurende de hele looptijd een negatief effect op de bedrijfswinsten ontstaat.
Grote water- en stroomvereisten
Waterstraalsystemen hebben continue toegang nodig tot hogedrukwatervoorzieningen en aanzienlijke elektrische energie om te kunnen functioneren. Een reguliere waterstraalpomp moet elke minuut tussen de tien en twintig liter water gebruiken op basis van de specifieke gebruiksvereisten. De situatie creëert problemen voor locaties die te kampen hebben met watertekorten of over dure energiebronnen beschikken.
Materiaalspecifieke beperkingen
Gehard glas en verschillende andere materialen worden gevoelig voor verbrijzeling bij blootstelling aan waterstraal hogedrukstromen Het proces biedt meerdere snijmogelijkheden, maar toch hebben bepaalde materialen verschillende snijmethoden nodig om effectieve resultaten te bereiken. Het gebruik van zeer schurende of extreem harde materialen resulteert in overmatige slijtage van de spuitmond vanwege hun operationele kenmerken.
Vergelijkende analyse van snijmethoden
Mensen kiezen meestal tussen drie belangrijke snijtechnieken, waaronder waterstraalsnijden en lasersnijden en plasmasnijden. Elke snijmethode vertoont duidelijke voor- en nadelen die afhangen van het gebruikte materiaal en de vereiste precisie en het beoogde gebruik.
Precisie: Diamantdraadzaag versus lasersnijden versus waterjet
Diamantdraadzagen lever hun beste nauwkeurigheidsresultaten door hun geavanceerde snijmethoden terwijl lasersnijden uitstekende precisieresultaten oplevert voor ingewikkeld gedetailleerd werk en waterstraalsnijden zijn optimale precisieniveau bereikt omdat het effectief kan werken met verschillende soorten materialen.
Elke methode heeft een unieke toepassing die aan bepaalde eisen voldoet, omdat diamantdraadzagen nauwkeurige snijmogelijkheden bieden voor taaie materialen, terwijl lasersnijden het beste werkt voor dunne geleidende materialen en waterstraaltechnologie uitblinkt in het verwerken van zware verschillende materialen.
Kostenefficiëntie van elke snijmethode
De drie snijmethoden plasmasnijden, lasersnijden en waterstraalsnijden produceren verschillende kostenefficiënties omdat hun apparatuurkosten, operationele kosten, snijsnelheden en snijnauwkeurigheidsniveaus verschillen.
De kosteneffectiviteit van de twee methoden hangt af van parameters zoals hoe moeilijk de sneden zijn, materiaaldikte, vereiste snijkwaliteit, en daarom moet er speciale aandacht worden besteed aan de eisen en economische logica van individuele projecten.
Referentiebronnen
- Diamantdraadzaag versus lasersnijvergelijking - DONGHE
De studie onderzoekt beide snijmethoden om hun specifieke voordelen op het gebied van precisie en materiaalsnijprestaties te bepalen. - Revolutionaire industriële materiaalsnijmethoden
Het artikel onderzoekt moderne snijtechnologieën, waaronder laser- en waterjet- en diamantdraadlussnijden voor hun industriële toepassingen. - Keramische CNC-bewerking: hoe u de perfecte gereedschappen selecteert
In het artikel worden de moeilijkheden van keramische bewerking uitgelegd en wordt beoordeeld welke snijtechnieken geschikt zijn voor diverse situaties Lees het volgende aan Diamantdraadzaag voor keramisch snijden: de definitieve gids
Veelgestelde vragen
1. Wat zijn de fundamentele verschillen tussen deze drie snijmethoden voor keramiek?
De drie technologieën gebruiken verschillende benaderingen om materialen van oppervlakken te verwijderen.
Diamantdraadzaag: Het mechanische schuringsproces maakt gebruik van een staaldraad waaraan diamantdeeltjes zijn bevestigd om met hoge snelheden door keramisch materiaal te snijden. Het proces vereist zowel lage spanning als lage temperatuuromstandigheden om te kunnen werken.
Lasersnijden: Het proces maakt gebruik van thermische energie om materialen te snijden De laserstraal die intense concentratie en immense energiecapaciteit heeft, gaat verder met smelten en verdampen en breekt het keramische materiaal volgens het vooraf bepaalde snijtraject. Het proces maakt geen contact met het materiaal.
Waterstraalsnijden: Het proces maakt gebruik van mechanische energie om materiaal van oppervlakken te verwijderen. Het proces maakt gebruik van een waterstroom die onder ultrahoge druk werkt om keramische oppervlakken door te snijden en tegelijkertijd te worden gecombineerd met fijne schuurmaterialen zoals granaat. Het proces werkt zonder contact tussen het water en het werkstuk bij lage temperaturen.
2. Wanneer moet lasersnijden de voorkeur verdienen boven andere methoden?
Lasersnijden werkt het beste bij het hanteren van dunne keramische platen die een snelle verwerking vereisen en waarvoor complexe tweedimensionale ontwerpen moeten worden gemaakt samen met driedimensionale structuren De belangrijkste voordelen van het systeem zijn de snelle werkingssnelheid die meerdere niet-lineaire snijopties mogelijk maakt De technologie blinkt uit in toepassingen zoals het beschrijven van keramische substraten voor elektronica of het snijden van gedetailleerde patronen waarbij de aanwezigheid van een kleine, door warmte beïnvloede zone acceptabel is en daaropvolgende afwerkingsprocessen kunnen worden toegepast.
3. Wat zijn de belangrijkste voordelen van het gebruik van een schurende waterstraal voor het snijden van keramiek?
Waterstraalsnijden kan alle soorten materialen aan, omdat de technologie ervan werkt om nauwkeurige sneden te creëren zonder thermische spanning te produceren wanneer het materialen doorsnijdt die een dikte hebben van meer dan 100 millimeter Dit proces beschermt tegen zowel hittegerelateerde scheuren als veranderingen in materiaaleigenschappen De technologie kan alle soorten keramiek doorsnijden die bestaan omdat deze niet afhankelijk zijn van hun elektrische geleidbaarheid of reflecterende eigenschappen. De methode biedt ondersteuning voor het produceren van complexe vormen, terwijl de afwezigheid van mechanische spanning gebruikers in staat stelt met kwetsbare materialen te werken.
4. Wat zijn de belangrijkste beperkingen van elke technologie bij de verwerking van keramiek?
Diamantdraadzaag: De snijprocedure vereist meer tijd om te voltooien dan zowel waterstraalsnijden als lasersnijden wanneer het ingewikkelde snijpatronen verwerkt. Het gereedschap werkt het beste om directe sneden te maken door materialen die toegang bieden tot grote blokken, terwijl het geen gedetailleerde sneden voor interne structuren kan creëren.
Lasersnijden: Het proces heeft een primaire beperking omdat de door hitte beïnvloede zone HAZ een risico met zich meebrengt dat de structurele integriteit van het keramische materiaal kan beschadigen. Het systeem wordt minder efficiënt bij het werken met dikke stoffen, omdat de laserstraal energie verliest door divergentie, wat ertoe leidt dat minder vermogen het doel bereikt en het systeem moeite heeft om met sterk reflecterende of transparante keramiek om te gaan.
Waterstraalsnijden: Het proces heeft een fundamentele beperking omdat “kerf taper” ervoor zorgt dat de snede aan het bovenste gedeelte uitzet ten opzichte van het onderste gedeelte bij het verwerken van dikke materialen Het systeem heeft moderne vijfassige systemen nodig om dit probleem te elimineren, maar het blijft een relevant probleem. Het proces kost meer geld omdat er zowel schuurmiddelen als hogedrukpomponderdelen voor nodig zijn.
5. Hoe vergelijken de kosten zich met de drie methoden?
Kapitaalkosten: Diamantdraadzagen hebben doorgaans de laagste initiële investeringskosten De installatiekosten voor lasersystemen met hoog vermogen en waterstraalsystemen met ultrahoge druk zijn aanzienlijk hoger dan de standaard apparatuurkosten. Operationele kosten: Lasersnijden heeft over het algemeen lagere verbruikskosten Het proces van waterstraalsnijden vereist drie soorten uitgaven, waaronder schuurmondstukken en hogedrukafdichtingen. Diamantdraadzagen vereisen dat gebruikers kosten plannen die zowel draadgebruik als werking van het koelsysteem omvatten. De materiaaldikte en de complexiteit van de snede, samen met de vereisten voor het productievolume, bepalen de uiteindelijke kosten per onderdeel.
Gerelateerde berichten
Trending Blogs


