
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Vermindering van de oppervlakteruwheid bij keramisch snijden

Vermindering van de oppervlakteruwheid bij keramisch snijden: complete gids
Keramiek wordt nu op elk industrieel gebied gebruikt vanwege de hoge sterkte en temperatuurbestendigheid en de zeer nauwkeurige precisie die in het veld vereist is, maar defectenvrije bewerking is een probleem.
Verbeterde oppervlakteruwheid is de belangrijkste factor van niet-relevantie van het oppervlak voor keramiek, dat wil zeggen de onderdrukking ervan voor verder gebruik, omdat het de functionaliteit en morfologische aspecten van de elementen vervaardigd uit keramiek beperkt. Dit artikel gaat in op de focus op oppervlakteruwheid in productiecycli van keramische elementen, waardoor uitgebreide inzichten worden geboden in het verminderen van snijkrachten en het verbeteren van de materiaalkwaliteit door middel van geoptimaliseerde bewerkingsprocessen.
Understanding Surface Roughness
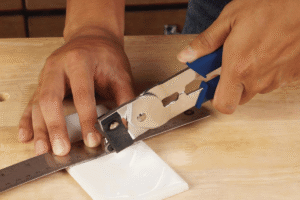
Oppervlakteruwheid verwijst naar de verschillen die optreden in de textuur of topografie van een materiaal nadat het enkele bewerkingsprocessen heeft ondergaan Dit wordt beschouwd als een essentiële factor die de kwaliteit en prestaties van het eindproduct beïnvloedt Oppervlakteruwheid wordt vaak beschouwd in termen van bepaalde parameters zoals ruwheid, bijvoorbeeld de gemiddelde ruwheid, Ra -de gemiddelde afwijking van het oppervlak van een werkend materiaal Enkele van de oorzaken van oppervlakteruwheid die het vermelden waard zijn, zijn onder meer gereedschapsslijtage, bewerkingssnelheid, materiaalhardheid en andere milieuaspecten zoals trillingen en temperatuur. Terwijl het verminderen van de oppervlakteruwheid bij keramisch snijden wenselijk is, verbetert een dergelijke textuur het uiterlijk van een product, evenals deze, zijnde smering, slijtage, spanning, samen met andere kenmerken van materialen die daarom belangrijk zijn.
Definitie en belang van oppervlakteruwheid
De term oppervlakteruwheid betekent niet-uniformiteit of defecten die worden aangetroffen op het oppervlak van een dergelijk materiaal en die het resultaat zijn van productietechnieken zoals snijden, slijpen of polijsten. Daarom is deze invloed permanent en gebaseerd op de vorm van het product en de esthetiek en functionaliteit ervan die al dan niet kunnen worden bereikt. Het verminderen van de oppervlakteruwheid is essentieel omdat het de prestaties van componentinterfaces beïnvloedt, bijvoorbeeld de wrijvings- en slijtageprestaties, evenals de afdichtingsmogelijkheden. Het gladmaken van de oppervlakteruwheid verbetert de prestaties van het product en verlengt de levensduur van het product, en heeft daarom een aanzienlijke invloed op de engineering- en productieprocessen.
Meten van oppervlakteruwheid in keramische materialen
Het verminderen van de oppervlakteruwheid bij het keramisch snijden van metalen en niet-metalen is opgenomen in verschillende technieken van oppervlaktemetrologie die gelijktijdig gestandaardiseerd en goed begrepen zijn Een van de toegepaste methoden is contacttesten waarbij het oppervlak van een monster wordt gescand door middel van een stylus Uitstekende precisie en details van de volledige periferie zijn wat deze methode biedt Ook bij het beschouwen van een delicaat of complex oppervlak zullen optische of laserapparaten zonder de aanrakende component de juiste keuze zijn, aangezien ze geen enkele vorm van mechanische kracht opleggen Elke reeks waarden die in elk geval wordt gerapporteerd heeft betrekking op servicebewerkingen en snelheidsstatistieken Ra wordt in deze context meestal als term gebruikt om een geometrie te evalueren Een bepaalde methode voor het verkrijgen van de juiste meting van het oppervlak moet worden geselecteerd op basis van de juiste meting.
Factoren die de ruwheid van het oppervlak beïnvloeden
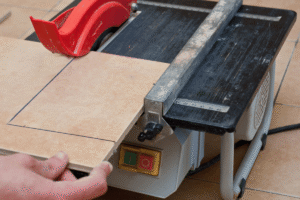
De textuur die kwaliteiten biedt waarmee een materiaal kan worden beoordeeld, wordt gecreëerd door vele aspecten die het mogelijk maken dat oppervlakteruwheid optreedt. In deze sectie worden vijf primaire aspecten besproken.
Materiële Eigenschappen
Het hangt grotendeels af van de mechanische eigenschappen van het materiaal-hardheidsniveau, korreleigenschappen, brosheid enz., enz. - die het niveau van ruwheid bepalen dat kan worden bereikt In een dergelijk geval zullen zelfs plastic materialen de neiging hebben om uit het snijgereedschap te stuiteren en geen goed oppervlak vormen.
Factoren over verwerking
Verschillende factoren met betrekking tot de verwerking van een werkstuk, zoals snijsnelheid, correcte invoer en snedediepte, moeten ook in overweging worden genomen. Meestal zegt men ook dat hoe cumulatief hoger de snijsnelheid, hoe fijner de oppervlakteafwerking en omgekeerd, hoe hoger de voedingssnelheid, hoe ruwer de oppervlakteafwerking. Als je deze en andere variabelen in ogenschouw neemt, zou je die oppervlakteafwerking creëren.
Gereedschapslijtage en configuratie
Oppervlakteafwerking zou worden geëvalueerd op basis van de slijtage en scherpte van de snijgereedschappen. Stomp gereedschap of overmatige slijtage kunnen resulteren in ruwe oppervlakken, terwijl machines in goede staat met de juiste snijhoeken en geometrie op zijn minst de gladste oppervlakken van machine-elementen zouden produceren.
Smeer- en koelbeheer
Smeermiddelen en koelvloeistoffen die tijdens bewerkingsactiviteiten worden aangebracht, helpen aanzienlijk bij het minimaliseren van verwarming als gevolg van wrijving tijdens het snijden. Dit minimaliseert de schade aan het materiaal en verbetert het polijstproces. Het ontbreken van een dergelijke smering veroorzaakt warmtevervorming van het onderdeel en ook de productie van ruwere oppervlakken.
Omgevingsomstandigheden
Externe parameters zoals omgevingstemperaturen, geluid en machinestabiliteit zullen specifiek zijn voor elke laag en de uiteindelijke oppervlakteruwheid beïnvloeden. Wanneer de machine wiebelt of de hars uitzet vanwege hitte, zullen verschillende secties zonnestralen hebben, buiten de kernmanen, wat resulteert in getrapte wanden.
Door deze elementen te overwegen en te proberen te controleren, zou men een betere oppervlakteafwerking kunnen produceren met verschillende doelstellingen, en er zouden geen klachten zichtbaar zijn over de operationele prestaties of de levensduur van dergelijke gereedschappen.
Optimalisatie van Snijparameters
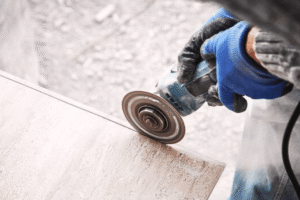
Voor een bepaald werkmateriaal en oppervlakteafwerkingseis moeten de snijsnelheden en toevoersnelheden worden geoptimaliseerd. Terwijl sommige snijgereedschapsmaterialen beter presteren dan andere bij het snijden van specifieke materialen met een bepaalde snelheid. Het combineren van beide parameters leidt tot wat dynamische toevoersnelheidsregeling wordt genoemd; aanpak, die op zijn beurt de mechanische operationele stop (cut) van de machine mogelijk maakt met de meeste minimale gereedschapsverschuiving, wat leidt tot constant materiaal dat efficiënt kan worden verwijderd gedurende een bepaalde periode. Vermindering van de oppervlakteruwheid bij het keramisch snijden Deze parameters vullen daarentegen gedetailleerde procedures aan die voortkomen uit de aanbevelingen van de fabrikant, om de huidige activiteitsniveaus binnen toegestane kwaliteitsgrenzen te houden.
Belangrijke Snijparameters in Keramisch Snijden
Het verbeteren van de nauwkeurigheid en productiviteit bij het snijden van keramiek hangt grotendeels af van hoe effectief unieke snijparameters worden aangepast. Elk van deze aspecten heeft eveneens aanzienlijke effecten op de levensduur van het gereedschap, de toestand van het oppervlak en ten slotte de snijprocessen. Vervolgens worden vijf snijparameters gepresenteerd waarvan wordt aangenomen dat ze substantieel zijn bij het keramisch snijden.
1
De Snijsnelheid
Wanneer het hoog is wat betreft snijsnelheid is dit een van de operationele parameters. Daarom zal de productiviteit bij hoge snijsnelheid zeker toenemen, zij het zelfgenoegzaam ten koste van slijtage. In het geval van keramiek wordt een snijsnelheid voorgesteld ergens tussen de tweehonderd en vijfhonderd meter per minuut vanwege het type keramiek en het gereedschapsmateriaal.
2
Feed Rate
De feedsnelheid bepaalt de kwaliteit van oppervlak evenals de snelheid van materiaalslijtage Evenwichtsvoedingssnelheid is noodzakelijk om het gewenste nauwkeurigheidsniveau te bereiken zonder gereedschapsbuigen In keramiek omspannen de voedingssnelheden ongeveer 0,05-0,3 mm per omwenteling omwille van uniformiteit in prestaties.
3
De Snijdikte
De snedediepte regelt de verwijdering van materiaal per snedehandeling of doorgang. Voor keramiek worden vaker ondiepe snedediepten of schrootdikte gebruikt om de krachten op het gereedschap te verminderen. Een diepte van snit van keramisch materiaal het bewerkingsproces ligt normaal gesproken binnen het bereik van 0,1 tot 1,0 mm, zowel wat betreft de werking als het materiaal.
4
Gereedschapsmateriaal en zijn coating
Vertrouwen dat het gereedschapsmateriaal en de coating van cruciaal belang zijn voor slijtagebeheersing en stabiliteit bij temperaturen is vanzelfsprekend. Gereedschapsapparatuur, waaronder polykristallijne diamant of kubisch boornitride (CBN), wordt meestal verbeterd met bepaalde zware coatings om hun levensduur te verlengen bij het bewerken van harde materialen zoals keramiek.
5
Gebruik van Koelvloeistof
AD zal de complicaties elimineren door zich te concentreren op bepaalde beperkingen, bijvoorbeeld temperatuur en koeling. Bij processen waarbij keramiek betrokken is, is het gebruik van koelmiddel verschillend en wordt meestal gebruik gemaakt van een van de twee op water of olie gebaseerde oplossingen, die speciaal zijn gemaakt om koeling en verminderde druk op het gereedschap te vergemakkelijken.
Optimalisatie van deze parameters vereist een goede afweging van de toegepaste materialen en de operationele doeleinden. Deze regels bieden de garantie dat de keramische snijbewerkingen effectiever en nauwkeuriger zijn en een langere levensduur van het gereedschap hebben.
Het aanpassen van Snijsnelheden en Feeds
Machining keramiek veroorzaakt problemen zoals snijden snelheid en toevoersnelheden De snijsnelheid wordt bepaald door de hardheid en de brosheid van het materiaal, in de meeste gevallen worden de snijsnelheden voor hardmetalen snijgereedschappen op een laag niveau gehouden om de kanteling van het apparaat te overwinnen en de risico's van scheurvoortplanting te minimaliseren. De toevoersnelheden moeten zo worden ingesteld dat buitensporige processen en oppervlaktekwaliteit worden vermeden, maar zonder een dergelijke belasting die spanning en later afbrokkelen en breken van het gereedschap zou veroorzaken Cone behandelt twee concepten; de verbetering van het traceerproces en het keramische oppervlak met een stapsgewijze verandering, ook als het testen van de werkprestaties van de machine.
Impact van gereedschapsgeometrie op oppervlakteafwerking
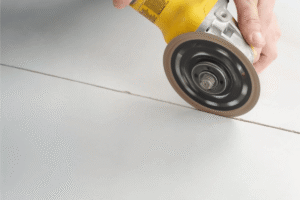
Er is ook de geometrie van het gereedschap, die de oppervlakteafwerking beïnvloedt, en dit is van bijzonder belang wanneer snijden van relatief broze materialen zoals keramiek Verminderen van de oppervlakteruwheid bij keramisch snijden Er zijn verschillende factoren die beoordelen dat de gereedschapsgeometrie de toonhoogte op verschillende manieren verstoort, met name:
Gereedschap Neus Straal
De oppervlakteruwheid neemt af met de toename van de neusstralen van het gereedschap naarmate de knobbels tussen opeenvolgende passages afnemen. Dat gezegd hebbende, kunnen vrij grote uitpuilende stralen overmatige snijkrachten veroorzaken die het gereedschap zullen laten trillen of uit vorm zullen buigen.
Rake Angles
Hoe minder effectief het oppervlak ruw bewerken van de positieve hark hoeken toestaan materiaal te verwijderen zonder overmatige krachten dwz dunne lichte sneden Als er echter een negatieve hark hoek wordt gebruikt, zal het gereedschap langer duren maar dit is niet erg gunstig in het verbeteren van de oppervlaktekwaliteit aangezien het meer weerstand aan het werkmateriaal toevoegt.
Grinding
Het snijgereedschap verbetert de afwerking omdat het een scherpe rand heeft, wat bijdraagt aan het minimaliseren van gereedschapsmarkeringen tijdens het snijden. De messen worden tegelijkertijd dof en effectief gemaakt, in tegenstelling tot normale messen die de neiging hebben te trillen tijdens bijvoorbeeld draaien, en wanneer ze zelf scherp zijn, ongewenste oppervlakte-eigenschappen achterlaten.
Gear Geometry
Goed ontworpen reliëfhoeken worden gecreëerd als reactie op waargenomen uitdagingen bij het bewerken van materialen met gereedschap, zoals hun contact met het materiaal waaraan wordt gewerkt Bij korte relifhoeken treedt er meer slijtage van de schuren op en wordt het polijsten bereikt, waardoor klapperende effecten worden vermeden.
Helix Angle
Als het gaat om het werken met multi fluit of fluit snijgereedschappen, wordt het voordeel van de helix onderzocht tijdens de chiptechniek Hogere helixhoeken stimuleren het weggooien van chips en breken ook de chip, waardoor de kwaliteit tijdens het verplaatsen van metalen wordt verbeterd.
Deze parameters moeten worden gekozen om te passen bij de betreffende materiaaleigenschappen en bewerkingsomstandigheden, zodat de gewenste oppervlakteafwerking mogelijk wordt gemaakt.
Geavanceerde technieken voor het verminderen van oppervlakteruwheid
- High Accuracy Tooling
Verschillende vervaardigde processen maken gebruik van machines om een gesneden vorm te bereiken, en daarom is het essentieel om precisie-vormsnijgereedschappen voor elk onderdeel te gebruiken. Diamantkoolstofbrei en titaniumnitride zijn enkele van de oppervlaktecoatings die zijn geïmplementeerd om de duurzaamheid en oppervlaktekwaliteit van gereedschappen te controleren. - Correcte snijsnelheden en feedrates
De variatie in oppervlakteruwheid wordt toegeschreven aan de variatie van de snijsnelheid en toevoersnelheid voor verschillende materialen van het werkstuk, aangezien deze de trillings- en snijwerking beïnvloeden. - Snijden met behulp van koelvloeistof en smeermiddel
Het gebruik van verbeterde koelmiddelen en/of smeermiddelen bij het bewerkingsproces zal de hoeveelheid gegenereerde warmte en wrijving verminderen. Bijgevolg zal de kans op vormvervormingen en oppervlaktedefecten minimaal zijn. - Gebruik van trillingseliminerende apparaten
Als deze omstandigheden worden verkregen met behulp van dempingsapparaten of stijve machines, zal het optreden van gebabbel en vervorming tijdens de bewerking verminderen en helpen de oppervlaktekwaliteit van het bewerkte oppervlak te behouden. - Procedures voor postverwerking
Tijdens het bewerken worden andere afwerkingsprocessen zoals polijsten, slijpen of zelfs honen uitgevoerd om een zeer fijne oppervlakteafwerking te bereiken en enkele resterende afwerkingsfouten te elimineren.
Dergelijke competenties zijn in dit opzicht gericht op het perfectioneren van het oppervlak van verschillende machinaal bewerkte componenten.
Laserondersteunde bewerkingsmethoden
Een technologie genaamd Laser Assisted Machining -W. of LAM, kortweg -W. is een van de nieuwste innovatieve oplossingen ontworpen door de maakindustrie met als doel het werkstuk voor te verwarmen met hoogenergetische balken voordat het wordt verwijderd Globale verwarming wordt geassocieerd met lokale verzachting en vermindering van de vloeigrens van het werkmateriaal waardoor het gemakkelijker kan worden verwijderd, minder slijtage van het gebruikte gereedschap en minder inspanning bij het snijden Harde materialen die technisch uitdagend zijn om te bewerken vanwege de taaiheid, zoals keramiek, titanium en superlegeringen die worden gebruikt in de lucht- en ruimtevaart-, medische of automobielsector kunnen worden bewerkt met LAM.
Er zijn veel voordelen verbonden aan de integratie in de bewerkingsstructuur van een laser. Wrijving, krachten, slijtage en trekspanningen in de structuur van het element worden allemaal verminderd door LAM-lasertempereren binnen de hoge temperatuurzones. Bovendien maakt het het mogelijk om binnen extreem strakke lengtegrenzen te werken en zorgt het voor een hoog niveau van polijsten en afwerking.
Onlangs, op basis van trends, de toenemende zoekvolumes van dergelijke zoekopdrachten als “laser bewerkingsvoordelen” en “applicaties van laserondersteunde bewerkingen” suggereren dat veel industrieën tegenwoordig de neiging hebben zich op deze techniek te concentreren Dit impliceert het behoud van traditionele middelen, wat inhoudt dat de overmaat van de gereedschapsslijtage wordt voorkomen om meer financiële voordelen te krijgen. Maar dat is waar slimme productie noodzakelijk is. Dat is niettemin een complex probleem, waardoor laserondersteunde bewerking een vriend van een machinist wordt bij het economisch vervaardigen van harde materialen en hun nieuwe combinaties.
Gebruikmakend van geavanceerde keramische snijgereedschappen
In het bijzonder heeft de hedendaagse hogesnelheidsbewerking veel te danken aan moderne keramische gereedschappen die volledig om snijredenen worden geïmplementeerd, vooral vanwege de ‘sterke als een os’, hitte- en slijtvaste eigenschappen. Gebieden zoals superlegeringen, winterharde staalsoorten, samengestelde messias en hun soort zijn veel minder omslachtig geworden. Door mechanische constructies van een kamer met conventionele apparatuur die langs deze keramiek aangrijpt, kunnen deze keramiek bij zeer hoge temperaturen functioneren. Over het algemeen vergroten deze elementen de bruikbaarheid door de levensduur te verlengen en de ruwheid van het oppervlak tijdens het snijden van het keramiek te verminderen. Hun lichtheid helpt ook bij hoge snijsnelheden te werken zonder het gereedschap te buigen. Daarom zijn deze keramische elementen essentieel op de werkplek van vandaag omdat gereedschappen en processen worden verbeterd.
Innovatieve freestechnieken voor gladdere afwerkingen
Het vakmanschap van het frezen is in de loop van de tijd drastisch verbeterd, waardoor een gemakkelijke constructie en verbetering van de oppervlakteafwerking van werkstukken mogelijk is, zelfs onder de strengste productieomstandigheden. Een van de algemeen aanvaarde en begrepen mechanismen is hogesnelheidsbewerking (HSM), waarbij het gebruik van hogere snijsnelheden met hogere respectieve toevoersnelheden wordt gebruikt om de snijkrachten die op het product werken te beperken. Bijgevolg heeft dit tot doel het opwekken van trillingen van het oppervlak en de geometrische vervorming van het werkstuk te verwijderen. Tegelijkertijd omvatten de voordelen de toepassing van geavanceerde strategieën die zelfs spaanverwijderingsstrategieën bieden, zoals trochoïd frezen, waardoor de verwijderingssnelheid vrijwel constant blijft en tegelijkertijd effectieve koeling mogelijk wordt gemaakt, binnen de reikwijdte van de volumes die kunnen worden bereikt door verwijdering van het werkstuk.
Op weg naar een tijdperk van geavanceerde technologie, is het mogelijk om b geval van frezen met behulp van gecoate snijgereedschappen met diamant zoals koolstof (DLC) of titanium aluminiumnitride (TIALN).De overcoatings hebben een sterk verbeterde weerstand tegen hoge temperaturen en wrijvingseigenschappen die ofwel de levensduur van het gereedschap te verlengen of betere oppervlakken te bereiken.Verder is het nu gebruikelijk om CNC-systemen tegen te komen die al functies hebben voor actieve beweging met verschillende parameters, waardoor het voor de fabrikanten gemakkelijker wordt om de snede over enkele of meerdere assen te controleren in de best mogelijke mate.
Dit betekent dus dat wanneer wordt verwezen naar het moderne willekeurige diephard frezen, waarbij het oppervlak wordt gevormd door middel van het frezen van niet-werkende onderdelen, het wordt aanbevolen om bewerkingsactiviteiten van hoge kwaliteit, omschakelmachines en CAD/CAM-systemen te gebruiken. In het voorgaande is er uitgebreid onderzoek gedaan door wetenschappers naar de verschillende verbeteringstechnieken in ruwheid binnen keramische draaigereedschapsinzetstukken.
Manieren om de ruwheid van het oppervlak te verminderen
1. Aanpassing van snijparameters
Optimaliseer respectievelijk snijsnelheid, diepte en voedingssnelheidsparameters om de hoeveelheid gereedschapsmarkeringen of golvende patronen die bijdragen aan de oppervlakteruwheid te verminderen Lage voedingssnelheden en hoge snijsnelheden zorgen voor de beste afwerkingen.
2. Rechts gereedschap is essentieel
Gebruik altijd scherp gerand gereedschap met coatings die geschikt zijn voor de tevreden gebruikte materialen Slijtvast en hoogwaardige gereedschappen helpen bij het snijden van het materiaal zonder veel vervorming en het verbeteren van de kwaliteit van de snede.
3. Gebruik van koelmiddelen/smeermiddelen
Koel - of smeerprocessen verminderen de warmte, beschermen gereedschappen tegen aantasting en verminderen de extreem gedeukte oppervlakken.
4. Stabiele gereedschaps- en machineopstelling
Controleer of de houder, het gereedschap en de machineonderdelen zich in een stabiele positie bevinden en in een goede uitlijning zijn Losheid in dit alles leidt tot onjuist snijden en ongewenste oppervlakteafwerking.
5. Gebruik van afwerkingsprocessen
Afwerkingsprocessen zoals slijpen, polijsten en honen kunnen worden toegepast om de oppervlakteruwheid na het frezen te verbeteren om de gewenste maatkwaliteit te bereiken.
Effectieve strategieën voor gereedschapsslijtagebeheer
Plan een systeem voor regelmatig onderhoud aan de voorraad
Regelmatig onderhoud uitvoeren aan alle gereedschappen om de slijtagetoestand of andere relevante vervormingen, zoals het afbrokkelen, scheiden of buigen van de zijkanten, te evalueren; de kosten van ander soort gereedschap. Dergelijke gereedschappen kunnen vermoedelijk de bewerking beïnvloeden en zelfs defecten aan onderdelen veroorzaken als gevolg van het gebruik van versleten gereedschap. Volgens veel auteurs zal deze vorm van verlenging van de levensduur ook helpen in de situatie voor maximaal 20%, waarbij periodieke controles worden toegepast.
Overweeg voorspellende onderhoudsregelingen
Overweeg om voor voorspellend onderhoud te gaan, waarbij gebruik wordt gemaakt van het meten van snijkrachten, trillingen en temperaturen met behulp van sensoren en andere machine learning-apparaten voor dergelijke monitoring. Deze gegevens bieden een basis voor het voorspellen van slijtage, waardoor vervanging tijdig plaatsvindt, in plaats van toevlucht te nemen tot schade aan het componentprincipe.
Bestaande snijomstandigheden wijzigen
Het is vereist dat de toevoersnelheid, de spilsnelheid en de snedediepte correct worden aangepast in overeenstemming met de kenmerken van het machinaal bewerkte materiaal. Overmatige snelheid, snelheid of diepte zullen bijvoorbeeld te veel warmte en wrijving, voortijdige slijtage en binnen een zeer korte tijdsperiode zullen dergelijke effecten worden waargenomen. Het optimaliseren van de parameters vermindert de slijtagesnelheid van het gereedschap met 15 tot 25% volgens literatuuronderzoek.
Gebruik Geschikte Coating voor het Snijgereedschap
Beste snijgereedschap dat moet worden gebruikt om bepaalde bewerkingen uit te voeren is ofwel geavanceerde materiaal gecoate snijgereedschappen zoals titanium stikstof (nitriden) of diamant koolstof Deze laatste coating, zijnde een lage wrijving en hoge temperatuur bestendige coating, maakt het mogelijk dat de slijtvastheid van het werkgereedschap 50% verhoogt in zware toepassingen.
Gebruik Snijvloeistoffen en smeermiddelen van hoge kwaliteit
Dit kan worden bereikt door te zorgen voor het gebruik van de juiste snijvloeistoffen of door te voorzien in nieuwe smeersystemen die de overtollige warmte die tijdens het snijden wordt geproduceerd, zullen beheren De juiste vorm en toepassing van het koelmiddel zal helpen bij het koelen van het gereedschap, het verminderen van slijtage en helpen bij het verlaten van de chips, wat het werk vergemakkelijkt en de efficiëntie en duurzaamheid van het gereedschap verhoogt.
Post-Processing Technieken voor Verbeterde Oppervlaktekwaliteit
De noodzaak om een aanvaardbare kwaliteit te bereiken vormt de drijfveer achter de toepassing van essentiële afwerkingsprocessen; het slijpen van metalen oppervlakken, het polijsten ervan of het aanscherpen ervan op momenten. Dergelijke gereedschappen helpen bij het totaal verwijderen van sporen van gereedschapssporen van de oppervlakken, vooral omdat de focus om verschillende redenen verschuift van het voorbewerken van het oppervlak naar het zo glad mogelijk afwerken van het oppervlak. Ik zal ook het bereik van meetapparatuur uitbreiden, waardoor minder toleranties of kwaliteit tot bepaalde niveaus worden gediscrimineerd of zelfs interferentie met de functies of het uiterlijk van het afgewerkte onderdeel wordt voorkomen, met andere woorden, het aantrekkelijker maakt.
Gebruik van smeermiddelen en koelmiddelen bij het keramisch snijden
Elke stap in onze productie is afhankelijk van een juist gebruik van smeermiddelen en koelmiddelen bij keramische bewerking om de prestaties en efficiëntie van het gereedschap te verbeteren en om de effecten van overmatige warmte op het snijgereedschap en het werkstuk te voorkomen. Dit komt omdat keramiek extreem hard en broos is en daarom veel warmte genereert tijdens het snijden en voldoende warmteregeling vereist om thermische scheuren en oppervlaktedefecten te voorkomen. Daarom dient het koelmiddel als smeermiddel door de interactie tussen het snijstuk en het keramiek te minimaliseren, naast het functioneren als koelmiddel om de warmte die tijdens het proces wordt gegenereerd te compenseren.
Recente studies bevestigen dat er bepaalde soorten smeeroliën, in water oplosbare vetten en zelfs innovatieve nanolubricanten bestaan, die effectief kunnen worden toegepast bij de bewerking van keramiek. Ter illustratie hebben recente bevindingen aangetoond dat de toevoeging van nanomateriaal aan een vloeibaar medium de warmteafvoer verbeterde in vergelijking met geleiding en gereedschapslijtage. Er worden ook gereedschapshulpmiddelen met veel drukondersteunde mondstukken gebruikt voor een betere perfusie van het koelmiddel tot aan de geconfigureerde snijkanten.
Ook is aangetoond dat de juiste keuze van de smeer- of snijstrategie voor specifieke snijomstandigheden, bijvoorbeeld hard of zacht keramiek in verschillende snelheden of toevoersnelheden per reductie, cruciaal is voor het verbeteren van de prestaties van werktuigmachines. Dit biedt de industrie echter, naast de gedocumenteerde materialen, de capaciteit om efficiënte en effectieve componenten te garanderen voor productie onder zware omstandigheden, waaronder zeer gladde oppervlakken, duurzame snijgereedschappen en betrouwbare processen.
Referentiebronnen
- De rol van oppervlaktetexturen bij het verbeteren van de prestaties van keramische en superharde gereedschappen
Onderzoekt de manieren waarop oppervlaktetexturen op het snijgereedschap de prestaties en kwaliteit van het bewerken van keramiek kunnen beïnvloeden en positief kunnen beïnvloeden. - Het gebruik van keramische snijgereedschappen bij ecologische en precisiebewerking
Legt uit hoe de toepassing van snijvloeistoffen en de juiste gereedschapsgeometrie de snijweerstand verminderen en de oppervlakteafwerking verbeteren. - Moeilijk te verwerken keramiek: een onderzoek en een classificatie van de methode voor oppervlakteafwerking
Schetst de VN-conventionele methoden die toepasbaar zijn voor het verbeteren van de kwaliteit van het oppervlak van keramiek. Aanbevelen lezen: Diamantdraadzaag voor keramisch snijden: de definitieve gids
Veelgestelde vragen
1. Waarom verschijnen ruwe oppervlakken in keramiek na snijwerkzaamheden?
Een van de oppervlakteafwerking die beschreven kan worden is Ra. De a is een gemiddelde, dwz een materiaal wordt verwijderd wanneer er gesneden wordt en er dus een oppervlak ontstaat De mechanische en thermische belastingen van deze bewerkingen houden in dat er oppervlakken gecreëerd moeten worden tussen het gereedschap en het werkstuk Enkele van de factoren met een grotere impact op het ontwerp en de daaropvolgende werking van elk oppervlak zijn onder meer
- Gebruik van geschikte hulpmiddelen: De efficiëntie van het proces komt vaak in gevaar als gevolg van het gebruik van zeer natuurlijk schurende, gelode of geslepen snijuiteinden of onjuiste gereedschapsvorming.
- Bewerkingsconditie: Gebruikmakend van een te hoge voedingssnelheid, soms inefficiënte snijsnelheid en ineffectieve koelvloeistof.
- Materiaal: Typisch wordt opgemerkt dat keramiek een grote mate van taaiheid en brosheid bezit. Dit materiaal kan breuk van de korrels en uittrekbaarheid veroorzaken.
- Trillingen en stijfheid: Trillingen gegenereerd door werktuigmachines, het opzetten van werkstukken en het snijden.
2. Hoe wordt de kwaliteit van het oppervlak beïnvloed door het type diamantgereedschap, de schurende en korrelgroottes, en de gebruikte schakelingen?
Een van de belangrijkste factoren die de mogelijke oppervlakteafwerking bepalen, is welke korrel (in termen van diamantkorrelgrootte of grotere schuurmiddelen) in het proces wordt gebruikt.
Kleinere diamantkorrels: Bij een hoger aantal maas - of korrelgroottes (d.w.z. 600-1200 mesh) genereren fijnere korrels of kleinere diamantdeeltjes langere dwars - en lengtekrassen op het afgewerkte keramiek, dit impliceert ook het blokkeren van een Ra-nummer dat wil zeggen gladde oppervlakteafwerking, dit wordt in sommige gevallen toegepast bij het afwerken of wanneer een extreme kwaliteit van het oppervlak vereist is.
Grotere deeltjes: Grotere deeltjes lagere mesh/grit aantal (bijv. 80-220 mesh) in het algemeen zorgen voor meer diepte van de snede, maar het gaat ten koste van diepere en grotere krassen en ruwer oppervlak Dit is typisch voor snijproces op het opruwen niveau.
Het wordt mogelijk gemaakt door gebruik te maken van een tweetrapstechniek waarbij in de beginfase grof gritgereedschap wordt gebruikt om overtollig materiaal te verwijderen en het oppervlak af te werken met een fijn gritgereedschap.
3. Waarom zijn de machinesnelheid en de snijdiepte van de materie voor het oppervlak voltooid?
Voedertarief: Bij hard draaien van keramiek verminderen lagere voedingssnelheden de snijkracht die op elk schurend deeltje van de roosterschijf inwerkt. Dit vermindert de snijdiepte van de schuurmiddelen, waardoor elke mogelijkheid van destructieve breuk wordt verhinderd. Dit komt omdat er ductiel regime-slijpen plaatsvindt in plaats van een volledig brosse breuk, wat leidt tot een licht beschadigd oppervlak.
Snijsnelheid: Welnu, er is geen snijsnelheid, dus het doel is om de metaalverwijderingssnelheid en de thermische en stuwkrachtcomponenten te verhogen, aangezien deze op een minimum zijn. Het is het nadeel van het werken met hoge snelheden doordat overmatige warmteontwikkeling en gereedschapsgebabbel optreedt als gevolg van de trillingen. Niettemin is het werken aan een lage snelheid gevaarlijk, omdat het resulteert in meer wrijven, wat veel snijkracht veroorzaakt. Al deze gevolgen dragen bij aan een slechte oppervlakteafwerking. Een dergelijke snijsnelheid beschrijft een perfecte situatie, maar is zelden haalbaar vanwege de diversiteit aan materialen.
4. Hoe helpt het gebruik van koelmiddelen anders bij het verbeteren van de oppervlakteafwerking?
Scherpe randen van keramische oppervlakken vormen zich niet, of doen dit heel weinig, wanneer dergelijke materialen worden gesneden, als gevolg van het gebruik van koelvloeistof en er is ook een andere techniek genaamd snijvloeistof. Het heeft de volgende functies:
- Smeermiddel: Het bevat een aantal ingrediënten die tegen het glijmiddel ingaan en het gereedschap aanraken met het werkstuk. Het helpt bij het minimaliseren van de snijkrachten als gevolg van hoge temperaturen.
- Koeling: Het verwijdert de warmte die tijdens bedrijf uit het snijgebied wordt gegenereerd, zodat keramisch materiaal niet breekt als gevolg van een te hoge temperatuur van het snijproces.
- Verwijdering van vuil: Het voorkomt Swarf en schuurkorrels die in contact komen met het gecoate oppervlak, zodat ze zich er niet aan hechten en in plaats daarvan worden weggespoeld.
Een op hoge druk gericht koelmiddel is effectief om veel van de bovenstaande vereisten met succes te bereiken.
5. Kan oppervlakte na vermindering van oppervlakteruwheid bevestigen?
Ja, aangezien het nodig is om grote hoeveelheden materialen te verwijderen om zeer lage Ra-afwerkingen of zelfs oppervlakken te bereiken met spiegelafwerking, is er behoefte aan verwijderingsprocedures. De instrumenten die voor dit proces worden gebruikt zijn Lappen en Polijsten, die meestal volgen op het snijden van het monster.
Lappen: In principe bestaat het uit “lapping” een (platform) met een slurry van schurend bv siliciumcarbide of diamant bovenop, te gebruiken voor gelijkmatigere verwijdering van materiaal, na de eliminatie van de vorige geometrie tot op zekere hoogte en het verbeteren van de oppervlakteruwheid.
Oppervlaktebehandeling: Dit proces wordt kort na het leppen uitgevoerd en wordt op zijn beurt polijsten genoemd. Het wordt bereikt door kleinere schuurkorrels te gebruiken, vooral bij chemisch-mechanisch polijsten (CMP), het proces waarbij ze helpen bij het verwijderen van de kleinste krassen totdat de vereiste oppervlakteafwerking is bereikt.
6. Op welke manier heeft de stijfheid van de machines en de snijgereedschappen invloed op de oppervlaktekwaliteit?
Vermindering van de oppervlakteruwheid bij het bewerken van keramiek Snijden van niet-metalen Moeilijke eenvoud, het is noodzakelijk om de stijfheid van het systeem te begrijpen Dit komt door de trillingen en doorbuigingen die optreden in het hele systeem, of het nu de verwerkingsmachine, de gestabiliseerde gereedschapshouder of de vasthoudarmatuur is, volgen door in de snede en resulteren in defecten zoals gebabbel en golfpatronen die zich over het hele oppervlak herhalen De oplossing voor dit probleem kan zijn
- Verbeterde werktuigmachines met hoge stijfheid en frequentie.
- Gebruik van gereedschaphouders van deze gereedschaphouders, nauwkeurige gereedschaphouders van hoge kwaliteit die minimaal uitlopen bij gebruik in de praktijk.
- Om eventuele vervormingen tijdens het snijden te voorkomen en ervoor te zorgen dat er geen verplaatsingen van het keramische werkstuk optreden, moet het harnas van het keramische werkstuk voldoende zijn.
Het verminderen van de oppervlakteruwheid bij het keramisch snijden is rechtstreeks verbonden met de stijfheid van het systeem, waardoor de afwijking van het gereedschapspad zo min mogelijk wordt gecontroleerd, en dat dient ook als een limiet voor de bereikbare gladheid van het oppervlak.
Gerelateerde berichten
Trending Blogs


