
Entrez en contact avec la société DONGHE


Comment les machines de découpage internes verticales atteignent une précision inférieure au micron dans la découpe de plaquettes
Spécifications rapides
| Diamètre de la pièce | 2″8″ (50200 mm) |
| Épaisseur de la plaquette | 0,112,0 mm |
| TTV (variation de l'épaisseur totale) | ≤5µm |
| Perte de Kerf | <100µm |
| Rugosité de surface (Ra) | ≤0,3µm |
| Taux d'alimentation | 0,15 mm/min |
Lorsqu'une seule plaquette semiconductrice peut valoir jusqu'à $50 000, la marge d'erreur lors du sciage est presque nulle Les machines à trancher internes verticales, également appelées scies à diamètre interne (ID), sont l'agrafe du tranchage précis des plaquettes depuis des décennies En employant une lame à grain de diamant à liaison annulaire, tournant à des régimes élevés et fulgurants, l'utilisation de lames de précision micro-dures peut trancher le silicium, le carbure de silicium et le saphir.
Cet article explore en termes simples, comment ces travaux, à quel matériau il convient, quand il préfère utiliser des scies à fil diamant et le document pratique sur la façon d'en tirer de la précision Que vous envisagiez votre première ponceuse d'identité ou de mettre à niveau l'équipement d'une idole d'âge, les informations suivantes vous fourniront un choix bien fondé.
Qu'est-ce qu'une machine de découpage interne verticale et comment fonctionne-t-elle ?
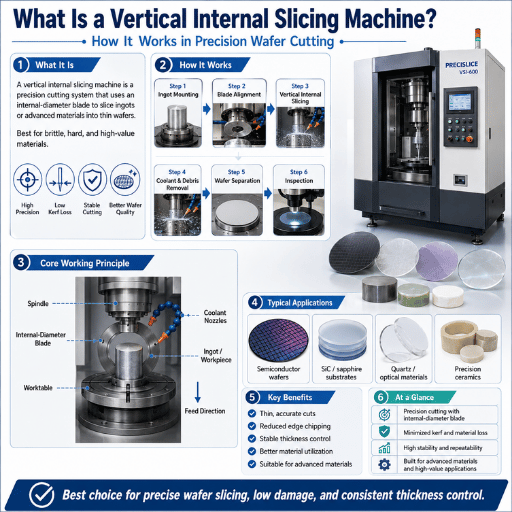
Une machine à trancher interne verticale utilise une lame de coupe en carbure ou en céramique de forme de beignet de 4 à 6 po d'épaisseur (0,062 à 0,125 po) située dans un plan vertical. Au lieu que la partie extérieure du beignet touche la pièce, le bord intérieur est la partie coupante de l'outil Ce segment intérieur est généralement recouvert de gravier diamanté galvanisé ou fritté.
Un lingot ou une boule de cristal est livré au centre de la lame en forme de beignet et poussé à travers l'anneau de coupe intérieur de la lame avec une alimentation servo en boucle fermée Le taux de régime de cette lame est d'environ 15 000 30 000 tr/min selon le matériau et la taille de la lame Les cadres sont en acier inoxydable ainsi qu'en fonte pour réduire les vibrations et prévenir la corrosion du mélange de liquide de refroidissement.
Le positionnement vertical a un bord naturel ici, la gravité aidera à laver les copeaux et la boue. Le liquide de refroidissement s'écoulera vers le bas sur la zone coupée et lavera les copeaux hors de la saignée au lieu de les y piéger. Cela minimise la température de l'interface air/bit et élimine la surface de coupe de la lame.
Son alimentation d'asservissement répond constamment : s'il y a une augmentation soudaine de la charge de coupe (une inclusion plus dure ou une usure de scie), le contrôleur se retirera automatiquement de l'alimentation pour protéger la plaquette.
Comment une lame de diamètre interne coupe-t-elle une plaquette ?
Voir la réponse
La lame annulaire est maintenue en tension dans un ensemble moyeu pour former un tambour semblable à un membranaire. Lorsque le moyeu tourne à 15 000-30 000 tr/min, la lame est entraînée à sa tension maximale grâce à une force centrifuge supplémentaire afin qu'elle conserve une rigidité suffisante. Le lingot est centré à travers l'ouverture centrale de la lame sur un étage de haute précision.
Lorsque le bord intérieur du diamant entre en contact avec l'ouvrage, le matériau est coupé avec une petite saignée (le plus souvent 180 µm). La minceur de la lame (généralement 0,150,30 mm) et la conception du diamant intérieur rendent la portée de la lame non supportée extrêmement courte, ce qui explique les valeurs TTV superlatives (généralement <5 µm) disponibles sur les cristaux cassants.
Il n'y a pas de ‘ réessayer ’ lorsque vous exécutez une boule $50,000 SiC Chaque coupe sera soit passer comme spécification, soit sera une ferraille coûteuse.
''vite' Digest de semi-conducteur, Examen du découpage des plaquettes
Une usine de Shenzhen produisant des semi-conducteurs composés connaissait 3-4 plaquettes de SiC/semaine d'écaillage/empilement des bords. Moins d'un mois après avoir adapté une machine de tranchage interne verticale utilisant la gravité pour transporter le liquide de refroidissement, leur taux d'écaillage a été réduit de 8,21TP3 T à 1,11TP3 T (ce qui leur a permis d'économiser environ $12 000/semaine en ferraille)
Spécifications clés qui définissent les performances de découpage
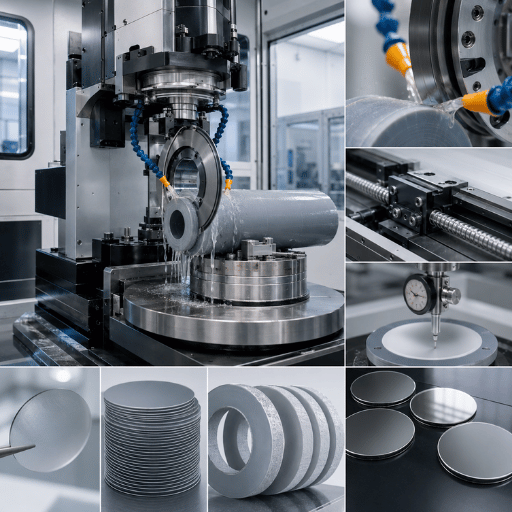
Quatre spécifications identifient si une tranche tranchée conviendra au traitement en aval : TTV, perte de saignée, rugosité de surface (Ra) et débit d'alimentation. Chaque spécification affecte les autres. Un débit d'alimentation trop élevé dégradera le TTV ainsi que le Ra, tandis qu'une lame intrinsèquement plus épaisse augmentera la perte de saignée mais améliorera potentiellement la stabilité du TTV.
| Spécification | Gamme Typique | Pourquoi c'est important |
|---|---|---|
| TVT | ≤51µm | Détermine la planéité des tranches pour la lithographie ; le TTV hors spécifications provoque des erreurs de mise au point lors de l'exposition à la résine photosensible |
| Perte de Kerf | 15020µm | Le matériau gaspillé par coupe ; la réduction du kerf de 220 µm à 150 µm augmente le rendement d'environ 20% |
| Rugosité de surface (Ra) | 0,30,8µm | Lower Ra réduit le temps de rodage/polissage post-tranche ; le Ra inférieur à 0,3 µm peut sauter une étape de polissage |
| Taux d'alimentation | 0,15,0 mm/min | Équilibre le débit par rapport à la qualité ; les matériaux plus durs nécessitent une alimentation plus lente (SiC : 0,080,5 mm/min) |
📐 Note d'ingénierie
TTV est [Voir conception microélectronique CMOS] par semi-m1-spécification-pour-polis-sicristal-sicône-plaquettes“>Normes SEMI M1 et ASTM F657 Pour mesurer le TTV la jauge de capacité doit être balayée sur le diamètre réel de la plaquette (minimμm de 5 lectures).Pour les plaquettes de plus de 100 mm de diamètre, trois lectures radiales plus la valeur centrale doivent être enregistrées comme variation radiale dominera.
Les données de l'industrie indiquent que 45-501TP3 T d'un cristal de matière première de silicium peuvent être convertis en matériau de tranche vendable 401TP3 T de la matière première initiale est gaspillée en raison de la seule perte de saignée Par conséquent la réduction de saignée - même de 30-50 m - a un effet démesuré sur le coût par tranche Une boule de 150 mm produisant 200 plaquettes peut produire 15-18 plaquettes supplémentaires en réduisant la saignée de 220 m à 180 m.
“Les aspects économiques du wafering sont simples : chaque micron de kerf que vous éliminez est un micron de produit vendable que vous gagnez À $80/wafer pour Si de qualité supérieure, même 10 wafers supplémentaires par boule modifient le P&L trimestriel.”
100 % Jens Müller, ingénieur principal en processus, Fraunhofer IISB
Matériaux que vous pouvez traiter : silicium, SiC, saphir et au-delà
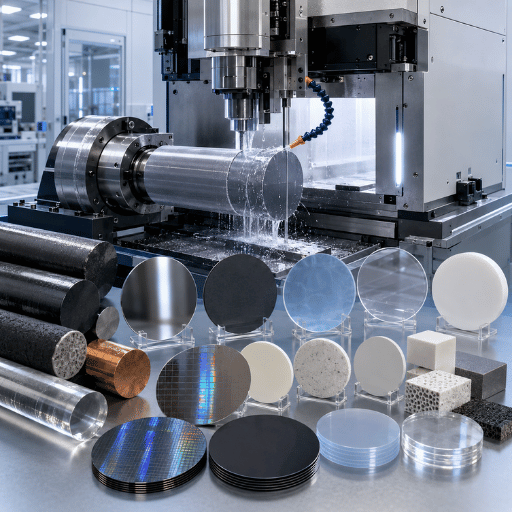
Il existe de nombreuses variables qui affectent le comportement de tranchage de différents monocristaux tels que la dureté, la ténacité et la conductivité thermique, qui influencent toutes la sélection des lames, la chimie du liquide de refroidissement, la durée de vie des lames et la vitesse d'alimentation. Ne pas simplement transplanter les paramètres d'une machine conçue pour le silicium sur une boule de SiC ou vous suivrez les traces d'une balle molle de taille millimétrique brisant un cure-dent et manquant l'autre extrémité de la pièce.
| Matériel | Dureté Mohs | Défi clé | Exigence particulière |
|---|---|---|---|
| Silicium (Si) | 7.0 | Fracture fragile, micro-écaillage à l'entrée/à la sortie | Gravure diamant 2 µm ; débit d'alimentation 1 mm/min |
| Carbure de silicium (SiC) | 9.2–9.5 | Dureté extrême, micro-étincelles de décharge électrique | Matrice de liaison plus douce ; débit d'alimentation de 0,08,5 mm/min ; liquide de refroidissement désionisé |
| Saphir (Al2O3) | 9.0 | Dur + cassant, gauchissement pendant le tranchage | Contrôle du seuil de diamètre du fil/lame ; régime réduit pour limiter la contrainte thermique |
| Nitrure de gallium (GaN) | ~8.5 | Microfissures le long des plans de clivage | Profondeur contrôlée de coupe ≤0,5 mm/passe ; broche à faible vibration |
La demande de substrats SiC augmente à un rythme moyen de 15,21TP3 T par an - passant de 164 millions de dollars à environ 436 millions de dollars dans le futur - grâce à l'électronique de puissance HV SiC et aux dispositifs RF 5 G. Cette tension de croissance induit davantage d'opérateurs fab pour installer des équipements de tranchage SiC sur les machines de tranche verticale internes existantes.
️️ Important
La conductivité électrique du SiC produit un mode de défaillance imprévu : les micro-étincelles se propageant lors du tranchage peuvent générer des dommages thermiques localisés sur le bord de la plaquette Cette fissuration par décharge électrique peut ne pas être visible, mais se présente comme des traînées de fracture souterraines de 20-50 m observées lors de l'examen IR de la plaquette Utilisez toujours du liquide de refroidissement désionisé (résistivité>10 Mcm) avec un tranchage du SiC pour éliminer les voies de décharge.
Autre résultat intéressant : lors de la coupe du saphir, un fil ou une lame plus mince ne réduira pas nécessairement le gauchissement Lorsque le diamètre descend en dessous d'un point critique (à environ 0,12 mm, pour une lame utilisée sur du saphir 4 « ) la déflexion latérale de la lame lors de la coupe peut augmenter les contraintes transversales provoquant l'arc et la déformation Le Sciences appliquées (MDPI) la publication a étudié cette propriété inhabituelle du saphir : l'effet du diamètre du fil sur le gaufre.
💡 Conseil professionnel
Contrairement au silicium, ne refroidissez jamais le tranchage du SiC dans les fluides de coupe à base d'eau À haute température, l'eau réagit avec la poudre de SiC pour produire du gel de silice, qui emballe le saignée plus étroitement et augmente considérablement le taux d'usure des lames jusqu'à 3-5 x. Les liquides de refroidissement synthétiques à base d'huile sont recommandés (ceux-ci sont conçus pour être utilisés avec des matériaux en carbure).Une étude publiée dans les revues PMC a rapporté une augmentation de 401TP3 T de la durée de vie des lames de SiC lors du passage des fluides de coupe aqueux aux fluides de coupe à base d'huile.
Scie à fil métallique interne verticale par rapport à scie à fil diamantée pour choisir laquelle
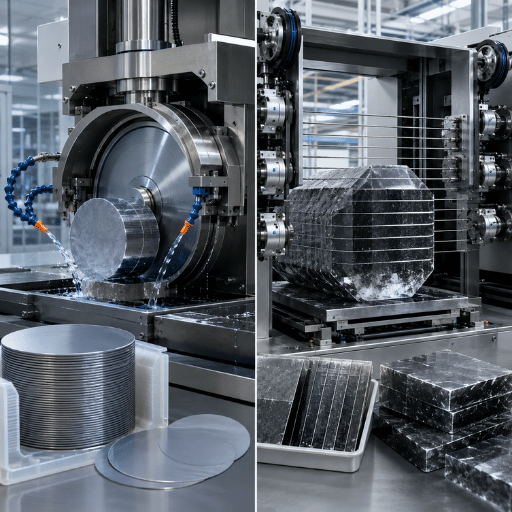
La scie à fil vs trancheuse ID est l'un des débats souvent rencontrés dans la planification des fabules de plaquettes Les deux technologies sont conçues pour scier des matériaux semi-conducteurs, mais elles se situent dans des niches très différentes en termes de débit, d'efficacité et de précision.
Notre comparaison ci-dessous est basée sur des données de production réelles et NON sur des allégations de commercialisation.
| Dimension | Trancheuse d'identification | Scie à fil diamant |
|---|---|---|
| Perte de Kerf (Si) | 18020µm | 120150µm |
| TVT | ≤51µm | ≤1020µm |
| Débit | 1 plaquette par cycle de coupe | Des centaines par cycle (multifilaire) |
| Meilleur Diamètre Gamme | 50 mm | 150300 mm+ |
| Coût du capital | $50K$80K | $200K$500K |
| Ra (tel que coupé) | 0,30,8µm | 0,10,2µm |
Avantages du trancheur ✔ ID
- Contrôle TTV supérieur (≤5µm réalisable)
- Investissement en capital inférieur ($50K)
- Mieux vaut pour les plaquettes spécialisées de petit diamètre (2″ 4)
- Une bande de fil diamantée plus brillante signifie qu'il est possible de changer les lames en 10 minutes, par rapport à un chargeur automatique de 2 heures dans certaines implémentations OEM de bande de fil
- Chaque tranche coupée indépendamment, sans risque de lot
Limitations des trancheuses d'identification
- Déploiement d'une seule plaquette 15 30 min par tranche
- Perte de saignée plus élevée que les scies à fil (+4070 µm)
- Durée de vie de la lame limitée à 200 800 coupes selon le matériau
- Non rentable au-dessus de 150 mm de diamètre
- Rugosité de surface supérieure à celle des plaquettes découpées au fil
La règle 5μm-or-Fail
Ce que la majorité des ingénieurs manquent lors de l'évaluation de ces machines : si la ligne aval cible TTV 5 m, une scie à fil diamantée ne peut pas satisfaire de façon cohérente à cette exigence sur les plaquettes de petit diamètre Après que le cristal de polysilicium a été scié en deux à 200 mm de diamètre, la bande de fil génère des micro-vibrations Ces vibrations excitées par le processus de coupe se déplacent uniformément sur toutes les plaquettes du lot et se traduisent directement en variation TTV sur les pièces de travail de petit diamètre La lame annulaire précontrainte à une seule plaquette d'une trancheuse ID isole chaque coupure du bruit mécanique.
En d'autres termes si vous avez besoin de 5 m TTV pour passer/échouer des plaquettes de petit diamètre, le trancheur ID est la seule machine éprouvée.
| Scénario | Recommandation | Justification |
|---|---|---|
| Si de qualité solaire, 200 mm, plus de 10 000 plaquettes/mois | Scie à fil diamant | Priorité volume ; TTV ≤20µm acceptable |
| SiC 4″ pour onduleurs EV, 500 plaquettes/mois | Trancheuse d'identification | TTV ≤10µm nécessaire ; l'usure du fil sur SiC est extrême |
| R & D lab, matériaux multiples, 50 100 mm | Trancheuse d'identification | Flexibilité + faible capital ; échange de lame en 10 min |
| Saphir 6″ pour substrats LED, 5 000/mois | Scie à fil diamant | Le débit multifil justifie le coût ; Ra ≤0,2µm réduit le polissage |
Une idée fausse courante est que les scies à “wire sont toujours supérieures. Le système de découpage ID est principalement motivé par l'expérience de l'industrie solaire, où les tranches de 156 mm+ et un volume de production élevé justifient le coût de recherche et d'acquisition. Pour la construction de capteurs MEMS ou l'épitaxie de semi-conducteurs composés, le système de découpage ID montre souvent une meilleure économie par tranche. Pour une analyse plus détaillée de la perte de kerf, voir Le guide de réduction de kerf de Zelatec. Travaux récents de Université de Strathclyde (2025) fournit également des données actualisées sur les performances des fils de diamant spécifiques au matériau.
Critères de sélection : machine de correspondance vers l'application
Il existe cinq critères pour sélectionner une trancheuse verticale, par ordre d'importance L'utilisation de seulement quatre sur cinq entraînera souvent des dépenses excessives pour une machine qui n'est pas assez poussée, ou une sous-spécification pour une machine qui ne répondra pas aux objectifs de taille et de tolérance.
Liste de contrôle de sélection à cinq facteurs
- Vérifiez que la machine accepte vos diamètres de pièces actuels et la taille suivante. Une machine de 50 à 150 mm ne traitera pas une boule de 200 mm sans modifications matérielles.
- Dureté du matériau : Si vous tranchez quelque chose au-dessus de Mohs 8,5 (SiC, saphir, GaN), vous aurez besoin d'une machine avec une vitesse de broche réglable (15 000-30 000 tr/min), un débit d'alimentation variable jusqu'à 0,08 mm/min et un système de refroidissement réglé pour fluides non aqueux.
- Pour moins de 1 000 plaquettes/mois, une trancheuse semi-automatique avec alimentation manuelle est rentable ($50 K-$65 K).Pendant plus de 1 000/mois, une machine entièrement automatique avec manipulation cassette à cassette ($70 K-$100 K) amortit les économies grâce à moins de temps d'opérateur.
- Tolérance de précision : Les trancheuses à tolérance standard tiennent TTV 15 m. Si vous avez besoin de 5 m (MEMS, substrats épitaxiaux), spécifiez une machine avec broche à roulement pneumatique, base en granit et retour d'épaisseur en boucle fermée.
- Emballez la lame coûte comme votre principal consommable : avec des lames $80-$150 et 200-800 coupes par lame, le coût de votre lame est de $0.10 à $0.75 par plaquette Ajoutez ceci au TCO de 3 ans avec capital.
💡 Conseil professionnel
Lorsque vous comparez les niveaux d'automatisation, demandez aux fournisseurs leur valeur d'arrêt de changement de lame Un opérateur formé prend 81 minutes pour changer les lames sur les scies à plaquettes semi-automatiques Seulement 90 secondes d'indice intra-plaque séparent les machines entièrement automatiques Sur 250 jours de production, cela se traduit par 3040 heures de temps de coupe supplémentaire.
Scénario : Un laboratoire de recherche basé dans une université de Munich voulait couper GaN, Li Nb O, et silicium sur trois projets différents Plutôt qu'une machine différente pour chacun, ils ont choisi une seule fente interne verticale fine-dia-up-down avec une large gamme (10 000 ~ 3 000 tr/min) de broches et de moyeux interchangeables d'aubes. Investissement total : $72 000 versus $180 000+ pour trois machines dédiées Temps de changement de lame : dix minutes, chaque programme de plaquettes conservant ses propres pales précontraintes.
Être transparent sur notre approche : Pour comparer les coûts absolus de lame, nous utilisons les spécifications de fabrication publiées et la production de modèles dans les fabs id en utilisant les données de fab réelles des storyboards listés ci-dessous Nous fournissons des options de trancheuse d'identification par rapport à la scie à fil car aucun choix de“ d”“meilleur n'existe ; la makspan optimale et la garantie de coût dépendront de votre application.
Entretien, calibrage et maximisation de la durée de vie de la lame
Un id vertical n'est aussi précis que le dernier étalonnage La maintenance de routine ignorée provoque un écart progressif en TTV et Ra qui n'est détecté que lorsque les plaquettes échouent à l'inspection en aval Les recommandations ci-dessous sont destinées aux environnements de production quotidiens de 8 heures 6.
| Intervalle | Tâche | Temps requis |
|---|---|---|
| Quotidien | Vérifiez le niveau de liquide de refroidissement, inspectez la lame pour détecter tout dommage visible, nettoyez les débris du mandrin | 10 min 5 min |
| Hebdomadaire | Mesurer le voile de la lame (≤2µm), vérifier la concentration de liquide de refroidissement (81%), nettoyer les filtres | 30 min 5 min |
| Mensuel | Étalonnez l'axe d'alimentation avec l'indicateur de cadran, vérifiez la précharge du roulement de broche, remplacez le liquide de refroidissement | 1.52 heures |
| Trimestrielle | Vérification complète de l'alignement (pindèle à la perpendicularité du mandrin ≤3 arc-sec), inspecter les balais du servomoteur, mettre à jour le micrologiciel | 4 heures |
Motifs d'usure de lame à surveiller
Les lames diamantées sont sujettes à quatre modes de défaillance :
- Grains plats : Les particules abrasives se sont usées jusqu'à une forme arrondie de “nib”, indiquant une fin de vie. Éliminez la lame avec plus de 151TP3 T en augmentant le temps de coupe par rapport à votre ligne de base.
- Les micro-fractures dans les diamants reflètent un taux d'avance excessif ou un débit abrasif trop faible Diminuer le débit d'alimentation d'ici 20%.
- Si vous remarquez de grosses copeaux incrustés dans vos diamants, soit vous appliquez trop de force de coupe, soit des charges d'impact étrangères sont présentes. Vérifiez la pièce pour détecter les inclusions dures inattendues avant d'avancer.
- Si les diamants sont tirés libres, laissant des trous dans le lien : votre liant diamant est trop mou pour la dureté du lingot Essayez une nouvelle qualité de liaison.
️️ Important
Assurez-vous que l'oscillation de la température du liquide de refroidissement reste à moins de 0,5 C, et non au point de consigne du liquide de refroidissement lui-même. L'élargissement de la fenêtre crée une expansion axiale supplémentaire de la lame et/ou de la broche qui ne peut pas être prise en compte, ce qui entraîne un TTV irremplaçable. Utiliser un refroidisseur en ligne contrôlé par PID, et non des bains-marie à température ambiante.
Nouvelle lame de glissement de” : Avant d'utiliser une nouvelle lame de glissement pour la coupe de la plaquette, exécuter une tranche métallique 35 sur le même matériau à ½ du débit d'alimentation Ce run-in expose les segments les plus frais de grain abrasif et produit une surface de coupe répétable Le saut de cette étape provoque un “hit” non dimensionnel aux métriques TTV des premières plaquettes.
Film adhésif : Le film adhésif bleu utilisé pour le montage sur plaquette commence à se dégrader après seulement 72 heures d'exposition à température ambiante. Le dégagement d'UV permet un stockage à température ambiante prolongé, mais nécessite une lampe ultraviolette qui produit une réduction de 90% de l'adhérence sur plaquette en 30 secondes ou moins. Confirmer la date d'expiration du lot avant l'achat. Les autocollants périmés représentent le plus grand pourcentage de glissement de la plaquette pendant la découpe (Semiconductor Digest).
Cas : Une base de Nagoya MEMS fab test lames sur une période de 6 mois et déterminé que les lames courent le lundi matin durerait 151TP3 T moins de coupes que les lames de milieu de semaine La cause de la racine a été déterminée comme étant le système de liquide de refroidissement resté inactif pendant le week-end suivi par les premières coupes de la journée avec le liquide de refroidissement 3,2 C au-dessus du point de consigne jusqu'à ce que le refroidisseur rattrape ; chaleur tremper la température précirculation réchauffer l'ajout à la séquence de démarrage du lundi a supprimé la variation.
Foire aux questions
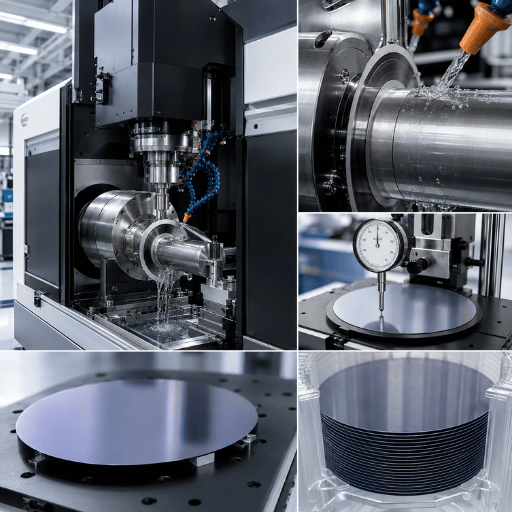
Q : En quoi une machine de tranchage interne verticale diffère-t-elle d'une trancheuse horizontale ?
Voir la réponse
La principale distinction est la position de la lame et l'effet de la gravité. Dans une machine verticale, la lame s'étend dans un plan vertical, donc les copeaux et le liquide de refroidissement s'écoulent à un prix abordable, pendant la gravité, hors de la saignée. Les trancheuses horizontales doivent être poussées.
Les machines verticales peuvent également présenter un TTV inférieur sur une pièce de grand diamètre, puisque la gravité s'affaisse chacune.
Q : Quelle est la perte de saignée typique pour une trancheuse de diamètre interne ?
Voir la réponse
La perte de kerf sur un trancheur ID varie entre 180 et 220 m pour le silicium (épaisseur de lame et taille de grain de diamant dépendant).Bien que les lames de“ ”thin-kerf plus récentes aussi basses que 150 m soient obtenables, la criticité de lame devient un problème en dessous de cela.
Q : Les machines à trancher internes verticales peuvent-elles couper des tranches de carbure de silicium (SiC) ?
Voir la réponse
Oui, mais SiC nécessite de grands ajustements des réglages des paramètres Le débit d'alimentation doit être réduit d'un facteur de 10 à 20 jusqu'à 0,08-0,5 mm/min (< 1-5 mm/min pour le silicium).Doit utiliser une lame avec une matrice de liaison très douce pour permettre aux grains de diamant frais de s'auto-affûter à l'intérieur de la coupe.
Le liquide de refroidissement doit également être à base d'huile et désionisé pour éliminer le risque de fissuration par décharge électrique La durée de vie de la lame sur SiC n'est que d'environ 30 à 401TP3 T de celle sur silicium, chaque tranche nécessitera donc une quantité beaucoup plus élevée de matériaux consommables.
Q : À quelle fréquence la lame de diamant doit-elle être remplacée ?
Voir la réponse
Remplacez la lame lorsque la vitesse de coupe chute de plus de 15 pour cent par rapport au taux de base, ou 200800 coupes, selon la première éventualité. Des matériaux meilleurs/plus lents comme le SiC et le saphir se situent à l’extrémité la plus lente de cette plage.
Q : Quelle rugosité de surface (Ra) puis-je attendre d'un trancheur ID ?
Voir la réponse
Les valeurs Ra telles que coupées se situent typiquement dans la gamme de 0,3 à 0,8 m sur silicium Un grain de diamant plus fin (2-4 m) et un débit d'alimentation plus lent l'amènent vers le bas de gamme La rugosité de surface des scies à fil est de 0,1 0,2 m, d'où l'étape de polissage parfois omise sur une plaquette coupée au fil.
Si vous avez besoin de Ra inférieur à 0,3 µm, prévoyez au moins une étape de rodage après le découpage ID.
Q : Les machines à trancher internes verticales sont-elles adaptées à la production en grand volume ?
Voir la réponse
Convient le mieux pour un volume faible à moyen : jusqu'à environ 1 000 plaquettes par mois et par machine Pour des volumes plus élevés, les scies diamantées multifils sont plus efficaces Cependant, certaines plaquettes exécutent des bancs de trancheuses 46 ID en parallèle avec chargement automatique, atteignant plus de 3 000 plaquettes/mois tout en maintenant un TTV plus serré qu'une seule scie à fil.
Êtes-vous prêt à évaluer une machine à trancher interne verticale pour vos opérations de découpage des tranches ?
Comment nous avons développé ce guide
Les articles utilisent les normes SEMI publiées, la recherche scientifique sur les matériaux évaluée par des pairs et les données de fabrication provenant d'environnements de production dans l'industrie mondiale des semi-conducteurs Les sources de chaque prix spécifique ou données de performance que je cite ci-dessous DONGHE fabrique notre propre conception de machines à trancher internes verticales, et ce contenu se compose de notre propre expérience d'ingénierie et de sources vérifiables indépendamment par le tiers.
Nous faisons des comparaisons de fair wire saw pour vous car votre meilleur choix ne concerne pas qui l'a construit, ni qui le propose.
Références et sources
- Semiconductor Digest Examen de la technologie de dégivrage Wafer
- Spécification pour les tranches de silicium monocristallin polies Semiconductor (SEMI M1)
- analyse des découpes de tranches PMC-SiC et des dommages souterrains (2022)
- MDPI Applied Sciences - Warpage de gaufrette au saphir pendant le sciage sur fil (2024)
- ZELATEC Comment réduire la perte de Kerf de la tranche de la plaquette
- Données sur les performances de sciage en fil diamant de l'Université de Strathclyde (2025)
Articles connexes
- Ligne de produits de machines de tranchage interne vertical DONGHE
- Machines de coupe de fil diamantées pour applications semi-conductrices et solaires.
- Scies multifilaires pour la production de plaquettes à haut volume
- Machines de découpe de précision laser conçues pour les laboratoires de recherche et de développement
- De Shanghai Donghe Science & Technology Co. Ltd.
Ceci a été examiné par l'équipe d'ingénierie de DONGHE (Shanghai Donghe Science & Technology Co., Ltd) est engagée dans la conception, la fabrication et la commercialisation de machines et d'équipements de tranchage de précision et de sciage de fil pour les matériaux semi-conducteurs, photovoltaïques et avancés.


