
Neem contact op met DONGHE Company


Hoe verticale interne snijmachines Sub-Micron-precisie bereiken bij het snijden van wafers
Snelle Specs
| Werkstuk Diameter | 2″-8″ (50-200 mm) |
| Waferdikte | 0,1-2,0 mm |
| TTV (Totale diktevariatie) | ≤5 μm |
| Kerf Loss | <100 µm |
| Oppervlakte Ruwheid (Ra) | ≤0,3 μm |
| Feed Rate | 0,1-5 mm/min |
Wanneer een enkele halfgeleiderwafel maar liefst $50.000 waard kan zijn, is de foutmarge tijdens het zagen bijna nul. Verticale interne snijmachines, ook wel interne diameterzagen (ID-zagen) genoemd, zijn al tientallen jaren het hoofdbestanddeel van nauwkeurig wafelsnijden. Door gebruik te maken van een ringvormig diamantgruisblad, dat ronddraait bij zinderende hoge toerentallen, kan het gebruik van microharde precisiebladen door silicium, siliciumcarbide en saffier snijden.
Dit artikel onderzoekt in eenvoudige bewoordingen, hoe deze werken, voor welk materiaal het geschikt is, wanneer het de voorkeur geeft aan diamantdraadzagen en het praktische document over hoe u er precisie uit kunt halen. Of u nu uw eerste ID-schuurmachine overweegt of apparatuur uit een leeftijd-idool upgradet, de volgende informatie geeft u een gefundeerde keuze.
Wat is een verticale interne snijmachine en hoe werkt deze?
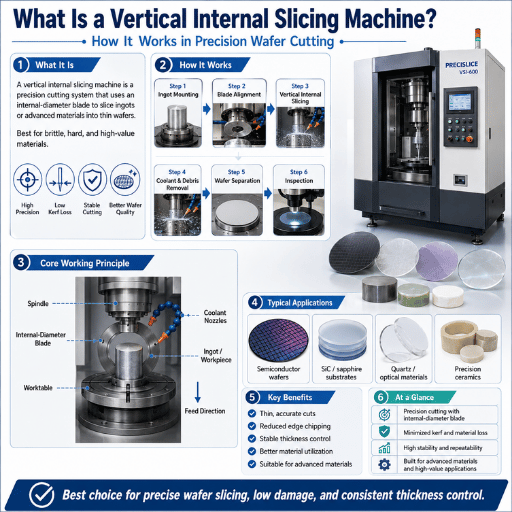
Een verticale interne snijmachine maakt gebruik van een 4-6 in. dikke dunne (0.062-0.125 in.) donutvormige carbide of keramische snijmes gelegen in een verticaal vlak In plaats van dat het buitenste deel van de donut het werkstuk raakt, is de binnenrand het snijgedeelte van het gereedschap Dit binnenste segment is meestal bedekt met gegalvaniseerde of gesinterde diamantkorrel.
Een kristallen staaf of boule wordt in het midden van het donutvormige mes afgeleverd en met een servotoevoer met gesloten lus over de binnenste snijring van het mes geduwd. De toerental van dit mes bedraagt ongeveer 15.000.30.000 tpm, afhankelijk van het materiaal en de grootte van het mes. Frames zijn gemaakt van roestvrij staal en gietijzer om trillingen te verminderen en corrosie door het koelmiddelmengsel te voorkomen.
Verticale positionering heeft een natuurlijke rand positionering zal helpen om chips en slurry weg te wassen Koelvloeistof zal naar beneden stromen over de snijzone en spoelt chips uit de kerf in plaats van ze daar op te sluiten Dit minimaliseert de lucht/bit grensvlak temperatuur en maakt het mes snijoppervlak vrij.
De servovoeding reageert voortdurend: als er een plotselinge toename van de snijbelasting is (een hardere opname of zaagslijtage), zal de controller automatisch de voeding uitschakelen om de wafer te beschermen.
Hoe snijdt een binnendiameterblad een wafer?
Bekijk Antwoord
Het ringvormige blad wordt in een naafsamenstel op spanning gehouden om een vliezige trommel te vormen. Terwijl de naaf wordt rondgedraaid bij 15.000-30.000 rpm, wordt het blad door extra middelpuntvliedende kracht tot zijn maximale spanning gedreven, zodat het voldoende stijfheid behoudt. De staaf wordt gecentreerd door de centrale opening van het blad op een hoge precisietrap.
Wanneer de binnenrand van de diamant contact maakt met het werk, wordt materiaal gesneden met een kleine kerf (meestal 180-250 µm).De dunheid van het blad (meestal 0,15-0,30 mm) en het ontwerp van de binnendiamant maken de niet-ondersteunde bladoverspanning extreem kort, wat de reden is voor de overtreffende trap TTV-waarden (meestal <5 µm) die beschikbaar zijn op brosse kristallen.
Er is geen ‘probeer het opnieuw’ als je een $50.000 SiC-boule gebruikt. Elke snede gaat door als specificatie of zal kostbaar schroot zijn.
idd Semiconductor Digest, Wafer Dicing Review
Een fabriek in Shenzhen die samengestelde halfgeleiders produceerde, had te maken met 3-4 SiC-wafels/week van randafbrokkeling/stapel-uitchip-out Binnen 1 maand na aanpassing van een verticale interne snijmachine met behulp van zwaartekracht om koelvloeistof te transporteren, werd hun chip-outsnelheid verlaagd van 8,2% naar 1,1% (waardoor ze ongeveer $12.000/week aan schroot bespaarden)
Belangrijkste specificaties die de snijprestaties definiëren
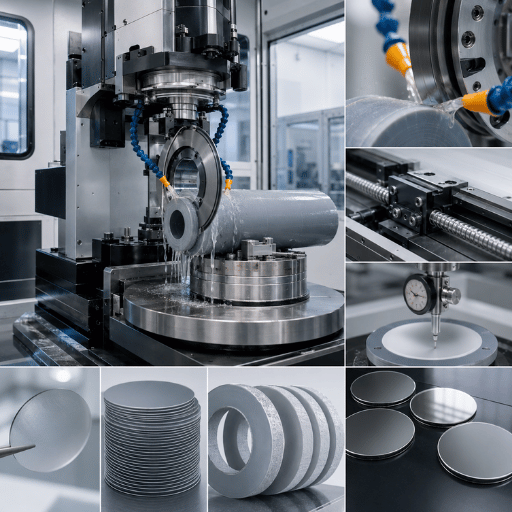
Vier specificaties identificeren of een gesneden wafer geschikt zal zijn voor stroomafwaartse verwerking: TTV, kerfverlies, oppervlakteruwheid (Ra) en voedingssnelheid. Elke specificatie heeft invloed op de andere. Een te hoge voedingssnelheid zal zowel TTV als Ra aantasten, terwijl een inherent dikker blad het kerfverlies zal vergroten maar mogelijk de TTV-stabiliteit zal verbeteren.
| Specificatie | Typisch bereik | Waarom het ertoe doet |
|---|---|---|
| TTV | ≤5-15 μm | Bepaalt de vlakheid van de wafer voor lithografie; TTV buiten de specificaties veroorzaakt focusfouten bij blootstelling aan fotoresist |
| Kerf Loss | 150-220 μm | Materiaal verspild per snede; het verminderen van kerf van 220 µm naar 150 µm verhoogt de opbrengst met ongeveer 20% |
| Oppervlakte Ruwheid (Ra) | 0,3-0,8 μm | Lower Ra verkort de lep-/polijsttijd na de plak; minder dan 0,3 µm Ra kan één polijststap overslaan |
| Feed Rate | 0,1-5,0 mm/min | Brengt de doorvoer in evenwicht versus de kwaliteit; hardere materialen vereisen een langzamere voeding (SiC: 0,08-0,5 mm/min) |
📐 Technische opmerking
TTV is [Zie CMOS micro-elektronica ontwerp] door semi-m1-specificatie-voor-gepolijste-enkelkristal-silicium-wafels“>SEMI M1 en ASTM F657 normen Om TTV te meten moet de capaciteitsmeter over de werkelijke waferdiameter worden gescand (minimμm van 5 metingen) Voor wafers kleiner dan 100 mm in diameter moeten drie radiale metingen plus de centrumwaarde worden geregistreerd, aangezien radiale variatie zal domineren.
Industriegegevens geven aan dat 45-50% van een silicium grondstofkristal kan worden omgezet in verkoopbaar wafermateriaal 40% van de initiële grondstof wordt verspild als gevolg van alleen kerfverlies Daarom kerf reductie-zelfs met 30-50 m- heeft een extra groot effect op de kosten-per wafer Een 150 mm boule die 200 wafers produceert kan een extra 15-18 wafers produceren door het verminderen van kerf van 220 m naar 180 m.
“De economie van waferen is eenvoudig: elke micron kerf die je elimineert is een micron verkoopbaar product dat je wint Bij $80/wafer voor eersteklas Si verandert zelfs 10 extra wafers per boule de driemaandelijkse P&L.”
1. Jens Müller, Senior Procesingenieur, Fraunhofer IISB
Materialen die u kunt verwerken Silicium, SiC, Saffier en verder
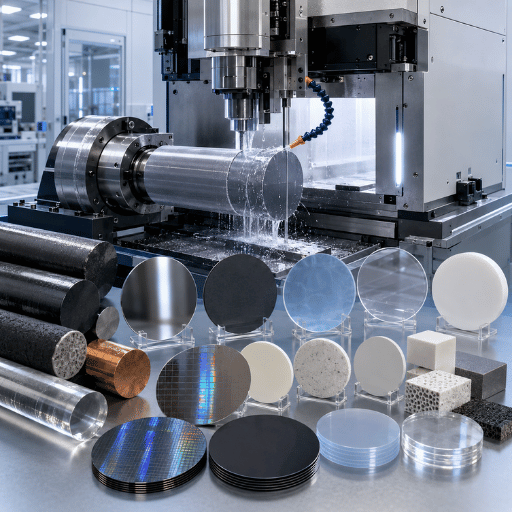
Er zijn veel variabelen die het snijgedrag van verschillende afzonderlijke kristallen beïnvloeden, zoals hardheid, taaiheid en thermische geleidbaarheid, die allemaal de bladselectie, koelvloeistofchemie, levensduur van het blad en voedingssnelheid beïnvloeden. Transplanteer niet simpelweg de parameters van een machine die is ontworpen voor silicium naar een SiC-boule, anders treed je in de voetsporen van een softbal ter grootte van een millimeter die een tandenstoker kapot slaat en de andere kant van de kamer mist.
| Materiaal | Mohs Hardheid | Key Challenge | Speciale Eis |
|---|---|---|---|
| Silicium (Si) | 7.0 | Brosse breuk, micro-chipping bij binnenkomst/uitgang | Diamantgruis 2-6 μm; voedingssnelheid 1-5 mm/min |
| Siliciumcarbide (SiC) | 9.2–9.5 | Extreme hardheid, micro-vonken van elektrische ontlading | Zachtere bindingsmatrix; voedingssnelheid 0,08-0,5 mm/min; gedeïoniseerd koelmiddel |
| Saffier (Al2O3) | 9.0 | Hard + broos, kromtrekken tijdens het snijden | Draad/bladdiameter drempelcontrole; verlaagd toerental om thermische spanning te beperken |
| Galliumnitride (GaN) | ~8.5 | Microscheuren langs splitsingsvlakken | Gecontroleerde snedediepte ≤0,5 mm/doorgang; laag-trillingsspindel |
De vraag naar SiC-substraten stijgt met een gemiddelde snelheid van 15,2% per jaar, van 164 miljoen dollar naar naar schatting 436 miljoen dollar in de toekomst, aangedreven door HV SiC-stroomelektronica en 5G RF-apparaten. Deze groeispanning zorgt ervoor dat meer fantastische operators SiC-snijapparatuur installeren op bestaande interne verticale plakmachines.
⚠️ Belangrijk
De elektrische geleidbaarheid van SiC veroorzaakt een onverwachte faalwijze: microvonken die zich tijdens het snijden voortplanten, kunnen plaatselijke thermische schade aan de waferrand veroorzaken. Deze elektrische ontladingsscheuren zijn mogelijk niet zichtbaar, maar presenteren zich als ondergrondse breuksporen van 20-50 m waargenomen bij IR-onderzoek van de wafer. Gebruik altijd gedeïoniseerd koelmiddel (weerstand>10 Mcm) met SiC-snijwerk om ontladingsroutes te elimineren.
Nog een interessant resultaat: bij het snijden van saffier zal een dunnere draad of mes niet noodzakelijkerwijs kromtrekken verminderen. Wanneer de diameter onder een kritisch punt daalt (op ongeveer 0,12 mm, voor een mes gebruikt op 4″ saffier), kan de laterale afbuiging van het mes tijdens het snijden de dwarsspanningen vergroten, wat buiging en schering veroorzaakt. De Toegepaste Wetenschappen (MDPI) publicatie heeft deze ongebruikelijke saffiereigenschap bestudeerd: het effect van de draaddiameter op de wafer-warpage.
💡 Pro Tip
In tegenstelling tot silicium, nooit afkoelen SiC snijden in water-gebaseerde snijvloeistoffen Bij hoge temperatuur het water reageert met SiC poeder om silicagel te produceren, die de kerf beter verpakt en aanzienlijk verhoogt bladslijtage snelheid met maar liefst 3-5x Synthetische, olie-gebaseerde koelmiddelen worden aanbevolen (deze zijn beoordeeld voor gebruik met carbide materialen) Een gepubliceerde studie in de PMC tijdschriften gemeld een 40% toename van SiC bladlevensduur bij het overschakelen van waterige naar olie-gebaseerde snijvloeistoffen.
Verticale interne S versus diamantdraadzaag om te kiezen welke
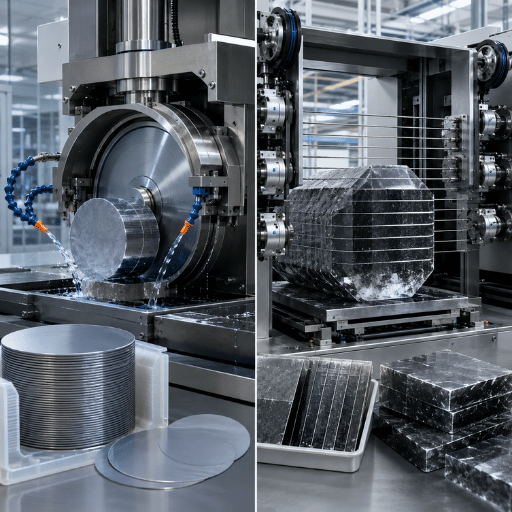
Draadzaag versus ID-snijmachine is een van de vaak voorkomende debatten bij de planning van waferfab. Beide technologieën zijn ontworpen om halfgeleidermaterialen te zagen, maar ze bevinden zich in zeer verschillende niches wat betreft doorvoer, efficiëntie en nauwkeurigheid.
Onze vergelijking hieronder is gebaseerd op werkelijke productiegegevens en GEEN marketingclaims.
| Dimension | ID Slicer | Diamond Wire Saw |
|---|---|---|
| Kerf Loss (Si) | 180-220 μm | 120-150 μm |
| TTV | ≤5-15 μm | ≤10-20 μm |
| Doorvoer | 1 wafer per snijcyclus | Honderden per cyclus (multi-wire) |
| Beste Diameter Bereik | 50-150 mm | 150-300 mm+ |
| Kapitaalkosten | $50K-$80K | $200K-$500K |
| Ra (as-cut) | 0,3-0,8 μm | 0,1-0,2 μm |
✔ Voordelen van ID-snijmachines
- Superieure TTV-controle (≤5 μm haalbaar)
- Lagere kapitaalinvesteringen ($50K-$80K)
- Beter voor speciale wafels met een kleine diameter (2″-4″)
- Een helderder diamantdraadweb betekent dat het mogelijk is om bladen in 10 minuten te verwisselen, versus een 2 uur durende autolader in sommige OEM-implementaties van draadweb
- Elke wafer knipte onafhankelijk van elkaar geen batchrisico
⚠ Beperkingen voor ID-snijmachines
- Doorvoer met één wafel 15-30 minuten per plak
- Hoger kerfverlies dan draadzagen (+40-70 μm)
- Levensduur van het mes beperkt tot 200-800 sneden, afhankelijk van het materiaal
- Niet kosteneffectief boven 150 mm diameter
- Oppervlakteruwheid hoger dan draadgesneden wafels
De 5μm-of-Fail-regel
Wat de meerderheid van de ingenieurs mist bij de evaluatie van deze machines: als de stroomafwaartse lijn TTV 5 m als doelwit heeft, kan een diamantdraadzaag niet consequent aan die eis voldoen op wafels met een kleine diameter Nadat het polysiliciumkristal bij een diameter van 200 mm doormidden is gezaagd, genereert het draadweb microtrillingen. Die trillingen die door het snijproces worden opgewekt, reizen gelijkmatig over alle wafels in de batch en vertalen zich rechtstreeks in TTV-variatie op werkstukken met een kleine diameter. Het voorgespannen ringvormige mes van een ID-snijder isoleert elke snede van mechanisch geluid.
Met andere woorden als u 5 m TTV nodig hebt om wafers met een kleine diameter door te geven/te laten vallen, is de ID-slicer de enige beproefde machine.
| Scenario | Aanbeveling | Achtergrond |
|---|---|---|
| Si van zonne-energie, 200 mm, 10.000+ wafels/maand | Diamant draadzaag | Volumeprioriteit; TTV ≤20 µm aanvaardbaar |
| SiC 4″ voor EV-omvormers, 500 wafels/maand | ID-snijmachine | TTV ≤10 µm nodig; draadslijtage op SiC is extreem |
| R & D lab, meerdere materialen, 50-100 mm | ID-snijmachine | Flexibiliteit + laag kapitaal; blade swap in 10 min |
| Saffier 6″ voor LED-substraten, 5.000/maand | Diamant draadzaag | Multi-wire doorvoer rechtvaardigt kosten; Ra ≤0.2 µm vermindert polijsten |
Een veel voorkomende misvatting is dat “wire-zagen altijd superieur zijn. ””' worden meestal aangedreven door ervaring in de zonne-energie-industrie, waar 156 mm+ wafers en een hoog productievolume de onderzoeks- en aanschafkosten rechtvaardigen. Voor de MEMS-sensorconstructie of samengestelde halfgeleiderepitaxie vertoont het ID-snijsysteem vaak een betere economie per wafer. Voor een meer gedetailleerde analyse van kerfverlies, zie Zelatec's gids voor kerfreductie. Recent werk van Strathclyde Universiteit (2025) biedt ook bijgewerkte gegevens over materiaalspecifieke diamantdraadprestaties.
Selectiecriteria Matching Machine to Application
Er zijn vijf criteria voor het selecteren van een verticale snijmachine, in volgorde van belangrijkheid. Het gebruik van slechts vier van de vijf zal vaak resulteren in overbesteding aan een machine die niet voldoende wordt gepusht, of onderspecificatie van een machine die niet voldoet aan de doelstellingen op het gebied van grootte en tolerantie.
Checklist voor selectie van vijf factoren
- Controleer of de machine uw huidige werkstukdiameters accepteert en de volgende maat hoger. Een machine met een vermogen van 50-150 mm verwerkt geen boule van 200 mm zonder hardwareaanpassingen.
- Materiaalhardheid: Als u iets boven Mohs 8.5 (SiC, saffier, GaN) snijdt, heeft u een machine nodig met instelbare spindelsnelheid (15.000-30.000 tpm), variabele voedingssnelheid tot 0,08 mm/min en een koelmiddelsysteem afgestemd op niet-waterige vloeistoffen.
- Voor minder dan 1.000 wafels/maand is een semi-automatische slicer met handmatige toevoer van voer kosteneffectief ($50K-$65K) Voor meer dan 1.000/maand schrijft een volautomatische machine met cassette-naar-cassette-behandeling ($70K-$100K) besparingen af door minder operatortijd.
- Precisietolerantie: Snijmachines met standaardtolerantie houden TTV 15 m vast. Als u 5 m nodig heeft (MEMS, epitaxiale substraten), specificeer dan een machine met luchtdragende spil, granieten basis en feedback over de dikte van de gesloten lus.
- Pak de meskosten in als uw belangrijkste verbruiksartikel: met $80-$150 messen en 200-800 sneden per mes, zijn uw meskosten $0.10 tot $0.75 per wafer Voeg dit toe aan de 3 jaar TCO met kapitaal.
💡 Pro Tip
Bij het vergelijken van automatiseringsniveaus, vraag leveranciers naar hun waarde voor de uitvaltijd van de bladwisseling Een getrainde operator heeft 8-12 minuten nodig om de messen op semi-automatische wafelzagen te verwisselen Slechts 90 seconden intra-plaatindextijd scheidt volledig automatische machines Gedurende 250 productiedagen vertaalt dit verschil zich in 30-40 uur extra snijtijd.
Scenario: Een onderzoekslaboratorium gevestigd aan een universiteit in München wilde GaN, Li Nb O en silicium op drie verschillende projecten snijden In plaats van een andere machine voor elk kozen ze een enkele, fijn-dia-up-down verticale interne spleet met een breed bereik (~10.000-30.000 tpm) spindel en verwisselbare bladnaven Totale investering: $72.000 versus $180.000+ voor drie speciale machines Blade verwisseltijd: tien minuten, waarbij elk waferprogramma zijn eigen voorgespannen messen behoudt.
Transparant zijn over onze aanpak: Om absolute bladkosten te vergelijken, gebruiken we gepubliceerde fabrikantspecificaties en modelproductie in id-fabs met behulp van echte fab-gegevens van de hieronder vermelde storyboards We bieden opties voor id-slicer versus draadzaag omdat er geen “best”-keuze bestaat; de optimale makespan en kostengarantie zijn afhankelijk van uw toepassing.
Onderhoud, kalibratie en het maximaliseren van de levensduur van het mes
Een verticale id is slechts zo nauwkeurig als de laatste kalibratie. ignored routine onderhoud veroorzaakt een progressieve afwijking in TTV en Ra die alleen wordt gedetecteerd wanneer wafers falen stroomafwaartse inspectie De aanbevelingen hieronder zijn bedoeld voor 8-16 uur dagelijkse productie omgevingen.
| Interval | Task | Tijd vereist |
|---|---|---|
| Dagelijks | Controleer het koelvloeistofniveau, inspecteer het mes op zichtbare schade, maak vuil van de spankop schoon | 10-15 min |
| Weekly | Meet de bladuitloop (≤2 μm), verifieer de koelvloeistofconcentratie (8-12%), reinig filters | 30-45 min |
| Maandelijks | Kalibreer de voedingsas met draaiknop, controleer de voorspanning van het spillager, vervang het koelmiddel | 1,5-2 uur |
| Driemaandelijks | Volledige uitlijningscontrole (spindel aan spankop loodrechtheid ≤3 boog-sec), inspecteer servo motorborstels, update firmware | 4-6 uur |
Blade Wear Patterns to Watch
Diamantbladen zijn gevoelig voor vier faalmodi:
- Platte korrels: Schurende deeltjes hebben een afgeronde “nib”-vorm gedragen, wat wijst op het einde van de levensduur Schakel het mes uit met meer dan 15%-helling in snijtijd ten opzichte van uw basislijn.
- Micro-breuken in de diamanten weerspiegelen een te hoge mate van avance of te weinig schurende stroom Verlaag de voedingssnelheid met 20%.
- Als u grote ingebedde spanen in uw diamanten opmerkt, oefent u ofwel te veel snijkracht uit of zijn er externe impactbelastingen aanwezig Controleer het werkstuk op onverwachte harde insluitsels voordat u vooruitgaat.
- Als diamanten worden losgetrokken, waardoor er gaten in de binding achterblijven: uw diamantbindmiddel is te zacht voor de hardheid van de staaf Probeer een nieuwe hechtkwaliteit.
⚠️ Belangrijk
Zorg ervoor dat de temperatuurschommeling van het koelmiddel binnen 0,5 C blijft, niet het koelvloeistofinstelpunt zelf. Het verbreden van het venster zorgt voor extra axiale uitzetting van het blad en/of de spil waar geen rekening mee kan worden gehouden, wat resulteert in onherhaalbare TTV. Gebruik een inline, PID-gestuurde koelmachine, geen waterbaden op kamertemperatuur.
New” slipblad: Voordat u een nieuw slipblad gebruikt voor het snijden van wafers, moet u een 3-5 metalen plak op hetzelfde materiaal laten lopen met een snelheid van ½ van de toevoersnelheid. Deze run-in legt de meest verse segmenten van schurend gruis bloot en produceert een herhaalbaar snijoppervlak. Het overslaan van deze stap veroorzaakt een niet-dimensionale “ volgens de TTV-statistieken van de eerste paar wafers.
Kleeffilm: Blauwe kleeffilm die wordt gebruikt voor wafermontage begint af te breken na slechts 72 uur blootstelling aan kamertemperatuur UV-vrijgave maakt langdurige opslag bij kamertemperatuur mogelijk, maar vereist een ultraviolette lamp die een vermindering van 90% in waferhechting in 30 seconden of minder produceert Bevestig dat de vervaldatum van de partij vóór aankoop is. De verlopen stickers zijn verantwoordelijk voor het grootste percentage waferslip tijdens het snijden (Semiconductor Digest).
Geval: Een in Nagoya gevestigde MEMS fab testbladen over een periode van 6 maanden en bepaalde dat messen die op maandagochtend draaien 15% minder sneden zouden duren dan messen van halverwege de week Worteloorzaak werd vastgesteld als het koelmiddelsysteem dat in het weekend stationair stond, gevolgd door de eerste sneden van de dag met koelvloeistof 3,2C boven het instelpunt totdat de koelmachine weer aansloeg; warmte-dieptemperatuur precirculatie warming-up toevoeging aan de startreeks op maandag verwijderde de variatie.
Veelgestelde vragen
Vraag: Hoe verschilt een verticale interne snijmachine van een horizontale snijmachine?
Bekijk Antwoord
Het belangrijkste onderscheid is de positie van het blad en het effect van de zwaartekracht. Bij een verticale machine loopt het blad in een verticaal vlak, waardoor spaanders en koelvloeistof betaalbaar wegvloeien door tijdens zwaartekrachtgruis uit de kerf te gritten. Horizontale snijmachines moeten eruit worden geduwd.
Verticale machines kunnen ook een lagere TTV vertonen op een werkstuk met een grote diameter, omdat de zwaartekracht elk afneemt.
Vraag: Wat is het typische kerfverlies voor een snijmachine met interne diameter?
Bekijk Antwoord
Kerfverlies op een ID-slicer varieert tussen 180 en 220 m voor silicium (de dikte van het mes en de grootte van de diamantkorrel zijn afhankelijk). Hoewel nieuwere “in-kerf”-messen van slechts 150 m verkrijgbaar zijn, wordt de kriticiteit van het mes hieronder een probleem.
Vraag: Kunnen verticale interne snijmachines siliciumcarbide (SiC) wafels snijden?
Bekijk Antwoord
Ja, maar SiC vereist grote aanpassingen aan parameterinstellingen De voedingssnelheid moet met een factor 10 tot 20 worden verlaagd tot 0,08-0,5 mm/min (< 1-5 mm/min voor silicium) Moet een mes gebruiken met een zeer zachte hechtmatrix om verse diamantgruis in de snede zelf te laten slijpen.
Het koelmiddel moet ook op oliebasis en gedeïoniseerd zijn om het risico van elektrische ontladingsscheuren te elimineren De levensduur van het blad op SiC is slechts ongeveer 30-40% van die op silicium zodat elke wafel een veel grotere hoeveelheid verbruiksmaterialen zal vereisen.
Q: Hoe vaak moet het diamantblad worden vervangen?
Bekijk Antwoord
Vervang het mes wanneer de snelheid van het snijden meer dan 15 procent daalt ten opzichte van de basislijnsnelheid, of 200.800 sneden, afhankelijk van wat eerder is. Betere/langzamere materialen zoals SiC en saffier bevinden zich aan de langzamere kant van dat bereik.
Vraag: Welke oppervlakteruwheid (Ra) kan ik verwachten van een ID-slicer?
Bekijk Antwoord
De as-cut Ra-waarden liggen typisch in het bereik van 0,3 tot 0,8 m op silicium Een fijnere diamantgruis (2-4 m) en een lagere voedingssnelheid brengen het naar het lage uiteinde De oppervlakteruwheid van draadzagen is 0,1 0,2 m, vandaar de soms weggelaten polijststap op een draadgesneden wafel.
Als u Ra onder de 0,3 µm nodig heeft, plan dan minimaal één lepstap na het snijden van ID's.
Q: Zijn verticale interne snijmachines geschikt voor productie in grote volumes?
Bekijk Antwoord
Het meest geschikt voor laag tot middelgroot volume: tot ongeveer 1.000-2.000 wafers per maand per machine Voor hogere volumes zijn meerdraads diamantzagen efficiënter Sommige fabs draaien echter banken van 4-6 ID-slicers parallel aan automatisch laden, waardoor 3.000+ wafers/maand worden bereikt terwijl de TTV strakker blijft dan een enkele draadzaag.
Bent u bereid een verticale interne plakmachine te beoordelen voor uw wafer-dicing-bewerkingen?
Hoe we deze gids hebben ontwikkeld
De artikelen maken gebruik van gepubliceerde SEMI-standaarden, peer-reviewed wetenschappelijk materiaalonderzoek, en productiegegevens van productieomgevingen in de wereldwijde Semiconductor industrie De bronnen voor elke specifieke prijs of prestatiegegevens die ik hieronder citeer DONGHE vervaardigt ons eigen ontwerp van verticale interne snijmachines, en deze inhoud bestaat uit onze eigen technische ervaring en onafhankelijk verifieerbare bronnen van de derde partij.
We maken vergelijkingen met eerlijke draadzagen voor u, omdat uw beste keuze niet gaat over wie het heeft gebouwd, noch over wie het voorstelt.
Referenties en bronnen
- Halfgeleiderdigestie, beoordeling van de snijtechnologie van de afstandhouder
- Specificatie voor halfgeleider (SEMI M1) gepolijste monokristallijne siliciumwafels
- PMC-SiC Wafer Dicing en analyse van ondergrondse schade (2022)
- MDPI Toegepaste Wetenschappen-Saffier Wafer Warpage Tijdens Draadzagen (2024)
- ZELATEC -Hoe het kerfverlies van het snijden van wafers te verminderen
- Prestatiegegevens van diamantdraadzagen van de Universiteit van Strathclyde (2025)
Gerelateerde artikelen
- DONGHE verticale interne snijmachine Productlijn
- -- Diamantdraadsnijmachines voor halfgeleider - & zonnetoepassingen.
- Multi-Wire Zagen voor High-Volume Wafer Productie
- Laserprecisiesnijmachines ontworpen voor onderzoeks- en ontwikkelingslaboratoria
- Van Shanghai Donghe Science & Technology Co.Ltd.
Dit werd beoordeeld door DONGHE engineering team ‘in het Engels Shanghai Donghe Science & Technology Co., Ltd is bezig met het ontwerpen, produceren en marketing van machines en apparatuur van precisie snijden en draad zagen voor halfgeleider, fotovoltaïsche en geavanceerde materialen.


