DONGHE Company に連絡してください

2026年8月更新しました
ダイヤモンド ワイヤー切断技術は、可動ワイヤーが接着されたダイヤモンドを運ぶ固定研磨プロセスです。この記事では、これを以前の緩い研磨ワイヤーソーイングと比較していますが、この技術は 1990 年に始まったものではありません。. ボトムライン: 1990 ~ 2026 年の期間を通じて、具体的な産業上の変化は、スラリーによって運ばれる緩い研磨剤が、可動ワイヤーに固定されたダイヤモンドにアプリケーションごとに取って代わられることでした。その利益は「どんな犠牲を払ってでもスピードを出す」ことではなく、より直接的で制御可能な切断システムであり、摩耗、振動、弓、破損、下流の品質に新たなリスクをもたらしました。.
TL; DR
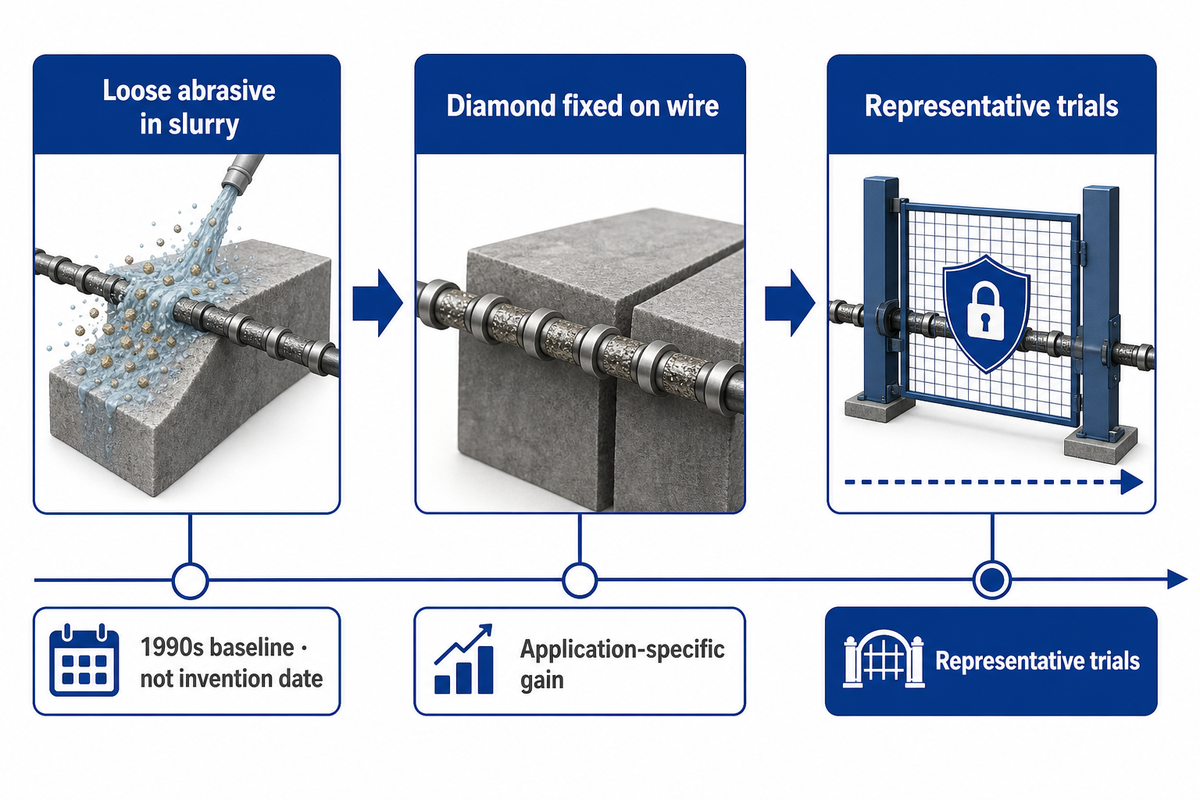
- 緩い研摩ワイヤー鋸で切断はスラリーで自由なグリットを運ぶために裸のワイヤーを使用します; 固定研磨ワイヤはワイヤ自体にダイヤモンドを運びます.
- この記事では、1990 年代はスラリーマルチワイヤーウェーハのベースラインであり、ダイヤモンドコーティングされたワイヤーの発明日ではありません。.
- 固定ダイヤモンド ワイヤは、定義されたアプリケーションでカーフとプロセス時間を短縮できますが、材料、機械、ワイヤ、品質目標の違いを生き残る普遍的な生産性乗数はありません。.
- 一部の酸化物セラミック研究では依然としてスラリーワイヤーソーイングが使用されているため、移行は想定されるのではなく証明される必要があります。.
- 5 ゲートのプレスクリーンは RFQ を構築できますが、購入者の図面、現在適用されている規格、および代表的なトライアルは依然として権威があります。.
1990 年から2026 年の間にダイヤモンドワイヤー切断技術に何が変わりましたか?
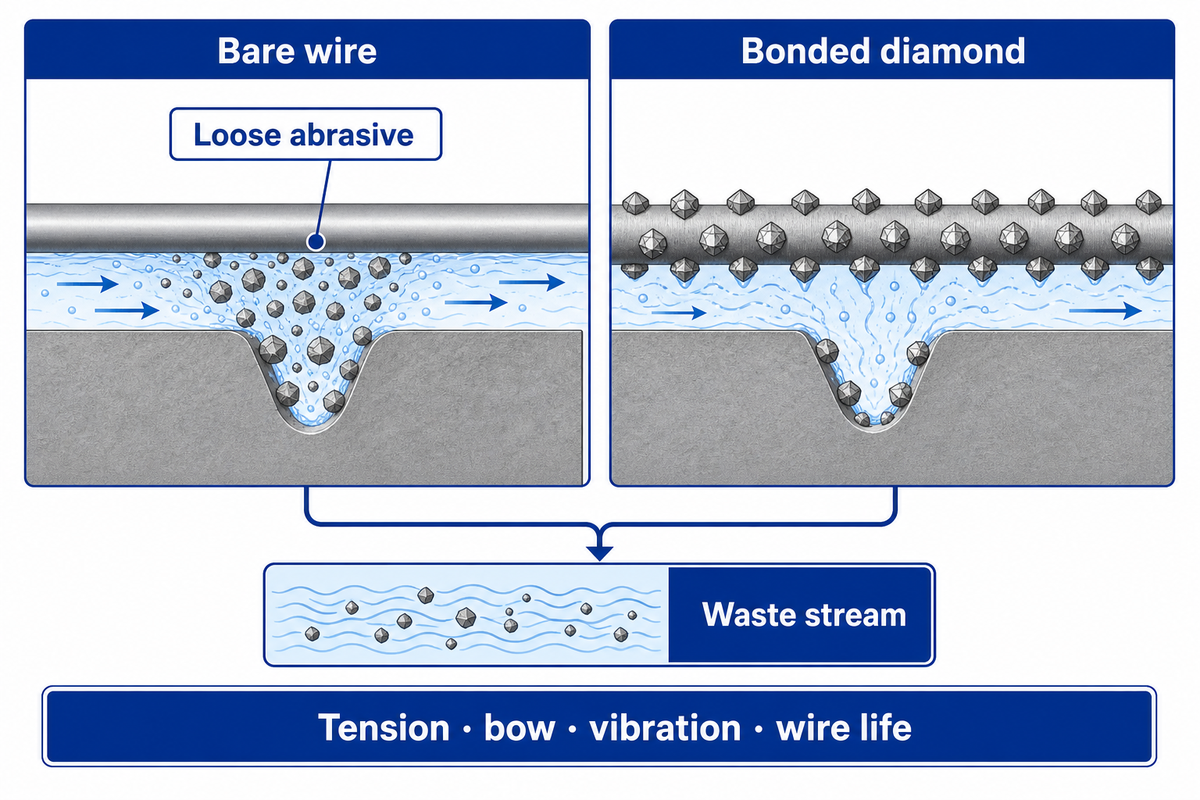
研磨位置が中心的な変更でした。スラリーワイヤーソーイングでは、移動する裸のワイヤーが緩んだ研磨材をカットに運びます。固定研磨ソーイングでは、ダイヤモンド粒子がワイヤーに貼り付けられます。この変更により、除去経路が簡素化されましたが、管理もコーティング状態、張力、弓、振動、冷却剤の流れ、ワイヤー寿命に移されました。.
重要な歴史的境界がある。 A 1964 年のダイヤモンドコーティングされたワイヤーの特許 は編組ワイヤー上のニッケル電気メッキダイヤモンドグリットについて説明し、コーティングされた単線鋸がすでに存在していたと述べています。したがって、1990 年は起源の主張ではありません。これは、特に精密ウェーハ加工において、ここで検討したスラリーから固定への移行ウィンドウの始まりを示しています。.
| 決断の次元 | 裸線上の緩い研磨剤 | ワイヤーに接着されたダイヤモンド |
|---|---|---|
| 研磨場所 | スラリーに懸濁された遊離粒子 | 結合または金属層によって固定されたダイヤモンド粒 |
| 除去 パス | ワイヤーはグリットを運びます; 粒子はワイヤーと工作物の間で転がり、滑り、そして押し込みます | 露出したダイヤモンドはワイヤー表面からワークピースに係合します |
| プライマリコントロール | スラリー濃度、グリット状態、流体分布、ワイヤー速度、供給、ウェブ挙動 | ダイヤモンドのサイズと保持、ワイヤー速度、送り、張力、弓、振動、冷却剤、コーティングの摩耗 |
| ウェイストストリーム | 使用済みのキャリア液、緩い研磨剤、カーフ微粒子 | 切断液、カーフ微粉、摩耗したワイヤー、および結合またはコーティング残留物 |
| 典型的な制約 | スラリーの準備、循環、分離、除去の一貫性 | ワイヤーが細かくなったり、切断状態が変化したりするため、パラメータウィンドウが狭くなります |
範囲: この台帳は、研磨材の配置と制御ロジックを比較します。これは、すべてのスラリー システム、コーティングされたワイヤ、ビード ワイヤ、または機械アーキテクチャが同じように動作することを意味するものではありません。. 出典: クラークら。 (2003)、リーら。 (2023)、およびレビューされた 1964 年の特許記録。.
キーテイクアウト: 研磨材は流体からワイヤに移動しましたが、エンジニアリングの負担はより厳格な機械、ワイヤ、材料システムに移動しました。.
マルチワイヤースラリーソーイングが1990 年代のベースラインになった理由
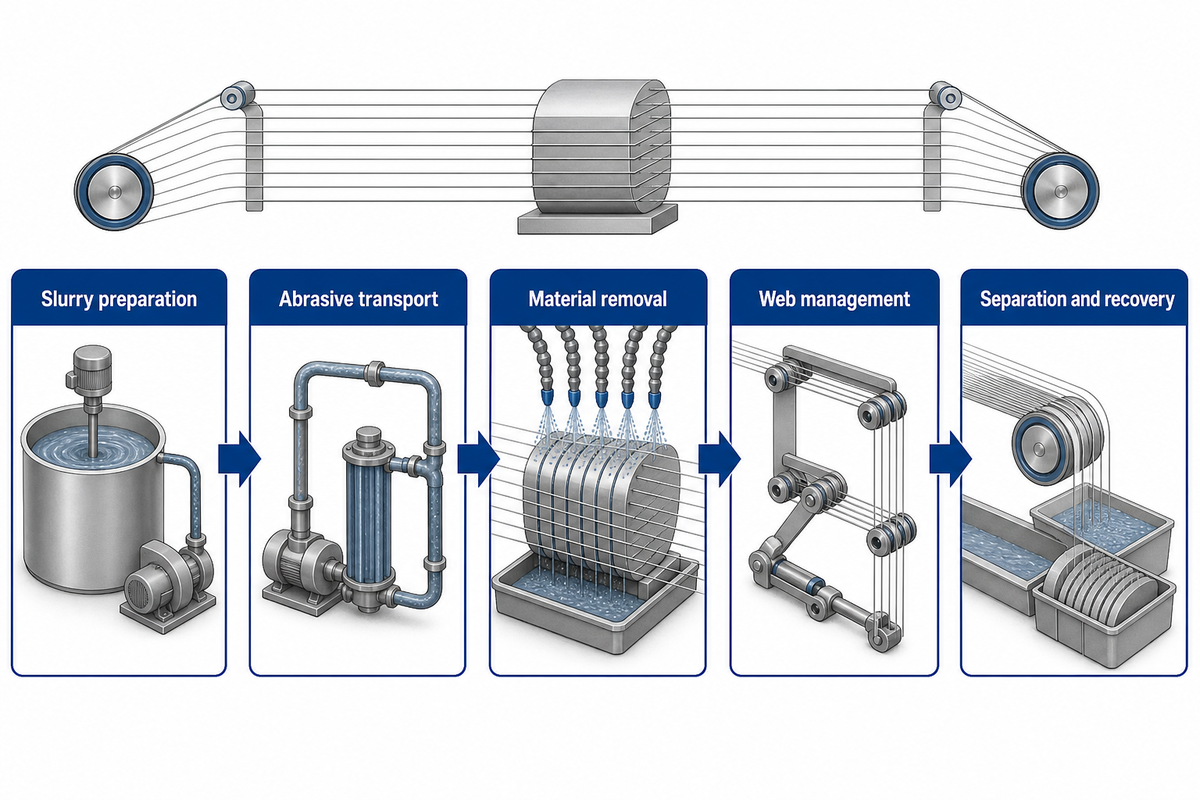
スラリーマルチワイヤーソーイングはスケールの問題を解決しました 細いワイヤーのウェブは1 回の実行でインゴットから多くのウェーハをスライスすることができ、一方、緩い研磨剤は実際の切断動作を供給しました 半導体および太陽光発電ウェーハフォーマットの成長のために、その組み合わせは古いブレードベースのアプローチよりも小さなカーフを提供し、平行スライシングを実用化しました。.
Clark らの 2003 年のプロセス監視論文 は、1990 年代の初期のワイヤソーウェハスライス開発を、ベアワイヤ上の緩い研磨スラリーとして説明している。 このメカニズムはしばしば三体研磨と呼ばれる:ワークとワイヤが本体であり、自由粒子はそれらの間を移動する。 ワイヤが接触ゾーンを通ってスラリーを輸送するにつれて、炭化ケイ素またはダイヤモンドグリットはくぼみ、転がり、滑ることができる。.
- スラリーの準備: 研磨剤濃度、担体特性、温度、汚染状態が定められています。.
- 輸送: 動くワイヤーは研磨剤を同伴し、縁石に運びます。.
- 材料の除去: 粒子は硬くて脆い表面を繰り返し押し込み、破壊します。.
- ウェブ管理: 供給、速度、ワイヤー経路、およびスラリーの送達は、多くの同時切断にわたって安定していなければなりません。.
- 分離と回復: 液体、研磨剤、カーフの固体は混合廃棄物の流れを残し、管理する必要があります。.
そのプロセスを “原始的” と呼ぶことは、その工業的価値を見逃します 研磨材の切断機能からワイヤの輸送機能を分離し、一度に多くの薄い切断を可能にしました メーカーが短いサイクル、より薄いウェーハ、より少ないカーフ、より単純な流体処理、より反復可能な制御を追求するにつれて、その限界はより顕著になりました それらの圧力は固定研磨システムのためのスペースを作り出しました; 彼らはスラリーマルチワイヤソーイングが可能にしたものを消去しません。.
キーテイクアウト: スラリーソーイングは、単に交換を待っている劣った技術ではなく、規模を可能とする生産ベースラインでした。.
固定収差屈折: ダイヤモンドがどのようにしてワイヤーの一部になったか
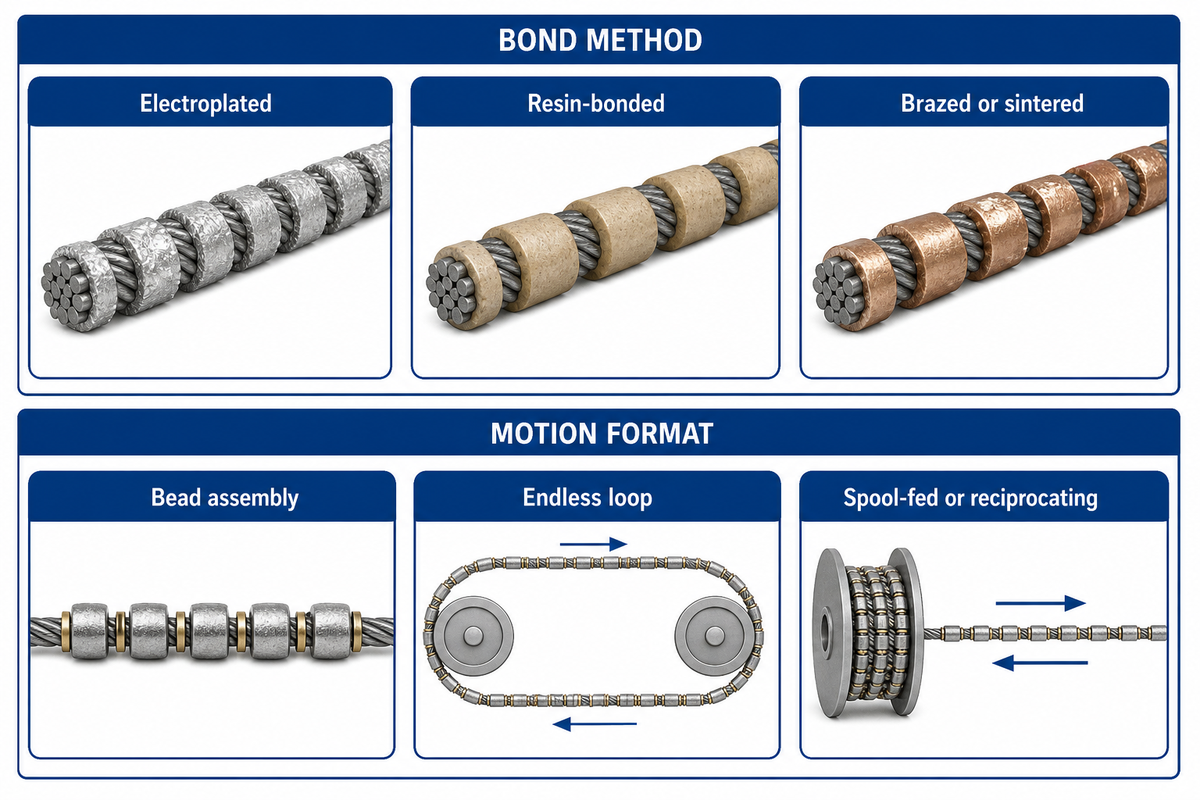
固定研磨ワイヤは工具自体を変更します。ダイヤモンドは、電気めっき、樹脂、ろう付け、焼結、またはビードアセンブリによって鋼またはその他のワイヤ基板上に保持されます。それでも、「ダイヤモンド ワイヤ」は交換可能な製品クラスの 1 つではありません。接着方法、ワイヤの形状、動き、研磨露出、および塗布スケールはすべて、切断動作を変更します。.
電気メッキ微細線は金属層に保持されたダイヤモンドを露出させ、精密切断では一般的です 樹脂結合ワイヤは、穀物支持と更新の異なるバランスを提供することができます ろう付けまたは焼結構造は、他の負荷および摩耗条件に対処します 石またはコンクリートで使用されるビーズケーブルは、はるかに大きなキャリアに沿ってダイヤモンドセグメントを配置します エンドレスループは連続的に循環します; スプール供給または往復システムは、有限のワイヤ長を逆転または管理します ダイヤモンドワイヤの各タイプは、電気メッキまたは結合された形態の工業用ダイヤモンド粒子を使用する場合がありますが、より大きなダイヤモンドビーズは、石またはコンクリートスケールの作業のためにダイヤモンドセグメントが埋め込まれたワイヤを作成します ダイヤモンドワイヤループは、エンドレスダイヤモンドワイヤ切断をサポートしますが、スプール供給設計は、制御されたワイヤ分配を必要とする切断用途に適しています。.
| フォーマット | それが説明するもの | 役に立つアプリケーションの質問 | 検証する境界 |
|---|---|---|---|
| 電気めっき細線 | 電着金属層で保持されたダイヤモンド | 必要なカーフと表面の状態は、利用可能な直径とグリットと互換性がありますか? | 粒露出、コーティング均一性、摩耗、ワイヤ強度 |
| 樹脂結合ワイヤー | ダイヤモンドはポリマー結合に保持されます | 接合挙動はワークピースと希望の仕上げに適合しますか? | 熱、ローディング、穀物の更新、および結合寿命 |
| エンドレスループ | ガイドホイールの周りを連続的に移動する閉ループ | 連続的な一方向旅行は必要なカットまたはセットアップを改善しますか? | 関節品質、ループトラッキング、張力範囲、交換方法 |
| スプールまたは往復ワイヤ | ストレージとガイド システムの間を移動するか、逆方向に移動する管理された長さ | 新鮮なワイヤーと使用済みのワイヤーはカットを通してどのように分配されますか? | 逆転マーク、使用量配分、トラベルコントロール、電線消費量 |
| マルチワイヤーウェブ | 多くの平行線スパンは複数の部品またはウェーハをスライスします | シングルカットの柔軟性よりも並列出力の方が重要ですか? | ピッチ、ウェブのたわみ、均一な流体送達、および部分間の変動 |
| ビーズケーブル | より大きなケーブルに沿って間隔をあけて配置されたダイヤモンド セグメント | これは大断面石材か採石場か建設用切土か? | ビーズ設計、ケーブル速度、補強、アクセス、安全計画 |
範囲: この分類法はカテゴリーのエラーを防ぎます; それは普遍的な推薦ではありません。 最終選択は供給者のワイヤー指定および機械の検証された動作範囲を要求します。.
その区別は、悪い歴史的主張をも防ぐ。 a でさえ コーティング単線特許, 、太陽光発電マルチワイヤーウェブ、無限の精密ループ、採石場ケーブルはすべてダイヤモンドを含むことができますが、それらは1 つの採用曲線を共有しません。 研究外観、生産採用、市場支配は、アプリケーションごとに個別に日付を付ける必要があります。.
キーテイクアウト: 結合、ワイヤー形式、動き、機械アーキテクチャ、および適用を指定する-「ダイヤモンド ワイヤー」だけではありません。“
業界が緩い研磨材からダイヤモンド結合ワイヤーに移行した理由
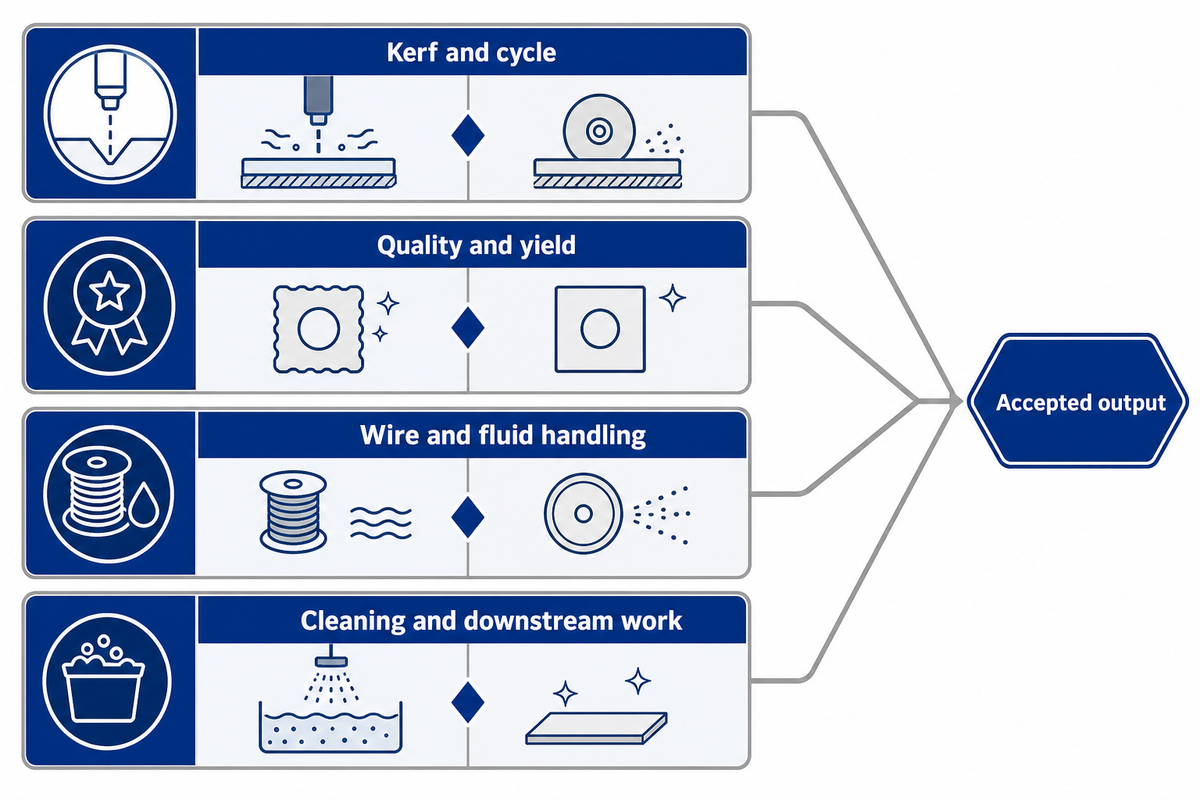
固定研磨材は、可動ワイヤー上に直接切断点を配置し、循環するルーズグリット混合物への依存を減らし、適切なシステムでより小さなカーフまたはより短いサイクルをサポートできるため、魅力的になりました。これらはエンジニアリングの機会であり、普遍的な結果ではありません。健全な比較には、品質、歩留まり、ワイヤーの使用、流体の取り扱い、メンテナンス、下流処理が含まれます。.
| ドライバー | なぜ固定研磨剤が役立つのか | ゲインをキャンセルできるもの | 何を測定するか |
|---|---|---|---|
| スループット | 直接提示されたダイヤモンド粒子は、一致したプロセスで材料除去能力を高めることができます | 過剰な送り、不安定な弓、熱、ガラス、振動、またはワイヤーの早期摩耗 | ピークフィードだけではなく、計画されている全実行全体で 1 時間あたりの良好なパーツ |
| カーフと材料の収量 | 細いワイヤーは、カットによって消費される材料の幅を減らすことができます | ワイヤーのさまよう、振動、端の損傷、破損、または下流の拒絶 | カーフの流通、販売可能な収量、破損、および再加工 |
| 流体ハンドリング | 水ベースまたはより単純な切断流体が、緩い研磨スラリー回路を置き換えることができます | 新しいろ過、腐食、微粉、使用済みワイヤー、または回収要件 | 受け入れられた部品あたりの総流体、濾過、洗浄、廃棄物、回収コスト |
| 表面の完全性 | 制御された固定ツールを使用すると、プロセスをより再現しやすくなります | 周期的なマーク、地下損傷、グリットサイズの影響、およびワイヤーの状態の変化 | 粗さ、損傷深さ、波状性、平坦性、縦糸、および該当する場合の下流応答 |
| プロセス制御 | 機械信号は、定義されたワイヤ ツールに直接結び付けることができます | 制御設定は、材料、形状、またはワイヤロット間で転送されない場合があります | 時間の経過に伴う力または荷重の傾向、張力、弓、振動、警報、停止、および能力 |
ソースとスコープ: クラークら。 (2003), 、Li et al. (2023) 、Yang et al. (2022) 、ロッキー山脈国立研究所の研究記録 個別の研究で報告された値は条件固有のままである 直接的な方法選択ページについては、既存のを参照 ダイヤモンドワイヤーソーとスラリーソーの比較.
持続可能性の主張には同じ規律が必要です。緩い研磨剤を除去すると、流体の体積と取り扱いが変化する可能性がありますが、システム境界には依然としてエネルギー、水、濾過、使用済みワイヤー、カーフ微粉、洗浄、不合格部品、回収品質が含まれている必要があります。 「スラリーなし」はプロセスの説明です。それ自体は検証された環境結果ではありません。.
キーテイクアウト: 孤立した供給速度やスラリーの不在ではなく、受け入れられた生産量と完全な廃棄物と消耗品システムを比較します。.
ダイヤモンドワイヤー切断技術のタイムライン: 1990 ~ 2026 年
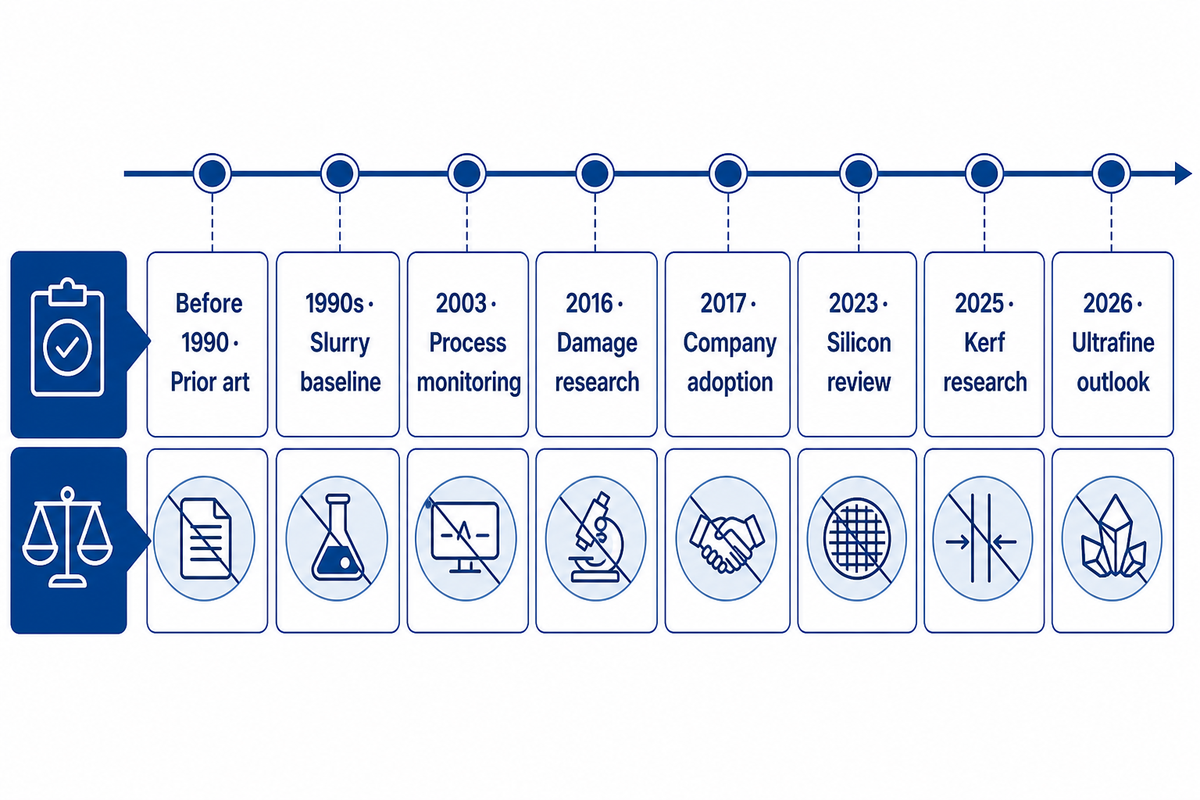
この遷移は、一連の証拠タイプとして読むのが最適です。. 特許は概念が存在したことを示しています. 。 研究論文は測定された内容を示している。 1 つの工場投資は 1 つの導入イベントを記録している。レビューでは、より広範な技術的方向性が説明されている。それらのどれも単独では世界市場の優位性を証明しておらず、さまざまなセクターが異なる速度で移動している。.
| 期間 | 証拠の種類 | 証拠が裏付けるもの | 未解決のままのものを |
|---|---|---|---|
| 平成2 年以前 | 従来技術 | 1964 年の特許には、編組ワイヤー上のニッケル電気メッキ ダイヤモンド グリットが記載されており、以前にコーティングされた単線鋸が認められています | 商業規模、出願シェア、性能は特許によって確立されていません |
| 1990 年代 | 歴史研究の背景 | ウェーハスライスのベースラインとして開発された、裸線上の緩い研磨スラリー | 単一の世界的な発明や採用日はセクターを超えて適用されません |
| 2003 | プロセス監視用紙 | 固定研磨切断は、力、速度、ダウンフィード、弓角、張力によって研究されます | 紙の機械と材料の条件は普遍的な設定ではありません |
| 2016 | 最先端のレビューとシリコン損傷の研究 | ワイヤー鋸のメカニズムは合成されます; 損傷はプロセスの動き、グリットのサイズ、およびワイヤーの使用にリンクされています | 下流の要件とワイヤのライフサイクルが依然として受け入れを支配しています |
| 2017 | 会社 養子縁組 イベント | PV Magazineは、Meyer BurgerがSolarWorldのFreibergプラントに発注したダイヤモンドワイヤー装置をUS$7.9 百万と評価し、2017 年第2 四半期に納入と試運転を計画していると報じています; SolarWorldの広範な投資には統合コストも含まれていました | 1 つの機器注文は、業界全体の採用率ではありません |
| 2023 | 査読付きレビュー | 固定ダイヤモンド ワイヤは、主要な単結晶シリコン ウェーハ切断方法として説明されています | 結論はシリコンに特有であり、すべての材料をカバーしているわけではありません |
| 2025 | 研究の方向性を報告 | 横方向の振動、張力、ワイヤースパン、速度がカーフロス変数として調査されます | 報告されている 350 マイクロメートルのワイヤー設定は普遍的なレシピではありません |
| 2026 | 査読付き展望 | 太陽光発電シリコンは、150 マイクロメートルのウェーハ以下および 35 マイクロメートルのワイヤ以下を押します | 破損、鋸痕、反り、摩耗、コスト、および取り扱いにより、採用が制限されます |
ソースノート: マイルストーンは先行技術、研究、採用、見通しを区別します。この記事では、2025年と2024年の採用率について権威あるものは見つからず、公表もされていない。.
キーテイクアウト: 歴史は段階的なアプリケーション固有の移行であり、単一の発明日とその後の普遍的な置き換えではありません。.
固定研磨切断によってワイヤの速度、送り、張力、弓がどのように変化したか
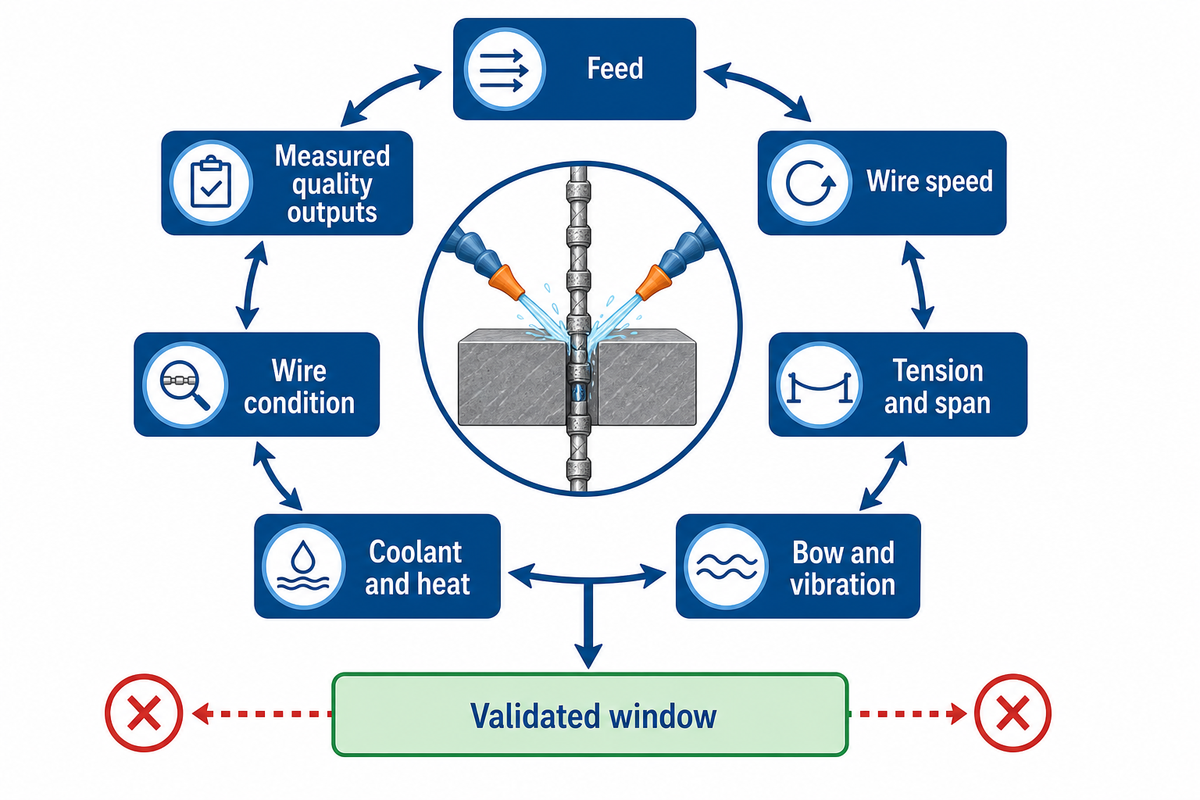
ダイヤモンドをワイヤーに接着すると、ワイヤーの状態が切削工具の一部になります。送り、ワイヤーの速度、張力、スパン、弓、冷却剤、砂の露出、材料の形状、摩耗が相互作用するようになりました。変数を 1 つ増やすと、あるセットアップでの取り外しが向上し、別のセットアップではたわみ、熱、損傷、破損が増加します。.
有用な制御モデルは、力のバランスから始まります。 送りによってワークピースがワイヤーに押し込まれます。 張力とスパンはたわみに抵抗します。 ワイヤー速度は切断接点を更新し、流体と熱を輸送します。 使用中に、粒子の摩耗、破壊、荷重、または損失に応じてダイヤモンド層が変化します。 結果として生じる弓は接触形状を変えるため、「同じ」送りコマンドは、時間の経過とともに同じ局所的な切断状態を表さない可能性があります。 ダイヤモンド ワイヤー ソーを使用する場合、エンジニアは、ダイヤモンド ワイヤー ソーがどのように動作するか、切断中に発生する熱、および切断パラメータを最適化することで、単に高速な切断を追跡するのではなく、ダイヤモンド ワイヤーを使用するチームの一貫した切断パフォーマンスを維持する方法を記録します。.
この2022 年フロンティア摩耗モデルは、シングルノブルールが失敗する理由を示しています モデル化された範囲内では、ワークピースの送り量とワイヤの長さは最大摩耗に影響しますが、ワイヤの速度、揺動角度、往復回数の影響は比較的小さかった; ワークピースの形状は摩耗プロファイルを変更しました これはシミュレーション結果であり、動作仕様ではありませんが、相互作用と境界依存性を示しています。.
NdFeB実験ではさらに鋭い警告が出る。 と著者らは書いている 張力が 0.23 MPa を超えると、ワイヤの破損リスクがはるかに高くなります
. 。そのしきい値は、報告された材料、ワイヤー、機械、およびテストのセットアップにのみ属します。シリコン、サファイア、グラファイト、セラミック、または DONGHE 機械のレシピにコピーしてはなりません。.
パラメータウィンドウチェックリスト
- 材料のグレード、微細構造、配向、寸法、固定具、および必要なエッジ状態を定義します。.
- 正確なワイヤー構造、直径、グリット、ボンド、ロット、新鮮/使用状態、および移動配置を記録します。.
- コマンドだけでは出力 (実際のサイクル タイム、カーフ、弓またはたわみ、粗さ、損傷、破損、許容降伏を含む) を測定しません。.
- サンプル早期、安定した、およびその後のカットを試すため、1 つの良好な試用位置がワイヤのライフサイクル全体を表すわけではありません。.
- サプライヤーとマシンの制限内で一度に 1 つの制御要素を変更し、リリース前に相互作用を確認します。.
| 証拠のコンテキスト | レポートされる寸法または設定 | ここで許可された使用 |
|---|---|---|
| 2003 年の論文の序文で報告された歴史的な業界の背景 | 導入部では、150 mm および 200 mm のウェーハが報告されています。約 0.30 mm および 0.38 mm のブレード カーフ; 300 mm ウェーハの場合、ワイヤは 0.3 mm 未満に近づきます | 二次的な歴史的文脈のみであり、論文自身のカーフ実験ではありません |
| NdFeB 実験 | そのセットアップでは、0.23 MPa を超えるとより高い破損リスクが報告されました | 障害境界の例。決して転送可能な制限ではありません |
| 一方向CFRP実験 | 100 mm/分および 200 mm/分の供給; 25 m/s および 50 m/s の切断速度; 7 mm、14 mm、および 21 mm の厚さ; 粗さ範囲は 2.4 ~ 3.4 μm および 14.8 ~ 20.2 μm と報告されています | 材料の向きと試験条件が重要であることを証明します |
| 2025 年のカーフロスレポート | 350μmワイヤー、1,000~1,400m/分 | 超微細ワイヤーのレシピではなく、最近の振動とスパンの研究信号 |
| フラウンホーファー IKTS = PV Crystalox SliCer プロジェクト | 細粒アルミナについては 10 μm/min で 4 ~ 8 mm のたわみ;約 20 μm/min でスピネルたわみが少ない;ディスク電位は 100 μm 未満 | 参加者報告の材料特異的スラリー反例 |
| 2026 年の太陽光発電とシリコンのレビュー | ウェーハ150μm以下、ワイヤ35μm以下 | 業界横断的な仕様ではなく、範囲に合わせた見通し |
| 鋸引き補助研究をレビューしました | 引用された比較における 23.75% の平均地下損傷軽減 | 補助処理証拠のみ |
| 公式SEMI MF657 店舗記録 | 表示されたリビジョンは撤回され、置き換えられます | Standards-status evidence only; 受け入れテストを指定する前に、現在適用されている文書を取得します |
ソース境界: 各行は異なる材料、機械、日付、または実験計画に属します。この 2003 行は、論文の序文で報告されている二次的な歴史的背景を明示的に示しています。これらの値は、誤った転送を防ぐために表示されており、動作設定を推奨するものではありません。.
メカニズムの深さについては、を参照してください ダイヤモンドワイヤーソーの仕組み. 。 専用の最適化ガイドについては、既存の を使用します ワイヤーソー切断パラメーター 記事。この進化ページは、それらの意図と競合することを避けるために、意図的に制御ロジックを停止します。.
キーテイクアウト: 安全な設定は、定義された材料、機械、ワイヤの状態、および品質目標に対する検証済みのウィンドウであり、別のアプリケーションからコピーされた数値ではありません。.
世代を超えたワイヤーと切断機のアーキテクチャ
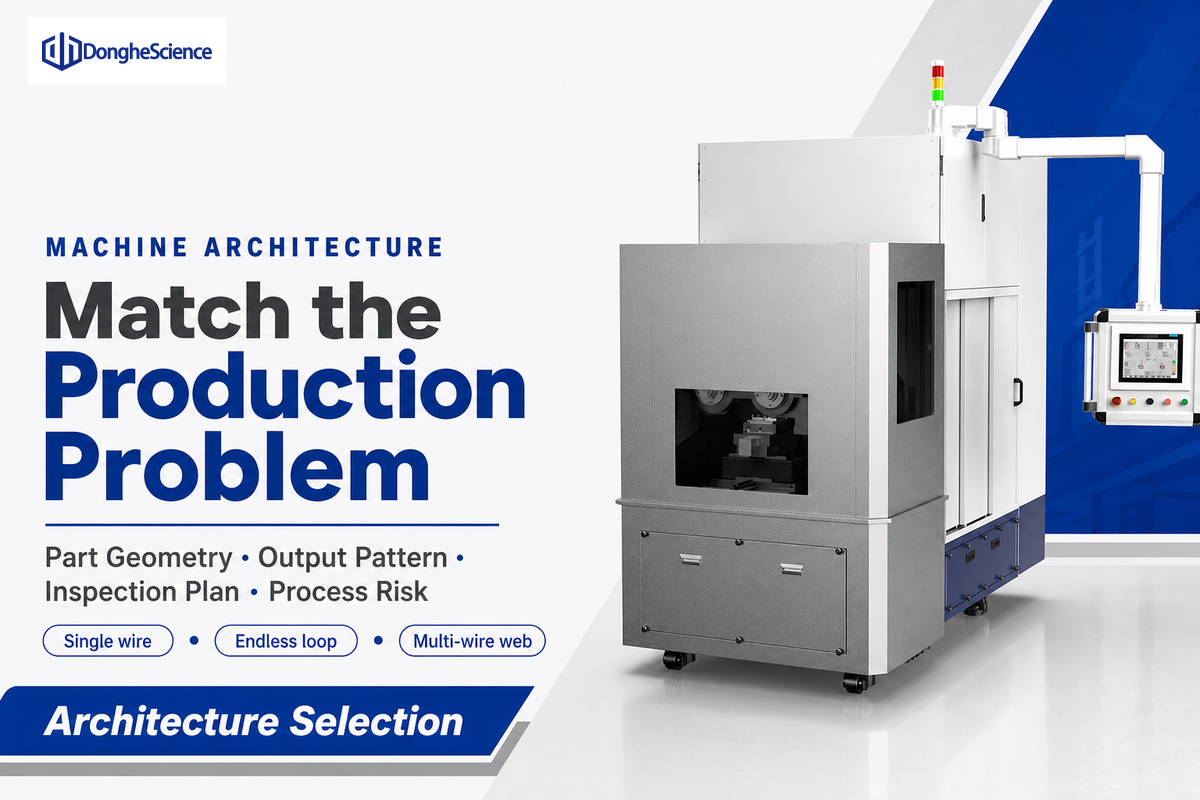
正しい機械クラスは、生産の問題に従います。実験室サンプル、シリコンインゴット、酸化物セラミックブロック、グラファイトコンポーネント、鉄筋コンクリートは、同じ鋸の1 つのスケールバージョンを必要としません。動き、ワイヤーストレージ、部品アクセス、並列処理、流体制御、検査を一緒にマッピングする必要があります。.
- 単線精密システム 柔軟なジオメトリ、セットアップ アクセス、制御された個々のカットに優先順位を付けます。.
- エンドレス ループ システムは連続的な移動を提供し、スプールの反転を回避しますが、ループの製造、結合、追跡、交換は一次制約になります。.
- レシプロまたはスプール供給システム 有限のワイヤ長を管理し、プロセスを通じて新鮮なワイヤと使用済みのワイヤを分配できます。.
- マルチワイヤ システムは並列出力をターゲットにしており、ウェブ ピッチ、流体送達、偏向、およびフィールド全体の均一性を制御する必要があります。.
- ビーズケーブルシステム 大規模なセクションの石、採石場、または建設工事に対応するため、明確なアクセス、補強、駆動、および安全性の分析が必要です。.
DONGHE のファーストパーティ シリーズは、以下を含むアーキテクチャに関する議論の出発点を提供します マルチワイヤーソーシステム. 。 product pages can show available machine families; they cannot independently prove a historical date, a universal surface result, or compatibility with a buyer's material.製品ページは、利用可能なマシンファミリを表示することができます。それらは、仕様レビューとトライアルを必要とします。 a ダイヤモンド ワイヤー の こぎり 切断機 または先端材料のための他の切断装置はワイヤー鋸、切断材料、および要求される切断の精密のタイプから始まります; ダイヤモンド ワイヤー切断機械はガイドのレイアウト、流体制御、および出力パターンで異なって次に。.
従来の切断方法と比較して、ダイヤモンドワイヤソーマシンは、狭くて柔軟な切断プロセスで複数の材料に対処できますが、硬度だけではシステムが選択されません。無限のダイヤモンドワイヤレイアウト、往復精度のソー、およびマルチワイヤウェブは、異なる追跡、アクセス、出力、および検査要件を課します。.
キーテイクアウト: 機械モデルを比較する前に、部品、出力パターン、検査計画、プロセス リスクからアーキテクチャを最終候補に挙げます。.
ダイヤモンド ワイヤー技術が移行した場所、およびスラリーにまだコンテキストが必要な場所
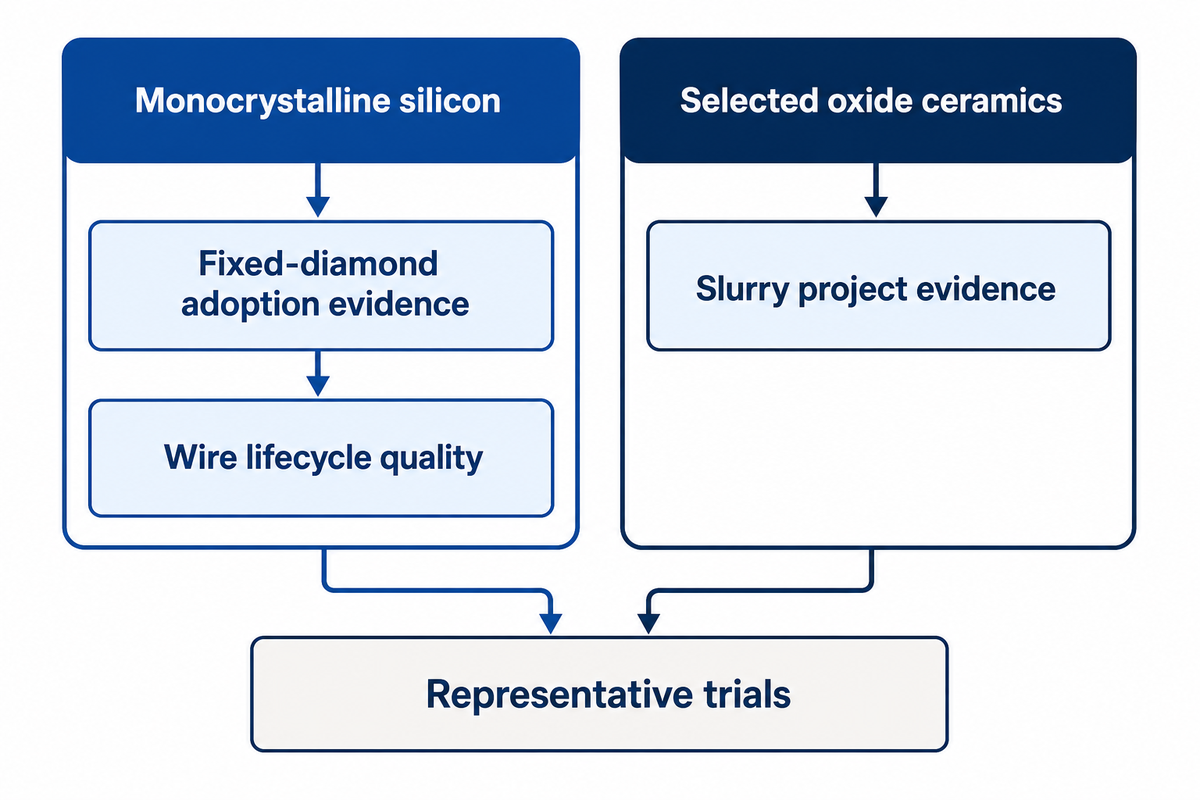
固定ダイヤモンドワイヤーは、シリコンウェーハやその他の硬くて脆い材料において重要になりましたが、証拠は普遍的な交換ストーリーを支持していません 材料の応答、スケール、ワイヤーの形式、および下流の要件は、結論を逆転させる可能性があります 精密コーティングされたワイヤー、スラリーマルチワイヤー、エンドレスループ、およびビーズケーブルは、別々の比較レーンに留まる必要があります。.
ダイヤモンドワイヤーソー技術のアプリケーションは、精密切断システムによって対処される文書化された幅広い材料に及び、ダイヤモンドワイヤーソーはいくつかのプロセスのオプションのうち1 つを提供します; ダイヤモンドによる切断からの任意の利点は、アプリケーション固有であり、材料と受け入れ計画に対して証明されなければなりませんこれらのダイヤモンドツールは、硬質材料の切断をサポートしていますが、関連する切断技術と切断操作は、従来の切断を自動的に上回るわけではありません。 ダイヤモンドワイヤーは普遍的な利得を提供しないため、ダイヤモンドワイヤーソーは、ダイヤモンド研磨剤を含むワイヤーがそれらの要件に一致する場合にのみ有用な切断性能を提供します。.
シリコンは最も明確な移行証拠を提供します。 2023 年のレビューでは、単結晶シリコン ウェーハ切断の主要な方法として固定ダイヤモンド ワイヤが説明されています。それでも、2016 年のシリコン損傷研究では、表面の特徴がインゴット送り、ワイヤ往復運動、ワイヤ スナップに関連付けられ、損傷深さはグリット サイズとワイヤの使用量と相関していました。採用しても品質の問題は解決しませんでした。.
酸化物セラミックスは有用な反例を提供します。 フラウンホーファー IKTS とプロジェクト パートナーの PV Crystalox は、アルミナ、アルミン酸マグネシウム スピネル、ジルコニアを含む進行中の SliCer スラリー マルチワイヤー プロジェクトを報告しています。微粒アルミナは毎分約 10 マイクロメートルで 4 ~ 8 mm のワイヤーフィールドのたわみを引き起こしましたが、スピネルはそのフィードの 2 倍ではほとんどたわみを示しませんでした。彼らの参加プロジェクト ページでは、同じ厚さと平坦性の課題を抱えながらも、100 マイクロメートル未満のディスクの可能性を報告しています。.
このケースでは、スラリーが一般的に優れているわけではありません。これは、材料構造と目的の基材が緩い研磨研究に関連性を維持できることを証明しています。提案された移行が許容収量、下流適合性、トータルサイクル、消耗品、流体処理、安定性、および経済性でこれに勝るものがない場合でも、工場は現在のプロセスを維持する必要があります。 - 1 つのテクノロジーに「現代的な」ラベルが付いているからではありません。.
シリコンブランチの場合、DONGHE の シリコンウェハ 切断 ワイヤソー ページは、ファーストパーティソリューションのコンテキストを提供します.sapphire, 炭化ケイ素, グラファイト, テクニカルセラミックス, 石, コンクリートは、それぞれ独自の証拠と機械クラスを必要とします; シリコンの結果を自動的に転送してはなりません。.
キーテイクアウト: 移住は物質的かつ目的に特化したものです。実際の反例はテストする理由であり、普遍的な主張を覆す理由ではありません。.
5 ゲート移行準備マトリックス
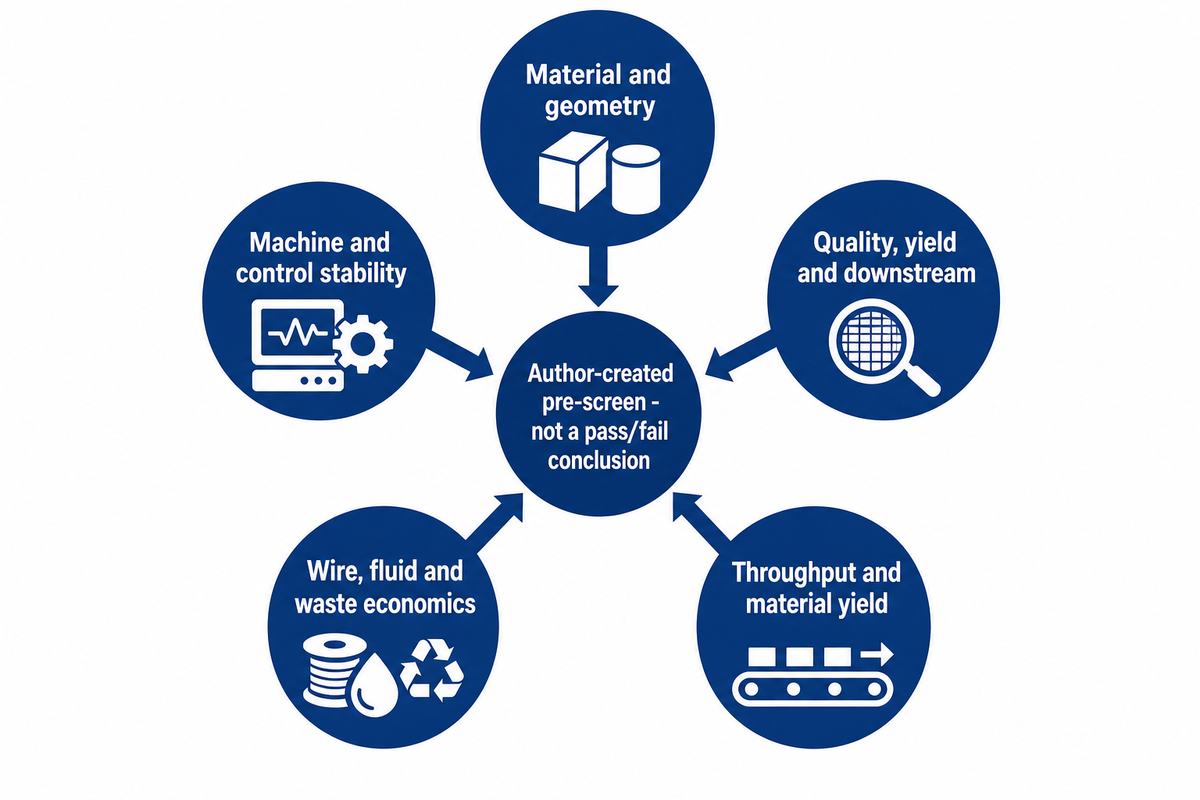
この5 ゲートマトリックスは、著者が作成したエンジニアリングの事前スクリーニングであり、標準、認証、検証された予測モデル、またはDONGHEテスト結果ではありません。その目的は、広範な「切り替えるべきか?」という議論を購入者所有の受け入れ基準に変えることです。代表的な試験が図面を満たし、現在適用されている要件を満たしている候補者のみが進歩します。.
| ゲート | 質問 | 要求する証拠 | 立ち入り禁止信号 |
|---|---|---|---|
| 1.素材と幾何学 | 提案されたワイヤ、ボンド、機械、固定具、および流体は、実際のグレード、向き、サイズ、および機能を切断できますか? | 代表的なクーポンと部品; 材料証明書; ジオメトリマップ; フィクスチャとアクセスプラン | 設定は別の素材または代表的ではないクーポンから借用しました |
| 2.品質、歩留まり、下流互換性 | カット部品は図面要件を満たし、取り扱い、テクスチャリング、仕上げ、接合、コーティング、またはデバイス処理に耐えますか? | 該当する場合、カーフ、粗さ、損傷、波状、平坦、縦糸、エッジの完全性、破損、歩留まり、および下流のテスト結果 | 下流に証拠も出ていない、見栄えの良い切り口 |
| 3.スループットおよび材料収率 | プロセスはピーク切断速度ではなく、受け入れられた出力を向上させますか? | 1 時間あたりの良好な部品、トータルサイクル、セットアップ、クリーニング、停止、再加工、カーフ分布、および材料収量 | 受け入れられた部分会計を行わない 1 つのピーク速度の数値 |
| 4.ワイヤー、流体、廃棄物の経済 | 消耗品と取り扱いコストは、計画されたワイヤ寿命全体にわたって安定していますか? | 受け入れられた部品によるワイヤーの使用; 慣らし運転、安定した、および晩年のサンプル; 流体、ろ過、使用済みワイヤー、微粉、洗浄、および廃棄記録 | 廃棄物と回収品質を除外したワンカットトライアルまたはコストモデル |
| 5 機械および制御安定性 | 機械は欠陥が脱出する前に必要な窓を保持し、ドリフトを明らかにすることができますか? | 張力と荷重の傾向、船首またはたわみ、振動、警報、ワイヤーブレークイベント、校正、メンテナンス、および能力の証拠 | トレンドデータ、説明のつかないドリフト、または文書化されていないオペレーターの調整への依存はありません |
規格の警告: MF657 についてレビューされた SEMI ストアの公式ページには、表示されている改訂版が撤回され、置き換えられたとラベルが付けられています。したがって、ここでは現在の要件として示されていません。購入者は、現在適用されている図面、顧客仕様、または規格に名前を付け、資格のある担当者に版と方法を確認してもらう必要があります。.
マトリックスをRFQに変える方法
- 部品図面、材料仕様、数量パターン、入荷条件を取り付けます。.
- カットが合格する必要がある下流テストを含む、必要な出力と検査方法を定義します。.
- 提案されたワイヤ構造、流体、治具、機械構造、および試験用の制御範囲についてはサプライヤーにお問い合わせください。.
- ワイヤー寿命の各段階で試験サンプルサイズを定義し、停止、破損、再加工、および不合格品のカウント方法を事前に合意します。.
- 受け入れられている部分の経済性の合計を比較し、文書化された現在のプロセス維持ブランチを保持します。.
トライアル境界が定義されたら、 を確認します ダイヤモンド ワイヤー切断機シリーズ そして、アプリケーションをマシンクラスにマッピングするようにDONGHEに依頼してください。証拠は正しい次のステップであり、すべての固定研磨システムがより高速になるというサポートされていない約束ではありません。.
キーテイクアウト: マトリックス構造は疑問を呈します;購入者の図面、現在の要件、および時間分散されたトライアルデータが準備を決定します。.
2026 年に変化するもの: 超微細ワイヤー、より薄いウェーハ、より狭いプロセスウィンドウ
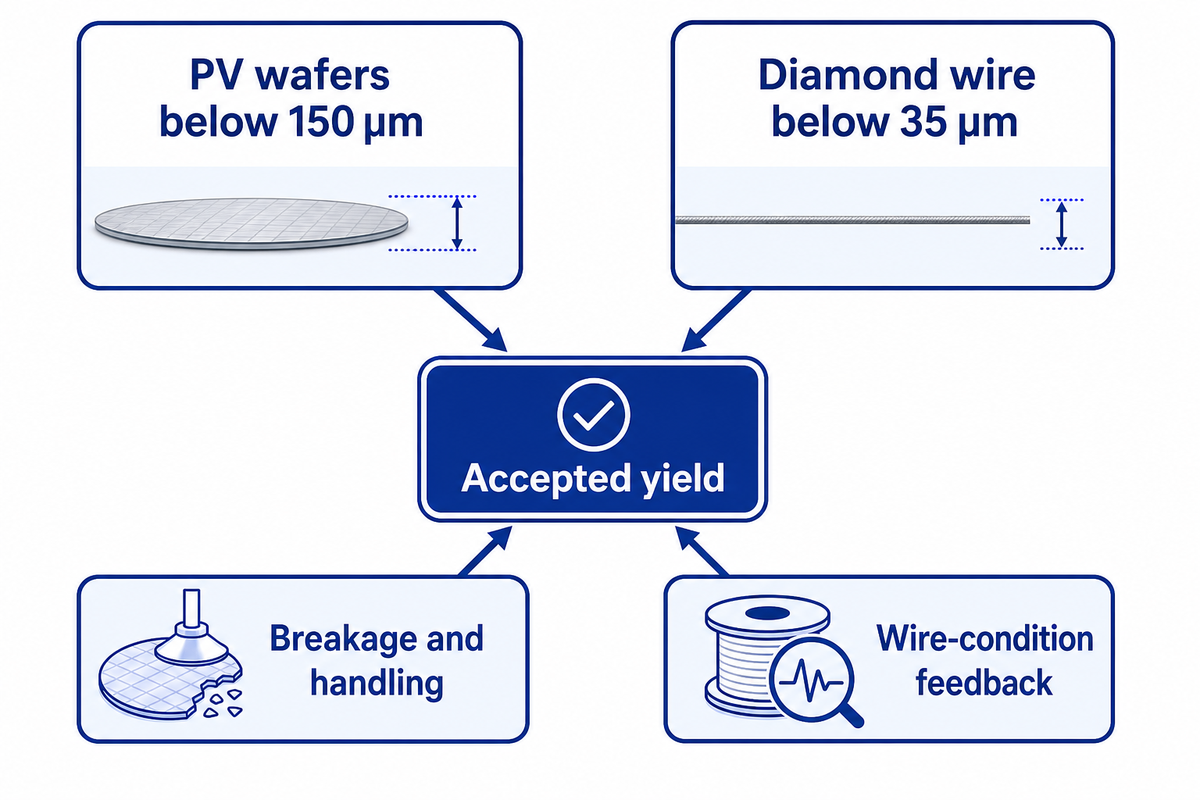
2026 年、太陽光発電シリコンのフロンティアは、ワイヤーの速度が速くなっただけではありません。歩留まりを損なうことなく、ウェーハとワイヤーの両方が薄くなるにつれて、1 つのインゴットからより販売可能なウェーハを獲得する方向性が、破損、鋸跡、反り、摩耗、取り扱い、ワイヤーの価格がより敏感になるにつれて、プロセスをより低いカーフへと押し上げています。.
A 2026 年の査読済み学術および業界レビュー 関連する太陽光発電シリコン開発圧力を 150 マイクロメートル未満のウェーハおよび 35 マイクロメートル未満のダイヤモンド ワイヤとして定義します。その著者の所属には、JIER Machine-tool Group および Qingdao Gaoce Technology が含まれるため、純粋に独立した学術的見解として提示されていません。これらのしきい値は、サファイア、グラファイト、酸化物セラミック、実験室サンプル、石、またはコンクリートの仕様ではありません。それらは、シリコン材料降伏圧力がどこまで移動したかを示すスコープ信号です。.
| 方向 | 潜在的な利益 | 新しい制約 | 買い手の含意 |
|---|---|---|---|
| より薄い太陽光発電シリコンウェーハ | インゴットあたりのウェーハ使用量が多くなり、ウェーハあたりのシリコン使用量が少なくなります | 取り扱い感度、破損リスク、ワープ応答が向上します | 受け入れ計画に、カット後の取り扱いと下流の歩留まりを含めます |
| より細かいダイヤモンド ワイヤー | 下位理論ケルフ | ワイヤ断面積が小さくなり、摩耗感度が速くなり、破損の影響が大きくなります | 1 つの安定したポイントではなく、実行全体でのサンプルの品質とワイヤの使用 |
| より高い利用圧力 | 受け入れられるウェーハあたりの材料コストを削減します | 小さな欠陥は拒絶によってカーフゲインを消すことができます | 公称スライス数ではなく、許容利回りを優先します |
| より緊密なモーションコントロール | より優れた一貫性と早期のドリフト検出が可能です | 振動、スパン、弓、反転、センサーの解釈が相互作用します | 測定された品質に結び付けられたトレンドデータとアラームロジックが必要です |
ソースと範囲: Ge et al. (2026) for the photovoltaic-silicon thresholds and constraints; PV Magazine (2025) for a recent report on lateral vibration and extreced kerf research.その報告された研究は、超微細フロンティアよりもはるかに大きなワイヤを使用しているため、条件は1 つのレシピに組み合わされていません。.
したがって、マージンが縮小した場合、進行方向は正確になります。より優れたセンシング、ワイヤー状態の追跡、流体制御、および品質フィードバックは、公称速度と同じくらい重要になる可能性があります。ワイヤーが薄くなると、システムの残りの部分がそのワイヤーを維持できる場合にのみ価値が生まれます。そして、ますます壊れやすい部分は、安定した検査可能な窓の内側にあります。.
キーテイクアウト: 超微細ワイヤはシステムの課題です。カーフの低下は、歩留まり、取り扱い、表面の完全性、ワイヤ寿命が制御されたままの場合にのみ価値があります。.
よくある質問frequently Asked Questions
これらの回答は、一般原則をアプリケーション固有の設定から分離します。これらは、購入者が次のエンジニアリング ディスカッションを構成するのに役立ちますが、材料図面、ワイヤ仕様、機械マニュアル、リスク評価、または資格のある担当者によってレビューされた代表的なトライアルを置き換えることはできません。.
ダイヤモンドワイヤー切断方法は何ですか?
ダイヤモンドワイヤー切断は、制御された送りによって切断が作成される間、ダイヤモンド研磨剤を担持したワイヤーをワークピースに移動させます ダイヤモンドは、電気めっき、樹脂結合、ろう付け、焼結、またはビーズに入れることができ、ワイヤーは無限ループ、往復長さ、スプール供給経路、またはマルチワイヤーウェブとして実行できます 冷却剤または切断液は熱や破片を除去し、一方、張力、弓、速度、送り、ワイヤーの状態、および材料の応答は実際の結果を決定します したがって、1 つの普遍的なセットアップではなく一連のプロセスです それを選択する前に、ワークピース、ワイヤーの構造、動き、検査方法、必要なエッジと表面の状態、許容歩留まり、および下流の操作を定義します 材料試験は、ワイヤーの状態が変化してもそれらの要件が安定していることを確認する必要があります。.
ダイヤモンドワイヤーソーの利点は何ですか?
適合するアプリケーションでは、ダイヤモンドワイヤーソーは、狭いカーフ、制御された切断力、柔軟な部品アクセス、硬質または脆性材料の効率的な切断を提供できます 固定研磨材は、循環する緩い研磨材混合物への依存を減らすこともできます 利点は受け入れられた出力として測定する必要がありますが、ワイヤーの摩耗、破損、表面の損傷、流体の取り扱い、下流の互換性、セットアップ時間、および機械の安定性は、公称速度またはカーフの利点を相殺できます。.
ダイヤモンドワイヤーソーはどのくらいの速さで切断できますか?
責任あるユニバーサル速度はありません 切断速度は、材料、断面、ワイヤの構造と直径、ダイヤモンドのサイズと結合、機械の剛性、ガイドスパン、張力、ワイヤ速度、供給戦略、流体、望ましい表面状態、およびワイヤ寿命によって異なります 定義された受け入れ計画の下で1 時間あたりの良好な部品を比較し、無負荷のワイヤ速度図または別の材料からのピーク供給ではない サプライヤーは試用ウィンドウを提案し、条件を文書化する必要があります。.
ダイヤモンドワイヤーソーはどれくらい持続しますか?
ワイヤー寿命は、接着、グリット露出、ワイヤー直径、材料の研磨性、係合長さ、速度、送り、張力、流体、汚染、許容品質によって異なります。受け入れられた部品ごとに消費されたワイヤーを追跡し、早期、安定、後期の切断を検査します。機械、材料、ワイヤー仕様、停止規則、および品質制限のない長さまたは時間の数値は譲渡できません。.
スプール上のエンドレスワイヤーとワイヤーの違いは何ですか?
エンドレスワイヤは、ガイドホイールの周りを連続的に循環する閉ループです スプールまたは往復システムは、有限のワイヤ長を管理し、プロセスを通じて方向を反転したり、新鮮なワイヤを分配したりする可能性があります より良い選択は、カットジオメトリ、トラッキング、反転効果、使用可能なワイヤ長、張力制御、交換方法、スループットパターン、およびサプライヤの検証済みワイヤオプションによって異なります。.
ダイヤモンドワイヤーはスラリーソーイングを完全に置き換えましたか?
いいえ. 固定ダイヤモンドワイヤは、重要なシリコンウェーハの状況で主流になりました, 、しかし、交換は、材料やスケールを超えて普遍的ではありません フラウンホーファーIKTSとプロジェクトパートナーPVクリスタロックスはまだ選択した酸化物セラミックのスラリーマルチワイヤー研究を報告しています 提案された代替品は、品質、下流の互換性、歩留まり、スループット、ワイヤ寿命、流体処理、安定性、および代表的なワークピースの経済的基準を満たすことができない場合、買い手は現在のプロセスを維持する必要があります。.
透明性とレビューのメモ
著者: DD.この記事は上海東河科技有限公司(DONGHE)のために作成され、公的にアクセス可能な学術、公式、特許、および業界の情報源に照らしてレビューされました。. DONGHE の公開会社と製品ページ ファーストパーティメーカーのコンテキストを提供する; 引用されたサードパーティの研究は、元の所有者に起因するままです。クライアント所有のテストデータセット、顧客の結果、認証、または普遍的なプロセス保証は主張されていません。.
マシンを選択する前にトライアルを定義します
代表的で測定可能な、アプリケーション固有のトライアル用の材料、図面、サイズ、目標品質、出力パターン、現在のプロセス、および受け入れ方法を DONGHE に送信します。エンジニアリングの議論は、一般的な速度の約束ではなく、正しいワイヤとマシンのアーキテクチャから始めることができます。.
参考文献と情報源
- バロン、lh. US3150470A: ダイヤモンドコーティングワイヤーソー, 、 優先度 1961 、 1964 年 公開 特許 先行 美術 証拠 のみ.
- クラーク、W. I、シー、A. J、ハーディン、C. W、ルマスター、RL、およびマクスパデン、SB. 固定研磨ダイヤモンドワイヤ加工、パートI:プロセス監視とワイヤ張力, 2003.
- Li、a.ら. 精密ダイヤモンド ワイヤー鋸盤の最近の進歩の単結晶シリコン, 2023.
- Ge、P. 他(学術および業界の共著者)。. 超微細ダイヤモンドワイヤーを使用した薄い半導体ウェーハのスライスにおける進歩と重大な課題, 2026.
- ゼーホルツァー、L.ら. 一方向CFRPのダイヤモンドワイヤソーイングにおける加工特性の実験的調査, 2021.
- Yang、Z.、Huang、H.、および Liao、X. 往復運動を伴う多線揺動鋸引き中のダイヤモンド ワイヤの摩耗に対する切断パラメータの影響, 2022.
- ロッキー国立研究所の研究記録。. シリコン太陽電池用ダイヤモンドワイヤソーンウェーハの表面特性と損傷分布, 2016.
- フラウンホーファー IKTS と PV Crystalox (SliCer プロジェクト)。. 高性能酸化物セラミック基板のための効率的なマルチワイヤソーイングプロセス, 、 参加者 プロジェクトページ.
- PV マガジン. SolarWorld は、ドイツのウェーハ加工用のダイヤモンド ワイヤー ソーに投資しています, 、 2017 年 企業 発表 ベース 貿易 報告.
- PV マガジン. ダイヤモンドワイヤソーイングを改良し、ソーラーウェーハ製造におけるカーフロスを低減, 、 2025 年 調査 研究 に関する 貿易 報告.
- セミー. MF657 製品とステータスページ. この表示されたリビジョンは、撤回され、置き換えられたとマークされます。.