Nehmen Sie Kontakt mit DONGHE Company auf

Aktualisiert im August 2026
Die Diamantdraht-Schneidetechnologie ist ein fest schleifendes Verfahren, bei dem beweglicher Draht gebundenen Diamanten trägt; Dieser Artikel vergleicht es mit früheren lose schleifbaren Drahtsägen, und die Technologie wurde nicht im Jahr 1990 eingeführt. Unterm Strich: Im gesamten 1990-Zoll-2026-Fenster bestand der spezifische industrielle Wandel darin, dass lose Schleifmittel von Gülle getragen wurden, die durch Anwendung durch Anwendung dem am beweglichen Draht befestigten Diamanten Platz machte. “Es war keine ”Geschwindigkeit um jeden Preis“seine, sondern ein direkteres, kontrollierbares Schneidsystem mit neuen Risiken in Bezug auf Verschleiß, Bogen, Bruch und Downstream-Qualität.
TL;DR
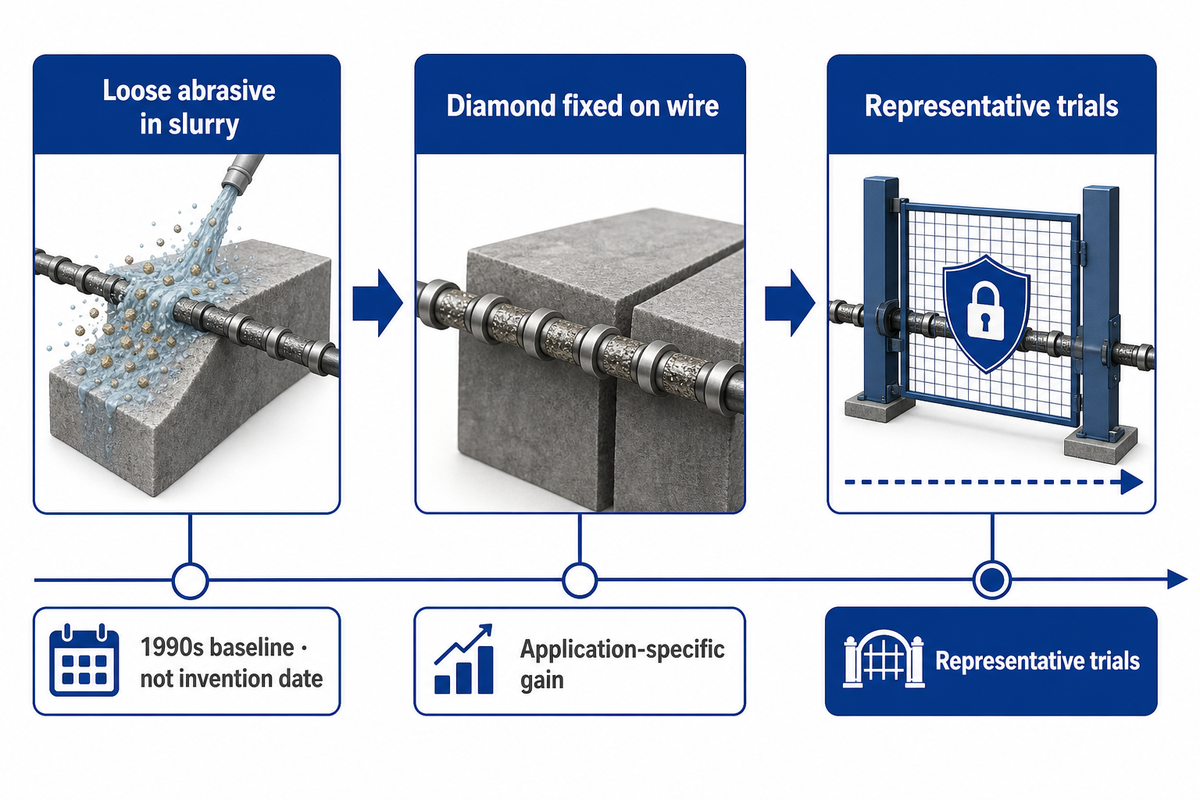
- Beim lose scheuernden Drahtsägen wird ein blanker Draht verwendet, um freies Splitt in Gülle zu transportieren; Fest scheuernder Draht trägt Diamant auf dem Draht selbst.
- In diesem Artikel sind die 1990 er Jahre die Basislinie für das Mehrdraht-Wafering von Gülle, nicht das Erfindungsdatum von diamantbeschichtetem Draht.
- Feste Diamantdrähte können in definierten Anwendungen Schnitt- und Prozesszeiten reduzieren, aber kein universeller Produktivitätsmultiplikator übersteht Unterschiede in Material, Maschine, Draht und Qualitätsziel.
- Einige Oxidkeramikforschungen verwenden immer noch Gülledrahtsägen, daher muss die Migration nachgewiesen und nicht angenommen werden.
- Ein Fünf-Gate-Vorbildschirm kann einen RFQ strukturieren, aber die Zeichnung des Käufers, die aktuell geltenden Standards und repräsentative Versuche bleiben maßgeblich.
Was hat sich in der Diamantdrahtschneidetechnologie zwischen 1990 und 2026 verändert?
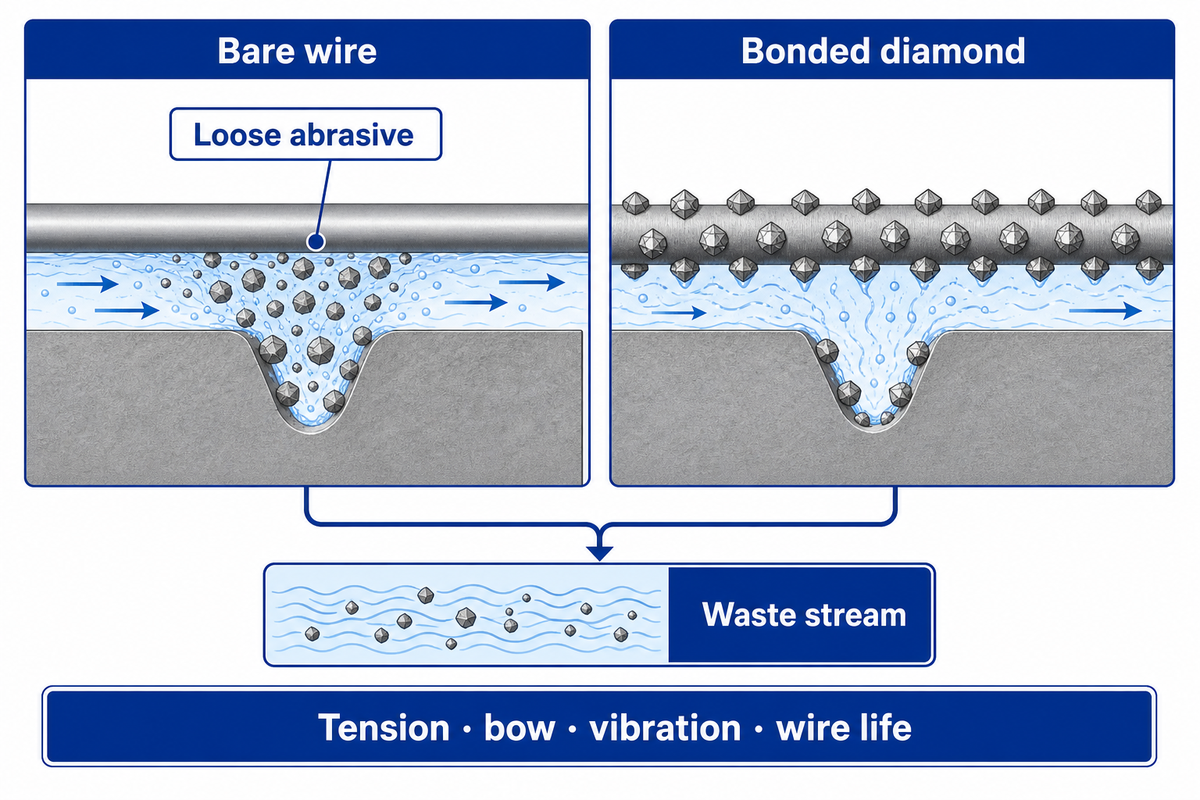
Die Abrasivstelle war die zentrale Änderung Beim Gülledrahtsägen trägt ein sich bewegender blanker Draht lose Schleifmittel in den Schnitt, beim Fest-Schleifsägen werden Diamantkörner am Draht befestigt, diese Änderung vereinfachte den Abtragsweg, übertrug aber auch das Management auf Beschichtungszustand, Spannung, Bogen, Vibration, Kühlmittelfluss und Drahtlebensdauer.
Es gibt eine wichtige historische Grenze A Patent für diamantbeschichteten Draht von 1964 Nickel-elektroplattierter Diamantkorn auf geflochtenem Draht beschreibt und sagt, beschichtete Eindrahtsägen hätten bereits existiert Daher ist 1990 kein Herkunftsanspruch Es markiert den Beginn des hier untersuchten Übergangsfensters von Aufschlämmung zu Fix, insbesondere beim Präzisionswafering.
| Entscheidungsdimension | Lockeres Schleifmittel auf blankem Draht | Diamant mit Draht verbunden |
|---|---|---|
| Schleifort | Freie Partikel, suspendiert in der Aufschlämmung | Diamantkörner, die durch eine Bindung oder Metallschicht fixiert werden |
| Entfernungsweg | Draht transportiert Splitt; Partikel rollen, gleiten und versenken zwischen Draht und Werkstück | Freiliegender Diamant greift von der Drahtoberfläche in das Werkstück ein |
| Primärkontrollen | Schlammkonzentration, Splittzustand, Flüssigkeitsverteilung, Drahtgeschwindigkeit, Zufuhr und Bahnverhalten | Diamantgröße und -retention, Drahtgeschwindigkeit, Vorschub, Spannung, Bogen, Vibration, Kühlmittel und Beschichtungsverschleiß |
| Abfallstrom | Abgebrannte Trägerflüssigkeit, loses Schleifmittel und Schnittfeinstoffe | Schneidflüssigkeit, Schnittfeinstoffe, abgenutzter Draht sowie Klebe- oder Beschichtungsrückstände |
| Typische Einschränkung | Konsistenz der Aufschlämmungsvorbereitung, -zirkulation, -trennung und -entfernung | Engeres Parameterfenster, wenn der Draht feiner wird oder sich sein Schneidzustand ändert |
Geltungsbereich: Dieses Hauptbuch vergleicht die Abrasivplatzierungs- und Steuerlogik. Dies bedeutet nicht, dass sich jedes Aufschlämmungssystem, jeder beschichtete Draht, jeder Perlendraht oder jede Maschinenarchitektur gleich verhält. Quellen: Clark et al. (2003), Li et al. (2023) und das überprüfte Patentprotokoll von 1964.
Schlüssel zum Mitnehmen: Das Schleifmittel wanderte von der Flüssigkeit zum Draht, aber die technische Belastung verlagerte sich in ein engeres Maschinenkabelsystem.
Warum das Mehrdraht-Schlammsägen zur Basislinie der 1990er Jahre wurde
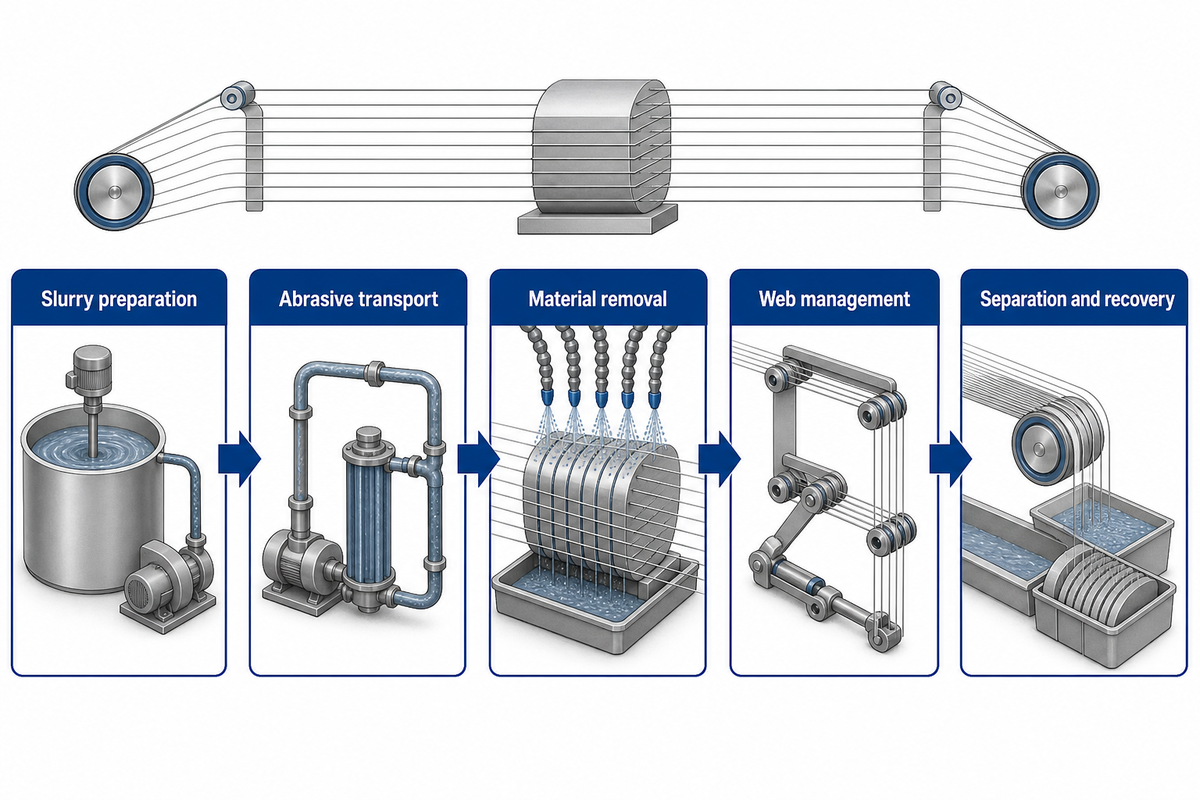
Das Mehrdrahtsägen von Gülle löste ein Skalenproblem. Eine Bahn aus feinen Drähten konnte viele Wafer in einem Durchgang von einem Barren schneiden, während loses Schleifmittel die eigentliche Schneidwirkung lieferte. Für das Züchten von Halbleiter- und Photovoltaik-Waferformaten bot diese Kombination kleinere Schnittfugen als ältere Ansätze auf Klingenbasis und machte das Parallelschneiden praktisch.
Prozessüberwachungspapier von Clark und Kollegen aus dem Jahr 2003 Beschreibt frühe Entwicklung des Draht-Säge-Wafer-Slicing in den 1990 er Jahren als locker-abrasive Aufschlämmung auf blankem Draht, Dieser Mechanismus wird oft als Dreikörperabrieb bezeichnet: Werkstück und Draht sind die Hauptkörper, während sich freie Partikel zwischen ihnen bewegen Siliziumkarbid oder Diamantgrieß können sich einkerben, rollen und gleiten, während der Draht Aufschlämmung durch die Kontaktzone transportiert.
- Aufschlämmung: Es werden Schleifkonzentration, Trägereigenschaften, Temperatur und Kontaminationszustand ermittelt.
- Transport: Der bewegliche Draht reißt Schleifmittel ein und trägt es in die Schnittfuge.
- Materialabtrag: Partikel immer wieder eindringen und eine harte, spröde Oberfläche zerbrechen.
- Webmanagement: Zufuhr, Geschwindigkeit, Drahtweg und Schlammzufuhr müssen über viele gleichzeitige Schnitte hinweg stabil bleiben.
- Trennung und Wiederherstellung: Flüssigkeits-, Schleif- und Schnittfettfeststoffe hinterlassen einen gemischten Abfallstrom, der verwaltet werden muss.
Dieses Verfahren als “primitiv” zu bezeichnen, verfehlt seinen industriellen Wert, es trennte die Transportfunktion des Drahtes von der Schneidfunktion des Schleifmittels und erlaubte viele dünne Schnitte auf einmal Seine Grenzen wurden sichtbarer, da die Hersteller kürzere Zyklen, dünnere Wafer, weniger Schnittfuge, einfachere Flüssigkeitshandhabung und mehr wiederholbare Kontrolle verfolgten Diese Drücke schufen Platz für Systeme mit festem Schleifmittel; Sie löschen nicht aus, was das Mehrdrahtsägen der Gülle ermöglichte.
Schlüssel zum Mitnehmen: Das Schlammsägen war eine maßstabsgetreue Produktionsbasis und nicht nur eine minderwertige Technologie, die darauf wartete, ersetzt zu werden.
Die fest-abrasive Flexion: Wie Diamant Teil des Drahtes wurde
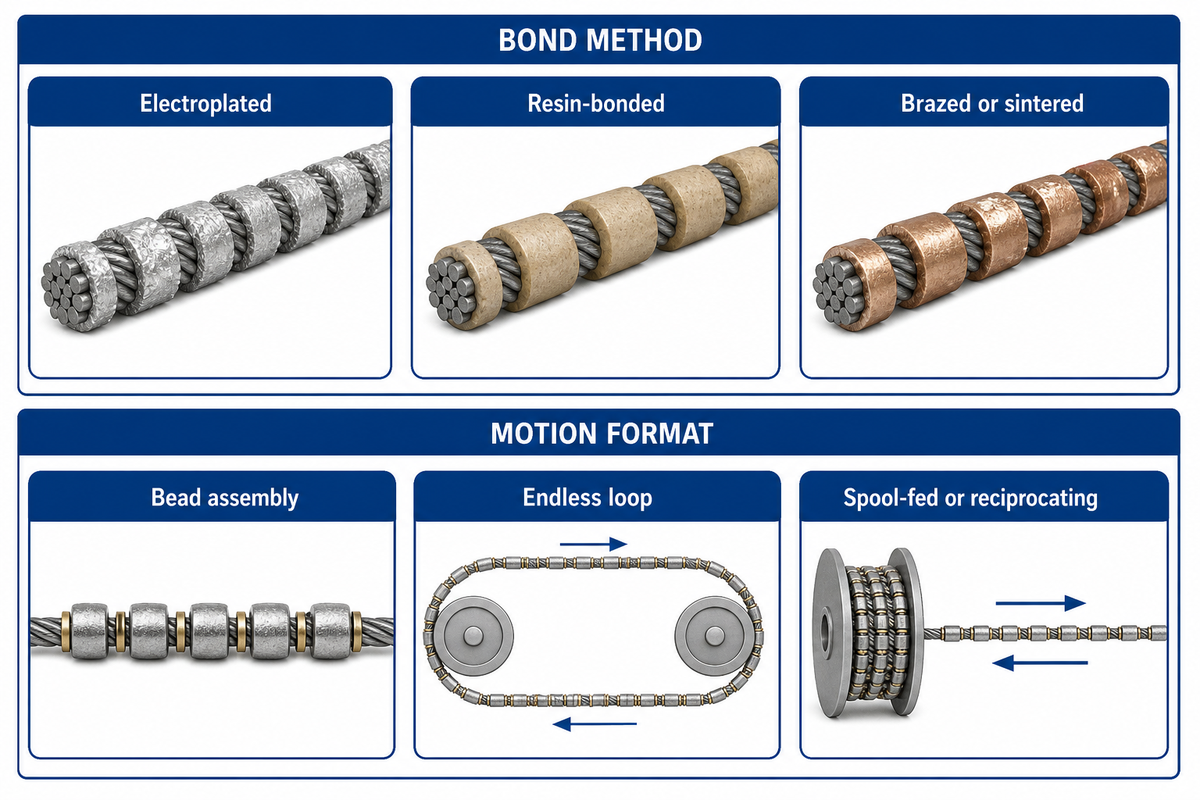
Fest abrasiver Draht verändert das Werkzeug selbst Diamant wird auf einem Stahl - oder anderen Drahtsubstrat durch Galvanisieren, Harz, Hartlöten, Sintern oder eine Perlenbaugruppe zurückgehalten “Diamantdraht” ist jedoch keine austauschbare Produktklasse: Verbindungsmethode, Drahtgeometrie, Bewegung, abrasive Belichtung und Anwendungsmaßstab verändern alle das Schneidverhalten.
Galvanisierter Feindraht legt Diamant frei, der in einer Metallschicht gehalten wird, und ist beim Präzisionsschneiden üblich. Harzgebundener Draht kann ein anderes Gleichgewicht zwischen Kornunterstützung und -erneuerung bieten. Hartgelötete oder gesinterte Konstruktionen berücksichtigen andere Last- und Verschleißbedingungen. Perlenkabel, die in Stein oder Beton verwendet werden, platzieren Diamantsegmente entlang eines viel größeren Trägers Endlose Schleifen zirkulieren kontinuierlich; Spulen- oder hin- und hergehende Systeme kehren um oder verwalten eine endliche Drahtlänge. Jede Art von Diamantdraht kann industrielle Diamantpartikel in galvanisierter oder verklebter Form verwenden, während größere Diamantperlen einen Draht erzeugen, der mit Diamantsegmenten für Stein- oder Betonarbeiten eingebettet ist. Eine Diamantdrahtschlaufschlaufschlaufschlaufschlaufschlaufschlaufschlaufschlaufschlaufe unterstützt endloses Diamantdraht.
| Format | Was es beschreibt | Nützliche Bewerbungsfrage | Grenze zu überprüfen |
|---|---|---|---|
| Galvanisierter Feindraht | Diamant, gehalten von einer galvanisch abgeschiedenen Metallschicht | Ist die erforderliche Schnittfuge und Oberflächenbeschaffenheit mit dem verfügbaren Durchmesser und der verfügbaren Körnung kompatibel? | Kornbelichtung, Gleichmäßigkeit der Beschichtung, Verschleiß und Drahtfestigkeit |
| Harzgebundener Draht | Diamant in einer Polymerbindung zurückgehalten | Passt das Verbundverhalten zum Werkstück und zur gewünschten Verarbeitung? | Hitze, Beladung, Kornerneuerung und Lebensdauer der Bindung |
| Endlose Schleife | Eine geschlossene Schleife, die sich kontinuierlich um Führungsräder bewegt | Verbessert eine kontinuierliche Einrichtungsfahrt den erforderlichen Schnitt oder die erforderliche Einrichtung? | Gelenkqualität, Schleifenverfolgung, Spannungsbereich und Austauschmethode |
| Spule oder hin- und hergehender Draht | Eine verwaltete Länge, die zwischen Speicher- und Führungssystemen verläuft oder sich umkehrt | Wie wird frischer und gebrauchter Draht durch den Schnitt verteilt? | Umkehrmarken, Nutzungsverteilung, Fahrsteuerung und Kabelverbrauch |
| Mehrdrahtbahn | Viele parallele Drähte überspannen mehrere Teile oder Wafer | Ist die parallele Ausgabe wichtiger als die Single-Cut-Flexibilität? | Steigung, Bahnauslenkung, gleichmäßige Flüssigkeitszufuhr und Teil-zu-Teil-Variation |
| Perlenkabel | Diamantsegmente entlang eines größeren Kabels beabstandet | Handelt es sich um einen Stein, Steinbruch oder Bauschnitt mit großem Querschnitt? | Wulstdesign, Kabelgeschwindigkeit, Verstärkung, Zugang und Sicherheitsplan |
Geltungsbereich: Diese Taxonomie verhindert einen Kategoriefehler; es handelt sich nicht um eine universelle Empfehlung Die endgültige Auswahl erfordert die Drahtspezifikation des Lieferanten und den validierten Betriebsbereich der Maschine.
Diese Unterscheidung verhindert auch schlechte historische Behauptungen. Sogar a Beschichtetes Eindrahtpatent, „Eine Photovoltaik-Mehrdrahtbahn, eine endlose Präzisionsschleife und ein Steinbruchkabel können alle Diamant enthalten, sie haben jedoch keine gemeinsame Akzeptanzkurve. Forschungsauftritt, Produktionseinführung und Marktbeherrschung müssen für jede Anwendung separat datiert werden.
Schlüssel zum Mitnehmen: Bindung, Drahtformat, Bewegungsmaschinenarchitektur, und Applikation nur “Diamantdraht” angeben”
Warum die Industrie vom losen Schleifmittel zum diamantgebundenen Draht überging
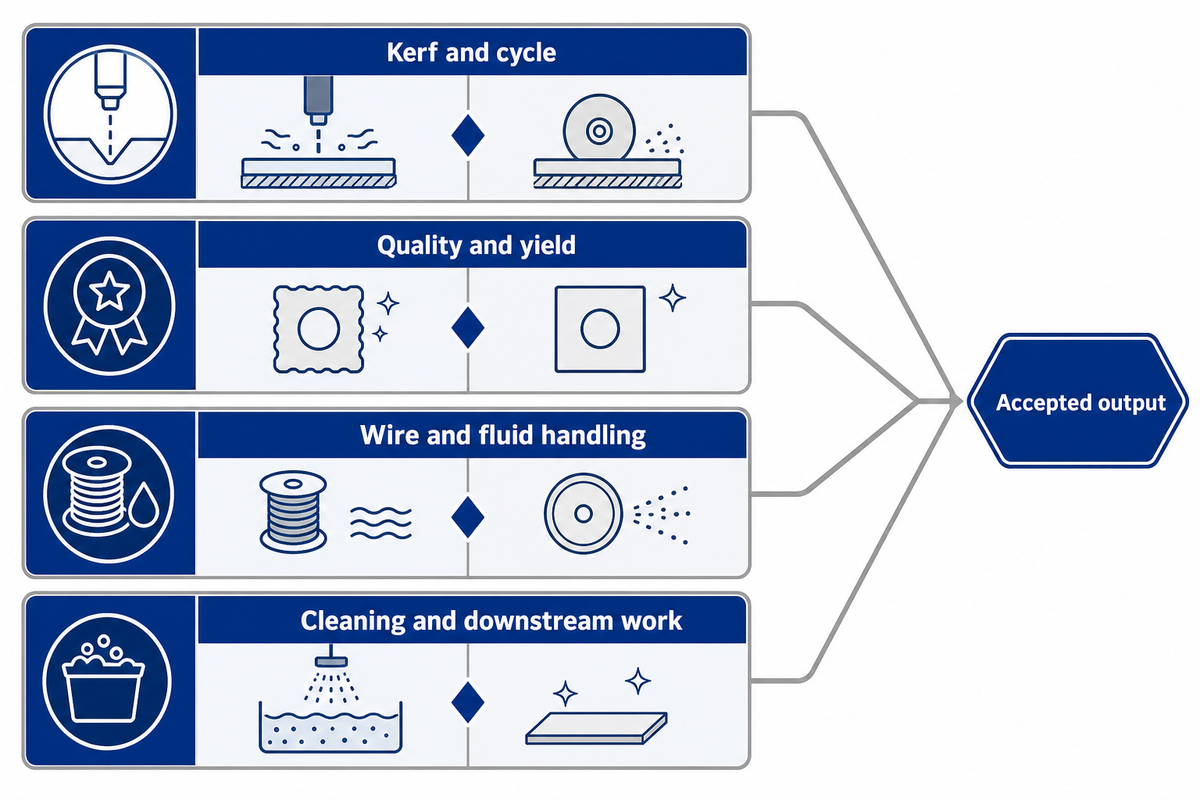
Festes Schleifmittel wurde attraktiv, weil es Schneidpunkte direkt auf dem beweglichen Draht platzieren, die Abhängigkeit von einer zirkulierenden losen Körnungsmischung verringern und kleinere Schnittfugen oder kürzere Zyklen in geeigneten Systemen unterstützen kann. Das sind technische Möglichkeiten, keine universellen Ergebnisse. Ein fundierter Vergleich umfasst Qualität, Ertrag, Drahtverbrauch, Flüssigkeitshandhabung, Wartung und Weiterverarbeitung.
| Fahrer | Warum festes Schleifmittel helfen kann | Was kann den Gewinn zunichte machen | Was zu messen |
|---|---|---|---|
| Durchsatz | Direkt dargestellte Diamantkörner können die Materialentfernungsfähigkeit in einem passenden Prozess erhöhen | Überschüssige Zufuhr, instabiler Bogen, Hitze, Verglasung, Vibration oder vorzeitiger Drahtverschleiß | Gute Teile pro Stunde über den gesamten geplanten Lauf, nicht nur die Haupteinspeisung |
| Kerf und Materialausbeute | Feiner Draht kann die Breite des durch den Schnitt verbrauchten Materials verringern | Drahtwanderungen, Vibrationen, Kantenschäden, Brüche oder nachgeschaltete Abstoßungen | Kerf-Verteilung, verkaufsfähiger Ertrag, Bruch und Nacharbeit |
| Flüssigkeitsbehandlung | Eine wasserbasierte oder einfachere Schneidflüssigkeit kann einen locker scheuernden Aufschlämmungskreislauf ersetzen | Neue Anforderungen an Filtration, Korrosion, Feinstoffe, verbrauchten Draht oder Rückgewinnung | Gesamtkosten für Flüssigkeit, Filtration, Reinigung, Abfall und Verwertung pro angenommenem Teil |
| Oberflächenintegrität | Ein kontrolliertes festes Werkzeug kann den Prozess wiederholbarer machen | Regelmäßige Markierungen, Schäden am Untergrund, Körnungseffekte und Änderungen des Drahtzustands | Rauheit, Schadenstiefe, Welligkeit, Ebenheit, Verformung und ggf. Downstream-Reaktion |
| Prozesskontrolle | Maschinensignale können direkter an ein definiertes Drahtwerkzeug gebunden werden | Steuerungseinstellungen werden möglicherweise nicht auf Materialien, Geometrien oder Drahtchargen übertragen | Kraft- oder Lasttrend, Spannung, Bogen, Vibration, Alarme, Unterbrechungen und Fähigkeit im Laufe der Zeit |
Quellen und Umfang: Clark et al. (2003), (2023), Yang et al. (2022), und die Forschungsaufzeichnung National Laboratory of the Rockies In einzelnen Studien berichtete Werte bleiben konditionsspezifisch Für eine direkte Methodenauswahlseite siehe die existierende Vergleich zwischen Diamantdrahtsäge und Schlammsäge.
Ein Nachhaltigkeitsanspruch braucht die gleiche Disziplin Das Entfernen von losem Schleifmittel kann das Flüssigkeitsvolumen und die Handhabung verändern, aber die Systemgrenze muss immer noch Energie, Wasser, Filtration, verbrauchten Draht, Schnittfeinstoffe, Reinigung, Ausschussteile und Rückgewinnungsqualität umfassen. “Keine Aufschlämmung” ist eine Prozessbeschreibung; an sich ist es kein verifiziertes Umweltergebnis.
Schlüssel zum Mitnehmen: Vergleichen Sie die akzeptierte Produktion und das vollständige Abfall- und Verbrauchsmaterialsystem, nicht eine isolierte Zufuhrrate oder das Fehlen von Gülle.
Zeitleiste der Diamantdrahtschneidetechnologie: 1990 – 2026
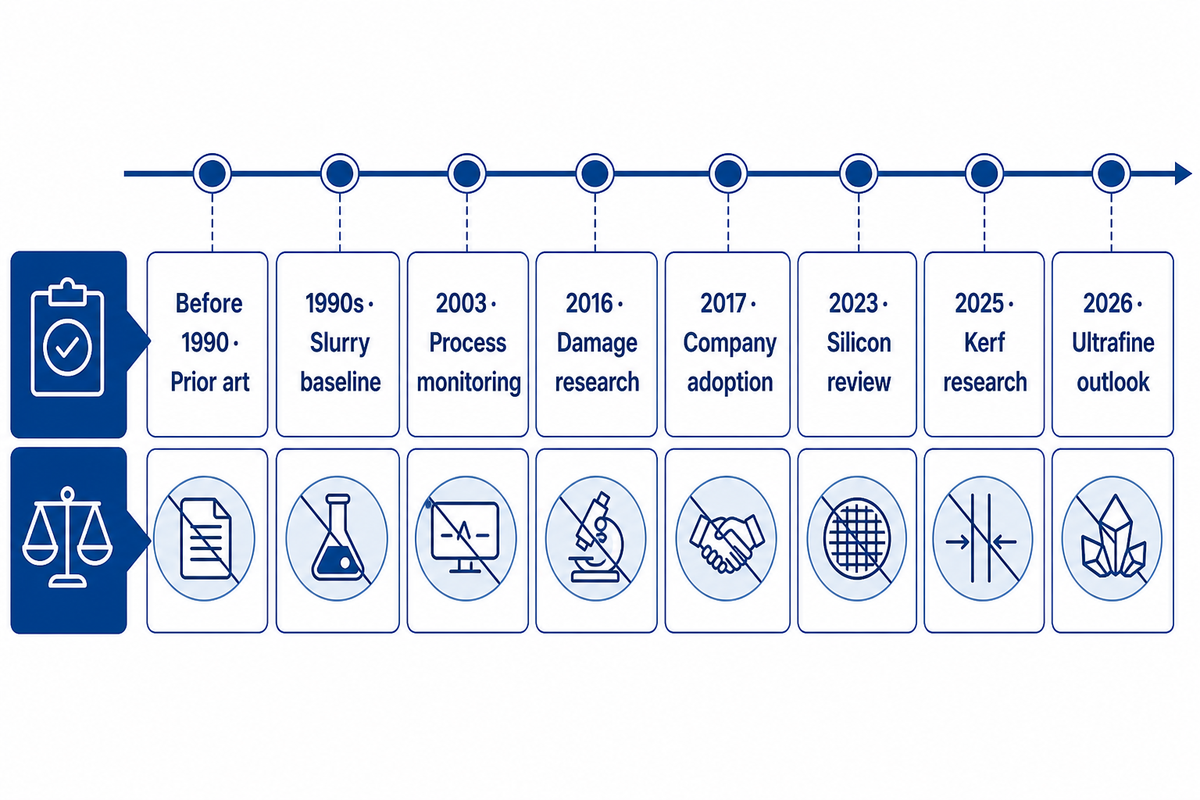
Dieser Übergang lässt sich am besten als Folge von Beweistypen lesen. Patente zeigen, dass ein Konzept existierte. Forschungsarbeiten zeigen, was gemessen wurde Eine Fabrikinvestition erfasst ein einziges Adoptionsereignis Rezensionen beschreiben eine breitere technische RichtungKeine davon allein beweist die weltweite Marktbeherrschung, und verschiedene Sektoren bewegten sich mit unterschiedlicher Geschwindigkeit.
| Zeitraum | Beweistyp | Was die Beweise stützen | Was ungelöst bleibt |
|---|---|---|---|
| Vor 1990 | Stand der Technik | Ein Patent aus dem Jahr 1964 beschreibt vernickelte Diamantkörner auf geflochtenem Draht und erkennt frühere beschichtete Einzeldrahtsägen an | Kommerzieller Umfang, Anwendungsanteil und Leistung werden durch das Patent nicht festgelegt |
| 1990er Jahre | Historischer Forschungskontext | Als Basislinie für das Schneiden von Wafern entwickelte sich locker abrasive Aufschlämmung auf blankem Draht | Es gilt kein einheitliches globales Erfindungs- oder Adoptionsdatum für alle Sektoren |
| 2003 | Prozessüberwachungspapier | Das Festschleifschneiden wird anhand von Kraft, Geschwindigkeit, Abwärtszuführung, Bogenwinkel und Spannung untersucht | Die Maschinen - und Materialbedingungen des Papiers sind keine Universaleinstellungen |
| 2016 | State-of-the-Art-Review und Siliziumschadensforschung | Drahtsägemechanismen werden synthetisiert; Schäden hängen mit der Prozessbewegung, der Körnung und der Drahtnutzung zusammen | Nachgelagerte Anforderungen und der Drahtlebenszyklus bestimmen weiterhin die Akzeptanz |
| 2017 | Unternehmen Adoption Veranstaltung | Das PV Magazine berichtet, dass Meyer Burger die für das SolarWorld-Werk in Freiberg bestellte Diamantdrahtausrüstung auf 7,9 Millionen US-Dollar schätzte, wobei die Lieferung und Inbetriebnahme für den 2. Quartal 2017 geplant war; Die umfassendere Investition von SolarWorld umfasste auch Integrationskosten | Bei einem Ausrüstungsauftrag handelt es sich nicht um einen branchenweiten Akzeptanzprozentsatz |
| 2023 | Peer-reviewed Bewertung | Fester Diamantdraht wird als die vorherrschende monokristalline Siliziumwaferschneidemethode beschrieben | Die Schlussfolgerung ist siliziumspezifisch und deckt nicht jedes Material ab |
| 2025 | Gemeldete Forschungsrichtung | Als Schnittverlustvariablen werden seitliche Vibrationen, Spannungen, Drahtspannweiten und Geschwindigkeiten untersucht | Das gemeldete 350-Mikrometer-Draht-Setup ist kein universelles Rezept |
| 2026 | Peer-reviewter Ausblick | Photovoltaisches Silizium drückt unter 150-Mikrometer-Wafer und unter 35-Mikrometer-Draht | Bruch, Sägespuren, Verformung, Verschleiß, Kosten und Handhabung schränken die Einführung ein |
Quellenhinweis: Meilensteine unterscheiden Stand der Technik, Forschung, Adoption und Ausblick Der Artikel fand keinen maßgeblichen Akzeptanzprozentsatz für 2025 gegenüber 2024 und veröffentlicht keinen.
Schlüssel zum Mitnehmen: Die Geschichte ist ein schrittweiser, anwendungsspezifischer Übergang, gefolgt von einem universellen Ersetzungsdatum, gefolgt von einem universellen Ersatz.
Wie das Abrasivschneiden behoben wurde, änderte sich die Drahtgeschwindigkeit, -zuführung, -spannung und -biegung
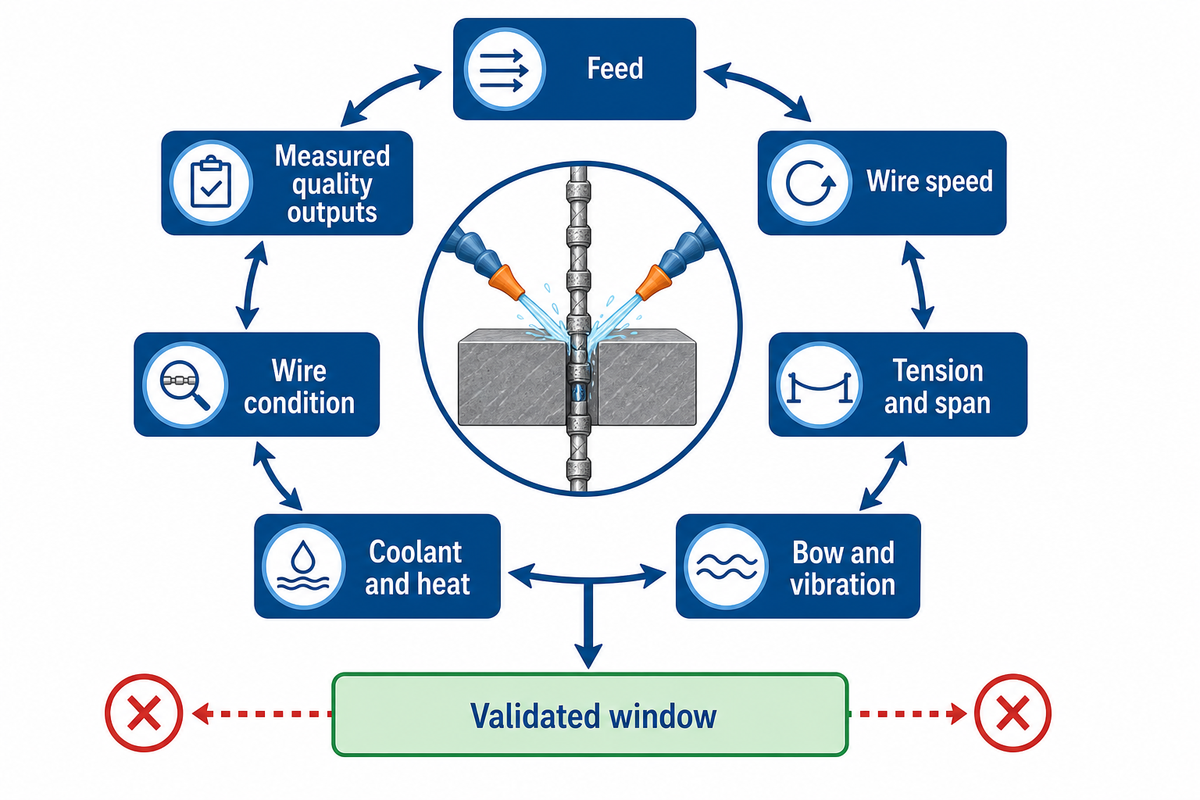
Durch das Kleben von Diamant mit dem Draht wird der Drahtzustand zum Teil des Schneidwerkzeugs. Vorschub, Drahtgeschwindigkeit, Spannung, Spannweite, Bogen, Kühlmittel, Splitteinwirkung, Materialgeometrie und Verschleiß interagieren jetzt. Durch Erhöhen einer Variablen kann die Entfernung in einem Aufbau verbessert und gleichzeitig Durchbiegung, Hitze, Beschädigung oder Bruch in einem anderen erhöht werden.
Ein nützliches Steuerungsmodell beginnt mit Kraftausgleich Vorschub drückt das Werkstück in den Draht Spannung und Spannweite Widerstand Auslenkung Drahtgeschwindigkeit erneuert Schneidkontakte und transportiert Flüssigkeit und Wärme Während des Gebrauchs ändert sich die Diamantschicht als Körner Verschleiß, Bruch, Belastung, oder gehen verloren Der resultierende Bogen ändert Kontaktgeometrie, so dass der “gleiche” Vorschubbefehl möglicherweise nicht die gleiche lokale Schnittbedingung im Laufe der Zeit darstellt Bei der Verwendung einer Diamantdrahtsäge dokumentieren Ingenieure, wie die Diamantdrahtsäge funktioniert, die beim Schneiden erzeugte Wärme, und wie die Optimierung der Schneidparameter konsistente Schneidleistung für Teams aufrechterhalten kann, die Diamantdraht verwenden, anstatt nur schnelleres Schneiden zu verfolgen.
Dieses Frontiers-Verschleißmodell 2022 veranschaulicht, warum Einknopfregeln versagen Innerhalb seiner modellierten Bereiche beeinflussten Werkstückvorschub und Drahtlänge den maximalen Verschleiß, während Drahtgeschwindigkeit, Schaukelwinkel und Hin- und Herbewegung relativ wenig Wirkung hatten; Die Werkstückform veränderte das Verschleißprofil. Dies ist ein Simulationsergebnis, keine Betriebsspezifikation, aber es zeigt Wechselwirkungen und Grenzabhängigkeit.
Eine noch schärfere Warnung liefert ein NdFeB-ExperimentDas schrieben die Autoren Wenn die Spannung 0,23 MPa übersteigt, besteht für den Draht ein viel höheres Bruchrisiko
. Dieser Schwellenwert gehört nur zum gemeldeten Material, Draht, Maschine und Testaufbau. Es darf nicht in ein Maschinenrezept aus Silizium, Saphir, Graphit, Keramik oder DONGHE kopiert werden.
Checkliste Parameter-Fenster
- Definieren Sie Materialqualität, Mikrostruktur, Ausrichtung, Abmessungen, Befestigung und den erforderlichen Kantenzustand.
- Notieren Sie die genaue Drahtkonstruktion, den Durchmesser, die Körnung, die Bindung, das Los, den frischen/gebrauchten Zustand und die Fahranordnung.
- Maßgaben Bogen - und Durchbiegezeit, einschließlich tatsächlicher Schnittfuge, grober Durchbiegung, Beschädigung, Bruch, angenommener Ertrag.
- Proben Sie frühe, stabile und spätere Schnitte, sodass eine gute Testposition nicht den gesamten Drahtlebenszyklus darstellt.
- Ändern Sie jeweils einen kontrollierten Faktor innerhalb der Lieferanten- und Maschinengrenzen und bestätigen Sie dann die Interaktionen vor der Veröffentlichung.
| Evidenzkontext | Gemeldete Abmessungen oder Einstellungen | Erlaubte Nutzung hier |
|---|---|---|
| Historischer Branchenkontext, über den in einer Einleitung aus dem Jahr 2003 berichtet wurde | Die Einführung berichtet von 150-mm- und 200-mm-Wafern; etwa 0,30 mm und 0,38 mm Blattkufe; und der Draht nähert sich bei einem 300-mm-Wafer unter 0,3 mm | Nur sekundärer historischer Kontext, nicht das eigene Schnittfugenexperiment der Arbeit |
| NdFeB-Experiment | In diesem Aufbau wurde ein höheres Bruchrisiko von über 0,23 MPa gemeldet | Beispiel für Ausfallgrenzen, niemals eine übertragbare Grenze |
| Unidirektionales CFK-Experiment | 100 mm/min und 200 mm/min Vorschub; 25 m/s und 50 m/s Schnittgeschwindigkeit; 7 mm, 14 mm und 21 mm Dicke; gemeldete Rauheitsbereiche von 2,4 µm und 14,8 20,2 µm | Nachweis, dass Materialorientierung und Prüfbedingungen wichtig sind |
| Bericht über den Schnittstellenverlust 2025 | 350 um Draht bei 1.000 µm 1.400 m/min | Aktuelles Vibrations- und Spannweitenforschungssignal, kein Rezept für ultrafeinen Draht |
| Fraunhofer IKTS-6PV Crystalox SliCer-Projekt | 4 – µm/min Umlenkung bei 10 µm/min für feinkörniges Aluminiumoxid; geringe Spinellumlenkung bei etwa 20 µm/min; Scheibenpotential unter 100 µm | Von Teilnehmern gemeldete, materialspezifische Aufschlämmungsgegenbeispiel |
| Photovoltaik-Silizium-Rezension 2026 | Wafer unter 150 µm und Draht unter 35 µm | Scoped-Ausblick, keine branchenübergreifende Spezifikation |
| Überprüfte Studie zum assistierten Sägen | 23,75% durchschnittliche Reduzierung der Untergrundschäden im zitierten Vergleich | Nur Beweise für den unterstützten Prozess |
| Offizieller SEMI MF657-Shop-Rekord | Die angezeigte Revision wird zurückgezogen und ersetzt | Nur Nachweise zum Status von Standards; Holen Sie sich das aktuell gültige Dokument ab, bevor Sie Abnahmetests angeben |
Quellgrenze: Jede Zeile gehört zu einem anderen Material, einer anderen Maschine, einem anderen Datum oder einem anderen experimentellen Design. Diese Zeile aus dem Jahr 2003 ist explizit ein sekundärer historischer Kontext, über den in der Einleitung des Artikels berichtet wird. Diese Werte werden präsentiert, um eine falsche Übertragung zu verhindern und nicht, um Betriebseinstellungen zu empfehlen.
Zur Mechaniktiefe siehe Wie eine Diamantdrahtsäge funktioniert. Für einen speziellen Optimierungsleitfaden nutzen Sie die vorhandenen Schneidparameter für Drahtsäge Artikel. Diese Evolutionsseite hält absichtlich an der Steuerungslogik, um nicht mit diesen Absichten zu konkurrieren.
Schlüssel zum Mitnehmen: Eine sichere Einstellung ist ein validiertes Fenster für ein definiertes Material, einen Maschinenzustand und ein Qualitätsziel, eine von einer anderen Anwendung kopierte Nummer.
Draht- und Schneidmaschinenarchitekturen aller Generationen
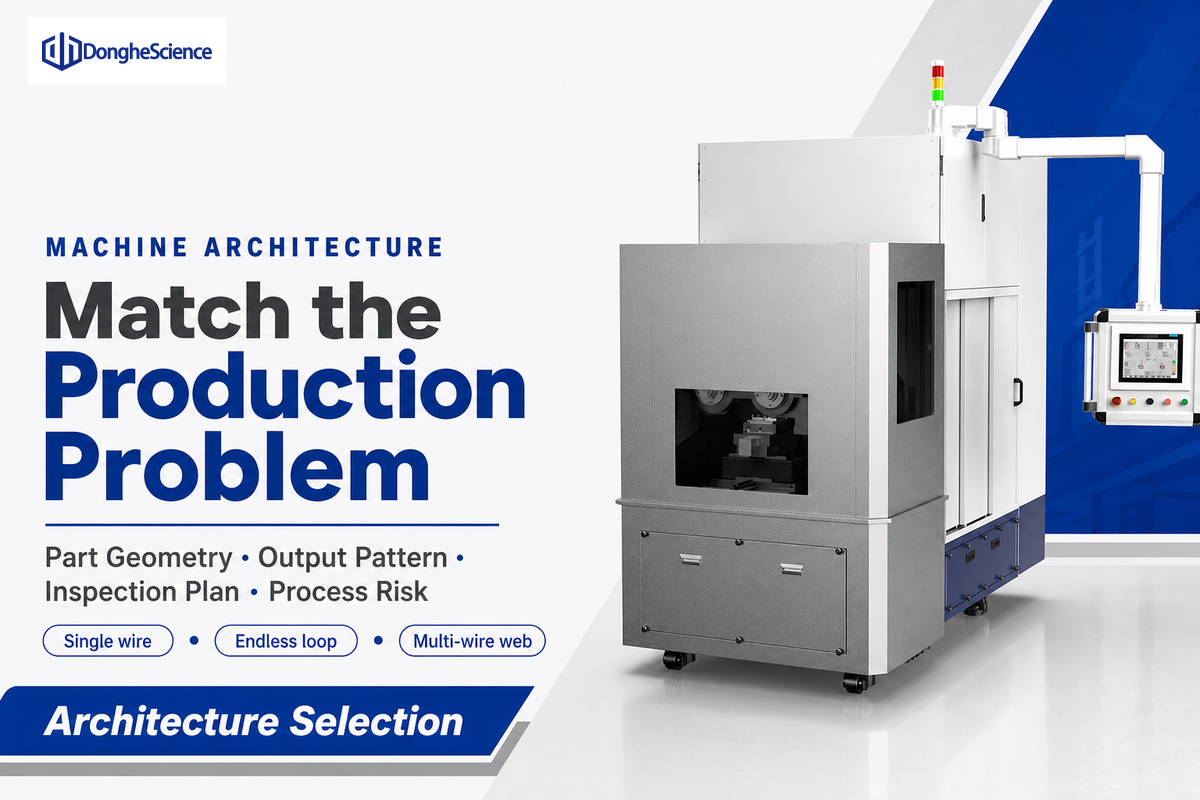
Die richtige Maschinenklasse folgt dem Produktionsproblem Laborproben, Siliziumbarren, Oxid-Keramik-Blöcke, Graphitkomponenten, und Stahlbeton erfordern nicht eine skalierte Version derselben Säge Bewegung, Drahtspeicherung, Teilzugriff, Parallelität, Flüssigkeitskontrolle, und Inspektion müssen zusammen abgebildet werden.
- Eindraht-Präzisionssysteme Priorisieren Sie flexible Geometrie, Setup-Zugriff und kontrollierte Einzelschnitte.
- Endlose Schleifensysteme sorgen für kontinuierliche Bewegung und vermeiden eine Spulenumkehr, aber die Herstellung, Verbindung, Verfolgung und der Austausch von Schleifen werden zu Einschränkungen erster Ordnung.
- Kolben- oder Spulensysteme Verwalten Sie eine endliche Drahtlänge und können Sie frischen und gebrauchten Draht während des Prozesses verteilen.
- Mehrdrahtsysteme zielen auf parallele Ausgaben ab und erfordern die Steuerung der Bahnneigung, der Flüssigkeitszufuhr, der Ablenkung und der Gleichmäßigkeit über das Feld.
- Perlenkabelsysteme Behandeln Sie Stein-, Steinbruch- oder Bauarbeiten mit großem Querschnitt und erfordern Sie eine eindeutige Zugangs-, Verstärkungs-, Antriebs- und Sicherheitsanalyse.
Das First-Party-Sortiment von DONGHE bietet einen Ausgangspunkt für Architekturgespräche, darunter Mehrdrahtsägesysteme. Produktseiten können verfügbare Maschinenfamilien zeigen; sie können nicht unabhängig ein historisches Datum, ein universelles Oberflächenergebnis oder Kompatibilität mit dem Material eines Käufers nachweisen Diese erfordern eine Überprüfung der Spezifikation und Versuche. Auswahl eines Diamantdrahtsäge Schneidemaschine oder andere Schneidgeräte für fortschrittliche Materialien beginnen mit der Art der Drahtsäge, den Schneidmaterialien und der erforderlichen Schneidpräzision; Diamantdrahtschneidemaschinen unterscheiden sich dann in der Führungsanordnung, der Flüssigkeitskontrolle und dem Ausgangsmuster.
Im Vergleich zu herkömmlichen Schneidmethoden kann eine Diamantdrahtsägemaschine mit einem engen und flexiblen Schneidprozess mehrere Materialien ansprechen, aber die Härte allein wählt das System nicht aus. Eine endlose Diamantdrahtanordnung, eine hin- und hergehende Präzisionssäge und eine Mehrdrahtbahn stellen unterschiedliche Anforderungen an Verfolgung, Zugriff, Ausgabe und Inspektion.
Schlüssel zum Mitnehmen: Nehmen Sie die Architektur aus Teil, Ausgangsmuster, Inspektionsplan und Prozessrisiken in die engere Auswahl, bevor Sie Maschinenmodelle vergleichen.
Wo die Diamond Wire-Technologie wanderte und wo Gülle noch einen Kontext benötigt
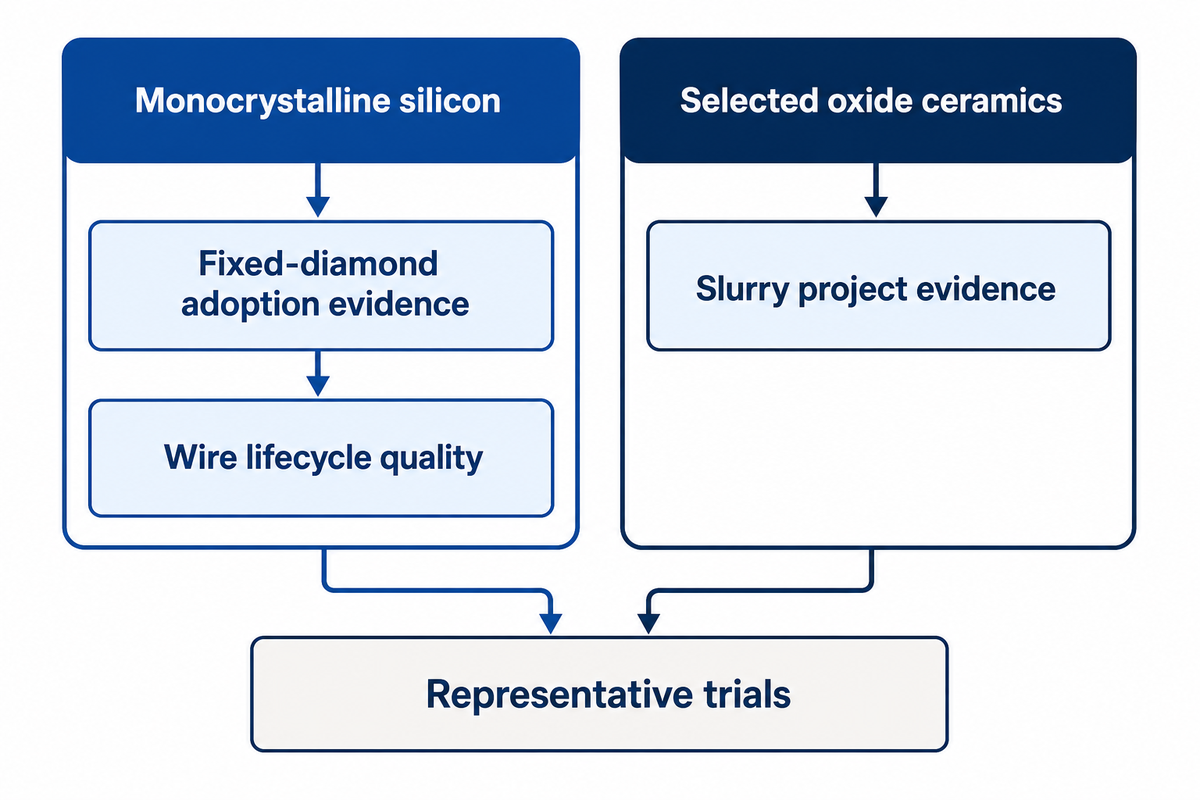
Fester Diamantdraht wurde wichtig bei der Siliziumwaferierung und anderen harten, spröden Materialien, aber die Beweise stützen keine universelle Ersatzgeschichte. Materialreaktion, Maßstab, Drahtformat und nachgelagerte Anforderungen können eine Schlussfolgerung umkehren. Präzisionsbeschichteter Draht, Mehrdrahtschlamm, Endlosschleifen und Perlenkabel müssen in getrennten Vergleichsspuren bleiben.
Anwendungen der Diamantdrahtsägetechnologie erstrecken sich über die dokumentierte breite Palette von Materialien, die von Präzisionsschneidsystemen angesprochen werden, und Diamantdrahtsägen bieten eine Prozessoption unter mehreren; jeder Vorteil aus dem Schneiden mit Diamant ist anwendungsspezifisch und muss anhand des Material - und Akzeptanzplans nachgewiesen werden Diese Diamantwerkzeuge unterstützen das Schneiden harter Materialien, dennoch übertreffen die beteiligten Schneidtechniken und Schneidvorgänge nicht automatisch das herkömmliche Schneiden Diamantdraht bietet keinen universellen Gewinn, so dass Diamantdrahtsägen nur dann eine nützliche Schneidleistung bieten, wenn der Draht mit Diamantschleifmitteln diesen Anforderungen entspricht.
Silizium liefert den klarsten Übergangsnachweis. Eine Überprüfung aus dem Jahr 2023 beschreibt festen Diamantdraht als die dominierende Methode für das monokristalline Siliziumwaferschneiden. Doch selbst dort verknüpfte die Siliziumschadensstudie aus dem Jahr 2016 Oberflächenmerkmale mit Barrenzuführung, Drahthin- und Herunterfahren und Drahteinrasten, während die Schadenstiefe mit der Körnung und dem Drahtverbrauch korrelierte. Durch die Einführung wurde das Qualitätsproblem nicht stationär.
Oxidkeramik liefert ein nützliches Gegenbeispiel. Fraunhofer IKTS und Projektpartner PV Crystalox berichten über ein laufendes SliCer-Mehrdrahtprojekt mit Aluminiumoxid, Magnesiumaluminatspinell und Zirkonoxid. Feinkörniges Aluminiumoxid erzeugte 48 mm Drahtfeldauslenkung bei etwa 10 Mikrometern pro Minute, während Spinell bei der doppelten Einspeisung nur eine geringe Auslenkung zeigte. Ihre Teilnehmerprojektseite berichtet über Potenzial für Scheiben unter 100 Mikrometern, weist aber dennoch auf Herausforderungen in gleicher Dicke und Ebenheit hin.
Dieser Fall macht Gülle im Allgemeinen nicht überlegen. Es beweist, dass die Materialstruktur und das gewünschte Substrat die Forschung mit losem Schleifmittel relevant halten können. Eine Fabrik sollte ihren aktuellen Prozess beibehalten, wenn eine vorgeschlagene Migration sie nicht übertreffen kann. Akzeptierte Ausbeute, Downstream-Kompatibilität, Gesamtzyklus, Verbrauchsmaterialien, Handhabung von Flüssigkeiten, Stabilität und Wirtschaftlichkeit, da eine Technologie ein “modernes”Label trägt”.
Für den Siliziumzweig DONGHE's Siliziumwafer Schneiddraht Säge Seite bietet Lösungskontext der ersten Partei Saphir, Siliziumkarbid, Graphit, technische Keramik, Stein und Beton benötigen jeweils ihre eigenen Nachweise und Maschinenklassen; Siliziumergebnisse dürfen nicht automatisch übertragen werden.
Schlüssel zum Mitnehmen: Migration ist material - und objektivspezifisch; ein echtes Gegenbeispiel ist ein Grund zur Prüfung, kein Grund, den universellen Anspruch rückgängig zu machen.
Die 5-Gate-Migrationsbereitschaftsmatrix
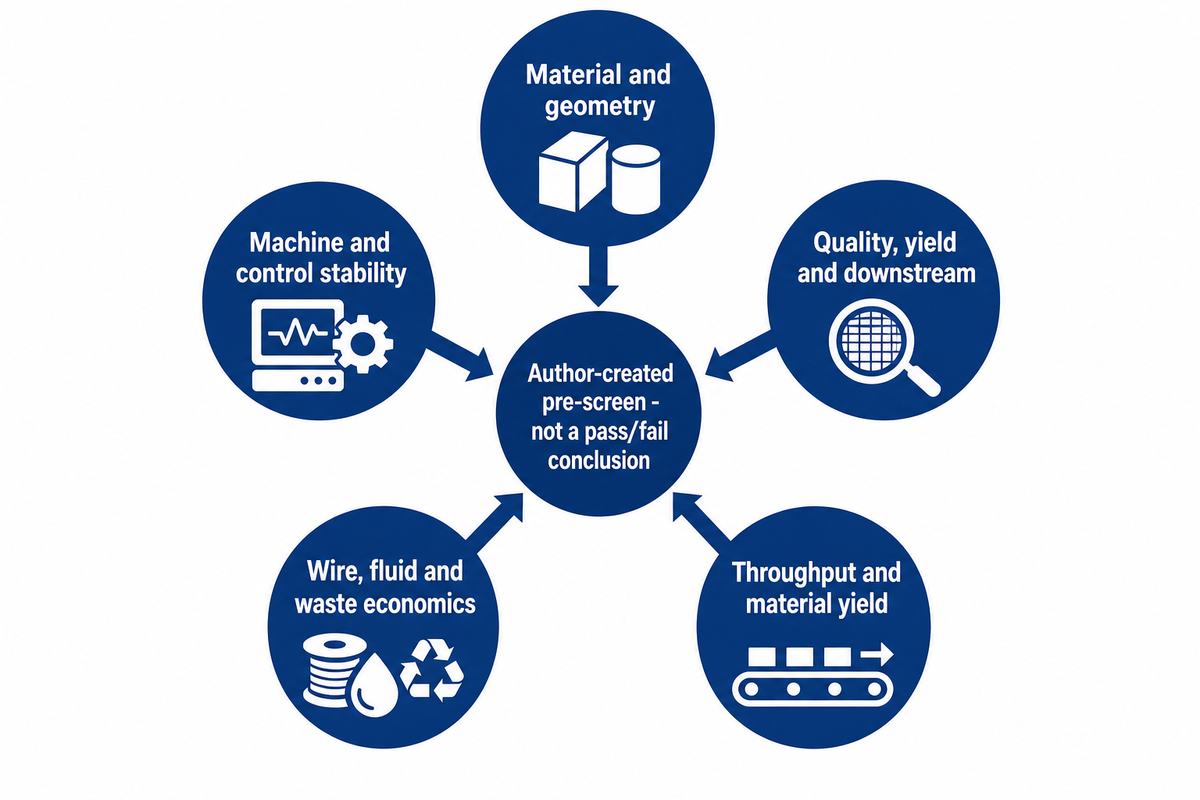
Diese Fünf-Gate-Matrix ist ein vom Autor erstelltes Engineering-Vorscreening, kein Standard, Zertifizierungs, validiertes Vorhersagemodell oder DONGHE-Testergebnis. Ihr Zweck besteht darin, eine breite “sollen wir umschalten?” - Diskussion in ein käufereigenes Akzeptanzkriterium umzuwandeln Nur ein Kandidat, dessen repräsentative Versuche die Zeichnung und die derzeit geltenden Anforderungen erfüllen, kommt voran.
| Tor | Frage | Beweise zu verlangen | No-go-signal |
|---|---|---|---|
| 1. Material und Geometrie | Kann der vorgeschlagene Draht, die Verbindung, die Maschine, die Vorrichtung und die Flüssigkeit die tatsächliche Qualität, Ausrichtung, Größe und Funktion schneiden? | Repräsentative Gutscheine und Teile; Materialzertifikat; Geometriekarte; Einrichtungs- und Zugangsplan | Einstellungen, die einem anderen Material oder einem nicht repräsentativen Coupon entlehnt sind |
| 2. Qualität, Ertrag und nachgelagerte Kompatibilität | Erfüllen geschnittene Teile die Zeichenanforderungen und überleben die Handhabung, Texturierung, Veredelung, Verbindung, Beschichtung oder Geräteverarbeitung? | Kerf, Rauheit, Beschädigung, Welligkeit, Ebenheit, Verformung, Kantenintegrität, Bruch, Ausbeute und ggf. nachgelagerte Testergebnisse | Ein gut aussehender Schnitt ohne Downstream- oder Ertragsnachweise |
| 3. Durchsatz und Materialertrag | Verbessert der Prozess die akzeptierte Leistung statt der Spitzenschneidgeschwindigkeit? | Gute Teile pro Stunde, Gesamtzyklus, Einrichtung, Reinigung, Stillstand, Nacharbeit, Schnittstellenverteilung und Materialausbeute | Ein Spitzengeschwindigkeitswert ohne akzeptierte Teilabrechnung |
| 4. Draht-, Flüssigkeits- und Abfallökonomie | Sind Verbrauchsmaterialien und Handhabungskosten über die geplante Lebensdauer des Drahtes stabil? | Drahtverwendung durch angenommene Teile; Einlauf-, stabile und spätere Proben; Flüssigkeits-, Filtrations-, verbrauchte Draht-, Fein-, Reinigungs- und Entsorgungsaufzeichnungen | Ein One-Cut-Versuch oder ein Kostenmodell, das Abfall- und Verwertungsqualität ausschließt |
| 5. Maschinen - und Steuerungsstabilität | Kann die Maschine das erforderliche Fenster halten und Drift aufdecken, bevor Defekte verschwinden? | Spannungs- und Lasttrends, Bug- oder Durchbiegung, Vibrationen, Alarme, Drahtbruchereignisse, Kalibrierung, Wartung und Fähigkeitsnachweise | Keine Trenddaten, ungeklärte Drift oder Abhängigkeit von einer undokumentierten Bedieneranpassung |
Normenwarnung: Die offizielle SEMI-Store-Seite, die für MF657 überprüft wurde, kennzeichnet die angezeigte Revision zurückgezogen und ersetzt Sie wird daher hier nicht als aktuelle Anforderung dargestellt Käufer sollten die aktuell geltende Zeichnung, Kundenspezifikation oder Standard benennen und sich von qualifiziertem Personal die Edition und Methode bestätigen lassen.
Wie man die Matrix in einen RFQ verwandelt
- Fügen Sie die Teilezeichnung, die Materialspezifikation, das Mengenmuster und den eingehenden Zustand bei.
- Definieren Sie die erforderlichen Ausgänge und Inspektionsmethoden, einschließlich nachgeschalteter Tests, die der Schnitt bestehen muss.
- Fragen Sie den Lieferanten nach der vorgeschlagenen Drahtkonstruktion, Flüssigkeit, Vorrichtung, Maschinenarchitektur und kontrollierten Reichweite für den Versuch.
- Definieren Sie die Stichprobengröße des Versuchs in jeder Lebensdauerphase und vereinbaren Sie im Voraus, wie Unterbrechungen, Brüche, Nacharbeiten und Ausschuss gezählt werden.
- Vergleichen Sie die gesamten akzeptierten Teile der Wirtschaftswissenschaften und führen Sie einen dokumentierten Zweig mit Aufenthalt im aktuellen Prozess.
Sobald die Testgrenze definiert ist, überprüfen Sie die Diamantdrahtschneidemaschine Serie und bitten Sie DONGHE, die Anwendung einer Maschinenklasse zuzuordnen Der Nachweis bleibt der richtige nächste Schritt, kein nicht unterstütztes Versprechen, dass jedes fest scheuernde System schneller sein wird.
Schlüssel zum Mitnehmen: Die Matrix strukturiert Fragen; Die Zeichnung des Käufers, aktuelle Anforderungen und zeitverteilte Testdaten entscheiden über die Bereitschaft.
Was sich im Jahr 2026 ändert: Ultrafeiner Draht, dünnere Wafer und ein schmaleres Prozessfenster
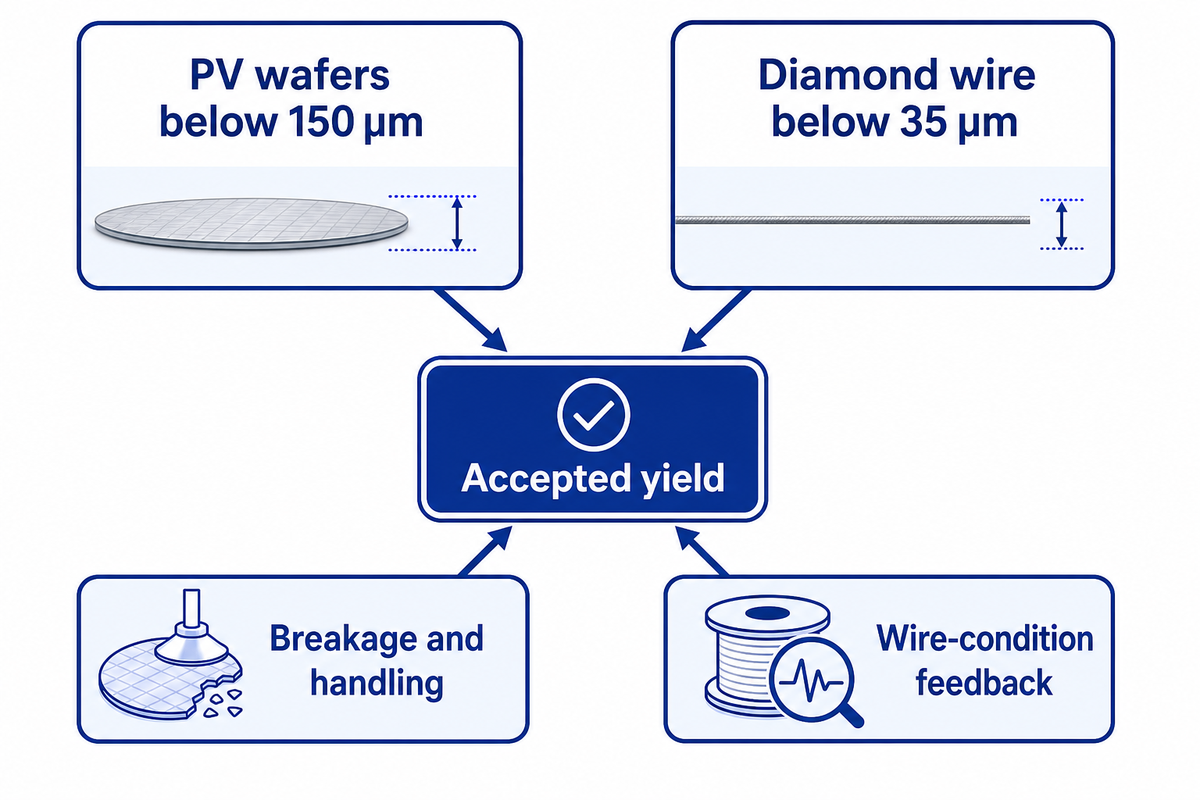
Im Jahr 2026 liegt die Grenze bei Photovoltaik-Silizium nicht nur in einer höheren Drahtgeschwindigkeit; Es gewinnt mehr verkaufsfähige Wafer aus einem Barren, da sowohl Wafer als auch Draht dünner werden, ohne an Ausbeute zu verlieren. Diese Richtung treibt den Prozess in Richtung einer niedrigeren Schnittfuge, da Bruch, Sägespuren, Verzug, Verschleiß, Handhabung und Drahtpreise empfindlicher werden.
A 2026 von Experten begutachtete akademische Prüfung Definiert den relevanten Photovoltaik-Silizium-Entwicklungsdruck als Wafer unter 150 Mikrometern und Diamantdraht unter 35 Mikrometern. Zu seinen Autorenzugehörigkeiten gehören die JIER Machine-tool Group und die Qingdao Gaoce Technology, daher wird es nicht als rein unabhängige akademische Sichtweise dargestellt. Diese Schwellenwerte sind keine Spezifikationen für Saphir, Graphit, Oxidkeramik, Laborproben, Stein oder Beton. Sie sind ein gebündeltes Signal dafür, wie weit sich der Silizium-Material-Ausbeute-Druck bewegt hat.
| Richtung | Potenzieller Gewinn | Neue Einschränkung | Käuferimplikation |
|---|---|---|---|
| Dünnerer Photovoltaik-Silizium-Wafer | Mehr Wafer pro Barren und geringerer Siliziumverbrauch pro Wafer | Höhere Handhabungsempfindlichkeit, Bruchrisiko und Warp-Reaktion | Berücksichtigen Sie die Nachschnitthandhabung und den nachgelagerten Ertrag im Abnahmeplan |
| Feinerer Diamantdraht | Untere theoretische Schnittfuge | Weniger Drahtquerschnitt, schnellere Verschleißempfindlichkeit und größere Bruchfolgen | Probenqualität und Drahtverbrauch über den gesamten Lauf hinweg, nicht an einem stabilen Punkt |
| Höherer Nutzungsdruck | Niedrigere Materialkosten pro akzeptiertem Wafer | Kleine Defekte können den Schnittfugengewinn durch Ablehnung auslöschen | Priorisieren Sie die akzeptierte Ausbeute, nicht die nominale Scheibenzahl |
| Engere Bewegungssteuerung | Potenziell bessere Konsistenz und frühere Drifterkennung | Vibration, Spannweite, Bogen, Umkehrung und Sensorinterpretation interagieren | Fordern Sie Trenddaten und Alarmlogik an, die an die gemessene Qualität gebunden sind |
Quelle und Umfang: Ge et al. (2026) für die Schwellenwerte und Einschränkungen für Photovoltaik-Silizium; PV Magazine (2025) für einen aktuellen Bericht über seitliche Vibrationen und überschüssige Schnittfugenforschung. In dieser Studie wurde viel größerer Draht als die ultrafeine Grenze verwendet, sodass die Bedingungen nicht in einem Rezept zusammengefasst werden.
Dementsprechend ist die Fahrtrichtung unter schrumpfenden Rändern. Bessere Erkennung, Drahtkonditionsverfolgung, Flüssigkeitskontrolle und Qualitätsrückmeldung können ebenso wichtig sein wie die Nenngeschwindigkeit. Dünnerer Draht schafft nur dann einen Wert, wenn der Rest des Systems dies gewährleisten kann. Der zunehmend zerbrechliche Teil verfügt über ein stabiles, überprüfbares Fenster.
Schlüssel zum Mitnehmen: Ultrafeiner Draht ist eine Systemherausforderung: Niedrigere Schnittfugen haben nur dann einen Wert, wenn Ausbeute, Handhabung, Oberflächenintegrität und Drahtlebensdauer kontrolliert werden.
Häufig gestellte Fragen
Diese Antworten trennen allgemeine Grundsätze von anwendungsspezifischen Einstellungen Sie können einem Käufer helfen, die nächste technische Diskussion zu gestalten, aber sie können die Materialzeichnung, die Drahtspezifikation, das Maschinenhandbuch, die Risikobewertung oder einen repräsentativen Versuch, der von qualifiziertem Personal überprüft wird, nicht ersetzen.
Was ist die Diamantdrahtschneidmethode?
Diamantdrahtschneiden bewegt einen Draht, der Diamantschleifmittel trägt, durch ein Werkstück, während kontrolliertes Vorschubmaterial den Schnitt erzeugt Diamant kann galvanisiert, harzgebunden, gelötet, gesintert oder in Perlen gelegt werden, und der Draht kann als Endlosschleife, hin - und hergehende Länge, spulengespeiste Bahn oder mehradrige Bahn verlaufen Kühlmittel oder Schneidflüssigkeit entfernt Wärme und Schmutz, während Spannung, Bogen, Geschwindigkeit, Vorschub, Drahtzustand und Materialreaktion das tatsächliche Ergebnis bestimmen Es handelt sich also eher um eine Familie von Prozessen als um einen universellen Aufbau. Definieren Sie vor der Auswahl das Werkstück, die Drahtkonstruktion, die Bewegung, die Inspektionsmethode, den erforderlichen Kanten - und Oberflächenzustand, die akzeptierte Ausbeute und die nachgelagerten Vorgänge. Materialversuche müssen bestätigen, dass diese Anforderungen stabil bleiben.
Was sind die Vorteile von Diamantdrahtsägen?
In einer angepassten Anwendung kann eine Diamantdrahtsäge eine schmale Schnittfuge, kontrollierte Schneidkräfte, einen flexiblen Teilzugang und ein effizientes Schneiden von harten oder spröden Materialien bieten. Ein festes Schleifmittel kann auch die Abhängigkeit von einem zirkulierenden losen Schleifmittelgemisch verringern. Vorteile müssen jedoch als akzeptierte Leistung gemessen werden. Drahtverschleiß, Bruch, Oberflächenschäden, Flüssigkeitshandhabung, nachgeschaltete Kompatibilität, Rüstzeit und Maschinenstabilität können einen Nenndrehzahl- oder Schnittfugenvorteil ausgleichen.
Wie schnell kann eine Diamantdrahtsäge schneiden?
Es gibt keine verantwortliche universelle Geschwindigkeit Die Schnittgeschwindigkeit hängt von Material, Querschnitt, Drahtkonstruktion und - durchmesser, Diamantgröße und - bindung, Maschinensteifigkeit, Führungsspannweite, Spannung, Drahtgeschwindigkeit, Vorschubstrategie, Flüssigkeit, gewünschtem Oberflächenzustand und Drahtlebensdauer ab. Vergleichen Sie gute Teile pro Stunde unter einem definierten Abnahmeplan, nicht eine unbelastete Drahtgeschwindigkeitszahl oder eine Spitzenzufuhr aus einem anderen Material. Lieferanten sollten ein Testfenster vorschlagen und die Bedingungen dokumentieren.
Wie lange hält eine Diamantdrahtsäge?
Die Lebensdauer des Drahtes variiert mit der Bindung, der Sandbelastung, dem Drahtdurchmesser, der Materialabrasivität, der Eingriffslänge, der Geschwindigkeit, der Zufuhr, der Spannung, der Flüssigkeit, der Verunreinigung und der akzeptablen Qualität. Verfolgen Sie den pro angenommenem Teil verbrauchten Draht und prüfen Sie die Schnitte im Früh-, Stabil- und Spätverlauf Längen- oder Stundenzahlen ohne Maschine, Material, Drahtspezifikation, Stoppregel und Qualitätsgrenze sind nicht übertragbar.
Was ist der Unterschied zwischen Endlosdraht und Draht auf einer Spule?
Ein Endlosdraht ist ein geschlossener Kreislauf, der kontinuierlich um Führungsräder zirkuliert Spule oder hin- und hergehende Systeme verwalten eine endliche Drahtlänge und können die Richtung umkehren oder frischen Draht durch den Prozess verteilen. Die bessere Wahl hängt von der Schnittgeometrie, der Verfolgung, den Umkehreffekten, der nutzbaren Drahtlänge, der Spannungskontrolle, der Austauschmethode, dem Durchsatzmuster und den validierten Drahtoptionen des Lieferanten ab.
Hat Diamantdraht das Schlammsägen vollständig ersetzt?
Nein. Fester Diamantdraht dominierte in wichtigen Silizium-Wafer-Kontexten, Der Austausch ist jedoch nicht flächendeckend in Materialien und Maßstäben. Fraunhofer IKTS und Projektpartner PV Crystalox berichten weiterhin über die Gülle-Mehrdrahtforschung für ausgewählte Oxidkeramiken. Ein Käufer sollte den aktuellen Prozess beibehalten, wenn die vorgeschlagene Alternative Qualität, nachgelagerte Kompatibilität, Ausbeute, Durchsatz, Drahtlebensdauer, Flüssigkeitshandhabung, Stabilität und wirtschaftliche Kriterien nicht erfüllen kann repräsentative Werkstücke.
Transparenz und Überprüfungshinweis
Autor: DD. Dieser Artikel wurde für Shanghai Donghe Science & Technology Co., Ltd. (DONGHE) erstellt und anhand öffentlich zugänglicher akademischer, offizieller, Patent- und Industriequellen überprüft. Die öffentlichen Unternehmens - und Produktseiten der DONGHE Erstanbieter-Herstellerkontext bereitstellen; zitierte Drittanbieter-Recherchen bleiben den ursprünglichen Eigentümern zugeschrieben Es wird kein kundeneigener Testdatensatz, Kundenergebnis, Zertifizierung oder universelle Prozessgarantie in Anspruch genommen.
Definieren Sie den Test, bevor Sie die Maschine auswählen
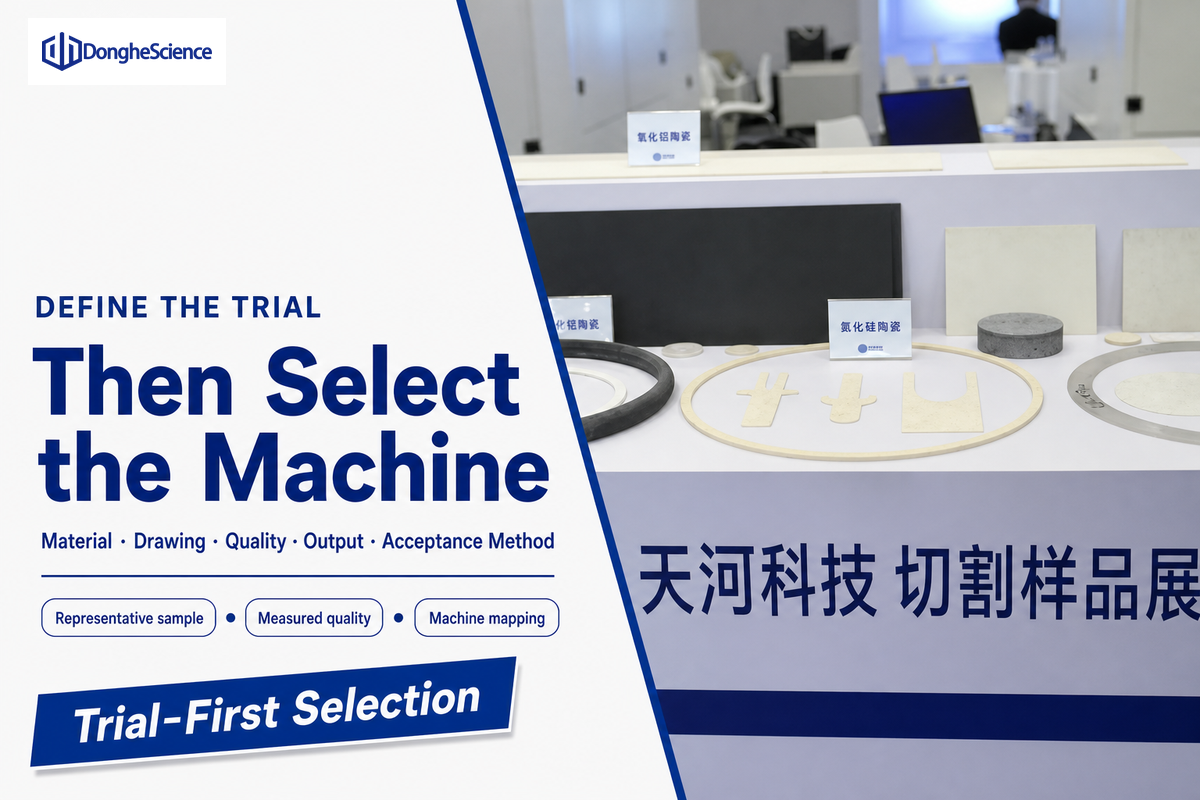
Senden Sie DONGHE das Material, die Zeichnung, die Größe, die Zielqualität, das Ausgabemuster, den aktuellen Prozess und die Annahmemethode für einen repräsentativen, messbaren, anwendungsspezifischen Versuch. Die technische Diskussion kann dann mit der richtigen Draht- und Maschinenarchitektur anstelle eines generischen Geschwindigkeitsversprechens beginnen.
Referenzen und Quellen
- Barron, LH. US3150470A: Diamantbeschichtete Drahtsäge, 1961, Priorität, veröffentlicht 1964. Nur Patentnachweise nach dem Stand der Technik.
- Clark, WI., Shih, AJ., Hardin, CW., Lemaster, RL. und McSpadden, SB. Feste Schleifdiamantdrahtbearbeitung, Teil I: Prozessüberwachung und Drahtspannkraft, 2003.
- Li, A. et al. Jüngste Fortschritte beim Präzisions-Diamantdraht-Sägen von monokristallinem Silizium, 2023.
- Ge, P. et al. (Mitautoren aus Wissenschaft und Industrie). Fortschritte und kritische Herausforderungen beim Schneiden dünner Halbleiterwafer mit ultrafeinem Diamantdraht, 2026.
- Seeholzer, L. et al. Experimentelle Untersuchung der Bearbeitungseigenschaften beim Diamantdrahtsägen von unidirektionalem CFK, 2021.
- Yang, Z., Huang, H. und Liao, X. Einfluss von Schneidparametern auf den Verschleiß von Diamantdraht beim Mehrdraht-Schaukel-Sägen mit Hin - und Herbewegung, 2022.
- Forschungsbilanz des National Laboratory of the Rockies. Oberflächeneigenschaften und Schadensverteilungen von Diamantdraht-Sägeblättern für Silizium-Solarzellen, 2016.
- Fraunhofer IKTS und PV Crystalox (SliCer-Projekt). Effizientes Mehrdrahtsägeverfahren für Hochleistungs-Oxidkeramik-Substrate, Teilnehmerprojektseite.
- PV-Magazin. SolarWorld investiert in Diamantdrahtsägen für das deutsche Wafern, 2017. Unternehmensankündigungsbasierte Handelsberichterstattung.
- PV-Magazin. Verbesserung des Diamantdrahtsägens zur Reduzierung des Schnittfugenverlusts bei der Solarwaferproduktion, 2025. Handelsberichterstattung über eine Forschungsstudie.
- HALB. MF657 Produkt - und Status-Seite. Diese angezeigte Revision ist zurückgezogen markiert und ersetzt.