
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Optimaliseren van draadsnelheid en toevoersnelheid voor keramiek

Optimaliseren van CNC-bewerkingsparameters voor keramiek: snelheids- en invoerhandleiding
De productie van geavanceerde keramiek vereist zowel nauwkeurige processen als efficiënte productiemethoden De unieke eigenschappen van keramiek maken ze moeilijker om mee te werken omdat ze zowel hardheid als brosheid hebben en ze bestand zijn tegen hoge temperaturen.
Het proces heeft belangrijke bewerkingsparameters nodig die moeten worden geoptimaliseerd door middel van draadsnelheid en bepaling van de voedingssnelheid, omdat deze methode prestatieverbetering mogelijk maakt zonder kwaliteitscompromis. De blogpost legt wetenschappelijke principes en methoden uit die onderzoekers helpen CNC-bewerkingsparameters voor keramische materialen te optimaliseren om een betere oppervlaktekwaliteit en minder materiaalverspilling en verbeterde productie-efficiëntie te bereiken. Dit artikel presenteert een complete gids voor het behalen van succes in de keramische productie, waarmee organisaties hun huidige activiteiten kunnen verbeteren of nieuwe projecten kunnen nastreven.
Inzicht in de bewerkingsparameters voor keramiek
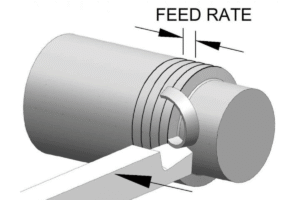
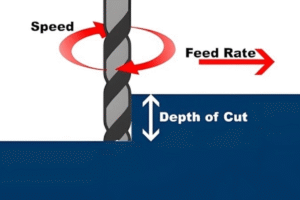
De essentiële snijparameters voor keramische bewerking vereisen dat operators drie verschillende parameters controleren. De drie factoren hebben rechtstreeks invloed op drie uitkomsten, waaronder de kwaliteit van het oppervlak en de slijtage van het gereedschap, evenals de efficiëntie van de bewerking.
Snijsnelheid
Snijsnelheden moeten op een gematigd niveau worden gehouden, omdat deze procedure beschermt tegen zowel slijtage van het gereedschap als scheuren van het materiaal. De aanbevolen bedrijfssnelheid voor keramische materialen moet vanwege hun extreme hardheid en brosheid op een lager niveau worden gehouden.
Feed Rate
Een gecontroleerde voedingssnelheid zorgt voor een consistent materiaalverwijderingsproces met behoud van de integriteit van het oppervlak. Hoge voedingssnelheden kunnen oppervlaktedefecten veroorzaken, terwijl extreem lage voedingssnelheden de operationele efficiëntie verminderen.
Diepte van Cut
Douchesneden zijn aan te raden om het risico op thermische en mechanische spanningen te verminderen Het keramische bewerkingsproces maakt gebruik van incrementele passages om de vereiste vormen te bereiken met behoud van de materiaalsterkte.
De gebruikers bereiken resultaten van hoge kwaliteit door hun nauwkeurige beheer van deze parameters, wat resulteert in een langere levensduur van het gereedschap en lagere productiekosten.
Belang van snelheid en voer bij keramische bewerking
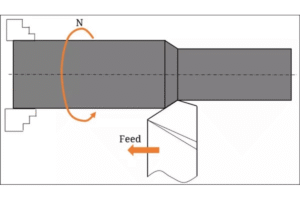
De selectie van de juiste snelheid en toevoersnelheden is van het grootste belang om optimale resultaten bij keramische bewerking te garanderen. Beide parameters hebben rechtstreeks invloed op de oppervlakteafwerking en de maatnauwkeurigheid en gereedschapsslijtage. De volgende vijf kritische overwegingen werden geschetst met hun respectieve impact.
Materiaal Hardheid en Brittleness
De inherente harde en broze aard van keramiek vereist dat operators lagere voedingssnelheden gebruiken, waardoor het risico op microscheuren wordt verminderd. Hogere snelheden stellen operators in staat betere materiaalverwijderingssnelheden te bereiken, maar ze moeten hun snelheidslimieten onder strikte controle houden.
Tool Wear Dynamics
Het gebruik van hoge snijsnelheden zorgt ervoor dat de slijtage van het gereedschap toeneemt vanwege de wrijving en warmte die het genereert, wat resulteert in een kortere levensduur van het gereedschap. Bewerkingen met lage snelheid creëren problemen met de hechting van het materiaal die de productie-efficiëntie verminderen. De twee uitersten vereisen dat operators een middelpunt vinden waarmee ze een maximale productie-output kunnen bereiken.
Vereisten voor oppervlakteafwerking
Het bereiken van superieure oppervlakteafwerkingen vereist een combinatie van fijne toevoersnelheden en gematigde snijsnelheden, waardoor onregelmatigheden en trillingen aan het oppervlak tot een minimum worden beperkt. Afwijkingen van de vereiste specificaties creëren onvolkomenheden aan het oppervlak die het operationele vermogen van het onderdeel aantasten.
Thermisch spanningsbeheer
De combinatie van hoge snelheden en onvoldoende koelmethoden creëert thermische spanningsproblemen die resulteren in een grotere kans op mechanisch falen. De implementatie van gecontroleerde voedingssnelheden samen met de juiste koeltechnieken zal dit probleem oplossen met behoud van de materiaalkwaliteit tijdens het bewerkingsproces.
Chipvorming en verwijdering
Chips die vanwege hun brosse eigenschappen afkomstig zijn van keramische materialen, produceren kleine deeltjes die zich gedragen als schurende materialen. Door het gebruik van de juiste snelheid en toevoersnelheden kunnen operators een efficiënte verwijdering van de chip bereiken, terwijl verstopping wordt vermeden en het bewerkte oppervlak tegen schade wordt beschermd.
Machinisten gebruiken parametercontrole om de productkwaliteit te stabiliseren en tegelijkertijd de efficiëntie van het gereedschap te verhogen en de productiekosten te verlagen.
Belangrijkste parameters die de precisie in CNC-machines beïnvloeden
1
Machinestarheid en stabiliteit
CNC machine precisie hangt af van het structurele ontwerp van de machine die zijn vermogen bepaalt om operationele nauwkeurigheid te behouden De machine werkt met hoge stijfheid omdat zijn structurele ontwerp voorkomt dat trillingen en vervorming van invloed zijn op zijn prestaties, waardoor het mogelijk is om toleranties op micrometerniveau te bereiken Het frameontwerp en de materiaalsamenstelling die gietijzer en polymeercomposieten omvat, bepalen dit specifieke kenmerk van de machine.
2
Spindel Nauwkeurigheid en Runout
De rotatienauwkeurigheid van de spil is een kritische bepalende factor voor de bewerkingsprecisie. De rotatieas van de spil moet een minimale uitloop behouden, die doorgaans tussen 2 en 10 micron moet blijven, omdat dit bereik zowel de maatnauwkeurigheid als de oppervlakte-integriteit beschermt.
3
Thermische stabiliteit
De warmte die machineonderdelen genereren tijdens het bewerken zorgt voor thermische uitzetting waardoor componenten uitzetten Geavanceerde CNC-systemen maken gebruik van thermische compensatietechnologieën en temperatuurbestendige materialen om dit probleem op te lossen Het handhaven van omgevingstemperaturen tussen 20-22 °C vermindert bijvoorbeeld door thermische invloeden veroorzaakte fouten.
4
Gereedschapskalibratie en slijtage
Een goede gereedschapskalibratie zorgt voor een consistente positionering en uitlijning tijdens het hele bewerkingsproces. Bewakingssystemen voor gereedschapsslijtage meten de slijtage van het gereedschap, wat monitoring vereist om maatafwijkingen onder de 5-10 micron te houden.
5
Positionering en herhaalbaarheid van asaandrijvingen
De precisie van CNC-machines hangt af van de nauwkeurige werking van asaandrijfsystemen die gebruik maken van kogelschroeven en lineaire geleidingen. Moderne aandrijvingen bereiken herhaalbaarheidstoleranties zo laag als ±0,002 mm, mogelijk gemaakt door servomotoren en encoders met hoge resolutie voor nauwkeurige positioneringsregeling.
De implementatie van deze parameters stelt fabrikanten in staat nauwkeurige bewerkingsresultaten te bereiken die leiden tot verminderde defecten en verbeterde productiviteit.
Overzicht van de bewerkingssnelheid en het voerpercentage
De parameters van bewerkingssnelheid en voedingssnelheid dienen als essentiële factoren die zowel de operationele efficiëntie als de resulterende kwaliteit van bewerkingsprocessen bepalen Bewerkingssnelheid definieert het snijgereedschap en de rotatiesnelheid van het werkstuk die industriële normen meten in oppervlaktevoeten per minuut (SFM) of meters per minuut (m/min) eenheden. De voedingssnelheid bepaalt hoe snel het gereedschap of werkstuk beweegt tijdens elke omwenteling of specifieke tijdsperiode die industriestandaarden meten in inches per minuut (IPM) en millimeters per minuut (mm/min) eenheden. Het selectie- en kalibratieproces van deze variabelen stelt ons in staat optimale materiaalverwijderingssnelheden te bereiken, terwijl de slijtage van het gereedschap wordt verminderd en specifieke vereisten voor oppervlakteafwerking worden gehandhaafd.
Best Practices voor Precisiesnijden bij keramische bewerking
- Gereedschapsselectie
Het selectieproces vereist keramische bewerkingsgereedschappen die gereedschappen moeten bevatten die diamantcoatings of specificaties voor kubisch boornitride (CBN) hebben om zowel duurzaamheid als nauwkeurige prestaties te bieden. - Machine Stijfheid
De installatie van extreem stijve machinesystemen resulteert in verminderde trillingen, wat microbreuken veroorzaakt die leiden tot afbrokkelende schade aan keramische materialen. - Snijsnelheid en voerpercentage
Het keramische materiaal snijproces heeft optimale snelheid en het voeden snelheid instellingen die afhankelijk zijn van de materiaalhardheid en brosheid eigenschappen Het proces heeft lagere operationele snelheden nodig samen met nauwkeurige materiaalafgifte om beschadiging van het materiaal te voorkomen. - Koelvloeistofgebruik
Het proces heeft adequate toepassing van koelvloeistof of snijvloeistof nodig omdat het warmte verwijdert, waardoor de thermische spanning wordt verminderd, waardoor de structurele integriteit van het werkstuk in gevaar komt. - Progressieve diepte van Cut
De methode maakt gebruik van kleine sneden om meerdere stapsgewijze sneden te creëren, omdat het helpt het gereedschap tegen beschadiging te beschermen en tegelijkertijd de juiste oppervlakteomstandigheden te behouden. - Inspectie en Testen
Het team voert regelmatig inspecties uit van zowel het gereedschap als de machinaal bewerkte keramische componenten om slijtage of afwijkingen te identificeren en aan te pakken, wat continu kwaliteitsbehoud gedurende de hele operatie garandeert.
Machinisten bereiken nauwkeurige resultaten door deze praktijken, waarbij de structurele integriteit van keramische materialen die bij uiterst nauwkeurige taken worden gebruikt, behouden blijft.
Het juiste keramische materiaal kiezen
Het proces van het selecteren van het juiste keramische materiaal moet meerdere factoren evalueren die zowel aan de projectspecificaties als aan de operationele behoeften moeten voldoen. Het evaluatieproces onderzoekt vier essentiële eigenschappen, waaronder de mechanische sterkte van het materiaal en de thermische weerstand en elektrische geleidbaarheid en het vermogen om slijtage en chemische schade te weerstaan. Het materiaal aluminiumoxide (Al2O3) wordt op grote schaal gebruikt omdat het door zijn uitzonderlijke hardheid, samen met zijn vermogen om hoge temperaturen te weerstaan, geschikt is voor werk in extreme hitteomstandigheden. Zirkoniumoxide (ZrO2) biedt superieure taaiheid en flexibiliteit, waardoor het geschikt is voor toepassingen die materialen nodig hebben om schokken te weerstaan De geavanceerde toepassingen van siliciumcarbide (SiC) en siliciumnitride (Si3N4) zijn het resultaat van een uitzonderlijke thermische geleidbaarheid en combinatie van hoge thermische geleiding.
Recente gegevens wijzen erop dat keramische composieten nieuwe prestatiehoogten hebben bereikt vanwege hun vermogen om verschillende keramische materialen in composietmaterialen te mengen Het juiste selectieproces vereist beoordeling van zowel kostenefficiëntie als productievermogen omdat sommige keramiek speciale verwerkingsmethoden nodig heeft Ingenieurs stellen productduurzaamheid vast door materiaaleigenschapsintegratie samen met exacte toepassingsbehoeften die leiden tot operationele efficiëntie en betrouwbare prestaties.
Tips voor succesvolle keramische CNC-bewerking
1. Selecteer de juiste gereedschapsmaterialen
Het bewerkingsproces voor keramiek vereist diamantgecoate of polykristallijne diamant (PCD) gereedschappen omdat deze materialen een uitzonderlijke hardheid bezitten Diamantgereedschappen bieden uitstekende slijtvastheid samen met nauwkeurige prestaties die de slijtage en breuk van het gereedschap verminderen die optreedt door de schurende eigenschappen van keramische materialen.
2. Optimaliseer bewerkingsparameters
De essentiële werking van snijwerkzaamheden hangt af van het feit dat operators zowel de snijsnelheden als de toevoersnelheden op hun juiste waarden handhaven. De aanbevolen bewerkingsparameters voor keramische materialen vereisen dat operators lagere toevoersnelheden tussen 0,05 en 0,2 millimeter per omwenteling gebruiken terwijl ze werken bij spilsnelheden van 1000 tot 2000 tpm om gereedschappen tegen schade te beschermen en materiaalscheuren te voorkomen. Het proces zal een hogere efficiëntie bereiken door het aanpassen van parameters totdat de specifieke keramische kenmerken hun noodzakelijke operationele normen bereiken.
3. Implementeer koel- of smeersystemen
Het bewerkingsproces profiteert van hogedruk-koelmiddelsystemen die de thermische spanning effectief verminderen en tegelijkertijd de temperatuur tijdens het bewerkingsproces regelen. Er moeten veiligheidsmaatregelen worden genomen omdat thermische schokken optreden wanneer snelle temperatuurveranderingen gevaarlijke omstandigheden creëren. De bewerkingsmethode die de voorkeur heeft, omvat droge bewerking wanneer specifieke keramische materialen het gebruik ervan toestaan.
4. Behandelingen van het voorbewerkingsoppervlak
Het gebruik van slijpen en leppen voor de voorbewerkingsbehandeling maakt het mogelijk dat gesinterd keramiek met ruwe oppervlakken superieure resultaten behaalt. De behandelingen creëren een uniform oppervlak dat de maatvastheid verbetert en tegelijkertijd het risico op materiaalfalen dat optreedt tijdens CNC-operaties vermindert.
5. Investeer in trillingsdempende apparatuur
Trillingen zorgen ervoor dat keramische materialen breken omdat ze door hun broze aard kwetsbaar zijn voor zowel afbrokkelen als barsten Trillingsdempende technologieën zorgen voor betere oppervlakteafwerkingen aan het einde van de productie bij gebruik met minder kletsgereedschap, omdat deze technologieën machineonderdelen beschermen tegen beschadiging Geavanceerde montagesystemen zorgen voor extra stabiliteit van het werkstuk tijdens bewerkingswerkzaamheden.
Bewerkingstechnieken voor uiterst nauwkeurige keramiek
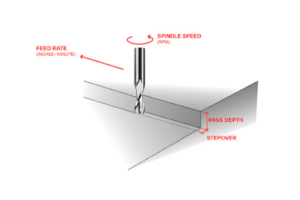
Ik selecteer snijgereedschappen voor het bewerken van uiterst nauwkeurige keramiek op basis van hun specifieke hardheid en brosheidseigenschappen. Het gebruik van gereedschappen met diamantpunten biedt zowel operationele precisie als een langere levensduur. Ik kies schurende wielen met ultrafijne korrels als mijn primaire slijpgereedschap omdat ze gladde oppervlakken creëren die zeer weinig onvolkomenheden in het oppervlak hebben. Het proces van het controleren van de toevoersnelheden en snijsnelheden moet precies worden uitgevoerd omdat het scheuren helpt voorkomen en tegelijkertijd een nauwkeurige meting van de afmetingen garandeert.
Impact van aanpassingen op de afwerkingskwaliteit en levensduur van het gereedschap
De kwaliteit van het eindproduct en de levensduur van de gereedschapsprestaties zijn beide afhankelijk van aanpassingen aan de parameters voor de voedingssnelheid en de snijsnelheid. De toepassing van lagere voedingssnelheden genereert gladdere oppervlakteafwerkingen die resulteren in verminderde defecten. Extreem langzame voedingssnelheden verlengden de operationele levensduur van processen, maar veroorzaakten toch meer schade aan gereedschappen vanwege hun langdurige contact met materialen. Het proces voor het bepalen van optimale snijsnelheden maakt warmtereductie mogelijk, waardoor werkstukken worden beschermd tegen thermische schade en de levensduur van het gereedschap wordt verlengd. Het proces van het continu monitoren en aanpassen van deze parameters maakt het bereiken van optimale resultaten van de oppervlaktekwaliteit mogelijk, terwijl de levensduur van snijgereedschappen wordt verlengd.
Hoe snijsnelheid en voedingssnelheid de oppervlakteafwerking beïnvloeden
De oppervlakteafwerking bij bewerkingswerkzaamheden hangt af van twee belangrijke factoren, namelijk snijsnelheid en voedingssnelheid. De snijsnelheid zorgt voor materiaalverwijdering van het werkstuk, waardoor warmte ontstaat op het snijvlak. De onderzoeksresultaten uit de industrie laten zien dat snijsnelheden optimale omstandigheden creëren omdat ze thermische materiaalvervorming minimaliseren terwijl ze gladdere oppervlakken produceren en overmatige snelheid thermische spanning veroorzaakt die de microstructuur van het materiaal verandert.
De voedingssnelheid regelt hoeveel materiaal de snijzone binnenkomt voor elke rotatie van het snijgereedschap Huidig onderzoek in de bewerking geeft aan dat lagere voedingssnelheden resulteren in een verbeterde oppervlaktekwaliteit omdat gereedschappen een verminderde druk ervaren, wat leidt tot minder oppervlakteschade. De voordelen die deze processen bieden voor productieactiviteiten worden geconfronteerd met uitdagingen omdat lage voedingssnelheden langere tijden vereisen om het productiewerk te voltooien. Wanneer de voedingssnelheden de chipbelasting verhogen, wat resulteert in ruwere oppervlakken die een snellere verslechtering van het gereedschap veroorzaken.
Onderzoek met behulp van computationele simulaties en experimentele validatie heeft aangetoond dat snijsnelheid en voedingssnelheid samen functioneren als een uniform systeem De optimale materiaalcombinatie zorgt voor minimale oppervlakteruwheid met behoud van operationele efficiëntie door materiaal - en gereedschapsselectie Engineering frameworks die data-gedreven methoden gebruiken maken procesverbeteringen mogelijk door middel van parameteraanpassingen die constante hoogwaardige afwerkingsresultaten opleveren.
Begrijpen van gereedschapskleding bij keramische bewerking
Het snijproces van keramische materialen creëert gereedschapsslijtage door het directe contact met de sterke schurende eigenschappen die in keramische materialen worden aangetroffen De slijtagemechanismen omvatten drie schademechanismen die samen met thermische degradatie leiden tot achteruitgang van de gereedschapsprestaties Om gereedschapsslijtage te verminderen, moeten fabrikanten snijgereedschappen selecteren die geavanceerde materialen zoals polykristallijne diamant PCD en kubisch boornitride CBN gebruiken, omdat deze materialen een betere bescherming tegen slijtage bieden. Het proces zal de bewerkingsprestaties verbeteren omdat de levensduur van het gereedschap toeneemt wanneer operators zowel de snijsnelheid als de voedingssnelheid verminderen, waardoor de mechanische en thermische spanningen op het gereedschap afnemen. Beoordeling van de gereedschapsomstandigheden vereist regelmatige monitoring omdat het helpt de nauwkeurigheid te behouden en tegelijkertijd dure operationele onderbrekingen te voorkomen.
Optimaliseren van parameters voor verlengde levensduur van het gereedschap
Om een maximale levensduur van het gereedschap te bereiken, moeten operators de juiste relaties onderhouden tussen de snijsnelheid en de voedingssnelheid en de snedediepte. Het gereedschap behoudt zijn oorspronkelijke staat omdat een lagere snijsnelheid resulteert in een verminderde warmteproductie. Het proces van het verlagen van de voedingssnelheid leidt tot verminderde mechanische spanning, wat vervolgens een verminderde materiaalverslechtering veroorzaakt. De selectie van geschikte koelvloeistof of smering leidt tot een grote thermische reductie, waardoor de gereedschapsprestaties worden verbeterd en de operationele levensduur wordt verlengd. Het geselecteerde gereedschapsmateriaal voor de toepassing biedt bescherming tegen slijtage terwijl de operationele nauwkeurigheid gedurende langere gebruiksperioden behouden blijft.
Toepassingen van Ceramische CNC Machining
Keramische CNC-bewerking is actief in veel verschillende industriële sectoren omdat keramiek uitzonderlijke materiaaleigenschappen bezit die ze geschikt maken voor deze techniek De belangrijkste toepassingen van deze technologie zijn onder meer
Luchtvaart
Vervaardiging van hittebestendige componenten zoals turbinebladen en thermische isolatoren.
Medical
Productie van biocompatibele implantaten, chirurgische hulpmiddelen en tandheelkundige componenten.
Automotive
Ontwikkeling van hoogwaardige onderdelen zoals remschijven en motoronderdelen.
Electronics
Fabricage van isolatoren, halfgeleiders en geavanceerde schakelingen.
Industriële productie
Creatie van slijtvast gereedschap, snijkanten en mondstukken.
Keramische CNC-bewerking dient geavanceerde industriële toepassingen omdat het componenten produceert die hoge duurzaamheid combineren met exacte prestatie-eisen.
Industrieën die gebruik maken van uiterst nauwkeurige keramische bewerking
Het gebied van uiterst nauwkeurige keramische bewerking zal een grote groei doormaken omdat de technologische vooruitgang en de behoefte aan betere prestaties nieuwe industriële toepassingen voor de technologie zullen ontwikkelen De lucht - en ruimtevaart en hernieuwbare energievelden hebben een toegenomen belangstelling ontwikkeld voor het gebruik van keramische bewerkingstechnologie De industrieën hebben materialen nodig die een uitzonderlijke thermische stabiliteit behouden terwijl ze licht wegen en weerstand bieden aan slijtage, zodat geavanceerde keramiek dient als essentiële oplossingen voor turbinebladen en warmtewisselaars en lichtgewicht structurele componenten.
De medische apparatenverwerkende industrie is uitgegroeid tot een van de snelst groeiende sectoren Medische professionals gebruiken keramiek meer vandaag omdat ze hun online zoekopdrachten over keramische implantaten en precisie chirurgische instrumenten hebben verhoogd die de materialen biocompatibiliteit en hoge hardheid en verontreinigingsweerstand tonen De combinatie van keramische bewerking met AI-enabled CNC-systemen helpt fabrikanten ultrafijne toleranties te bereiken die de prestaties en betrouwbaarheid van essentiële industriële operaties verbeteren.
Uit het beschikbare bewijsmateriaal blijkt dat de huidige bewerkingstechnieken voortdurende verfijning vereisen om aan de veranderende eisen van verschillende industriële toepassingen te voldoen.
Veelvoorkomende uitdagingen bij het bewerken van keramiek
De unieke fysische en chemische eigenschappen van keramiek maken hun bewerkingsproces uiterst moeilijk uit te voeren De primaire uitdaging komt voort uit hun uitzonderlijke taaiheid die speciale instrumenten en speciale technieken vereist om te beschermen tegen materiaalstoringen en tegelijkertijd nauwkeurige metingen te bereiken De lage thermische geleidbaarheid van keramiek stelt hen in staat hun warmte te behouden tijdens de bewerking Het materiaal zal permanente schade ondervinden als thermische spanning met microscheuren en structurele schade een onjuist beheer ondergaat. Het productieproces vereist nauwkeurige materiaalverwijdering van keramische componenten die traditionele bewerkingsapparatuur niet kan leveren om nauwe toleranties te bereiken.
Fabrikanten wenden zich tot diamantgebaseerde gereedschappen samen met geavanceerde koelsystemen en machine learning-algoritmen als oplossingen voor hun operationele uitdagingen. Het systeem biedt fabrikanten efficiënte gereedschapspaden die menselijke fouten tijdens de productie verminderen. De combinatie van operationele systemen met continue monitoring en aanpassing volgt specifieke methoden die keramische bewerkingsproblemen verminderen en tegelijkertijd hogere operationele prestaties en een lager materiaalverbruik bereiken. Industrieën bereiken een bredere acceptatie van keramiek in hoogwaardige toepassingen door hun technische uitdagingen die ze oplossen door middel van innovatieve oplossingen.
Toekomstige trends in keramische bewerkingstechnieken
Toekomstige ontwikkelingen op het gebied van keramische bewerkingstechnieken zullen zich richten op precisie, efficiëntie en duurzaamheid. Geautomatiseerde systemen die kunstmatige intelligentie gebruiken voor bewerkingsbewerkingen zullen operators in staat stellen de productieworkflows te verbeteren en tegelijkertijd het onderhoud van apparatuur uit te voeren, waardoor de stilstandtijd wordt verkort. De maakindustrie zal een toename zien van met diamant gecoate gereedschappen omdat deze ultraharde snijinstrumenten een betere snijprecisie bieden en tegelijkertijd de achteruitgang van het gereedschap verminderen. De combinatie van laserondersteunde bewerking met snelle frees door middel van hybride bewerkingstechnologieën creëert effectieve methoden voor het bewerken van keramische materialen met ingewikkelde vormen. De organisatie zal duurzaamheid als hoofddoel behouden, wat zal leiden tot de implementatie van energiebesparende bewerkingsmethoden en technieken voor het verminderen van materiaalafval die de operationele efficiëntie behouden.
Referentiebronnen
- Keramische CNC-bewerking: de ultieme gids
Het onderzoek presenteert snijsnelheids- en toevoersnelheid- en spindelsnelheidsaanpassingsmethoden die scheuren voorkomen en tegelijkertijd efficiënte materiaalverwijdering mogelijk maken. - Keramische CNC-bewerking: proces, parameters en tips
Uit het onderzoek blijkt dat een goede optimalisatie van de snijsnelheid en de voedingssnelheid leidt tot verminderde gereedschapsspanning, wat resulteert in een langere levensduur van het gereedschap. - RPM's en feedtarieven
De studie presenteert een optimaal snijsnelheidsbereik van 100 tot 300 SFM, wat helpt bij het bereiken van een evenwicht tussen snij-efficiëntie en randkwaliteit tijdens bewerkingswerkzaamheden. - Aanbevelen lezen: Diamantdraadzaag voor keramisch snijden: de definitieve gids
Veelgestelde vragen
1. Wat maakt draadsnelheidsoptimalisatie cruciaal voor het bewerken van keramische materialen?
De draadsnelheid bepaalt hoe effectief het keramische materiaal wordt gesneden en hoe goed het oppervlakteafwerkingsproces presteert. De draadsnelheid bij draadzagen bepaalt hoe vaak diamantslijpdeeltjes het materiaal raken, gemeten in meters per seconde (m/s).
Het proces maakt gebruik van deze snelheid omdat het een betere materiaalverwijdering mogelijk maakt, terwijl de draadafbuiging wordt verminderd voor technische keramiek met een hogere hardheid. Het proces creëert een overmatige snelheid, wat resulteert in wrijvingswarmte die thermische schade veroorzaakt en microscheuren in warmtegevoelige materialen.
Het proces maakt gebruik van lage snelheid voor zachte keramiek en brosse keramiek omdat het helpt om trillingen te voorkomen en beschermt tegen randafbrokkeling De optimalisatie van deze parameter zorgt voor een snijsnelheidsbalans die de structurele integriteit voor zowel het gereedschap als de werkstukmaterialen behoudt.
2. Welk effect heeft de voersnelheid op de snijkwaliteit?
De voedingssnelheid of neerwaartse voedingssnelheid laat zien hoe snel de draad door het materiaal beweegt, gemeten in mm/min of µm/s. De snijkracht die de draad uitoefent, houdt rechtstreeks verband met deze meting.
Hoge feedsnelheid: Het proces levert hogere productiviteitsresultaten op, maar verhoogt de spanningsniveaus die de draad ervaart. De draad zal “-draadbuigen ervaren wanneer de voedingssnelheid zijn snijcapaciteit overschrijdt, wat zal resulteren in gebogen sneden en een slechte geometrische nauwkeurigheid en een verhoogd risico op draadbreuk.
Laag voerpercentage: Het proces produceert betere oppervlakteafwerkingen en verhoogde precisie, maar resulteert in een lagere productie-output.
De toevoersnelheid bereikt optimale prestaties omdat het een continue snijdruk handhaaft, waardoor diamantslijpmiddelen keramisch materiaal kunnen malen en de draadspanning binnen veilige operationele grenzen kan houden.
3. Wat is de relatie tussen keramische hardheid en aanbevolen snijparameters?
De relatie tussen materiaalhardheid en voedingssnelheid werkt op een omgekeerde manier, terwijl de draadsnelheid in een directe correlatie met materiaalhardheid beweegt.
Harde keramiek (bijvoorbeeld aluminiumoxide, siliciumcarbide): De materialen moeten draadsnelheden tussen 30 en 50 meter per seconde bereiken om effectieve oppervlakteschuring te bereiken. De toevoersnelheden moeten op een laag niveau blijven om overmatige krachtontwikkeling te voorkomen, wat draadbreuk en schade aan het keramische oppervlak zou veroorzaken.
Zachter Keramiek (bijvoorbeeld Macor, Groene Keramiek): Het proces maakt hogere toevoersnelheden voor deze materialen mogelijk omdat hun weerstandsniveaus lager zijn. De verlenging van de levensduur van diamantslijpmiddelen wordt mogelijk door middel van draadsnelheidsregeling, waardoor slijtage effectief wordt verminderd.
4. Welk effect hebben koeling en smering op de selectie van snelheid en voedingssnelheid?
De levering van effectief koelmiddel stelt operators in staat agressievere snijparameters te gebruiken. Het koelmiddel werkt om wrijvingswarmte te elimineren, terwijl het ook keramische spanen (puin) uit het snijgebied reinigt.
Warmteafvoer: De combinatie van hoge draadsnelheden met onvoldoende koelsystemen creëert overmatige hitte, wat resulteert in degradatie van de diamantbindende matrix of thermische schokken van keramiek.
Puinverwijdering: Het systeem bereikt effectief spoelen, waardoor wordt voorkomen dat de draad “loading”-problemen ondervindt die optreden wanneer puin de draad verstopt. De draad zal binden als de snijzone geblokkeerd blijft, waardoor de operator wordt gedwongen de voedingssnelheid te verlagen.
Het systeem stelt operators in staat hoge snelheden en voedingssnelheden te bereiken met behoud van veiligheids- en kwaliteitsnormen vanwege het geoptimaliseerde koelmiddelstroomontwerp.
5. Wat zijn de tekenen dat de draadsnelheid of de voedingssnelheid onjuist zijn ingesteld?
Exploitanten moeten monitoren op verschillende indicatoren van suboptimale parameters:
- Draadbuigen: De draadaanvoersnelheid wordt buitensporig wanneer de draad te langzaam beweegt om overeen te komen met de snelheid van het geleidewiel.
- Oppervlakteverstrooiing: Het snijoppervlak vertoont golvende patronen die “chatter-markeringen” creëren die het gevolg zijn van overmatige trillingen die optreden als gevolg van onjuiste snelheidsinstellingen of onvoldoende draadspanning.
- Overmatige draadslijtage: Het diamantschuurmateriaal verliest zijn hechting aan de draad in een snel tempo, wat op twee problemen wijst: de draadsnelheid is te laag of de voedingssnelheid werkt op buitensporige niveaus.
- Microscheuren: Het verschijnen van zichtbare scheuren aan de snijrand duidt op twee problemen: de overmatige kracht die het gevolg is van het bereiken van hoge voedingssnelheden en de thermische schok die optreedt wanneer de draadsnelheid veilige grenzen overschrijdt zonder de juiste koeling.
6. Kunnen variabele feedrates worden gebruikt tijdens een enkele snede?
Ja, het gebruik van variabele voedingssnelheden is een geavanceerde techniek die vaak wordt gebruikt om de nauwkeurigheid te verbeteren.
In- en uitgang: De draad moet zijn voedingssnelheid naar een lager niveau verlagen wanneer hij het keramische blok binnenkomt en verlaat. Het proces minimaliseert de schokbelasting bij binnenkomst, terwijl het “ tijdens de snede voorkomt, wat zou leiden tot afbrokkeling aan de onderrand wanneer de draad de snede voltooit.
Hoofdsnede: Het proces moet de toevoersnelheid verhogen nadat de draad materiaal heeft aangegrepen, omdat het de maximale operationele snelheid moet bereiken die efficiënt snijden tijdens het grootste deel van het proces mogelijk maakt.
Gerelateerde berichten
Trending Blogs


