
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Grafietsnijmethoden Vergelijking: EDM versus zagen versus draadzaag

De meeste bekwame bewegingen zijn zowel afhankelijk van leegte als van leegte grafiet snijden. Nauwkeurig snijden van grafiet omvat de juiste selectie van de snijtechniek Elke manier van snijden, zoals EDM (Electric Discharge Machining), zagen, en draadzagen komen met zijn eigen voor - en nadelen, waarvan de invloed de efficiëntie, de materiaalmake-up, en ten slotte, de doelstellingen van het project aanzienlijk kan veranderen, Dit artikel beantwoordt dat met een vergelijking van de drie snijmethoden in de diepte, evenals de belangrijkste voor - en nadelen van dergelijke factoren als snijnauwkeurigheid, snelheid, kostenefficiëntie, en gebruik in typische toepassingen Als u een ingenieur, materiaalwetenschapper, of productiemanager, vindt u dit artikel nuttig bij het maken van de juiste keuze voor uw werk die in overeenstemming zal zijn met de technische en economische vereisten gespecificeerd.
Inleiding tot grafietsnijtechnieken
In de wereld van grafiet snijden zijn er drie brede technieken: mechanisch snijden, lasersnijden, en waterjet snijden Mechanisch snijden omvat het gebruik van verstelbare zagen om precies benodigde sneden te maken, een proces dat eenvoudig is voor basisvereisten en toch gevoelig is voor snijslijtage Lasersnijden is gebaseerd op het opzetten van een afgeschuinde laser cut edge met behulp van lichtenergie op een hoogfrequent niveau zonder afval Het is geschikt voor ingewikkelde vormen, maar is te duur om algemeen te worden gebruikt Waterjet maakt snelheid, waarde en flexibiliteit mogelijk bij het snijden van grafiet met behulp van een gefocusseerde waterjetstroom die kan worden geassembleerd met snijschuurmiddelen Elk van deze technieken is goed in wat het doet, maar de beste is afhankelijk van een aantal factoren zoals de aard van het budget intrische, de waarde van het project, de andere, de waarde, de waarde van het project, de waarde van de.
⚡ EDM (elektrische ontladingsbewerking)
Contactloze bewerking met behulp van elektrische ontladingen om materiaal te vormen Ideaal voor complexe geometrieën en ultrahoge precisie op harde materialen zoals grafiet, gereedschapsstaal en wolfraamcarbide.
🔩 Zagen
Conventionele materiaalverwijdering met behulp van getande bladen onder mechanische druk Zuinig en flexibel, geschikt voor ruwe maatvoering, rechte sneden en grote of dikke werkstukken.
🔗 Draadzagen
Gebruikt een dunne diamant-geïmpregneerde draad om materiaal met zeer lage kerfverliezen te trimmen Beste voor harde en brosse materialen, ultradunne wafels, en toepassingen die minimale materiaalverspilling vereisen.
Overzicht van het belang van nauwkeurige grafietsnijmethoden
Grafiet is een materiaal met een breed scala aan toepassingen op veel gebieden over de hele wereld, zoals die geassocieerd met de lucht- en ruimtevaart-, elektronische en energie-industrie, waardoor het noodzakelijk is om veel aandacht te besteden aan het snijden van grafiet. De nauwkeurige verdeling van materiaal zal minder belangrijk zijn voor andere materialen (zoals staal of ijzer), maar het is de kritische factor bij het snijden van grafiet in termen van kosten en verwerkingsgemak. Ook creëert precisie het gemak van het gebruik van grafiet op de optimale manier, omdat ongewenst materiaal en processen grafietinzetstukken kunnen vernietigen Technologieën zoals CNC, EDM en waterstraalsnijden behoren tot de technieken die in staat zijn het vereiste nauwkeurigheidsniveau te bieden, terwijl ze ook de noodzaak van het snijproces mogelijk maken om aan de specifieke vereisten te voldoen, de specifieke vereisten te bepalen, de specifieke doelstellingen te bepalen.
Korte inleiding tot de drie hoofdmethoden
⚡ Elektrische ontladingsbewerking (EDM)
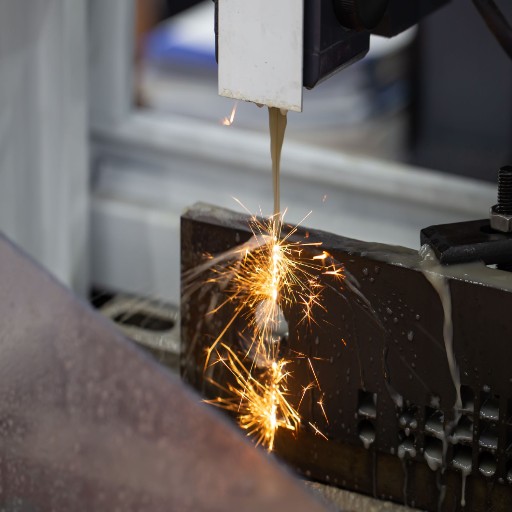
Elektrische ontladingsbewerking (EDM) is een contactloze bewerking, die gebruik maakt van elektrische ontladingen op het materiaal om dat materiaal vorm te geven Het is perfect voor het produceren van moeilijke geometrieën, details van het huidoppervlak en onderdelen met nauwe tolerantie die meestal buiten het bereik van traditionele bewerking liggen EDM is ook voordelig bij het bewerken van zeer harde materialen zoals gereedschapsstaal en wolfraamcarbide, met uitstekende afwerkingskwaliteit en zonder mechanische belasting van het werkstuk Dit proces is zeer effectief voor elke ruimtevaarttoepassing, bedrijven in medische apparatuur en bedrijven die spuitgietmatrijzen maken.
🔩 Zagen
Bij zagen gaat het om een conventionele manier van materiaalverwijdering met behulp van getande bladen die door mechanische druk door het werkstuk worden geduwd, het wordt ook gebruikt voor het ruw op maat maken of scheiden van moeilijk hanteerbare stukken materiaal Verschillende zaagmethoden, zoals bandzagen en cirkelzagen, worden gebruikt volgens de productiebehoeften, waardoor flexibiliteit wordt geboden omdat de snijnauwkeurigheid kan worden aangepast aan het materiaal en het vereiste eindproduct. Sommige mensen kunnen de technologie waarderen waarvan wordt aangenomen dat deze een lagere nauwkeurigheid heeft dan zagen; zagen is echter nog steeds relevant voor algemene toepassingen zoals spoorwegemplacementen, het hanteren van grote werkstukken en zaaglengtes, evenals relatief dikke planken, en blijft een economische oplossing.
🔗 Draadzagen
Bij draadzagen wordt gebruik gemaakt van een dunne, scherpe draad bestaande uit schuurmiddelen of een draad van staal met diamanten erin, die helpt het materiaal te trimmen met lage kerfverliezen Deze methode wordt doorgaans gebruikt voor het snijden van harde en brosse materialen, bijvoorbeeld silicium, kwarts of andere kristallijne substraten die een hoge mate van nauwkeurigheid nodig hebben. Deze procedure is van groot nut bij die processen waarbij er zeer weinig verspilling van het materiaal is, bijvoorbeeld door ultradunne wafels te maken van substraten bij de productie van halfgeleiders. Bovendien maakt dergelijke technologie het mogelijk om het grootste deel van het snijwerk dat vanaf de rand wordt gedaan vast te pakken, omdat het, zoals verwacht, ook een betere snede mogelijk kan maken.
Wat is EDM-grafietsnijden?

EDM (Electric Discharge Machining) omvat een speciaal proces voor het snijden van grafiet, gebruikt tijdens de productie van grafietaambeelden voor EDM-toepassingen. Het EDM-proces vereist het nauwkeurig snijden van het grafiet terwijl het verschillende vormen vormt die uiteindelijk nodig zijn voor dit proces, meestal uitgevoerd bij een CNC-freesmachine. Grafiet is een van de beste materialen omdat het een uitstekende thermische weerstand heeft, elektrisch geleidend is en gemakkelijk bewerkbaar is, waardoor het een aantrekkelijke keuze is voor het vervaardigen van hoogwaardige EDM-elektroden. Het EDM-proces biedt de hoogste mate van geometrie waarbij geen maatfouten zichtbaar zijn, waardoor het minder gebrekkig is, en de metaalconsistentie hoog is, waardoor het geschikt is voor effectief gebruik van dergelijke vereisten.
Gedetailleerde uitleg over hoe EDM werkt voor grafiet
De prestaties van EDM ondergaan over het algemeen een zeer aanzienlijke prestatieverbetering dankzij de duidelijke en karakteristieke kenmerken van grafiet. Bij hoge temperaturen en thermische omstandigheden zorgt grafiet ervoor dat de elektrode bestand is tegen de extreem hoge temperaturen zonder zijn fysieke structuur te verliezen; het is zeer geleidend voor stroom en helpt zo vonken op te wekken zonder enorme hoeveelheden energie te verliezen. Bovendien maakt de gemakkelijke bewerkbaarheid van grafiet het gebruik en de bewerking ervan mogelijk tot complexe ontwerpen van elektroden zonder de kenmerken van het ontwerp te veranderen. Deze aanpak is bijzonder effectief bij het creëren van details en afwerkingen in moeilijk te bewerken materialen, waarvoor mogelijk ook ultrahoge precisie nodig is om te voldoen, en kan daarom worden gebruikt in ontwerpen van luchtvaart-, auto- en medische apparatuur.
Voordelen, toepassingen en uitdagingen van EDM voor het snijden van grafiet
✅ Voordelen
- Technologische kenmerken van EDM maken ultraprecisie en complexe geometrieën bij het snijden van grafiet mogelijk.
- Contactloze eigenschappen maken het snijden nauwkeuriger en verminderen de spanning op het te snijden materiaal, om lokale buiging te voorkomen.
- Grafiet is bestand tegen zeer hoge temperaturen, wat betekent dat het efficiënt kan worden gebruikt in EDM.
- Maakt het ontwerp mogelijk van elektroden met oppervlakken die minimale onvolkomenheden hebben zonder de noodzaak van zeer dure polijstmachines.
- Gereedschappen met een laag elektrodeverbruik blijven langere tijd meegaan, waardoor kosten worden bespaard.
🏭 Toepassingen
- Lucht- en ruimtevaart: Gebruikt voor turbinebladen en mondstukken die volledige precisie in complexe vormen vereisen.
- Automobiel: Matrijzen zinken om mallen te creëren voor de productie van ingewikkelde geometrische vormen.
- Medisch: Het creëren van ingewikkelde operationele instrumenten zoals microchirurgische instrumenten en implantaten.
- Gereedschaps- en matrijzenfabricage: Grafietelektroden geproduceerd door EDM spelen een grote rol bij de hoogwaardige gereedschaps- en matrijzenfabricage.
⚠️ Uitdagingen
- Grafiet is bros en elke verkeerde behandeling tijdens de verwerking kan leiden tot scheuren of volledige schade aan het onderdeel.
- Resterend stof levert gezondheidsproblemen op. Grafietcontrolesystemen zijn verplicht.
- Er zijn meer stappen nodig in vergelijking met andere materialen, en de effectiviteit is sterk afhankelijk van de juiste parameterinstellingen.
- Vereist experts voor de productie van elektroden en de werking van machines.
Industrieën die gewoonlijk EDM gebruiken voor het snijden van grafiet
Met zijn hoge niveau van precisie en efficiënte prestaties op stijve materialen, is EDM (Electrical Discharge Machining) een belangrijke bewerkingstechnologie in de industrie, en het is compatibel voor het snijden van grafiet in verschillende aspecten Een van de belangrijkste voordelen van elektrische ontladingsbewerking is dat dit gereedschap gemakkelijk nauwe toleranties kan vasthouden en de gewenste onderdeelvorm kan genereren zonder enige mechanische spanning op het werkstuk op te leggen. Dit voordeel is vooral betekenisvol voor toepassingen die gebruik maken van geavanceerdere of geavanceerdere ontwerpen, zoals ontwerpen die binnen de reikwijdte van matrijs en matrijs vallen.
Het gebrek aan contact, waarvoor EDM is ontworpen om te helpen, neutraliseert de gevaren van vervorming, in de vorm van spanningstoestanden of scheuren die voortkomen uit de bewerking van kwetsbare materialen zoals grafiet. In de lucht- en ruimtevaart-, automobiel- en elektroconstructiesector wordt de EDM-techniek actief gebruikt voor de productie van componenten waarbij kwaliteit en precisie voorop staan. Ook heeft grafiet, met zijn enorme verwerkingsvermogen, elektrische geleidbaarheid en een hoog smeltpunt, verschillende mogelijkheden die bijdragen aan zijn enorme populariteit als elektrode bij EDM-activiteiten.
Er kunnen bepaalde voordelen verbonden zijn aan het gebruik van EDM; het juist krijgen van de technische details en het uitvoeren van wonderen van afwerking is echter een voortdurende vereiste waarvoor een bekwame operator nodig is. Dit wijst op het feit dat het gebruik van EDM voor het bewerken van grafiet alleen effectief is in aanwezigheid van experts en moderne machines.
Zaagmethode voor grafietsnijden
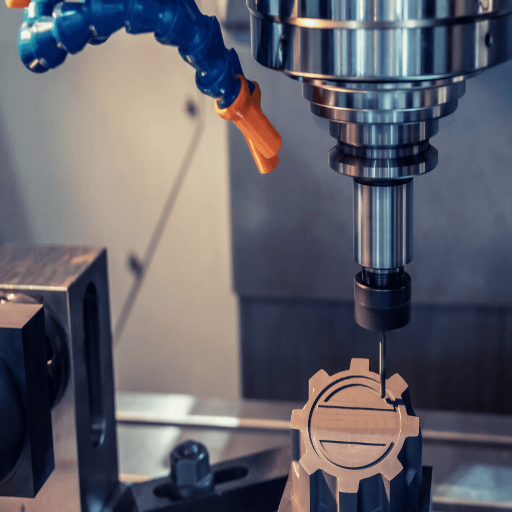
Snijgereedschappen voor grafiet verwijzen naar het proces van het gebruik van een zaaggereedschap dat speciaal is gemaakt om de brosse en zware omstandigheden van het materiaal aan te passen, Ze moeten vaak met diamant ingelegde gereedschappen gebruiken vanwege hun stijfheid en hoe weinig schade ze veroorzaken bij het maken van dunne en nauwkeurige sneden. Het is ook erg belangrijk om de snijparameters (de snelheid van de snijmachine per werkstuk en koeling) zo in te stellen dat er geen scheuren of ruwe randen op het bewerkte oppervlak voorkomen. Bovendien is het net zo belangrijk dat er voldoende spanning op het mes wordt uitgeoefend en er voldoende verwijdering is voor het stof dat wordt gegenereerd, om redenen die betrekking hebben op de veiligheid van het personeel en de wijdverbreide duurzaamheid van de snijapparatuur. Deze techniek is het meest geschikt voor het boren met rechte productiekanalen, wat betreft de grafiek.
Beschrijving van traditionele zaagtechnieken voor grafiet
Traditionele oude benaderingen voor het zagen van grafiet zijn niet alleen minder geavanceerd, maar hebben ook hun voordelen en nadelen. In gevallen als deze is het bereiken van een nauwkeurige snede zelfs onder specifieke omstandigheden mogelijk, zolang er maar adequate bewerkingsparameters zijn, met speciale nadruk op de snelheid waarmee grondstoffen worden geleverd en de materialen die in overweging worden genomen, inclusief de messen, die in het algemeen de extreme slijtage kunnen verdragen die wordt veroorzaakt door grafiet, versterkt met natte hars. Deze verbeterde messen zijn zeer duurzaam en vanwege de verbetering kreukelbestendig.
Maar dergelijke tekortkomingen bij klassiek snijden worden zelfs nog ernstiger als rekening wordt gehouden met bepaalde factoren. Het is niet ongebruikelijk dat de schurende chemie van het grafiet in de mondstukken eet, waardoor uitgebreide zorg nodig is en op de lange termijn oneconomisch blijkt te zijn vanwege extra kosten. Ook wanneer er een hoog niveau van bindingsoriëntatie, uniaxiale anisotropie en monsterversterking in het materiaal zelf aanwezig is, nemen de mechanische eigenschappen van grafiet aanzienlijk af binnen de randen van een bepaalde snede. Vervolgens moeten dergelijke uitgewerkte gebieden worden gekoeld met vloeibare stikstof en vervangen door vers snijden met behulp van een zuurstofstraal. Ondanks hun productiviteit zijn ze beperkt tot stijf en rechtlijnig lijnsnijden, en kunnen ze zeker niet worden gebruikt om complexe, ovalen te snijden, waaronder.
Gereedschapstypen en configuraties die worden gebruikt voor zagen
Er zijn verschillende gereedschappen en zaagtechnieken die kunnen worden gebruikt, afhankelijk van de toepassing en het materiaal waaraan wordt gewerkt. De meest gebruikte zagen zijn handzagen, cirkelzagen, bandzagen en heen en weer gaande zagen. Kasten worden gemaakt met handzagen zonder hulp van elektrische middelen, waardoor ze perfect zijn om te trimmen in het geval van hout of licht huishoudelijk werk. Cirkelzagen profiteren daarentegen van een motor tussen de kabel en het mes, die het mes tijdens het snijden in het materiaal ronddraait, of het nu plastic of metaal is. De bandzaag werkt in een doorlopende lus gemaakt van metaal met tanden, wat perfect werkt bij het snijden en voorkomen van ingewikkelde vormen en het voorkomen van overstroming in de materialen. Ten slotte wordt het heen en weer bewegen van zaagwerk niet teruggeduwd, maar het maken van complexe zaagsecties die niet terugdraaien, maar niet terugdraaien, het maken van complexe, maar het maken van delen.
Het ontwerpen van een zaagsysteem met de juiste bladinstellingen en configuraties is van het grootste belang bij de fabricage door te zorgen voor bladdynamiek, materiaalhulp en een specifieke bladgeometrie voor een bepaalde snijkant. Het is bekend dat een transversaal zaagblad effectief over de nerf kan snijden, terwijl een scheurzaagblad de voorkeur verdient om evenwijdig aan de nerf te snijden. Afgezien van deze kenmerken kunnen sommige typen aanpassingen hebben aan de bladsnelheden, hardmetalen tanden om het probleem van slijtage te verbeteren, een smeertank voor warmteafvoer en algehele nauwkeurigheid. Effectieve methodologieën voor het kiezen van de juiste instrumenten en hun juiste hoeken zijn essentieel voor het gemak bij het werken, de nauwkeurigheid en de veiligheid van de werknemers.
Voordelen en potentiële nadelen van zagen voor grafiettoepassingen
✅ Voordelen
- Kleine hoeveelheden materiaal gaan verloren en er kan een zeer hoge snijnauwkeurigheid worden bereikt, wat verplicht is bij taken waarvoor nauwkeurige limieten nodig zijn.
- Brede reikwijdte van de activiteiten, die helemaal werken van de lichtste tot de zwaarste plant in alle vormen van grafiettypen en -kwaliteiten.
- Met het gebruik van nieuwe zaagtechnologieën en diamantbladen worden de effectiviteit en gereedschapsbronnen vele malen vergroot bij het werken met poreuze en slijtvaste grafietsoorten.
❌ Nadelen
- Het brosse karakter van grafiet vergroot de kans op het ontstaan en ontstaan van spanen en scheuren, vooral als de snijsnelheid te laag is of het zaagblad niet correct is ingesteld.
- Zagen genereert fijn grafietstof, dat de gezondheid kan beïnvloeden en mechanische apparatuur kan beschadigen als het stof niet goed wordt beheerd met behulp van efficiënte afzuigsystemen.
- Slijtage van het diamantgereedschap tijdens het snijden van hardere grafietvormen kan onderhoud of vervanging vereisen om de gewenste functionele en meetnauwkeurigheden te bereiken.
Draadzagen voor grafietverwerking
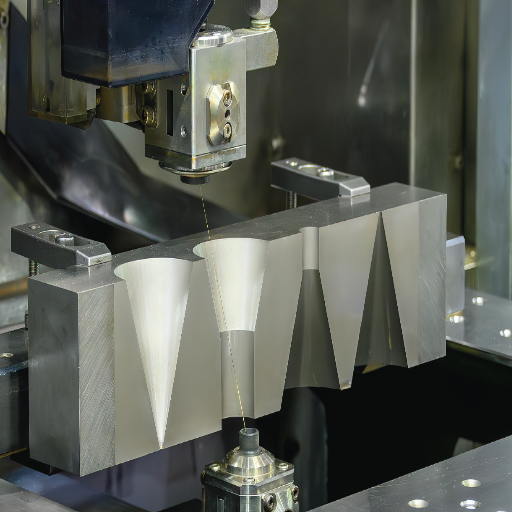
Bij het aanpakken van de mogelijke beperkingen van de draadzaag bij het hanteren van grafiet is het van cruciaal belang om naar drie sleutelfactoren te kijken:
💨 Stofbeheer
Bij dergelijke werkzaamheden is het gebruik van actieve stofbeheersingsapparatuur noodzakelijk om de gevaren van blootstelling aan de gevaarlijke fijne grafietdeeltjes te verminderen en de levensduur van de apparatuur te behouden. Het wordt ook geadviseerd om hoogwaardige filters en betere ventilatiesystemen te gebruiken om werknemers veilige en betrouwbare omstandigheden te bieden voor de werking van de apparatuur.
🔧 Gereedschapslijtage en onderhoud
Afhankelijk van de graphite-kwaliteit die wordt gesneden, is de slijtagesnelheid van de draden hoger, en daarom zal er behoefte zijn aan frequente controles en tijdige vervanging indien nodig van de snijelementen Met diamant geïmpregneerde draadzagen die soepel worden gesneden en langer meegaan dan enig ander gereedschap, en zijn ze eerder nuttig omdat ze helpen bij het verminderen van gereedschapslijtage en het voorkomen van machinaal bewerken onder precisie.
🎯 Optimalisatie van techniek
Het toepassen van de technieken van draadzagen voor het bewerken van grafiet omvat het juiste gebruik van snijgereedschappen, de gedetailleerde scheidingsparameters, bijvoorbeeld de toevoersnelheid en draadspanning, die elke kans op falen en verspilling van materiële hulpbronnen minimaliseren. Ervoor zorgen dat de handelingen worden gecontroleerd en dat de mensen die het werk zullen doen goed zijn opgeleid, zal ook nuttig zijn.
Door al het bovenstaande aan te pakken, kan de grafiet draadzaag de werking kan worden geoptimaliseerd om veilig en efficiënt betere resultaten te bereiken.
Uitleg over draadzagen en hoe dit verschilt van traditioneel zagen
Draadzagen impliceert het gebruik van een dunne diamantdraad samen met een aandrijfmechanisme om het gewenste snijeffect te bereiken Als zodanig is draadzagen een horizontaal snijproces dat aanzienlijke voordelen oplevert bij nauwkeurig lood - en twistsnijden, veeleer worden de vernietiging en het snijden van deze materialen sterk beïnvloed door thermodynamische en mechanische aspecten Tegelijkertijd zijn er merkbare verbeteringen aangebracht met ruimtelijke lood - en twistsnijtechnieken, en heeft een kabelsnijmethode de mess control aanzienlijk veranderd wanneer deze technieken worden uitgevoerd Brede innovatie en gebruik van draadsnijden bij het maken van rechthoekige gaten in verschillende technische materialen, waaronder beton, constructiestaal en houten balken/hout, helpt bij het tot het uiterste verhogen van de nuttige eigenschappen van een machine omdat, in het haalbare geval, het aanzienlijk elimineren van de effectiviteit van het oplossen van methoden.
Meestal zijn er problemen rond temperatuur, energieverlies, repercussies van trillingen, en overmatig gebruik van snijmaterialen als gevolg van conventionele snijtechnieken, waar het draadsnijden betreft, is het echter minder agressief in die zin dat het kan worden gebruikt voor hoge precisie snijden veeleisende dunne en kwaliteit randen Bovendien wordt dit toegeschreven aan het feit dat de draad geen lineaire kracht uitoefent zoals de conventionele rechte zaagbladen, maar is eerder flexibel, waardoor het mogelijk om meer innovatieve geometrieën te snijden Deze ongelijksoortige deugden maken draadsnijden zeer aantrekkelijk voor gebruik in delicate gebieden zoals machine en elektronica, waar er de noodzaak is voor nultolerantie in materiaalverdeling en onnauwkeurigheid.
Beoordeling van de effectiviteit ervan bij het snijden van grafiet
Er is ontdekt dat draadzagen uiterst effectief is als het gaat om het snijden van grafiet. Het is te wijten aan de nauwkeurigheid, het overmatig gebruik van materialen en het vermogen om te werken met de brosheid van grafiet dat deze polymorf van koolstof zonder enige uitgesproken complicaties kan worden gesneden. Het met diamant geïmpregneerde draad snijdt zonder problemen en zorgt ervoor dat de snijkant scherp is en vrij van bramen, samen met het minimaliseren van randafbrokkeling en microscheuren, wat erg belangrijk is voor de sterkte van onderdelen gemaakt van grafiet. In vergelijking met de vele andere beschikbare methoden voor snijden/snijden, moet worden opgemerkt dat in elke gegeven situatie draadzagen inderdaad de ultieme voorkeur heeft, vooral omdat er nauwelijks warmte wordt gegenereerd, en dus zeer moeilijk te maken.
Toepassingen Waar Draadzagen Excels
Van de verschillende soorten industrieën is draadzagen de primaire keuze geworden vanwege het feit dat het een hogere mate van gevoeligheid en hogere snijsnelheden bezit en zeer kwetsbare materialen of materialen kan snijden die gemakkelijk door hitte kunnen worden beschadigd. In het geval van de lucht- en ruimtevaart wordt deze methode gebruikt om zeer gecompliceerde elementen te produceren, gemaakt van dun en lichtgewicht grafiet die worden gebruikt in thermische systemen en constructies Draadzagen zijn veelgebruikte gereedschappen in de halfgeleiderindustrie, vooral voor het waferen van siliciumwafels en het bereiden van delicate grafietmallen die nodig zijn voor warmteverwerkingstoepassingen. Bovendien wordt het in de sector van energieopwekking gebruikt om op maat gemaakte kernkerncomponenten en brandstofcelsystemen te vervaardigen en om grafietelektroden in geavanceerde batterijcellen voor te bereiden. Het is daarom een absolute oplossing om het oppervlak te zagen.
Vergelijkende analyse van grafietsnijmethoden

Grafietsnijmethoden zijn om een aantal redenen relevant, en terecht. Onder hen is draadzagen de vorm die de meeste voorkeur heeft vanwege de superieure nauwkeurigheid en verminderde materiaalverspilling, in tegenstelling tot traditionele technieken zoals frezen of slijpen waarbij mechanische kracht wordt gebruikt. Deze methoden hebben de neiging schade aan het werkstukmateriaal te veroorzaken, meestal gepaard gaand met microscheurvorming of een soortgelijk proces als gevolg van de werking van het snijgereedschap op de materialen. Draadzagen komt bijvoorbeeld niet in contact met het werkstuk en beschadigt dus zoals microscheuren en schade die het gevolg is van snijden zijn minimaal.
Het is ook vermeldenswaard dat lasersnijden, waarbij geen gebruik wordt gemaakt van mechanische methoden, zeer nauwkeurig is, maar het heeft een duidelijk nadeel: het genereert warmte, en dit is niet goed bij het maken van onderdelen die nauwe toleranties moeten hebben. Onze op robotmachines gebaseerde snijservice maakt gebruik van een met slurry gecoate draad om het werkstuk door te snijden, zodat er geen warmtevervorming en geen thermische degradatie van het werkstuk optreedt, waardoor het werkstuk gelijkmatig wordt beschreven en een superieure afwerking overblijft. Over het algemeen is draadzagen, in vergelijking met de meeste andere methoden, zo geavanceerd dat het kan worden opgevat als de eerste keuzevervanging voor elke kritische toepassing, voornamelijk voor gevallen van industrieën als halfgeleider- en energieopwekking.
Prestatievergelijking op basis van nauwkeurigheid, materiaalverspilling, snijsnelheid en kosten
Draadzagen lijkt een onnavolgbare aanpak te zijn bij het vergelijken van de milieu-efficiëntie en het vermogen tot werkprecisie, met name in sectoren met een hoge precisiepositionering, zoals halfgeleiders. Hoewel de traditionele methode van lasersnijden ook een bevredigende nauwkeurigheid kan bereiken, heeft deze het nadeel dat het thermische vervormingen bevat die mogelijk niet geschikt zijn in toepassingen met strenge toleranties.
Het derde grote gebruik van draadzagen, en een waarin ze een voordeel ten opzichte van andere snijmethoden vertonen, is het minimaliseren van verspilling van materiaal In de meeste gevallen snijdt het gebruik van draadzagen een zeer kleine kerf die ongeveer 0,1 mm dun is in vergelijking met de meeste mechanische en thermische methoden die materialen snijden met een pad van ongeveer 1 mm of meer, met verlies als gevolg van hitte.
Het is vermeldenswaard dat de werksnelheid heel verschillend kan zijn, afhankelijk van het soort werk en het gebruikte materiaal. Hoewel het veilig is om te zeggen dat het snijden met een laser behoorlijk snel is, vooral als het gaat om het snijden van dun metaal, het maken van ingewikkelde onderdelen, bijvoorbeeld het zagen met behulp van een draad, is langzamer maar nauwkeuriger en levert een oppervlakteafwerking van betere kwaliteit op, vooral als het om harde of broze materialen gaat.
Wat de kostenvoordelen betreft, vereist het gebruik van diamantdraadzaagtechnologie aanzienlijke investeringen, bijvoorbeeld in apparatuur, maar de toepassing ervan resulteert in besparingen op arbeid, herbewerking en materiaal. Wat lasersnijden betreft, het is veel sneller, maar kan op de lange termijn duur zijn vanwege de elektriciteitsbehoefte en de noodzaak om onderdelen klaar te maken voor verdere verwerking. Wat het geval ook mag zijn, dit raadsel blijft ingenieurs verbijsteren, vooral degenen die belast zijn met het oplossen van een bepaald probleem door de toepassing van de juiste technologie, evenals de managers, die rekening houden met de kosten-batenanalyse.
Voor- en nadelen van elke methode in specifieke scenario's
Gezien mijn analyse zijn de sterke en zwakke punten van elk van de technologieën grotendeels afhankelijk van de toepassing en strategische context, bijvoorbeeld in situaties waarin hoge precisie en geavanceerde vormen de vereisten zijn, doet het lasersnijden meestal echt goed werk met zijn uitstekende nauwkeurigheid en nette snijkanten Helaas schiet het tekort in termen van economie bij het werken aan projecten met een groot volume, omdat de kosten van energieverbruik en potentiële nabewerking hoger zijn. Omgekeerd zal de meest effectieve snijmethode voor doeleinden die eenvoudige snijbewerkingen vereisen, en nog meer wanneer dikkere materialen in gebruik zijn, het snijden door middel van zagen zijn vanwege de hoge efficiëntie in gebruiks- en bedrijfskosten. Het nadeel ligt in het feit dat snijden op deze manier alleen resulteert in onbeheersbare dispersie en onnauwkeurigheid die worden toegepast vanuit een laserintroductie en.
🗺️ Snelle selectiegids voor scenario's
- Ultraprecisie nodig met complexe 3D-geometrie? → Kies EDM
- Werken met grote, dikke grafietblokken met een beperkt budget? → Kies Zagen
- Bros grafiet snijden voor halfgeleiders, nucleaire of batterijtoepassingen? → Kies Wire Sawing
- Het produceren van mallen of elektroden voor het zinken van matrijzen? → Kies EDM
- Dunne, precieze secties nodig met minimaal warmte- en kerfverlies? → Kies Wire Sawing
Schaalbaarheids- en efficiëntieoverwegingen voor industriële toepassingen
Als het gaat om het beoordelen van de schaalbaarheid en effectiviteit van industriële toepassingen, is het noodzakelijk om het uitgebreid te maken. Bovenal is schaalbaarheid het vermogen om de productieniveaus efficiënt te reguleren, zonder kwaliteitsverslechtering of non-conformiteit met eventuele operationele beperkingen. Het omvat de modulariteit van de apparatuur, het vermogen van het proces om te worden geautomatiseerd en de interface van het systeem. Implementatie, dat wil zeggen verantwoorde schaalvergroting, prestaties zijn aanzienlijk afhankelijk van methoden die de tijd beperken die nodig is om de opstellingen te wijzigen, de tijdsperiode waarin de apparatuur niet werkt en wat er op dergelijke momenten wordt geproduceerd.
De efficiëntiecomponent daarentegen gaat over hoe goed de hulpbronnen worden geëxploiteerd en omvat onder meer energie-, materiële en menselijke aspecten. Automatiseringstechnologieën zoals robots en AI-gestuurde systemen verhogen de productiesnelheid en verkleinen tegelijkertijd de kans op onnauwkeurigheid als gevolg van menselijke interventies, en verlagen de kosten van het verrichte werk. Het gebruik van voorspellend onderhoud voorkomt bovendien verstoringen door het uitvallen van machines te voorkomen en de productiestroom te garanderen.
In de sector is het hebben van oplossingen die zich kunnen aanpassen aan de veranderingen in het bedrijfsleven en effectief zijn, de manier om concurrerend te zijn. Vooral op de markten met fluctuerende vraag- en/of productlevenscycli. Dit is de verspreiding van kosten over efficiëntere systemen voor het gebruik van hulpbronnen, het aanpassen aan kosteneffectieve groei en het vergroten van de duurzaamheid, het verbeteren van dergelijk gedrag in de loop van de tijd, zodat aan de vele doelstellingen wordt voldaan.
Final Takeaway
Kies uw grafietsnijmethode met vertrouwen
EDM levert ongeëvenaarde precisie voor complexe geometrieën Zagen biedt een kosteneffectieve, toegankelijke oplossing voor standaard rechte sneden Zaagstandaards als de belangrijkste keuze waarbij minimaal kerfverlies, lage warmte en integriteit van de conserveringsgrafiek van cruciaal belang zijn in halfgeleider-, ruimtevaart- en energietoepassingen. De juiste methode hangt altijd af van de technische eisen, het volume en de kosten-batenprioriteiten van uw project.
Referentiebronnen
Recente vooruitgang op het gebied van precisiezagen van diamantdraad
Belangrijkste bevindingen: Dit artikel bespreekt de precisie en efficiëntie van het zagen van draadzagen, vooral voor monokristallijne materialen. Het benadrukt het vermogen van de methode om dunne plakjes te produceren met minimaal materiaalverlies.
Draad Elektrische Ontlading Machinaal Beoordeling
Belangrijkste bevindingen: Deze review benadrukt de voordelen van Wire EDM (WEDM), inclusief de efficiëntie, betrouwbaarheid en het vermogen om complexe geometrieën aan te kunnen. Het bespreekt ook de uitdagingen die met het proces gepaard gaan.
Een overzicht van de optimalisatie van bewerkingsprestaties en elektroden in EDM
Belangrijkste bevindingen: Deze studie vergelijkt de prestaties van verschillende elektroden (koper, grafiet en wolfraam) in het EDM-proces en concludeert dat koperelektroden onder bepaalde omstandigheden superieure prestaties bieden.
Veelgestelde vragen (FAQ's)
Wat zijn de gidsen voor het snijden met grafiet, het vergelijken van draad gesneden, ED Cutting, en het zagen van verrichtingsprecisie?
Deze opname van het grafiet snijproject vergelijkt de referenties van het gebruik van Wire Cut (Graphite Wire and Wire Saw Cutting) en EDM, Exclusively Graphite as Diëlektric Material (And Wire EDM) Versus Schurende zaag snijden in Sommige specifieke toepassingen van grafietbewerking Het illustreert ook welke parameters worden beïnvloed door het snijproces (oppervlaktekwaliteit, toleranties, stoeprand en vorm van werkstuk), samen met de geometrische toleranties die succesvol kunnen zijn Draadgesneden, draad edm wordt op grote schaal gebruikt voor het snijden van ingewikkelde vormen met hoge precisie, waarbij vervorming wordt geminimaliseerd, draad EDM maakt gebruik van grafiet- en metaalelektroden die het diamant verwijderen door sneller te snijden en draadafwerking kunnen ze beter snijden, waardoor draad kan worden verwijderd en draad kan ze sneller worden afgesneden, waardoor draad kan worden afgewerkt en draad kan ze beter worden afgewerkt.
Waarom wordt Edm draadsnijden het beste gebruikt bij het uiterst nauwkeurig snijden van grafietcomponenten?
De reden dat Wire EDM zo'n succesvolle bewerkingsmethode is, is in de eerste plaats vanwege het voordeel van hoge precisie en strakke tolerantie. Elektroontladingsbreien met metaal werkt bijzonder goed op kleine grafietcomponenten die worden gebruikt in de elektronica, halfgeleiders en de lucht- en ruimtevaart. Het is in staat onderdelen te produceren met nodulaire complexe oppervlakken, en doet dit met zo'n hoge kwaliteit dat er geen meetbaar verschil is, zoals hechting en wrijving. Dit is niet het geval bij het bewerken van grafiet voor EOM's; schone, ononderbroken sleuven vereisen vaak een heroriëntatie van de bewerking.
Waarom Wire EDM vervangen door schurend snijden of draadzaag snijden bij het vervaardigen van grafietblokken?
Zeer aantrekkelijk, zowel schurend snijden als de eindeloze diamantdraadzaagtechnieken zijn het meest gewild wanneer winkels kiezen voor een snellere en efficiëntere fabricage van grafietblokken ten koste van grote materiaalverliezen en de hoge kosten van elke snede. Deze methode wordt vaak gebruikt in de automobiel- en algemene industriële sectoren, waar voltooiing van de activiteit niet kritisch is; aan de andere kant is bewegen met een extreem hoge snelheid Dit soort mechanische afwerkingsoplossingen zijn bijzonder voordelig bij het bereiken van een grove snede, het verkleinen van het machinaal bewerkte oppervlak of de stoep, en het voorbereiden van de onderdelen voor verdere zeer nauwkeurige verwerkingshandelingen zoals EDM of nauwkeurig slijpen.
Hoe zit het met de Ra en de tolerantiefactoren voor de EDM-bewerking van de elektrode vergeleken met zagen?
EDM-snijden draagt, zoals gebruikelijk, bij aan een oppervlakteafwerking die relatief beter is en ook haalbaar is in die minder strakke toleranties. Materiaal is verdwenen als gevolg van EDM-bewerking, wat resulteert in een textuur of vorm, en het meest populaire gebruik van EDM bij het bewerken omvat het verwijderen van materiaal met behulp van grafiet en diëlektrische materialen. Zelfs wanneer schurend of diamantdraadzagen wordt toegepast, kan de oppervlakteafwerking nog steeds niet worden vergeleken met die van draad-EDM-snijden, wat resulteert in een veel ondiepere snede en een aanzienlijk verminderde materiaalverwijdering.
In hoeverre beïnvloeden deze factoren de thermische en elektrische geleidingseigenschappen van grafietcomponenten?
In elke snijtechnologie zijn er enkele omstandigheden snelheid van ion diffusie in het grafiet in de buurt van het oppervlak neemt toe, waardoor de verschillen in de structuur en eigenschappen van het materiaal toenemen, bijvoorbeeld, zelfs als de warmte niet door het hele materiaal wordt geleverd, maar alleen in sommige lokale aanhangsels alleen, zou het lokaal worden geabsorbeerd, waardoor een voldoende hogere energie nodig is en de temperatuur van dat specifieke gebied stijgt Paradoxaal genoeg kan men concluderen dat het een geval is van hete bewerking, aangezien er feitelijk geen warmteopwekking in het materiaal plaatsvindt In welke straal dan ook veroorzaakte snijtechnologie verschillende toenames in de geleidbaarheid van het materiaal in elektronvolteenheden.
Wat zijn de manipulaties van procesparameters die de gegenereerde vervorming en de netto oppervlakteomstandigheden verbeteren?
Optimalisatie van snijparameters legt de nadruk op de selectie van het snijgereedschap en wijziging van de toevoersnelheid, snijsnelheid, afvoerenergie (in het geval van EDM), de concentratie van schuurmiddel (in het geval van snijden met een zaag), koeling, enz. Naast grafiet wordt ook het minimaliseren van herschikking en oppervlakteschade bereikt door ervoor te zorgen dat een boring of holte extreem schoon is, wat komt door een vermindering van de thermische energie in EDM, en het uitvoeren van een goede vloeistofafvoer. Wat ductiele harsen betreft, zijn snijbestendige randen de eenvoudigste manier om mogelijk oppervlakte- en tolerantieafwijkingen bij hersluiting te verminderen, geen speling, hoge precisiebewerking mogelijk maken draadsnijden, de selectie van de korrel- of draadmaasgroottes en de trillingsgroottes verminderen de trillingsgroottes en de grafiekgroottes verminderen de scherpte.
Gerelateerde berichten
Trending Blogs


