
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Minimaliseren van ondergrondse schade bij het zagen van kristallen

De vraag naar bijna perfecte microdraden op het gebied van kristallen, waaronder halfgeleiders, optica of fotovoltaïsche zonne-energie, zou nauwkeurigheid vereisen bij het snijden van het kristal. Zelfs een klein defect onder het oppervlak, veroorzaakt tijdens het snijden, kan de sterkte en werking van deze kostbare componenten beïnvloeden. Dit stuk onderzoekt de oorzaak en het gevolg van het vermijden van schade in het lichaam, het maximaliseren van het materiaalgebruik en het bevorderen van de verbetering van de eigenschappen van de kristallen in hun respectievelijke toepassingen. Veel hiervan omvatten factoren die de eigenschappen van het plastic beïnvloeden, zoals gereedschapsontwerp, koelsystemen of zaagtechnologie die het competente gebruik van deze technologieën mogelijk maken, om de prestaties van de vervaardigde apparaten te verbeteren Meer methodologieën en technieken die ten grondslag liggen aan de vooruitzichten van kristalgaaien zonder ondergrondse schade zal verder worden gepresenteerd.
Ondergrondse schade bij het zagen van kristallen begrijpen
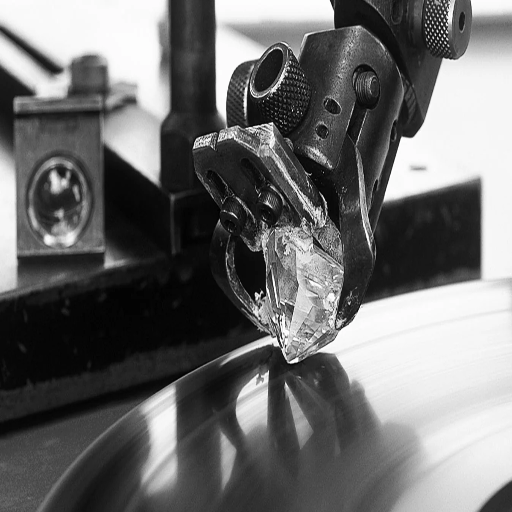
Binnen de structuur, onder het kristalmateriaal, kan er zichtbare ondergrondse schade optreden bij het snijden en scheiden. Primaire factoren die het probleem van de spanning verklaren die wordt veroorzaakt door het snijproces zijn onder meer hoe scherp het gereedschap minder/hypersonisch is, de snelheid en agressiviteit van de operator, en het aanbrengen van koelmiddel of smeermiddel. Als er doffe gereedschappen worden gebruikt of ineffectieve technieken worden gebruikt, kunnen microscopische onvolkomenheden ontstaan, die de bruikbaarheid, kwaliteit en/of prestaties van het kristal kunnen schaden.
Opgemerkt moet worden dat om dit te verwijderen, het van cruciaal belang is dat het juiste gereedschap wordt gebruikt en goed wordt verzorgd, dat er voldoende koeling wordt geboden om overmatige hitte te voorkomen, en dat meer fasen, bij voorkeur laag, lage voedingen of zagen met hoge draad omvatten. Dergelijke controles voorkomen schade, produceren betere werkstukken en vergroten de terugwinning van materiaal.
Definitie en betekenis van ondergrondse schade (SSD) bij kristalverwerking
Schade onder insluiting is een term die wordt gebruikt om de vorming van breuken/geometrische schade op microniveau onder het oppervlak van het kristal te beschrijven als gevolg van mechanische/schurende aangrijping zoals bewerking, snijden of afwerking. Het is vrij eenvoudig om de structurele defecten te reproduceren omdat deze het vaakst te zien zijn in de STM-beelden, maar deze defecten zullen de functionele kenmerken van het kristal drastisch veranderen. De effecten hiervan zijn ook niet erg groot, maar hebben invloed op de polijstprestaties van het substraat en verhogen ook de levensduur van componenten met een vooraf bepaalde precisie, zoals het gedetailleerd beschrijven van geïntegreerde schakelingen en het voorbereiden van optische elementen.
Het verhelpen van ondergrondse schade tijdens etsen of thermische verwerking helpt met name de verwerkingsopbrengsten en de kwaliteit van het eindproduct op peil te houden Kristallen die SSD bevatten kunnen worden overgedragen naar de volgende fase van het proces, bijvoorbeeld in het geval van CCD-fabricage, resulterend in de ontmantelingsgebeurtenissen binnen de binnenstructuur van het kristal als gevolg van spanningsuitzetting van de binnenscheuren Fabrikanten kunnen SSD ook effectiever beheren, het volume van de gebruikte materialen vergroten en betere prestaties bereiken in een zeer nauwkeurige omgeving door gebruik te maken van geavanceerde röntgendiffractietopografie of optische profilometrie en respectieve bewerking van submicrondiepten.
Gedetailleerde verkenning van hoe SSD de prestaties en levensduur van kristallen beïnvloedt
Hoewel modellerings- en simulatiemodellen ondergrondse schade altijd bijdraagt aan het effect op de kristalgroei en hun structurele gedrag, komt dit in de praktijk vooral tot uiting in de fractie microscopische structuren in bulkmaterialen, voornamelijk microscheuren en dislocatiezones, die voor een groot deel kunnen leiden tot, de breuktaaiheid van het materiaal verminderen en onder bepaalde omstandigheden voortijdig falen veroorzaken, mechanisch of thermisch.
Bovendien draagt SSD bij aan het beheersen van de vlakheid van het oppervlak en de mate van optische homogeniteit, wat de verstrooiing en lichtdoorlatende efficiëntie van een optische component beïnvloedt. Met speciale interfaces zoals lasers kan elk defect dat onder het oppervlak van het doel is ondergedompeld, leiden tot hotspots en totale schade aan het oppervlak van de optiek, ook wel catastrofale optische oppervlakteschade genoemd. Daarnaast is SSD verantwoordelijk voor langdurige degradatie van de materialen, omdat het de neiging heeft de scheuren in de constructie te verspreiden met een temperatuurverschil voor thermische cycli of mechanische belasting.
Dergelijke schadelijke effecten vereisen een goede controle bij de materiaalverwerking om te worden verminderd Methoden zoals chemisch-mechanische planarisatie (CMP) of zelfs ‘ultraprecisie’-frezen hebben de SSD gekapt, waardoor niet alleen de structurele maar ook de optische prestaties behouden blijven. Introductie van meer geavanceerde technologieën, zoals een atomaire krachtmicroscoop (AFM) en gefocusseerde ionenbundels (FIB's) zijn van cruciaal belang geweest bij het begrijpen en verwijderen van ondergrondse schadekristallen, waardoor dergelijke toepassingen duurzamer en efficiënter zijn geworden.
| SSD-effect | Impact op Crystal | Mitigatiemethode |
|---|---|---|
| Microscheuren en dislocatiezones | Verminderde breuktaaiheid; voortijdig falen | Ultra-precisie frezen; CMP |
| Optisch homogeniteitsverlies | Verstrooiing: verminderde lichtdoorlatendheid | AFM inspectie; gefocusseerde ionenbundel (FIB) |
| Catastrofale optische oppervlakteschade | Hotspots: totale oppervlaktestoring in lasersystemen | Optische profilometrie; Röntgendiffractietopografie |
| Lange termijn scheurvoortplanting | Structurele degradatie onder thermische/mechanische cycli | Stress-relief gloeien |
| CCD/ IC-fabricagefouten | Ontmanteling van binnenkristallen door uitzetting van spanningsscheuren | Submicron-dieptebewerking; etscontroles |
Huidige methoden die worden gebruikt om SSD te identificeren en te meten in industriële instellingen
In praktische toepassingen wordt ondergrondse schade (SSD) in glas beoordeeld door middel van destructieve en niet-destructieve technieken. De niet-destructieve technieken, zoals optische microscopie en witlichtinterferometrie, worden vaak gebruikt omdat er mogelijkheden bestaan voor metingen van de oppervlakteruwheid en de meting geen schade aan het doelmateriaal veroorzaakt. De atoomkrachtmicroscopie (AFM) is een van de belangrijkste apparaten, in die zin dat het analyse met hoge resolutie van zowel oppervlakte- als ondergrondse structuren mogelijk maakt, op het niveau van metingen in nanometers.
Om generalisatie te voorkomen is het belangrijk op te merken dat structuur en defect in materialen complex zijn, en daarom worden nauwkeurigere beoordelingsmethoden als destructief gekarakteriseerd vanwege de kristalstructuur en defecten in methoden als microsubcutaan polijsten met behulp van een elektronenmicroscoop of met behulp van een elektronenneutrale atoomstraal, en dit is ook redelijk om een ondubbelzinnige resolutie te geven van de aanwezigheid van de pSSD-laag. Onder andere schuifgolven en Raman-spectroscopie zijn echter gebruikt voor meer indirecte analyse van SSD als het materiaalgedrag onder overdracht van schuifgolfmassa of verzwakking van bindingen. Dergelijke strategieën stellen samenlevingen in staat ondergrondse schade selectief te beheersen in de meest kritische structuren door middel van precisieontwerp en productie.
Belangrijke factoren die de ondergrondse schade tijdens het zagen beïnvloeden

Tijdens het zagen wordt ondergrondse schade (SSD) grotendeels bepaald door een combinatie van materiaaleigenschappen, kenmerken van het snijgereedschap en de bedrijfsomstandigheden van de zaag. Een grotere neiging tot SSD wordt vertoond door materialen met een hogere hardheid en brosheid, omdat ze minder vervorming en breuken ondergaan wanneer ze boven hun elastische limiet worden gespannen. Het type, de grootte en ook de mate van verspreiding van de schuurkorrel in het snijgereedschap zijn onmisbaar voor het bepalen van de schade en de diepte van het geproduceerde defect. Andere factoren zoals voedingssnelheid, snijsnelheid en uitgeoefende belasting beïnvloeden ook SSD, en meestal wordt er meer schade veroorzaakt. Deze parameters moeten worden gecontroleerd om de integriteit van het SSD te verminderen.
Sawing Speed
Definieert snijsnelheid en oppervlakteafwerkingskwaliteit Hogere snelheden verbeteren de snijprecisie, maar genereren meer warmte, waardoor materiaalvervorming wordt bedreigd.
Toegepaste Druk
Overmatige druk veroorzaakt bladdoorbuiging of - breuk Onvoldoende druk leidt tot oververhitting en inefficiënte materiaalverwijdering.
Bladtype en coating
Carbide- of diamantcoatings hebben de voorkeur voor harde materialen. Ze behouden de scherpte en verminderen ondergrondse schade bij langdurig gebruik.
Materiaal Hardheid
Hardere, brossere materialen zijn gevoeliger voor brosse breuk en vormen onder bewerkingsspanning microscheuren onder het oppervlak.
Schurende Graan Dispersie
Het type, de grootte en de mate van verspreiding van de schurende korrel in het snijgereedschap bepalen rechtstreeks de diepte en het karakter van het geproduceerde defect.
Kristaloriëntatie
In monokristallijne en anisotrope materialen heeft de kristallografische oriëntatie een aanzienlijke invloed op de manier waarop door spanning veroorzaakte schade zich verspreidt tijdens de bewerking.
Onderzoek van zaagparameters zoals snelheid, druk en bladtype
Zagen speelt een belangrijke rol in de efficiëntie van de materiaalverwerking, wat ook belangrijk is vanuit het oogpunt van kwaliteit, Allereerst is de bladsnelheid cruciaal omdat deze factor de snijsnelheid en de kwaliteit van de oppervlakteafwerking definieert, In de regel geldt: hoe hoger de snelheid, hoe beter de snede, maar tegelijkertijd wordt er meer warmte gegenereerd, wat ongewenste materiaalvervorming of schade kan veroorzaken. Als alternatief zouden lagere snelheden minder schadelijk zijn, maar ook niet erg effectief.
Een andere belangrijke externe variabele waarmee rekening moet worden gehouden, is de uitgeoefende druk of kracht. Wanneer de amplitude te hoog is, kan dit resulteren in bladdoorbuiging, ruwe sneden of zelfs het breken van het blad, terwijl wanneer deze waarde te laag is, dit ‘inefficiënt’ snijden wordt genoemd omdat er minder materiaal wordt verwijderd, of er bestaat het risico van oververhitting. Hierdoor is het nodig om ervoor te zorgen dat de belasting geschikt is voor de hardheid van het materiaal, evenals de dikte ervan, om schade te voorkomen of te minimaliseren.
De prestaties van een zaagblad zijn grotendeels afhankelijk van het type, waarbij de materiaalsamenstelling, de tandgeometrie en de coating worden geanalyseerd. Zo worden bladen met carbide- of diamantcoatings bij voorkeur gebruikt voor het snijden van harde materialen, omdat ze lang meegaan en scherp blijven, wat leidt tot verminderde ondergrondse schade bij langdurig gebruik. Om een optimale efficiëntie te bereiken zonder het materiaal in gevaar te brengen, moeten alle drie de componenten samen worden aangepast.
Rol van materiaaleigenschappen bij SSD-vorming
De vorming en intensiteit van ondergrondse schade (SSD) bij snij- en bewerkingsprocessen worden ook beïnvloed door materiaaleigenschappen. De hardheid van het materiaal beïnvloedt de SSD, waarbij hardere materialen gevoeliger zijn voor brosse breuk, waardoor microscheuren onder het materiaal ontstaan. Elastische modulus is een ander aanzienlijk aspect. Elastische modulus ondergaat deformatie van meer elastische materialen in plaats van scheuren, waardoor de ernst van de SSD wordt verminderd. Wat meer is, vooral bij machinale bewerking van zowel eenkristal als anisotrope materialen, de oriëntatie van kristallen beïnvloedt de door spanning veroorzaakte schade bij machinale bewerking. De thermische eigenschappen, zoals thermische geleidbaarheid en thermische uitzetting, spelen ook een rol bij het genereren van lokale warmte en dus de beste snijtand, de beste staat van dergelijke gereedschapswerktuigen, de beste snijtuigen.
Belang van koelvloeistof en smering bij het minimaliseren van schade
Bij bewerkingswerkzaamheden waarbij ondergrondse schade van het grootste belang is, kan de rol van koelmiddel en smering niet genoeg worden benadrukt, aangezien deze de efficiëntie van het hele proces beïnvloeden. De primaire rol van koelmiddelen is het veilig omhoog brengen van warmte weg van het snijvlak van het werkstuk, zodat de thermische vervormingsmodi niet worden geïnduceerd, noch is er een plotselinge stijging van de materiaaltemperatuur die thermische schokken zou kunnen veroorzaken. Smeermiddelen werken echter om de weerstand tussen het werkmateriaal en het snijgereedschap te verminderen, wat op zijn beurt helpt bij het onderdrukken van de slijtage van het gereedschap en het verbeteren van de kwaliteit van het afgewerkte oppervlak. Er wordt ook erkend dat efficiënte smering ook zou helpen de hoge mechanische belastingen te verlichten, die een reeks effecten veroorzaken, zoals het veroorzaken van andere storingen.
Wanneer de voornoemde functies worden gecombineerd, kan worden afgeleid dat een goed gekozen en effectief toegepast interferentie-fit systeem helpt om het dragen van het gereedschap te minimaliseren, en zich richt op een goede snijbeurt door de consistentie die wordt gemaakt door het gebruik van smeermiddelen Innovaties in de levering van breeksystemen, bijvoorbeeld hogedruk breeksystemen of MQL (Minimum Quantity Lubrication) systemen, zijn ook vastgesteld en hebben hun effectiviteit aangegeven waar nodig voor maximale warmteafvoer Met de integratie van de juiste koel - en smeermaatregelen kunnen bedrijven niet alleen de kwaliteit van het materiaal beter houden en de gereedschappen langer maar zelfs goedkoper in bedrijf houden.
Geavanceerde snijtechnieken voor het verminderen van ondergrondse schade
Een vermindering van ondergrondse schade aan materialen is afhankelijk van het gebruik van innovatieve snijmethoden die geschikt zijn voor het materiaal en de omstandigheden van het proces zelf. Een van de belangrijkste aspecten is de zorgvuldige selectie van de snijsnelheid en het gebruik van een geschikte snedediepte om de mechanische belasting die op het materiaal wordt uitgeoefend te verminderen. Fijnkorrelig gereedschap, vooral PCD, wordt aanbevolen voor snijmaterialen waarvan de oppervlakteafwerking cruciaal is, en elke vervorming, of deze nu thermisch of mechanisch is, moet tot een minimum worden beperkt. Het gebruik van ultraprecisiebewerkingstechnieken, zoals SPDT of Laser-ondersteunde bewerking, waarbij het doel is om artefactoppervlakken te maken zonder microscheuren, is zeer nuttig. Sommige hoogwaardige bewakingsapparaten, zoals akoestische systemen, als akoestisch proces, ook als akoestisch proces.
Overzicht van moderne zaagtechnologieën
| Technology | Mechanisme | Beste toepassing | SSD-voordeel |
|---|---|---|---|
| Diamond Wire Sawing | Draad ingebed met industriële diamanten snijdt continu | Halfgeleiderwafels; keramiek en composiet snijden | Minimaliseert materiaalafval; voorkomt structurele instorting |
| Laserondersteund snijden | Verwarmt materiaal voor langs snijlijn om gereedschapsspanning te verminderen | Superlegeringen; geavanceerde keramiek; harde warmtegeleidende materialen | Sneller snijden; verminderde gereedschapslijtage; minimale SSD |
| SPDT (Single Point Diamond Turning) | Ultraprecisie draaien met een gereedschap met diamantpunt | Optica; precisieoppervlakken die nanometernauwkeurigheid vereisen | Artefactoppervlakken zonder microscheuren |
| PCD Fine-Grain Tooling | Polykristallijn diamantslijpen met fijne korrelstructuur | Kritische toepassingen voor oppervlakteafwerking | Minimaliseert thermische en mechanische vervorming |
Het proces van snijden met een diamantdraad omvat het gebruik van een draad die het gebruik van diamanten door de industrie vergrendelt. Deze technologie is grotendeels toegepast waar de verspilling of het verlies van een materiaal tot een minimum moet worden beperkt, zoals in wafelsnijmachines in de halfgeleiderindustrie en het snijden van keramische of composietmaterialen, die erg hard en bros zijn. De scherpte van het hele proces maakt het zeer aantrekkelijk voor dergelijke fijne materiaalsneden zonder enige mogelijkheid van structurele instorting.
De zaag kan de laser echter niet volledig vervangen, en in plaats daarvan zijn deze technologieën gecombineerd, te weten, laserondersteund snijden Het concept heeft betrekking op het voorverwarmen van het werkmateriaal langs de snijlijn zodat het proces sneller kan worden uitgevoerd zonder veel slijtage van het gereedschap Het is bijzonder voordelig voor harde en/of warmtegeleidende materialen, waaronder superlegeringen, en sommige geavanceerde keramiek Deze machines zijn in staat om efficiënt te snijden zonder overmatige ondergrondse schade aan het werkstuk te veroorzaken, en de besturingssystemen zijn ingebouwd om precisie en efficiëntie van de processen te garanderen, waardoor de stilstand en de bedrijfskosten worden verlaagd, en dit is een opvallend kenmerk van de huidige productie.
Voordelen van precisie snijden over conventionele methoden
Er zijn veel voordelen van precisietechnieken in vergelijking met handmatige methoden. Ze verbeteren de prestaties en precisie in grotere mate. In de eerste plaats maken precisiemachines minimale fouten mogelijk bij het snijden van materialen, waardoor de materialen volledig kunnen worden gebruikt. Bovendien worden de materialen dankzij precisiesnijden bereikt in een levensbestendige vorm die is bevestigd aan de vereiste lineaire toleranties en oppervlakteafwerking, waardoor extra processen niet meer kunnen worden uitgevoerd. Verdere verbetering van de technologieën maakt snelle massaproductieprocessen mogelijk die kenmerkend zijn voor bijvoorbeeld de lucht- en ruimtevaart, de techniek van medische apparatuur of de auto-industrie. Concluderend elimineert het implementeren van ondergrondse schadetechnieken overmatige gereedschapsverwarming en gereedschapsspanningen; daarom wordt de levensduur van zowel het gereedschap als het werkstuk vergroot, waardoor de lange levensduur van het werkstuk kan worden verminderd.
Materiaalkunde achter ondergrondse schade bij kristallen

Tijdens mechanische verwerking van kristallen, zoals slijpen, lappen en polijsten, ervaren de kristallen ondergrondse schade (SSD), die voornamelijk wordt toegeschreven aan mechanische spanningen en de impact van agressieve energieverhogende interacties. Schurend contact met het kristaloppervlak veroorzaakt omgekeerde vervorming, scheuren en andere holtes die zich binnen het oppervlak vormen. Afhankelijk van de hardheid van het materiaal, de brosheid en kristallografische structuur ervan, evenals van de processen die kenmerkend zijn voor druktoepassing, deeltjesgrootte en snelheid van de rotatiebeweging van het gereedschap, wordt de mate van ondergrondse schade aan het kristal gedefinieerd. In de materiaalkunde is het concept van SSD vooral gericht op het bestrijken van deze aspecten van verbetering. Het kan ook moderne S.S.ray-bewerkingstechnieken mogelijk maken, waaronder chemische,.
Analyse van de microscopische structurele veranderingen veroorzaakt door zagen
De processen van snijden door zagen brengen aanzienlijke wijzigingen in de structuur op microschaal teweeg, voornamelijk in de vorm van ondergrondse schade (SSD) en spanningstoestanden die na het snijden in het materiaal achterblijven. Dit komt door de snijbewerking, die ervoor zorgt dat het oppervlak van het werkstuk dat in contact komt met het gereedschap plastische vervorming in de diepte van het materiaal. Meestal kan dit het ontstaan van interne scheuren en de vorming van vervormingselementen veroorzaken, evenals veranderingen in de kristalstructuur. Maar het ergste geval is schurend zagen, waarbij ongelijkmatige krachten plus de gemiddelde temperatuurverschillen vaak voorkomen, waardoor er meer vernietiging optreedt.
Verschillende parameters of factoren, zoals het zaagblad, de snijsnelheid of de eigenschappen van het werkstuk, beïnvloeden de mate van schade. Verfijnde gebruikte instrumenten, zoals scanning-elektronenmicroscopie en transmissie-elektronenmicroscopie, laten zien dat de dikte van de vervormde laag kan variëren van vele microns tot enkele tientallen microns, afhankelijk van deze parameters. Bovendien kunnen sommige kristalmaterialen, zoals silicium, faseveranderingen ondergaan wanneer ze worden blootgesteld aan de hitte en drukken die worden gebruikt voor het snijden.
Het is niet voldoende om alleen maar een aantal uitzonderlijke gereedschappen in de mix te gooien; Er moeten ook nieuwe processen worden geïntroduceerd, zoals spanningsontlasting, deze hebben de neiging de SSD in het kristal te helpen verminderen zonder enige structurele en functionele schade aan het materiaal te veroorzaken, wat zeer veeleisend is in het geval van micro-elektronica en optica die verschillende toepassingen hebben waarbij de materialen defectvrij moeten zijn, omdat zelfs een enkel probleem betekent dat het zijn functies bijna volledig verliest.
Rol van breukmechanica bij het begrijpen van SSD
Het gebruik van scheuren in de breukmechanica staat centraal in het idee van ondergrondse schade, kristalsnijden, omdat het helpt en mogelijk maakt om processen uit te voeren voor het vormen van scheuren onder spanning binnen bepaalde grenzen. Spanningsintensiteitsfactoren en spanningskritische niveaus van breuken bepalen de combinatie van spanningsniveaus die nodig zijn voor scheurgroei onder dergelijke omstandigheden, waarvan oorspronkelijk werd gedacht dat het ‘niet-snijden’, mechanische slijp- of lepprocessen was, kunnen microscheuren aan het oppervlak veroorzaken. Dit is vooral het geval wanneer er druk is op zwakke materialen zoals keramiek of glas, omdat dit zou leiden tot ernstigere schade, namelijk ondergrondse schade. Dergelijke breukmethoden zijn gebaseerd op breukmechanica en zijn van vitaal belang voor toepassingen die te maken met SSD, omdat ze mechanismen hebben die de omvang van SSD- en daarom optische toepassingen verbeteren.
Inzichten in kristalroosterverstoring en stressvoortplanting tijdens het snijden
Het verstoren van het massieve rooster en de escalerende spanningsniveaus wordt voornamelijk beïnvloed door het snijgereedschap en de interne atomaire architectuur van een materiaal Matrixspanningsniveaus stijgen aanzienlijk en lokaal tijdens het snijden, waardoor dislocatie- en breukzones worden geïntroduceerd waar het rooster begint toe te geven aan vervorming. Afpelt af bij het snijgedeelte, waardoor plasticiteit ontstaat in ductiele vloeren en scheuren die bovenop brosse vloeren opduiken Variabelen die hier van belang zijn, zijn onder meer de vorm van het gereedschap, de snijsnelheid en de kenmerken van het materiaal, allemaal belangrijk bij het vaststellen van de mate waarin het rooster moet worden vervormd en de spanning moet worden verdeeld. Vooruitgang in de hoogwaardige technologie, waaronder, maar niet beperkt tot ultraprecisie diamantdraaien, hebben geprobeerd de glasachtige eigenschappen van het snijvermogen te verminderen, het glasachtige materiaal te optimaliseren, het glasachtige oppervlak te optimaliseren, het simultaanbrengen van het glasachtige materiaal.
Best Practices voor het voorkomen van ondergrondse schade bij het zagen van kristallen
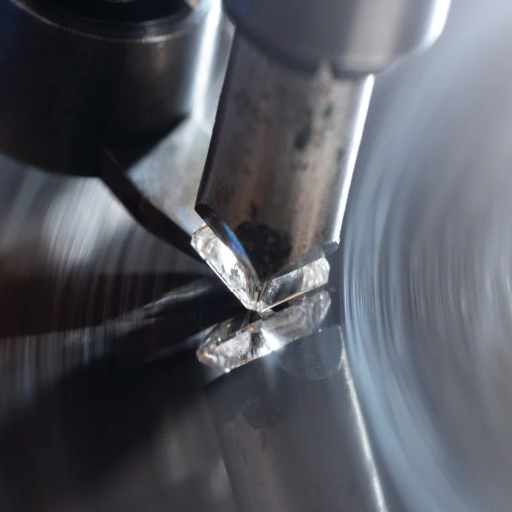
Bij het minimaliseren van de ondergrondse schade die wordt veroorzaakt tijdens het zagen van kristallen, is het belangrijk om de zaagparameters die de mechanische spanning van het substraat beïnvloeden, zoals de toevoersnelheid, de spilsnelheid en de keuze van het blad, zorgvuldig te moduleren. Een goede koeling met behulp van de juiste snijvloeistof minimaliseert thermische spanning en breuken of microscheuren veroorzaakt door oververhitting. Bovendien kan het kiezen van de juiste korrelgrootte en concentratie van de bladen leiden tot een beter snijproces en eventuele defecten voorkomen die in het oppervlak kunnen worden ingebed. Het is ook absoluut noodzakelijk dat de zaagapparatuur nauwkeurig wordt opgesteld, omdat een lichte verkeerde uitlijning kan bijdragen aan meer chipschade en materiaalfalen. Een duurzame toepassing van deze praktijken verbetert de structurele kwaliteit van kristallen en hun functie enorm.
- 01
Moduleer zorgvuldig de zaagparametersModuleer zorgvuldig de voedingssnelheid, spilsnelheid en bladselectie Hogere mechanische spanningen en snelheden veroorzaken doorgaans meer ondergrondse schade.
- 02
Pas de juiste koeling toe met de juiste snijvloeistofEen goede koeling minimaliseert thermische spanning, breuken en microscheuren veroorzaakt door oververhitting. Denk aan MQL- of hogedruk-koelmiddeltoedieningssystemen.
- 03
Kies Correcte bladgritgrootte en concentratieDe juiste korrelgrootte en bladconcentratie leidt tot een beter snijproces en voorkomt dat defecten onder het oppervlak worden ingebed.
- 04
Zorg voor nauwkeurige uitlijning en installatie van apparatuurLichte verkeerde uitlijning in zaagapparatuur kan bijdragen aan meer spaanschade en materiaalfalen. Precisie-opstelling is niet onderhandelbaar bij kristalverwerking.
- 05
Onderhoud de toepassing van alle praktijken consistentEen duurzame en consistente toepassing van deze praktijken verbetert de structurele kwaliteit van kristallen en hun functionele prestaties enorm.
Richtlijnen voor procesoptimalisatie, inclusief aanpassingen in de kalibratie van apparatuur
Bij het bereiken van procesefficiëntie is het absoluut noodzakelijk, maar ook van cruciaal belang, om alle apparatuur te optimaliseren om de hoogst mogelijke bedrijfsnormen te bereiken, waarbij herhaalbaarheid bij acties kan worden gegarandeerd. Stel eerst de prestatieniveaus van het systeem vast volgens specifieke benchmarks en noteer alle systeemtekortkomingen die het met zich mee kan brengen met betrekking tot dergelijke prestatieniveaus. Het is ook bijzonder belangrijk om een routine te hebben die bestaat uit de kalibratie van sensoren, actuatoren en besturingsapparatuur om een goede ontvangst van in- en uitgangen te garanderen. Dit wordt mogelijk gemaakt door ervoor te zorgen dat de snijgereedschappen correct zijn gepositioneerd, temperatuurregelaars regelmatig worden gecorrigeerd en snelheden goed worden ingesteld, naast andere zorgwekkende gevallen.
Bovendien, zet monitoringsystemen met feedback loops om de systemen continu te analyseren en in real time te fixen, Het ontwerpen van een functioneel retrofitting schema is even belangrijk; het uitvoeren van periodieke controles vroeg genoeg naast snelle kalibratie minimaliseert de degradatie symptomen op apparatuur, waardoor de service wordt verlengd en de prestaties worden verbeterd Door deze problemen op een professionele manier op te lossen, worden verbeteringen in de therapietrouw, de werking en de kwaliteit van de producten gegarandeerd.
Training en operationele strategieën voor het minimaliseren van menselijke fouten
Om de afhankelijkheid van menselijke expertise te beperken concentreer ik me op het ontwikkelen van instructieprocessen die goed georganiseerd zijn in theorie en praktijk Scenario gebaseerde simulatieoefeningen zijn verplicht voor elke werknemer; vandaar dat cruciale besluitvormingsvaardigheden worden verbeterd als ze real-life taken uitvoeren Verder pleit ik voor eenvoudig te volgen instructies met de juiste richtlijnen en stappen om grote variaties in het werk te elimineren Een van de belangrijkste strategieën is door regelmatige evaluaties en versterking, die het opvullen van eventuele lacunes mogelijk maken om uniforme prestaties te vergemakkelijken Ik hoop de vermindering van allerlei soorten fouten en de verbetering van de operationele efficiëntie te bereiken door de conformiteit met onderwijsnormen te handhaven en zelfcontrolemaatregelen uit te voeren.
Onderhoud van gereedschappen en verbruiksartikelen om consistente precisie te bereiken
Het behoud van de efficiëntie van elke werkplaatsomgeving door een goede constructie en onderhoud van artefactvoorraden Stabiliteit wordt werkelijkheid door het opstellen van een onderhoudsprotocol dat geplande bezoeken en controles omvat, inclusief het reinigen en verifiëren van gereedschappen, afhankelijk van hun doel binnen hun verwachte werkingsbereik. Het is de plicht van elke werkplaatsoperator om kennis te nemen van de prestaties van de gereedschappen om de werklimieten van elk gereedschap te identificeren vóór momenten van falen. Verbruiksartikelen zoals lijmen, schuurmiddelen of smeermiddelen vereisen opslag in overeenstemming met de eisen van de fabrikant, en dit kan worden gedaan in klimaatzones om verslechtering te voorkomen Periodieke gereedschapscontrole, evenals onmiddellijke training van operators in veilige praktijken, is van toepassing om ongewenste vervorming en vermoeiing van gereedschappen te helpen voorkomen. Ten slotte kunnen sensoren worden geïdentificeerd, wanneer ze een voorbeeld zijn voor gebruik zijn, wanneer ze een beter werken.
| Onderhoudstaak | Frequentie | SSD Preventie Voordeel |
|---|---|---|
| Kalibratie van sensor en actuator | Geplande intervallen | Zorgt voor nauwkeurige invoer-/uitvoercontrole; herhaalbare bewerkingen |
| Controle van de positie van het snijgereedschap | Vóór elke run /periodiek | Voorkomt door verkeerde uitlijning veroorzaakte chipschade |
| Koelvloeistof/naleving van de smeermiddelopslag | Lopend | Vermijdt verbruiksverslechtering en inconsistente levering |
| Beoordeling van bladslijtage | Regelmatige bewerkingscontrole-intervallen | Identificeert werklimieten voordat het mes defect raakt |
| Operator veiligheid & praktijk training | Regelmatige/scenariogebaseerde oefeningen | Vermindert menselijke fouten; verbetert de procesuniformiteit |
| Voorspellende onderhoudssensoren | Continu / realtime | Identificeert uitschieters vroegtijdig, waardoor ongeplande downtime wordt verminderd |
Conclusie
Ondergrondse schade bij het zagen van kristallen is een multidimensionale uitdaging die zich op het kruispunt bevindt van materiaalkunde, procestechniek, en precisieproductie. Door diep te begrijpen hoe SSD de juiste combinatie van zaagparameters, koelsystemen, bladselectie, geavanceerde snijtechnologieën, gedisciplineerde onderhoudsprotocollen vormt, verspreidt en manifesteert. Door diepgaand te begrijpen hoe SSD de huidige halfgeleider-, fotovoltaïsche en optische toepassingen op betrouwbare wijze kristallen kunnen produceren. Het veld blijft snel vooruitgaan, met tools als AFM, FIB, akoestische emissiemonitoring en computationele roostersimulatie die nieuwe grenzen opent in de verwerking van defectvrije kristallen.
Referentiebronnen
Deze studie onderzocht de effecten van snijparameters (snelheid, voedingssnelheid en diepte) en gereedschapsslijtage op de oppervlaktekwaliteit en ondergrondse schade in op nikkel gebaseerde superlegeringen met één kristal.
Oppervlakte-/ondergrondse schade en de breuksterkte van gemalen keramiek
Deze review vat experimentele observaties samen over door slijpen geïnduceerde microscheuren, restspanningen en afbraak van buigsterkte in keramiek.
Veelgestelde vragen (FAQ's)
Waarom is dit geval van scheuren in de ondergrond van het kristal?
Misschien is het een van de volgende zaken die vooral bijdragen aan de schade, of in het geval van huidige spanning van de machine, is het vooral het verkeerde blad en de oneigenlijke grenzen van de toevoersnelheid en spindelsnelheid in een gegeven geval dat deze factor wordt meegerekend Het is ook mogelijk dat er zeer weinig warmteafvoer of zelfs de aanwezigheid van een antislijtage bewegingssmeermiddel is, aangezien de warmte die door wrijving ontstaat verdere slijtage of zelfs versplintering zou kunnen veroorzaken.
Waarom lijkt een dergelijke bladselectie ondergrondse schade te beïnvloeden?
Dit komt voort uit het feit dat wanneer een goed mes wordt geselecteerd, ondergrondse schade wordt verminderd. Het gebruik van een mes met een korrelgrootte en een soort verbinding die niet werkt op het specifieke materiaal dat eraan wordt blootgesteld, zal grotere problemen veroorzaken, maar schonere en gemakkelijkere sneden en fittingen zullen worden gebruikt bij degenen die het voordeel hebben dat ze de juiste soorten kristallen kennen.
Wat is het belang van een goede toepassing of smering van koeloplossingen bij het voorkomen van dergelijke ondergrondse schade?
Het is noodzakelijk om het snijproces goed af te koelen of te smeren om de gegenereerde warmte te minimaliseren en wrijving te verminderen, aangezien door hitte veroorzaakte spanningen en materiaalvervorming kunnen bijdragen aan de vorming van ondergrondse scheuren, blijft de kristalstructuur behouden.
Zijn er specifieke methodieken of innovaties ontworpen met ondergrondse schadebeheersing?
Ondergrondse schade wordt aanzienlijk geminimaliseerd door het gebruik van precisiezaagtechnieken zoals draadzagen of laserondersteunde methoden. Ook minimaliseren of elimineren geavanceerde monitoringsystemen en continue aanpassing van parameters het risico op snijdefecten, waardoor het kristal wordt verbeterd.
Zou de resterende ondergrondse schade na het zaagproces moeten worden gecorrigeerd?
En dat is waar de nazaagbehandeling, zoals chemisch etsen, polijsten of uitgloeien, in beeld komt, omdat het doel is om de resterende ondergrondse schade te verlichten door eliminatie of reductie. Het oppervlak van het kristal wordt bij deze behandelingen verbeterd voor verder gebruik of fabricageprocessen.
Gerelateerde berichten

Trending Blogs


