Neem contact op met DONGHE Company


Hoe werkt een enkele draadzaag? Het complete werkprincipe
Snelle Specs
| Draad Diameter | 0,1 mm (met diamant beklede stalen kern) |
| Typisch Kerf-verlies | 0,1 mm 1,3 mm (versus 0,3-3,0 mm voor bladzagen) |
| Wire Speed Range | 5 125 m/s (precisie); tot 80 m/s (industrieel) |
| Feed Rate | 0,1 5,0 mm/min (materiaalafhankelijk) |
| Materialen Cut | Silicium, SiC, saffier, keramiek, composieten, steen, metaal |
| Snijmechanisme | Vaste-schurende diamantslijpen (verwijdering van twee lichamen) |
Werkingsprincipe van een enkele draadzaag Een enkele draadzaag maakt gebruik van een eenzame, doorlopende, met diamant beklede draad voor het snijden van harde brosse materialen met een hoge materiaalverwijderingsefficiëntie. In tegenstelling tot snijgereedschappen op basis van messen, die snijden door materiaal op een brede stoep te verwijderen, loopt een enkele draadzaag met vaste snelheid en spanning over een dunne diamantdraad over het werkstuk, wat resulteert in snijbreedtes tot 0,1 mm. Dit artikel legt het werkingsprincipe van een enkele draadzaag in detail uit: hoe de snijdraad materiaal op microschaal loslaat, de rollen die elk machineonderdeel speelt en de snijparameters die worden gebruikt om elke snijkwaliteit te bereiken.
Wat is een enkele draadzaag?
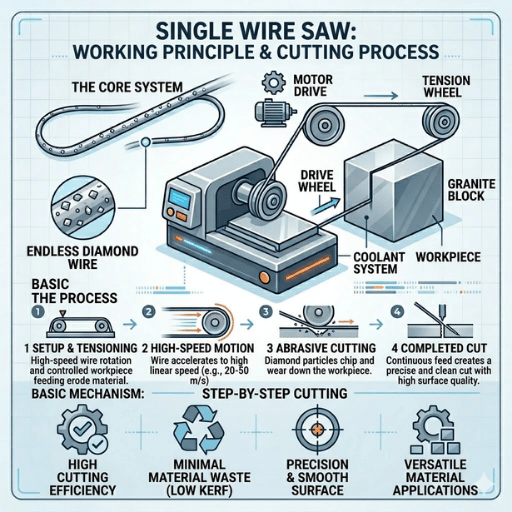
Een enkele draadzaag is een fijne snijmachine die gebruik maakt van een enkele streng met diamant geïmpregneerde draad om relatief harde substantie te snijden. De draad is over het algemeen een kern van trekstaal bedekt met diamantdeeltjes. 'Beweegt in een ronddraaiende of heen en weer gaande (voorwaarts en achterwaarts) beweging langs het werkitem. Microslijpactie van de diamantgrutten verwijdert materiaal langs het werkoppervlak met een gecontroleerde verwijderingssnelheid.
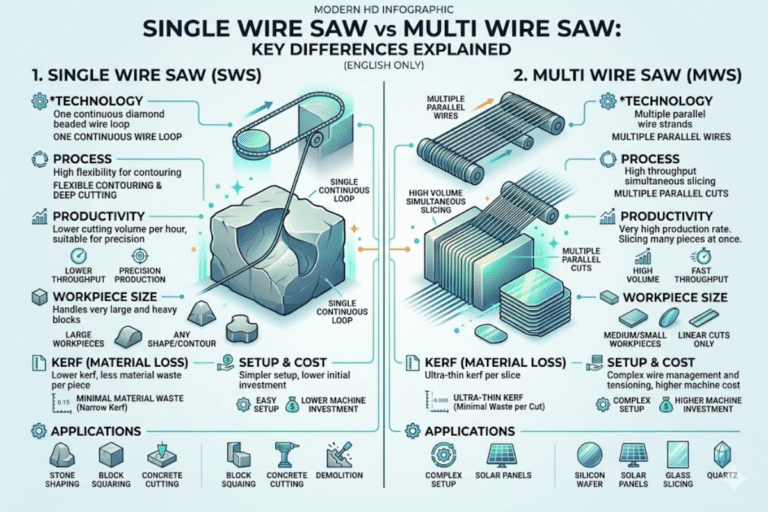
Wat een enkele draadzaagmachine van andere draadzagen scheidt, is het aantal in één keer geactiveerde snijdraden Een meerdraadszaag maakt gebruik van honderden parallelle draadstrengen om een hele staaf in wafels in één enkele doorgang te draaien, bedoeld voor productiegebruik. Een enkele draadzaag maakt gebruik van één enkele draad en geeft de operator volledige controle over hoe de snede wordt gemaakt in termen van vorm, richting en diepte.
Het heeft daarom de voorkeur van onderzoekers voor prototyping, monstervoorbereiding en RD-werk, waarbij flexibiliteit belangrijker is dan productiviteit.
Enkeldraadzagen kunnen materialen snijden die algemene snijapparaten moeilijk te bewerken vinden zonder hotspots of breakouts te veroorzaken Siliciumblokken, SiC-boules, saffier, geavanceerde keramiek, ferrietmagneten, optisch glas en composieten profiteren allemaal van diamantdraadsnijden met zijn lage spanning en nauwkeurige snijbreedte.
Kerncomponenten van een enkele draadzaagmachine
Dit diagram presenteert het standaard componentontwerp dat alle draadzaagmachines gemeen zullen hebben. Het begrijpen van deze delen van de draadzaagmachine maakt een correcte werking en probleemoplossing van deze geavanceerde draadsnijtechnologie mogelijk.
Diamantdraad Snijelement Staaldraadkern met een diameter van 0,1-0,5 mm bekleed met diamantdeeltjes 'of voorzien van diamantkralen 'door galvaniseren' of hars.
Diamanten die als schuurmiddel worden gebruikt, hebben een korrelgrootte tussen 10 en 40 micron. Het hechtingstype beïnvloedt de draadlevensduur en de kwaliteit van de snede: gegalvaniseerde draden zijn agressiever met korrel blootgesteld aan het snijvlak, terwijl harsgebonden draden een betere afwerking geven bij een lagere materiaalverwijderingssnelheid.
Wire Guide Wheels (Pulleys) Fijngrondwielen die de draad in de juiste snijlijn geleiden De uitlijning van het geleidewiel heeft rechtstreeks invloed op de rechtheid van de snede en op de oppervlakteafwerking.
Als de geleidewielen niet meer kunnen worden afgesteld, worden de draden afgebogen en wankelt de snede en wordt de draad sneller gedragen dan normaal.
Draadspansysteem Een servogestuurd systeem dat zorgt voor constante spanning op de draad terwijl deze wordt doorgesneden Typische draadspanning voor een laboratoriumzaag valt tussen 20-60 N, terwijl op industriële zagen; het kan overal in de buurt van 150-250 N liggen.
Lage spanning resulteert in draadbuiging en kreupele sneden, terwijl hoge spanning resulteert in versnelde vermoeidheid en breuken.
Draadaandrijfsysteem Een elektromotor drijft de draad met een gecontroleerde lineaire snelheid aan Draad kan zich in een ononderbroken draadlus (unidirectioneel) of heen en weer (oscillerend) verplaatsen Draadaandrijvingen met continue lus handhaven een constante snijsnelheid en leveren de gladste oppervlakteafwerkingen op.
Toevoermechanisme Beweegt het werkstuk met een gecontroleerde snelheid (de toevoersnelheid) naar de draad of de draad naar het werkstuk. Precisiekogelschroeven of lineaire trappen kunnen het werkstuk vertalen in hoogwaardige draadsnijmachines met een resolutie tot 0,001 mm, waardoor het werkstuk precies op de geprogrammeerde snelheid vooruitgaat.
Koelmiddeltoevoersysteem. spuit gedeïoniseerd water of koelmiddel op waterbasis op de snijzone Koelvloeistof volbrengt drie taken: spoelen van spanen, verminderen van wrijvingswarmte, en verlengen van de levensduur van diamantdraad Onvoldoende koelmiddelstroom is een veel voorkomende oorzaak van draadbreuk vroeg in een draadsnede.
📐 Technische opmerking
De selectie van de diamantgruisgrootte is gebaseerd op de hardheid van het doelmateriaal. Voor zachte materialen zoals optisch glas (Mohs 5,5) maximaliseren grove korrels (30-40 m) de verwijderingssnelheid, terwijl voor harde materialen zoals saffier (Mohs 9) of SiC (Mohs 9,5) fijnere korrels (10-20 m) de schade aan het ondergrond minimaliseren ten koste van de snijsnelheid. Zittend op Mohs 10 het hardste natuurlijke materiaal, kan diamant alles schuren.
Het Snijprincipe hoe diamantdraad materiaal verwijdert
Elke diamantdraadzaag werkt volgens één snijprincipe: vast-schurend slijpen In tegenstelling tot slurryzagen die gebruik maken van kale draad met losse schurende deeltjes die in een dragervloeistof zijn gesuspendeerd (een verwijderingsproces met drie lichamen), heeft een diamantdraadzaag diamantgrutten die permanent aan het draadoppervlak zijn gebonden. Dit vaste ontwerp produceert een verwijderingsproces met twee lichamen; het werkstuk werkt rechtstreeks samen met de diamantgrutten, zonder tussenliggende vaste stof.
Deze kleine verandering in de snijdynamiek heeft een enorme impact op de prestaties Onderzoekers hebben aangetoond (2024) dat het snijden van diamantdraad met twee lichamen een materiaalverwijderingssnelheid oplevert die veel hoger is dan die van het slurryproces, omdat de diamanten voorspelbare snijpaden volgen in plaats van willekeurig rond te tuimelen.
Op microscopisch niveau is materiaalverwijdering het gevolg van de breukmechanica van de inkeping. Omdat de draad snel roteert, werken de diamantdeeltjes evenveel individuele indentersondes in het werkstukoppervlak. Zodra de contactspanning de breuktaaiheidseigenschappen van het materiaal overschrijdt, veroorzaakt dit twee soorten scheuren:
- Mediane scheuren groeien via het indenter naar beneden in het materiaal
- Zijscheuren groeien 's-voorwaarts evenwijdig aan het oppervlak met als gevolg dat een spaan van materiaal wegvliegt
Gelijktijdige groei van midden- en laterale scheuren maakt kleine stukjes materiaal vrij langs het snijpad, waardoor de kerf ontstaat. Dit is wat ervoor zorgt dat een diamantdraad een verwijderingsproces voor brosse breuken zag voor harde materialen zoals SiC en saffier.
Materiaalverwijdering is slechts enkele micrometers diep per keer, aangezien slechts 1 van de 15.000 draadoppervlakatomen op een bepaalde microseconde in contact is met het werkstuk Dit fenomeen wordt “-contact” snijden genoemd De hoge snelheid van de draad verplaatst de opgewekte warmte vrijwel onmiddellijk Dit kenmerk verklaart ook waarom diamantdraadsnijden vrijwel geen thermische schade veroorzaakt aan warmtegevoelige materialen zoals halfgeleiderwafels, waarbij zelfs een paar graden Celsius lokale verwarming voldoende kan zijn om kristalstrepen te veroorzaken.
💡 Pro Tip
Dit “point contact”-proces verklaart ook de reden dat draadzagen veel minder ondergrondse schade en minder restspanning veroorzaken dan typisch is bij bladzagen. De vermindering van deze parameters vertaalt zich in een vermindering van MS op de voltooide wafel, wat rechtstreeks bijdraagt aan de daaropvolgende polijstkosten van Dow Corning. MS-metingen worden uitgedrukt in micrometers of micron.
Stap voor stap hoe een enkele draadzaag werkt
Het bedienen van een enkele draadzaag volgt een consistente procedure, ongeacht het materiaal dat wordt gesneden. In elke stap van de bewerking zijn er parameters te bepalen die rechtstreeks van invloed zijn op de kwaliteit van de voltooide snede.
- Plaats het werkstuk Bevestig het werk aan het gesneden stadium met behulp van was, epoxy, of mechanische klemmen Zorg ervoor dat de gebruikte methode geen spanningen veroorzaakt die het werk kunnen breken tijdens het gebruik.
- Schroef de draad door Plaats de draad door de geleidewielen en rond de aandrijfas Controleer of de draad “dead flat” in de wielgroeven volgt om zijwaartse beweging te elimineren.
- Stel de draadspanning in Span de draad op een ingestelde waarde die overeenkomt met de diameter en het materiaal Gebruik een spanningsmeter Gis of schat de spanning niet in.
- Pas de snijparameters aan Stel de draadaanvoersnelheid, draadsnelheid en koelvloeistofstroomsnelheden in voor het materiaal dat wordt gesneden. (Parametertabel volgt...)
- Begin koelvloeistofstroom Zodra de stroom de te snijden zone bereikt, sla je de draad op. Laat de draad nooit drooglopen. Zelfs een paar seconden kunnen snelle gritslijtage veranderen in een duur probleem om voor te zorgen.
- Opwarmingssnede Maak een korte ondiepe snede op een nieuwe of recent gespannen draad om de draad op te warmen voordat u een snede maakt op het volledige snijpad.
- Doorsnijden Het toevoermechanisme zorgt ervoor dat het werk met de ingestelde toevoersnelheid in de bewegende draad (of de draad door het stationaire werkstuk) wordt bewogen Let op de boeg van de draad Overmatige boeg geeft aan dat de toevoersnelheid te hoog is voor de draadsnelheid.
- Afwerken en opruimen Als de draad volledig door het werkstuk is gegaan, stop dan de draad, verplaats het werk van de draad af en was en droog het afgewerkte werkstuk. Maak het werkgebied schoon van puin, spanen en snijresten.
⚠️ Belangrijk
Een van de meest gemaakte fouten die operators tijdens een procedure maken, is om geen opwarmsnit te laten lopen in het geval van een nieuwe draad De belichting van snijpunten is mogelijk niet uniform op een nieuwe draad De eerste paar centimeter snijruïnes slijten blootliggende uitstekende gritpunten weg en produceren een nog blokkering op het werkstuk voordat het daadwerkelijke moeilijke snijden in een werkstuk begint. Het snijden in een werkstuk met een ongeconditioneerde draad kan ongebruikelijke krassen of een kerf met ongelijke breedte achterlaten.
Specifieke instructies voor dagelijks en wekelijks laboratorium draadzaag operatie en het onderhoud wordt verzorgd door DONGHE, die over het algemeen zijn afgestemd op de specifieke toepassing die wordt gebruikt zodra ze zijn geleverd in een aangepast, branchespecifiek protocol.
Kritieke snijparameters en hun effecten
Vier factoren bepalen de resultaten van elke diamant draad gesneden: draadsnelheid, voeding, draadspanning en koelvloeistofstroom Oppervlakteruwheid, diepte van ondergrondse schade, kerf breedte en draadlevensduur worden allemaal bepaald door hoe deze variabelen op elkaar inwerken U kunt verschillende inconsistenties goed krijgen, of een ding fout en verpest het werkstuk of breek de draad.
| Parameter | Typisch bereik | Effect Wanneer Verhoogd | Effect wanneer te laag |
|---|---|---|---|
| Wire Speed | 5-25 m/s (precisie) Tot 80 m/s (industrieel) |
Vlottere oppervlakteafwerking, minder SSD per korrel, sneller snijden | Dieper korrelpenetratie, ruwer oppervlak, hogere draadslijtage |
| Feed Rate | 0,1-5,0 mm/min | Snellere cyclustijd, maar hogere snijkracht en draadboog | Langzamere cyclustijd, potentiële draadbeglazing (grits niet ingeschakeld) |
| Wire Tension | 20-60 N (labzagen) 150-250 N (industrieel) |
Rechtere snijbaan, gereduceerde draadboog | Overmatige draadboog, golvend gesneden oppervlak, bredere effectieve kerf |
| Koelvloeistofstroom | 0,5-3,0 l/min (spuitmondgericht) | Betere swarf verwijdering, koelere draad, langere draadlevensduur | Ophoping van zwarf, wrijvingshittepiek, snelle draaddegradatie |
En materiaalhardheid is de variabele die de grootste impact zal hebben op de vraag of je klaar bent voor succes of falen. Sterker nog, experimentele resultaten gedocumenteerd door onderzoekers van PMC (Nationale Bibliotheek voor Geneeskunde, 2024) geef aan dat voor monokristallijn silicium het gebruik van snelheidsgecontroleerde voeding in plaats van een constante voedingssnelheid zowel de snijtijd verkort als de oppervlakteruwheid van de siliciumwafel verbetert.
| Materiaal | Mohs Hardheid | Aanbevolen Feed Rate | Wire Speed | Belangrijkste zorg |
|---|---|---|---|---|
| Monokristallijn silicium | 7 | 0,5-3,0 mm/min | 10-20 m/s | Ondergrondse schadediepte |
| Siliciumcarbide (SiC) | 9.5 | 0,1-0,5 mm/min | 8-15 m/s | Draadslijtage (extreem hard) |
| Saffier (Al2O3) | 9 | 0,1-0,8 mm/min | 8-15 m/s | Draadboogcontrole |
| Geavanceerde Keramiek | 7–9 | 0,3-2,0 mm/min | 10-20 m/s | Rand chippen |
| Graniet / Marmer | 6–7 | 1,0-5,0 mm/min | 15-25 m/s | Consistentie van oppervlakteafwerking |
📐 Technische opmerking
Draadboog is de bocht of “bow” van de draad terwijl deze door het werkstuk snijdt Draadboog neemt toe met de voeding, neemt af met draadspanning en draadsnelheid Voor de toleranties van de SBS van een enkele SiC-wafel biedt real-time meting van draadboog een manier om de effectiviteit van het snijden te monitoren; onderzoek gepubliceerd in MDPI-materialen (2024) heeft aangetoond in situ meting van draadboog als een middel om de zaagcapaciteit tijdens het snijden van saffier te monitoren ', een methode die nu wordt toegepast door 27% van huidige gebruikers van real-time monitoring.
Enige Draadzaag versus Multi-Draadzaag versus Traditionele Snijmethoden
Kiezen tussen enkeldraads, meerdraads, of meszagen (met behulp van cirkelzagen, bandzagen en schuurwielen) wordt aangedreven door wat je hoopt te bereiken met het afgewerkte werkstuk: nauwkeurigheid, snelheid, flexibele snijgeometrieën of lage kosten per stuk Traditionele zagen met stijve messen domineren al tientallen jaren het algemeen snijden, maar het gebruik van draad als snijmedium opent nieuwe mogelijkheden voor draadzaagsnijtoepassingen.
| Attribuut | Single Wire Saw | Multi-Wire Saw | Diamond Blade Saw |
|---|---|---|---|
| Kerf Loss | 0,1-0,3 mm | 0,15-0,25 mm | 0,3-3,0 mm |
| Doorvoer | 1 snede per cyclus | 100-1.000+ bezuinigingen per cyclus | 1 snede per cyclus |
| Cut Flexibility | Elke hoek, gebogen sneden mogelijk | Alleen parallelle rechte sneden | Alleen rechte sneden |
| Ondergrondse schade | 2-10 µm | 3-15 μm | 15-50+ μm |
| Mechanische spanning | Zeer laag | Laag | Matig tot hoog |
| Materiaal Grootte Limiet | Tot 500+ mm diameter | Beperkt door draadbaanbreedte | Beperkt door bladdiameter |
| Best Use Case | O & O, prototyping, grote/onregelmatige monsters | Productie van massawafels | Materiaalsectie voor algemeen gebruik |
De verschillen in materiaalverlies worden aanzienlijk bij het snijden van dure substraten Draadzagen verliezen doorgaans 0,1-0,3 mm voor elke snede. Bladezagen verliezen 0,3-3,0 mm per snede. Dit heeft uiteraard invloed op het aantal geleverde wafels per boule bij het snijden van hoogwaardige materialen, zoals $2.000 SiC.
✔ Voordelen van één draadzaag
- Smalste kerf (0,1-0,3 mm) maximale materiaalopbrengst
- Als u parallelle slicing van een hoge-volume werklast nodig hebt, bekijk dan onze multi draadzaagmachine aanbod.
- Laagste ondergrondse schade onder mechanische snijmethoden
- Snijdt schuine of gebogen oppervlakken, niet alleen platte sneden
- Een koud snijproces, geen thermische impact op verwerkte componenten
⚠ Beperkingen voor één draadzaag
- Lage doorvoer, één keer gesneden
- Bevat werkstukken die te grof of omslachtig zijn voor een standaard meszaag
- Vereist een zorgvuldige parameterafstemming per materiaaltype
- Verbruiksdraad die moet worden vervangen als onderdeel van gepland onderhoud
- Risico op draadbreuk als gevolg van een verkeerde configuratie van de voedingskracht of spanning
Materialen en Industrie Toepassingen
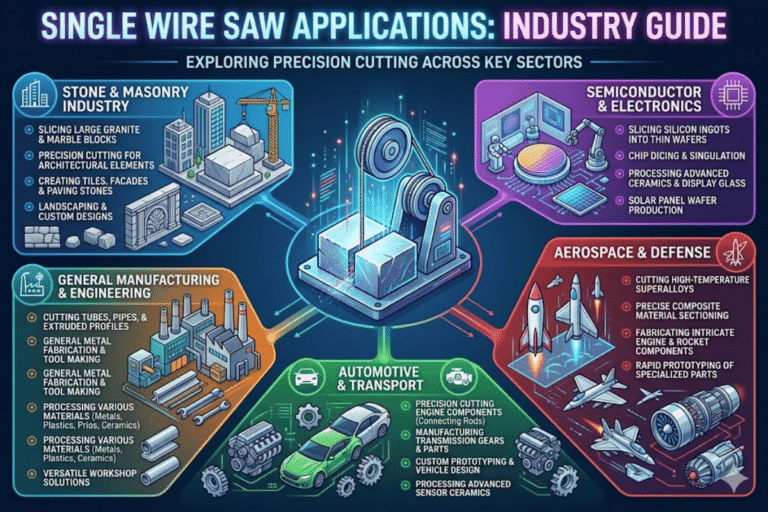
Draadzaagtechnologie wordt in elke branche gebruikt en vereist het snijden van kwetsbare, harde of dure materialen zonder overmatig afval. In feite is de wereldwijde markt voor diamantdraadzagen bereikt 1,08 miljard dollar in 2024 en groeit met een CAGR van 7,9%, die naar verwachting in 2033 2,14 miljard dollar zal bereiken, voornamelijk gevoed door behoeften op het gebied van halfgeleiders, fotovoltaïsche en geavanceerde materialen.
Productie van halfgeleiders Tot de meest nauwkeurige toepassingen: snijden van siliciumwafels en snijden van SiC-boule gebruikt in vermogenshalfgeleiders Chips worden vervaardigd op ultraflat wafers met onregelmatigheden in het oppervlak nabij het nanometerniveau Tegenwoordig hebben meer dan 47% van gebruikers van siliciumwafelsnijden op de markt van 2025 gekozen voor diamantdraadzagen om te worden geïntegreerd in hun waferproductielijnen, volgens voorspellingen van de industrie.
Fotovoltaïsche markt Bij de fabricage van zonnecellen wordt gebruik gemaakt van plakjes wafels die dun en precies uniform van dikte zijn (160-180 µm), afkomstig van polykristallijne of monokristallijne siliciumblokken Uit onderzoeksgegevens van fabrikanten blijkt dat de kunststofindustrie maar liefst 22% siliciumgrondstof heeft bespaard met behulp van draadzaagtechnologie voor fotovoltaïsche wafelsnijden vergeleken met draadzagen op rest- of slurrybasis.
Geavanceerde keramiek en composieten Aluminiumoxide, zirkoniumoxide, ferriet, piëzo-elektrische keramiek en hybride koolstofvezelcomposieten vereisen allemaal de zaageigenschappen bij lage spanning van draadzagen. Bladezagen veroorzaken te veel schade, zoals delaminatie of barsten.
Optische en magnetische materialen Optische elementen van lithiumniobaat, germanium of boor, alsmede permanente magneten op basis van zeldzame aardmetalen (Nd--Fe-B) vereisen niets minder dan ongerepte snijvlakken Het snijden van magnetische materialen met diamantdraadzagen voorkomt de thermisch geïnduceerde magnetisatieverliezen veroorzaakt door diamantbladen.
Steen en constructie. Hoewel het zagen met meerdere draden of lusdraden domineert in steengroeven tijdens de winning van grote steenblokken (graniet, marmer), bestaan er toepassingen voor het snijden van nisstenen en steenverwerking voor zagen met één draad bij nauwkeurige architectonische afwerking, reparatie van sculpturen en sloop van constructies van gewapend beton waarbij het minimaliseren van trillingen een van de belangrijkste aandachtspunten is Grotere steen- en constructiedraadzagen met hoog vermogen hebben soms hydraulische transmissie-elementen om de hogere draadspanning te genereren die nodig is voor het zagen van gewapend beton, een andere krachtbron dan de elektrische servo's die worden aangetroffen in onderzoeksprototypesystemen.
$1.08B
Mondiale DWS-markt (2024)
7.9%
CAGR tot en met 2033
47%
Halfgeleideradoptie
22%
PV-materiaalbesparing
Veelgestelde vragen
Q: Hoe werkt een draadzaag?
Bekijk Antwoord
Een draadzaag wordt gefundeerd op een enkele draad die met hoge snelheid wordt aangedreven in een rechthoekige werkomhulling over een werkstuk Diamantschuurmiddelen die galvanisch zijn op de draad slijpen weg bij het materiaal dat een snede (kerf) van millimeter tot submillimeterbreedte veroorzaakt Draad wordt in baan gehouden door een spannings- en geleidingssysteem; het wordt door een toevoerinrichting in een werkoppervlak gevoerd en een stroom schurende suspensie wordt daarbij gehouden door een koelmiddel, terwijl tegelijkertijd deeltjesresten worden weggespoeld en zaagwarmte-effecten worden tegengegaan. Een voltooide snede wordt doorgaans met vrij nauwe toleranties (2-10 mm) verkregen als gevolg van snijkrachten en aanpassingsvermogen aan complexe geometrieën.
Q: Wat zijn de beperkingen van een draadzaag?
Bekijk Antwoord
De belangrijkste beperkingen in de productie zijn doorvoer en positie en bedrijfsintegriteit Een enkele draadzaag maakt één snede tegelijk en is dus niet geschikt voor de productie door leveranciers van wafels of zonnecellen met groot volume (multidraadsystemen domineren die markt) Diamantdraad als gereedschap is een verbruiksartikel dat slijt met een gebruiksspecifieke levensduur van 30-100 m.sup.2 snijgebied dat wordt bepaald door materiaalhardheid en procesinstellingen. Hoog draadspanningsrisico latere schade en duur draadbreuk kunnen het gevolg zijn als voeding, spanning en koelmiddelstroom niet optimaal worden geleverd Volg veiligheidsmaatregelen voor het snijden van diamantdraad om pijn door gebroken draadfragmenten te voorkomen.
Vraag: Hoe verhoudt een diamantdraadzaag zich tot conventionele snijgereedschappen?
Bekijk Antwoord
Smalere kerfjes (0,1-0,3 mm vs 0,3-3,0 mm voor bladen), minder mechanische spanning, en koud snijden dat thermische schade vermijdt De afweging: lagere doorvoer en hogere verbruikskosten per snede.
Q: Welke materialen kan een enkele draadzaag snijden?
Bekijk Antwoord
Deze eendraadszaag is in staat om vrijwel elk hard en bros materiaal te zagen: mono - en polykristallijn silicium; SiC, saffier, GaN, geavanceerde keramiek (aluminiumoxide & zirkoniumoxide), optische kristallen, zeldzame aardmagneten, koolstofvezelcomposieten, graniet, marmer, gewapend beton, en metallische materialen Het enige dat kan verschillen is de keuze van de diamantgruisgrootte, draadsnelheid en voedingssnelheid voor een andere breuktaaiheid & hardheid van elk materiaal.
Q: Hoe lang duurt diamantdraad vóór vervanging?
Bekijk Antwoord
De levensduur van de draad hangt af van het materiaal dat wordt gesneden, de snijomstandigheden en het beheer van koelvloeistof Als maatstaf gaat gegalvaniseerde diamantdraad ongeveer 30.100 m² snijoppervlak mee Hardere substraten zoals SiC en saffier slijten sneller door draad dan zachtere substraten zoals silicium of keramiek. Drie factoren zijn het belangrijkst voor het verlengen van de levensduur van de draad: het handhaven van de juiste spanning binnen het gespecificeerde bereik van de fabrikant, het garanderen dat voldoende koelmiddel de contactzone te allen tijde bereikt, en het behouden van de voedingssnelheid binnen het materiaalspecifieke venster vermeld in de bovenstaande parametertabel Operators moeten vóór elke sessie draad inspecteren op verlies van meters, rafrays, diameterreductie en ongelijkmatige snijpatronen Vervanging van de draad voordat deze mislukt; Een middenspoor kan de draadbreuk veroorzaken en kan de draadverbindingsfunctie per spoorbreedte.
Vraag: Wat is het typische kerfverlies van een enkele draadzaag?
Bekijk Antwoord
Typisch kerf verlies voor enkele draadzaag zijn 0. 1mm tot 0. 3mm die hoofdzakelijk afhankelijk zijn van draaddiameter en dikte van diamantdeklaag De ultrafijne draad (draaddiameter onder 100 m) kan kerfs bereiken zo laag als 20-30 m Ter vergelijking, 0. 3-0. 5mm kerf zijn typisch voor ID Blade Saws; standaard diamantbladzagen geven 0. 5-3mm kerf.
In het geval van dure materialen zoals SiC of saffier verhoogt dit het aantal wafels dat uit elke staaf wordt verkregen.
Over deze analyse
Dit document is geschreven door de ingenieurs van DONGHE, de fabrikant van diamantdraadzaagsystemen sinds 2014, gevestigd in Shanghai China Alle snijparametersbereiken en materiaalspecifieke aanbevelingen in dit artikel zijn geproduceerd uit meer dan 10.000 snijkoffers, waaronder halfgeleider, PV en geavanceerde snijkoffers van keramische materialen. DONGHE-patenten 35 ontwerpen voor draadgeleidingsstructuren, spanningscontrole en precisietoevoermechanismen.
Voor nauwkeurige werkstukspecifieke snijparameters kan een testsnede worden geleverd door ons applicatietechnologieteam.
Referenties en bronnen
- Studie van het zaagproces van diamantdraad voor hard- en brosse materialen met één kristal - A41 (A41- ).: Journal of Manufacturing Processes / ScienceDirect
- Er werden zeven experimenten uitgevoerd, waarbij de voedingssnelheid en snelheidsregeling op het snijden van monokristallijn silicium varieerden.2 De resultaten werden samengevat in de onderstaande tabel:3
- Metingen van draadboeg in situ om de evolutie van het zaagvermogen tijdens het snijden van saffier te monitoren (2024), met name MDPI Mater.
- Recent ontwikkelde programma's voor het gebruik van high precisie diamant draadzaag om monokristallijn silicium (2023) te snijden, namelijk MDPI-micromachines
- Vergelijking van twee verschillende snijmethoden: zaag met lage snelheid en draadzaag. UKAM industriële superharde gereedschappen
- Marktupdate: De Diamantdraadzaag werd in 2023 gewaardeerd op US$ 2.388,3 Miljoen Breid uw bedrijf uit met behulp van ons rapport!24022024
- Onderzoek naar het verwijderen van de wijze van vaste schurende diamantdraadzaag op fiang; monokristallijn silicium; Belangrijkste technisch materiaal; Wetenschappelijk.Net
Gerelateerde artikelen
- Enige Draad en Multidraadzaag: Wat zijn de Belangrijkste Verschillen & het Juiste Type voor Uw Productievereisten
- Hoe diamantdraadzaag werkt: werkende principes uitgelegd overzicht van diamantdraad
- Onderhoud van laboratoriumdraadzagen: Best Practice Guide, verleng de levensduur van de draad en de uptime van apparatuur
- Diamantdraadzaagveiligheidsprocedures voor laboratoriumhanden - minimale veiligheidsprocedures vereist voor operators
- Wafersnijden voor halfgeleiders - systeemconfiguraties specifiek voor toepassing