Neem contact op met DONGHE Company


Hoe Multi Wire Saws SiC Wafers snijden van Ingot tot Finished Substrate
📐 Snelle specificaties SiC Multi Wire Saw Cutting
| Wafer Materiaal | 4H-SiC /6H-SiC (Mohs 9.2-9.5) |
| Draad Type | Geëlektroplateerde diamantdraad (0,10-0,22 mm dia.) |
| Kerf Breedte | 90-200 µm (varieert per draaddiameter) |
| Typische Draadsnelheid | 12-25 m/s |
| Wire Tension | 40-45 N |
| Oppervlakte Ruwheid (Ra) | ~1,8 μm |
| Toepasselijke normen | SEMI M1 (randspecificaties) |
Siliciumcarbide blijft op Mohs 9.2-9.5, het hardste van alle commerciële halfgeleidermateriaal in productie vandaag Dat niveau van hardheid maakt wafer slicing als een van de moeilijkste stappen in de gehele SiC supply chain 'een stap waar onjuiste apparatuur of parameters kan vegen dagen van kristalgroei in minuten. Multi-wire zaagmachines zijn de oplossing voor dit probleem, het uitvoeren van 100+ individuele diamantdraden door een enkele staaf tegelijkertijd, waardoor honderden wafers per run worden geproduceerd We analyseren de fysica, procesparameters en apparatuuroverwegingen die een partij wafers over de aanvaardbare specificaties kunnen laten kantelen, of ze in kostbaar schroot kunnen veranderen.
Waarom de vraag naar SiC-wafers de ontwikkeling van multidraadzagen versnelt
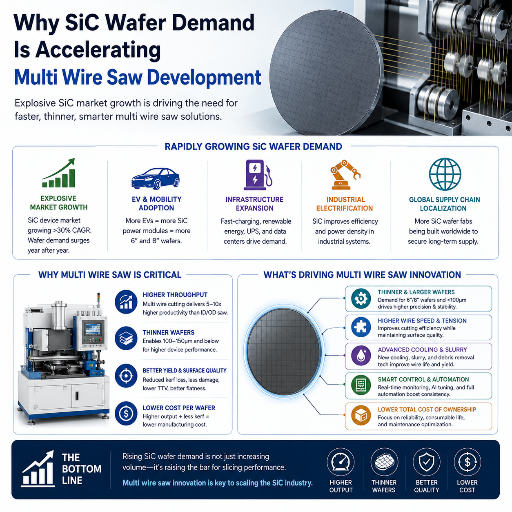
Hoewel traditionele silicium IC-makers hun tijd namen om de overstap naar SiC te maken, is het segment halfgeleidermateriaal de afgelopen jaren e×treem snel gegroeid De belangrijkste reden? Betere voor elektrische auto-elektronica zijn de motivator SiC-omvormers en zonneladers snijden schakelverliezen in de helft (of meer) klassieke silicium IGBT-energie en e× EV-rijbereik EV Tegen 2025 is een meerderheid van de nieuwe EV-platforms al inverC inverC inverter en tegen het einde van het decennium opgenomen, dat cijfer zal waarschijnlijk door het dak gaan.
📐 SiC-marktgroei belangrijke statistieken
- Mondiale SiC-markt: $1,69 miljard (2025) $6,4 miljard (2032)
- Samengesteld jaarlijks groeipercentage: 21.3% CAGR
- EV SiC omvormer adoptie: 35% van nieuwe EV's
- Industrie wafer grootte overgang: 150mm (6-inch) 200mm (8-inch)
Dit niveau van ambitieuze groei zet een redelijk knelpunt in de waferfase Het fysieke damptransport (PVT) boule groeiproces dat SiC produceert duurt waarschijnlijk enkele dagen per boule, wat vervolgens een beperkte nμmber substraten oplevert Wanneer elke seconde van uw grondstof ROI kostbaar is, gaan extra wafer-precision slicing efficiëntie direct naar de eindproduct marge.
De industriële trend van 6-inch (150 mm) naar 8-inch (200 mm) SiC-wafels zorgt ervoor dat er steeds meer vraag is naar ultradunne, platte substraten precisie multi draad zaagsystemen 10 langere draadoverspanningen, nauwkeurigere spanningsregeling, en een breder gesneden omhulsel Apparatuur die 10 jaar geleden gemakkelijk 4 inch substraten hanteerde, kan de vlakheid en gelijkmatigheid in dikte die nodig is voor 200 mm diameters niet behouden.
Zie voor meer informatie over de eigenschappen en toepassingen van siliciumcarbide Overzicht van Siliciumcarbide Technologie (PMC). Voor aanvullend onderzoek van de California Energy Commission over de toekomst van SiC-waferproductietechnieken, kijk Lasergebaseerde alternatieven voor platen bij de productie van siliciumcarbidewafels.
Hoe een Multi Wire Saw de basisprincipes van SiC 'proces' snijdt
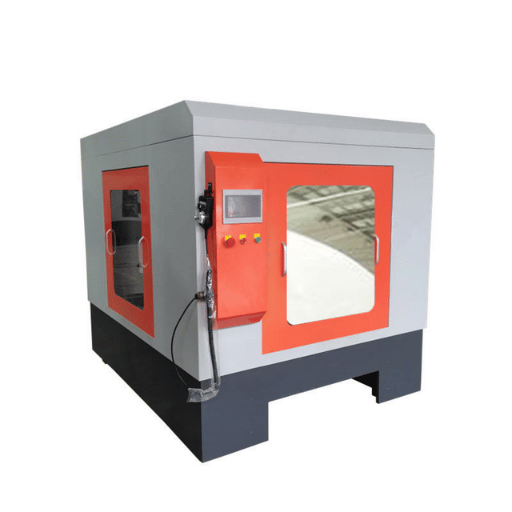
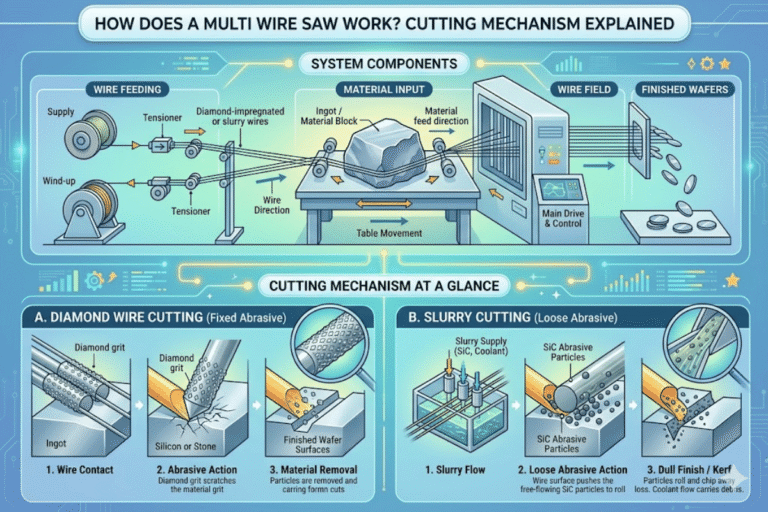
Na een specifieke volgorde is het SiC multi draadzaag snijproces als volgt Basiskennis van elke stap e×vlakt waarom controle van elke parameter tijdens het snijden zo kritisch kan zijn.
Stap 1 Ingot montage. Elke SiC-ingot wordt met behulp van epoxylijm aan een glas- of koolstofbalk gehecht. De uitlijning heeft in dit stadium rechtstreeks invloed op de wafelboog en schering in het eindproduct. De balk wordt aangesloten op het toevoermechanisme van de machine, dat de neerwaartse daalsnelheid tijdens het snijden regelt.
Stap 2 2 Voorbereiding van het draadweb. Tussen 120 en 150 parallelle gegalvaniseerde diamantdraden zijn precisiegeleidingsrollen met schroefdraad, waardoor een vlakke “draadbaan ontstaat.” De geleidingsgroeven definiëren draadsteek. De steek bepaalt de wafeldikte plus kerf. Elke draad heeft doorgaans een nominale diameter van 0,22 mm en een diamantgruis van 25 µm, gebonden aan een stalen kern.
Stap 3 3 Instelling van de parameter en activering van het koelmiddel. De operator stelt draadsnelheid (12-25 m/s), draadspanning (40-45 N) en voedingssnelheid (~1 mm/min voor SiC) in Koelvloeistofsproeiers zijn zo geplaatst dat snijvloeistof in de kerfingangszone wordt geleid. De diamant draad snijapparatuur voor SiC activeert de koelvloeistofstroom voordat het draadcontact begint.
Stap 4 4 Gecontroleerde afdaling van het voer en gelijktijdige afdaling. Tijdens het snijden daalt de staaf af in het bewegende draadweb Alle draden snijden gelijktijdig, waardoor de staaf in parallelle wafels wordt gesneden. Gesneden enveloppen kunnen op geavanceerde systemen 250×250×100 mm bereiken. Bij een toevoersnelheid van ~1 mm/min vereist een SiC-staaf van 25 mm ongeveer 25 minuten actieve snijtijd.
Stap 5 5 scheiding en reiniging van de wafer. Nadat de snede is voltooid, blijven wafels aan de balk bevestigd door een dunne epoxylaag. Ze worden losgemaakt in een verwarmd oplosmiddelbad en vervolgens ultrasoon gereinigd om vuil en koelmiddelresten te verwijderen.
📐 Technische opmerking: De draadgeleidingssteek bepaalt de wafeldikte + kerf. Voor een doelwafel van 350 µm met een kerf van 200 µm is de vereiste steek 550 µm. De spanningsuniformiteit over alle draden moet binnen ±2 N blijven om te voorkomen dat de totale diktevariatie (TTV) de SEMI M1-limieten overschrijdt. Op een 150-draadssysteem betekent dit dat het spanningscontrolesysteem 150 onafhankelijke belastingskanalen tegelijkertijd beheert.
Voor het vastschurend diamantdraadzagen van SiC worden de experimentele gegevens over snijmechanica en oppervlaktevorming van het onderzoek van de Universiteit van Michigan met behulp van diamantdraad gedetailleerd beschreven in hun artikel over vast-schurende diamant draad zagen snijden.
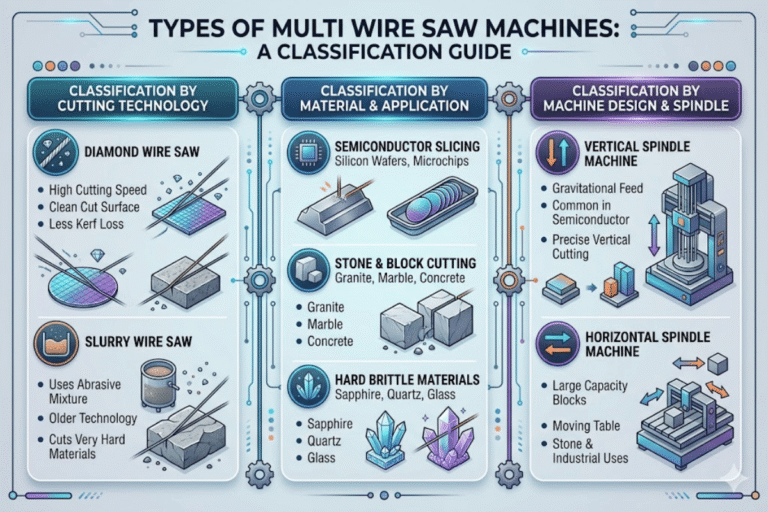
Diamantdraad versus sl-slurrydraad voor SiC-snijding, gegevensgestuurde vergelijking
Vergeleken met drijfmest is de industrie verschoven naar diamantdraadzagen voor SiC-wafelen, maar de vergelijking is niet zo vertekend als velen denken. Beide technologieën hebben hun eigen respectievelijke afwegingen, relevant bij verschillende stappen in de toeleveringsketen.
| Parameter | Diamantdraad | Slurry Wire |
|---|---|---|
| Snijsnelheid | 2-3× basislijn | Basislijn (1×) |
| Kerf Breedte | 150-260 μm | <200 µm |
| Draad Diameter | 0,10-0,22 mm | 0,10-0,16 mm (stalen kern) |
| Oppervlakte Ruwheid (Ra) | ~1,8 μm | ~0,8-1,2 μm (fijner) |
| Ondergrondse schade | 15-30 µm schadelaag (brosse breuk) | 5-15 µm schadelaag (ductiele slijtage) |
| Koelvloeistof | Snijvloeistof op waterbasis | Schuurslurry (polyethyleenglycol + SiC-schuurmiddel) |
| Draadkosten | Hoger per meter draad | Lagere draadkosten + hoge slurrykosten |
| Milieu-impact | Schoner (geen slurry afvalstroom) | Aanzienlijke vereisten voor afvalverwijdering |
En hier is de schok voor de meeste ingenieurs: diamantdraad is niet altijd de beste keuze voor SiC. Het voordeel van de doorvoersnelheid is reëel, geest 2 3x sneller hanteren 15-20 keer zoveel siliciumwafels in dezelfde hoeveelheid zaagtijd -maar het komt voor een prijs: de dikke door vergelijking ondergrondse schade laag (15-30 m vs. 5-15 m in slurry) moet later worden verwijderd door de lep- en polijstprocessen, waardoor extra kosten en materiaalverlies worden toegevoegd aan de afgewerkte wafel Vergeleken met traditionele slurry-gebaseerde snijmethoden ruilt het diamantdraadsnijproces de oppervlaktekwaliteit voor doorvoer. SiC bovendien bevordert de slijplaag micro-druk van met brosse draad 9 Mohs 9.
✔ Voordelen van diamantdraad
- 2-3× snellere snijsnelheid dan drijfmest
- Geen verwijdering van mestafval vereist
- Schonere kerf voor eenvoudiger nabewerking
- Beter geschikt voor productie in grote volumes van saffierwafels en SiC-substraten
⚠️ Diamantdraadbeperkingen op SiC
- Bredere stoeprand (150-260 µm) vermindert de opbrengst van de wafer. Zaagsporen vereisen een lepping
- Dieper ondergrondse schade moet meer worden gepolijst
- Snellere diamantcoating slijtage op SiC vs silicium
- Een hogere ruwheid (Ra ~1,8 µm) vereist extra lappen
Het komt erop neer: business as usual voor SiC, de meeste molens nu snijden de voornoemde doorvoer voordeel met latere polijststappen begroot in het downstream proces Voor een vergelijking van de productie-efficiëntie en kosteneffectiviteit van diamant en alμmina slurry draad zagen, zie Diamantdraadzagen: duurzaam alternatief (ScienceDirect). A recenter overzicht van een groter monster van de SiC-diamantdraadzaagliteratuur dient als betere inzichten voor de snij- en ondergrondse schademechanismen.
Kritieke procesparameters die de SiC-wafelkwaliteit controleren
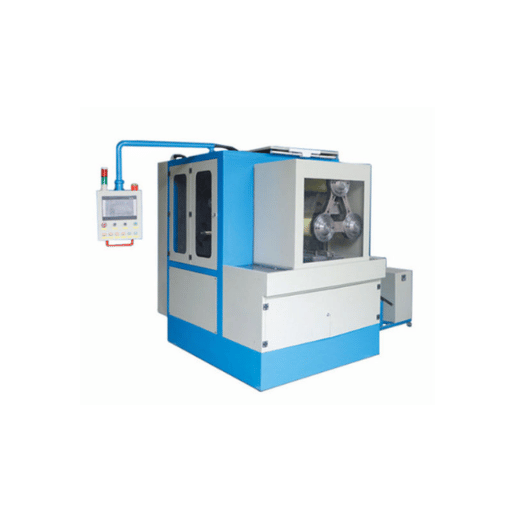
Voor multi draad zaag SiC snijden, de drie belangrijkste parameters te controleren zijn draadsnelheid, voedingssnelheid, en draadspanning Ze beïnvloeden elkaar, moet u ze allemaal afstemmen om een optimale oplossing voor elke SiC rang en blokgrootte te bereiken: het doel van procesingenieurs die hun weg weten rond de apparatuur en het materiaal.
Draadsnelheid: 12-25 m/s. Hogere draadsnelheid verhoogt de snelheid van de verwijdering van het draad en verbetert de doorvoersnelheid 'maar' SiC, het verhoogt ook de diepte van ondergrondse schade Diamantgrutten grijpen het kristaloppervlak aan met hogere energie, waardoor de verwijderingsmodus verschuift van ductiel krassen naar brosse breuk. De meeste SiC-bewerkingen nestelen zich in het bereik van 15.20 m/s als afweging tussen productiviteit en oppervlaktekwaliteit.
Voedingssnelheid: ~1 mm/min voor SiC. Dit is aanzienlijk langzamer dan siliciumwafelen (dat kan lopen met 2-4 mm/min) omdat de hardheid van C veel hogere snijkrachten genereert per eenheid verwijderd materiaal. Een te hoge pushtoevoersnelheid verslechtert alleen de oppervlaktekwaliteit. Het risico bestaat dat catastrofale draadbreuk ontstaat, vooral in de ingangszone van de staaf Si waar de draad voor het eerst contact maakt met het gebogen oppervlak.
Draadspanning: 40-45 N. Spanning houdt de draad recht en bepaalt hoeveel de draad doorbuigt onder snijbelasting Te veel spanning en de draad knapt Te weinig en de draad dwaalt, waardoor wafelboog en ongelijke dikte ontstaan PLC-gestuurde spansystemen met load-cell feedback op elke draad zijn standaard aan draadzaagoplossingen voor halfgeleidermaterialen.
Koelvloeistofstroom is de vaak over het hoofd geziene vierde parameter Snijvloeistof moet het kerf ingangspunt bereiken met voldoende stroomsnelheid om zowel warmte als SiC puin deeltjes te verwijderen Onvoldoende koelvloeistof leidt tot thermische opbouw die dimensionale onnauwkeurigheid veroorzaakt door uitzetting, en puin accμmulatie die draad slijtage versnelt Zaagtemperatuur monitoring is steeds meer standaard op productie-grade machines.
Pro Tip: Voer altijd conservatieve voedingssnelheden uit (dus vertraag) aan het begin van de snede. SiC is geen silicium en het produceren van energie in kerf is niet goed bij het snijden van hard materiaal zoals SiC. Met een lage en optimale draadsnelheid voorkomt u draadbreuk en produceert stabielere snijkrachten en krachttrends tijdens bedrijf.
Engineering Tip: Voor off-axis 4H - en 6H-SiC-substraten minimaliseert de snijrichting het chippen van de randen Bij het starten van het snijden op een nieuwe SiC-ingot moet de voedingssnelheid voor de eerste 5 mm van de ingangszone tussen 30 en 50% van de typische steady-state ingangssnelheid liggen, om overtollige krachten te vermijden die draadbreuk kunnen veroorzaken als gevolg van het versnellende en vertragende effect van de overgang van tussen vrije overspanning en belaste snijzones.
Onderzoek naar draadslijtage-effecten op de SiC-zaagkracht en oppervlaktekwaliteit wordt hierin besproken PMC-artikel waarin het draadzaagslijtage-gerelateerde experiment wordt beschreven.
Belangrijkste overwegingen voor de kwaliteit van het zagen van SiC-draad
Wafering SiC introduceert specifieke defecttypen waarop tijdens het proces moet worden gecontroleerd en die tijdens het proces moeten worden genomen om dit te voorkomen. Een illustratieve kaart van defectmodi naar oorzaken vindt u hieronder.
| Defect | Primaire Oorzaak | Preventie |
|---|---|---|
| Draadbreuk | Overmatige spanning of invoervoedingssnelheid te hoog | Verminder de invoervoeding tot 30-50% in stabiele toestand; controleer de uitlijning van het koelmiddelmondstuk |
| Hoge oppervlakteruwheid (Ra >2,5 µm) | Versleten diamantcoating of overmatige voedingssnelheid | Monitor draadslijtage; vervang draad met door de fabrikant gespecificeerde intervallen |
| Ondergrondse microkraken | Broze breukmodus door agressieve parameters | Verminder draadsnelheid; verhoog de koelmiddelconcentratie |
| TTV >10 µm | Ongelijke draadspanning over het web | Kalibreer spanningscontrolesysteem; controleer draadgeleidingslagers |
| Waferboog / schering | Asymmetrische restspanning | Zorg voor een symmetrische koelvloeistofverdeling; het verifiëren van de uitlijning van de staafbundelbinding |
Elke draadzaag moet goed worden onderhouden en bediend om vermijdbare storingsmodi te minimaliseren, zoals meer dan 70%. Aanbevolen dagelijkse onderhoudsactiviteiten omvatten het controleren van de spanningsinstelling, ervoor zorgen dat de koelvloeistofstroom niet wordt beïnvloed, en bij het produceren van SiC-controlegeleiderrollager en geleidingsgroefslijtage na elke 10-15 runs. Let tijdens het SiC-zaagproces speciaal op de slijtage van de draadgeleidingsgroef. Een grotere slijtage gaat gepaard met het doorblazen van SiC.
Een enkel kwantitatief feit dat leerzaam is: materiaalgebruiksefficiëntie na de gehele productieketen van wafers is slechts ongeveer 50%. Dat betekent dat de andere 50% wordt weggegooid in kerf, ondergrondse schadeverwijdering en randvorming. Elke verbetering op die gebieden heeft een onmiddellijke impact op de waferkosten, vandaar de toenemende vraag naar zeer nauwkeurige multi-wire zaagmachines met best-in-class kerf control.
Kerf Loss en materiaalopbrengst & Vergeten Meer Wafels per Ingot
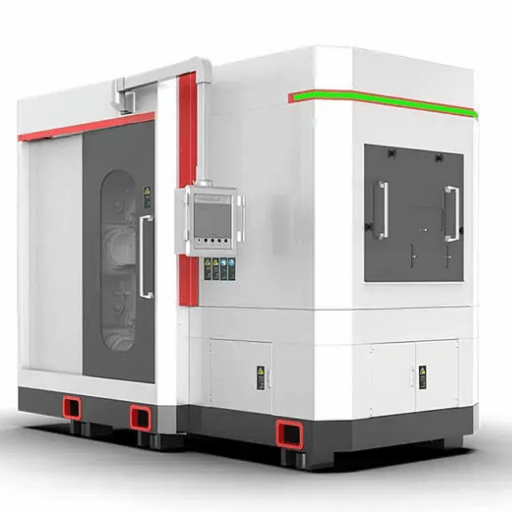
Elke micron kerf die verloren gaat is een kwart van de partij materiaal die tot stof gaat In silicium waferen typische kerfbreedtes zijn 90 120 m met behulp van moderne dunne draden SiC monokristallijn materiaal is harder (het schuurmiddel is een keramiek zelf) vereisen toleranter dikkere draad Typische kerfbreedtes zijn 150-200 µm per snede, en het produceren van dunne wafels van dit harde en brosse materiaal vereist precisie snijden bij elke stap.
Kijkend naar trends in de industrie: de trend van minder dan (NT) draaddiameter Wat betekent dat in reële geldbesparing? van 0,12 mm naar 0,10 mm draad gaan bespaart de industrie traditioneel ongeveer 60 m kerf per wafer Omdat je 150+ wafers uit een enkele 25 mm blok snijdt, komt dat echt bij elkaar in termen van opbrengstwinst Moderne systemen met meerdere draden kunnen kerfdiameters krijgen zo laag als 98 m door 120 150 draadsegmenten parallel te gebruiken Er is een systeemdoorvoer van 1.200 wafers per uur aangetoond.
📐 Kerf Reduction Trend 9C Draadzagen
- Standaard draaddiameter: 0,22 mm trending naar 0,10 mm
- Kerf breedte: 200 m 98 m met hoogwaardige gereedschappen
- Opbrengstwinst door kerfreductie: ~22% meer wafels per 25 mm staaf
- Doorvoerbenchmark: 1.200 wafels/uur op moderne systemen
Opbrengstberekening voor eventuele vaste blokken-tot-wafels:
gebruikt door NREL en toont de economische aspecten van kerfbesparingen bij de productie van SiC-wafels
Een SiC-staaf van 25 mm met een doeldikte van (GA) 350 m levert ~45 wafels op
kerfbreedte verkleinen van 200 m naar 100 m
De extra 10 wafels betalen de kosten van een enkel mes van 0,10 mm in 25 tot 50 uur terug ten opzichte van het huidige industriemes.
Met andere woorden, als typische kerfbreedtes voor 6 en 8 inch siliciumcarbide van 200 m naar 100 m zouden worden geduwd, zou de waarde van die versterking ongeveer 10 extra wafels per vorm per staaf zijn, wat zich zou vertalen in een verbetering van de opbrengst van bijna 22% ten opzichte van alleen de kerfdiepte.
0,10 mm draad met een steek van 0,12 mm
Draad van 0,125 mm met een steek van 0,25 mm.
Hoe u de juiste multidraadzaag voor SiC-productie selecteert
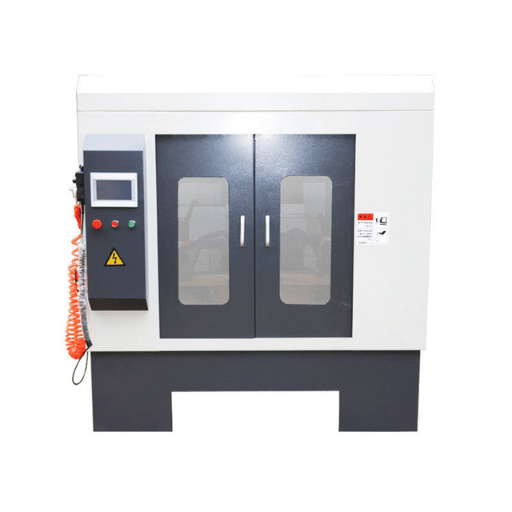
0,133 mm draad met 0,35 mm spoed.
SiC Multi Wire Saw Selection Checklist
- 0,150 mm draad met 0,40 mm steek, dit is wat je ziet in Si wafering.
- Draad van 0,150 mm met een steek van 0,80 mm.
- NREL heeft onderzoek gepubliceerd naar de productiekostenstructuren van SiC-wafels, inclusief de economie van kerfverlies. Zie hun SiC wafer productie onderzoek voor aanvullende gegevens over materiaalopbrengstoptimalisatie.
- Uw leverancier van apparatuur moet de compatibiliteit van uw machine met SiC-toepassingen kunnen verifiëren Niet elke multidraadzaag is ontworpen voor gebruik met de schurende en schurende toepassingsparameters die SiC nodig heeft. Niet alle fabrikanten van apparatuur zijn bereid de wijzigingen aan te brengen die nodig zijn voor schurend gebruik (extra wassing, speciale klemming, belasting Celspanningsregeling, speciale stofafname, extractie en distributie op verschillende manieren, enz.). Andere fabrikanten van apparatuur zijn bereid om met de verschillen in schuurmachines om te gaan.
- Gesneden envelop: voldoet aan uw normale vereisten voor de invoerdiameter: 150 minimμm voor 6 inch, 200 minimμm voor wafels van het 8 inch-type. Voor 12 en 18 inch boards kunnen molens tot 1500 mm zijn, wat een aangepaste machineplanning kan inhouden.
- Nμmber van draden en pitch-mogelijkheden: sluit de opties voor de waferdikte af en definieert maximμm-wafels per opbrengstrun.
- Spanningsmogelijkheid: Raadpleeg uw apparatuurleverancier of overleg met een deskundige klant Veel apparatuurleveranciers hebben nu PLC load-cell spanningsregeling voor schuurtoepassingen.
- Draadsnelheid: 12 20 m/sec beperkt de productiviteit van harde materialen zoals SiC en saffier.
Belangrijkste factoren waarmee rekening moet worden gehouden: Voor SiC-specifieke productie zijn de precisie van de spanningsregeling en de capaciteit van het koelsysteem de twee kenmerken die machines die SiC aankunnen het meest direct scheiden van machines die SiC aankunnen en machines die dat niet kunnen Een machine die is beoordeeld op silicium mist mogelijk de krachtcapaciteit en het thermische beheer die SiC vereist Vraag altijd SiC-specifieke snijtestgegevens op van de fabrikant voordat u zich engageert.
Koelvloeistofcapaciteit: 1 10 GPM moet de hoeveelheid gegenereerde warmte voorblijven en het vuil verwijderen dat tijdens het snijden op SiC ontstaat.
Veelgestelde vragen
Welke materialen kan een multi draadzaag snijden naast siliciumcarbide?
Bekijk Antwoord
Draadonderbrekingsdetectie: Verplicht op onbeheerde runs van de operator Standaard op machines van hoge kwaliteit
Zegbrk_0017.
Materiaalcompatibiliteit: Bevestig dat laboratoriumtests zijn uitgevoerd op SiC-, saffier-, kwarts-, keramiek- en nanokristallijnmagneten op apparatuur van elke leverancier.
Zegbrk_0018.
Automatiseringsmogelijkheid: moet een traceerbaarheidssysteem (MES) omvatten dat compatibel is met de behoeften van de gebruiker en indien mogelijk automatisch laden (autobucketing, automatisch primen).
Zegbrk_0019.
Hunan Donghe Machinery is gespecialiseerd in de productie van automatische diamantdraadzagen voor epit@si-coa@l grade SiC, juweelsaffier, kwarts, keramiek en Noord-Amerikaanse neodymiμm vaste stoffen. Hun PLC-spanningsregeling, draadbreukdetectie en gesneden overlay-functies zijn beschikbaar voor aanpassing van apparatuur.
Zegbrk_0020.
Multi draden zagen gesneden saffier (toont LED substraten), kwarts (gebruikt voor optica), galliμm nitride, silicium, keramiek, neodymiμm magneten Ze kunnen variëren de snelheid en spanning per materiaal.
Hoe behoudt een multidraadzaag een consistente wafeldikte?
Bekijk Antwoord
De dikte-uniformiteit wordt bepaald door het volgende: nauwkeurigheid van de draadgeleider (/pitch-nauwkeurigheid 50 m), computergestuurde draadspanning met load-cell feedback over de gehele draadlengte, en stabiele feed rate control Moderne systemen bereiken Total Thickness Variation (TTV) onder de 10 m op de gehele wafer.
Wat is de levensduur van diamantslijpdraad en hoe wordt deze vervangen?
Bekijk Antwoord
De levensduur van een diamantdraad hangt af van de materiaalhardheid en snijparameters. Er wordt een langere levensduur verwacht bij diamantzagen in siliciumstrips vergeleken met SiC vanwege de hardheid van het schuurmateriaal van siliciumcarbide. Het vervangen van de draad vereist het doorschroeven van de nieuwe draad door alle geleidingsrollen - op een zaag van 150 draden. Het duurt ongeveer 2-4 uur stilstand. Gebruiksvolgsystemen monitoren de toename van de snijkracht om een proactieve indicatie te geven voor wanneer draad moet worden vervangen.
Kan een multidraadzaag zowel monokristallijn als polykristallijn SiC snijden?
Bekijk Antwoord
Ja. monokristallijn 4H-SiC en 6H-SiC worden gebruikt als de soorten substraat die voor de meeste krachtapparaten worden gebruikt Oriëntatie van het kristal kan een invloed hebben op het zaagproces, aangezien de voorkeursrichtingen langs de oorspronkelijke kristalsnede de meer gedefinieerde chipvorming en minder ondergrondse schade zullen veroorzaken vergeleken met snede loodrecht op de consensus van het kristallografische vlak. Polycrystallijn SiC wordt gebruikt voor zijn structurele en slijtagetoepassingen en zal niet zo gevoelig zijn voor oriëntatie, maar is net zo hard voor het siliciumcarbidemateriaal.
Wat is de maximale grootte van de µm-ingot die een zaag met meerdere draden aankan?
Bekijk Antwoord
Het algemene uitgangspunt is dat de huidige multi draad zagen zijn ontworpen voor 6 inch (150 mm) SiC blokken maar de beweging is in de richting van 8 inch (200 mm) geschikte machines De typische gesneden envelop (bijvoorbeeld geavanceerde systemen hebben 250250100 mm of zo) en de nμmber van de geproduceerde wafers per blok hangt af van de lengte.
Hoe beïnvloedt de zaagtemperatuur de kwaliteit van de SiC-wafel?
Bekijk Antwoord
Verhoogde zaagtemperaturen vereisen dat de draad en het werkstuk thermische uitzetting ervaren, wat resulteert in maatonnauwkeurigheden naast het toevoegen van restspanning. Koelvloeistof (doorgaans gedeïoniseerd water met verschillende additieven) moet in een tempo worden afgeleverd bij het ingangspunt van de stoep in een tempo dat groot genoeg is om afkoeling en verwijdering van snijwarmte en deeltjes in de chip te garanderen Verhoogde temperaturen leveren de belangrijkste bijdrage aan het afbrokkelen van de randen van SiC-wafers, met name aan de stijgingen van de temperatuur die worden waargenomen bij de inlaat- en uitgangszones.
Ben je in de markt voor een multi draadzaag geschikt voor het zagen van SiC en saffier? Donghe bouwt precisie diamantdraad snijapparatuur op basis van onderzoek en ontwikkeling 10+ jaar, 35 patentaanvragen en ISO 9001:2015-certificering.
Over deze analyse
Dit artikel is samengesteld door de ingenieurs van Shanghai Donghe Science & Technology fabrikanten van diamantdraadzaagapparatuur gespecialiseerd in keramiek en harde en brosse materialen De voedingsparameters, gegevens over kerfverlies en strategieën voor defectpreventie die in dit artikel worden besproken, zijn afkomstig uit gepubliceerde academische literatuur, SEMI-specificaties en veldresultaten afgeleid van succesvolle bewerkingscombinaties van SiC-, saffier-, silicium- en kwartssubstraten met in totaal meer dan 10.000 zaaggebeurtenissen. Waar specifieke details zoals machinemodel en waferkwaliteit variëren, worden dergelijke cijfers genoteerd in plaats van afzonderlijke definitieve gegevenspunten te verschaffen.
Referenties en bronnen
- Technologieoverzicht van SiC -W NIH
- Productie van SiC-wafels door laser 'California Energy Commission
- SiC waferzagen door vaste schuurmiddelen diamantdraad, Universiteit van Michigan
- Duurzaam productiealternatief in diamantdraadzagen, - ScienceDirect
- Hard en bros materiaal diamantdraadzaagproces,-WetenschapsDirect
- Invloed van draadzaagslijtage op snijkracht en oppervlaktekwaliteit -W-M-C
- Ontwikkeling van geavanceerde SiC-wafelproductietechnieken ', I.M.R.L
- Kostenanalyse van productiemethoden voor SiC-elektronica, namelijk NREL