Entrez en contact avec la société DONGHE


Mise à jour juin 2026 Révisé par l'équipe technique de Shanghai Donghe Science and Technology Co., Ltd
La phrase tranchage de tranches vs découpage de tranches Cela ressemble à un choix entre deux méthodes de coupe rivales Ce n'est pas le cas Le tranchage de la plaquette vs le découpage de la plaquette est vraiment une question sur deux étapes de production séquentielles, pas deux outils concurrents Le tranchage et le découpage sont deux travaux différents effectués aux extrémités opposées de la vie d'une plaquette : trancher transforme un lingot cristallin en plaquettes nues au tout début, et le découpage en dés une plaquette finie et porteuse de circuits en matrices individuelles à la toute fin La confusion entre les deux conduit les acheteurs à comparer des machines qui n'ont jamais été des alternatives, et à ignorer où se produisent leurs véritables pertes de matériaux et de coûts.
Réponse courte : le tranchage de tranches (avant) transforme un inyog traditionnel cristallin (ou SiC/saphir) en une fine tranche à l'aide d'un scie à fil diamantée. (back-end) le découpage en tranches transforme une tranche finie (complète le cycle de vie du produit) en centaines de matrices par singulation à l'aide d'une scie à filière ou d'une scie à lame à processus laser, plasma ou furtif (scie de calage) ou technique de découpage (par exemple un processus furtif).Ce sont des étapes qui s'enchaînent les unes après les autres sur une seule pièce de matériau, dans cet ordre, pas des choix entre l'une ou l'autre.
Principaux points à retenir
- Le découpage est frontal (en yasou, ou Asaris, ou en vous) ; le découpage est back end (d'une plaquette en vous).Machines différentes. Points focaux différents.
- Le découpage furtif peut laisser des matrices de silicium de 60 µm à une résistance à la rupture de 153 kgf, la plus élevée de toutes les méthodes de séparation sous pression testées.
- Le kerf de dés à lame fonctionne ~20-50 m ; le laser descend en dessous de 10 m ; le plasma et la furtivité se rapprochent de zéro kerf.
- En tranchant, la chute de kerf de fil diamant de 0,15 mm à 0,06 mm augmente le nombre de plaquettes par lingot de 200 mm de ~571 à ~769 (+35%).
- laser ne se contente pas de battre la lame de“ en fait, la lame reste plus rentable même sur silicium où sa monture est relativement coûteuse et axée sur les coûts, sa qualité de paroi latérale est excellente.
Spécifications rapides : tranchage ou découpage
| Tranchage de la plaquette | Lingot/boule → fines plaquettes nues (avant) |
| Découpage de gaufrette | Plaquette finie → matrices individuelles (back-end /die singulation) |
| Outil de tranchage | Scie multifilaire diamant |
| Outils de dés | Scie à dés, laser, plasma, laser furtif |
| Terme de largeur de coupe | Tranchage : kerf de fil | Découpe : kerf dans la rue |
| Matériaux typiques | Si, SiC, saphir, GaN, verre |
Tranchage vs découpage en un coup d'œil
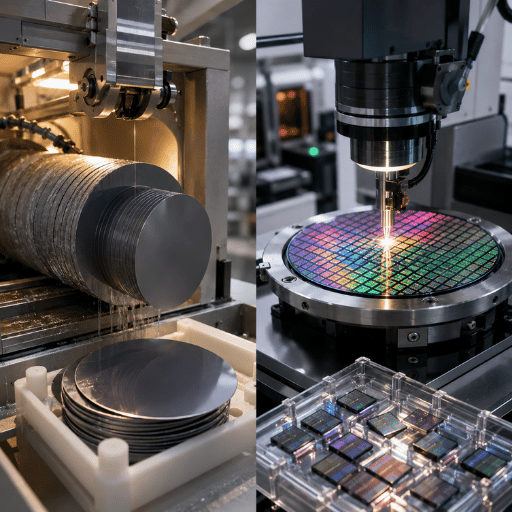
Si vous ne vous souvenez que d'une chose, rappelez-vous l'ordre Une plaquette est tranché une fois, vers le début de sa vie, et coupé en dés une fois, vers la fin Entre les deux c'est rodé, poli, dopé, patronné avec des circuits, et souvent aminci Donc quand quelqu'un demande si trancher ou découper est “meilleur,” la réponse honnête est que la question mélange deux étapes qui ne rivalisent jamais pour le même travail.
Nous suggérons d'appeler cela la chronologie de tranche-puis-dés, car un lingot est tranché une fois dans l'étage avant, puis de nombreuses tranches finies sont coupées en dés une fois dans l'étage arrière, et guides fab universitaires décrivez la même séquence recto verso, tout en souhaitant que tout processus ou équipement que vous recherchez “fit” sur la moitié concernée de la matrice de tranches de dés à 9 points ci-dessous.
| Catégorie | Tranchage de la tranche de gaufrette | Découpe de gaufrettes |
|---|---|---|
| Scène | Front-end (première coupe) | Back-end (dernière découpe avant emballage) |
| Entrée | Lingot cristallin/boule | Plaquette finie à motifs |
| Sortie | Plaquettes nues (pas encore de circuits) | Matrices individuelles/puces |
| Terme de largeur de coupe | Fil de fer | Kerf dans la rue/ligne de scribe |
| Outillage primaire | Scie multifilaire diamant | Scie à dés, laser, plasma, furtif |
| Nombre de coupures typique | Des centaines de fils parallèles à la fois | Des milliers de rues en X et Y |
| Unité de rendement | Plaquettes par lingot | Bonnes matrices par tranche |
| Principal facteur de coût | Perte de kerf de silicium de base | Débit et rendement de pointe |
| Métrique de qualité typique | Kerf, TTV, arc/chaîne (µm) | Taille de découpe et résistance de rupture de matrice |
Synthèse gratuite dérivée de sources universitaires évaluées par des pairs et de normes (énumérées ci-dessous) ; le nombre de coupes par produit dépend du diamètre de la tranche et de la taille de la filière.
Tranchage de la tranche de la tranche, expliqué : lingot à la tranche
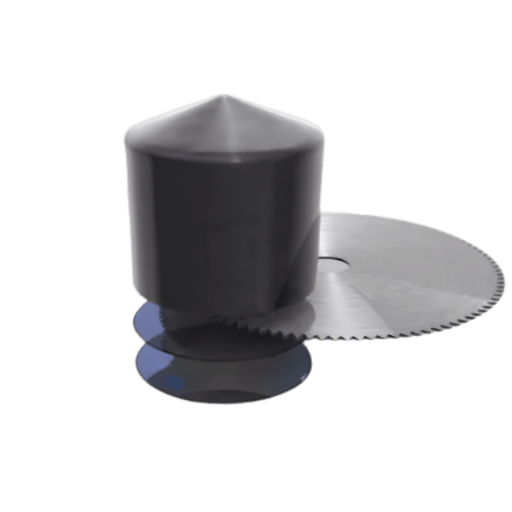
Le tranchage de la tranche de la tranche est le processus frontal qui transforme un lingot cristallin cultivé en fines tranches plates Aujourd'hui, c'est fait presque entièrement avec une scie diamantée, où un fil en acier enduit de diamant abrasif enroulé sur des centaines de guides parallèles : le lingot entier est coupé en w en un seul passage.
Les méthodes plus anciennes de suspension et de lame de diamètre intérieur sont en grande partie retirées, et le problème qu'elles ont créé était le gaspillage : une lame de diamètre intérieur pouvait jeter 20 00 µm de silicium par coupe, tandis qu'une lame de fil de diamant moderne coupe la saignée à environ 50 70 µm (des dizaines de microns). de matière première économisée sur chaque tranche.
La qualité de tranchage est jugée par la largeur de la saignée, la variation de l'épaisseur totale (TTV), la proue et la chaîne, et les dommages souterrains, Ceux-ci fixent le plafond pour tout en aval : une plaquette qui se détache de la scie à fil avec un TTV élevé ne peut pas être polie à plat sans enlever le matériel supplémentaire, et les dommages profonds de la scie chape à quel point elle peut plus tard être meulée Selon des études de coupe de fil de diamant, maintenir le TTV sous environ 10µm coupe fortement la crosse qu'un polisseur doit enlever. En tant que constructeur de scies multifils pour silicium, SiC et saphir, nous le voyons de première main : les clients qui recherchent plus de tranches par kilogramme de matière première gagnent ou perdent sur une tranche de fil bien avant que la tranche n'atteigne un outil de découpage.
La perte de kerf n'est pas anodine Les études frontales sur la coupe de fil diamant existent précisément parce que le silicium s'est transformé en le copeaux de Kerf représente une grande partie de la matière première Ces fabs essaient de recycler Pour les lingots monocristallins, chaque micron rasé de la saignée de fil est du silicium qui devient une plaquette vendable au lieu de la bouillie Le traitement de la tranche commence ici : une seule plaquette doit sortir de la scie suffisamment à plat pour un travail avancé sur les semi-conducteurs Les plaquettes de silicium standard alimentent la majeure partie de l'industrie des semi-conducteurs, et ce processus frontal dans la production de semi-conducteurs est un processus critique pour toute la chaîne de processus des semi-conducteurs dont dépendent le processus de gravure et de découpage ultérieur Pour un examen plus approfondi du matériau lui-même, consultez notre guide pour matériau de plaquette de silicium.
Découpe de gaufrettes, expliqué : une gaufrette pour mourir
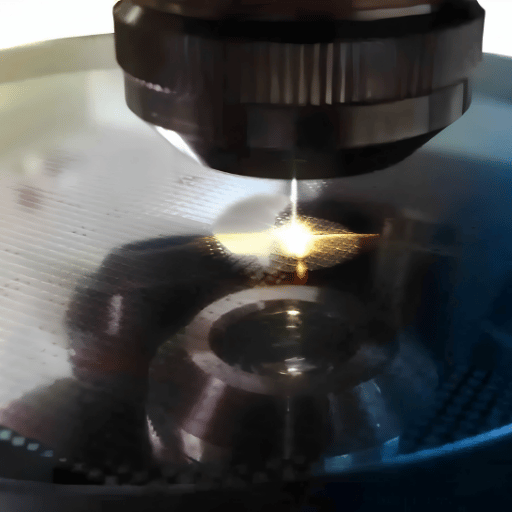
Le découpage en tranches (Wafer dicing) également appelé découpage en matrice (die singulation) est le processus de découpage en fond arrière qui coupe une tranche complète et porteuse de circuits en matrices individuelles Ce processus de découpage en tranches ne s'exécute qu'après que la tranche est entièrement structurée.
Au moment où une tranche de dés, elle contient déjà entre quelques centaines et bien plus de 100 000 matrices sur une tranche de 300 mm jusqu'à environ 775 µm d'épaisseur, chacune séparée par une étroite voie atteint la rue, ou ligne de scribe, qui a rétréci. d'environ 100 µm vers seulement 2040 µm sur des conceptions denses. Le découpage doit couper ces rues sans écailler les circuits actifs de chaque côté.
Là où le tranchage utilise un seul outil, le découpage offre quatre familles d'outils en lice : la scie à découper mécanique, le découpage laser, le découpage plasma et le découpage furtif. La plaquette est montée sur un ruban adhésif étiré sur un cadre de découpage afin que les matrices restent placées pendant et après la coupe, et le ruban anti-UV est utilisé pour les substrats délicats car il laisse passer proprement une fois durci. Mourir singulation c'est là que la valeur d'une plaquette est finalement déverrouillée ou détruite, si l'écaillage fissure les matrices Ici le problème est de l'argent réel : une seule matrice fissurée sur une plaquette de 100 000 matrices est de la ferraille, et choisir la mauvaise méthode de découpage multiplie cette perte.
Chaque technique de découpage en dés correspondait au dispositif et à son matériau semi-conducteur. Les fonderies pèsent les besoins en dés, les défis de découpage et les solutions de découpage qu'un système de découpage en diamant donné délivre, et beaucoup sous-traitent aux services de découpage en tranches plutôt que d'exécuter en interne le découpage en tranches de précision. Le découpage en dés est le processus qui transforme finalement une tranche en de nombreux dispositifs semi-conducteurs. Pour voir où se trouve le découpage en dés dans le flux plus large, lisez notre aperçu du découpage en tranches de précision procédé de fabrication de semi-conducteurs.
Les 8 différences qui comptent réellement
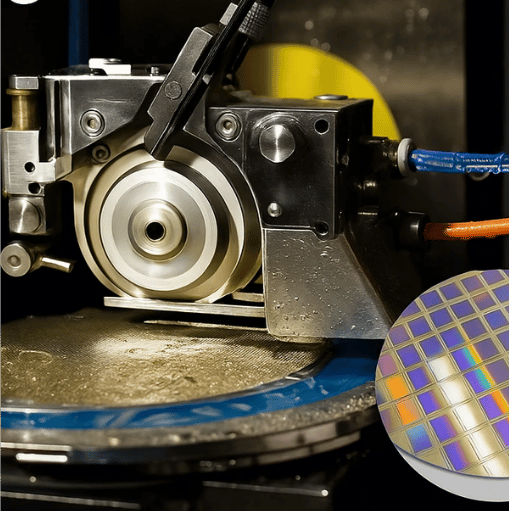
Vous trouverez les huit dimensions sur le tableau en un coup d'œil, mais voici un aperçu rapide de la raison pour laquelle vous pourriez acheter différemment dans chaque cas Numéro un : Comparaison de deux produits entièrement différents, “achat sur prix” comparaison d'une scie à découper avec une scie à fil Si elle ne peut pas faire le travail alors elle ne peut tout simplement pas le faire, il n'y a même pas une chance de comparaison entre deux outils non liés Vous ne pouvez pas créer ya scie à fil ne singulera jamais une plaquette à motifs, et une scie à découper ne transformera jamais un lingot en gaufrettes.
️️ Erreur courante
Spécification également de la découpe de tranches sans indiquer à quel stade Certains ont cité le découpage multifilaire frontal d'autres découpages laser back-end répondant à 2 questions très différentes. indiquez toujours l'entrée (lingot ou plaquette finie) et la sortie (plaquette ou matrice). .
Ce qui motive l'argent, c'est le terme de largeur de coupe et l'unité de rendement, c'est le terme de largeur de coupe et l'unité de rendement. Avec le tranchage, la saignée est en relation avec le lingot et elle est évaluée en tranches par lingot. Avec la saignée de dés, elle est évaluée par rapport à la rue et l'évaluation est faite avec de bonnes matrices par tranche. La combinaison des deux modèles pour représenter les coûts conduit les acheteurs à se fixer sur la partie peu coûteuse du cycle et à ignorer le processus plus coûteux. Le risque est réel, car les deux étapes répondent à des questions différentes, donc des citations qui semblent comparables n'ont jamais été : une séparation également visible dans Dépôts de l'USPTO sur la singulation combinée laser et gravure.
Quatre méthodes de découpage comparées : lame, laser, plasma, furtivité
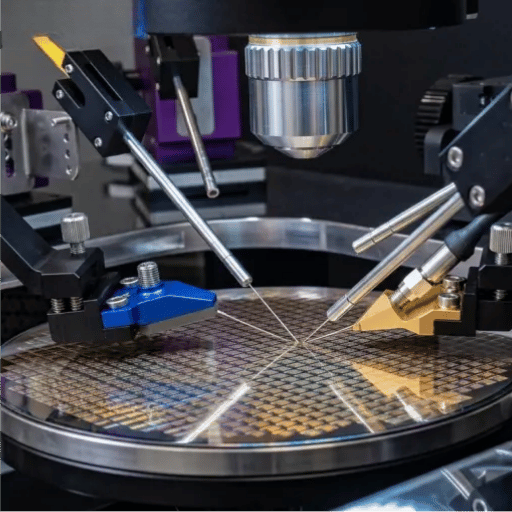
(Typiquement, les dés à trois voies sont mentionnés dans de nombreux guides. En réalité, quatre fois que la furtivité est incluse, ils ont des forces différentes en termes de kenf, de performances de découpage, de vitesse, de résistance des matrices, etc. Cette page répertorie les quatre : tableau de bord de la simulation à quatre méthodes. Comparaison entre le kerf, les performances de découpage, la résistance des matrices, etc.)
Quels sont les trois principaux types de méthodes de découpage par singulation ?
Il en existe trois types principaux au sens traditionnel : le découpage mécanique à lame (scie), le découpage laser et le découpage au plasma Un quatrième, le découpage furtif, utilise un laser infrarouge focalisé à l'intérieur de la plaquette et est maintenant courant Le découpage à lame broie la rue, le laser l'ablate, le plasma grave chaque rue à la fois, et la furtivité forme une fissure enfouie que la bande brise ensuite.
| Méthode | Mécanisme | Kerf | Force relative/vitesse | Meilleur ajustement |
|---|---|---|---|---|
| Lame (scie) | Lame diamantée à 15 000 tr/min 60 000 tr/min | ~2050µm | Excellente paroi latérale ; plus lent sur les matrices fines | Si plus épais, volume axé sur les coûts |
| Ablation laser | Le laser pulsé élimine le matériel de rue | <10µm | ~6.3× plus rapide que lame sur ultra-mince | Des gaufrettes fines, des rues étroites |
| Plasma | Gravure chimique de toutes les rues à la fois | Proche-zéro | Débit élevé ; a besoin de masquage | Petites matrices denses/MEMS |
| Furtif | Le laser IR se fissure à l'intérieur de la plaquette, puis se brise | Proche-zéro | Résistance de matrice la plus élevée ; sec, pas de débris | Matrices fragiles/ultra-fines |
Données sur le Kerf et les forces de coupe générées à partir de diverses publications de revues spécialisées et de revues spécialisées, toutes citées ci-dessous.
Ce nombre de résistance à la furtivité est toujours un choc. Lorsque vous comparez les pommes aux pommes, selon des tests évalués par des pairs, les matrices de silicium de 60 µm à dication furtive ont atteint une résistance à la rupture de 153 kgf, la plus élevée de toutes les méthodes étudiées. C'est important parce que la défaillance des copeaux fins est presque toujours la contrainte du back-end plutôt que le résultat du découpage.
“Par rapport à la découpe laser, la découpe au glaçage-lame est toujours un processus important avec une excellente qualité de paroi latérale et un coût relativement faible, la méthode doit suivre le matériau et l'épaisseur de la matrice, et non la mode de”
Kerf, largeur de rue et perte matérielle : où va l'argent
Les deux étapes jettent du matériel comme du kerf, mais les économies vivent dans des endroits différents. En tranchant, le kerf est du silicium de base perdu ; en dés, le kerf mange dans la largeur de la rue qui aurait pu contenir plus de matrices. Nous appelons la vue à deux côtés La matrice des coûts du Kerf à la rue: le kerf frontal est payé en tranches par lingot, le kerf back-end est payé en matrices par tranche.
📐 Note d'ingénierie : wafers par lingot
Plaquettes par lingot = longueur de lingot utilisable ÷ (épaisseur de plaquette + saignée).Prendre une colonne de silicium utilisable de 200 mm tranchée en plaquettes de 0,20 mm.Avec une saignée héritée de 0,15 mm : 200 ÷ (0,20 + 0,15) = 571 plaquettes. Serrez le fil de diamant à une saignée de 0,06 mm : 200 ÷ (0,20 + 0,06) = 769 plaquettesle même lingot, +35% plus de plaquettes, [traduction], avec un changement nul dans les matrices qui viennent plus tard Branchez votre propre longueur de lingot, votre épaisseur cible et votre propre saignée de fil pour dimensionner votre rendement réel.
Maintenant la partie contre-intuitiveL'inversion Thin-Die. Le découpage des lames semble le moins cher car l'équipement est le moins cher à acheter. Mais en dessous d'environ 100 µm d'épaisseur de matrice, l'image s'inverse : les matrices minces sont fragiles et les amortisseurs de déchiquetage et de fissuration des lames entraînent une perte de rendement qui submerge les économies d'équipement. Sur des tranches ultra-minces, l'ablation laser est environ 6,3× plus rapide que le découpage des lames (minutes contre environ 25 minutes par tranche) tout en laissant des bords de filière plus forts La méthode “cheap” devient la méthode coûteuse une fois les matrices mises au rebut comptées.
Processus d'appariement au matériau : silicium, SiC, saphir et verre
Et bien sûr il y a des matériaux pour lesquels l'épaisseur seule, cependant, en soi et non pas un facteur déterminant ; qui ont des exigences spéciales autour de la dureté des matériaux et des propriétés de rupture. Le silicium standard fonctionne mais des matériaux qui sont considérablement plus difficiles, c'est-à-dire ; plus dur, plus résistant, plus cassant comme le carbure de silicium, le saphir, ou même le nitrure de gallium ; sera nettement plus susceptible à l'écaillage ou à la rupture lorsqu'il est coupé par une machinerie incompatible.
| Matériel | Approche de découpage | Approche de dés |
|---|---|---|
| Silicium | Scie à fil diamant (mature) | Lame pour épaisse ; laser/furtif pour mince |
| SiC | Scie à fil diamant, avance lente | Lame diamant ultra-mince ou laser |
| Saphir | Scie à fil diamant | Furtif/laser pour limiter l'écaillage |
| Verre /GaN | Scie à fil ou telle que cultivée | Laser ou plasma, faible contrainte mécanique |
Pour notre propre travail avec du carbure de silicium ou du saphir ; nous constatons souvent que les clients sous-utilisent également la puissance de nos outils en les coupant à un rythme aussi faible ; ils introduisent par inadvertance des problèmes coûteux lors des étapes de traitement ultérieures ; comme un surpolissage ou même des dommages aux bords qui ont finalement un impact sur le découpage des tranches elles-mêmes ; voir notre article concernant Abrasif au carbure de silicium; ou l'un de nos outils spécialisés, tels que Coupe de plaquettes SiC et Tranchage de gaufrette saphir systèmes.
Choisir entre trancher et découper : un cadre de décision
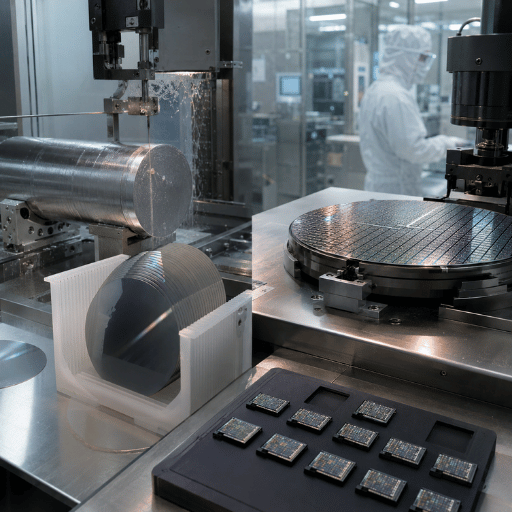
Étant donné qu'il existe maintenant deux processus mutuellement exclusifs ; vos choix sont aussi deux choix distincts Premièrement ; comment allez-vous couper vos lingots bruts en plaquettes, et deuxièmement, comment allez-vous singuler (séparer) vos plaquettes après qu'elles aient été coupées ? cet arbre simple peut simplifier le processus de pensée.
Arbre décisionnel
- Si votre tâche à accomplir consiste à couper vos lingots en tranches, alors nos scies multilames en fil de diamant (et non les méthodes de coupe) sont la voie à suivre ; réglez le kerf minimum et le TTV, et non par le processus utilisé.
- La façon la plus simple de singulariser les plaquettes préparées avec des matrices de plus de 150 microns est un système de dés à lame standard (découpe à scie).
- Dans le cas de la préparation et du chant de tranches avec des matrices fines (<100 microns) ; matrices fragiles ou matrices très dures comme celles de SiC ou de saphir ; nous suggérons l'utilisation de technologies laser et furtives car toutes deux coupent proprement et près de zéro saignée tout en conservant l'intégriité structurelle.
- Pour les petites matrices, qu'elles soient coupées en grand groupe ; (de nombreuses petites tranches denses) ; ou en une seule couche ; - le découpage au plasma (qui peut isoler tout le réseau de matrices à la fois) est une autre alternative qui utilise une plage proche de zéro.
Il y a une décision de construction contre achat aussi Apporter un processus en interne apporter avec lui des équipements d'équipement et des opérateurs formés ; l'externalisation à un service de dés remplace cela par une charge par tranche En règle générale, un volume élevé et constant favorise la possession de l'outil, tandis qu'un volume faible ou variable et des matériaux exotiques favorisent un bureau de service-au moins jusqu'à ce que le volume soit suffisamment élevé pour justifier la dépense en capital. Pour trancher, plus précisément, notre machines à scier multifilaires sont conçus pour la production interne de tranches à haut débit.
Contrôle de qualité : perte de kerf, écaillage, TTV et force de la matrice
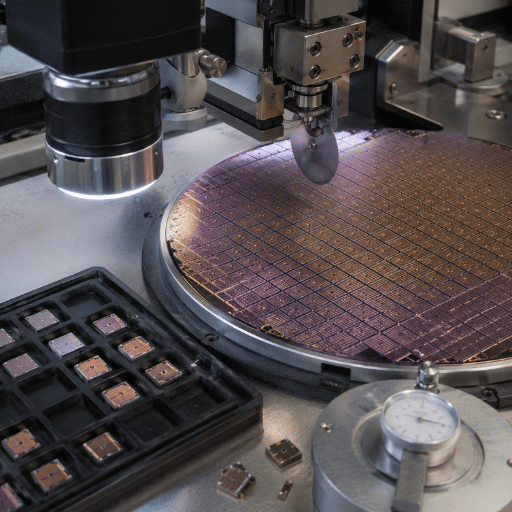
Comment le contrôle qualité et l’inspection sont-ils effectués dans le découpage des tranches ?
La qualité du glaçage est évaluée par la taille des éclats avant et arrière, la résistance à la rupture de la matrice et la précision du placement des coupures, mesurées avec la métrologie optique et, pour les fissures cachées, la microscopie acoustique à balayage en mode C. L'écaillage le long du bord de la matrice est le mode de défaillance dominant, et la perte de rendement dans le découpage se résume à trois choses : le mauvais placement des coupures, la contamination et l'écaillage, que les opérateurs qualifiés surveillent de près sur chaque plaquette.
Que vous soyez des tranches de silicium de découpage ou des tranches de semi-conducteur de découpage, les défis de découpage de tranches les plus courants remontent au processus de découpe lui-même. Ces défis de découpage de tranches : éclatement, fissuration, dérive lorsque la scie déplace la tranche le long de chaque rue rendent essentielle une technique de découpage de tranches disciplinée, et le choix du découpage de lames ou du laser fixe le plafond sur ce qui est réalisable. Les opérateurs maintiennent la tranche plate et ajustent les paramètres du processus pour protéger la qualité de la surface de la tranche et la qualité globale de la tranche au bord de la filière ; ce sont les types de noyau de contrôle du découpage dans le découpage des tranches de semi-conducteurs, et une scie de découpage des tranches usées se manifeste rapidement comme un découpage.
Dans le cas spécifique du découpage des tranches de silicium, des degrés de précision plus élevés seront requis avec des tailles de matrices décroissantes et des tolérances plus fines s'appliqueront donc De même du côté du découpage, les contrôles devront tenir compte de l'uniformité et de la précision du saignée ainsi que de la planéité (arc, chaîne et TTV).Dans l'un ou l'autre domaine, une constante doit être comprise : les dommages causés plus tôt ne se feront connaître qu'à un coût plus élevé plus tard ; les dommages de surface causés par la coupe dicteront la finesse avec laquelle une tranche peut être meulée sans se briser, et notre guide amincissement de la plaquette commence avec la qualité tranchée Les régimes de broche vont normalement de 15 000 à 30 000, et même plus à 60 000 tr/min avec des coupes fines, mais cela peut introduire un défi de vibration entre une rue à coupe lisse et une matrice brisée.
Perspectives de l'industrie : où se dirige la singulation (2025, 2026)
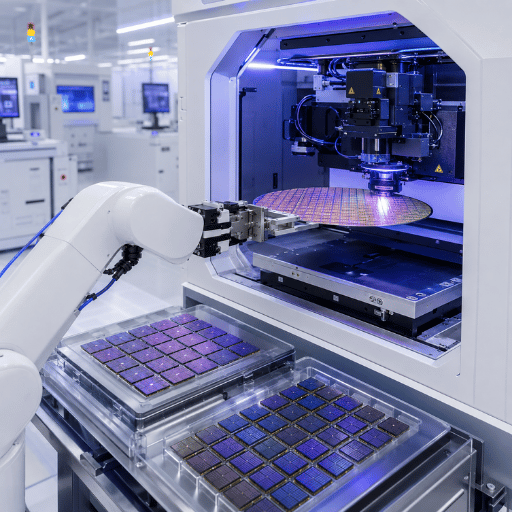
Mais les réalités physiques et non économiques changent tout - le fait que les matrices deviennent plus fines (bien en dessous de 100 µm) et que les volumes de SiC et de GaN continuent de monter en flèche, punissant les deux coupes mécaniques. Ainsi, la singulation back-end évolue de plus en plus vers des méthodes zéro-kerf comme le laser ou la technologie furtive - comme c'est même le cas du plasma ; pour la coupe frontale avec les techniques de tranchage, les fils de diamant deviennent de plus en plus fins pour maximiser l'utilisation des matières premières précieuses.
La leçon pratique pour les acheteurs est la suivante : arrêtez de traiter toutes les lignes 2026, en particulier celles qui s'attendent à traiter des appareils inférieurs à 100 µm, comme les environnements de sciage à lame - ou préparez-vous à y inclure une capacité laser ou furtive !
En regardant où est l'effort, c'est dans les flux hybrides qui combinent les approchesDes dépôts récents montrent dés laser furtifs à l’arrière et des séquences laser plus gravure pour augmenter la résistance à la rupture de la matrice Comme information de fond seulement, les observateurs du marché prédisent une croissance de l'équipement de seulement mi-chiffres simples jusqu'au début de 2030, donc pas la métrique principale par rapport à un changement de méthode par rapport à n'importe quel chiffre de taille de marché principal Si vous planifiez votre expansion de capacité pour 2026, sélectionnez des outils de découpage sur votre matrice la plus fine, et des fils tranchants sur votre spécification de saignée la plus serrée Le risque pour les acheteurs est par défaut de découper la lame parce que c'est familier, même lorsque le travail mince SiC et GaN a déjà évolué.
Foire aux questions
Quelle est la différence entre le tranchage des plaquettes et le découpage des plaquettes ?
Voir la réponse
Le tranchage de la plaquette est une étape frontale : il coupe un lingot cristallin en fines plaquettes nues avec une scie à fil diamantée, avant qu'il n'existe des circuits Le découpage de la plaquette est une étape back-end : il sépare une plaquette finie et porteuse de circuits en matrices individuelles à l'aide d'une scie, d'un laser, d'un plasma ou d'un outil furtif Ils se trouvent aux extrémités opposées de la vie de la plaquette et fonctionnent sur des machines complètement différentes, ce sont donc des étapes séquentielles plutôt que deux méthodes entre lesquelles vous choisissez.
Le découpage des plaquettes est-il le même que le découpage ?
Voir la réponse
Oui. La singulation de matrice est le nom formel du découpage de tranche, le processus de back-end qui sépare une tranche finie en matrices ou puces individuelles Les deux termes sont utilisés de manière interchangeable dans la fabrication de semi-conducteurs La singulation couvre les quatre familles de méthodes (scie) découpage, découpage laser, découpage plasma, découpage furtif dont chacune coupe le long des rues qui courent entre les matrices Ainsi, chaque fois que vous lisez la singulation de matrice, imaginez l'étape de découpage vers la fin de la ligne.
Le découpage laser remplace-t-il le découpage des lames
Voir la réponse
Pas entièrement. Le découpage laser gagne sur les tranches fines et les rues étroites, où il fonctionne beaucoup plus rapidement et laisse moins de dommages mécaniques. Mais le découpage des lames est moins cher à posséder et offre une excellente qualité de paroi latérale sur du silicium plus épais et plus coûteux, il reste donc la valeur par défaut pour de nombreux produits à volume élevé. Le choix de la méthode suit l'épaisseur et le matériau de la matrice, et non la nouveauté, et de nombreux fabs fonctionnent les deux, correspondant à chaque méthode du produit en ligne.
Quelle est la différence entre le procédé CZ et FZ ?
Voir la réponse
Czochralski (CZ) et float-zone (FZ) sont deux façons de faire croître le lingot de silicium que le tranchage ultérieur coupe en plaquettes CZ tire un cristal d'une masse fondue et domine la production à grand volume, tandis que FZ donne une pureté plus élevée pour les appareils électriques et RF.
Qu'est-ce que le carottage des plaquettes, et en quoi est-il différent du cerclage
Voir la réponse
Le carottage perce des plaquettes rondes plus petites ou des coupons d'essai à partir d'une plaquette plus grande, changeant sa forme Le découpage coupe une plaquette finie en de nombreuses matrices rectangulaires le long des rues Bref, le carottage remodèle le silicium tandis que le découpage le singule en puces.
Une machine peut-elle effectuer à la fois des tranchages et des dés
Voir la réponse
Non, les deux étages ont besoin de machines différentes Le tranchage fait passer une scie multifilaire diamantée sur un lingot pour fabriquer des plaquettes nues, tandis que le découpage utilise une scie, un laser ou un outil plasma sur une plaquette finie pour séparer les matrices. Ce sont simplement des machines différentes construites pour différentes étapes.
En bref, le tranchage et le découpage ne sont pas des méthodes rivales mais deux étapes séquentielles de la même plaquette : une scie à fil diamantée tranche le lingot en plaquettes nues à l'extrémité avant, et une scie, un laser, un plasma ou un outil furtif découpe la plaquette finie en matrices individuelles à l'arrière. Associez chaque machine à sa propre étape et associez la méthode de découpage à l'épaisseur et au matériau de votre matrice.
Transformer les lingots en tranches à l'échelle de production avec DONGHE.
Explorez les machines à scies multifilaires DONGHE →
Pourquoi Nous avons écrit Ceci
DONGHE (Shanghai Donghe Science and Technology Co., Ltd) construit des scies à fil diamant pour trancher le silicium, le SiC et le saphir, avec plus de 10 000 caisses de coupe réparties sur plus de 300 clients mondiaux. Nous voyons constamment la confusion trancher contre dicer dans les questions des acheteurs, donc ce guide sur le découpage et le tranchage des tranches sépare les deux étapes et partage les données de la saignée frontale que laissent de côté les ressources réservées au découpage. Examiné par l'équipe technique de Shanghai Donghe Science and Technology Co., Ltd.
Références et sources
- Caractérisation Si sur les processus d'amincissement et de singulationBibliothèque nationale de médecine du NIH (PMC)
- Découpe Ultra-Precision de Wafers 4 H-SiCBibliothèque nationale de médecine du NIH (PMC)
- DécoupageWiki de l'installation de nanofabrication Lurie, Université du Michigan
- Taille de déchiquetage dans les dés de tranche de Si et de SiC avec une lame de scie diamantéeScienceDirect
- Recyclage du silicium Kerf-Loss provenant de la découpe de scies diamantéesScienceDirect
- Découpe d'ablation laser pour scies à gaufrette ultra-mincesIngénierie des semi-conducteurs
- Découpe de gaufrettesDigest de semi-conducteur
- Die SingulationWikipédia
- US20120211748A1 : Méthode de découpage d'une plaquette (Stealth)USPTO via Google Patents
- Sciage de fil de diamant pour PV, DéfisTechnologie PV
Articles connexes
- Gaufrette en silicium Matériau, types, propriétés et comment les gaufrettes sont fabriquées
- Plaquette Limites d'amincissement et de rembobinage fixées par la qualité du tranchage
- Types de tranches de semi-conducteurs, Si, SiC, GaN et plus encore
- Scie à fil de coupe à gaufrette en silicium, systèmes de tranchage DONGHE