Entrez en contact avec la société DONGHE


Par l'équipe technique de Shanghai Donghe Science and Technology Co., Ltd. · Mise à jour en juin 2026
Le procédé de galettes dés est l'étape de back-end où une plaquette semiconductrice finie est découpée en centaines ou milliers de matrices individuelles, chacune étant une puce de travail prête à être emballée C'est aussi appelé singulation de matrice, et elle se trouve à la toute fin du flux de fab : un lingot est tranché en tranches, les tranches sont structurées et amincies, et seulement alors elles sont coupées en dés Ce guide pour découper les tranches parcourt la séquence complète station par station, compare les quatre principales méthodes de découpage avec des nombres de saignée et de débit d'alimentation réels, et montre où la plupart du rendement se perd.
Le processus de tranche découpée sépare une tranche finie en matrices individuelles, presque toujours comme dernière opération avant l'emballage. Les ingénieurs choisissent parmi quatre méthodes, la lame, le laser, le plasma et le découpage furtif, qui diffèrent principalement par la largeur de la tranche (d'environ 20 à 40 µm jusqu'à près de zéro) et par la mesure dans laquelle elles affaiblissent la matrice. Le choix de la méthode est déterminé par l'épaisseur de la tranche, la dureté du matériau, le budget de la largeur de la rue et la résistance à la rupture de la matrice dont l'emballage a besoin.
Spécifications rapides, dés à lame de silicium typique de 200 mm
| Pans de lame (largeur de lame) | 20-40 µm |
| Vitesse de broche | 15 000 à 30 000 tr/min (jusqu'à 60 000) |
| Taux d'alimentation | 1-5 mm/s (essai) → 25-75 mm/s (production) |
| Taille du grain de diamant | 2-4 µm (fin) à 6-8 µm (matériaux durs) |
| Profondeur de coupe par passe | ≤500µm |
| Ruban de dés | Libération UV (fine filière) ou bleu/non UV (standard) |
| Résistance à la rupture de matrice cible | ~500-1 000 MPa (silicium) |
Les valeurs varient selon le matériau, la taille de la matrice et la machine. Sources : Wiki de processus LNF de l'Université du Michigan et études publiées sur les découpages (liste complète des sources à la fin de ce guide).
Quel est le processus de tranche en dés ? (La simulation de la mort expliquée)
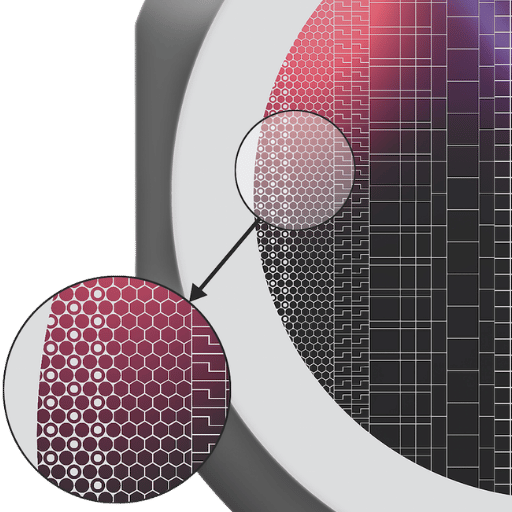
La singulation sous pression est l'opération qui transforme une plaquette à motifs en de nombreuses puces séparées Après lithographie et gravure, construisez les circuits, et après que la plaquette soit amincie par rétro-broyage, les matrices reposent toujours dans une seule feuille de silicium reliée par des voies étroites à blanc appelées rues (ou lignes de scribe).Dicing coupe le long de ces rues afin que chaque matrice puisse être ramassée et emballée.
Il est utile de placer les dés dans le plus grand débit, car deux étapes de coupe sont confondues. Premièrement, un la scie à fil coupe le lingot de cristal en tranches brutesc'est trancher Beaucoup plus tard, une fois la plaquette entièrement fabriquée, le découpage en dés la singule en matrices Le découpage en tranches et le découpage en dés se produisent aux extrémités opposées du processus et utilisent différentes machines : la coupe de tranchage en amont est manipulée par un scie à fil de coupe à plaquettes de silicium, (en), tandis que le découpage au glaçage utilise une scie à découper, un laser ou une chambre à plasma.
Rappelez-vous la commande de cette façon :
- Lingot → tranche (scie filaire) → plaquette nue
- Gaufrette nue → fabrication (le procédé de fabrication de litho-et-gravure) → plaquette à motifs
- Plaquette à motifs → meulage arrière /fin → dés → choisir → paquet
Au sein du processus de fabrication de semi-conducteurs plus vaste, le découpage est le pont entre la fabrication frontale et l'assemblage back-end : il met fin au processus de fabrication sur la plaquette et commence le processus d'assemblage sur la filière Parce qu'il s'agit de la seule étape de séparation mécanique dans un processus par ailleurs additif dans la fabrication de semi-conducteurs, le découpage comporte un risque de rendement démesuré La majeure partie du volume de production est le découpage de tranches de silicium, et le découpage de tranches de silicium définit les recettes de base contre lesquelles les autres matériaux sont réglés, une seule tranche, une tranche de Si de 300 mm, peut produire des milliers de matrices de tranches séparées à partir d'une tranche entière Une alternative plus ancienne, la rayure de la fibre rapide, donc le clivage et les plans de cristal.
Là où le tranchage est jugé sur la planéité et la perte de saignée sur toute une boule, le découpage est jugé sur les bords de matrice sans copeaux et la résistance à la rupture survivante Les deux étapes partagent un défi de racine, elles coupent des cristaux durs et cassants, c'est pourquoi les mêmes matériaux apparaissent dans les deux mondes : silicium, carbure de silicium et saphir Si vous êtes nouveau du côté du substrat, notre aperçu de la principaux types de plaquettes semi-conductrices donne le contexte que suppose le découpage.
Le processus de découpage des tranches, étape par étape
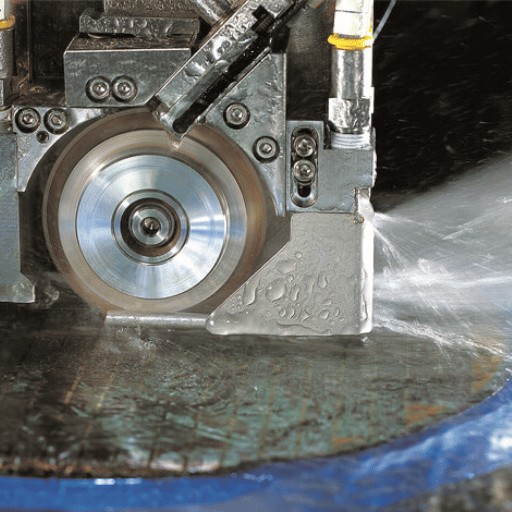
Une ligne de découpage de production est une séquence de sept stations, et chacune contrôle un mode de défaillance différent Nous appelons ce flux de bout en bout la séquence de dés de montage à sélection: chaque dé doit survivre aux sept stations à expédier, donc la station la plus faible définit votre rendement.
| # | Gare | But | Mode de contrôle de clé/échec |
|---|---|---|---|
| 1 | Préparation de fond-mouture/amincissement | Réduire la plaquette à l'épaisseur finale | Les graines résiduelles endommagées par le dos se fissurent plus tard |
| 2 | Montage de bande et de cadre | Serrer la plaquette au ruban adhésif sur un cadre annulaire | Bulles d'air ou faible adhérence → mouche |
| 3 | Alignement/enseigner | Machine reconnaît les rues | Le désalignement coupe les structures des dispositifs |
| 4 | Découpe | Scie, laser ou plasma sépare les matrices | Ébréchement, largeur de la saignée, usure de la lame |
| 5 | Rincer & nettoyer | Rincer les débris avec de l'eau DI | Les résidus et les particules échouent par liaison ultérieure |
| 6 | Inspection | Mesurez l'écaillage et le kerf | Les puces hors spécifications disqualifient les matrices |
| 7 | Cure UV, expansion et sélection | Éliminez le ruban adhésif, étalez les matrices, retirez-les | Cueillir la force fissure la matrice fine |
Logique de station compilée à partir du wiki de découpage LNF de l'Université du Michigan et des notes de processus du fabricant d'équipement.
Quelques stations méritent un examen plus approfondi L'alignement (station 3) enseigne à la scie à assurer la précision sur chaque rue, les pistes de découpage des ébauches entre les matrices, de sorte que chaque piste coupée et jamais clipser une structure de dispositif La station 2 est le processus de montage de bande : la plaquette est collée à du ruban adhésif tendu sur un cadre en anneau métallique ; le ruban maintient la plaquette à plat tandis que le cadre est ce que le mandrin de scie saisit réellement Le ruban adhésif doit maintenir chaque matrice en place pendant la coupe, puis lâcher les débris proprement après, c'est pourquoi le ruban anti-UV est utilisé pour les matrices minces fragiles : une dose de lumière ultraviolette chute son adhérence ainsi s'éloigne sans contrainte. Pendant la coupe (station), le jet de chaleur est documenté Référence de découpage de l'installation de nanofabrication Lurie de l'Université du Michigan. Au poste final, le ruban est déployé pour ouvrir les espaces entre les matrices afin qu'un outil de prélèvement et de placement puisse soulever chacune d'elles.
Combien de temps prend un cycle de découpage typique des tranches pour une tranche de silicium de 200 mm ?
Il n'y a pas de temps de cycle publié unique, car cela dépend de la taille de la matrice, du nombre de coupures et de la méthode. Pour le découpage des lames, une plaquette de silicium de 200 mm découpée en matrices de 5 mm, attendez-vous à environ 5 minutes de découpe pure, mais des dizaines de minutes de bout en bout une fois l'alignement, l'indexation, le nettoyage et l'inspection ajoutés.
A titre d'estimation travaillée, environ 40 lignes de coupe par axe à une alimentation de 50 mm/s donnent 40.1.2.1 s 420 secondes de coupe Le découpage plasma brise ce schéma : il grave toutes les rues en parallèle, donc son avantage temporel croît à mesure que le nombre de matrices augmente.
Les 4 méthodes principales de découpage des tranches
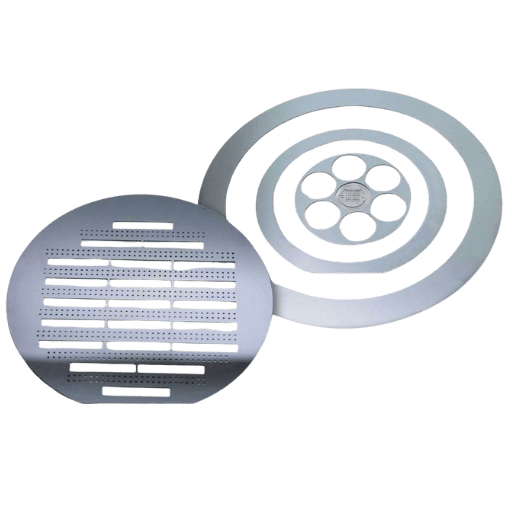
Quatre méthodes dominent le processus de tranche en dés Ces différentes méthodes de découpage se divisent en deux familles : les méthodes de contact qui touchent la tranche, le découpage mécanique, également appelé découpage en scie, utilisant des lames de découpage en diamant filées sur une broche de lame de scie, et les méthodes sans contact (laser, plasma, et furtif).Elles diffèrent le plus par la largeur de la tranche, le matériau qu'une coupe consomme, et par la mesure dans laquelle elles affaiblissent la matrice résultante Le découpage en dés de lame broie un sillon physique ; le découpage laser en vaporise un ; le découpage au plasma grave chimiquement toutes les rues à la fois ; et le découpage furtif laisse la surface de la tranche presque intacte, formant une ligne de fracture enfouchée, formant une ligne enterrée.
| Méthode | Mécanisme | Kerf typique | Débit | Forte force | Meilleur ajustement |
|---|---|---|---|---|---|
| Lame (mécanique) | Le disque de diamant meule la rue | 20-40 µm | Série ; 25-75 mm/s | Plus bas (puce/microcrack) | Silicium standard, plus épais ; sensible aux coûts |
| Ablation laser | Le faisceau pulsé vaporise la rue | Zone de chaleur µm + à un chiffre | Série, souvent multipass | Modéré ; débris/HAZ | Rues fines, fragiles et étroites |
| Plasma (DRIE) | Le plasma de fluor grave toutes les rues | ~10-20 µm | Parallèle (tout à la fois) | Le plus élevé en termes de nombre de personnes | Mince <50 µm, MEMS, collage hybride |
| Furtif (laser IR) | Couche modifiée enterrée, puis développez | ~Sans kerf | Rapide, sec, pas de bouillie | Élevé ; compétitif avec le plasma | Silicium ultra-mince, kerf-critique |
Données sur la température du kerf et du plasma provenant de la littérature publiée sur les découpages et des wikis de processus ; mécanisme de découpage furtif par analyse évaluée par des pairs (liste complète des sources à la fin de ce guide).
Les dés à plasma sont froids, la gravure chimique maintient la plaquette en dessous d'environ 60 °C, et comme elle coupe chaque rue en un passage parallèle, elle évolue bien lorsqu'une plaquette contient des dizaines de milliers de petites matrices de dés furtifs, provenant de Hamamatsu, focalise un laser infrarouge intérieur le silicium pour créer une zone modifiée souterraine, le mécanisme de modification interne revendiqué dans Brevet USPTO US 11 646 228 B2; La plaquette est ensuite étirée sur son ruban jusqu'à ce qu'elle se clive le long de ces zones, n'enlevant aucun matériau et ne produisant presque aucun débris. Ce comportement sans kerf est la raison pour laquelle la furtivité et le plasma ont largement pris le contrôle du segment des matrices minces et des emballages avancés.
Comment choisir une méthode de découpage
La sélection de méthode se résume à une tension à trois voies que nous appelons Le triangle de compromis dégivrage-méthode: perte de saignée, débit et résistance à la rupture de matrice Vous pouvez généralement gagner sur deux d'entre eux et devez céder du terrain sur le troisième, donc la bonne méthode est celle dont l'axe faible importe le moins pour votre appareil et votre emballage.
La sélection suit davantage l'épaisseur et la dureté des plaquettes que la préférence de la marque, les mêmes variables qui fixent les paramètres de lame et d'alimentation dans les références de processus fab comme le Guide de découpage LNF de l'Université du Michigan. Une lame est rapide et bon marché mais mange le kerf le plus large et inflige le plus de dommages aux bords Le plasma donne le kerf le plus étroit et les matrices les plus solides mais coupe en parallèle seulement après une chambre coûteuse et un investissement de manutention de la furtivité n'enlève aucun matériau et s'assèche, mais son débit est sensible à l'épaisseur et à l'aménagement des rues.
Sélecteur de méthode conditionnel
- Matrice mince inférieure à ~100 µm, la force est critique → plasma ou dés furtifs.
- Silicium standard épais, rues généreuses et à petit budget → dés à lame.
- Rues très étroites ou matrices maximales par plaquette → plasma (kerf ~ 10-20 µm) ou furtif (sans kerf).
- Composés durs ou cassants (SiC, GaAs) où l'usure des lames est sévère → laser ou furtif.
- MEMS, capteurs ou piles HBM pour liaison hybride → plasma.
Un mythe mérite d'être corrigé ici La littérature des fournisseurs affirme souvent que le découpage au plasma donne toujours une résistance de filière supérieure à celle du découpage furtif L'image évaluée par des pairs est plus soignée : une revue largement citée des technologies de singulation note que l'amélioration de la résistance après le découpage est devenue un complément à la plupart des méthodes, ce qui signifie que la résistance finale dépend fortement du post-traitement, et non de la seule méthode de découpage Les plages de résistance citées pour les deux méthodes se chevauchent Le plasma produit habituellement les plus élevées en dés résistance parce qu'il ne laisse aucune couche de dommages mécaniques ou thermiques, mais la furtivité est compétitive sur le silicium mince et peut fermer l'espace après les étapes de renforcement des bords Traiter la résistance comme un compromis à l'ingénieur, pas un concours une méthode toujours gagner.
Que vous dés en interne ou que vous envoyiez des plaquettes aux services de découpage de précision sur plaquettes, notez vos exigences en matière de découpage avant de vous engager sur une méthode : épaisseur de matrice cible, largeur de la rue, résistance minimale de la filière et volume. Les magasins proposant des services de découpage sur plaquettes de haute précision mappent ces exigences de processus sur une technique de découpage spécifique sur plaquettes et citent les problèmes de découpage sur plaquettes, de déchiquetage des bords, d'usure des lames et de manipulation des matrices fines les plus courants, deviennent plus faciles à résoudre lorsque vos besoins en découpage sont écrits sous forme de chiffres plutôt que d'adjectifs, et les bonnes solutions de découpage tombent généralement de cette spécification d'une page.
Scies à dés, lames, ruban adhésif et consommables
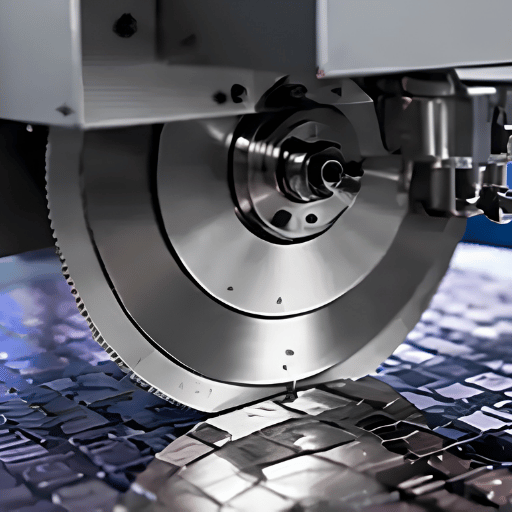
Une configuration de fixation de lame est un système de consommables assortis, et de petits choix ici entraînent la plupart des copeaux que vous voyez lors de l'inspection Chaque lame est un disque mince abrasif diamant, généralement de 20 à 40 µm d'épaisseur, les lames plus fines coupent une saignée plus étroite mais se plient et se cassent plus facilement La taille des grains de diamant échange la qualité contre la vitesse : les grains de 2 à 4 µm produisent des bords de microfissure plus lisses et plus faibles mais coupent lentement, tandis que les grains de 6 à 8 µm sont réservés aux matériaux durs comme le carbure de silicium La liaison contenant ces diamants compte aussi, les liaisons nickel conservent fermement et durent plus longtemps, la résine, convient moins les substrats durs.
📐 Note d'ingénierie : exposition à la lame et liquide de refroidissement
Réglez l'exposition de la lame supérieure à la profondeur de coupe plus environ 25 µm de sur-coupe dans le ruban, plus une marge de sécurité d'au moins 100 µm pour que les débris et le lisier puissent sortir du kerf Une exposition trop faible emprisonne les débris et les copeaux de la filière Courez l'eau DI comme liquide de refroidissement plutôt que comme eau du robinet, sa haute résistivité empêche la contamination ionique et la décharge électrostatique, et les additifs tensioactifs ou antistatiques aident à rincer les fines particules Une lame sans moyeu avec une grande bride et une exposition courte maintient le voile latéral faible pour les kerfs étroits de 12 à 25 µm.
La bande est l'autre moitié du système La bande anti-UV est la valeur par défaut pour les matrices minces car son adhérence peut être désactivée à la demande ; La bande bleue non UV convient parfaitement au silicium standard Pour le silicium standard, la bande anti-UV bleue est la valeur par défaut économique ; La bande anti-UV est réservée aux matrices fines ou fragiles. Pour les tranches de moins de 100 µm, une bande à double couche, une couche d'adhérence plus une couche absorbant les contraintes, empêche la matrice de fléchir et de se fissurer pendant la coupe. Les tampons à grand volume font souvent fonctionner une scie à double givrage avec deux broches coupant en parallèle pour soulever le débit, bien que la plupart des scies à givre mécaniques partagent la lame, bride, l'architecture de manipulation dure et dure décrite ici. carbure de silicium comme abrasif explique pourquoi la forme des grains et la friabilité modifient la façon dont un outil est coupé de manière agressive.
Découpe spécifique au matériau : Si, SiC, GaAs, verre et saphir
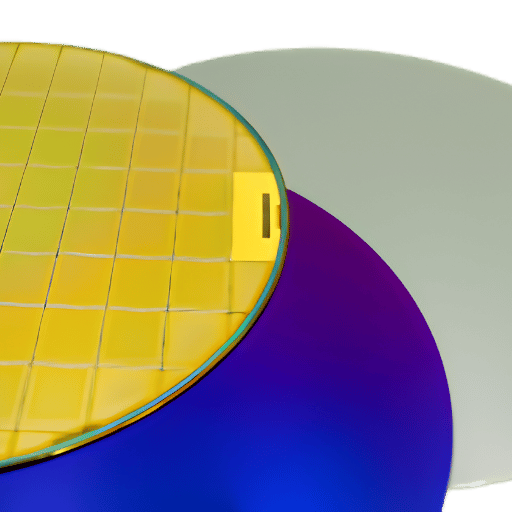
Les paramètres de découpage ne sont pas universels, ils changent avec la dureté et la fragilité du substrat Le silicium est la ligne de base mature Le carbure de silicium et le saphir sont extrêmement durs et portent les lames rapidement, la ténacité à la rupture du SiC d'environ 1,4-1,8 MPa·m¹ᐟ² (mesure évaluée par des pairs, PMC) est pourquoi son coup de dés vers les méthodes laser et furtives L'arséniure de gallium est mou mais très cassant et produit de la poussière toxique Utilisez le tableau ci-dessous comme point de départ que vous réglez à votre propre machine et à la disposition des matrices.
| Matériel | Classe/personnage | Aliment | Broche | Surveiller |
|---|---|---|---|---|
| Silicium | Fragilité modérée | 25-75 mm/s | 30-50 krpm | Puce arrière sur matrice mince |
| Carbure de silicium (SiC) | Extrêmement dur | 20-40 mm/s | 25-35 krpm | Usure rapide des lames, chaleur |
| Arséniure de gallium (GaAs) | Poussière cassante et toxique | 10-25 mm/s | 40-50 krpm | Microfissures, contrôle de la poussière |
| Saphir | Très dur, cassant | Faible | — | Risque de fracture catastrophique |
| Verre /LiNbO3 | Subsurface-crac | Faible | — | Débit de liquide de refroidissement, contrainte de montage |
| Phosphure d'indium (InP) | Doux, se clive sur les avions | 10-25 mm/s | 30-40 krpm | Fissures de clivage, écaillage |
| Nitrure de gallium sur saphir (GaN) | Epi dur sur substrat dur | Faible (laser/furtif) | — | Délaminage du film EPI |
| Germanium (Ge) | Doux, cassant | 15-40 mm/s | 30-45 krpm | Écrasement des bords, manipulation IR |
| Quartz/silice fondue | Dur, transparent, cassant | Faible | — | Fissures souterraines |
Matrice de matériaux issue des conseils des équipementiers ; Résistance à la rupture du SiC (1,4-1,8 MPa·m¹ᐟ²) et données de coupe du 4 H-SiC provenant d'études évaluées par des pairs (liste complète des sources à la fin de ce guide).
Ici, notre propre expérience s'applique un pas en amont DONGHE construit des scies à fil diamant qui tranchent les lingots de silicium, SiC et saphir en tranches, et sur plus de 10 000 caisses de coupe en matériaux cassants la leçon se répète : avec des cristaux durs et cassants, les dégâts que vous ne pouvez pas voir, les microfissures souterraines laissées par une coupe trop agressive, c'est ce qui limite la pièce plus tard Ce principe porte directement dans le découpage Sur SiC et saphir nous ralentissons l'alimentation et acceptons plus de passes plutôt que de vitesse de poursuite, car une coupe rapide qui introduit des dommages souterrains déplace simplement la défaillance vers l'aval Les ingénieurs qui exécutent des substrats durs rapportent le même motif à la scie de découpage, c'est pourquoi Équipement de découpe de plaquettes SiC et scies à tronçonner en saphir sont conçus pour une élimination contrôlée et à faibles dommages plutôt que pour un débit brut.
Défauts, rendement et contrôle qualité dans le découpage
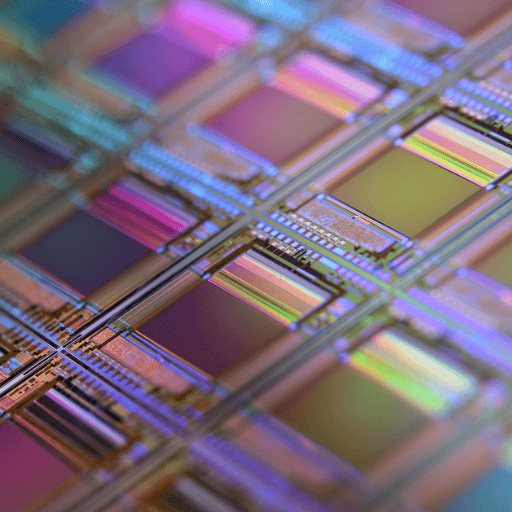
Deux défauts dominent le rendement du découpage, et ce n'est pas la même chose Une puce est un écaillage de bord, matériau qui se détache le long de la ligne de saignée de la rupture fragile au niveau de la rainure Une fissure est une microfissure souterraine qui se propage dans les couches de l'appareil sous une contrainte thermique ou mécanique ultérieure Les puces sont visibles et mesurées directement ; les fissures sont les tueurs silencieux qui font surface sous forme de défaillances de champ.
“L'amélioration de la résistance des matrices après la pose devient le complément de la plupart des technologies de découpage pour obtenir des matrices à haute résistance à la rupture.”
Qu'est-ce qui provoque la fissuration des plaquettes pendant le découpage, plutôt que de simplement cogner sur les bords ?
La fissuration se produit lorsque les dommages souterrains causés par la coupe atteignent un niveau de profondeur et de contrainte qui permet à un défaut de se propager au lieu de rester local. Les copeaux de bord sont cosmétiques jusqu'à un certain point, mais au-delà d'un seuil, ils ensemencent ceux qui propagent des fissures, et sur les matrices minces, l'écaillage du côté arrière est le défaut limitant la résistance dominant, car la surface arrière subit la contrainte de traction la plus élevée en flexion.
Voilà Le seuil Chip-to-Crack: en dessous d'une taille de puce critique, le bord est simplement rugueux, mais au-dessus, la puce devient un site d'initiation de fissure qui diminue fortement la résistance de la matrice.
Les nombres mesurés rendent ce béton Les études sur le silicium mince dépendant au laser rapportent une résistance à la rupture frontale proche de 1 100 MPa mais inférieure à 600 MPa sur la face arrière, la même filière, beaucoup plus faible de la surface qui porte le pire écaillage Les processus de lame minutieux peuvent contenir un écaillage minimum dans la plage moyenne de 30 µm sur le silicium, et la logique avancée ou les lignes de mémoire peuvent disqualifier une filière sur des puces de seulement 5 à 10 µm. Les travaux évalués par les pairs sur la découpe SiC ultra-précision montrent des échelles de taille de grain abrasives écaillage de la face avant tout en affectant inversement l'écaillage de la face arrière (écaillageBibliothèque nationale de médecine des États-Unis, PMC). La résistance de la matrice en silicium se situe généralement dans la bande de 500 à 1 000 MPa, l'écaillage arrière la poussant vers l'extrémité inférieure.
L'inspection ferme la boucle L'inspection optique automatisée mesure la largeur des copeaux par rapport aux spécifications, la microscopie acoustique à balayage trouve les fissures souterraines et le délaminage, et un test de courbure à trois ou quatre points (selon la méthode de résistance à la matrice de SEMI) quantifie la résistance à la rupture sur les échantillons, généralement analysée avec les statistiques de Weibull. Une lecture de charge de broche montante pendant la coupe est souvent le premier avertissement indiquant que l'élimination du liquide de refroidissement ou des débris échoue, avant qu'une puce n'apparaisse lors de l'inspection.
Paramètres de processus qui contrôlent la qualité des glaçages
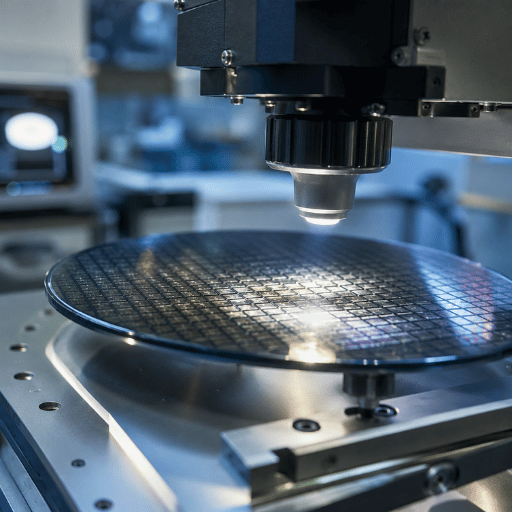
Si l'écaillage est le symptôme, les paramètres sont les leviers Les plus importants sont la vitesse de broche, le débit d'alimentation, l'exposition de la lame, la profondeur de coupe par passage et le liquide de refroidissement Le contrôle serré du processus sur ces quelques variables est ce qui sépare un processus de coupe stable d'un problème d'écaillage Ils interagissent, donc il n'y a pas de meilleur réglage unique, seulement une fenêtre qui équilibre le débit contre les dommages Nous appelons ce point idéal La fenêtre de débit d'alimentation: la bande où l'alimentation est suffisamment rapide pour un débit économique mais suffisamment lente pour rester en dessous du seuil d'écaillage. Des grains plus fins et un meilleur liquide de refroidissement élargissent cette fenêtre ; les matériaux plus durs et les lames usées le rétrécissent.
Une règle pratique issue des laboratoires de procédés : ne pas couper plus d'environ 500 µm de matériau par passage, et sur les matériaux plus durs, prendre des coupes moins profondes avec plus de passes pour limiter l'usure des lames (Université du Michigan LNF). Les vitesses de broche inférieures donnent une action de coupe plus douce, chaque diamant prend une morsure plus grosse, portant des diamants frais et pointus plus rapides mais exposant des diamants frais et pointus pour une coupe plus propre, tandis que les vitesses de morsure plus fines. Les coupes de test initiales sont exécutées lentement, autour de 1 à 5 mm/s, pour lire comment une plaquette cassante réagit avant de passer à une alimentation de production de 25 à 75 mm/s.
💡 Exemple travaillé : estimation du temps de découpage
Temps de coupe par ligne longueur de ligne ≈ débit d'alimentation 200 mm Pour une plaquette de silicium de 200 mm avec matrices de 5 mm, vous avez environ 40 lignes de coupe par axe A une alimentation de 50 mm/s, chaque ligne de ~200 mm est de 0,2 m ÷ 0,05 m/s = 4 secondes Deux axes : 40. 2.1.4 s = 320 s de coupe pure 5,3 minutes de prise dans votre propre pas de matrice et alimentation pour faire un travail ; ajouter un alignement, une indexation et un nettoyage pour atteindre le temps réel par tranche de machine. (Illa recette spécifique, la machine est la recette et l'estimation réelle).
La profondeur de coupe lie les paramètres à la stratégie d'amincissement Dans les dés avant broyage (DBG), la plaquette est partiellement découpée de l'avant d'abord puis de l'arrière-sol à l'épaisseur finale, ce qui sépare les matrices lorsque la mouture atteint la coupe et coupe brusquement l'écaillage de l'arrière sur la matrice mince. La coupe par étapes, une rainure supérieure plus large suivie d'une coupe transversale étroite, fait le même travail dans un montage Ensemble, le processus DBG, le processus de gravure du plasma et le découpage furtif constituent la boîte à outils avancée de découpage que les fabulations atteignent lorsque le découpage des lames ne peut plus contenir le rendement de la matrice mince. Si votre flux penche sur l'aminage agressif, notre guide amincissement et rembobinage des plaquettes montre comment les cibles d'épaisseur façonnent la recette de découpage.
Perspectives de l'industrie : où se dirigent les découpes de plaquettes (2026+)
Ce qui remodèle le découpage n'est pas la taille du marché, c'est que les matrices s'amincissent et que les emballages deviennent plus denses, et cette combinaison fait du découpage mécanique des lames le mauvais défaut pour une tranche de produits en expansion Alors que les feuilles de route poussent l'épaisseur des plaquettes en dessous de 50 µm et les emballages avancés, le fan-out, les chiplets et le collage hybride de matrice à plaquette pour une mémoire à large bande passante, exige une résistance maximale à la rupture et des méthodes zéro particule, à faible et zéro dommage (plasma et furtivité) continuent de prendre part Les brevets de procédé récents ciblent l'atténuation des fissures dans des gaufrettes amincies et furtives (de-sur) (plasmaillesUSPTO US 2025/0069952 A1). Pour les acheteurs, cela signifie spécifier des limites de résistance à la filière et de copeaux arrière en 2026, et pas seulement de débit, car un emballage plus dense punit une filière faible qu'un écoulement plus ancien aurait tolérée.
Un deuxième facteur est les semi-conducteurs de puissance La croissance des dispositifs SiC et GaN pour les onduleurs EV et l'électronique haute température ne cesse d'ajouter une demande de découpage en matériaux durs, et l'extrême dureté de SiC accélère suffisamment l'usure des lames pour pousser l'adoption du laser et du plasma Le signal pratique pour la planification 2026 : si votre feuille de route produit comprend des matrices plus fines, des emballages empilés ou des dispositifs de puissance à large bande interdite, évaluez un chemin de singulation à faibles dommages maintenant plutôt que de le réaménager après l'apparition de problèmes de prévisions de taille de marché (le segment des équipements de découpage est souvent cité autour de 0,8 milliard USD en 202025-26 avec une décision d'ingénierie de fond,3 T, la forme annuelle, la forme, la forme d'ingénierie, devrait seulement l'achat, la forme d'achat, la forme d'achat, l'achat, l'ingénierie d'achat.
Foire aux questions
Q : Quelle est la différence entre le tranchage des plaquettes et le découpage des plaquettes ?
Voir la réponse
Le tranchage et le découpage au découpage se trouvent aux extrémités opposées de la fabrication des plaquettes Le tranchage utilise une scie à fil pour couper un lingot de cristal en plaquettes nues juste au début de l'écoulement Le découpage se produit à la toute fin, une fois la plaquette entièrement fabriquée et amincie, et la sépare en matrices individuelles pour l'emballage.
Ils utilisent différentes machines et sont jugés sur différentes mesures, la planéité et la perte de saignée pour le tranchage, les bords de matrice sans copeaux et la résistance à la rupture survivante pour le découpage. Une comparaison dédiée couvre cette distinction entre tranchage et découpage plus en profondeur pour les acheteurs.
Q : Quelles sont les quatre principales méthodes de découpage des plaquettes ?
Voir la réponse
Quatre méthodes principales existent : le découpage (mécanique) des lames, le découpage par ablation laser, le découpage plasma et le découpage furtif Le découpage des lames broie une saignée physique d'environ 20-40 µm et constitue la valeur par défaut à faible coût Le découpage laser vaporise une rue étroite Le découpage plasma grave chimiquement toutes les rues en parallèle avec une saignée d'environ 10-20 µm et s'écoule à froid Le découpage furtif forme une couche de fracture enterrée avec un laser IR et n'enlève presque aucun matériau, ce qui le rend bien adapté au silicium ultra-fin.
Q : Pourquoi singulons-nous des plaquettes (de dés) ?
Voir la réponse
Une plaquette est fabriquée avec de nombreuses matrices identiques construites côte à côte pour partager le coût de traitement Chaque matrice est une puce complète, mais elle ne peut pas être emballée alors qu'elle est encore attachée à ses voisines La singulation coupe la plaquette le long de ses rues vierges afin que chaque matrice puisse être testée, cueillie et emballée seule.
Q : La même scie à dés peut-elle faire fonctionner les tranches de silicium et de SiC dans le même décalage ?
Voir la réponse
Habituellement oui, mais vous échangez la lame et la recette entre les lots SiC est beaucoup plus dur que le silicium, il a donc besoin d'une lame plus grossière et plus résistante et d'une alimentation plus lente, et il porte des lames beaucoup plus rapidement Vérifiez l'écaillage sur les premières matrices avant de courir le lot.
Q : Pourquoi choisir le découpage plasma plutôt que le découpage laser ou au balai ?
Voir la réponse
Le découpage au plasma grave chaque rue à la fois, donc le débit évolue avec le nombre de matrices, et il coule à froid avec une saignée étroite d'environ 10 à 20 µm. Parce qu'il élimine la couche endommagée, il donne généralement la résistance à la rupture telle que définie la plus élevée, appréciée pour les matrices fines, les MEMS et les piles de liaison hybride.
Q : Qu'est-ce que le dés avant broyage (DBG) et pourquoi l'utiliser ?
Voir la réponse
Les dés avant broyage inversent l'ordre habituel : la plaquette est partiellement découpée de l'avant en premier, puis reculée jusqu'à l'épaisseur finale Lorsque le broyage atteint le fond des rainures prédécoupées, les matrices se séparent d'elles-mêmes, avec beaucoup moins de contraintes mécaniques qu'une coupe complète.
Étant donné que les matrices sont libérées par meulage plutôt que par une coupe de scie entraînée à travers du silicium mince et fragile, le processus DBG réduit considérablement l'écaillage arrière. Il est devenu une approche standard pour les matrices très fines destinées à des boîtiers avancés empilés à haute densité tels que la mémoire à large bande passante.
Coupe de plaquettes dures et cassantes en amont du découpage
DONGHE construit des scies à fil diamant pour trancher les lingots de silicium, de SiC et de saphir en tranches à faibles dommages, l'étape qui a permis de mettre en place des dés propres en aval. Parlez à nos ingénieurs de la perte de saignée et du contrôle des dommages souterrains pour votre matériau.
Explorer les scies à fil de coupe de plaquettes de silicium →
À propos de cette analyse
DONGHE fabrique des scies à fil diamantées pour trancher le silicium, le SiC et le saphir, tirées de plus de 10 000 étuis de coupe en matériaux durs et cassants Notre expertise directe est le côté tranchant en amont, la perte de saignée et le contrôle des dommages souterrains, de sorte que les spécificités des scies à tronçonner en aval dans ce guide proviennent d'études évaluées par des pairs, de wikis de laboratoire de processus et de normes plutôt que d'être présentées comme une opération de découpage interne. Examiné par l'équipe technique de Shanghai Donghe Science and Technology Co., Ltd.
Références et sources
- Découpes, paramètres de processus et règles d'expositionInstallation de nanofabrication Lurie, Université du Michigan
- Résistance à la rupture avant et arrière du silicium mince collé au laserPhysique appliquée A (Springer)
- Technologies de séparation pour les emballages avancés : une revueJournal des sciences et technologies du vide B
- Découpe furtive en couches de précision de tranches de SiC par lasers ultrarapidesPMC, Bibliothèque nationale de médecine
- Découpe ultra-précision du 4 H-SiC : écaillage et paramètresPMC, Bibliothèque nationale de médecine
- US 11 646 228 B2, procédé de découpage furtif comprenant la filamentationUSPTO via Google Patents
- Découpe plasma 101 : les basesIngénierie des semi-conducteurs
- Gearing Up Pour Liaison Hybride (singulation pour piles collées)Ingénierie des semi-conducteurs
- Le découpage plasma permet une liaison hybride D2WInCites 3D
- Découpage de gaufretteWikipédia