Neem contact op met DONGHE Company


Toepassingen voor één draadzaag: wat ze snijden, waar ze worden gebruikt en hoe u kunt kiezen
Snelle Specs
| Draad Diameter | 0,20-0,50 mm (met diamantcoating) |
| Typische Kerf Breedte | 0,35-0,50 mm (materiaalafhankelijk) |
| Positie Nauwkeurigheid | ±0,01 mm (resolutie 0,0025 mm) |
| Dikte Tolerantie | ±0,02-0,05 mm |
| Diamant Grit Grootte | 30-100 µm |
| Compatibele Materialen | Silicium, SiC, saffier, keramiek, grafiet, zeldzame aardmagneten, composieten |
Draadzaag, een van de weinige snijgereedschappen die een siliciumcarbide boule van 300 mm kunnen breken tot een wafel die dunner is dan een stuk papier, zonder breuk van de boule. Dit is een ‘must have’ voor industrieën waarbij maatprecisie en oppervlakteafwerking de ‘pass’ of ‘fail’ van een onderdeel bepalen.
Hieronder vindt u informatie over wat is de single draadzaag machine werken principe, in wat voor soort industrieën & materialen, deze machines zijn het meest voordelig en over welke praktische aspecten van invloed zijn op draadlevensduur, snijsnelheid en totale kosten Als u op zoek bent naar één enkele draad snijmachine voor uw laboratorium of uitbreiding productielijn, vindt u waarde in de informatie die in dit artikel wordt verstrekt.
Wat is een enkele draadzaag en hoe werkt deze?
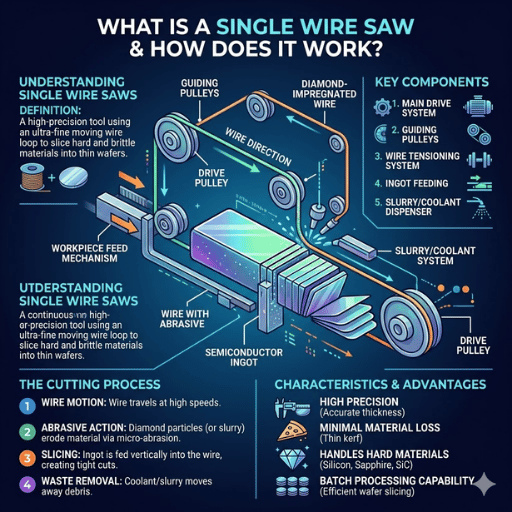
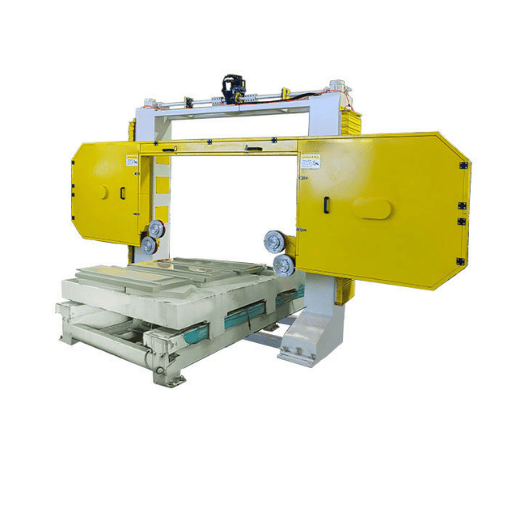
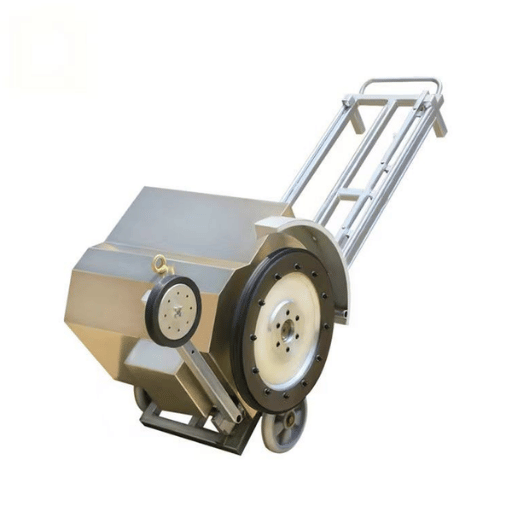
De enkele draadzaag is een precisie snijgereedschap dat gebruik maakt van een enkele lus van diamant gecoate draad Traditionele zagen en multi-wire systemen gebruiken tientallen parallelle draden om talloze wafels tegelijk te snijden in batch werking, maar een enkele draadzaag maakt gebruik van slechts één draad om plakjes te produceren Als gevolg hiervan behoudt de operator volledige controle over alle snijtoepassingen en parameters.
Materiaalverwijdering gebeurt door middel van schurende werking Een uiterst fijne staaldraad 0,20-0,50 mm diameter 0 galvanisch of gebonden synthetische diamant (30-100 µm deeltjesgrootte) De met diamant beklede draad loopt dan als een continue lus over een reeks zeer nauwkeurige geleidingspoelies met een vooraf ingestelde snelheid, en het werkstuk wordt ingevoerd; het scheiden van de draad door de ingang.
📐 Technische opmerking
Commerciële enkeldraadszaagsystemen kunnen een bewegingsresolutie van 0,0025 mm en een positionele nauwkeurigheid van 0,01 mm bereiken volgens gepubliceerde specificaties van UKAM industriële superharde gereedschappen. De kernbreedte wordt gehandhaafd op ongeveer 0,35-0,50 mm, bepaald door de diameter van de draad en de diamantgruisconfiguratie. Superieure snijprestaties leveren met minimaal schroot op zeer nauwkeurige substraten.
Koelvloeistof (bij voorkeur gedeïoniseerd water of een wateroplossing) passeert het snijgebied om vuil weg te voeren, de warmte van het proces te verminderen en de levensduur van de draad te verlengen. Afvalwarmtebeheersing is belangrijk vanwege de thermische schok die harde materialen zoals saffier en siliciumcarbide ervaren; zelfs een kleine mate van ongelijkmatige verwarming kan leiden tot microscheuren van het voltooide onderdeel.
Belangrijkste toepassingen per branche
Enkeldraadzagen vinden snijtoepassingen op een aantal gebieden, elk met verschillende snijbehoeften en prestatiecriteria. De onderstaande tabel belicht enkele van deze toepassingen, het scala aan betrokken materialen en de toleranties die haalbaar zijn op basis van gepubliceerd onderzoek en gegevens van fabrikanten.
| Industrie | Primaire Materialen | Typische Cut | Tolerantiebereik |
|---|---|---|---|
| Halfgeleider & PV | Mono/poly Si, SiC, GaAs | Wafelsnijden (dia van 150-300 mm.) | ±0,02-0,05 mm |
| Geavanceerde Keramiek | Aluminiumoxide (Al2O3), zirkoniumoxide (ZrO2) | Substraatdoorsnede, sensorblanco's | ±0,03-0,05 mm |
| Optische Kristallen | Saffier (Al2O3), LiNbO3, kwarts | Venster plano's, LED substraten | ±0,02-0,04 mm |
| Zeldzame Aarde Magneten | NdFeB, SmCo | Magnet block segmentation | ±0,05-0,10 mm |
| Geologisch /laboratorium | Rotskernen, minerale exemplaren | Dunne secties per ASTM E3 | ±0,05 mm |
| Aerospace Composites | CMC, C/SiC, glasvezellaminaten | Coupon extractie, faalanalyse | ±0,05-0,10 mm |
Halfgeleider en fotovoltaïsche wafelsnijden
Nu is de leidende techniek om mono-silicium-ingots in wafers voor micro-elektronische apparaten en zonnecellen te snijden het snijden van diamantdraad. A Studie uit 2025 gepubliceerd in Advanced Materials Technologies geanalyseerde schadepatronen op kristal tijdens het snijden van industriële diamantdraad van siliciumwafels van 300 mm en toonde aan dat oppervlaktegolf nog steeds het belangrijkste onderzoeksitem blijft wanneer de industrie overgaat in een waferdikte van minder dan 100 µm.
Voor siliciumcarbide, een steeds populairder materiaal voor EV-elektronica, produceren enkeldraadszagen 120 tot 200 µm brede kerfs. Deze smalle snede is zelfs nog belangrijker wanneer de enkele SiC-boule zelf duizenden dollars kan kosten: de verspilling van elke plak heeft invloed op de opbrengst en kosten van de wafer.
Geavanceerde keramiek en oxidekristallen
Voor elektronische substraten, sensorbehuizingen en slijtvaste onderdelen moeten spanen op aluminiumoxide en zirkoniumoxide worden gemaakt met beperkte versnippering Een enkele diamantdraadzaag wordt gebruikt voor het snijden van beide materialen met voedingssnelheden (meestal 0,1-0,8 mm/min voor saffier, volgens onderzoek gepubliceerd in MDPI Toegepaste Wetenschappen). Een lage snijkracht minimaliseert ondergrondse schade, wat wenselijk is voor onderdelen die moeten worden gepolijst voordat ze een afwerking van optische kwaliteit krijgen.
Geologische en laboratoriummonstervoorbereiding
Petrografische dunne secties van rotskernen, steenblokken en natuursteenmonsters, samen met metallografische monsters, worden routinematig vervaardigd met behulp van precisiedraadzagen, meestal volgens de richtlijnen van de ASTM E3 Standard Guide voor de bereiding van metallografische monsters, om vervormingskenmerken te voorkomen die kan microstructuurwaarnemingen onder gepolariseerde lichtmicroscopie in gevaar brengen.
💡 Pro Tip
DONGHE heeft sinds 2014 meer dan 10.000 snijkoffers behandeld voor toepassingen in halfgeleiders, keramiek en geavanceerde materialen. Die dataset informeert de aanbevelingen voor procesparameters wij bieden bij elke machine draadsnelheids-, spannings-, voedingssnelheid- en koelvloeistofinstellingen die zijn afgestemd op uw specifieke materiaal en geometrie.
Materiaal Compatibiliteit Wat kan een enkele draadzaag snijden?
Wat een draadzaag materiaalsgewijs kan snijden hangt af van de diamond wire specificatie en snijtechnologie parameters De typische parameters volgens elk substraatmateriaal en de hardheid ervan staan vermeld in de tabel
| Materiaal | Hardheid (Mohs) | Aanbevolen Draadtype | Feed Rate Range | Typisch Kerf |
|---|---|---|---|---|
| Monokristallijn silicium | 7 | Geëlektroplateerde diamant, 0,25-0,35 mm | 0,5-2,0 mm/min | 0,30-0,40 mm |
| Siliciumcarbide (SiC) | 9–9.5 | Geëlektroplateerde diamant, 0,30-0,45 mm | 0,1-0,5 mm/min | 0,12-0,20 mm |
| Saffier (Al2O3) | 9 | Geëlektroplateerde diamant, 0,30-0,50 mm | 0,1-0,8 mm/min | 0,35-0,55 mm |
| Alumina Ceramic | 9 | Geëlektroleerd of met hars gebonden, 0,30-0,45 mm | 0,2-1,0 mm/min | 0,35-0,50 mm |
| NdFeB-magneet | 5.5–6 | Geëlektroplateerde diamant, 0,25-0,35 mm | 1,0-3,0 mm/min | 0,30-0,40 mm |
| Grafiet | 1–2 | Standaard of harsgebonden, 0,25-0,40 mm | 2,0-5,0 mm/min | 0,30-0,45 mm |
Hardere werkstukmaterialen versnellen draadslijtage Gebruik van een draadzaag om siliciumcarbide te snijden (Mohs 9-9.5) draagt de draad met ongeveer 3-5X de snelheid als een draadzaag die wordt gebruikt om silicium te snijden (Mohs 7) Dit is de reden dat SiC wordt gezaagd met behulp van dikkere draden en lagere voedingen.
Net als bij mechanische snijbladen wordt de snijkracht over een groot contactgebied verspreid wanneer een draadzaag siliciumcarbide snijdt, en er ontstaat veel minder schade aan het suboppervlak dan bij conventionele zaagbladen. Dit maakt de draadzaag voor het snijden van harde en brosse substraten een voorkeurskeuze boven mechanisch dobberen in zowel laboratoria als productielijnen.
💡 Pro Tip
Als u twijfelt of een draadzaag geschikt is voor uw materiaal, kunt u de fabrikant om een proefsnede vragen DONGHE biedt gratis monstersnijtests met gedetailleerde parameterrapporten, zodat u de oppervlaktekwaliteit en maatnauwkeurigheid kunt verifiëren voordat u zich verbindt tot een machineaankoop.
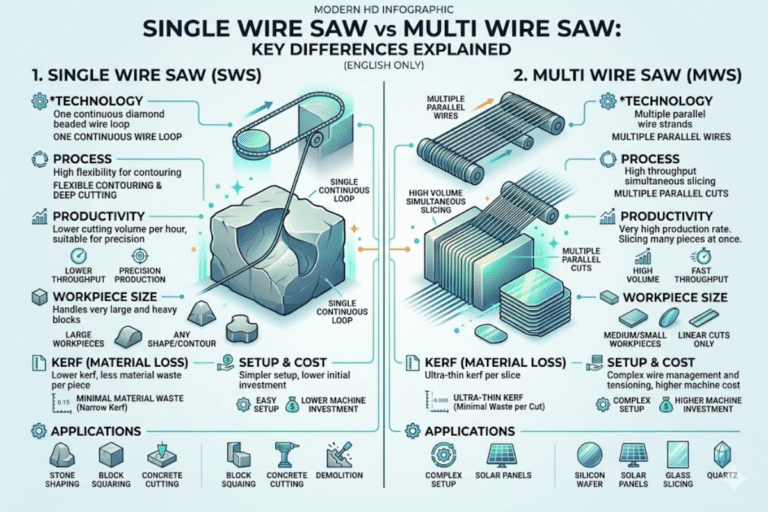
Enige Draadzaag versus Multi-Draadzaag & Wanneer om Elk te gebruiken
De beslissing tussen een enkele draadzaag en een multidraadzaag is gebaseerd op drie factoren; productievolume, geometrische complexiteit en kosten. Hoewel beide soorten machines in hetzelfde bereik van het snijproces werken, zijn ze ontworpen voor verschillende productieniveaus en kunnen ze leiden tot verspilde capaciteit of investeringen.
✔ Voordelen van één draadzaag
- Volledige controle over individuele snijgeometrie en hoek
- Lagere kapitaalinvestering ($15K-$80K vs. $200K+ voor multi-wire)
- Ideaal voor het snijden van O & O-monsters, prototypes, en mixed-material workflows
- Snelle omschakeling tussen verschillende draadtypes en werkstukgroottes
- Kleinere voetafdruk 's in universiteits - en bedrijfslaboratoria
⚠ Beperkingen voor één draadzaag
- Eén snee tegelijk - die niet is aangepast aan een productie van een groot aantal wafels
- Doorvoer (max) tussen 1,5 sneden/uur (afhankelijk van het materiaal en de doorsnede)
- Draadslijtagebewaking is afhankelijk van de operator van basismodellen
| Factor | Single Wire Saw | Multi-Wire Saw |
|---|---|---|
| Bezuinigingen per pas | 1 | 100-1.000+ gelijktijdig |
| Kerf Breedte | 0,35-0,50 mm | 0,15-0,26 mm (diamantdraad) |
| Kapitaalkosten | $15.000-$80.000 | $200.000-$1.000.000+ |
| Best For | O & O, prototyping, gemengde materialen, complexe geometrie | Massawaferproductie, PV-celproductie |
| Doorvoerwinst | Baseline | Tot 40% meer opbrengst per shift (5-draads setup, per Stone World) |
| Geometrie Flexibiliteit | Hoekige sneden, gebogen profielen, variabele dikte | Alleen parallelle vlakke sneden |
⚠️ Common Mistake
Investeren in een multidraadzaag ter ondersteuning van uw O & O - of prototypingprojecten Multidraadsystemen zijn het beste voor batchverwerking van een enkel materiaaltype in meerdere parallelle sneden Als uw snijtaken vaak betrekking hebben op het wisselen van materiaaltypes, het veranderen van monsters of het wijzigen van geometrieën van week tot week, dan a single wire saw machine zal zorgen voor een veel snellere ommekeer, tegen een tiende van de prijs.
Bekijk onze vergelijking van enkele draad versus meerdraads zagen voor een diepgaande analyse.
Hoe u een enkele draadzaag instelt en bedient

Een goede opstelling maakt het verschil tussen een soepele, consistente snede en verschillende materialen die eindigen als schroot van een gebroken draad of verspild werkstuk Gebruik deze checklist om u te helpen de basisprocedures voor veilig, succesvol draadzaaggebruik te onthouden.
- Houd het werkstuk stevig vast Klem het werkstuk in een armatuur of bankschroef die geen onnodige spanning veroorzaakt aan het onderdeel Controleer of het snijvlak is gepland in overeenstemming met het draadpad.
- Monteer en span diamantdraad Leid de draad door de geleidekatrollen, waardoor de draad zonder zijdelingse speling in de groef kan volgen Pas de initiële spanning toe zoals aanbevolen door de draadfabrikant 15-25 N voor standaard 0,3 mm op een hard substraat.
- Stel de snijomstandigheden in Pas de draadsnelheid, de voedingssnelheid en de oscillatiemodus aan, afhankelijk van het werkmateriaal.Bij het werken met harde, brosse materialen zoals SiC moet u een relatief lage initiële voedingssnelheid (0,1 tot 0,3 mm/min) gebruiken en progressief verhogen.
- Controleer koelvloeistof Zorg ervoor dat stromend gedeïoniseerd water of snijvloeistof de contactzone tussen draad en werkstuk bereikt. In het laboratorium of de productieomgeving is een gebrek aan koelmiddel veruit de meest voorkomende oorzaak van vroege draadbreuk.
- Voer een proefsnede uit Testsnijdingen moeten worden uitgevoerd op een opofferingsstuk van hetzelfde materiaal, om de afmetingen en afwerking te controleren.
- Observeer de snede in progressie Let op variaties in snijgeluid, draadspanningsindicator of kleur van koelvloeistof Elke plotselinge overgang kan worden veroorzaakt doordat de draad dof wordt, het materiaal barst of vuil ophoopt.
- ✔
Draadspanning geverifieerd vóór elke snijsessie - ✔
Koelmiddelreservoir gevuld en filter schoon - ✔
Geleidekatrollen (groefslijtage moet worden gecontroleerd, vervangen als de groefdiepte groter is dan 0,1 mm) - ✔
Uitlijning van het werkstuk bevestigd met wijzerplaatindicator of laser - ✔
Noodstop toegankelijk en getest
📐 Technische opmerking
De draadspanning voor de draadzaag heeft uiteraard een lineaire correlatie met de kerfconsistentie. Het is bewezen door PMC (Fixed-Diamond Abrasive Wire-Saw Cutting Force Modeling) dat de drie belangrijkste factoren voor de snijkracht de deeltoevoersnelheid, draadsnelheid en draadvoorspanning zijn. Een goede geometrie van het geleidewiel is noodzakelijk om de constante van de kerfbreedte over de hele snijdiepte te handhaven.
Onderhoud, levensduur van de draad en kostenfactoren
Diamantdraad vertegenwoordigt de grootste terugkerende uitgave T 300-meter gegalvaniseerde draad verkoopt voor ongeveer $800-1TP41.500, afhankelijk van de diameter van draad, de diamantgritkwaliteit en hechtmethode De levensduur van draad hangt aanzienlijk af van het gesneden materiaal. Terwijl de aantallen honderden meters moeten bereiken bij gebruik van grafiet, moet het waferende siliciumcarbide dat aantal aanzienlijk terugbrengen tot een hoeveelheid van ongeveer 20-50 meter.
$800-$1.500
Per 300 m draadspoel
3–5×
Snellere draadslijtage op SiC versus Si
±0,02 mm
Haalbare dikte tolerantie
Naast de draadkosten zijn de belangrijkste onderhoudsartikelen:
- Koelmiddelfiltratie: Ververs of reinig filters minstens elke maand, verontreinigd koelmiddel voegt schurende deeltjes toe die de draadslijtage vergroten en de oppervlakteafwerking verminderen.
- Inspectie geleide katrol: Controleer de groefdiepte en het lagerspel wekelijks Versleten katrollen veroorzaken draadvolgfouten die de variatie van de kerf vergroten.
- Kalibratie van het spanningssysteem: controleer de nauwkeurigheid van de spanningssensor elk kwartaal aan de hand van een meterblok of massa. Overmatig hoge spanning veroorzaakt draadbreuk; lage spanning zal golving tussen sneden veroorzaken.
- Aandrijfmotor en encoder: maandelijkse controle van de stabiliteit van het encodersignaal; jaarlijkse controle van motorborstels (indien van toepassing) Zelfs minuscule asoscillaties kunnen de consistentie van de draadsnelheid beïnvloeden.
⚠️ Common Mistake
Slecht onderhoud van koelvloeistofsysteem: buitendienstrapporten tonen aan dat dit de primaire oorzaak is van voortijdige draadbreuk vanwege fouten van de operator of materiaalfouten. Een filterverandering van 20 dollar kan een draad van $1.000+ besparen. Voor richtlijnen voor het evalueren van de totale kosten van uw snijoplossingen, zie onze gids voor selectie van draadzaagmachines.
Veelgestelde vragen

Q: Kan een enkele draadzaag metaal snijden?
Bekijk Antwoord
Ja. met diamantdraad uitgeruste enkele draadzagen hanteren gehard staal, titaniumlegeringen en nikkelsuperlegeringen. De toevoersnelheden voor metalen liggen tussen 0,5 en 2,0 mm/min.
Vraag: Hoe snel kan een enkele draadzaag siliciumcarbide snijden?
Bekijk Antwoord
De voedingssnelheden voor SiC liggen tussen 0,1 en 0,5 mm/min. SiC ligt op Mohs 9-9,5, dus operators houden de draadsnelheid laag om de diamantslijtage onder controle te houden en de oppervlaktekwaliteit te beschermen. Verwacht 2,4 uur per snede op een boule met een diameter van 2 inch. Dikkere dwarsdoorsneden of strengere tolerantievereisten zorgen ervoor dat het aantal hogere 4-inch SiC-blokken 6+ uur per slice nodig hebben. Daarom is een goede koelvloeistofstroom en draadspanningsbewaking van materiaal tijdens langere runs.
Vraag: Wat is het typische kerfverlies van een diamantdraadzaag?
Bekijk Antwoord
De sleufbreedte voor het snijden van enkele draad varieert van 0,12 mm (SiC met fijne draad) tot 0,55 mm (saffier met dikke draad).Dit is een dramatische vermindering van materiaalverlies in vergelijking met conventioneel zagen met meerdere messen, waardoor een sleuf van 1,0-3,0 mm breed kan ontstaan. Smalle sleuven zijn vooral nuttig bij het verwerken van waardevolle of delicate substraten waarbij het maximaliseren van het aantal wafels per staaf van cruciaal belang is.
Q: Hoe vaak moet een enkele draadzaag worden gehandhaafd?
Bekijk Antwoord
Draadspanning: check voor elke sessie Gidspoelies: wekelijkse groefslijtage inspectie Koelvloeistoffilters: maandelijkse vervanging Spanningssensorkalibratie: driemaandelijks.
Q: Wat is het verschil tussen een enkele draadzaag en een multi-draadzaag?
Bekijk Antwoord
Een enkele draadzaag ondersteunt één draad voor individuele sneden die een variërende geometrie kunnen hebben; een multidraadzaag ondersteunt honderden individuele draden voor gelijktijdig snijden die 40% meer wafels per shift opleveren maar alleen in parallelle vlakke sneden Enkele draadzagen kosten 15K-80K; multidraadsystemen beginnen bij 200K en kunnen meer dan 1 miljoen dollar kosten voor apparatuur van halfgeleiderkwaliteit.
Vraag: Welke factoren beïnvloeden de kosten van een diamantdraadzaagmachine?
Bekijk Antwoord
Belangrijke kostencomponenten zijn maximale werkstukdiameter, nauwkeurigheidsspecificatie, automatiseringsniveau, type draadspansysteem, softwareopties Een benchtoplabmodel met handmatige invoer begint rond $15.000, terwijl een CNC-gestuurde productiemachine met geautomatiseerd draadbeheer $80.000 of meer kan bereiken.
Vraag: Kunnen enkele draadzagen gebogen of schuine sneden aan?
Bekijk Antwoord
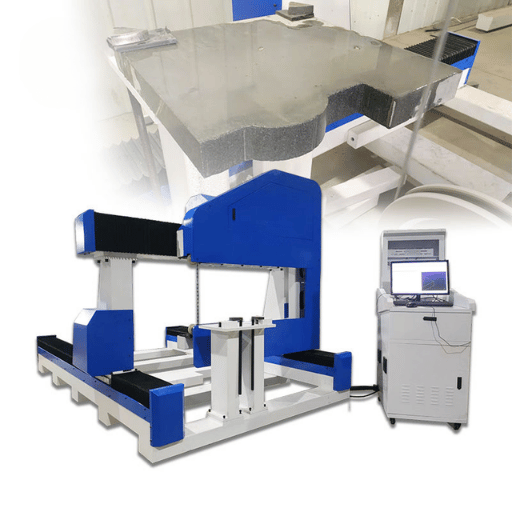
Absoluut 'dit is een van de belangrijke voordelen vergeleken met multidraadsystemen Met het werkstuk onder een hoek georiënteerd, contoursneden, verzinkboorden, getrapte profielen, complexe geometrieën zijn allemaal uitvoerbaar op de CNC-compatibele enkele draadzaag, op voorwaarde dat uw minimale buigradius groter is dan die van uw draad/werkende spanningscombinatie.
Over deze analyse
Terwijl draadzagen worden gebruikt in de bouw en sloop voor het snijden van gewapend beton, en cirkelzagen het algemene metaalsnijden verwerken, neemt de enkele draadzaag een andere niche in beslag. Precieze sneden op hoogwaardige oppervlakte-integriteit zijn niet onderhandelbaar. Dit handboek is uitgegeven door het technische team van DONGHE, dat meer dan tien jaar ervaring heeft met ontwerpen precisie diamant draadzaag oplossingen en het voorbereiden van meer dan 35 nationale octrooien in draadsnijprocestechnologie De snijrichtlijnparameters en tolerantiegegevens die in de publicatie worden getoond, zijn afgeleid van gepubliceerde artikelen en onze eigen experimenten met op silicium gebaseerde grondstoffen, siliciumcarbide, saffier en geavanceerde keramische materialen. Als uw materiaal/geometrie niet overeenkomt met de hierin genoemde parameters voor de gereedschapsvoeding, gelieve neem contact op met de process engineering groep voor extra hulp bij aanbevelingen voor aangepaste parameters.
Referenties en bronnen
- Recente vooruitgang in precisie diamantdraadzagen Monokristallijn silicium (DPI-micromachines (2023)
- Kristalschade en oppervlaktemorfologie bij het industrieel snijden van diamantdraad van monokristallijne siliciumwafels van 300 mm-Wiley geavanceerde materiaaltechnologieën (2025)
- Analyse van wafer-oorlogspagina in diamantdraadzaag snijdend saffierkristal-MDPI Toegepaste Wetenschappen (2024)
- Experiment Vergelijkende analyse van de voedingssnelheid met snelheidsregeling bij het snijden van monokristallijn silicium-MDPI-micromachines(2024)
- Modellering van de schurende draadzaag-snijkracht met vaste diamant op basis van veranderingen in de booglengtes van het contact-PMC(2023)
- ASTM E3: Standaardgids voor de bereiding van metallografische monsters
- Voordelen voor een Multi-Wire Saw (2014) Wereldtijdschrift
Gerelateerde artikelen
- Hoe een enkele draadzaagmachine te kiezen: Selectiegids 1. Belangrijke specificaties, materiaalcompatibiliteit en totale eigendomskosten
- Enkele draad versus multidraadzaag: welke heeft u nodig? 1. Vergelijking voor productieplanning
- DONGHE Single Wire Saw Productassortiment & productiemodellen
- Over DONGHE-35 patenten, ISO 9001:2015 en meer dan 300 klanten wereldwijd.