Neem contact op met DONGHE Company


Door het technische team van Shanghai Donghe Science and Technology Co., Ltd · Bijgewerkt juni 2026
The blokjes wafer proces is de back-end stap waarbij een voltooide halfgeleiderwafel in honderden of duizenden individuele matrijzen wordt gesneden, elk een werkende chip die klaar is om te worden verpakt. Het wordt ook wel die-singulatie genoemd en bevindt zich helemaal aan het einde van de fab-stroom: een staaf wordt in wafels gesneden, de wafels worden van een patroon voorzien en verdund, en pas dan worden ze in blokjes gesneden. Deze gids voor het in blokjes snijden van wafers loopt station voor station door de volledige reeks, vergelijkt de vier belangrijkste in blokjes gesneden methoden met echte kerf- en voedingssnelheidsnummers, en laat zien waar de meeste opbrengst verloren gaat.
Het blokjeswafelproces scheidt een afgewerkte wafel in individuele matrijzen, bijna altijd als de laatste bewerking vóór verpakking. Ingenieurs kiezen uit vier methoden: mes-, laser-, plasma- en stealth-dicing, die voornamelijk verschillen in kerfbreedte (van ongeveer 20-40 µm tot bijna nul) en in de mate waarin ze de matrijs verzwakken. De methodekeuze wordt bepaald door de waferdikte, materiaalhardheid, straatbreedtebudget en de matrijsbreeksterkte die het pakket nodig heeft.
Snelle specificaties, typische siliconenbladige dobbelstenen van 200 mm
| Blade kerf (≈ bladbreedte) | 20-40 µm |
| Spindelsnelheid | 15.000-30.000 tpm (tot 60.000) |
| Voedersnelheid | 1-5 mm/s (test) → 25-75 mm/s (productie) |
| Diamant korrelgrootte | 2-4 µm (fijn) tot 6-8 µm (harde materialen) |
| Snijd diepte per pas | ≤500 µm |
| Dobbelband | UV-afgifte (dunne matrijs) of blauw/niet-UV (standaard) |
| Streef naar de breeksterkte van de dobbelsteen | ~500-1.000 MPa (silicium) |
Waarden variëren per materiaal, matrijsgrootte en machine. Bronnen: LNF-proceswiki van de Universiteit van Michigan en gepubliceerde dobbelstudies (volledige bronnenlijst aan het einde van deze gids).
Wat is het blokjeswaferproces? (Die Singulation uitgelegd)
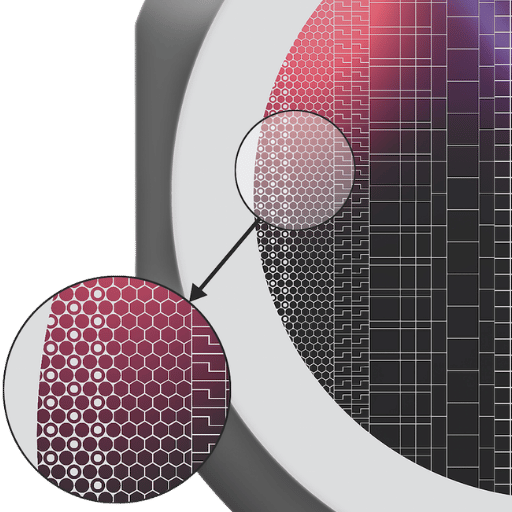
Die singulation is de bewerking die één patroonwafel in vele afzonderlijke chips verandert Na lithografie en etsen bouwen de circuits, en nadat de wafel is uitgedund door terugslijpen, zitten de matrijzen nog steeds in een enkel vel silicium verbonden door smalle lege banen genaamd straten (of scribe lijnen).Dicing snijdt langs die straten zodat elke matrijs kan worden geplukt en verpakt.
Het helpt om dobbelstenen in de grotere stroom te plaatsen, omdat twee snijstappen in de war raken. Ten eerste, a draadzaag snijdt de kristallen staaf in ruwe wafelsdat is snijden Veel later, nadat de wafel volledig is vervaardigd, wordt deze door in blokjes snijden tot matrijzen samengevoegd. Het snijden en in blokjes snijden gebeurt aan tegenovergestelde uiteinden van het proces en maakt gebruik van verschillende machines: de stroomopwaartse snijsnede wordt afgehandeld door een silicon wafer snijden draadzaag, terwijl bij het snijden gebruik wordt gemaakt van een snijzaag, laser of plasmakamer.
Onthoud de bestelling op deze manier:
- Ingot → slice (draadzaag) → kale wafel
- Kale wafel → fabricage (het productieproces van litho-en-etsen) → patroonwafel
- Wafer met patroon → terugslijpen / dun → dobbelstenen → kies → pakket
Binnen het grotere productieproces van halfgeleiders is dicing de brug tussen front-end fabricage en back-end assemblage: het beëindigt het fabricageproces op de wafer en begint het assemblageproces op de matrijs. Omdat het de enige mechanische scheidingsstap is in een anderszins additief proces bij de productie van halfgeleiders, brengt dicing een groter opbrengstrisico met zich mee. Het meeste productievolume bestaat uit het dicen van siliciumwafels, en het dicen van siliciumwafers stelt de basisrecepten vast waartegen andere materialen zijn afgestemd, een enkele wafer, een Si-wafer van 300 mm, kan duizenden afzonderlijke wafermatrijzen opleveren uit één hele wafer Een ouder alternatief, wafer scribben, maar wafer scribben, scoort een ondie, maar de rechte lijn, beperkt tot snelle kristallen en snelle kristallen; het wafer-spanningen; het is beperkt tot snelle en spleetvlakken; het.
Waar het snijden wordt beoordeeld op vlakheid en kerfverlies over een hele boule, wordt het snijden beoordeeld op chipvrije matrijsranden en het overleven van de breuksterkte. Beide stappen delen één worteluitdaging, ze snijden harde, broze kristallen, daarom verschijnen dezelfde materialen in beide werelden: silicium, siliciumcarbide en saffier. Als je nieuw bent aan de substraatzijde, ons overzicht van de belangrijkste soorten halfgeleiderwafels geeft de achtergrond die het dobberen aanneemt.
Het proces van het in blokjes snijden van de wafer, stap voor stap
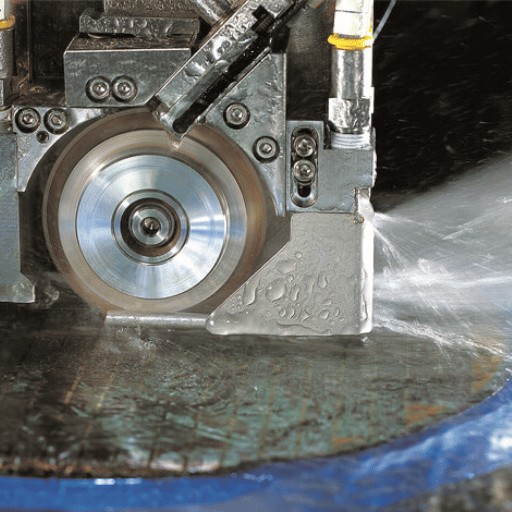
Een productiedicinglijn is een opeenvolging van zeven stations, en elk bestuurt een andere faalmodus We noemen dit end-to-end flow de Mount-to-Pick Dicing Sequence: elke dobbelsteen moet alle zeven stations overleven om te verzenden, dus het zwakste station heeft je opbrengst bepaald.
| # | Station | Doel | Sleutelcontrole/storingswijze |
|---|---|---|---|
| 1 | Terugslijpen/verdunnende voorbereiding | Verminder de wafel tot de uiteindelijke dikte | Resterende schade aan de achterkant van zaden barst later |
| 2 | Tape & frame montage | Bond wafer aan dicing tape op een ring frame | Luchtbellen of zwakke hechting → afvliegen |
| 3 | Uitlijning /onderwijs | Machine herkent de straten | Verkeerde uitlijning snijdt in apparaatstructuren |
| 4 | Snijden | Zaag, laser of plasma scheidt de matrijzen | Chippen, kerfbreedte, bladslijtage |
| 5 | Spoelen & reinigen | Spoel puin door met DI-water | Residu en deeltjes falen later door binding |
| 6 | Inspection | Meet chipping en kerf | Buiten de specificaties vallende chips diskwalificeren matrijzen |
| 7 | UV-uitharden, uitbreiden & plukken | Verzwakte tape, spreid matrijzen, til ze eraf | Pick force scheurt dunne matrijs |
Stationslogica samengesteld uit de LNF-dicingwiki van de Universiteit van Michigan en procesnota's van apparatuurmakers.
Een paar stations verdienen een nadere blik Uitlijning (station 3) leert de zaag om precisie over elke straat te garanderen, de lege snijbanen tussen de matrijzen, zodat elke snede de baan volgt en nooit een apparaatstructuur vastklemt Station 2 is het montageproces van de tape: de wafel is vastgemaakt aan snijband die over een metalen ringframe is gespannen; de tape houdt de wafel plat terwijl het frame is wat de zaagspankop daadwerkelijk vastgrijpt. De snijband moet elke matrijs op zijn plaats houden tijdens het snijden en vervolgens daarna netjes loslaten. Daarom wordt UV-loslaatband gebruikt voor kwetsbare dunne matrijzen: een dosis ultraviolet licht laat de hechting vallen, zodat de matrijzen zonder spanning omhoog gaan. Tijdens het snijden (weg volgend op wrijspuiten en DI-spuiten spuiten dragen Onderzoek naar de in blokjes gesneden faciliteiten van de Universiteit van Michigan Lurie Nanofabrication Facility. Bij het eindstation wordt de tape uitgezet om openingen tussen de matrijzen te openen, zodat een pick-and-place-gereedschap ze allemaal kan optillen.
Hoe lang duurt een typische wafer-dicing-cyclus voor een siliciumwafel van 200 mm?
Er bestaat geen enkele gepubliceerde cyclustijd, omdat deze afhangt van de matrijsgrootte, het aantal snijwonden en de methode. Voor het in blokjes snijden van een siliciumwafel van 200 mm, gesneden in matrijzen van 5 mm, verwacht u ongeveer 5 minuten puur snijden, maar tientallen minuten van begin tot eind zodra uitlijning, indexering, reiniging en inspectie zijn toegevoegd.
Als uitgewerkte schatting geven ongeveer 40 snijlijnen per as bij een voeding van 50 mm/s 40 × 2 × 4 s ≈ 320 seconden snijden Plasma-dicing verbreekt dit patroon: het etst alle straten parallel, zodat het tijdsvoordeel groeit naarmate het aantal matrijzen stijgt.
De 4 belangrijkste wafer-dicingmethoden
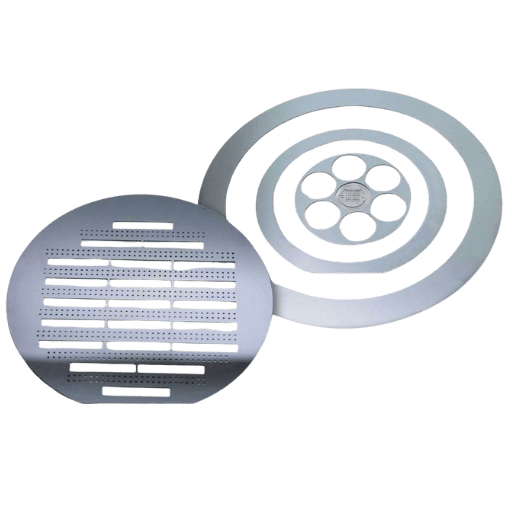
Vier methoden domineren het proces van blokjes in blokjes gesneden wafer Deze verschillende blokjesvormingsmethoden splitsen zich op in twee families: contactmethoden die de wafer raken, mechanisch blokjes snijden, ook wel zaagglazuur genoemd, met behulp van diamantblokjes die op een zaagbladspindel zijn gesponnen, en contactloze methoden (laser, plasma en stealth).Ze verschillen het meest in de breedte van de stoep, het materiaal dat een snee verbruikt, en in de mate waarin ze de resulterende matrijs verzwakken. Blade-glazuur vermaalt een fysieke groef; laserdicing verdampt er één; plasmadicing etst alle straten in één chemisch; en stealth-dicing laat het oppervlak van de wafer bijna onaanger vrijwel onaangeroerd, waardoor een ingegraven breuklijn ontstaat die je een ingegraven breuklijn vormt die je later uit elkaar trekt.
| Method | Mechanisme | Typische kerf | Doorvoer | Sterfsterkte | Beste pasvorm |
|---|---|---|---|---|---|
| Blade (mechanisch) | Diamantschijf vermaalt de straat | 20-40 µm | Serieel; 25-75 mm/s | Laagste (chip/microcrack) | Standaard, dikker silicium; kostengevoelig |
| Laserablatie | Gepulseerde straal verdampt de straat | Enkelcijferige µm + warmtezone | Seriële, vaak multi-pass | Matig; puin/HAZ | Dunne, kwetsbare, smalle straatjes |
| Plasma (DRIE) | Fluor plasma etst alle straten | ~10-20 µm | Parallel (in één keer) | Hoogste as-diced | Dun <50 µm, MEMS, hybride binding |
| Stealth (IR-laser) | Begraven gemodificeerde laag, dan uitbreiden | ~Kerfvrij | Snel, droog, geen slurry | Hoog; concurrerend met plasma | Ultradun silicium, kerf-kritisch |
Gegevens over kerf- en plasmatemperatuur uit gepubliceerde in blokjes gesneden literatuur en proceswiki's; stealth-in blokjes gesneden mechanisme per peer-reviewed analyse (volledige bronnenlijst aan het einde van deze gids).
Plasma dicing loopt koud, de chemische ets houdt de wafer onder ongeveer 60 °C, en omdat het elke straat in één parallelle pas snijdt schaalt het goed wanneer een wafer tienduizenden kleine matrijzen vasthoudt Stealth dicing, ontstaan door Hamamatsu, focust een infrarood laser inside het silicium moet een ondergrondse gemodificeerde zone creëren, het interne modificatiemechanisme geclaimd in USPTO-octrooi US 11.646.228 B2; de wafel wordt vervolgens op zijn tape gespannen totdat hij zich langs die zones splitst, waarbij geen materiaal wordt verwijderd en bijna geen vuil ontstaat. Dat kerfvrije gedrag is de reden waarom stealth en plasma het dunne-matrijs- en geavanceerde verpakkingssegment grotendeels hebben overgenomen.
Hoe een Dicing-methode te kiezen
Methodselectie komt neer op een driewegspanning die we noemen De Dicing-Method Tradeoff Triangle: kerf verlies, doorvoer, en sterven break sterkte U kunt meestal winnen op twee van deze en moet grond geven op de derde, dus de juiste methode is degene waarvan de zwakke as het minst belangrijk is voor uw apparaat en pakket.
Selectie volgt de wafeldikte en materiaalhardheid meer dan merkvoorkeur, dezelfde variabelen die de blad- en voedingsinstellingen vastleggen in fantastische procesreferenties zoals de Documentengids voor LNF van de Universiteit van Michigan. Een mes is snel en goedkoop, maar eet de breedste kerf en veroorzaakt de meeste randschade. Plasma geeft de smalste kerf en sterkste matrijzen, maar snijdt pas parallel na een kostbare investering in kamer- en gasverwerking. Stealth verwijdert geen materiaal en loopt droog, maar de doorvoer is gevoelig voor dikte en straatindeling.
Voorwaardelijke methodekiezer
- Dunne matrijs onder ~100 µm, sterkte is van cruciaal belang → plasma- of stealth-dicing.
- Dik standaard silicium, budgetgedreven, royale straten → mesdicing.
- Zeer smalle straatjes of maximale dies-per-wafer → plasma (kerf ~10-20 µm) of stealth (kerfvrij).
- Harde of brosse verbindingen (SiC, GaAs) waarbij de slijtage van het blad ernstig is → laser of stealth.
- MEMS, sensoren of HBM-stacks voor hybride binding → plasma.
Eén mythe is het waard hier te corrigeren Leveranciersliteratuur stelt vaak dat plasma-dicing altijd een hogere matrijssterkte geeft dan stealth-dicing Het peer-reviewed plaatje is voorzichtiger: een veel geciteerde review van singulatietechnologieën merkt op dat de versterking van de sterkte na het dicen een aanvulling is geworden op de meeste methoden, wat betekent dat de uiteindelijke sterkte sterk afhankelijk is van nabewerking, niet van de snijmethode alleen Geciteerde sterktebereiken voor de twee methoden overlappen elkaar Plasma produceert meestal het hoogste in blokjes gesneden sterkte omdat het geen mechanische of thermische schade laag, maar stealth is concurrerend op dun silicium en kan de kloof na de rand-versterkende stappen te dichten Behandel kracht als een afweging om ingenieur, niet een wedstrijd een methode altijd winnen.
Of u nu in eigen huis dobbelt of wafers naar precisie-wafeldicing-services stuurt, schrijf uw dobbelsteenvereisten op voordat u zich aan een methode verbindt: doeldikte, straatbreedte, minimale matrijssterkte en volume Winkels die zeer nauwkeurige waferdicing-services aanbieden, brengen deze procesvereisten in kaart op een specifieke waferdicing-techniek en citeren ertegen. De meest voorkomende uitdagingen bij het dobberen van wafers, het afbrokkelen van randen, slijtage van het mes en het hanteren van dunne matrijzen worden gemakkelijker op te lossen wanneer uw dobbelbehoeften als cijfers worden geschreven in plaats van als bijvoeglijke naamwoorden, en de juiste dobbeloplossingen vallen meestal uit die specificatie van één pagina.
In blokjes gesneden zagen, messen, tape en verbruiksartikelen
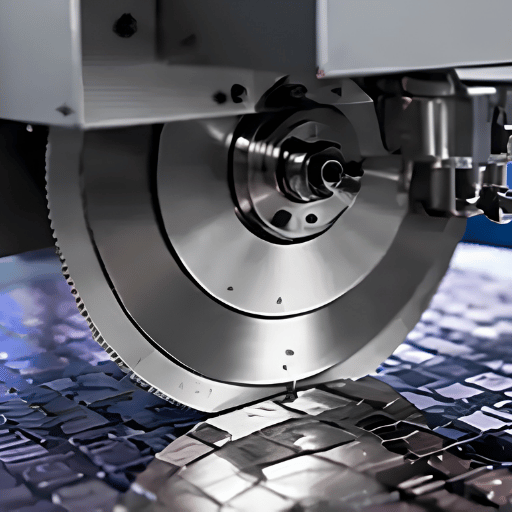
Een mes-dicing setup is een systeem van aangepaste verbruiksartikelen, en kleine keuzes hier rijden het grootste deel van de chipping die je ziet bij inspectie Elk mes is een dunne diamant-schurende schijf, meestal 20-40 µm dik, dunnere messen snijden een smallere kerf maar buigen en breken gemakkelijker Diamantgritgrootte ruilt kwaliteit tegen snelheid: 2-4 µm grit produceert gladdere, lager-microcrack randen maar snijdt langzaam, terwijl 6-8 µm grit is gereserveerd voor harde materialen zoals siliciumcarbide De binding die deze diamanten vasthoudt, nikkelbindingen behouden grit stevig en blijven lang, harsbindingen die met lagere kracht zijn gesneden en minder gechipping maar slijten de hardmetalen substraten en de hardste.
📐 Engineering Note Blootstelling aan bladen en koel
Stel de blootstelling aan het mes groter in dan de snijdiepte plus ongeveer 25 µm oversnijding in de tape, plus een veiligheidsmarge van minimaal 100 µm, zodat vuil en slurry de stoeprand kunnen verlaten Te weinig blootstelling houdt vuil vast en spaant de matrijs. Laat DI-water als koelmiddel draaien in plaats van leidingwater, de hoge soortelijke weerstand voorkomt ionische verontreiniging en elektrostatische ontlading, en oppervlakteactieve stoffen of antistatische additieven helpen fijne deeltjes door te spoelen. Een naafloos mes met een grote flens en korte belichting houdt de zijuitloop laag voor smalle stoepranden van 12-25 µm.
Tape is de andere helft van het systeem UV-loslaatband is de standaard voor dunne matrijzen omdat de hechting op aanvraag kan worden uitgeschakeld; blauwe niet-UV-tape is prima voor standaard silicium. Voor standaard silicium is blauwe niet-UV-dicingtape de economische standaard; UV-loslaattape is gereserveerd voor dunne of kwetsbare matrijzen. Voor wafers onder de 100 µm zorgt een dubbellaagse tape, één hechtlaag plus één spanningsabsorberende laag ervoor dat de matrijs tijdens het snijden niet buigt en barst. Fabs met een groot volume draaien vaak een dubbele snijzaag met twee spindels die parallel snijden om de doorvoer te tillen, hoewel de meeste mechanische snijzagen hier beschreven, flenszijde en koelmiddel ook op de koelvloeistof werken. siliciumcarbide als schuurmiddel verklaart waarom de korrelvorm en brosheid veranderen hoe agressief een gereedschap snijdt.
Materiaalspecifieke dobbelstenen: Si, SiC, GaAs, glas en saffier
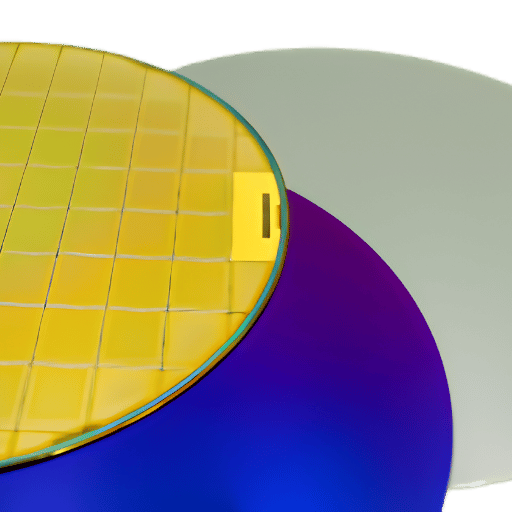
De snijparameters zijn niet universeel, ze verschuiven met de hardheid en broosheid van het substraat. Silicium is de volwassen basislijn. Siliciumcarbide en saffier zijn extreem hard en dragen snel messen, SiC's breuktaaiheid van ongeveer 1,4-1,8 MPa·m¹ᐟ² (peer-reviewed meting, PMC) is de reden waarom zijn dicing push richting laser en stealth methoden Gallium arsenide is zacht maar zeer broos en produceert giftig stof Gebruik de onderstaande tabel als uitgangspunt dat je afstemt op je eigen machine en matrijs lay-out.
| Materiaal | Klasse/karakter | Feed | Spindel | Kijk voor |
|---|---|---|---|---|
| Silicon | Matige broosheid | 25-75 mm/s | 30-50 krpm | Achterkant chip op dunne matrijs |
| Siliciumcarbide (SiC) | Extreem hard | 20-40 mm/s | 25-35 krpm | Snelle bladslijtage, hitte |
| Galliumarsenide (GaAs) | Broos, giftig stof | 10-25 mm/s | 40-50 krpm | Microscheuren, stofbestrijding |
| Sapphire | Heel hard, broos | Laag | — | Risico op catastrofale fracturen |
| Glas/liNbO3 | Ondergrondse scheur gevoelig | Laag | — | Koelvloeistofstroom, monteerspanning |
| Indiumfosfide (InP) | Zacht, kloven op vlakken | 10-25 mm/s | 30-40 krpm | Splitsingsscheuren, chippen |
| Galliumnitride op saffier (GaN) | Harde epi op hard substraat | Laag (laser/stealth) | — | Epi film delaminatie |
| Germanium (Ge) | Zacht, broos | 15-40 mm/s | 30-45 krpm | Rand chippen, IR handling |
| Kwarts/gesmolten silica | Hard, transparant, broos | Laag | — | Ondergrondse scheuren |
Materiaalmatrix uit begeleiding van apparatuurfabrikanten; SiC-fractietaaiheid (1,4-1,8 MPa·m¹ᐟ²) en 4H-SiC-snijgegevens uit peer-reviewed onderzoeken (volledige bronnenlijst aan het einde van deze gids).
Hier geldt onze eigen ervaring één stap stroomopwaarts DONGHE bouwt diamantdraadzagen die silicium, SiC, en saffierblokken in wafels snijden, en over meer dan 10.000 brosse-materiaal snijkoffers herhaalt de les zich: met harde, broze kristallen, de schade die je niet kunt zien, ondergrondse microscheuren die zijn achtergelaten door een te agressieve snede, is wat het onderdeel later beperkt Dat principe gaat recht over in dobbelstenen Op SiC en saffier vertragen we het voer en accepteren we meer passages in plaats van achtervolgingssnelheid, omdat een snelle snede die ondergrondse schade introduceert, de storing gewoon stroomafwaarts verplaatst Ingenieurs die harde substraten laten lopen, rapporteren hetzelfde patroon bij de dooiing, wat de reden is waarom SiC wafelsnijapparatuur en saffier snijzagen zijn gebouwd voor gecontroleerde verwijdering met lage schade in plaats van voor ruwe doorvoer.
Defecten, opbrengst en kwaliteitscontrole bij het snijden
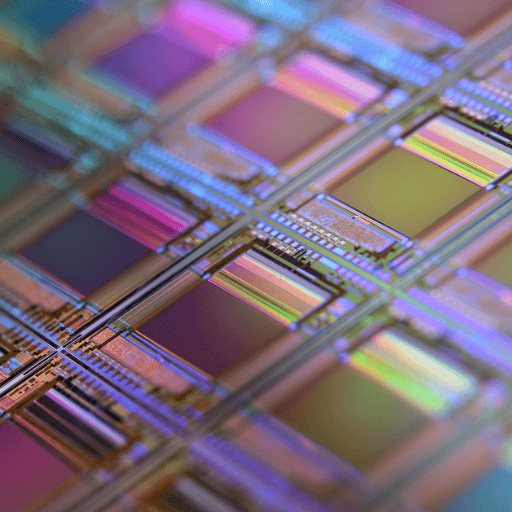
Twee defecten domineren de dicingopbrengst, en dat is niet hetzelfde. 'n chip is randafbrokkeling, materiaal dat langs de kerflijn losbreekt van brosse breuk bij de groef. 'n scheur is een ondergrondse microscheur die zich onder latere thermische of mechanische spanning in de apparaatlagen voortplant. Chips zijn zichtbaar en direct gemeten; scheuren zijn de stille moordenaars die naar boven komen als veldstoringen.
“Verbetering van de sterkte van de dobbelsteen wordt de aanvulling op de meeste dobbelsteentechnologieën om matrijzen met hoge breuksterkte te bereiken.”
Wat zorgt ervoor dat wafels barsten tijdens het dobberen, in plaats van alleen maar aan de randen te chippen?
Scheuren vinden plaats wanneer ondergrondse schade door snijden een diepte- en spanningsniveau bereikt waardoor een fout zich kan voortplanten in plaats van lokaal te blijven. Randchips zijn cosmetisch tot op zekere hoogte, maar voorbij een drempelgrootte zaaien ze die zich voortplantende scheuren, en op dunne matrijzen is het versnipperen aan de achterkant de dominante sterktebeperkende fout omdat het achteroppervlak de hoogste trekspanning ziet bij het buigen.
Dit is De Chip-to-Crack Threshold: onder een kritische chipgrootte is de rand slechts ruw, maar daarboven wordt de chip een scheurinitiatieplaats die de matrijssterkte scherp verlaagt.
Gemeten getallen maken dit concreet Studies van laser-in blokjes gesneden dun silicium melden breeksterkte aan de voorkant van bijna 1.100 MPa maar onder 600 MPa aan de achterkant, dezelfde matrijs, veel zwakker van het oppervlak dat de ergste chipping draagt Zorgvuldige mesprocessen kunnen minimale chipping in het midden van het bereik van 30 µm op silicium houden, en geavanceerde logica of geheugenlijnen kunnen een die over chips van slechts 5-10 µm diskwalificeren Peer-reviewed werk op ultraprecisie SiC-snijden toont schurende korrelgrootteschalen aan de voorkant chippen terwijl het chippen aan de achterkant omgekeerd wordt beïnvloed (wat het chippen aan de achterkant omgekeerd beïnvloedtAmerikaanse Nationale Bibliotheek voor Geneeskunde, PMC). De sterkte van de siliciummatrijs belandt over het algemeen in de band van 500-1.000 MPa, waarbij het chippen aan de achterkant deze naar de onderkant duwt.
Inspectie sluit de lus Geautomatiseerde optische inspectie meet de chipbreedte tegen de specificaties, scanning-akoestische microscopie vindt ondergrondse scheuren en delaminatie, en een drie- of vierpuntsbuigtest (volgens de matrijssterktemethode van SEMI) kwantificeert de breuksterkte op monsters, meestal geanalyseerd met Weibull-statistieken. Een stijgende spindelbelasting tijdens het snijden is vaak de eerste waarschuwing dat het verwijderen van koelvloeistof of vuil mislukt, voordat er bij inspectie een chip verschijnt.
Procesparameters die de dobbelkwaliteit controleren
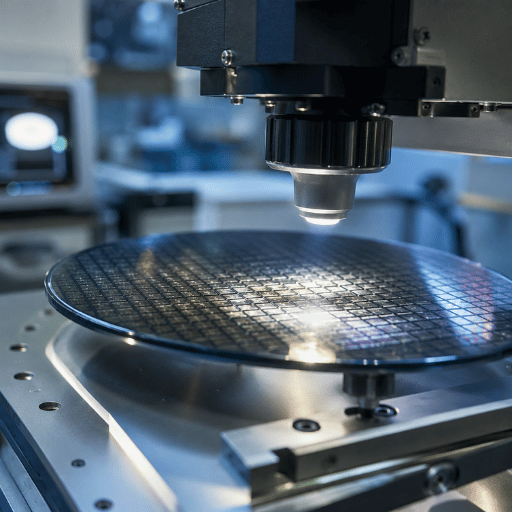
Als chippen het symptoom is, zijn parameters de hefbomen. Het belangrijkste zijn de spilsnelheid, de voedingssnelheid, de blootstelling aan het mes, de snijdiepte per doorgang en het koelmiddel. Een strakke procescontrole over deze paar variabelen is wat een stabiel snijproces scheidt van een chipping-probleem. Ze werken samen, dus er is niet één beste instelling, alleen een venster dat de doorvoer in evenwicht brengt met schade. Wij noemen dat een goede plek Het Feed-Rate-venster: de band waar het voer snel genoeg is voor economische doorvoer en toch langzaam genoeg om onder de chippingdrempel te blijven Fijnere korrel en betere koelvloeistof verbreden dat venster; hardere materialen en versleten messen vernauwen het.
Een praktische regel van proceslaboratoria: snijd niet meer dan ongeveer 500 µm materiaal per doorgang, en neem op hardere materialen ondiepere sneden met meer passages om de slijtage van het blad te beperken (Universiteit van Michigan LNF). lagere spindelsnelheden geven een zachtere snijwerking, elke diamant neemt een grotere beet, draagt sneller maar stelt verse, scherpe diamanten bloot voor een schonere snede, terwijl hogere snelheden fijner bijten De eerste testsneden worden langzaam uitgevoerd, ongeveer 1-5 mm/s, om te lezen hoe een broze wafel reageert voordat hij overgaat naar een productietoevoer van 25-75 mm/s.
💡 Bewerkt voorbeeld: het schatten van de snijtijd
Snijtijd per lijn ≈ lijnlengte ÷ voersnelheid Voor een siliciumwafel van 200 mm met matrijzen van 5 mm, heb je ongeveer 40 snijlijnen per as Bij een voeding van 50 mm/s is elke lijn van ~200 mm 0,2 m ΟINT 0,05 m/s = 4 seconden Twee assen: 40 × 2 × 4 s = 320 s ≈ 5,3 minuten puur snijden Sluit je eigen matrijsplaats aan en voer op maat van een taak; voeg uitlijning, indexering en reiniging toe om de werkelijke tijd per wafer te bereiken (Illustratieve machinespecifieke schatting, werkelijke cyclus is receptspecifieke tijd).
Snijd diepte verbindt parameters met de verdunningsstrategie Bij dobbelstenen-voor-slijpen (DBG) wordt de wafel gedeeltelijk gesneden van de voorkant eerst en vervolgens achtergrond tot uiteindelijke dikte, die de matrijzen scheidt wanneer de sleur de snede bereikt en scherp snijdt back-side chipping op dunne matrijs Stap-snijden, een bredere top groef gevolgd door een smalle doorsnijding, doet hetzelfde werk in één montage Samen vormen het DBG-proces, plasma's etsproces, en stealth dicing de geavanceerde dicing toolkit die fabs bereiken wanneer blade dicing niet langer dun-die opbrengst kan houden Als uw stroom leunt op agressief dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun dun worden, onze gids wafeldunnen en terugslijpen laat zien hoe diktemonsters het blokjesrecept vormgeven.
Industrievooruitzichten: waar wafeldicing naartoe gaat (2026+)
Wat het opnieuw vormgeven van de dicing is, is niet de marktgrootte, het is dat de matrijzen dunner worden en de pakketten dichter worden, en die combinatie maakt het mechanisch dicing van de messen tot de verkeerde standaard voor een uitdijend stuk producten. Als routekaarten duwen de waferdikte onder de 50 µm en geavanceerde verpakkingen, fan-out, chiplets en die-to-wafer hybride binding voor geheugen met hoge bandbreedte, vereisen maximale breuksterkte en nul deeltjes, lage en nul schade methoden (plasma en stealth) blijven delen Recente procesoctrooien richten zich op scheurbeperking in verdunde, stealth-gediceerde wafers frontaal (USPTO VS 2025/0069952 AL). Voor kopers betekent dit dat ze in 2026 de matrijssterkte- en achterkant-chipping-limieten moeten specificeren, en niet alleen de doorvoer, omdat een dichter pakket een zwakke matrijs bestraft die een oudere stroom zou hebben getolereerd.
Een tweede driver zijn vermogenshalfgeleiders De groei van SiC- en GaN-apparaten voor EV-omvormers en hogetemperatuurelektronica zorgt steeds voor een vraag naar blokjes met hard materiaal, en de extreme hardheid van SiC versnelt de slijtage van de messen voldoende om de adoptie van laser en plasma te stimuleren. Het praktische signaal voor de planning voor 2026: als uw productroutekaart dunnere matrijzen, gestapelde verpakkingen of apparaten met een brede bandafstand bevat, evalueer dan nu een singulatiepad met lage schade in plaats van het achteraf aan te passen nadat opbrengstproblemen zijn verschenen. Marktvoorspellingen (het segment van de blokjesapparatuur wordt vaak aangehaald rond de 0,8 miljard dollar in de aankoop-2026-202025-26 met ruwweg. De jaarlijkse aankooprichting is de aankooprichting, de aankoop, de dunnere, de jaarlijkse groei, de dunnere, de dunnere, de dunnere, de dunnere, de dunnere, de dunnere, de dunnere, de jaarlijkse groei).
Veelgestelde vragen
Q: Wat is het verschil tussen wafer snijden en wafer dicing?
Bekijk Antwoord
Het snijden en in blokjes snijden zit aan tegenoverliggende uiteinden van de waferproductie Het snijden maakt gebruik van een draadzaag om een kristallen staaf in kale wafels te snijden, precies aan het begin van de stroom. Het in blokjes snijden gebeurt helemaal aan het einde, nadat de wafer volledig is vervaardigd en uitgedund, en scheidt deze in individuele matrijzen voor verpakking.
Ze gebruiken verschillende machines en worden beoordeeld op verschillende maatstaven, vlakheid en kerfverlies voor snijden, chipvrije matrijsranden en overlevingsbreeksterkte voor in blokjes snijden. Een speciale vergelijking omvat dit onderscheid tussen snijden en in blokjes snijden dieper voor kopers.
Vraag: Wat zijn de vier belangrijkste methoden voor het in blokjes snijden van wafels?
Bekijk Antwoord
Er bestaan vier hoofdmethoden: messen (mechanisch) dicing, laserablatie dicing, plasma dicing, en stealth dicing Blade dicing vermaalt een fysieke kerf van ongeveer 20-40 µm en is de goedkope standaard Laser dicing verdampt een smalle straat Plasma dicing etst alle straten chemisch parallel met een kerf van ~10-20 µm en loopt koud Stealth dicing vormt een ingegraven breuklaag met een IR-laser en verwijdert bijna geen materiaal, wat het zeer geschikt maakt voor ultradun silicium.
Vraag: Waarom zingen we (dobbel)wafels?
Bekijk Antwoord
Een wafer wordt vervaardigd met veel identieke matrijzen die naast elkaar worden gebouwd om de verwerkingskosten te delen. Elke matrijs is een complete chip, maar kan niet worden verpakt terwijl hij nog aan zijn buren is bevestigd. Singulatie snijdt de wafer door de lege straten, zodat elke matrijs op zichzelf kan worden getest, geplukt en verpakt.
Vraag: Kan dezelfde snijzaag zowel silicium- als SiC-wafels in dezelfde verschuiving laten draaien?
Bekijk Antwoord
Meestal wel, maar je verwisselt het mes en het recept tussen partijen SiC is veel harder dan silicium, dus het heeft een grover, stoerder mes en een langzamere voeding nodig, en het draagt veel sneller messen Verifieer het chippen van de eerste matrijzen voordat je het lot uitvoert.
Vraag: Waarom kiezen voor plasma-dicing boven laser- of blade-dicing?
Bekijk Antwoord
Plasma-dicing etst elke straat in één keer, dus de doorvoer schaalt met het aantal matrijzen, en het loopt koud met een smalle kerf van ~10-20 µm. Omdat het de beschadigingslaag verwijdert, geeft het meestal de hoogste breuksterkte in blokjes, gewaardeerd voor dunne matrijzen, MEMS en hybride bindingsstapels.
Vraag: Wat is dobbelstenen-voor-slijpen (DBG) en waarom zou u het gebruiken?
Bekijk Antwoord
Dobbelstenen vóór het malen keert de gebruikelijke volgorde om: de wafel wordt eerst gedeeltelijk van voren gesneden en vervolgens van achteren naar de uiteindelijke dikte. Naarmate het slijpen de bodem van de voorgesneden groeven bereikt, scheiden de matrijzen zich vanzelf, met veel minder mechanische spanning dan een volledige snede.
Omdat de matrijzen worden bevrijd door slijpen in plaats van door een zaagsnede die door kwetsbaar dun silicium wordt aangedreven, vermindert het DBG-proces het chippen aan de achterkant scherp. Het is een standaardaanpak geworden voor zeer dunne matrijzen die in gestapelde, geavanceerde pakketten met hoge dichtheid worden geplaatst, zoals geheugen met hoge bandbreedte.
Snijden van harde, broze wafels stroomopwaarts van het snijden
DONGHE bouwt diamantdraadzagen voor het snijden van silicium-, SiC- en saffierblokken in wafels met lage schade, de stap die stroomafwaarts schoon dobbelen instelt. Praat met onze ingenieurs over kerfverlies en controle van ondergrondse schade voor uw materiaal.
Over deze analyse
DONGHE vervaardigt diamantdraadzagen voor het snijden van silicium, SiC en saffier, afkomstig uit meer dan 10.000 snijkoffers van hard en bros materiaal. Onze expertise uit de eerste hand is de upstream snijzijde, het verlies van kerf en de beheersing van ondergrondse schade, dus de downstream dicing-saw-specificaties in deze gids zijn afkomstig van peer-reviewed onderzoeken, proceslab-wiki's en standaarden in plaats van gepresenteerd als interne dicing-operatie. Beoordeeld door het technische team van Shanghai Donghe Science and Technology Co., Ltd.
Referenties en bronnen
- In blokjes snijden, procesparameters en blootstellingsregelsLurie Nanofabricagefaciliteit, Universiteit van Michigan
- Breeksterkte voor - en achterkant van met laser in blokjes gesneden dun siliciumApplied Physics A (Springer)
- Die singulatietechnologieën voor geavanceerde verpakkingen: een recensieTijdschrift voor Vacuümwetenschap en Technologie B
- Precisie gelaagde stealth dicing van SiC wafers door ultrasnelle lasersPMC, Nationale Bibliotheek voor Geneeskunde
- Ultra-precisiesnijden van 4H-SiC: chippen en parametersPMC, Nationale Bibliotheek voor Geneeskunde
- US 11.646.228 B2, Stealth-dicingmethode inclusief filamentatieUSPTO via Google Patents
- Plasmadicing 101: de basisprincipesSemiconductor Engineering
- Gearing Up For Hybrid Bonding (singulatie voor gebonden stapels)Semiconductor Engineering
- Plasma dicing maakt D2W hybride binding mogelijk3D InCites
- Wafer-dicingWikipedia