
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Magnetische materiaal snijden Parameters Optimalisatie

Optimalisatie van snijparameters voor magnetisch materiaal: complete technische gids
Geavanceerde strategieën, procesoptimalisatie en beste praktijken voor efficiënte bewerking
Om te zeggen dat het goed en snel snijden van magnetische materialen de sleutel is, zou een te groot understatement zijn in de huidige productiesystemen. Hoe lang een materiaal met een magnetische component meegaat, heeft zichzelf te danken aan hoe goed het is gesneden en gevormd en niet aan de eigenschappen van het materiaal. Voor één keer bespreekt dit werk de snijsnelheid, de diepte van de snede, de snelheid van de invoer en het gereedschap dat wordt toegepast bij het snijden van een magnetisch materiaal het bereiken van efficiëntere en goedkopere bewerkingen Dit zijn de parameters die basiskennis zijn met betrekking tot het maken van magnetische materiaalcomponenten. Het artikel neemt ook nota van de snijomstandigheden, barrières bij het bewerken van de componenten en ook van de effecten ervan op de procedure en strategische oplossingen voor elk ervan, ook gepresenteerd.
Inleiding tot het snijden van magnetisch materiaal
Het proces van het bewerken van ferromagnetische materialen wordt geassocieerd met hun harde, hun brosse, en hun magnetische eigenschappen waarmee rekening moet worden gehouden tijdens het bewerkingsproces Anderzijds kunnen de meeste van deze eigenschappen aanzienlijke uitdagingen creëren voor de normale snijprocessen die worden gekenmerkt door het dragen en scheuren van gereedschappen, warmteopwekking en slechte oppervlakken Dergelijke snijprocessen vereisen een correcte toepassing van snijgereedschappen, optimalisatie van werkparameters en ook koelmechanisme als dat nodig is De introductie van de toepasselijke specifieke technologie en materiaalgebaseerde processen stelt een bedrijf in staat deze activiteit efficiënt en nauwkeurig uit te voeren zonder enig risico.
Belang van optimalisatie in snijprocessen
Het verbeteren van de prestatiemaatstaven van productiesystemen en de kwaliteit van goederen of welke dienst dan ook kan alleen worden verklaard in termen van hoe goed elk snijproces is geoptimaliseerd. Het maakt dus optimalisatie mogelijk van snijparameters en -procedures die voor dit doel nodig zijn, waardoor de hoeveelheid afval, de processlijtage, de verbruiksartikelen en de procesnauwkeurigheid worden verminderd. De optimalisatie van snijprocessen kan op deze vijf gebieden worden aangepakt.
1. Vermindering van gereedschapsslijtage
De belangrijkste oorzaak van het minimaliseren van dergelijke spanningen is dat de voedingssnelheden worden veranderd, de snelheden en vormen van het snijden worden gecontroleerd, evenals de diepten van de sneden, in een poging de slijtage-eigenschappen van het gereedschap te verbeteren en zo het gebruik ervan te verlengen. Verschillende onderzoeken met betrekking tot dit veld hebben bijvoorbeeld beweerd dat bij verschillende niveaus van de genoemde parameters, vooral samen met temperatuuroverwegingen, de levensduur van het gereedschap wordt verlengd met maximaal 25%, en dus op kosten wordt bespaard omdat er geen kansen zijn om dergelijk gereedschap te vervangen.
2. Verbetering van de oppervlaktetopografie
Een productieve manier om dit te doen is door factoren te controleren zoals het gebruik van smering bij het snijden en controle van trillingen, gegeven het werkstuk om betere oppervlakteafwerkingen te bieden. Trouw aan het onderzoek zet het grootste deel van de bewerking stappen voorwaarts, zodat het ruwheidsgemiddelde (Ra) met maar liefst bijna dertig procent wordt verlaagd onder industrieën die nog strengere hoge industrienormen hanteren.
3. Energie-efficiëntie
De instrumenten die in de operatie worden gebruikt, worden milieuvriendelijker door de kortere tijd waarin elk van deze hulpmiddelen wordt gebruikt naarmate hun productiviteitsverhouding in de loop van de tijd toeneemt. Procesoptimalisatietechnieken zijn normaal gesproken gericht op het verlagen van de productiekosten en dit is een gebied waarop het mogelijk kan zijn om de energie met meer dan 20 procent te verminderen.
4. Optimalisatie van cyclustijd
Ook al lijkt de zinsnede vermindering van de cyclustijd een vreemde notie, de laatste is een veel bredere ideologie De betekenis van deze zin is dat, om de lengte van de cyclus te verminderen, de snelheid van productie of output wordt verhoogd CNC programmeer - en bewerkingsprocessen maken bijvoorbeeld reductie van het constante element van de totale bewerkingstijd met 15% mogelijk.
5. Vermindering van door temperatuur veroorzaakte schade
Het is noodzakelijk om te benadrukken dat de temperatuurstijging aan het snijoppervlak schade kan veroorzaken aan het voorkeurswerkstuk. In dergelijke scenario's komen verbeterde snijomstandigheden samen met koelmethoden van pas omdat ze elk optreden van thermische schade en de onveranderlijkheid van materiaalstructuren voorkomen, vooral met de gevoelige legeringen.
Overzicht van Magnetische Materialen
Sommige materialen worden beïnvloed door het magnetisch veld; dergelijke materialen worden als magnetisch materiaal aangeduid wat betekent dat ze enkele magnetische eigenschappen vertonen Magnetische materialen worden voornamelijk onderverdeeld in twee categorieën: ferromagnetische en niet-ferromagnetische materialen Ferromagnetische Materialen zoals Fe, Co, en Ni vertonen magnetisch gedrag vanwege hun atomaire constructie In tegenstelling tot deze materialen die ferromagnetische eigenschappen bezitten, is de rest ofwel zeer zwak of heeft geen ferromagnetische eigenschappen.
Magnetische materialen zijn uniek vanwege verschillende parameters onder hen; remanentie waarbij het materiaal nog steeds wordt gemagnetiseerd wanneer het externe veld wordt verwijderd, coërciviteit en permeabiliteiten die hun magnetische gedrag verklaren. Dit alles is om een aantal redenen van groot belang in elektromotoren, transformatorkernen, geheugenapparaten en geavanceerder ontwerp zoals magnetische sensoren. In het recente verleden heeft de discipline van de materiaalkunde op vergelijkbare wijze geholpen bij het maken van bijvoorbeeld enkele exotische deeltjes; de neodymiummagneet die in wezen klein en efficiënter is ontworpen.
Toepassingen van lasersnijden in magnetische materialen
Laserbewerking heeft een nuttige precisie bereikt bij de verwerking van magnetische materialen, vooral in situaties waarin complexe vormen en afmetingen gunstig zijn. Vijf belangrijkste en typische manieren waarop lasersnijden toepassing vindt in de productie worden hieronder vermeld:
1. Fabricage van motoronderdelen
Lasersnijden wordt gebruikt bij het maken van componenten zoals lamineringen die in elektromotoren worden gebruikt. Dergelijke lamineringen met het oog op maximalisatie van de efficiëntie en minimalisatie van wervelstroomverliezen worden gewoonlijk geëtst met siliciumstaal.
2. Productie van transformatorkernen
Lasersnijden helpt een hoge nauwkeurigheid te behouden bij de vervaardiging van transformatorkernen door ervoor te zorgen dat er geen ruwe randen op de kernen achterblijven en dat deze minimale volumes van de magneet in beslag nemen, waardoor de meest efficiënte overdracht van het magnetische veld in vermogenstransformatoren wordt gegarandeerd.
3. Componenten voor magnetische afscherming
Lasertechnologie wordt gebruikt voor de precisiesegmentatie van producten bedoeld voor magnetische afscherming, die nauwe toleranties en hoge afwerkingen moeten bereiken. Dit vindt een breed scala aan toepassingen in elektronische apparatuur en in de meeste precisiemeetapparatuur.
4. Creatie van dunne film magnetische detector
Voor krachtige magnetische sensoren maakt lasersnijden de verwerking van de dunste magnetische films met zeer hoge precisie mogelijk. Het is belangrijk voor het maken van sensoren in onder meer autosystemen, luchtvaart en industriële processen.
5. Vervaardiging van magnetische schijfopslag
Snel lasersnijden is essentieel voor het vervaardigen van microscopisch kleine lasergesneden componenten voor gegevensopslag zoals harde schijven Dit zorgt voor perfecte lees-/schrijfmogelijkheden en een grotere opslagcapaciteit.
Uitdagingen bij het snijden van magnetische materialen
Het verwerken van magnetische materialen is geen gemakkelijke taak vanwege verschillende redenen die verband houden met deze materialen Deze materialen zijn vaak erg hard, daarom zijn de conventionele snijmethoden meestal niet effectief en kunnen gespecialiseerde apparatuur nodig zijn. Er is ook een probleem waarbij wanneer de materialen worden gesneden, de magnetische velden die de materialen genereren de apparatuur beïnvloeden. Dit leidt ertoe dat de apparatuur niet zo nauwkeurig is als zou moeten en in het ergste geval kan de apparatuur zelfs verslijten. Koelvloeistof is zeer essentieel, omdat oververhitting het onderdeel oversnijdt en de magnetische structuur van het materiaal verandert en als gevolg daarvan de functie van het materiaal verloren gaat. Om dergelijke problemen te overwinnen, kan een nauwkeurig proces zoals lasersnijden goed worden aangepast omdat het de verwerking van het materiaal mogelijk maakt zonder de fysieke integriteit ervan in gevaar te brengen.
Impact van magnetische kracht op de efficiëntie van het snijden
Terwijl het belang van het verbeteren van de efficiëntie van snijprocessen niet genoeg kan worden benadrukt, rechtvaardigt de cyclische aard van de snijprocessen, gekoppeld aan de variërende efficiëntie van verschillende snijbewerkingen, waarvan sommige zelfs drastisch worden beïnvloed door de introductie van magnetische kracht, de introductie van de volgende vijf punten:
Onnauwkeurigheid van het gereedschapspad
Magnetische velden kunnen het pad van het snijden van gereedschap verstoren, wanneer het snijproces nauwkeurig is, en dus precisieproblemen. Dit soort afwijkingen pieken vaak in de omgang met ferromagnetische materialen, omdat deze vaak van het juiste pad worden geworpen door het aantrekken of afstoten van de snijpunten, wat leidt tot niet-ideale dimensionale resultaten.
Verslechtering van gereedschappen door magnetische interacties
Uitgebreid contact met magnetische velden tijdens het bewerkingsproces plaatst de snijgereedschappen onder onzichtbare spanning, waardoor in sommige gevallen voortijdige slijtage van de gereedschappen ontstaat. Dit mechanisme komt voort uit de concentratie van magnetica in bepaalde delen van de uiteinden van het snijgereedschap, waardoor de slijtage toeneemt.
Probleem van Chipverwijdering
Magnetische materialen veroorzaken vaak het aantrekken van losse spaanders en spanen die tijdens het snijden worden geproduceerd, dit verstoort de versnelling of evacuatie van de spanen. Na verloop van tijd kan dergelijk vuil verhoogde wrijving veroorzaken, de oppervlakteafwerking verergeren en de kans op gereedschapsbreuk vergroten, waardoor de effectiviteit van het snijden wordt verminderd.
Veranderingen als gevolg van verschillen in thermische belasting
Magnetische velden die vooral tijdens het snijden aanwezig zijn, kunnen leiden tot verschillende warmtedissipatieniveaus in gebieden die leiden tot plaatselijke thermische inspanningen. Veranderingen in deze fysieke omstandigheden kunnen van invloed zijn op de te snijden materiaal en het snijgereedschap, waardoor de betrouwbaarheid van het snijproces wordt verminderd.
Effect op de efficiëntie van smeermiddelen
Magnetische krachten kunnen de homogene verdeling van snijvloeistoffen of smeermiddelen verstoren Dergelijke veranderingen in vloeistoffen veroorzaakt door magnetische interactie of verkeerde plaatsing kunnen leiden tot een toename van de wrijvingskrachten en slijtage van het gereedschap, maar tot een vermindering van de koeling.
Problemen met oppervlaktekwaliteit bij het bewerken van magnetische materialen
Bij het bewerken van materialen met magnetische eigenschappen kan het handhaven van een hoge oppervlaktekwaliteit vaak een uitdaging vormen vanwege de neiging van het materiaal om magnetische deeltjes aan te trekken wanneer ze worden gesneden. Dergelijke vreemde deeltjes kunnen defecten aan het oppervlak van het bewerkte materiaal veroorzaken, zoals krassen en oneffen lagen, waardoor de kwaliteit van het eindproduct wordt verlaagd. Bovendien kan de aanwezigheid van magnetische velden ook de positie en precisie van het gereedschap beïnvloeden tijdens de activiteiten die een component buiten de tolerantie produceren. Om een goede oppervlaktekwaliteit te behouden, is het meestal noodzakelijk om de bewerkingsprocessen vooraf te laten gaan en te volgen met demagnetisatie van het materiaal, precisiegereedschappen te gebruiken, evenals methoden om schone deeltjes te houden. Defecten kunnen ook worden verergerd door een gebrek aan regelmatige controles om de netheid van het systeem te beoordelen, wat een regelmatige reiniging van de apparatuur belangrijk maakt.
Optimalisatiestrategieën voor snijparameters
Snijsnelheid
Kies de juiste snijsnelheid rekening houdend met de specifieke materiaalhardheid en de thermische omstandigheden van het gereedschap Het risico op oververhitting neemt toe met zeer hoge snelheid en de efficiëntieverliezen zijn hoger bij zeer lage snelheden.
Feed Rate
Pas de snelheid van het voer zodanig aan dat de twee doelstellingen, namelijk de materiaalverwijderingssnelheid en de kwaliteit van de verkregen oppervlakteafwerking, worden bereikt. Dit komt omdat hoge snelheden in een bepaalde tijd meer materialen produceren, maar de precisie waarschijnlijk in gevaar komt.
Selectie van snijgereedschappen
Selectie van de juiste gereedschappen voor het snijden van het werk volgens de eigenschappen van de werkmaterialen en de manier waarop het zich gedraagt tijdens het bewerken Gereedschappen met de juiste coatings zullen een snellere slijtage verminderen en een betere hittebestendigheid maken.
Koeling en Smering
Zorgen voor het zodanig aanbrengen van actieve koeling dat de warmte de structuurvorm niet beschadigt en om elke vervorming van de machine te voorkomen Smeermiddelen aanbrengen om de contactzone te herstellen en tegelijkertijd de slijtage van het gereedschap te minimaliseren.
Monitoring System
Installeer een op omstandigheden gebaseerd monitoringsysteem om de snijkrachten, temperatuur en slijtagesnelheid van een gereedschap te meten. Dit zal helpen bij het maken van aanpassingen om de optimale prestaties te bereiken.
Dergelijke parameters worden op een systematische manier beheerd, deze bewerkingsprocessen zijn efficiënter en nauwkeuriger en besparen materiaal op een betere manier.
Multi-Objectieve Optimalisatie Technieken
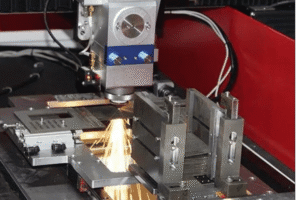
De ontwikkeling van multivariate optimalisatie omvat methoden die proberen vele factoren te optimaliseren die vaak op gespannen voet kunnen staan, vooral bij engineering of productiegerelateerde werken. Het merendeel van deze methoden of benaderingen omvat geavanceerde algoritmen, waaronder Genetic Algorithm (GA), Particle Swarm Optimization (PSO), evenals het Multi-Objective Evolutionary Algorithm (MOEA). Het doel van deze methoden is om het Pareto-front van oplossingen te genereren. Dit betekent Pareto-optima, zodat geen hoogte of efficiëntie van welk doel dan ook kan worden vergroot zonder de beweging van een ander doel te beperken.
ML-modellen die zijn ontwikkeld voor de bewerkingsprocessen stellen de gebruiker bijvoorbeeld in staat om offline training van het model uit te voeren en ook de variabelen aan te passen terwijl de machine in realtime wordt uitgevoerd door de output van de bewerking binnen het getrainde model te schatten. De uitvoering van dit soort gegevenstoevoeging en -optimalisatie zorgt ervoor dat de aard van het bestaande niet alleen wordt gecreëerd en goedkope productie wordt gecreëerd, maar creëert ook een ondersteunbaar systeem.
Taguchi-methode voor parameteroptimalisatie
Optimalisatie van magnetische materiaalsnijparameters is de methode van Taguchi, wat met name een grotere kwetsbaarheid voor veranderingen in systeemparameters betekent. De meeste aspecten van Taguchi's methoden kunnen of worden gecombineerd met de omstandigheden die dynamisch mogelijk maken, vereisen of zijn. Dergelijke nieuw binnenkomende dynamiek als gevolg van verschillende industriële omgevingen wordt meestal waargenomen bij patroonanalyse van uitgevoerde zoekopdrachten en kan geldig en nuttig zijn bij de DOE (ontwerp van experimenten). Omdat deze ruwe gegevens nog steeds aan het verfijnen zijn, helpt het opnemen van ontwerp in parameters de gebruikers van dergelijke systemen om deze beslissing beter en nauwkeuriger te verbeteren met voldoende training om met minimale verspilling toe te passen.
Grijze relationele analyse voor procesverbetering
Oorzaak-effect via meerdere factoren binnen het systeem kan worden geëvalueerd en hun effect kan worden geoptimaliseerd techniek genaamd Grey Relational Analysis (GRA). Reacties op verschillende variabelen worden vergeleken als onderdeel van het vergelijkingsproces om de instellingen van de gunstigste factoren te bepalen volgens bepaalde vooraf vastgestelde evaluatieprincipes. Een van de voordelen van deze techniek is de hoge efficiëntie ervan in situaties van onzekerheid of onvolledigheid van kennis, omdat het een zinvolle vergelijkende beoordeling van de prestaties mogelijk maakt voor verschillende manieren om het proces te implementeren. De reikwijdte ervan omvat gebieden zoals productie, techniek, kwaliteitscontrole, enz. en dergelijke sectoren die de effectieve maatregelen implementeren, vereisen gunstige resultaten of resultaten.
Casestudies en voorbeelden
Succesvolle toepassingen van WEDM in magnetische materialen
De Wire Electrical Discharge Machining (WEDM)-technologie wordt meestal gebruikt bij de bewerking van de magnetische materialen vanwege de hoge nauwkeurigheid en flexibiliteit die het mogelijk maakt om veel ingewikkelde vormen te bereiken, en wordt een beroep gedaan op zeer verwaarloosbare verwarming. Zoals hieronder volgt, zal men vijf verschillende voorbeelden presenteren van dergelijke succesvolle implementaties van WEDM bij de verwerking van de genoemde magnetische materialen.
Vijf WEDM Success Applications
- Productie van magnetische laminering: Bij het snijden van magnetische kernlaminaties voor verschillende soorten transformatoren of elektrische machines wordt '-W.E.W.M. vrij regelmatig gebruikt De voordelen van het proces omvatten de mogelijkheid om een redelijk goede tolerantie van afmetingen en verminderde vervorming te bereiken Uit de literatuur blijkt dat de WEDM-machine zo weinig toleranties kan bereiken als ±5 µm, wat helpt bij het verkrijgen van een goede uitlijning bij het stapelen van lamineren.
- Ontwerp van permanente magneetmotoren: WEDM is vooral voordelig bij de vervaardiging van onderdelen zoals rotor - en statorkernen in permanente magneetmotoren Deze procedure snijdt nauwkeurig complexe vormen uit die nodig zijn voor magneten om te passen, waardoor de prestaties van de motor worden verbeterd Bewijs suggereert dat het koppelbereikvermogen met ongeveer 20% hoger is van die kenmerken die op de conventionele manier zijn vervaardigd.
- Modelontwikkeling voor zeldzame aardmagneten: De WEDM bij het modelleren van legeringen van zeldzame aardmagneten (zoals NdFeB, SmCo) voor verschillende energietoepassingen blijft effectief. Omdat het proces contactloze thermische vervormingen is, hebben microscheuren of andere merkbare schade geen invloed op de temperatuurgevoelige structuurkenmerken van deze geavanceerde materialen.
- Microcomponenten voor elektromagnetische apparaten: Voor kleinschalige elektromagnetische apparaten maakt WEDM de vervaardiging mogelijk van kleine componenten zoals microspoelen, magnetische actuatoren, enz. Studies tonen aan dat de oppervlakteruwheid die door het WEDM-proces wordt bereikt uitzonderlijk is voor precisiecomponenten.
- Afsnoeien van zacht magnetisch materiaal: Siliciumstaal en op kobalt gebaseerd ijzer moeten worden gesneden zonder het risico van het toebrengen van enige schade WEDM biedt een service voor het snijden van composieten zonder schade te veroorzaken, waardoor wervelstromen worden verminderd en de systeemprestaties worden verbeterd De tests wezen op een 15%-vermindering van kernverlies in tegenstelling tot standaard bewerkingsprocessen.
Vergelijkende analyse van schurend versus lasersnijden
Het grote verschil tussen schurend en lasersnijden komt door de manier waarop het materiaal wordt verwijderd, het nauwkeurigheidsniveau, de snelheid, de kosten en de opstelling. De volgende tabel geeft een uitgebreide vergelijking:
| Sleutelparameter | Schuurmiddel snijden | Lasersnijden |
|---|---|---|
| Materiaal Verwijdering | Mechanische erosie | Thermische energie |
| Precision | Matig | High |
| Snijsnelheid | Langzamer | Sneller |
| Oppervlakte Afwerking | Ruwer | Vlotter |
| Materiaal Veelzijdigheid | Breed bereik | Beperkt (reflecterend) |
| Diktegrens | Dikkere materialen | Dunnere materialen |
| Kostenefficiëntie | Lagere initiële kosten | Hogere installatiekosten |
| Maintenance | Matig frequent | Laag met de juiste zorg |
| Milieu-impact | Hoger materiaalafval | Schoner proces |
| Operationele Opstelling | Eenvoudige apparatuur | Complexe opstelling |
Veelgestelde vragen (FAQ)
1. Bij het snijden van magnetisch materiaal, welke parameters zijn het belangrijkst om een efficiënte bewerking te garanderen?
De belangrijkste parameters die moeten worden geregeld zijn onder meer de lineaire draadsnelheid (ook wel rpm van het wiel genoemd), de voedingssnelheid en de spanning van de draad. Deze zijn allemaal van cruciaal belang bij het uitvoeren van elektrische ontladingsbewerking van gesinterde magneten, bijvoorbeeld NdFeB of SmCo, omdat hun oppervlakken een vrij aanzienlijke spanningsenergie kunnen verdragen in vergelijking met die van conventionele magneten. De stroomsnelheid en concentratie van koelvloeistof moeten ook optimaal worden aangepast. Deze parameters moeten worden gecontroleerd om de omvang van ondergrondse schade te verminderen, thermische schokken te vermijden en geometrische precisie van het werkstuk te bereiken.
2. Op welke manieren beïnvloedt de voedingssnelheid de oppervlakteomstandigheden van de magneet?
Volgens gevestigde principes is de toevoersnelheid, gedefinieerd als de voortbewegingssnelheid van het snijgereedschap in het werkstukmateriaal, omgekeerd evenredig met de kwaliteit van de resulterende oppervlakken. Een toename van de toevoersnelheid duidt op een toename van de massa materiaal die per tijdseenheid wordt gesneden zonder te stoppen voor herinrichting, maar dit veroorzaakt vaak een toename van de oppervlakteruwheid (Ra) en aanzienlijke schade onder het snijoppervlak vanwege de mechanische kracht die ermee gepaard gaat. Aan de andere kant, wanneer de toevoersnelheid wordt verlaagd, wordt het oppervlak glad en is de kans op microscheuren laag. Om te optimaliseren is het daarom belangrijk om te bepalen hoe hoog de toevoersnelheid kan zijn voordat de oppervlaktevereisten in gevaar komen.
3. Waarom is draadspanning belangrijk bij het zagen van diamantdraad?
Bij diamantdraadzagen is het cruciaal om de draad voor kwaliteitsdoeleinden onder specifieke spanning te houden, als de draad niet voldoende gespannen is, zal deze buigen of buigen binnen de snede waardoor dimensionale defecten zoals tapsheid of variatie in dikte ontstaan Verder verhoogt dit buigen van de draad ook kerfverlies (ongewenst materiaal), aan de andere kant neemt de kans dat deze vastklikt toe waardoor machineonderbreking ontstaat De spanning moet op de juiste niveaus liggen, afhankelijk van de draadgrootte en hardheid van de betreffende magnetische legering.
4. Wat zijn de aanpassingen voor koelvloeistofparameters?
Het optimaliseren van overstromingskoelvloeistof beperkt zich niet alleen tot het vloeistofvolume, maar ook tot de druk en zelfs de hoek. Het moet binnen de snede reiken om zoveel mogelijk van de magnetische zwerm (slurry) en warmte te verwijderen.
- Stroomsnelheid: Moet zodanig zijn dat het diamantgereedschap niet wordt belast met het gruis dat daarbij loskomt.
- Viscositeit: De functie van een koelmiddel met een geschikte viscositeit ligt in de smering van de schurende deeltjes zonder hydroplaning te veroorzaken.
- Temperatuur: Het op dramatische en consistente wijze verlagen van de temperatuur van het koelmiddel minimaliseert de thermische uitzetting in zowel het werkstuk als de machineonderdelen, waardoor nauwkeurige toleranties behouden blijven.
5. Welke technieken worden gebruikt om randafbrokkeling tijdens de machinesnijbewerking te voorkomen?
Randafbrokkeling komt gewoonlijk voor aan zowel de in- als de uitgangseinden waar het gereedschap respectievelijk het blok binnenkomt en verlaat. Om dit te helpen stoppen, oefenen operators gewoonlijk met een programma met variabele voedingssnelheid. De voedingssnelheid wordt opzettelijk verlaagd wanneer het gereedschap net in het materiaal terechtkomt en vlak voordat het uit het blok komt. Deze “ minimaliseert de impactbelasting op de brosse rand, waardoor er geen chips en scheuren ontstaan die tot een grote hoeveelheid afval en defecte onderdelen zouden leiden.
6. In welke mate beïnvloedt het verschil in magnetische kwaliteiten de keuze van de parameter?
Niet alle magneten hebben dezelfde mogelijkheid waardoor ze gemakkelijk kunnen worden bewerkt Een voorbeeld is het feit dat SmCo niet zo hard is als NdFeB en nog gevoeliger is voor abrupte temperatuurveranderingen Als gevolg hiervan vereist SmCo-snijden meestal de wijziging van de relevante parameters zoals het verlagen van de toevoersnelheden en het toepassen van meer koeling om scheuren te voorkomen Magnetisch materiaal Snijparameters Optimalisatie vereist het gebruik van geschikte parameters per het betreffende materiaal en de dichtheid en andere relevante kenmerken ervan in de toegepaste batch.
Referentiebronnen
- •Optimalisatie van procesparameters bij elektromagnetische slijtage -Covers de rol van inputfactoren zoals spanning, rotatiesnelheid van de elektromagneet en de gemengde verhouding van het schuurmiddel in het doel van het verbeteren van het verwerkte oppervlak.
- •Verbeteringen in het gebruik van lasersnijden bij optimalisatie van snijparameters voor magnetisch materiaal -Onderzoekt de prestaties en de vraag naar optimale lasersnijparameters en hoe deze de magnetische inductie-intensiteit bij snijden en andere eigenschappen beïnvloeden.
- •Optimalisatie van de Magnetische Afwerkingsmethode van de Oppervlaktebehandeling - Levert een plan met prestatiebeperkingen van magnetisch schurend polijsten voor de verbetering van de oppervlakteafwerking. Aanbevelen lezen: Diamantdraadzaag snijmachine voor magnetische materialen: de complete gids
Gerelateerde berichten


Trending Blogs


