Neem contact op met DONGHE Company


Hoe installeer je een Multi Wire Saw Machine: Volledige installatie en inbedrijfstellingsgids
Snelle specificaties: installatie van meerdere draadzagen
| Installatie Tijdlijn | 3-7 dagen (modelafhankelijk) |
| Vloerbelastingvereiste | Varieert per model, bevestig met de fabrikant (typisch gewapend beton) |
| Power Supply | 380V/50Hz 3-fase of 480V/60Hz 3-fase |
| Aanbevolen Crew | 3-5 technici + kraan/heftruck operator |
| Wire Tension Range | 18-40 N per draad (varieert per draaddiameter en materiaal) |
| Koelvloeistof Systeem | Watergedragen, 5.15 L/min per snijstation |
| Veiligheidsnormen | OSHA 1910.212, IEC 60204-1, ISO 230-1 |
De installatie van multidraadzagen is de belangrijkste factor die de snijprestaties op lange termijn dicteert, of u nu steen, silicium of keramiek van ultrahoge kwaliteit verwerkt. De installatiekwaliteit dicteert de opbrengst van de wafer en levert de grootste bijdrage aan de uptime van de machine. Gegevens van honderden multi draad zaag inbedrijfstellingsprojecten heeft vastgesteld dat ongeveer 66% van alle terugkerende zaagproblemen (oppervlakteafwijking, inconsistente kerfbreedte, vroege draadbreuk enz. 'al ontstaan tijdens de installatie, en meestal als gevolg van slechte uitlijning Een machine die is gefi×ed op een niet-geëgelde vloer of is aangesloten op een onbetrouwbare stroombron zal nooit consistent presteren, ongeacht hoe geavanceerd het besturingssysteem Dit document beschrijft alle stappen van de installatie van multidraadzaagtechnologie, van de voorbereiding van de locatie en mechanische installatie via installatiebedrading, koelvloeistofopstelling en inbedrijfstelling van testcuts De procedures hier zijn representatief voor de praktijk binnen de industrie en voor eventuele veiligheidsvoorschriften die hierbij betrokken zijn, of het nu gaat om een eerste machine-installatie of vervanging van een oude unit.
Voorbereiding van de pre-installatieplaats en machinepositionering
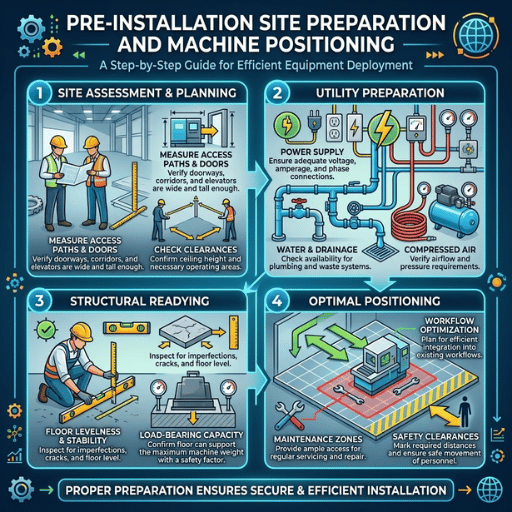
Een goede voorbereiding van de locatie zorgt voor meer vertragingen tijdens de installatie dan welke andere fase dan ook. Wanneer een zaag met meerdere draden aan uw faciliteit wordt geleverd, moet het ontvangstgebied aan vier belangrijke criteria voldoen: structureel, elektrisch, ruimte en milieu. Het overzien van een van deze zal een kostbare correctie worden zodra de machine al ter plaatse is.
Structurele en vloervereisten
Multi draadzaag machines gewichten variëren van circa 2.000kg voor kleine laboratorium eenheden, tot 15.000kg voor hoge doorvoer productie apparatuur zoals de MW1212C. de plaatfundering moet anderszins gezond beton zijn, en bekwaam om het gewicht van de machine te dragen op de gespecificeerde punten (zie de funderingstekening van de fabrikant voor belastingseisen De minimale plaatdikte is over het algemeen 200 mm, maar als er zwaardere machines worden geïnstalleerd, moet de sterkte van de plaat mogelijk worden vergroot met wapening. Het vloeroppervlak moet gelijk liggen tot op 1 mm per meter, en als het vloeroppervlak ongelijkmatig is, zal het proces van funderingsnivellering slijtage en doorbuiging veroorzaken in de draden die fouten veroorzaken.
Macht en Milieuvoorwaarden
Voor multi draadzagen op middelhoog niveau, zijn de operationele machtsaanzuiging ongeveer ~110 Kw onder volledige belasting Driefasige elektriciteit vereist, 380V/50Hz of 480V/60Hz, speciale voeding met correct nominale voedingen Fluctuaties van groter dan 5% in spanning zorgen ervoor dat de V/Hz omvormercontrollers uitschakelen Omgevingsomgeving moet tussen 15-30C zijn, en de relatieve vochtigheid van 70% of minder voorkomt condensatieopbouw op de precisie oriëntatie oppervlakken In overeenstemming met OSHA-standaard 1910.212, moeten de point-of-operation bewakers op alle machines worden geïnstalleerd, controle bevestigingspunten en speling alvorens vast te bouten.
Apparatuur lossen en optuigen
Any multi draad zag machine moet worden opgetild door een kraan of vorklift met een vermogen van 1,5 keer het gewicht Nooit de machine van geleiderails, koordhaspels of draadspanningsarmen optillen Gebruik alleen door een ingenieur goedgekeurde hijswiegjes op door de fabrikant gespecificeerde hijspunten Ankerbouten moeten M16 of M20 chemische ankers zijn die in de betonplaat zijn geplaatst op de locaties die worden aanbevolen door de funderingstekening Koppel de bouten aan de specificaties en controleer ze vervolgens na 24 uur opnieuw als de chemische uitharding Laat minimaal 800 mm speling rond de omtrek van de machine achter.
✔ Checklist voor gereedheid van de site
- Vloervlakheid geverifieerd (±1 mm over machinevoetafdruk)
- Plaatdikte en draagvermogen bevestigd per funderingstekening
- Toegewijde 3-fase stroomcircuit geïnstalleerd en getest
- Ankerboutpatroon gemarkeerd en geboord
- Kraan of heftruck met ≥1.5× machinegewicht capaciteit gepland
- 800 mm minimale speling aan alle zijden
- Omgevingstemperatuur 15-30 °C, vochtigheid onder 70% RH
- Koelmiddeldrainage en slurryopvangsysteem loodgieterswerk
Een goede investering in nauwkeurige vloeren en uithardingstijd tijdens de installatie van de ankerbout zal zichzelf rechtvaardigen met op gelijke afstand gelegen, beeldkwaliteitsuitsnijdingen. Het herpositioneren van de machine kan nooit de tweede keer dezelfde nauwkeurigheid garanderen wanneer deze binnen het geïnstalleerde ankerpatroon beweegt.
Mechanische assemblage van draadgeleiders, katrollen en spansysteem
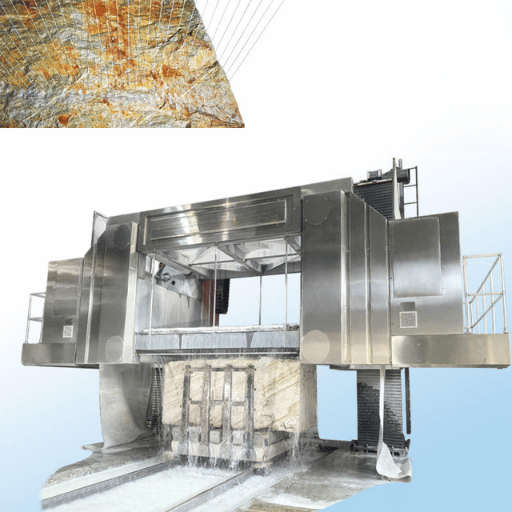
Mechanische installatie is waar aspect van opstelling de grootste invloed heeft op de snijkwaliteit Uit veldservicerapporten van bijna elke fabrikant van meerdraadszaagapparatuur die beschikbaar is, blijkt dat een derde van de storingen te wijten is aan een verkeerde uitlijning en geen zaagvoorbereidingswerk. Geleidingswielen, katrollen en spaninrichtingen werken allemaal als een gekoppeld systeem: één verkeerd uitgelijnd geleidingswiel kan grote schade aanrichten aan de draaddoorvoer, de kwaliteit van de oppervlakteafwerking en de algehele snijnauwkeurigheid.
Geleidewiel en katrolinstallatie
Geleidingswielen, of geleidingsrollen, bepalen de rustpositie van elke draad op 4.000 mm middelpunten terwijl katrollen de positie van de geleidingswielen op 3.000 mm middelpunten bepalen Geleidingswielen moeten op lagersteunen worden geïnstalleerd en met de hand op vrije rotatie worden gecontroleerd Elke rol mag geen axiale beweging mogelijk hebben, en handmatige rotatie moet soepel zijn zonder bindende of strakke plekken Katrollen moeten worden gecontroleerd op uitloop met een wijzerplaatindicator zoals vereist door ISO 230-1. kritisch: de totale aangegeven uitloop mag niet groter zijn dan 0,01 mm eenrichtingsoverspanning over de draadoverspanning. De golving is visueel waarneembaar tot het blote oog tot 0,02 mm meer dan 1.20 mm leuning,0000000 mm leidraad moet worden gecontroleerd.
Kritisch: geleidewielen moeten als set vervangen worden Bijpassende nieuwe wielen naast elkaar met versleten wielen blijkt heel vaak dat zelfs een handvol nieuwe geleidewielen iets meer of minder omtrek hebben dan versleten wielen waardoor er geen manier is om te voorspellen hoe ver de draadrijen zullen verschuiven bij het opstarten Dit is een van de meest voorkomende en duurste montagefouten.
Opstelling van spanmechanisme
De meeste spanmechanismen zijn pneumatisch, hydraulisch of met behulp van servo-aandrijfmechanismen Eenmaal bevestigd aan de vloeistof of pneumatische toevoer traceren de lijnen en lopen het mechanisme door 6 cycli totaal Elke spanarmbevestiging moet vrij bewegen (zonder demperstictie) en het hele kabelsysteem moet lopen door een hele spanningscyclus gelijkmatig, zonder zichtbare kwesties Waarom? om het belang van deze balans te begrijpen denken van multi draad snijden als één perfect systeem: als er ook maar één draad achter de rest aan sleept, wordt de hele snede afgebroken.
Kernpunt: gebruik een wijzerplaatindicator, geen oogbalcontroles, voor de uitlijning van de katrol en het geleidewiel. Bij 0,01 mm zijn toleranties te subtiel voor menselijke ogen om te detecteren.
Elektrische verbindingen en installatie van besturingssystemen
Elektrische bedrading en installatie met meerdere draadzagen moeten voldoen aan IEC 60204-1 en lokale elektrische codebeperkingen. Een bedradingsfout kan grote schade aan het PLC-geheugen veroorzaken, samen met aandrijvingen met variabele frequentie of roteerbare hoofdaandrijfmotoren die ervoor zorgen dat draad verkeerd door geleiders wordt gevoerd.
Fasevolgorde en aarding
Test het driefasige vermogen direct voordat u de machine bekrachtigt door te testen met een fase rotatie-indicator Omgekeerde fase rotatie betekent dat de hoofdaandrijfmotor naar achteren zal draaien en tegen geleidingsgroeven zal draad in plaats van ermee, waardoor mogelijk een geleidewielset wordt vernietigd IEC 60204-1 specificeert aardweerstand ≤4 Ω op het frame aardingspunt (neem de metingen met een speciale aardmeter (geen multi meter) Sluit de aarde aan op de PE-terminal in de aansluitdoos voordat u iets anders doet.
Tip: Houd een faserotatiemeter permanent aan boord van de installatiegereedschappen Kosten? Minder dan $50 Vermijd de meest voorkomende fout gemaakt in de elektrische installatie Controleer de rotatie bij de ontkoppeling en bij de motorterminal doos-bedradingsfouten zijn niet ongewoon tussen de twee.
VFD Configuratie en Veiligheidscircuits
Laad de VFD op met bedrijfsparameterwaarden die zijn gespecificeerd in het inbedrijfstellingsblad van de fabrikant: acceleratiehelling, vertragingshelling, maximale frequentie beperken, stroom beperken Controleer elk rampcircuit omdat overmatige mechanische schokken tijdens de versnelling van de machine onaanvaardbaar zijn en schade aan draad of geleidewiel kunnen veroorzaken Bevestig dat elk noodstopcircuit voldoet aan OSHA 1910.147 (LOTO). Elke stop moet de stroom isoleren van alle bewegende delen in minder dan de tijd die is toegestaan door het veiligheidsinformatieblad Start de PLC. Bevestig de firmwareversie en voer een ingebouwde I/O-diagnose uit. Maak uzelf vertrouwd met de veiligheidsrichtlijnen voor diamantdraadzaag afzonderlijk gedocumenteerd.
Kernconcept: Zorg ervoor dat al uw aardings- en faseverificatie is voltooid voordat u eventuele aandrijvingen bekrachtigt. Het achteruitrijden van een motor zal de geleidewielen verpesten en de levensduur van de draad zelfs maar een paar seconden verkorten.
Draadverstuiving, spanningskalibratie en uitlijningsverificatie
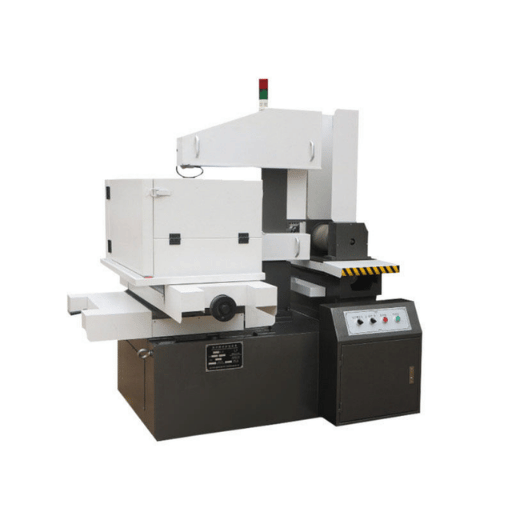
Draaddraad is het punt waarop de installatie van mechanische naar operationele gereedheid gaat De combinatie van draadgeleidingspad, spanvoedingskalibratie en co-vlakke uitlijningscontroles zorgt ervoor dat een machine de gewenste snede zal opleveren de eerste keer dat deze wordt uitgevoerd.
Wire Routing en Threading Procedure
Installeer de draad volgens het routing diagram dat bij uw apparatuur wordt geleverd Voer de draad vanaf de toevoerspoel, omlaag door de spanarm, over de geleidewielen en de snijzone, dan door de opwikkelspoel Omdat sommige configuraties meerdere draden zullen lopen, schroef je van de onderste groef naar boven Als je eenmaal hebt geverifieerd dat elke draad volledig in de geleidestanggroef zit, begin dan met het draadschroeven van de volgende draad Een draad die op de geleidestanglip rijdt, zal onder spanning verschuiven en de aangrenzende draad raken.
Controleer altijd dubbel of de markeringen van de diamantdraadpijl wijzen in de richting die u wilt zien Een omgekeerde draad zal snijden bij 30-50% van de normale snelheid en zijn diamantcoating zal slijten in de verkeerde richting Verminderde diamant levensverwachting drastisch verhoogt de kosten als gevolg hoe diamant draadzaag werkt in de kern maakt deze stap instinctief.
Spanningskalibratie
Jig de draadspanning tegen een inline tensiometer (gebruik geen veerweegschaal) Een precisie gesneden met 0,35 mm diamantdraad moet draadspanning hebben van 18-22 N (Newtons) per draad Grotere industriële draad (0,6-1,0 mm) heeft 100-300 N nodig, afhankelijk van het materiaal Draadspanning mag niet meer dan 5% fluctueren tijdens het snijden en iets meer duidt op versleten trekarmlager of drukprobleem met de toevoerleiding.
Hebben kalibratie-intervallen van minder dan 200 snijuren Draaiarm draait slijtage, veren vermoeidheid, en regelaars drift Een drift van zelfs twee Newtons door een 100-draads array zal resulteren in een taps toelopende wafel aangezien de ene kant dieper zal snijden dan de andere.
Co-planaire uitlijningscontrole
Zodra de draden op hun plaats zijn en gespannen, controleer dan de co-vlakke uitlijning met behulp van een rechtrand of laseruitlijningsapparaat De juiste co-vlakke oriëntatie van een draadarray ligt binnen 0,02 mm van een enkel vlak Laat de draad gedurende 15 minuten op lage snelheid (2-5m/sec) lopen als een periode van “ nieuwe draden hebben de neiging om iets uit te rekken.
Samenvatting van de “must dos”: Spanning met een goede inline tensiometer, bevestig de zitplaatsen in de groef, bevestig de pijlrichting en loopdraad één voor één. Het overslaan van een van deze stappen is duidelijk zichtbaar op elke wafel die de machine in de nabije toekomst snijdt.
Installatie van koelvloeistof- en mestbeheersystemen
Koelvloeistof regelt direct de snijsnelheid, levensduur van de draad en afwerkingskwaliteit. Slechte levering is de tweede belangrijkste oorzaak van voortijdig draadfalen na het verkeerd uitlijnen. Deze installatiefase is van cruciaal belang.
Nozzle Positionering en Flow Configuratie
Positiemondstukken 10-15 mm van snijzone onder een hoek om de stroom rechtstreeks in het draadingangspunt van het werkstuk te leiden. Aanbevelingen voor stroomsnelheid variëren (5-15 l/min), afhankelijk van het materiaal van het werkstuk en de snijlengte. De koelvloeistoftemperatuur moet op 15-25 C worden gehouden. Houd er rekening mee dat de koelcapaciteit boven 25 C in gevaar komt en de levensduur van de draad aanzienlijk wordt verkort, terwijl de koelefficiëntie onder 15 C wordt aangetast door viscositeit en bereik.
Sluit spoellus aan, - bezinktanks, filters, retourpompen Elke spoellus moet een deeltjesscheider bevatten die geschikt is om vuil tot 20 m te verwijderen. Bevestig dat alle afvoerkanalen naar de opvangbak hellen met een snelheid van 2% groter; staande koelvloeistof op het machinebed zal precisieoppervlakken snel aantasten.
Waarschuwing: drijfmest die urenlang zit, is uitgehard als cement. 't vernietigt onmiddellijk roterende afdichtingen, verstopt lineaire geleidingen en vernietigt openingsplaten voor mondstukken. Instilleer een verplicht spoelprotocol na de dienst vanaf de eerste werkdag. Laat 's-even' een schoon koelmiddel op de machine draaien gedurende 5 minuten na de laatste snede, en spoel alle valstrikken met laag punt door.
Belangrijkste take-away: Koelvloeistofsproeiers en post shift flush protocol zijn niet onderhandelbaar Een verstopt systeem kost veel meer ongeplande downtime dan de kosten van onderhoud.
Inbedrijfstelling van bezuinigingen en prestatieverificatie

Inbedrijfstelling hybridiseert een nieuw geïnstalleerde machine tot een verifieerbaar productiemiddel Deze volgorde (dry run, first test cut, dimensional inspection, acceptance sign-off 'moeten sequentieel zijn Het is door het overslaan van testcuts dat de meeste CMML machine factory calls worden gemaakt binnen de eerste 30 dagen van de dienst.
Dry Run Protocol
Droog loop de machine 30-60 Minuten Meten van de stabiliteit van de draadsnelheid (2% tolerantie), koelvloeistofstroom, spanning, en lagerhuis temperaturen (moet stabiliseren onder 45 C) Abnormale trilling of ritmische geluiden duidt op een miss-alignment die moet worden aangepast voordat het snijden.
Eerste Test Cut en Meting
Gebruik een representatief monster voor de eerste testsnede bij 50-70% de aanbevolen voedingssnelheid Meet de wafeldikte van het werkstuk op vijf punten (vier hoeken en midden) met een micrometer Totale variabiliteit moet binnen de nominale specificatie liggen, voor precisiemachines zoals een MW4040T-300, dit is 15 m, voor een MW4040T-160, is dit 25 m Inspecteer oppervlak voor golvingsmarkeringen, voedingslijnen, en het scoren; alles wat buiten de specificaties valt moet worden aangepast voordat de volledige productie begint Gebruik deze selectiegids voor modelspecifieke gegevens.
✔ Controlelijst voor verificatie van de inbedrijfstelling
- Droogloop voltooid (30-60 min), geen abnormale trillingen of geluid
- Draadsnelheid stabiel binnen ±2% van setpoint
- Alle lagertemperaturen onder 45 °C bij stabiele toestand
- Test gesneden wafer TTV binnen machinespecificatie
- Snijoppervlakte geen golvingsmarkeringen, toevoerlijnen of kerf
- Alle E-stop circuits getest en functioneel
- Koelvloeistofdebiet bevestigd bij elk mondstuk
- Draadspanning stabiel binnen ±5% tijdens het snijden
- Operator getraind in het opstarten, afsluiten en noodprocedures
- Installatierapport ondertekend door zowel de verantwoordelijke technologie als de klantvertegenwoordiger
Samenvatting van belangrijke lessen: Laat nooit een machine in productie komen op basis van een dry run De echte test cut, met het juiste materiaal, zal de problemen laten zien die een no-load test niet kan voorspellen.
Preventief onderhoudsprogramma na installatie
Een goed geïnstalleerde multi draadzaag duurt slechts zo lang als een goed geplande Wat de servicegegevens van de industrie laten zien is dat 80% van draadzaagstoringen die ongeplande stilstand veroorzaken, werden veroorzaakt door uitgesteld onderhoud, niet door machinestoringen Industriebreed, ongeveer 70% van apparatuurstoringen gebeurtenissen tonen waarschuwingssignalen die kunnen worden opgevangen met periodiek gepland onderhoud Stel het onderstaande schema onmiddellijk na de inbedrijfstelling vast.
Onderhoudsfrequentie Tafel
| Frequentie | Taken |
|---|---|
| Dagelijks | Inspecteer de draadconditie en spanningsmetingen; schone koelvloeistofmondstukken; spoel de slurrylijnen aan het einde van de dienst; controleer het koelvloeistofniveau en de temperatuur; controleer de E-stopfunctie |
| Weekly | Inspecteer de geleidingswielgroeven op slijtage; controleer de riemspanning op aandrijfpoelies; controleer de koelvloeistofconcentratie en pH; luchtfilters van het controlekabinet schoonmaken; inspecteer de toestand van de draadspoel |
| Maandelijks | Meet de uitloop van het geleidewiel met de wijzerplaatindicator; inspecteer trekarmlagers; test alle veiligheidsvergrendelingen; controleer het koppel van de ankerbout; koelmiddelfilters aftappen en vervangen; tensiometer kalibreren |
| Driemaandelijks | Volledige coplanaire uitlijningsverificatie; VFD-parameteraudit; aardweerstandstest (≤4 Ω); vervang geleidewielen als de uitloop groter is dan ±0,02 mm; volledige ontkalking van het slurrysysteem; inspecteer lineaire geleidingssmering |
Een goede onderhoudscultuur begint op het moment van installatie Technici die de machine installeren, moeten operators trainen in het schema van dagelijkse en wekelijkse taken vóór het afmelden. Preventief best practices voor onderhoud van draadzagen uit de industrie worden afzonderlijk gedocumenteerd.
Belangrijkste afhaalmaaltijden: onderhoud is geen kostenpost; het is de buffer die de investering beschermt die tijdens de installatie wordt gedaan De statistiek dat 80% van storingen ongepland zijn toont het belang van gedisciplineerde planning.
Veelgestelde vragen

Vraag: Hoe lang duurt de installatie van multidraadzagen doorgaans?
Bekijk Antwoord
Een typische installatie van een multidraadzaag tussen 3-7 dagen vanaf de aankomst van de machine tot de afmelding bij inbedrijfstelling Kleinere (3-5 draads) laboratoriummodellen met voorbedrade bedieningspanelen kunnen in 3 dagen worden voltooid; grotere eenheden van productiegrootte met afzonderlijke hydraulische powerpacks, automatische terugwinningsslurryrecyclingsystemen en slurryaccumulatiekamers met meerdere zones duren doorgaans 5-7 dagen. Deze timing gaat ervan uit dat de installatie op een voorbereide fundering wordt uitgevoerd; laat nog eens 1-3 weken toe voor nieuw funderingswerk of elektrische upgrades.
Q: Welke vloervereisten heeft een multi draadzaagmachine nodig?
Bekijk Antwoord
Gewapende betonplaat 'analyseer uw machineclassificatie op passende ondersteuning Typische platen kunnen 200-300 mm dik zijn, afhankelijk van het gewicht van de draadzaag. De vlakheid van de vloer mag niet groter zijn dan 1 mm over een afstand gelijk aan de grootte van de leisteen. Het ondersteunen van de puntbelastingen boven de nominale capaciteit van de fundering (zoals gespecificeerd in het funderingsdiagram van de fabrikant) is van cruciaal belang. Vraag altijd om dit diagram voordat u beton giet.
Q: Kan ik een multi draadzaag installeren zonder ondersteuning van de fabrikant?
Bekijk Antwoord
Mogelijk, maar niet aanbevolen De toleranties van de TIR (0,01 mm) machine, gekoppeld aan de complexe inbedrijfstellingsparameters van de VFD, maken dit een potentieel gevaarlijke regeling als dit wordt geprobeerd zonder ervaren hulp Als de garantie onnauwkeurig wordt geïnstalleerd, kan de garantie ongeldig worden verklaard Fabrikanten bieden doorgaans inbedrijfstellings- en trainingsprogramma's ter plaatse aan. Dit is de veiligste keuze voor faciliteiten zonder draadzaagervaring bij het bevorderen van hun eigen installatie.
Q: Wat is de juiste draadspanning voor een multi-wire diamantzaag?
Bekijk Antwoord
Maximale belasting is afhankelijk van de toepassing Voor diamantdraad met een diameter van 0,35 mm (14 mil) bij een precisiesnijtoepassing is een typisch bereik 18-22 N. Grotere industriële diamantdraden (0,6-1,0 mm, 23-39 mil) vereisen 100-300 N. Controleer het draadgegevensblad voor uw product en controleer de spanning met een speciale tensiometer voordat u het spanningsscherm van de machine opent.
Q: Hoe vaak moet ik draadspanning na installatie opnieuw kalibreren?
Bekijk Antwoord
Elke 200 bedrijfsuren; of eerder als de snijkwaliteitsparameters (totale TTV, oppervlakteruwheid en golving) buiten de specificatie variëren.
Q: Welke veiligheidsuitrusting is nodig tijdens draadzaaginstallatie?
Bekijk Antwoord
Standaard PBM's zijn onder meer: veiligheidsbril (ANSI Z87.1), handschoenen voor zwaar gebruik met de classificatie EN 388 (C of hoger) bij het hanteren van diamantdraden, laarzen met stalen neus en harde hoeden voor hijswerktuigen en tijdens het tuigage Hoorbescherming moet worden gebruikt als geluidsniveaus boven 85 dBA gangbaar zijn PPE met boogflitsklasse volgens NFPA 70E moet tijdens elke elektrische werkzaamheden worden gedragen OSHA 1910.147 lockout/tagout-apparatuur is vereist wanneer elektrische panelen open zijn.
Deskundige Installatie Ondersteuning nodig?
DONGHE biedt alle multidraadzaagmodellen met installatie, inbedrijfstelling en training ter plaatse.
Over deze installatiehandleiding
Deze Gebruikershandleiding wordt uitgegeven door DONGHE, Shanghai gevestigde multi draad zaagsysteem fabrikant met meer dan 10 jaar technische ervaring, 35 verleende octrooien, en meer dan 300 succesvol geïnstalleerde systemen wereldwijd Alle procedures die hierin worden aangegeven zijn de procedures die worden gevolgd door onze ervaren veld engineering teams uitgevoerd tijdens Installatie met is hierin gepubliceerd voor uw handige referentie.
Referenties en bronnen
- OSHA 19.212 Algemene vereisten voor alle machines 1. Ministerie van Arbeid
- OSHA 1910.147 Controle van gevaarlijke energie (Lockout/Tagout) 1. Ministerie van Arbeid
- IEC 60204-1 Veiligheid van machines: elektrische machines Ánt International Electrotechnical Commission
- OSHA Machine Bewaking eTool 's 1. Ministerie van Arbeid
- ISO 230-1 1 Testcode voor werktuigmachines: Geuracy International Organization for Standardization