
Neem contact op met DONGHE Company
-
Telefoon: +86 181-1645-5490
-
E-mail: Sales18@DongheScience.com

Aluminiumnitride (AlN) Substraat: eigenschappen en toepassingen in vermogenselektronica

Een aluminiumnitridesubstraat wordt meestal gekocht voor thermische geleidbaarheid, elektrische isolatie en maatvastheid. Snijden moet die waarden beschermen: afbrokkelen met lage randen, smalle kerf, gecontroleerde ondergrondse schade, behandeling van schone koelvloeistof en voldoende procesbewijs voor de volgende verpakkings- of inspectiestap.
Gebruik deze handleiding wanneer een AlN-vel, wafel, drager of keramisch substraat gesneden, couponerend, in blokjes gesneden of monstervoorbereiding nodig heeft voordat een hoogvermogen elektronica, LED, RF, GaN, IGBT of thermische verpakking wordt gebouwd. Sommige tekeningen noemen hetzelfde materiaal aluminiumnitride; de snijrisico's blijven hetzelfde.
Quick Specs Card
Gemeenschappelijke werkstukken
0,25-1,0 mm AlN-platen, dunne keramische substraten, testcoupons, grotere machinaal bewerkte platen
0,25-1,0 mm AlN-platen, dunne keramische substraten, testcoupons, grotere machinaal bewerkte platen
Starten draad snelheid
800-1200 m/min voor AlN-proefplanning
800-1200 m/min voor AlN-proefplanning
Startfeed range
0,1-0,3 mm/min, dan aanpassen door chipgrootte, Ra, en draadbelasting
0,1-0,3 mm/min, dan aanpassen door chipgrootte, Ra, en draadbelasting
Koelvloeistof standaard
Watervrij of op oliebasis, tenzij de substraatmaker een proces op waterbasis goedkeurt
Watervrij of op oliebasis, tenzij de substraatmaker een proces op waterbasis goedkeurt
Belangrijkste inspectiepunten
Kerf, Ra, randchips, ondergrondse scheuren, boeg, residu en dimensionale drift
Kerf, Ra, randchips, ondergrondse scheuren, boeg, residu en dimensionale drift
Beste pasvorm
Hoogwaardig bros keramisch snijden waarbij de schrootkosten belangrijker zijn dan de ruwe snijsnelheid
Hoogwaardig bros keramisch snijden waarbij de schrootkosten belangrijker zijn dan de ruwe snijsnelheid
Waarom het snijden van aluminiumnitridesubstraten een ander procesvenster nodig heeft
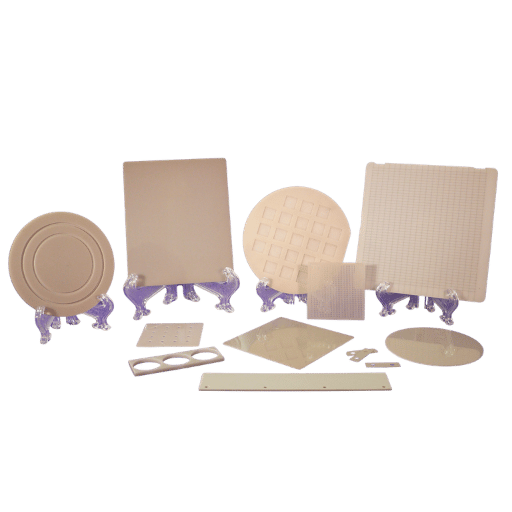
Aluminiumnitride, in sommige materiaalspecificaties ook aluminiumnitride geschreven, is niet zomaar een witte keramische plaat. De waarde ervan komt voort uit een zeldzame mix van hoge thermische geleidbaarheid, elektrische isolatie, lage thermische uitzetting en service in vermogenselektronica waarbij warmte een chip of voedingsmodule moet verlaten zonder een elektrisch pad te creëren.
Referentiegegevens voor AlN laten zien waarom kopers erom geven. Het NSM-archief van het Ioffe Institute vermeldt een maximaal gemeten thermische geleidbaarheid bij 300 K van 2,85 W cm-1 K-1, gelijk aan 285 W/(m K), en thermische uitzettingscoëfficiënten van 5,27 x 10⁻⁶ K-1 langs de c-as en 4,15 x 10⁻⁶ K-1 langs de a-as van meer dan 20-800 graden C. Deze cijfers verklaren waarom AlN-substraten worden gebruikt waar warmte, isolatie en uitzetting overeenkomen met alle materie.
Bulk aluminiumnitride gegevens zijn nuttig, maar toch heeft elk onderdeel nog steeds zijn eigen dichtheid, korrelkwaliteit en verwerkingsgeschiedenis. Het afstemmen van de snijtechnologie op die details helpt het echte onderdeel te beschermen, niet alleen de materiaalnaam op een tekening.
Afgifte van materiaal en eigendom vóór het snijden
Vraag de substraatfabrikant naar materiaaleigenschappen, afmetingen en diktes, dichtheidsbereik en of het stuk aluminiumnitride in bulk, een gemetalliseerde plaat of een andere keramische AlN-vorm is Bulk-AlN-substraten worden niet beoordeeld op basis van één thermisch getal alleen; wurtzietstructuur, kristalkwaliteit, isolerende eigenschappen, oxidatiegeschiedenis en circuitreiniging kunnen allemaal de afgifte beïnvloeden.
In een PCB, voedingsmodule of hoogvermogenpakket moet het onderdeel isoleren terwijl het de montage helpt afkoelen. Verander een zin als “ niet in een acceptatiecriterium, tenzij de kwaliteit, testmethode en functionele elektronicatoepassingen duidelijk zijn voordat productieteams het onderdeel integreren.
Dat keramische eigenschappenpakket laat weinig ruimte voor ruwe behandeling tijdens het snijden Kleine randchips kunnen spanningsverhogers worden Verborgen scheuren kunnen later verschijnen tijdens metallisatie, verlijming, thermische cycli of moduleassemblage Residu van het verkeerde koelmiddel kan ook een probleem met reiniging en betrouwbaarheid worden.
Daarom is het praktische doel niet simpelweg om het materiaal door te snijden. Definieer een procesvenster dat het bruikbare oppervlak van het substraat beschermt, de kerf voorspelbaar houdt en kwaliteitsteams voldoende bewijs geeft om het onderdeel vrij te geven.
De AlN-schademodi die er toe doen: chippen, ondergrondse schade en koelvloeistofrisico
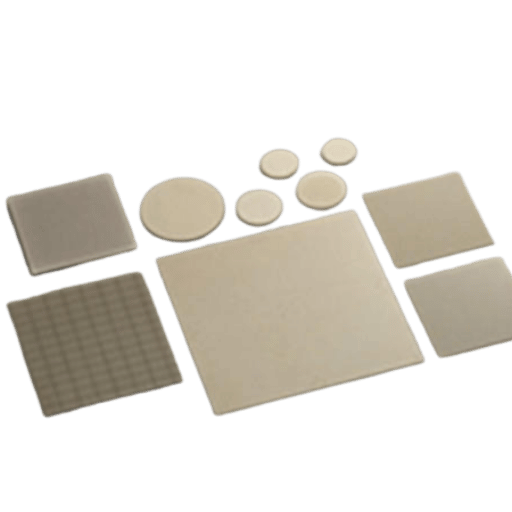
Zichtbare schade begint vaak als randafbrokkeling. Het verschijnt meestal aan de ingangsrand, uitgangsrand of niet-ondersteunde hoeken. Het is gemakkelijk te zien, gemakkelijk te meten en vaak is dit de eerste reden waarom een waardevol onderdeel wordt afgewezen.
Moeilijker te vangen is ondergrondse schade Broze keramiek kan materiaal verwijderen door breuk, microscheurgroei, lokale ductiele zones en geamorfiseerde lagen nabij het snijvlak. Bij lage vergroting kan een oppervlak er acceptabel uitzien terwijl het nabije oppervlak nog steeds schade met zich meebrengt.
Engineering Note
Een samenvatting van Diamond and Related Materials uit 2026 over het zagen van AlN met diamantdraad rapporteert een stabiel oscillatievenster met microamplitude bij 25-35 Hz en degradatie van de oppervlaktekwaliteit boven 40 Hz. Het meldt ook dat laterale draadoscillatie de kritische druk bij brosse overgang verminderde van 2039,58 bar naar 1129,32 bar, terwijl de amorfisatie en schadediepte werden vergroot. In de praktijk kan agressievere draadbeweging materiaal sneller verwijderen, maar het snijvlak kan dit betalen.
Chemisch en reinigingsrisico is de derde schademodus AlN wordt vaak besproken als een keramiek met een hoge thermische geleidbaarheid, maar de chemie van koelvloeistof kan niet terloops worden behandeld. Sommige processen die acceptabel zijn voor aluminiumoxide of zirkoniumoxide kunnen een slechte eerste keuze zijn voor AlN-substraten.
In 2023 meldde Journal of Advanced Ceramics dat ruw AlN-poeder gemakkelijk reageert met water om Al (OH) 3 of AlOOH te vormen. Afgewerkte substraten variëren afhankelijk van zuiverheid, sinterhulpmiddel, oppervlakteconditie en leverancier, dus de regel op het veiligste artikelniveau is beperkter: keur geen snijproces op waterbasis voor AlN goed zonder goedkeuring van de leverancier, reinigingsvalidatie en een inspectierecord voor het snijden van monsters.
Diamantdraadzaagparameters voor aluminiumnitridesubstraten
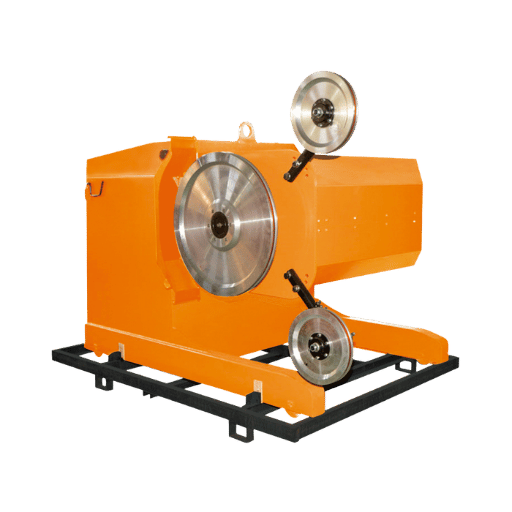
Diamantdraadzagen past sterk bij dunne AlN-substraten, omdat het de snijkracht laag kan houden terwijl het een smal schuurpad gebruikt. Het ondersteunt ook gecontroleerd nat snijden, constante voeding en herhaalbare draadspanning wanneer de machine is gebouwd voor bros keramiek.
Bij de selectie van keramische draadzagen in DONGHE is het AlN-startpunt 800-1200 m/min draadsnelheid, 0,1-0,3 mm/min voeding en koelvloeistof op oliebasis. Behandel deze cijfers als invoer in proefvensters, niet als specificaties voor universele afgifte. Dikte, substraatgrootte, metallisatiestatus, gewenste Ra en maximale randchiptoeslag bepalen nog steeds de uiteindelijke opstelling.
| Parameter | Startpunt | Wat te kijken |
|---|---|---|
| Draadsnelheid | 800-1200 m/min | Draadstabiliteit, trillingsmarkeringen, snijvlaktemperatuur, randchipgroei |
| Voedersnelheid | 0,1-0,3 mm/min | Ra, draad laden, boeg, hoek break-out, exit-side chipping |
| Draaddiameter | Match met kerf en stijfheidsdoel | Kerfverlies, draaddoorbuiging, blootstelling aan schuren, spanmarge |
| Schuurgruis | Fijn genoeg voor Ra-doel; open genoeg om de swarf te verwijderen | Oppervlakte krassen, draad laden, snijtijd, lokale verwarming |
| Koelvloeistof | Olie-gebaseerd of ander watervrij systeem eerst | Residu, reinigingsroute, AlN-watercompatibiliteit, stroomafwaartse verlijming |
Als het project zeer dunne nitridesubstraten, gemetalliseerd AlN of een strakke cosmetische randvereiste omvat, voer dan de eerste coupon uit als een gedocumenteerde snede. Neem draad-, voedings-, koelmiddel-, armatuurcontact-, kerf-, Ra-, chipgrootte- en microscoopbeelden op voordat u de volgende batch vrijgeeft.
Koelvloeistof- en bevestigingsregels voor AlN: de beslissingspoort voor olie-koelvloeistof
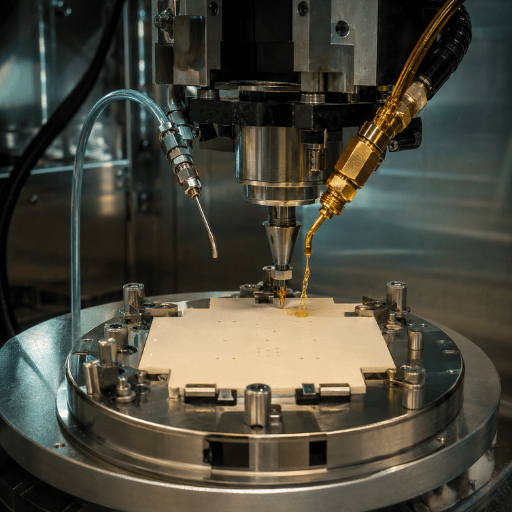
Koelvloeistof selectie voor AlN is een beslissing poort, niet een kleine machine instelling Het beïnvloedt warmteafvoer, spoelen van zwarven, blootstelling aan chemische stoffen, reiniging, en later assemblage Begin met een watervrije koelvloeistof wanneer er geen leverancier goedgekeurde waterroute bestaat.
Gebruik eerst koelvloeistof op oliebasis wanneer
- De substraatleverancier heeft de blootstelling aan water niet gezuiverd.
- Als het onderdeel wordt gebonden, gemetalliseerd of gereinigd onder een strikte residuspecificatie.
- Wanneer het snijvlak een strak Ra- of edge-chip-doel moet ontmoeten.
- Als de AlN-kwaliteit, het sinterhulpmiddel of de oppervlaktebehandeling onbekend is.
Overweeg alleen een ander koelmiddel wanneer
- De materiaalmaker keurt de chemie goed.
- Couponsnijden geeft microscopie, reiniging en elektrische controles door.
- Droog - en opslagregels worden vóór productie geschreven.
- Residutests tonen geen probleem met de binding of de thermische interface aan.
Inrichting is de tweede poort AlN-substraten zijn vaak dun genoeg dat klemdruk boeg - of verborgen spanning kan veroorzaken Gebruik brede steun, zachte contactvlakken en een opofferende achterkant wanneer de chipcontrole aan de uitgangzijde er toe doet Laat geen lange overhangen achter in de buurt van de uiteindelijke snede.
Vergelijk bij het selecteren van een machine een productie eindeloos lussysteem met een kleinere laboratorium diamant draadzaag. Tijdens het leren van de eerste coupon past een laboratoriumzaag mogelijk beter; een eindeloze lus of CNC-opstelling is beter zodra het recept is opgelost.
AlN versus aluminiumoxide, siliciumnitride en snijproblemen met siliciumcarbide
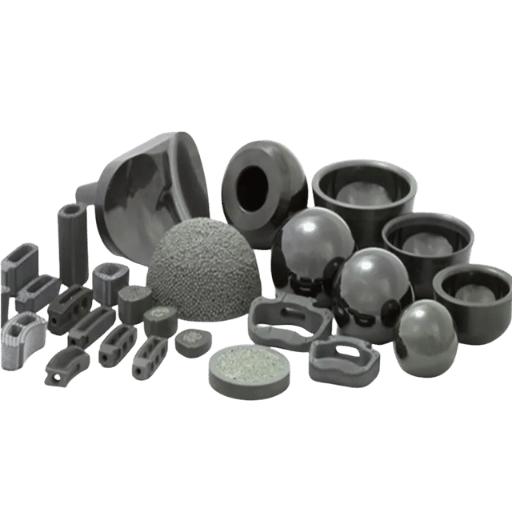
AlN zit op een moeilijke manier tussen bekende technische keramiek Het is niet zo hard als siliciumcarbide, maar de substraatwaarde, het zorgen over koelvloeistof en de gebruiksscenario's voor thermische pakketten maken schroot duurder. Deze vergelijking is een overzicht van de snijplanning en geen volledige database met materiaaleigenschappen.
| Materiaal | Typisch stuurprogramma | Zorg wegnemen | Plannota |
|---|---|---|---|
| AlN | Warmteverspreiding plus isolatie in vermogenselektronica | Koelvloeistofcompatibiliteit, randchip, ondergrondse schade | Document koelvloeistof en inspectie vóór het schalen |
| Alumina | Kosteneffectieve keramische substraten en slijtageonderdelen | Brosheid en randafbrokkeling | Een gemeenschappelijke basislijn voor keramische diamant draadzaag trials |
| Siliciumnitride | Sterkte, lagers, slijtage, thermische schokservice | Taaiheid en langzamere verwijdering | Het laden van voer en draad heeft nauwkeurige controle nodig |
| Siliciumcarbide | Hoogvermogen halfgeleider- en slijtagetoepassingen | Hardheid, draadslijtage, microscheuren | Zie SiC wafelsnijzaag plannen voor hardere wafels |
De vraag naar AlN wordt steeds sterker vanwege de thermische prestaties ACS Nano rapporteerde bij lage temperatuur gesputterde AlN dunne films van 100 nm tot 1,7 µm en liet ongeveer een 3x verandering in thermische geleidbaarheid zien voor ongeveer 600 nm films naarmate de procesomstandigheden veranderden Snijkopers moeten één les trekken uit die gevoeligheid: ruw snijden mag niet de zwakke stap in de keten worden.
De AlN Cutting Risk Matrix met 7 parameters
Scoor de onderstaande taak voordat u om een offerte vraagt Deze matrix verandert een vage “kunt u AlN?”-aanvraag in een RFQ die engineering, kwaliteit en inkoop allemaal kunnen lezen.
| Risicoparameter | Input met laag risico | Input met een hoger risico | Wat te verzenden met de RFQ |
|---|---|---|---|
| 1. Dikte | 0,5-1,0 mm plaat | Zeer dunne plaat onder 0,38 mm of dik blok | Nominale dikte en tolerantie |
| 2. Omtrekgrootte | Kleine coupons met volledige ondersteuning | Grote panelen of lange niet-ondersteunde strips | Tekening, snijdlengte en steunlimieten |
| 3. Oppervlakteafwerking | Ra-doel alleen gebruikt voor pasvorm | Ra gebonden aan verlijming, afdichting of metallisatie | Ra/Rz-doel en meetmethode |
| 4. Toeslag voor randchips | Cosmetische vergoeding groter dan 50 um | Actief gebied nabij de snijrand | Max chipgrootte en inspectievergroting |
| 5. Koelvloeistofbeperking | Oliegebaseerd toegestaan | Water-, residu- of reinigingsbeperkingen onduidelijk | Goedgekeurde koelvloeistoflijst en nareinigingsspecificatie |
| 6. Metallisatiestatus | Kaal substraat | DBC, AMB, dikke film of geplateerde kenmerken in de buurt | Laagstapel, uithoudzone en reinigingslimiet |
| 7. Acceptatiebewijs | Visuele en dimensiecontrole | Microscopie, thermische, elektrische of hechtingsvrijgave | Inspectieplan en pas-/mislukkingslimieten |
| 8. Batchwaarde | Goedkoop proefmateriaal | Dure AlN-substraten of korte doorlooptijdinventaris | Schrootkosten en monstervergoeding |
| 9. Doorvoerdoelstelling | Prototype of R & D-stukken | Herhaal partijen met cyclustijddruk | Maandelijkse hoeveelheid en taktdoel |
Als drie of meer kolommen aan de kant met een hoger risico landen, vraag dan een procesvenster voor het snijden van monsters aan voordat u armaturen, draadinventaris of volledige productieapparatuur koopt.
Hoe te inspecteren Snijkwaliteit na AlN Substraat zagen
Inspectie moet overeenkomen met de faalmodus Het controleren van de afmetingen alleen is niet voldoende voor een warmteverspreidend keramiek dat in een voedingsapparaat of elektronisch pakket kan terechtkomen.
- Bevestigen kerf en dimensie door de snijbreedte, uiteindelijke lengte en tolerantiestapel uit de tekening te controleren.
- Inspecteren grootte van de randchip op zowel de in- als de uitgangsrand bij de vergroting genoemd in de specificatie.
- Measure oppervlakteruwheid, inclusief Ra en, indien nodig, Rz over het snijvlak.
- Gebruik controles van ondergrondse scheuren zoals microscopie, kleurstof, dwarsdoorsnede of een andere overeengekomen methode voor delen met een hoog risico.
- Check boog en vlakheid op dunne AlN-vellen na het losmaken en na het reinigen.
- Verifiëren residu verwijdering vóór het hechten, metalliseren of assembleren van thermische interfaces.
- Record traceerbaarheid details: draadbatch, voeding, snelheid, koelvloeistof en armatuurconditie.
Aangrenzend bros keramisch onderzoek ondersteunt deze inspectie-eerste mentaliteit In een Materials paper uit 2024 hebben onderzoekers polykristallijn SiC gesneden met een diamantdraadzaag en SEM, laserconfocale microscopie, FIB en TEM gebruikt om de voedingssnelheid, oppervlakteruwheid, ductiele zones, brosse breuk en amorfisatie met elkaar te verbinden. AlN is geen SiC, maar de meetlogica draagt goed over: als de toepassing een hoge waarde heeft, inspecteer dan meer dan de buitenrand.
Inspectienormen en RFQ-scenario's voor AlN-snijden
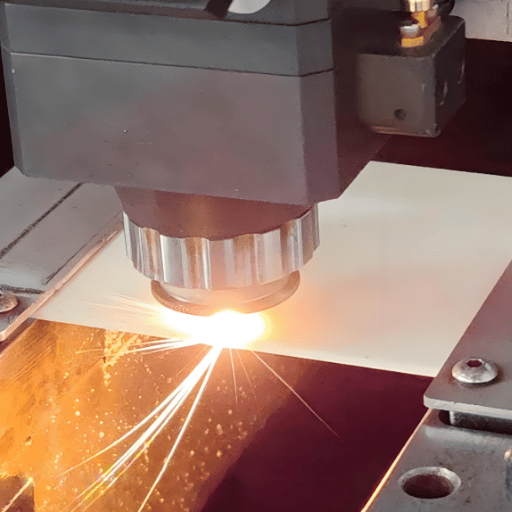
Normen zijn geen snijrecepten, maar maken acceptatietaal minder vaag, Als de tekening verwijst naar buigkracht, wijs de koper dan op ASTM C1161 of ISO14704. Als scheurtolerantie of breukgedrag deel uitmaakt van de afgifte, gebruik dan ASTM C1421 of ISO18756 als de testtaalreferentie Voor hardheid en dichtheidstaal, cite ASTM C1327 en ASTM C373 waar ze passen in de materiaal- en kopersvereiste.
Een praktische RFQ kan de inspectiemethode benoemen zonder te doen alsof de snijleverancier de originele keramische kwaliteit bestuurt Gebruik ASTM- of ISO-taal voor de eigenschapstest en noem vervolgens de snijacceptatielimiet: kerf 150-250 um, randchip onder 50 um, Ra 0,3-0,6 um, dikteafwijking onder 0,02 mm en geen zichtbare scheuren bij de overeengekomen vergroting De NISTIR 5030 referentie is handig wanneer een technisch team een neutraal materiaal-eigendomstraject wil in plaats van een leverancierscatalogus.
Voor de planning van de release, voeg de inspectieopstelling aan de RFQ in plaats van het te laten voor de eerste productiepartij Een praktische opmerking kan een 2 mm opofferende steunstrook, armatuuroverhang onder 5 mm nabij de uitgangsrand, een 24 uur na-reiniging houden vóór de definitieve beoordeling, en opslag onder 40% relatieve vochtigheid specificeren wanneer de materiaalleverancier signaleert vochtgevoeligheid.
Scenario 1: 20-delig R & D coupon project
Basislijn: een lab heeft 20 coupons nodig van 0,5 mm AlN-vel in 10 werkdagen Stel het volgen van de afkeursnelheid in voordat u gaat snijden: randchips boven 50 µm tellen als afgekeurd, en eventuele koelvloeistofresten na het reinigen zijn een herbewerkingsitem Het productieresultaat om naar te kijken is geen ruwe doorvoer; het is hoeveel coupons de microscoopbeoordeling overleven zonder herbewerking.
Scenario 2: gemetalliseerd vermogensmodulesubstraat
Basislijn: een 0,635 mm gemetalliseerde plaat heeft een snijlengte van 114 mm nodig nabij het actieve circuitgebied. De projecttijdlijn moet één monsterafsnijding, één reinigingsbeoordeling en één randinspectie vóór vrijgave omvatten. Volg de herbewerkingssnelheid per oorzaak: afbrokkelen, buigen, residu of dimensionale drift.
Scenario 3: maandelijkse implementatie van 1.000 stuks
Basislijn: een koper gaat van prototype naar 1.000 stuks per maand en heeft een voorspelbare doorvoer nodig Vergelijk bladkerf van 300-500 um met een diamantdraadkerf van 150-250 um, volg vervolgens de schrootkosten, het draadwisselinterval en de inspectietijd per partij. Een implementatieplan moet de koelvloeistof, het armatuur, de draadpartij, de voeding en de snelheid bevriezen voordat het volume vrijkomt.
Diamantdraadzagen versus mes, laser en waterjet voor AlN-substraten
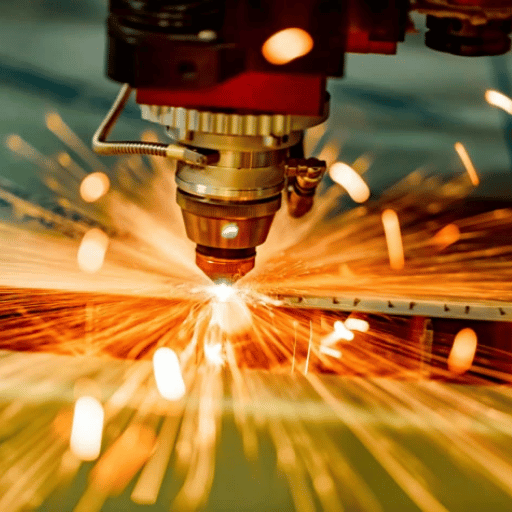
De selectie van de AlN-snijmethode is afhankelijk van de dikte, warmtegevoeligheid, randkwaliteit, koelvloeistofregels en productievolume. Elke methode heeft een praktische afweging.
| Method | Voordelen | Beperkingen voor AlN | Beste gebruik |
|---|---|---|---|
| Diamant draadzaag | Lage kracht, smalle kerf, goed voor broze keramische substraten | Heeft draad, koelvloeistof, spanning en controle van het voerrecept nodig | Precisie AlN-coupons, wafels, vellen en thermisch substraatsnijden |
| Diamantbladzaag | Bekend winkelproces en directe opstelling | Een hogere kracht en bredere kern kunnen het risico op randchips en schroot vergroten | Onderwaarde of dikkere delen met bredere tolerantie |
| Lasersnijden | Geen mechanisch contact en fijne padcontrole | Het risico op hittebeïnvloede zones, herschikkingen en thermische scheuren moet worden gecontroleerd | Dunne kenmerken wanneer warmte-effecten acceptabel zijn |
| Waterjet | Lage thermische belasting en flexibele vormen | Blootstelling aan water, schurende inbedding, bredere stoeprand, ruigere rand | Niet-elektronische keramische plano's wanneer chemie en randafwerking acceptabel zijn |
Voor de routing van apparatuur, begin met precisie diamant draadzaag opties, vergelijk dan multi-wire zaagmachine types als batch-slicing het echte knelpunt is.
Stuur een Betere AlN Cutting RFQ
Een nuttige RFQ voor AlN-substraten heeft meer dan grootte en hoeveelheid. Omvat de materiaalkwaliteit, dikte, snijlengte, toegestane kerf, gewenste Ra, rand-chiplimiet, koelvloeistofbeperkingen, reinigingsvereiste, inspectiemethode en maandelijks volume.
Om DONGHE de snede te laten beoordelen, leidt u keramische projecten door de keramische diamant draad zaag pagina en vraag een AlN-procesvenster voor het snijden van monsters of een machineselectiebeoordeling aan.
2026 Outlook: Draadzagen met lagere schade voor AlN-toepassingen met hoog vermogen
AlN-substraten bewegen met hoog vermogen, hoogfrequente en brede bandgap-elektronicavraag GaN-apparaten, RF-modules, LED's, opto-elektronica en dichte vermogensmodules belonen allemaal betere warmtepaden. Dat houdt de druk op het snijden vast, omdat een substraat met hoge thermische geleidbaarheid nog steeds de business case faalt als er te veel onderdelen verloren gaan door chips, scheuren of resten.
Langlopende referentiecollecties zoals NISTIR 5030 laten zien dat de eigenschapszijde volwassen genoeg is om AlN te volgen in mechanische, elektrische en thermische datasets. Het directe bewijs voor procescontrole voor snijden groeit nog steeds, inclusief het AlN-diamantdraadzaagonderzoek uit 2026.
Werkpunten op de korte termijn voor een betere controle van de draadbeweging, betere bevestiging, schonere koelvloeistofregels en inspectieplannen die de schademodus meten waar het onderdeel daadwerkelijk om geeft Gerelateerde hightech bezuinigingen omvatten DONGHE-pagina's op silicium wafelsnijden, saffier snijden, en het bredere hightech precisie categorie apparatuur.
FAQ
Kunnen aluminiumnitridesubstraten worden gesneden met een diamantdraadzaag?
Ja, wanneer de zaag stabiele draadspanning, langzame voeding, gecontroleerde koelmiddeltoevoer en ondersteuning nabij de snijlijn kan vasthouden.
Welke koelvloeistof moet worden gebruikt voor AlN snijden?
Gebruik een olie-gebaseerd of ander watervrij koelmiddel als uitgangspunt, tenzij de substraatleverancier en uw gegevens over het uitsnijden van monsters een route op waterbasis goedkeuren AlN-watergedrag is afhankelijk van de materiaalvorm, het sinterhulpmiddel en de toestand van het oppervlak Voer een reinigingscontrole uit, evenals een controle van de kwaliteit van de snede voordat de productie wordt goedgekeurd.
Welke draadsnelheid is een redelijke eerste test voor AlN?
De planning van keramische draadzagen van DONGHE gebruikt 800-1200 m/min als startbereik in combinatie met een voedingstest van 0,1-0,3 mm/min. De uiteindelijke waarden zijn afhankelijk van de dikte, het doel Ra, de draaddiameter, het schuurgruis, het koelmiddel, de ondersteuning van de armatuur en de chiptoeslag.
Is lasersnijden beter dan draadzagen voor AlN?
Lasersnijden kan nuttig zijn voor dunne kenmerken, maar warmte-effecten, herschikking en thermische scheuren moeten worden gecontroleerd. Waar kerf, randkwaliteit en lage mechanische spanning er allemaal toe doen, is diamantdraadzagen vaak het veiligere eerste proces om te testen. Vraag om microscoopbeelden van het geslepen gezicht voordat u aanneemt dat een contactvrije methode een resultaat met lagere schade oplevert.
Wat moet worden opgenomen in een AlN substraat snijden RFQ?
Stuur de kwaliteit, tekening, dikte, snijdlengte, kerfdoel, Ra-doel, chiplimiet, koelvloeistofregels, reinigingsvereiste, inspectiemethode, hoeveelheid en of het onderdeel kaal, gemetalliseerd of gebonden is.
Referenties en bronnen
- Ioffe Institute NSM Archief: Thermische eigenschappen van aluminiumnitride
- NISTIR 5030: Cryogene eigenschappen van anorganische isolatiematerialen voor ITER-magneten
- ACS Nano: Hoge Thermische Geleidbaarheid van Submicrometer Aluminium Nitride Dunne Films
- Journal of Advanced Ceramics: Anti-hydrolysemodificatie van AlN-poeder
- Diamant en aanverwante materialen: mechanisme voor oppervlakteschade en procescontrole bij het zagen van aluminiumnitride met diamantdraad
- Materialen 2024: Mechanismen voor materiaalverwijdering van keramisch gesneden polykristallijn siliciumcarbide door een diamantdraadzaag
- ASTM C1161: Buigsterkte van geavanceerde keramiek bij omgevingstemperatuur
- ASTM C1421: Breuktaaiheid van geavanceerde keramiek bij omgevingstemperatuur
- ISO 14704: Buigsterkte van monolithische fijne keramiek bij kamertemperatuur
- ISO 18756: Breuktaaiheid van monolithische keramische materialen
Gerelateerde berichten
Trending Blogs


