Neem contact op met DONGHE Company


Multi Wire Saw Machine Types: Hoe elk ontwerp verschillende industrieën bedient
Snelle Specs
| Wire Count Range | 4-2.000+ (varieert per type) |
| Draad Diameter | 0,036-7,3 mm |
| Kerf Breedte | 0,055-0,5 mm |
| Materialen Cut | Silicium, SiC, saffier, graniet, marmer, keramiek |
| Precisie (TTV) | ±0,001-±0,5 mm |
| Applications | Halfgeleider, fotovoltaïsch, steen, geavanceerde materialen |
Wat is een multi-draadzaagmachine?
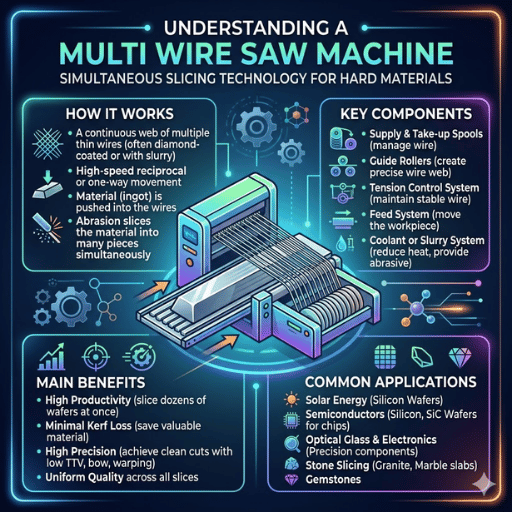
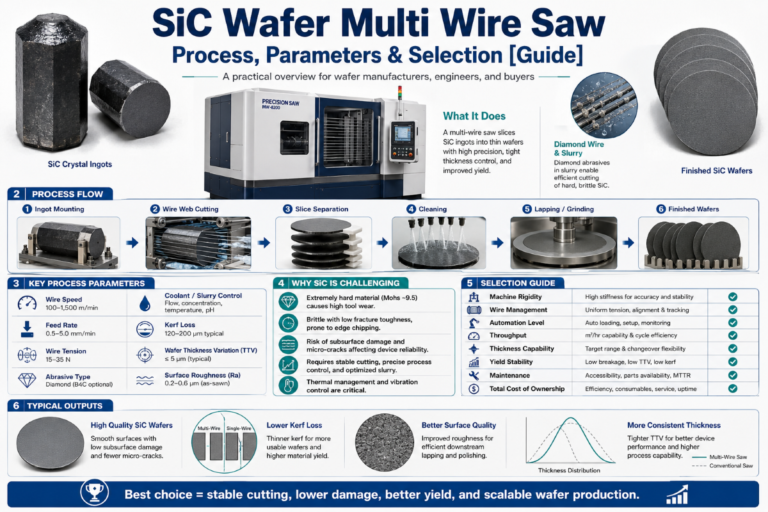
Multidraadzaag is een snijapparatuur om een werkstuk in één stap in talloze stukken te snijden, door gebruik te maken van meerdere parallelle draden op de specifieke intervallen, waardoor platte en zelfs wafels of platen ontstaan.
In tegenstelling tot een enkel draadzaaggereedschap dat één snede tegelijk maakt, bereikt een meerdraadszaagmachine enkele honderden of zelfs duizenden sneden tegelijk. Draadgeleidingsrol met machinaal bewerkte groeven zorgt voor de draadsteek die de plakdikte regelt. Werkstukken worden met een gecontroleerde snelheid in het draadweb gevoerd.
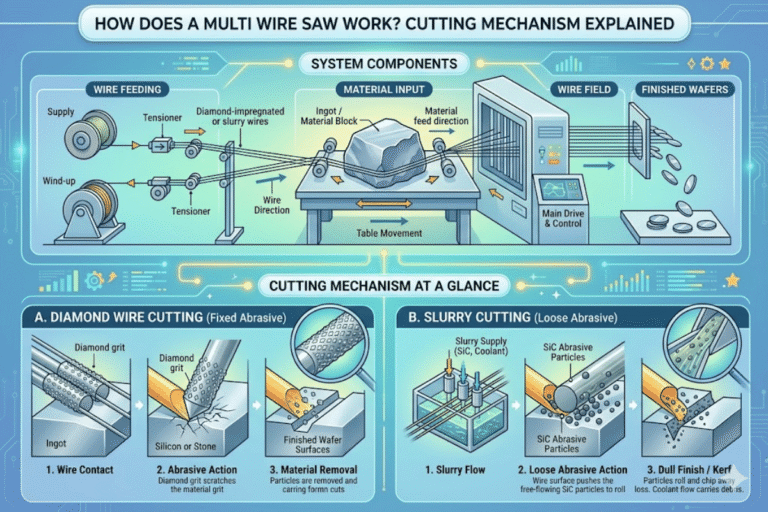
Daartussen zijn er twee afzonderlijke soorten draad voor de twee hoofdfamilies van multi-wires zagen: Gratis schurend, op basis van slurry: kale staaldraad Snijden gebeurt door de slurry van siliciumcarbidegruis gesuspendeerd in PEG (Polyethyleenglycol); andFi×ed schuurmiddel, diamantdraad: graniet zit in de fi×ed-gruis (hoewel het eigenlijk kleine, synthetische diamantdeeltjes zijn) die rechtstreeks aan de draad zijn gebonden, die verantwoordelijk is voor het snijden.
Beide soorten messen hebben hun eigen unieke voordelen, afhankelijk van het materiaal dat wordt gesneden, het benodigde nauwkeurigheidsniveau en het productievolume. Andere soorten messen zijn te vinden buiten deze twee hoofdcategorieën, zoals gespecialiseerde opties voor het snijden van steenblokken en eindeloze lusmachines voor materialen die extremere snijtechnieken vereisen. Hieronder splitsen we elk van de soorten messen op die beschikbaar zijn door hun functiemechanisme, specificaties en de industrie die ze gebruikt, waardoor zowel ontwerpers als kopers kunnen visualiseren welke machine geschikt is voor de toepassing.
Slurry-Based Multi Wire Saws
Op slurry gebaseerde multidraadzagen (ook bekend als vrije schurende draadzagen) waren de eerste werkpaardmachines van de siliciumwafelindustrie.Deze machines maken gebruik van kale staaldraad (doorgaans een diameter van 100-160 m) die rond geleidingsrollen wordt gewikkeld om een draadbaan te creëren. De draad zelf voert geen enkel snijwerk uit, maar maakt in plaats daarvan een stroom slurry met SiC-schurende deeltjes in polyetherketon (PEG) op het draadweb mogelijk.
Terwijl de draad met een hoge snelheid voortbeweegt, sleept hij de schurende deeltjes over het werkstukoppervlak. Schurende deeltjes doen vervolgens het daadwerkelijke werk van het materiaalverwijderingsproces met behulp van een slijtageproces met drie lichamen.
Historisch gezien zijn op slurry gebaseerde systemen marktleider geweest voor de productie van zonnecellen en halfgeleiderwafels. De draadtellingen van productiemachines liggen tussen de 1.000 en 2.000+ per machine en een enkele siliciumstaaf van 300 mm kan in één keer in honderden wafers worden gesneden. Lassen komen voor bij een relatief lage draadspanning (ongeveer 20-30 N per streng) en wafers bezitten wat kan worden omschreven als een “-uiterlijk.
De kerfbreedte van op slurry gebaseerde zagen ligt echter over het algemeen in de buurt van 200-250 m, wat aanzienlijk breder is dan een diamondraadvervanger Dit is belangrijk omdat elke wafel daarvoor een grotere hoeveelheid zaagsel produceert uit de oorspronkelijke grondstof Blanch et al. van het International Journal of Advanced Manufacturing Technology ontdekten dat wanneer siliciumblokken worden gezaagd tot een wafel van 200+ m, 40-50 % van de oorspronkelijke siliciumstaaf zaagsel wordt.
📐 Technische opmerking
Slurry samenstelling (de meeste monokristallijne silicium saffieren gebruiken SiC #800-#1500 gesuspendeerd in PEG Draadspanning-20-30N/streng Het verlies van de stoep (200-250 m) vertaalt zich in ruwweg 40-50% afval van siliciumblokken wat een belangrijke reden wordt voor de industrie over te schakelen op diamantdraad De slurry moet ook constant worden gerecycled en opnieuw geleverd wat procescontrole en milieueisen nog uitdagender maakt.
Vanaf vandaag worden multidraadzagen op basis van slurry bijna volledig vervangen door diamantdraadsystemen bij de productie van monokristallijn silicium. ze worden echter nog steeds gebruikt in sommige multikristallijne siliciumtoepassingen en voor zaagmaterialen waarbij de zachtere slijtage van drie lichamen met los schuurmiddel in slurry minder schade aan de ondergrond veroorzaakt en vervolgens directe diamantinslag. De slijp-/lappende werking van los schuurmiddel kan bij sommige brosse materialen lagere scheurdieptes veroorzaken en dit kan gunstig zijn voor het daaropvolgende dunner worden en polijsten van de wafels.
Diamantdraad Multi Wire Saws
Hoewel het enkel draadsnijden nog steeds in sommige industrieën wordt gebruikt, is het diamantdraad multi draad zagen de huidige industriestandaard in de halfgeleider - en fotovoltaïsche industrie Anders dan het gebruik van los schuurmiddel in slurry, is het vaste schuurmiddel dat aan de draad wordt bevestigd diamantdeeltjes, hetzij door galvaniseren (nikkelgebonden) of door harsbinding Met deze lange impact van twee lichamen (schurend voor werkstuk), wordt de snij-efficiëntie evenals het materiaalafval sterk verbeterd in vergelijking met slurry gebaseerd Figuur illustreert hoe de vaste schurende draad wordt gemaakt Elke draad is ontworpen om direct in het werkstuk te botsen.
Marktaantallen zijn vrij duidelijk Volgens Statista wordt meer dan 98% van het marktaandeel van de waferproductie van monokristallijn silicium nu bediend door draadzaagtechnologie De wereldwijde marktomvang voor diamantdraadzagen wordt in 2024 gewaardeerd op $1,08 miljard en zal naar verwachting in 2033 een waarde van $2,14 miljard bereiken met een CAGR van 8,5% als gevolg van de stijgende markt voor fotovoltaïsche cellen en de toename van de vraag naar siliciumcarbidesubstraten voor vermogenselektronica in elektrische voertuigen.
Draaddiameter is een belangrijke parameter Huidige afgebakende maximale kerndraaddiameter is op 36 m, terwijl de effectieve kerndiameter inclusief diamantoverlay rond 50-60 m ligt, een combinatie die resulteert in ongeveer 55-80 m van de kerfbreedte, wat volgens de nieuw gepubliceerde PCME-gegevens ongeveer 30 % van de massa van de snijgrondstof bespaart (Propedia Manufacturing).3. Conventionele halfgeleiderdraaddiameters zijn over het algemeen groter met 100-350 m, wat resulteert in kerfbreedtes van 150-350 m [PMC 184 (198), 201) CompositelyP0 (Potentymer 6 10101 Compositme).
Subtypen: geëlektroplateerd versus harsgebonden
Geëlektroplateerde diamantdraad: diamantdeeltjes worden gegalvaniseerd op een vernikkelde staalkerndraad Dit type draad is agressiever en sneller aangezien de diamantdeeltjes meer bloot komen te liggen Geëlektroplateerde draad wordt veel gebruikt in de halfgeleiderindustrie waar een snelle snede met uniforme kerf gewenst is Harsgebonden diamantdraad: de diamantdeeltjes zijn gebonden in een harsmatrix Het kan een of meer lagen diamantcoatings bevatten Harsgebonden draad zorgt voor een langzamere maar veel langere draadlevensduur Het heeft een breder gebruik gezien in steenverwerkende industrieën.
Gebruik van diamantdraad multi draad zagen omvatten silicium wafer snijden, SiC substraat snijden, saffier raam snijden, kwarts verwerking en samengestelde halfgeleider wafer snijden Er wordt meer vooruitgang geboekt als UV-ondersteunde diamant draad snijden en zagen werd bewezen effectief verminderen oppervlakteruwheid met 4.3-29.7% in variërende granulariteiten van Kaolin in vergelijking met conventionele DWS, met de gezamenlijke publicatie verstrekt door National Institute of Health (NIH) en Pacific Northwest National Laboratory (PNNL) in Micromachines (2023).
✔ Voordelen
- Smalere kerf (55-260 m) ~30% materiaalbesparing vs. drijfmest
- Hogere snijsnelheid (0,5-1,0 mm/min voedingssnelheid)
- Koelvloeistof op waterbasis, geen PEG/SiC-slurryafval
- Schoner wafeloppervlakte verminderde nagesneden verwerking
- Lagere milieuvoetafdruk per wafer
⚠ Beperkingen
- Hogere draadkosten per meter dan kale staaldraad
- Draadslijtage monitoring vereist, in het bijzonder diamantverlies heeft invloed op de snijkwaliteit
- Inbraakperiode noodzakelijk voor nieuwe draad (eerste 50-100 m gebruik)
- Het patroon van oppervlakteschade verschilt van dat van slurry en heeft mogelijk op maat gemaakte textuur van zonnecellen nodig
📐 Technische opmerking
Voor een typische diamantdraadspanning is ongeveer 20-30 N. Oppervlakteruwheid (zo ruw mogelijk) 1 m met elektrochemisch ondersteunde DWS (ED-DWS) Notice, recent Springer onderzoek wees uit dat de vaste diamantdraad aanvankelijk een hogere snijkracht krijgt en meer oxideert totdat de uitstekende diamantdeeltjes zijn weggebrand (ongeveer 50-100 m van gebruik).De productietechnicus zou een inbraak van draad moeten overwegen.
Multi Wire Zagen voor Steenblok snijden
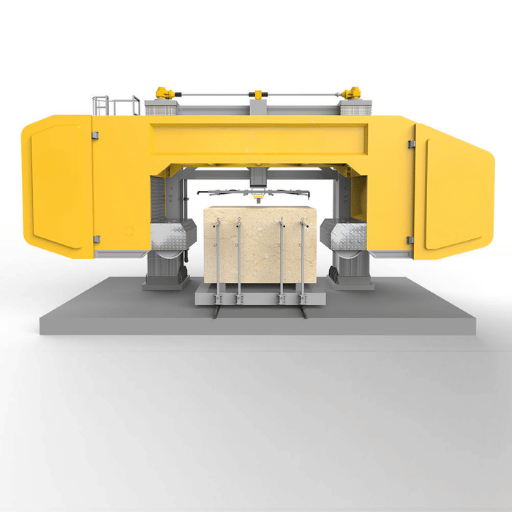
Steenblok multi draden zagen zijn zware industriële machines in staat om hele blokken graniet en marmer in een enkele bewerking te snijden in afgewerkte platen of tegels Gebruik van een systeem van diamant kralen-kabels (elk bestaat uit een staaldraad uitgerust met diamant-geïmpregneerde kralen op regelmatige afstanden van elkaar) in vergelijking met de fijndraad diamant draad gedemonstreerd door halfgeleider verwerking, met diameters van 6,3-7,3 mm Vaak een productiemachine loopt 44 draden parallel, maar machineconfiguraties kunnen variëren van 20 tot 80, afhankelijk van blokgroottes en gewenste plaatdiktes.
Bedieningsprincipe blijft hetzelfde: parallelle draden worden op exact gedefinieerde afstanden door het werkstuk samen bewogen De afmetingen zijn echter net op aanzienlijk grotere schaal A multi draad snijmachine voor graniet kan blokken van 3,0 1,8 1,8 meter verwerken, waardoor bij elke doorgang 20+ platen van gelijke dikte ontstaan Voedingssnelheid is gemiddeld ongeveer 60 cm/uur, maar varieert met de hardheid van het materiaal: graniet vereist langzamere voedingssnelheden dan marmer (respectievelijk 40-50 cm/uur versus 60-80 cm/uur).
Framestructuren zijn van twee basistypen: frames met dubbele kolommen komen vaker voor en zijn goedkoper, terwijl frames met vier kolommen, gebruikt voor hardere materialen of een strakkere algehele diktetolerantie voor platen over het hele blok kunnen worden gespecificeerd.
Dit gebied is snel ontwikkeld tot een nieuw vakgebied: de ultradunne diamantdraad Overschakelen van kralenkabel naar diamantdraad van 0,35 mm produceert de lijn platen met een dikte van slechts 3 mm en een kerf van slechts 0,5 mm vergeleken met de kerf van 6-8 mm van conventionele kralenkabellijnen Waarom doet dit ertoe? Elk blok krijgt meer afgewerkte platen waardoor de productieopbrengst toeneemt bij gebruik van de hoogwaardige natuursteen.
Het stroomverbruik van een steenzaag met meerdere draden is doorgaans 110 kW, vergeleken met ongeveer 160 kW voor een traditionele gangzaag met dezelfde diameter. Snellere opstelling, constante kruisdikte van platen. Vervolgens is een meerdraads de meest populaire methode geworden om steengroeven tot eindproducten te produceren voor grote blokken graniet en marmer.
📐 Technische opmerking
Draadsnelheid bij het snijden is normaal 20-30 m/sec voor steenblokken Voedingssnelheid varieert sterk: graniet is langzamer (~ 40-50 cm/uur) dan marmer (~ 60-80 cm/uur); dit komt door de hydroxylhardheid van het materiaal (graniet 6-7, marmer 3-4) Bij het overstappen van marmer naar graniet wordt vaak draadbreuk waargenomen zonder de draadspanning te verminderen; het verschil is dat marmer met lagere spanning wordt gesneden om microscheuren te voorkomen, maar voor graniet moet een hogere spanning worden gebruikt om het snijproces te verbeteren.
Eindeloze Loop Multi Wire Zagen voor Precisiematerialen

Eindeloze lus multi draad zagen zijn gebaseerd op een heel ander type draad configuratie; in plaats van het wikkelen van de draad van de ene haspel naar de andere, de diamant draad is een continue eindeloze lus Dit vereenvoudigt dramatisch de diamant draad omkering en elimineert de oppervlakte imperfectie veroorzaakt door draad omkering Dit zal natuurlijk alleen van belang zijn voor de hoogste oppervlakte kwaliteit end-gs waar de constructie van de volledige snijd lengte wordt gemaximaliseerd.
De diameter van het nabewerkte eindloze lussysteem van draad ligt tussen 0,3 en 1,0 mm, waarbij diamantdeeltjes op het oppervlak galvaniseren. Draad kan werken met een lineaire draadsnelheid van 30-80 meter per seconde, waarbij de servospanning wordt geregeld op ongeveer 150-250 N. De breedte van de kerf is ongeveer 0,35 mm, waarbij de normale draadlevensduur ergens tussen 30 en 100 uur duurt, afhankelijk van de materiaalsnede en de omstandigheden van het koelmiddel.
Deze worden gebruikt voor de meest geavanceerde precisiesnijtoepassingen: SiC-substraten voor vermogenselektronica, saffiervensters voor optische en defensietoepassingen, optische glascomponenten, piëzo-elektrische keramiek, NdFeB zeldzame aardmagneten en samengestelde halfgeleiders Door hun continue, eenrichtingsdraadbeweging is de oppervlaktekwaliteit voorspelbaar en hoog, waardoor de noodzaak voor daaropvolgende nagesneden lappen op sommige materialen wordt geminimaliseerd of voorkomen.
Het aantal draden op het eindloze lussysteem is lager dan dat van de machines met een vergelijkbare haspel-naar-haspel, in de orde van grootte van 1 tot 16 draden, vanwege de vereiste om elke lus te spannen en te geleiden. Dit brengt de batch-run-doorvoer per run in evenwicht, met de nauwkeurigheid van TTV in de orde van 0,01-0,05 mm, veel strakker dan de meeste haspel-naar-haspel-opstellingen.
Hoge nauwkeurigheidseisen van deze toepassingen zijn precies wat DONGHE's lusdraadsnijmachines zijn gebouwd voor, door zich te richten op de markt voor halfgeleiders, optica en hoogwaardige keramiek, bedrijven die op elke run precies dezelfde oppervlaktekwaliteit nodig hebben.
💡 Pro Tip
Selecteer draadzagen met eindeloze lussen wanneer u een uniforme oppervlakteafwerking nodig heeft over de gehele snijlengte terwijl de draad continu beweegt en de directionele branding niet op draadomkeerpunten afdrukt, zoals bij rollen-naar-haspelsystemen. Dit is vaak van cruciaal belang voor saffier- en SiC-substraten waarbij de kosten van polijsten na het snijden groter kunnen zijn dan de kosten van het zaagproces.
Vergelijking van meerdere draadzagen: specificaties, kern en doorvoer

Hieronder vindt u een tabel waarin de vier belangrijkste soorten draadzaagmachines worden vergeleken op basis van de specificaties die relevant zijn voor het kiezen van een machine: draaddiameter, kerfbreedte, haalbare precisie, aantal draden, snijsnelheid en de belangrijkste materialen.
| Type | Draad Diameter | Kerf Breedte | Precisie (TTV) | Typische draadtelling | Snijsnelheid | Primaire Materialen |
|---|---|---|---|---|---|---|
| Slurry MWS | 100-160 µm | 200-250 µm | ±5-10 µm TTV | 500–2,000+ | 0,3-0,6 mm/min voer | Silicium (mono/poly) |
| Diamond Wire MWS | 36-350 µm | 55-260 µm | ±3-5 µm TTV | 500–2,000+ | 0,5-1,0 mm/min invoer | Silicium, SiC, saffier |
| Stone Block MWS | 6,3-7,3 mm kabel | 0,5-8 mm | ±0,3-0,5 mm | 20–80 | 40-80 cm/uur | Graniet, marmer, travertijn |
| Endless Loop MWS | 0,3-1,0 mm | ~0,35 mm | ±0,01-0,05 mm | 1–16 | Draadsnelheid van 30-80 m/s | SiC, saffier, keramiek |
Er zijn weinig conclusies te trekken uit deze vergelijking Slurry en diamant draad bieden de grootste aantallen draad (500 -2000+), en zijn daarom de norm voor hoge doorvoer wafer productie waarbij output per run is de lead KPI Diamant draad komt ook overeen of overtreft drijfmest doorvoer met een strakkere TTV, smallere kerf, en is doorgedrongen tot meer dan 98% van de mono-c-silicium market…anders dan productievolume is het moeilijk te vinden.
Multidraadzagen voor steenblokken werken op een heel andere schaal: minder draad, veel grotere stoeprand en resolutie aangedreven door honderdsten van een millimeter, niet een paar micron. Constante spansystemen voor steenplaten slaan indien nodig honderden draden over om een consistente oppervlakteafwerking te leveren. Dit is een gespecialiseerde niche voor 10 draden die een TTV < 0,05 mm kunnen verkrijgen. Uiteindelijk zijn het de toepassingsbeperkingen die bepalen welke werking ’ is. Geen enkel ontwerp van een meerdraadszaagmachine is geschikt voor alle materialen, precisieniveaus en bestelgroottes.
Hoe u de juiste multidraadzaag voor uw toepassing kiest
Stel bij het nemen van de beslissing om een multi-wire cut-off machine aan te schaffen vier vragen. Elk ervan helpt om snel de meest geschikte machineconfiguratie voor uw proces te vinden.
Beslissingskader: 4 vragen
1. Welk materiaal snijdt u?
Stap 1: Breng de Mohs-hardheid van uw materiaal in kaart Silicium (Mohs 7), SiC (Mohs 9.5) en saffier (Mohs 9) kunnen worden gesneden met diamantdraad of eindeloze lusmachines, terwijl zachtere en poreuzere keramiek het beste kan doen bij het snijden op slurrybasis. Materialen zoals marmer (Mohs 3-4) en graniet (Mohs 6-7) passen op meerdraadmachines met stenen blokken.
2. Welke precisie heb je nodig?
Stap 2: De gewenste oppervlaktekwaliteit TTV bepalen Wafer-grade precisie (TTV 3-10 m) is bereikbaar met diamantdraad of slurry-gebaseerde multidraad processen, terwijl substraat-grade TTV (0.01-0.05 mm) kan worden bereikt op eindeloze lussystemen Slab-grade TTV (0.3-0.5mm) is een taak voor steenblok technologie.
3. wat is uw productievolume?
Stap 3: Bepaal cyclusvolume Grootvolume (duizenden wafers per dag) continue productielijnen worden beter geserveerd met reel-to-reel diamantdraadsystemen, terwijl minder frequente runs van middelgrote geavanceerde substraatwafels zijn afgestemd op eindloze lussen met 4-16 draden Plaatgrootte is het meest geschikt voor batch snijden met cyclustijden van 6-12 uur per blok.
4. Wat is uw kerfbudget?
Stap 4: Saldo kosten Wanneer grondstof is zeer kostbaar (zoals SiC bij meer dan $500/BOE), smallere kerf rechtvaardigt het betalen meer voor fijnere draad Wanneer materiaal betaalbaar is (zoals steen), bredere kerf en hogere snijsnelheden kunnen kosteneffectiever zijn Voor de meeste geavanceerde materialen, diamant draad systemen zijn de voor de hand liggende keuze 'dat ze hoge snelheid leveren met de smalste kerf.
Selectie Checklist
☐ Materiaalhardheid geïdentificeerd (Mohs-schaal)
☐ Doelwafel/plaatdikte en TTV-tolerantie gedefinieerd
☐ Dagelijks/wekelijks productievolume berekend
☐ Kerf-verlies versus afweging van grondstoffenkosten geëvalueerd
☐ Koelvloeistof-/afvalverwerkingsinfrastructuur bevestigd
☐ Geraamde verbruikskosten per snee
Vloerruimte en voeding geverifieerd voor machinevoetafdruk
Voor fabrikanten die meerdere materialen hebben gesneden of nieuw zijn in meerdere draden, gaat u rechtstreeks naar een machinebouwer die u kan helpen begrijpen hoe een machine in verschillende toepassingen kan werken met ervaring op het gebied van applicatietechniek.
Ons Perspectief
DONGHE produceert al meer dan 10 jaar diamantdraadzaagmachines en verkoopt aan meer dan 300 klanten over de hele wereld in de halfgeleider-, fotovoltaïsche en speciale materiaalindustrie. Deze classificatiemethode is gebaseerd op de ervaring van onze technische groep met 10.000+ snijapplicatiegevallen en specificaties uit sectorreferenties en peer-reviewed artikelen. Alle referenties zijn hyperlinks zodat u toegang krijgt tot originele gegevens.
Veelgestelde vragen
Wat zijn de verschillende soorten draadsnijmachines?
Bekijk Antwoord
4 categorieën draadsnijmachines op de markt vandaag: single wire zagen (gebruikt om alternatieve eindsneden en complexe profielen te produceren), multi draad zagen (voor hoog volume simultaan snijden), eindeloze lus draad zagen (voor hoge kwaliteit oppervlakken op veeleisende materialen), en draad ED machines (voor elektrische geleiding metalen in EDM werk) Multi draad zagen worden opgesplitst in drie soorten afhankelijk van het snijmechanisme: slurry-based (vrij schurend), vaste schurende (diamondraad), en laser, plasma of waterjet.
Wat is het verschil tussen slurry en diamant draad multi draad zagen?
Bekijk Antwoord
Slurry multi draad zagen gebruiken kale staaldraad met het siliciumcarbide schuurmiddel zelf gesuspendeerd in een water basis smeermiddel, polyethyleenglycol, en een kerf van 200-250 m. Diamant draadzaags gebruiken diamantdeeltjes in plaats van siliciumcarbide dat aan de draad is gelijmd met een kerf van slechts 55-80 m. De diamantdraad beweegt sneller en produceert minder afval; de efficiëntie van het snijden ligt dichter bij 70% van de kerf.
Een korter koelmiddel op waterbasis wordt gebruikt in plaats van chemische slurry. glijden over 98% van alle mono silicium wafels worden gesneden met het diamant draad proces.
Hoeveel draden gebruikt een multi draadzaagmachine?
Bekijk Antwoord
Het aantal draden hangt af van het aantal machine-halfgeleiderwafelzagen met 500 of meer draden met meer dan 2.000 is gebruikelijk, steenbloksnijders worden meestal gebruikt op 20 tot 80 draden tegelijk, en precisie-eindeloze lussystemen kunnen 1 tot 16 draden hebben.
Welke materialen kan een multi draadzaag snijden?
Bekijk Antwoord
Multi draadzagen voeren sneden uit op silicium blokken, siliciumcarbide, saffier, gallium arsenide, kwarts, optische glazen, piëzo-elektrische keramiek, Nd Fe B, magneten, graniet, marmer, travertijn, en grafiet Wat betreft het type draad en de regelingen van de machine de materialen die gemakkelijker te hanteren zullen zijn voor elk systeem zal verschillend zijn.
Hoe dik kan een multi draadzaag snijden?
Bekijk Antwoord
Halfgeleider Multi draadzagen hebben de mogelijkheid om wafels van 100 180 m te produceren. De halfgeleider multidraadzagen zijn in staat steenplaten te snijden met een dikte van 3 mm ultradunne modellen, terwijl de standaardmodellen slechts 30+ mm kunnen produceren.
Is een multi draadzaag beter dan een enkele draadzaag?
Bekijk Antwoord
Meerdere draadzagen zorgen voor een snellere slice rate, waardoor honderden wafers of tientallen steenplaten tegelijkertijd kunnen worden gesneden, terwijl enkeldraadzagen slechts één plak tegelijk produceren. Opnieuw is het voordeel van enkeldraadzagen het mogelijk maken van complexe 3D-gecontourde profielen, onregelmatige profielen en prototyping van kleine batches indien nodig; terwijl de meerdraadzagen de gebruikelijke optie zijn voor het productietempo, parallel snijden.
Referenties en bronnen
- “Recente ontwikkelingen van uiterst nauwkeurig snijden van diamantdraad op monokristallijn silicium” -PMC/National Institute of Health (PMC-10456952)
- “Experimenteel onderzoek naar het effect van draadzaagslijtage op de snijkracht en het siliciumwafelsurface van de gezondheidszorg (Nationale InstitutenPMC-10223077)
- “Experimenteel onderzoek naar de oppervlakte-integriteit van siliciumwafels van zonnecellen, gesneden door elektrochemische multidraadzaag. (PMC/Nationale Instituten voor Gezondheid (PMC-9505672)
- “Diamantdraadzagen van siliciumwafels op zonne-energie groenproductiealternatief voor versschurende slurryzagen” ScienceDirect/Procedureproductie (ScienceDirect)
- “Onderzoek naar het inbreken van diamantdraad en de effecten ervan op de snijprestaties bij het zagen van meerdere draden. Springer/International Journal of Advanced Manufacturing Technology