Neem contact op met DONGHE Company


📐 Snelle specificaties 📐 Halfgeleider Multi-draadzaag
| Wire Count | 500-2.000 parallelle draden per run |
| Wire Speed | 10-25 m/s |
| Wafer Output | 300+ plakjes per enkele snijcyclus |
| Kerf Loss | 150-250 µm (standaard diamantdraad) |
| TTV | <10 µm standaard, <5 µm haalbaar |
| Materials | Si, SiC, saffier, GaAs, GaN, kwarts, keramiek, grafiet |
Wat is een halfgeleider Multi Wire Saw en hoe werkt het?

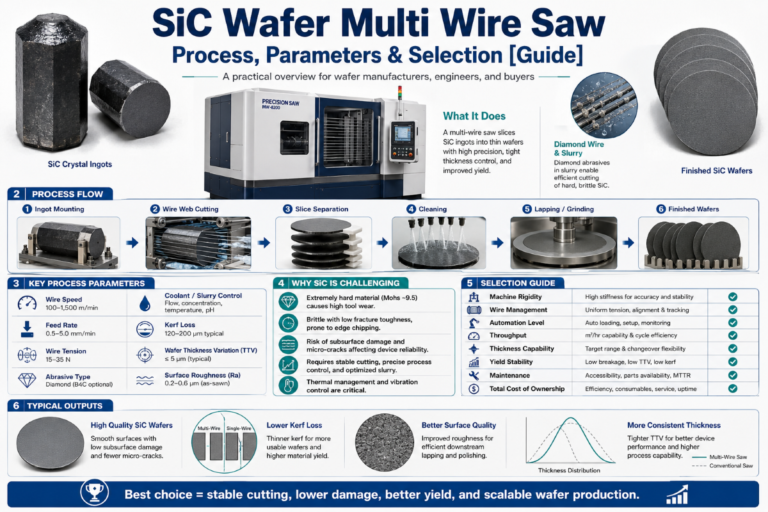
Een halfgeleider multi-draadzaag is een precisiemachine, die werkt aan honderden parallelle dunne draden die over een stel gegroefde geleidingsrollen zijn gespannen om tegelijkertijd een enkele ingot in een groot aantal wafers te snijden. Een multi-draadzaag verschilt van een enkeldraadszaag, die op een tijdstip 1 wafer produceert. Een draadzaag kan tussen de 500-2000 draadoverspanningen in een enkel draadweb bevatten, waardoor 300 of meer plakjes per cyclus worden geproduceerd.
Hoe een meerdraadszaag werkt is eenvoudig Een doorlopende draad (met diamant beklede of kale draad gevoed met schurende slurry) wordt rond een of meer draadgeleidingsrollen gelust, waardoor een parallelle “ van zaagdraden over het werkstuk wordt gevormd De staaf wordt door een toevoertafel op het draadweb gehouden met behulp van een epoxykleefstof om deze veilig te monteren. De toevoersnelheid wordt geregeld, en naarmate het draadweb met snelheden tussen 10-25 meter per seconde voortgaat, slijt de draad schurend door het werkstuk om wafels met uniforme eigenschappen en weinig verspild materiaal te produceren.
Vijf kerncomponenten definiëren de machinearchitectuur:
- Draadgeleidingsrollen, de precisiegeslepen cilinders met microgroeven die de draadsteek richten (nauwkeurigheid ±2 µm)
- Draadweb, de reeks parallelle snijdraden en correct gespannen draden binnenin
- Voedertafel (de tafel die het werkstuk vasthoudt en de toevoersnelheden zo laag als 0,2 mm per minuut (silicium) weergeeft
- Koelmiddelsysteem, het toevoeren van temperatuurgecontroleerde vloeistof aan de snijzone, het wegspoelen van vuil en het verwijderen van thermische belasting
- Spanningsregeleenheid: zorgt voor een consistente spanning over alle draadoverspanningen om uitzakken of breken te voorkomen
Deze parallelle snijtechniek is het gebruikelijke principe voor alle wigsnijtechnologie; dit kenmerk maakt het zagen van multidraaddraad tot de erkende industriestandaard bij zowel de productie van halfgeleiders als de productie van zonnecellen.
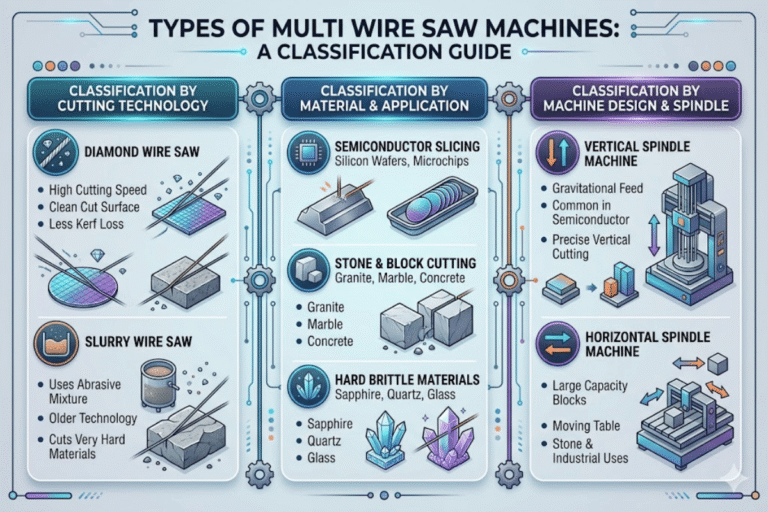
Diamantdraad versus drijfmest: twee snijmethoden vergeleken

Voor de vervaardiging van halfgeleiders gebruiken enkeldraadzagen tussen 4 en 6 uur een staaf van 200 mm die één wafel produceert. Een zaag met meerdere draden voert deze hele cyclus gelijktijdig uit om honderden plakjes in hetzelfde tijdsbestek te produceren.
| Parameter | Slurry Wire Saw | Diamond Wire Saw |
|---|---|---|
| Kerf Loss | 160-200 µm | 120-180 µm |
| Snijsnelheid | 300-400 wafels/uur | 700-1.000 wafels/uur |
| Draad Diameter | 100-160 µm (kale draad) | 60-120 µm kern + diamantcoating |
| Oppervlakteafwerking (Ra) | Vlotter (<0,3 µm typisch) | Iets ruwer (0,3-0,5 µm) |
| Milieu-impact | SiC-slurryafval (gevaarlijke verwijdering) | Koelmiddel op waterbasis (recyclebaar) |
| Best For | GaAs, InP, optisch glas | Si, SiC, saffier |
Er zijn twee hoofdmethoden voor het snijden van wafels met behulp van een enkele draad of een groter aantal dunnere draden: diamantdraadzagen, DWS en draadzagen op slurrybasis, SWS. De volgende tabel is een vergelijking van de twee op basis van echte productiegegevens.
DWS wordt nu genoemd als de belangrijkste technologie voor de productie van silicium- en siliciumcarbidewafels. In het artikel gepubliceerd in Procedures Manufacturing is aangetoond dat DWS een duurzamer alternatief biedt voor slurrygebaseerd snijden, door aanzienlijk minder materiaalverspilling en een minimale impact op het milieu te geven. Dus vergeleken met slurrygebaseerd snijden kunnen de hogere productiviteit (2-3x snellere doorvoer) en het lagere kerfverlies zich direct vertalen in veel meer wafers die worden verzameld uit de kostbare halfgeleidergrondstof van elke staaf. Dit moet een lucratief voordeel zijn.
✔ Voordelen van diamantdraad
- 2-3× hogere productiviteit dan drijfmest
- Lager kerfverlies = meer wafels per staaf
- Koelvloeistof op waterbasis (geen gevaarlijk mestafval)
- Vereist voor harde materialen: SiC, saffier
- Compatibel met dunnere draad voor materiaalbesparing
⚠ Beperkingen op diamantdraad
- Hogere draadkosten per meter versus kale staaldraad
- Voor een ruiger oppervlak kan extra lappen nodig zijn
- Niet ideaal voor zachte III-V verbindingen (GaAs, InP)
- Het risico op draadbreuk neemt toe met de SiC-hardheid
- De slijtage van diamantgruis vereist monitoring (aanbevolen DWMS)
Slurry gebaseerd snijden blijft de dominante methode die wordt gebruikt voor component halfgeleiders GaAs en InP zijn zachter en kwetsbaarder dan silicium, en de vrij schurende werking van slurry veroorzaakt minder ondergrondse schade op deze materialen Voor optische glastoepassingen levert slurry ook de gladdere oppervlakteafwerking die nodig is om nagesneden polijststappen te verminderen.
Belangrijkste specificaties die de waferkwaliteit beïnvloeden

DONGHE biedt multi draad zaag apparatuur ondersteuning van beide toepassingen, slurry en diamantdraad.
📐 Technische opmerking 'Kritische waferspecificaties'
- Total Thickness Variation (TTV): <10 m is het standaarddoel van productie Tridirectionele hoge precisie multi-wire bereiken <5 m (naderen van de draad-EDM benchmark specificatie) Geleidingsrol kwaliteit en draadspanningsbalans zal voornamelijk TTV controleren.
- Boog en schering: 30 m in typisch voor 150250 mm wafels Overmatige boog zal vaak het gevolg zijn van een onbalans in thermische belasting tijdens het snijden, of restspanning na hoge voedingssnelheid.
- Kerfverlies: 150250 m geassocieerd met gebruikelijke diamantdraad Het experimentele 50 m dunne draad gebaseerde meerdraadssysteem heeft 100 m kerfverlies aangetoond Het is echter niet gecommercialiseerd.
- Ondergrondse Schade (SSD): Ongeveer 1-30 m afhankelijk van het materiaal, de draadgruis en de voedingssnelheid Volgens het onderzoek dat door de PMC/NIH en Springer, kleine hoeveelheid SSD wordt ontdekt oncontroleerbaar in draadzagen-het kan alleen worden geminimaliseerd en volledig verwijderd door procescontrole van de scherpe parameters volgend lappen en polijsten.
- Oppervlakteruwheid (Ra): Het is mogelijk om vóór het lappen onder de 0,5 m te reduceren De ruwheidswaarden van de diamantdraad liggen rond de 0,3-0,5 m. Er werden ruwheidswaarden van de slurrydraad waargenomen tussen 0,2 m en 0,3 m.
Uniformiteit van draadspanning (buiten de gehele draadbaan) is de enige belangrijkste factor die de waferkwaliteit beïnvloedt Met behulp van draadkrachtmeting in een gesloten-lus spanningsregelsysteem moet de spanning langs de gehele draadbaan worden gemeten en wordt de regeling met de draadverlenging en thermische veranderingen uitgevoerd Anders kan de diktevariatie tussen de uiteinden van de draadbaan gewoonlijk meer dan 20 m bedragen (wat ruim buiten de SEMI M1-specificatie in de categorie gepolijste siliciumwafels valt).
Bij het selecteren van een diamantdraadzaag om halfgeleiders in plakjes te snijden, is het belangrijk om te controleren of de machine een spanningsregelsysteem met gesloten lus heeft, een koelmiddel dat tot op 0,5 C wordt geregeld en geleidingsrollen met een spoednauwkeurigheid van minder dan 2 m.
Materialen die een Multi Wire Saw kan verwerken

Multi draad zagen zijn veelzijdige apparatuur ontworpen voor het snijden van veel van de hardste en moeilijkst te bewerken items in de ruimte van engineering, elektronica, fotovoltaïsche verwerking, en geavanceerde keramiek industrie Items hieronder vermeld zijn de belangrijkste applicatie modules en materialen.
- Silicium (mono - en polykristallijn) silicium is de basis van zonnecellen en halfgeleiderwafels Zowel mono - als poly-silicium ingots worden standaard gespecificeerd.
- Siliciumcarbide (SiC) power semiconductors en elektrische voertuigomvormers De extreem harde aard van SiC (Mohs 9.5) plaatst diamantdraad als de enige geschikte snijdraad De marktanalisten voorspellen dat de vraag naar SiC wafers zal groeien van 1,69 miljard US dollar in 2025 naar 6,4 miljard US dollar in 2032 met een CAGR van 21,3%.
- Saffiersubstraten & optische vensters Diamantdraad vereist in het schuurmiddel vanwege Mohs 9.
- Galliumnitride (GaN) RF-apparaten, vermogenselektronica en samengestelde halfgeleiders.
- Galliumarsenide (GaAs) optische & telecom transmissies Meestal gesneden met drijfmestdraad om oppervlakteschade te verminderen.
- Kwarts (optische componenten en resonatoren.
- Technische keramiek aluminiumoxide, zirkonia, piëzo-keramiek industrieel, medisch.
- Grafiek 10.000 en smeltkroescomponenten.
- Optisch glas precisielenzen en prisma-blanco's.
De stijgende vraag naar SiC in EV-vermogensmodules en GaN in 5G-infrastructuur heeft steeds meer geleid multi-wire zaagapparatuur wordt geïmplementeerd voor deze toepassingen Machines aangeboden door DONGHE zijn allemaal geconfigureerd voor silicium, SiC, saffier en keramische verwerking, met draadspanning en mogelijkheden voor aanpassing van de voedingssnelheid voor elk type materiaal.
Veelvoorkomende uitdagingen en hoe u deze kunt oplossen
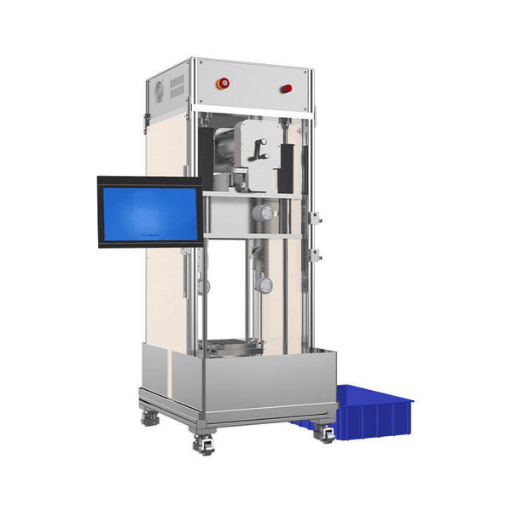
Draadzaag snijden op productieschaal introduceert drie veelvoorkomende problemen Elk wordt gemakkelijk gediagnosticeerd met bekende grondoorzaken, waartegen technische oplossingen kunnen worden getest.
1. Draadbreuk
Draadbreuk Komt voor wanneer draad knapt, waardoor de snede onmiddellijk binnen enkele seconden wordt gestopt, om de hele batch te verpesten. Bronnen zijn onder meer spanningspieken, veroorzaakt door versleten aandrijfriemen, verkeerd uitgelijnde stroom koelvloeistof bij het binnenkomen van de draad, of draadmoeheid als gevolg van verwarming en knikken. Onderzoek naar uitslijtage-effecten van draadzagen (PMC) stelt dat naarmate de diamantkorrel opraakt, de slijtagesnelheid een proportionele curve-gebruikende telling volgt van het aantal inches dat tijdens een bepaalde run door de draad wordt gesneden, delen van de draad kunnen worden gepland voordat catastrofaal falen.
Oplossingen: Installeer een diamantdraadbeheersysteem (DWMS) om slijtage real-time te meten Snijd met lagere invoerinvoersnelheid voor eerste 5 mm diepte Controleer de spanning van de aandrijfriem elke 3 maanden Neem draadspanning op en log eventuele pieken groter dan 5% van het instelpunt.
2. Ondergrondse schade (SSD)
Ondergrondse schade (SSD) Komt voor wanneer microscheuren zich 1-30 m onder het bovenoppervlak van de wafel uitstrekken. Factoren die hieraan bijdragen zijn onder meer een te hoge voedingssnelheid, grove diamantkorrel en trillingen. Daaropvolgende elektronische verwerking vereist extra slijpen, lappen en polijsten, wat leidt tot hogere kosten en lagere opbrengsten als de schadelaag te diep wordt.
Oplossingen: Verminder de voedingssnelheid bij het snijden van brosse materialen (SiC en saffier) Gebruik slijpmachines met een fijnere korrelgrootte (10-20 m om te snijden, 30-40 m om ruw te snijden) Zorg ervoor dat de koelwaterstroom optimaal is om trillingen en thermische spanningen te verminderen. De industriepraktijk stelt dat SSD onder de 5 m haalbaar is op Si.
3. Inconsistente wafeldikte
Variatie in dikte over een partij kan worden veroorzaakt door uitzetting van draadbaan en geleidingsrollen, ongelijkmatige verdeling van de draadspanning over vele trekkingen, of groefslijtage in de geleidingsrollen. Thermische drift gedurende 8-10 uur continu snijden kan het bovenoppervlak met 5-10 m verschuiven.
Oplossingen: Koel met temperatuurgecontroleerde koelvloeistof tot 0,5 C nauwkeurigheid Gebruik een draadspanningsregeling met gesloten lus, met meerdere meterpunten verdeeld over de draad Plan maandelijkse meting en hermaling van rolgroeven Draai de draad na elke 8-10 uur actief snijden.
💡 Onderhoud Pro Tip
Preventief onderhoudsschema: dagelijkse draadspanningscontrole; inspectie van de aandrijfriem elke 3 maanden; meting van de rolgroef elke maand; rotatie van de draad elke 8-10 uur Dit schema kan ongeplande stilstand met 30-40% verminderen, gebaseerd op empirische gegevens van fabrieksactiviteiten.
Hoe de juiste Multi Wire Saw te kiezen
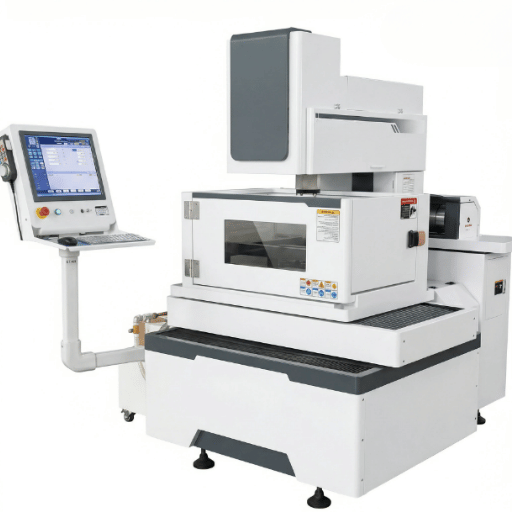
Klik hier om een checklist te gebruiken om te beslissen welke specificaties u moet kiezen voor uw multi draadzaagmachine.
✔ Selectiechecklist:
- Materiaaltype -dicteert draadtype, korrelgrootte en het bereik van de voedingssnelheid Saffier en siliciumcarbide hebben speciale diamantdraad nodig; GaAs kunnen slurrysnijcapaciteit vereisen.
- Wafergrootte 1.0. machineafmetingen zijn geschikt voor een maximale wafeldiameter van 150 mm, 200 mm of 300 mm. Bevestig dat uw koel- en wasstations voldoen aan de geselecteerde specificatie.
- Productievolume & O-groepen hebben machines nodig die enkelvoudige blokken snijden met minimale opstelling Productiegroepen vereisen volledig geautomatiseerde machines met hoge doorvoer en hoge consistentie.
- Machine moet zowel silicium als III-V snijdraden en slurry snijden ondersteunen als u beide verwerkt.
- Auto HMI 1.0 geautomatiseerd receptcontrole en apparatuur berichtennetwerk (SECS/GEM) zijn standaard voor productieomgeving.
- Spot buy beoordeelt het nominale beleid inzake partstocking, de voorraad en beschikbaarheid van reserveonderdelen, de training van ingenieurs en de responstijd van technische ondersteuning Zonder buitensporige investeringen kunnen de downtime-kosten bij de fabricage van halfgeleiders gemakkelijk meer dan $10.000 per uur bedragen.
DONGHE (Gebaseerd in Shanghai Donghe Science & Technology Co., Ltd.) heeft meer dan 10 jaar ervaring in de productie van precisie draadzaag snijmachines voor halfgeleiderindustrie DONGHE biedt zowel de productieapparatuur als de applicatie-engineeringondersteuning om de machineconfiguratie af te stemmen op uw materiaal- en waferspecificaties met ISO 9001:2015 CE-certificering, 35 patenten en meer dan 10.000 geregistreerde snijincidenten voor meer dan 300 klanten.
Veelgestelde vragen
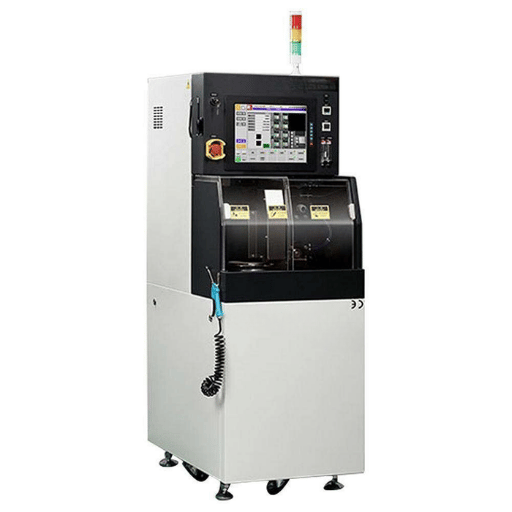
Wat is het zaagproces van halfgeleiders?
Halfgeleiderzagen houdt in dat een halfgeleiderstaaf met epoxy of was aan een toevoertafel wordt bevestigd, en vervolgens langzaam wordt neergelaten tot een baan van vele koolstof - of beryllium/koperdraden die met 10-25 meter per seconde over geleidingsrollen lopen Door diamant aangedreven draad of door slurry toegevoerde draad slijpt de stof waar deze doorheen gaat weg en verdeelt deze in honderden wafels in één handeling. Tijdens het zagen worden continue koelmiddelen gecirculeerd om warmteopbouw te voorkomen en vuil weg te voeren.
Zodra de halfgeleider tot wafels is opgezaagd, gaat de verwerking verder door reinigen, lappen en polijsten, waarna de wafel kan worden gebruikt als substraat voor de vervaardiging van apparaten.
Hoe zorgt een multidraadzaag voor een consistente wafeldikte?
Consistente waferdikte is afhankelijk van 3 regelsysteem om herhaalbare dikte te bereiken Ten eerste voorkomt draadspanningsregeling met gesloten lus overspannen of verzakken van de verschillende draadoverspanningen tijdens het proces Ten tweede voorkomt een temperatuurgecontroleerde koelvloeistof (meestal nauwkeurig tot op 0,5 C) uitzetting van de draadbaan en geleidingsrollensets als gevolg van hitte.
Ten derde worden betrouwbare en nauwkeurig op afstand van elkaar geplaatste geleidingsrollen, met een groefsteeknauwkeurigheid van minder dan 2 m, gebruikt om de afzonderlijke draden nauwkeurig te spacen Al deze systemen zijn geïntegreerd om een TTV van minder dan 10 m in productie en minder dan 5 m in multis draadzaag met hoge nauwkeurigheid te bereiken.
Welke materialen kan een multi draadzaag snijden naast silicium?
Materialen: SiC, saffier, GaAs, GaN, kwarts, keramiek, grafiet, optisch glas enz... Voor de hardste substraten wordt diamantdraad gebruikt, terwijl slurry vaak wordt gebruikt voor zachtere III-V-verbindingen.
Wat is de typische levensduur van de snijdraad?
Een goede levensduur van diamantdraad hangt af van de hardheid van het materiaal dat wordt gesneden en de diameter van de draad In het geval van siliciumblokken zal één spoel diamantdraad (doorgaans 80-120 mm diameter) 800-1500 wafers uitsnijden tot waar de diameter van het diamantgruis onder het effectieve snijniveau daalt In het geval van SiC kan de levensduur van diamantdraad zo laag zijn als 200-400 wafers per spoel draad vanwege de extreme hardheid van het materiaal (Mohs 9.5).
Goede praktijk is over het algemeen om de draad elke 8-10 uur actief snijden te vertalen en de spanning goed te beheersen. Sommige producenten zullen een diamantdraadbeheersysteem (DWMS) gebruiken dat de totale draadslijtage in realtime bewaakt en een waarschuwing geeft om te werken voordat de kans op draadschot groot is.
Kunnen multi draadzagen geïntegreerd worden in bestaande productielijnen?
Ja. Bijna alle moderne multidraadzaagmachines faciliteren de industriestandaard SECS/GEM-protocollen voor een goed geïntegreerd MES-systeem. DONGHE-zagen met meerdere draden hebben configureerbare I/O's voor automatisch bediende receptwaarden voor datalogging.
Een Multi Wire Saw nodig voor Uw Wafer Productie?
De ingenieurs van DONGHE zullen met u samenwerken om uw machine voor het materiaal dat u wilt verwerken, de benodigde wafergrootte, en het volume van de verrichting in te stellen ISO 9001:2015 gecertificeerd. 35 octrooien Meer dan 300 globale cliënten.
Gerelateerde artikelen
Referenties en bronnen
- Zhou, S. et al. (2023). “Recente vooruitgang bij het zagen van diamantdraad van siliciumwafels.” Materialen, MDPI. PMC/NIH
- Wu, C. et al. (2023). “Draad-zaagslijtage-effect op de kwaliteit van het waferoppervlak.” Materialen, MDPI. PMC/NIH
- SEMI-normen. “SEMI M1-specificatie voor gepolijste siliconenwafels met enkel kristal.” SEMI-winkel
- Kumar, A. & Melkote, SN (2018). “Diamantdraadzagen van zonne-siliciumwafels: een duurzaam productiealternatief.” Procedureproductie. ScienceDirect
- Wang, Y. et al. (2025). “Ondergrondschade bij gezaagde wafels van diamantdraad.” Journal of Materials Science: Materials in Electronics. Springer
- Schwartz, RJ et al. “Laser Wafering voor siliciumzonnecellen.” Amerikaans ministerie van Energie, OSTI. DOE/OSTI
Opmerkingspunten: Dit artikel is geschreven door de technische inhoudsgroep van DONGHE, waarbij gebruik wordt gemaakt van gepubliceerd academisch onderzoek, SEMI-industrierichtlijnen en fabriekservaring van meer dan 10.000 draadzaagevenementen. Datapuntbronnen zijn allemaal peer-reviewed publicaties en bedrijfsrapporten die hierboven zijn geciteerd. DONGHE produceert/verkoopt de hierin genoemde multidraadzaagapparatuur.