Neem contact op met DONGHE Company


Multi-draadzaag uitgelegd: werkingsprincipe, typen en hoe u de juiste machine kiest
📐 Snelle specificaties in één oogopslag
| Parameter | Specificatie |
|---|---|
| Draad Type | Met diamant geïmpregneerde of schurende slurry |
| Draad Diameter | 0,³5-0,65 mm (steen); 40-1²0 μm (halfgeleider) |
| Kerf Breedte | 0,5-1,² mm (steen); 0,15-0,²5 mm (halfgeleider) |
| Wire Count | ²0-80 (steen); tot 1.000+ (halfgeleider) |
| Materialen Cut | Graniet, marmer, silicium, SiC, saffier, keramiek |
| Min Slab Dikte | 8 mm (steen); 100 µm (halfgeleider) |
Wat is een Multi Wire Saw en hoe werkt het?
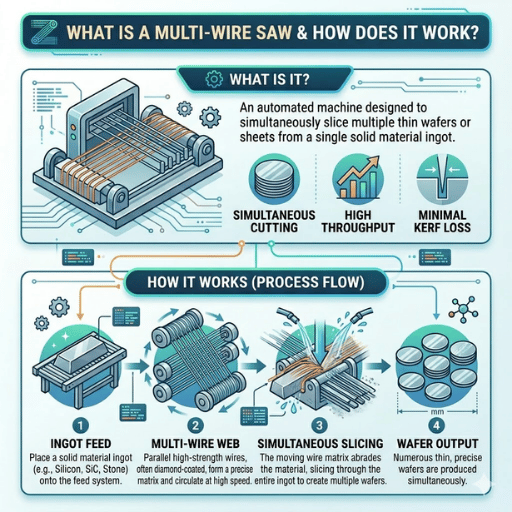
Een multidraadzaag is een precisie-snijmachine die gebruik maakt van een set van gelijke lengte, parallelle draden, gehouden onder nauwkeurige spanning, om snijwonden te maken door harde materialen 'zoals steen, silicium, saffier en keramiek 'met tientallen of honderden uniforme platen of wafels die in één doorgang worden geproduceerd Multidraadzagen, in tegenstelling tot conventionele getande zaagbladen, ablateren materiaal.
Dit is een eenvoudig concept, maar wel een concept dat mechanisch uitdagend is om te implementeren. Een continue draadlus, meestal een met diamant geïmpregneerde kabel of kale staaldraad gevoed met een schurende slurry, wordt om twee of meer geleidingsrollen gewikkeld (vaak draadgeleiders of katrollen genoemd). De steek van de draadwikkeling rond de rollen bepaalt de dikte van elke stuk materiaal.
Terwijl het draadweb met hoge snelheid (5-15 m/sec) wordt aangevoerd, wordt het werkstuk van boven of onder door het draadweb gevoerd en erodeert het schurende effect van de afzonderlijke diamanten (of het vrije schuurmiddel in de slurry) het materiaal langs de lengte van elk van de diamanten.
Er komen twee soorten draad voor, waarbij diamantdraadzagen diamantkralen op de kabel hebben gesinterd of gegalvaniseerd. Vaste schurende draad snijdt sneller en met minder verspilling (vanwege de verminderde kerfbreedte) en is dus de meest gebruikelijke methode geworden bij de steenverwerking, met draaddiameters over het algemeen op 0,³5 mm en kerfbreedtes bijna 0,5 mm. Een alternatief schuurmiddel wordt gebruikt op schurende slurrydraadzagen, waarbij een kale staaldraad wordt besmeurd met een siliciumcarbide- of alμmina-slurry.
De snijwerking wordt verzorgd door schurend gruis dat tussen de draad en het werkstuk wordt opgesloten, een relatief langzaam proces dat minder schadelijk is voor siliciumwafels.
De snijwerking kan ook continu of oscillerend zijn met de draad Een continue voeding betekent eenvoudig dat de draad in één richting wordt gevoerd en een oscillerende (of heen en weer gaande) voeding de draad heen en weer beweegt, hierdoor wordt de slijtage gelijkmatig over de volledige lengte van de draad verdeeld.
Gepubliceerd onderzoek gevonden op ResearchGate, waarin wordt gekeken naar de fundamentele wetenschap achter multi-wire zagen vond dat de interactie van draadsnelheid, voedingssnelheid en de draadspanning de snijkwaliteit van de snede bepaalde evenals de levensduur van de draad zelf Veldtestresultaten op gegevens van het Peter Wolters DW ²91 platform, gevonden op Wikipedia in de draad zag referentiepagina, toont een minimale µm-draaddiameter van 40 m kan een werkdeel van 860 mm in wafels zo dun als 100 m snijden.
Hetzelfde principe wordt gebruikt bij de verwerking van steen en bouwmaterialen, op industriële schaal multi draad zagen voor graniet - en marmerblokken; met behulp van draden geïmpregneerd met een laag diamanten om de platen te snijden.
Hoogtepunt: Multi-draadzaag In plaats van tanden worden schurende deeltjes gebruikt om te snijden, door veel parallelle draden tegelijkertijd te laten lopen, kunnen nμmerous parallelle platen of wafels in één stap uit een enkele boule worden gesinguleerd.
Soorten Multi Wire Saws 'diamantdraad' versus schurende drijfmest

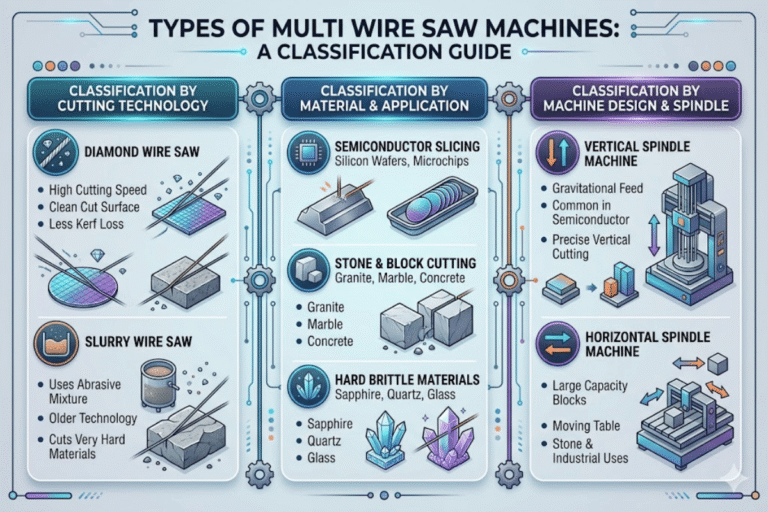
De scheidslijn die diamantdraad scheidt van schurende drijfmestsystemen is het meest fundamentele element in beslissingen over zaag met meerdere draden. Elke technologie speelt in op een andere reeks materiaalbehoeften, prijspunten en beoogde oppervlakteafwerking. Weten welke technologie goed presteert. en wat niet 'aligned' toepassingen en apparatuur aanzienlijk kan vermijden.
Diamantdraadzagen maken gebruik van draden met permanente verbindingen van diamantgrutten aan het draadoppervlak (door sinteren of galvaniseren).Het snijden vindt plaats als het brosse schurende botssubstraat en breekt vervolgens langs het draadoppervlak. Omdat de korrels in een vaste positie op de draad worden gehouden, is de snijwerking niet alleen agressiever maar ook voorspelbaarder. Typische steentoepassingen gebruiken een diamantdraad met een diameter van 0, ³5 mm en een resulterende 0,5 mm brede stoep. Dit is een aanzienlijke besparing van het snijvolume ten opzichte van traditionele messen van het bandzaagtype. De materiaalbesparingen voor die grootte zouden ongeveer 33% bedragen. T aan totale sneden in de steenwinkel. Tijdens halfgeleiderdiamandraad 20-groot-10-diamandraad 100000000.
Schurende slurry systemen werken heel anders Een kale staaldraad van 100-180m diameter wordt in een reeks metalen geleiders geplaatst, en aangedreven door een siliciumcarbide of alμmina slurry bad De losse schurende deeltjes die in de slurry hangen, komen vast te zitten tussen werkstuk en draad, waardoor een schuringsproces met drie lichamen ontstaat Dit levert fijnere oppervlakteafwerkingen op (Ra 0,3-0,8m versus Ra 0,8-1,5m met diamantdraad) bij lagere snijsnelheden.
| Parameter | Diamantdraad | Schurende mest |
|---|---|---|
| Draad Diameter | 0,35 mm (steen) /100-120 µm (halfgeleider) | Kerndraad van 100-180 µm |
| Kerf Breedte | 0,5 mm (steen) / ~0,25 mm (halfgeleider) | ~0,20 mm (halfgeleider) |
| Oppervlakte Ruwheid | Ra 0,8-1,5 μm | Ra 0,3-0,8 μm |
| Wire Life | ~6 sneden (steenapplicatie) | Eenmalig gebruik (slurry vervangen per cyclus) |
| Snijsnelheid | 2-3× sneller (vast schuurmiddel) | Basislijn (vrij schuurmechanisme) |
| Milieu-impact | Schoner proces, minder afval gegenereerd | Slurryverwijdering vereist, hoger afvalvolume |
Een recente grote vooruitgang in de diamantdraadtechnologie is de relatief nieuwe zogenaamde RFV-snijmodus (Rocking-Floating-Variable speed). Volgens een peer-reviewed artikel uit 2024 gepubliceerd op ScienceDirect, “RFV slicing: een nieuwe aanpak voor het minimaliseren van wafer warp en het bereiken van een hoge oppervlaktekwaliteit,” RFV slicing resulteerde in een 68.4% reductie in wafer warp en 60% reductie in oppervlakteruwheid versus conventionele unidirectionele snijden Deze innovatie verkleint de oppervlakte-kwaliteit gap die traditioneel schurende slurry systemen begunstigt.
Draadspanning vereist zorgvuldige engineering die niet altijd wordt gewaardeerd Te slap zorgt ervoor dat de draad tijdens het snijden kan ronddwalen, wat resulteert in variabele dikte. Te strak belast de draad en verkort de levensduur van het materiaal. Typische draadspanningsruns liggen tussen 20 en 35 N. De draadkralengrootte op de stappenmotor van de wagen heeft ook invloed op de snijkwaliteit. Een kleinere draadafstand resulteert in een zeer fijne afwerking, maar produceert de hoogste kosten/meter draad bij de productie.
Bij het selecteren van draadtypen voor een bepaalde toepassing, eerst de drie inputparameters overwegen: eindproduct kerf breedte verwachting, Ra oppervlakte afwerking verwachting, en kosten per eenheid oppervlakte van gesneden materiaal Deze alleen al zou het speelveld aanzienlijk moeten trimmen In winkels met meerdere draadzaag toepassingen onder de natuursteen verwerkingscentra, bijna altijd zou de diamant draad komen uit boven schurende slurry voor snelheid en opbrengst.
Ruwe opmerking over de keuze uit de 5 belangrijkste vergelijkingsparameters: “Diamantdraad is sneller en verspilt minder materiaal Schurende slurry levert fijnere afwerkingen De RFV-snijmodus begint te concurreren.”
Multi Wire Saw versus Gang Saw versus Bridge Saw
Selectie tussen multi draadzaag, gangzaag en brugzaag zal opbrengst, oppervlaktekwaliteit, en economie van een steenverwerkingsfaciliteit bepalen Elke vorm van steensnijmachine architectuur is ontworpen rond het oplossen van één beperking terwijl de andere worden genegeerd, en geen enkel ontwerp kan het beste worden genoemd voor alle operaties Hieronder is de vergelijkingstekst hieronder gebaseerd op een industrie van standaard marmer en graniet om redelijke benchmarks te genereren.
| Parameter | Multi Wire Saw | Gang Saw | Brugzaag |
|---|---|---|---|
| Kerf Breedte | 0,5 mm | 1,5 mm | 3-4 mm |
| Opbrengst (platen van 1,75 cm) | 55 m²/m³ | 47 m²/m³ | 35-40 m²/m³ |
| Min Slab Dikte | 8 mm | 18 mm | 15 mm |
| Snijsnelheid | 3× bende zag basislijn | Baseline | Snelste single-cut operatie |
| Oppervlakte Afwerking | <1 mm tolerantie | Micro-scheurrisico op hardsteen | Goed op single cuts |
| Geluidsniveau | 50% lager dan bendezaag | Baseline (hoog) | Baseline (hoog) |
| Afvalwatergeneratie | 80% reductie vs bendezaag | Baseline | Matig |
Gangzaagmachines, ook wel gangsaws of framezagen genoemd, gebruiken 's-v-m-v-men' een heen en weer bewegend frame dat horizontale stalen messen vasthoudt en deze voedt met schurende slurry, Ze domineren al vele jaren de productie van marmeren platen, deels als gevolg van lage kapitaalkosten, lage vermogensconsμptie en het eenvoudige karakter van hun technologie Hun 1,5 mm kerfbreedte betekent dat er elke keer dat ze snijden meer materiaal verloren gaat dan met een zaag met meerdere draden. Gangsaws zijn mogelijk niet zo vriendelijk voor de meer kristallijne stenen zoals graniet, omdat impactkrachten zich hoog ophopen en microscheuren in het steenbed kunnen veroorzaken. Veel winkels hebben echter bestaande bendezagen die zich in een afgelegen gebied van de bestaande apparatuur bevinden.
Brugzagen vervullen een geheel andere functie Het zijn enkelbladige machines, die effectief zijn in het naar specificatie snijden van platen en ook geprofileerde of schuine sneden produceren Met stoepbreedtes van 3-4 mm gebruiken ze het meeste materiaal per snede, maar hebben een onbeperkte veelzijdigheid dat meerdraads- en gangzagen zonder brugzaag geen plaatproductiemachine zijn, maar meer een fabricagemachine die verderop in de productielijn wordt gebruikt nadat platen zijn vervaardigd.
Het technische opbrengstvoordeel van multidraadzaag ten opzichte van gangzagen is op grote schaal aanzienlijk Gezien de bevindingen in de onderzoeken gedaan door Stone World op het voordeel van multidraadzaag, de thinnner kerf resulteert in een verhoogd verkoopbaar oppervlak per m 3 blanceo ruw blok Een equivalent assμming een grote 200 blokken/maand doorvoer bij 55 m/m in vergelijking met 47 m/m resulteert in, het opleveren van een extra 1.600 m afgewerkt materiaal per jaar kostenbesparing.
De oververmelde opbrengsten die in de literatuur van de fabrikant worden aangehaald, zijn gebruikelijk in de technische praktijk.Echte opbrengsten zullen variëren afhankelijk van de blokafmetingen, de hardheid van het materiaal en de staat van de draad bij het snijden. De door de industrie geciteerde productiecijfers van 55 m/m zijn gebaseerd op een normaal kubisch marmerblok van 2000 mm en een kristallijne structuur.
Andere vormen, adertunnels of zwaar verweerd materiaal zullen minder opleveren.
In de context van faciliteiten die de overstap van traditionele steenhouwpraktijken overwegen, zijn de gevallen met de hoogste rechtvaardiging voor multi draad snijmachines zijn degenen die voldoende volμme-doorvoer kunnen volhouden om de kapitaalinvestering af te schrijven, en degenen waarin de faciliteit veel meer geïnteresseerd is in platen dan in op maat gemaakte stukken.
Belangrijkste afhaalmaaltijden: Multi-wire zagen leveren 17% meer per blok op dan gangzagen Kan zo dun als 8mm platen bereiken wat resulteert in extra voordelen bij steady state schaal productie.
Toepassingen 'Verwerking, Halfgeleiders', en Geavanceerde Materialen
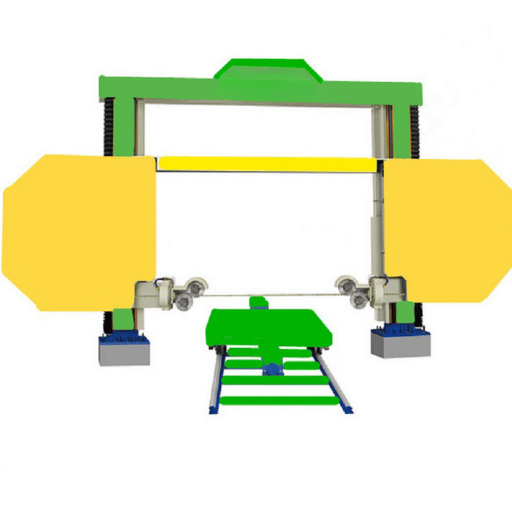
Multi-wire zagen worden gebruikt op elk niveau van steenproductie, van grote steengroeven tot zeer fijne korrels tot ultrahoge precisie halfgeleidercomponenten in een cleanroomomgeving. De specifieke eisen op elk punt langs deze continuμm worden geleverd door variaties in draadspecificatie, diameter, spanning en voedingssnelheid over applicatiegroepen heen, zoals weergegeven in de volgende matrix.
| Industrie | Materiaal | Draad Type | Typische Dikte | Belangrijkste vereiste |
|---|---|---|---|---|
| Stone | Graniet, marmer | Diamant 0,35 mm | 8-30 mm platen | Opbrengst, oppervlakteafwerking |
| Halfgeleider | Silicon | Diamant 100 µm | 150-300 μm wafels | TTV, warpcontrole |
| Power Electronics | SiC, GaN | Diamant 80-100 μm | 350-500 μm | Hardheidsbehandeling |
| Optica | Sapphire | Diamond | 0,3-2 mm | Oppervlaktekwaliteit |
| Keramiek | Al2O3, ZrO2 | Diamond | 0,5-5 mm | Broze breukcontrole |
Steenverwerking is nog steeds de grootste volumemarkt voor zaagtechnologie met meerdere draden. Granieten- en marmerhandelaren die werken met diamantdraadsystemen met 20-80 parallelle draden, nemen grote blokken uit steengroeven en veranderen deze in gekalibreerde platen. Dankzij de 0,5 mm gesneden stoeprand die klein is versus traditionele technologieën, en de mogelijkheid om platen zo dun als 8 mm te snijden, wordt de meerdraadszaag gebruikt voor lichtgewicht bekledings- en vloertoepassingen, in gevallen waarin aanzienlijk dikker materiaal te zwaar of duur zou zijn.
DONGHE's multi-wire steenzagen zijn gericht op dit segment (graniet en marmer), zijn geconstrueerd om de snijmachines te laten configureren met blokken met een lengte van maximaal 2000 mm.
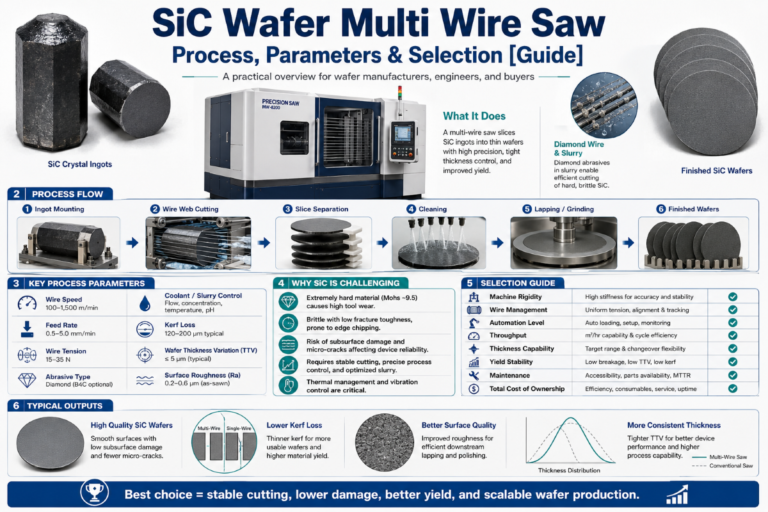
Meest veeleisende toepassing van halfgeleiderproductie Siliciumblokken die volgens de Czochralski-methode worden geteeld, worden met multidraadzagen met maximaal 1.000 of meer parallelle draden in wafels met een dikte van 150.300 m gesneden. Voor TTV en schering worden micronconsistenties van één cijfer gehandhaafd.
De markt voor multidraadzagen voor halfgeleiders wordt in 2015 geschat op $673 miljoen, terwijl in de toekomst 5,7% CAGR wordt verwacht als gevolg van de groei in de verkoop van siliciumwafels in consumentenelektronica, datacenters en autochips.
Elektronica is veruit de snelst groeiende markt Kritische substraten voor omvormers voor elektrische voertuigen, omvormers van hernieuwbare energie en hoogwaardige rekenkrachtvoorzieningen zijn siliciumcarbide (een hard materiaal met een nominaal vermogen van 9,5 Moh) en galliumnitride. Bij de fabricage worden diamantdraadzagen gebruikt met een draaddiameter tussen 80 en 100 m, hoewel de draad veel sneller slijt dan bij het snijden van silicium.
De laatste groep toepassingen omvat optica en keramisch gebruik Werkpaardmaterialen zoals saffierramen voor militaire en ruimtevaarttoepassingen, aluminiumoxidesubstraten voor elektronische verpakkingen en zirkoniumoxide in medische implantaten maken allemaal gebruik van meerdraadszaagtechnologie om de originele wafels of plano's te produceren. Het technische probleem hier is het beheersen van de brosse breukstroom, of het voorkomen van afbrokkelen en barsten langs de kristallografische vlakken; dit wordt bereikt met lagere voedingssnelheden en zorgvuldig uitgebalanceerde draadspanningsgradiënten.
De mondiale diamant multi-wire zaag markt is ingesteld om te bereiken $1.97b in 2030, groeien in elk van de bovengenoemde submarkten Totale steenverwerking en halfgeleider productie zijn goed voor meer dan 75% van de geïnstalleerde multi-draad zaagcapaciteit wereldwijd.
Belangrijkste punt: er worden meerdraadszagen gebruikt over een enorm bereik, van stenen platen van 30 mm tot 100 m halfgeleiderwafels, het type en de diameter van de draad en de machineconfiguratie verschillen; het principe van de parallelle draadsnede is echter consistent
Voordelen en beperkingen van Multi Wire Saw-technologie
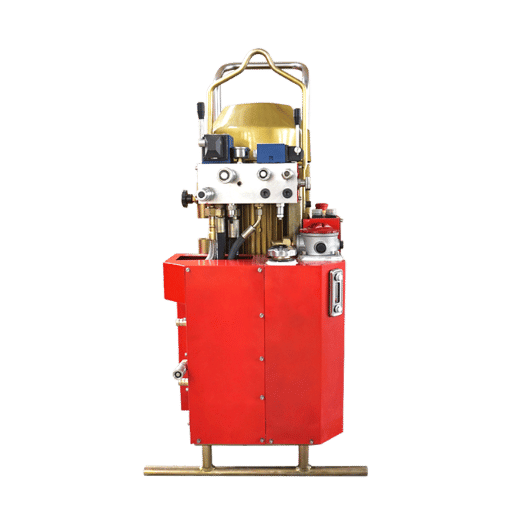
Alle snijtechnologieën hebben voor - en nadelen Multiwire zagen produceren tastbare verbeteringen in opbrengst, kwaliteit van het eindproduct, en hun ecologische voetafdruk 'als-maar hebben beperkingen op kapitaalinvesteringseisen, arbeidsbehoeften, en compatibiliteit met bepaalde celafwerkingen beide hebben serieuze aandacht nodig voordat ze een machine kopen.
✔ Voordelen
20-30% hogere plaatopbrengsten per blok dan gangzagen met een 0,5 mm kerfbreedte waardoor materiaalverspilling in elke snede sterk wordt verminderd
De minimale plaatdikte van 8 mm (steen) maakt zeer dunne producten mogelijk, zoals lichtgewicht bekleding, precisietegels en fineer, die met zaagzagen op bladbasis niet kunnen bereiken
Uitstekende oppervlaktekwaliteit met een diktetolerantie van minder dan 1 mm, waardoor de tijd die nodig is voor het polijsten/kalibreren daarna wordt geminimaliseerd.
80% minder afvalwater gegenereerd dan gangzagen Versoepelt de naleving van afvalwater.
Gelijktijdige plaatproductie: een machine met 64 draden produceert 65 platen in één doorgang, passend bij de cyclus die een brugzaag nodig heeft voor een enkele snede.
Een lagere geluidsproductie (50 reductie) zorgt voor een betere werkomgeving en mogelijk lagere kosten voor geluidsisolatie van gebouwen.
⚠️ Beperkingen
Upfront capital CostAnywhere van $150,000 tot $300,000+ afhankelijk van het aantal/automatiseringsniveaus en fabrikant grote toegangsbarrière voor kleinere producenten.
⚠️ De verbruikskosten voor diamantdraad zijn ongeveer 30% hoger dan die van conventionele zaagbladen, wat de bedrijfskosten per snede verhoogt
⚠️️ training is vereist: vaardigheden op het gebied van draadsnijden, spanningskalibratie en aanpassing van de voedingssnelheid zijn gespecialiseerd en niet overdraagbaar vanuit de ervaring met meszagen
⚠️ De insteltijd kan 3× de werkelijke snijtijd voor complexe taken bereiken, vooral bij het wijzigen van de draadafstand voor verschillende plaatdiktes
⚠️ Draadbreuk tijdens het snijden veroorzaakt stilstand en kan het werkstuk beschadigen. Veroudering en bezorgdheid die toeneemt naarmate het contact met draadschuurmateriaal toeneemt
⚠️ Niet universeel effectieve harde of zeer schurende materialen zoals kwartsiet versnellen de draadslijtage en verminderen de efficiëntie per snede
Volgens beoefenaars uit de industrie is het belangrijkste obstakel voor adoptie de front-endkosten. Besparingen op materialen als gevolg van minimaal kerfverlies kunnen over het algemeen binnen 18-24 maanden de kapitaalkosten terugverdienen voor fabrieken die meer dan 100 blokken/maand in volume verwerken. De totale eigendomskosten moeten rekening houden met de vervanging van diamantdraad (wat het grootste onderdeel is van terugkerende kosten), de onderhoudskosten van het waterrecirculatiesysteem en het verschil in arbeidskosten (ervaren draadzaagoperatoren versus conventionele zaagoperatoren).
Voor operaties waarbij eenvoudigweg wordt beoordeeld of a multi-wire zaagmachine is een goede match voor hun productie, de cyclus tijd uitsplitsing is net zo belangrijk als de per-cut opbrengst verbetering Een hoog volume processor's setup tijd zal worden gespreid over vele grote blokken, terwijl een laag volume, custom shop niet zal profiteren van een voordelige setup-to-cut verhouding.
De belangrijkste les: multiwire zijn de beste op opbrengst, nauwkeurigheid en milieu Het komt allemaal neer op volume: hoge doorvoerinstallaties zullen de hoge premie-investering in 2 jaar terugbetalen met alleen materiaalbesparing.
Hoe u de juiste Multi Wire Saw Machine selecteert
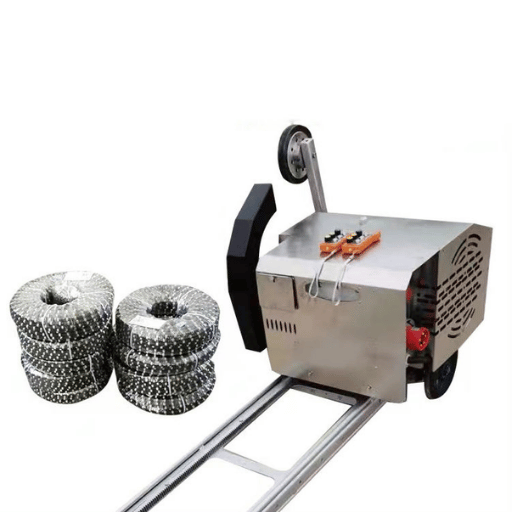
Het vinden van de juiste multi draad zaagmachine gaat over het kiezen van een machineprofiel dat is aangepast aan de materiaaleigenschappen, productie-eisen, en uw tijdsbestek en budget Er bestaat niet zoiets als één perfecte configuratie voor één toepassing en het kiezen van de verkeerde kan kapitaal kosten of laat je met minder opties voor andere toepassingen Gebruik de checklist als een gids.
📐 Selectiechecklist
Specificeer uw materiaal (type steen, hardheid op Mohs-schaal, standaard blokgrootte en korrelstructuur (fijnkorrelige steen wordt anders gesneden in vergelijking met grof kristallijn materiaal)
Stel de minimale dikte van de plaat in. Als u platen onder de 15 mm wilt, is multidraad waarschijnlijk de enige oplossing, want standaardplaten > 20 mm bendezagen blijven in competitie.
Werk achteruit vanuit de gewenste doorvoer, specificeer de vereiste in m/m en leid het aantal draden, de voedingssnelheid en het aantal verschuivingen af
Kosten van eigendoms-budgetmachine (plus vervangingsschema voor diamantdraad), waterrecirculatiesysteem, aanpassingen aan de faciliteit, training van operators, enz. (budget 15-20% boven de kosten van de machine voor deze kosten)
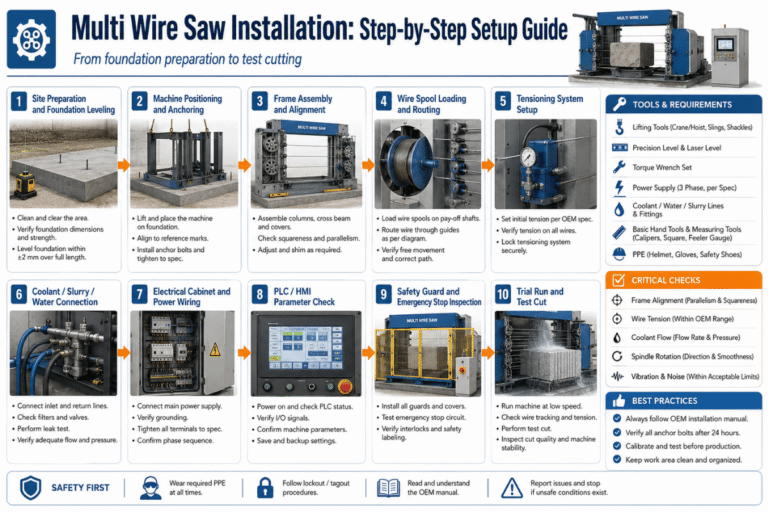
Controleer de geschiktheid van de draaddiameter en zorg ervoor dat de afstand tussen de draden op de geleidingsrollen compatibel is met uw minimale plaatdikte, evenals met de mogelijkheid van de machine om de draaddiameter voor uw materiaal te gebruiken.
Automatiseringsniveau: machines met manuele voeding zijn goedkoper, maar er moet voortdurend aandacht aan worden besteed, terwijl ze ook zonder toezicht moeten schakelen.
Pro tip: Laat ze een sample cut op uw materiaal voorafgaand aan het citeren, Zelfs met behulp van dezelfde machine kan er variatie tussen Carrara marmer, en Indiase graniet op basis van hardheid en kristal structuur.alle goede fabrikanten, DONGHE inbegrepen zal sample cuts die u de werkelijke cyclustijd, draad slijtage tarief, en oppervlakte afwerking op het materiaal van de klant te tonen.
Draadafstand op geleiders is een belangrijke mechanische beperking van flexibiliteit. De proceslijn gebouwd voor stenen platen van 20 mm is niet alleen een geval van een verkleinde versie voor keramische wafels van 2 mm...de rolgeometrie, het draadspansysteem en het toevoersysteem moeten allemaal van een ander ontwerp zijn Geef zoveel informatie door als u weet en voordat u één machinearchitectuur selecteert...
Ontdek DONGHE Multi Wire Saw Machines →
Geweldige les Wat het uitgangspunt betreft: materiaalhardheid en minimale diktebeperkingen moeten eerst worden toegepast. Als u deze kent, kunt u uw machineopties beperken.
Ten slotte zal een testverlaging ervoor zorgen dat het doet wat je wilt voordat het geld wordt uitgegeven.
Industrietrends en innovaties op het gebied van multi-draadzaagtechnologie

Multi-wire zaagtechnologieën blijven evolueren, aangespoord door twee krachten: De steenindustrie moet meer opbrengst uit elke investering halen en de bedrijfskosten verlagen, wat een neerwaartse druk op de bedrijfskosten uitoefent Omgekeerd vertrouwt de halfgeleiderindustrie op veeleisender wafelvormen en - afmetingen, waardoor overtollig materiaal wordt voorkomen Deze vier innovaties zullen de volgende generatie snijtechnologieën beïnvloeden:
1. Ultradunne draadontwikkeling Vernieuwers op het gebied van met diamant geïmpregneerde draad testen diameters onder de norm van 0,35 mm die nu in de steenindustrie wordt gebruikt In het veld verminderen draden van minder dan 0,3 mm al kerf van 0,5 mm tot minder dan 0,4 mm Voor één snijwerkplaats die 500 blokken materiaal per jaar produceert, zal deze ene verandering de algehele terugwinning met 3 tot 5 procent van het verkoopbare materiaal verhogen In de halfgeleidersector, volgens de Grenzen in het tijdschrift Werktuigbouwkunde, de kracht die de diamantdraad snijdt nadert uiteindelijk de praktische limiet van 40, ingesteld door de treksterkte en de waarschijnlijkheid van breuk.
2. RFV-snijmodus Schommelen-Zweven-Variabele snelheidsmodus laat de richting en operationele toestand van de diamantdraad veranderen tijdens een snede In plaats van een constante snelheid van vaste draadsnelheid, oscilleert de draad heen en weer met een frequentie en amplitude die op elk materiaal zijn afgestemd om de maximale efficiëntie en het potentieel voor voorraadheropbouw te bereiken Volgens peer-reviewed onderzoeken vermindert deze innovatie de wafer-warp met 68,4%, verbetert de kwaliteit van de oppervlaktetextuur 60% en heeft het aantal wafers per draad meer dan verdubbeld. Het verleent het draadsysteem de oppervlaktespecifieke kwaliteit die de schurende slurry in het verleden kon leveren.
3. Toegenomen vraag naar SiC en GaN Siliciumcarbide-vermogensmodules in platforms voor elektrische auto's - met omvormers voor hernieuwbare energie en computationele infrastructuur - van de bestaande vraag genereert een snelle toename van de vraag naar SiC- en GaN-substraatplakken Deze materialen zijn erg hard (Mohs 9.5 voor SiC) en multidraadsystemen zijn de belangrijkste snijgereedschappen. Springer, de toonaangevende onderzoeker in de diamantdraadfysica heeft geholpen bij het ontwikkelen van formule-elementen om speciale snijdraden voor deze nieuwe concurrerende materialen te produceren
4. Volledige automatisering Geautomatiseerde multi-wire zagen segmenten droegen ongeveer 276 miljoen dollar in 2025. voortdurende optimalisatie van automatiseringsfuncties omvat geautomatiseerde draad draad draad draad draad draad draadsnijden, spanningsmonitoring, incrementele aanpassingen van de tafelpositie, werkstuk laden en lossen, het minimaliseren van menselijk toezicht Bijvoorbeeld DONGHE geautomatiseerde spinsystemen voor zowel steen - als halfgeleidertoepassingen een dergelijke automatisering omvatten die meerdere machines tegelijkertijd kan laten draaien.
Vier belangrijke factoren die de markt voor multidraadsystemen tot 2030 transformeren, zijn meterdikkere ductiele diamant-geïmpregneerde draden, RFV-gemotoriseerde beweging, hoge eisen aan materiaal en geautomatiseerde systemen.
Veelgestelde vragen

Q: Wat zijn de beperkingen van een draadzaag?
Bekijk Antwoord
De multidraadzaag verschilt operationeel van zijn bladtegenhanger door verschillende factoren De initiële kapitaalkosten van een multidraadzaag zijn meer dan het dubbele van de kosten van een gelijkwaardig bladsysteem Deze gereedschappen maken gebruik van met diamant beklede draden die 30% hogere kosten maken om te maken dan de goedkoopste steensnijbladen De tijd om op te zetten voor een snede zal ongeveer drie keer de tijd zijn die nodig is om de snede zelf te laten lopen Het gereedschap breekt vaak tijdens gebruik, omdat het wordt bediend met agressief, statisch schuurmateriaal, om breuk van de wafel die u snijdt te minimaliseren Het vervaardigen van kwartsiet versnelt met zijn extreme schurende werking deze slijtagecyclus van een bescheiden zes sneden tot ongeveer twee of drie sneden per draad.
Q: Wat is een andere naam voor een draadzaag?
Bekijk Antwoord
Alternatieve namen zijn diamantdraadsnijder, kabelzaag, multi-wire plakmachine en draadsnijsysteem. Halfgeleiderfabrikanten noemen ze vaak wafelsnijmachines of multi-wire slicers.
Q: Hoeveel draden gebruikt een multi draadzaag?
Bekijk Antwoord
Het aantal gebruikte draden varieert afhankelijk van de toepassing. Over het algemeen draaien steenverwerkingsmachines 20-80 parallelle draden, wat resulteert in tussen de 21-81 wafels per doorgang. De halfgeleider multidraadzagen werken op een geheel andere schaal. Moderne industriële siliciumwafelsnijsystemen kunnen meer dan 1.000 draden tegelijk hebben, waardoor een hele staaf in één doorgang in wafels wordt gesneden. Het aantal gebruikte draden is een functie van de rolgroeffrequentie en de beperking van de breedte van het werkstuk.
Q: Welke materialen kan een multi draadzaag snijden?
Bekijk Antwoord
Multi-wires zagen snijden een grote verscheidenheid aan harde, brosse materialen Typische werkstukken voor multi-wire slicing omvatten verschillende soorten steen slicanite, marmer, kalksteen, travertijn, en Veel voorkomende werkstukken voor de semi geleider en elektronica-industrie zijn monokristallijn en polykristallijn silicium siliciumcarbide (SiC), galliumnitride (GaN) en galliumarsenide (GA's) Meer exotische werkstukken omvatten optische kwaliteit saffier, engineering keramiek zoals aluminiumoxide (AlO) of zirkoniumoxide (ZrO), kwarts, of zeldzame aarde magneten.
Q: Hoeveel kost een multi draadzaagmachine?
Bekijk Antwoord
De prijzen variëren sterk, afhankelijk van het aantal draad, het automatiseringsniveau en de beoogde toepassing Primaire industrie categorie '-steenverwerking-instapmachines met 20-40 draden variëren van ongeveer $150.000 Voor machines met gemiddelde doorvoer met 40-64 draden en semi-automatische werking vallen typische prijzen binnen de $200.000-$300.000-reeks Hoge snelheid, hoge draadaantalsystemen voor de sector van het snijden van halfgeleiders bevelen gemakkelijk prijzen boven $500.000. Extra kosten omvatten diamantdraadverbruiksartikelen (verreweg de grootste terugkerende kosten), waterbehandelingssystemen, installatie 15 extra bedieningselementen.
Vraag: Wat is het verschil tussen een multidraadzaag en een bendezaag?
Bekijk Antwoord
Om beter te begrijpen hoe multi-wire zagen verschilt van zijn abrasieve slurry tegenhanger, de gangzaag, is het noodzakelijk om ontwerpkenmerken te vergelijken Het enige, fundamentele verschil is het snijden element-stalen messen met een schurende slurry versus schurende geïmpregneerde diamantdraad Afhankelijk van de gekozen parameters kan het verschil in kerfbreedte oplopen tot 1,0 mm (0,5 mm versus 1,5 mm), wat leidt tot bijna 17% verhoogde opbrengst per blok Toch is multi-wire slicing meer dan drie keer sneller, genereert minder ruis en 80% minder afvalwater.
Klaar om de multi-wire zaagtechnologie voor uw operatie te evalueren?
Over deze technische analyse
Dit artikel onderzoekt multi-wire zaagtechnologie en de theorie van diamantdraadsnijden vanuit een voornamelijk technisch gedreven perspectief. Op basis van gepubliceerde artikelen, testgegevens en benchmarkobservaties benadrukt dit artikel uiteindelijk de kennis die is opgedaan uit ervaring in de industrie.. Shanghai Donghe Science & Technology Co., Ltd. (DONGHE) heeft meer dan 10 jaar ervaring met de productie van multi-wire zagen en heeft meer dan 35 patenten verkregen die hiermee verband houden. Alle datapunten gaan terug naar hun primaire bron en moeten worden bevestigd in daadwerkelijke werkgebruiksscenario's voor specifieke materialen.
Referenties en bronnen
- ResearchGate “Basismechanismen en modellen van multi-draadzagen”
- ScienceDirect 20000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000 (2024)
- Grenzen in de werktuigbouwkunde“ ”Invloed van snijparameters op slijtage van diamantdraad”
- Springer 2000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000 Zaagsel van zaagsel diamantdraad“
- Wikipedia “Wire saw”
- Stone World “Voordelen voor een multidraadzaag”
Gerelateerde artikelen
- Hoe u diamantdraad op een multidraadzaag kunt houden
- Multi Wire Saw V. CNC Bridge Saw Welke past het beste bij uw Stone Shop?
- Inzicht in de levensduur en het vervangingsschema van diamantdraad
- Stone Slab Yield Calculation: Maximaliseren van Output per Block
- DONGHE Multi Wire Saw Productlijn Overzicht