Neem contact op met DONGHE Company


Hoe werkt een Multi Wire Saw? van draadspanning tot afgewerkte platen
📐 Multi-wire Saw Snelle specificaties
| Parameter | Stone Processing | Halfgeleider |
|---|---|---|
| Wire Count | 20-80+ parallelle draden | 500–2,000+ |
| Draad Diameter | 0,35 mm | 0,06-0,12 mm |
| Kerf Breedte | 0,5 mm | 0,15-0,26 mm |
| Snijsnelheid | 40-60 cm/u | Varieert per materiaal |
| Dikte Tolerantie | ±0,2 mm | ±0,02-0,05 mm |
| Power | 110 kW typisch | Varieert per configuratie |
Wat is een Multi Wire Saw?
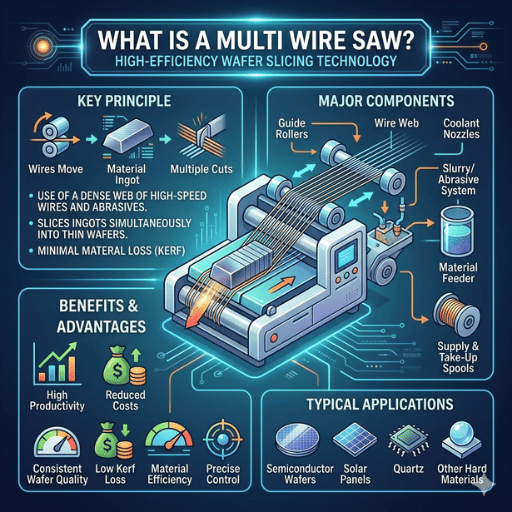
Een multidraadzaag is een apparaat om één blok materiaal in tientallen of zelfs honderden dunne platen tegelijk te snijden, door een web van tientallen of honderden parallelle draden, elk bedekt met schurende diamanten, over het werkstuk te laten gaan. Een enkele draadzaag passeert individuele draden over het werkstuk, waardoor een enkele snede ontstaat; een multidraadzaag gebruikt tientallen draden tegelijkertijd, waardoor voltooide platen in één keer worden geproduceerd.
Het concept van draadzaagtechnologie is eenvoudig: dunne draden die onder nauwkeurig gecontroleerde spanning worden gehouden, overspannen een of meer werkstukken, en schurende deeltjes die aan de draad zijn bevestigd, snijden door het materiaal. Een zaag met meerdere draden voltooit dit werk door tientallen of honderden draaddraden die fijner zijn dan haar parallel te strekken, waardoor het snijproces met ordes van grootte wordt versneld.
Bij de productie van steen voor constructie en beeldhouwkunst snijdt productieapparatuur vaak tientallen draden tegelijk door, waardoor het totale aantal diamantzaagdraden op 20, 40, 60 en verder komt, afhankelijk van de complexiteit van de machine. Bij de productie van halfgeleiders zelfs meer: er kunnen tot 500-2.000 draden tegelijk in één enkele machine worden gebruikt, waarbij tegelijkertijd monokristallijne siliciumblokken in wafels worden gesneden. Als Wiley geavanceerde materiaaltechnologieën (2025) beschrijft het, de verwerking van 300 mm wafers van kristal tot afgewerkt apparaat met hoge doorvoer is nu standaard industriële praktijk voor de productie van zonnewafels met een hoog volume.
Een van de grootste concurrentievoordelen van diamantdraadzagen ten opzichte van traditionele slijpstenen is de efficiëntie van een breed draadweb: de veelheid aan fijne draden verwijdert tijdens het zagen aanzienlijk minder materiaal dan een blad van vergelijkbare breedte Een 0,35 mm brede diamantdraad produceert een kerf van 0,5 mm, terwijl bij conventionele steenverwerking kerfs variëren van 3-5 mm, wat een winst van 15-30% in totaal teruggewonnen afgewerkt materiaal vertegenwoordigt.
Belangrijk punt: Multi draadzagen vervangen het snijden één voor één met continue snelle gelijktijdige segmentscheiding, en verhogen dramatisch de output van het waferoppervlak per cyclus.
Belangrijkste componenten van een multi-draadzaagmachine

Zoals in elke multi draad zaagmachine, zes fundamentele subsystemen werken samen om het proces te controleren en houden het web van diamantdraden in nauwkeurige parallelle uitlijning Bekendheid met hun functie onthult een technologisch voordeel van draad zagen over andere snijtechnieken.
Draadgeleiders en katrollen
Geleide gegroefde rollen (draadgeleiders) regelen voortdurend de afstand buiten het vlak en in het vlak van draden in het parallelle draadweb. Groefsteek definieert de uiteindelijke dikte van de wafel of afgewerkte stenen platen, en is bewust groter dan de veeleisende afmeting die resulteert bij automatisering met gesloten lus. doel bij halfgeleiderdraadzaagtoepassingen, bijvoorbeeld in steen, de geleidingsafstand kan 20-30 mm zijn. Voor de productie van zonnewafels daalt de groefsteek ruim onder de 200 µm omdat de spleetbreedte rechtstreeks van invloed is op de uiteindelijke kwaliteit van het wafeloppervlak. Een reeks katrollen gemengd en past bij het draadweb en dwingt het om bochten te maken, door geleidingen te gaan en retourpaden te laten lopen langs de machine.
Wire Web
De reeks dicht bij elkaar geplaatste diamantdraadzagen vormt het geleide-katrol “needle” bed van de draadzaag: het draadweb Elke draad in het web moet de anderen in even sterke spanning houden, ongeacht de buiging langs de overspanning van de snede Op die manier snijdt elke draad materiaal weg op exact dezelfde snijdiepte in perfecte harmonie Het is de snijinterface door de machine.
Spanningssysteem
Snelle draadspanningsregeling houdt het web in ideale staat.te slap en de draad wordt in het midden plat; te strak en de draad scheurt uit elkaar. Naast het simpelweg instellen van de spanning aan het begin van een cyclus, maken moderne machines gebruik van instelbare pneumatische of servodrukmechanismen die de kracht op elke draad dynamisch kunnen fluctueren. De doelspanning varieert van 20-40 N voor elke draad bij de productie van de panelen die het siliciumbedrijf gebruikt.
Feed Mechanisme
Toevoersystemen duwen het werkstuk met een gespecificeerde snelheid van 40-60 centimeter per uur in de bewegende draadbaan voor stenen Consistente, uniforme druk moet worden gehandhaafd Elke verdikking zal resulteren in een inconsistente dikte tussen de platen.
Koelvloeistof Systeem
Koelvloeistof heeft drie functies: het smeren van de snede, het koelen van de draad en het werkstukinterface en het verwijderen van de overtollige warmte van de draad Typische koelmiddelen voor diamantzagen zijn op waterbasis Zonder voldoende koelmiddelstroom kan de draad oververhit raken, waardoor de snijkwaliteit wordt verslechterd en de levensduur van de draad wordt verkort bij het snijden van harde materialen.
Drive System
Het aandrijfsysteem beweegt de draadbaan ofwel in een heen en weer gaande beweging (dus heen en weer schommelen) of een continue lusbeweging. Op steenmachines wordt vaak de schommelmodus gebruikt: zoals uitgelegd in Grenzen in werktuigbouwkunde (2022), zijn de reciprocerende wijzen één van de primaire wijzen van multi draadsteen snijden, waar draad heen en weer over het werkstuk beweegt.
📐 Technische opmerking: constructie van draadkralen
Diamantdraad is verkrijgbaar in twee soorten op basis van hoe de diamantgruis zich aan de draad hecht Gesinterde kralen hechten de diamantgruis aan de draad door ze te versmelten tot een metalen matrix onder hoge druk - deze hebben een verhoogde duurzaamheid en zijn het dominante type kraal voor de steen en bouwvakkers Geëlektroplateerde kralen omvatten een enkele laag zeer fijn diamantgruis dat aan het draadoppervlak is gehecht - deze zorgen voor een fijnere snede die dominant is voor de halfgeleidertoepassingen In de meeste gevallen wordt diamantgruis van ongeveer 40-60 mesh gebruikt in de steendraad, terwijl er ongeveer 2000+ mesh-gruis wordt gebruikt in de halfgeleiderdraad. Dit volgt wat conventioneel wordt gebruikt bij de productie van diamantgereedschappen.
Het spansysteem en de draadgeleiders vormen de ‘precisiekelet’ van de zaag; zij bepalen of de platen met een tolerantie van 0,2 mm of 2 mm naar buiten komen.
Hoe werkt het snijden van meerdere draadzagen? Stap-voor-stap proces
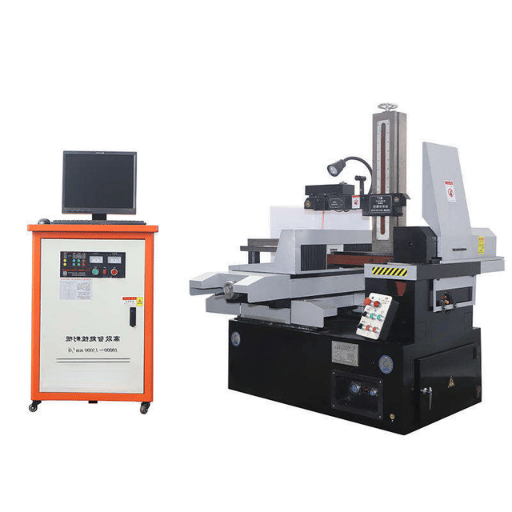
De multidraadzaag werkt via een reeks stappen die beginnen met het monteren van een blok en eindigen met het scheiden van platen in dunne platen. De uitvoering van deze stappen vereist foutloze aandacht voor detail: een diamantdraadzaag werkt door slijtage (geen tandwielen of tanden) en de optimalisatie van het fundamentele mechanisme vereist een constant beheer van de spanning, snelheid en koelmiddelstroom gedurende de cyclus.
- Blokkeer montage en uitlijning
Het ruwe blok of de staaf wordt op de toevoertafel gemonteerd en zorgvuldig uitgelijnd zodat het evenwijdig is aan het draadweb. Elke tapsheid in de platen die het produceert, zorgt ervoor dat ze buiten de tolerantie voor dikte vallen. Voordat de snede wordt gestart, verifieert de operator handmatig de blokuitlijning en objectieve tolerantie met het draadwebvlak. - Wire Web Spanning
Alle parallelle draden worden in één keer gespannen tot de doelkracht, waarbij het spansysteem elke draad eenvoudigweg op een discrete krachtwaarde brengt Nominale kruis-web draadspanning is typisch 20-40N per draad voor stone toepassingen Ongelijke spanning, veroorzaakt door incompatibele webspanning of spanningsverschillen tussen de afzonderlijke draden, creëert dikte-imperfecties tussen de afzonderlijke platen. - Draadbeweging geïnitieerd
Aandrijfsystemen stellen de positie van de draadbaan-schommeldraadaandrijving in een heen en weer gaande beweging in, en continue lusdraadaandrijving in een eenvoudige lineaire beweging Effectieve draadsnelheid en reisafstand in één snede (hoe lang deze mag lopen voordat deze terugkaatst) worden ingesteld op basis van het materiaal dat wordt gesneden. - Gecontroleerde invoer in het draadweb
Het werkstuk wordt door de draadbaan vertaald met een gespecificeerde voedingssnelheid, 40-60cm/uur in het geval van stenen. De voedingssnelheid is de primaire afmeting die door de operator wordt aangepast bij het werken met verschillende materialen - te hoog en de draad gaat uit. - Schurende Snijactie
Diamantdeeltjes op elk draadoppervlak zorgen ervoor dat het materiaal wordt vermalen terwijl de draad (op spanning gehouden) er heen en weer overheen beweegt. Deze slijpactie staat bekend als slijtage door twee lichamen. Het vaste diamantgruis op het draadoppervlak heeft een werkoppervlak tegen het werkstuk. (Bij slurrysnijsystemen veroorzaken losse deeltjes slijtage door drie lichamen.9) Deze slijpwerking bij de steenproductie resulteert in een zeer smalle kerf van slechts 0,5 mm. - Het spoelen van koelvloeistof loopt continu door de snede.
Gedurende het hele proces wordt koelwater gebruikt om vuil uit de steen te bevrijden en om de draad - en steenoppervlakken af te koelen Zonder een goede koelvloeistofstroom wordt draadschade een probleem. - Zodra de gehele hoogte van het blok is doorgesneden, valt de halfvolledige plaat op een rusttafel.
Als de gehele hoogte van het blok is doorgesneden, valt de halfvolledige plaat op een rusttafel, een 44-draads machine produceert 45 platen uit een enkel blok steen in één cyclus Elke draadzaag snijdt zonder te stoppen door de gehele blokbreedte, en afgewerkte platen worden aan het einde van de run verwijderd voor inspectie.
Naast referentie. variabelen zoals de grootte van de schurende korrel en de grootte van de robijn; factoren zoals de voedingssnelheid en de draadlengte zullen een variabele maar significante impact hebben op het zagen van diamantdraad tijdens schommelen met meerdere draden, aldus Grenzen in werktuigbouwkunde (2022). De variatie van deze factoren is van cruciaal belang voor het optimaliseren van de draadlevensduur en de snijprecisie in alle toekomstige zaagbedrijven met meerdere draden.
Belangrijkste afhaalmaaltijd: De specifieke snijactie is gebaseerd op schurende schuring, in plaats van schurende zaagtanden Diamantdeeltjes die aan het draadoppervlak zijn bevestigd, slijpen onder beperkte spanning door materiaal. Dit is het fundamentele principe achter elke zaag met meerdere draden.
Diamantdraad versus schurende slurry Twee soorten draadzagen met meerdere draden
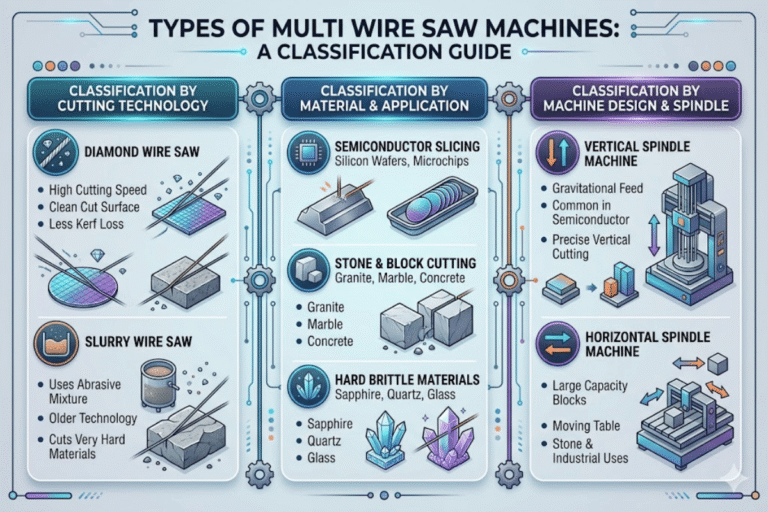
Multi draad zagen kunnen in twee types worden verdeeld door zijn methode van het leveren van schuurmiddel aan de snijplaats Vaste schurende diamant draad zagen dragen diamant segmenten ingebed met diamant grit direct gebonden aan de draad Losse schurende slurry draad zagen gebruiken een gewone metaaldraad van waaruit siliciumcarbide deeltjes worden gedragen door slurry Kiezen tussen deze twee ontwerpen beïnvloedt alles van kerf breedte tot milieubescherming.
| Feature | Vast schuurmiddel (diamantdraad) | Los Schuurmiddel (Slurry Wire) |
|---|---|---|
| Snijmechanisme | Schuurmiddel met twee lichamen: diamantdeeltjes die rechtstreeks op draadslijpen zijn bevestigd | Drielichaamsschuring Er rollen losse SiC-deeltjes tussen gewone draad en materiaal |
| Draad Diameter | 0,06-0,35 mm | 0,10-0,16 mm (kerndraad) |
| Typisch Kerf | 0,15-0,50 mm | <0,200 mm |
| Surface Result | Gladde parallelle groeven | Micro-kraakpatroon |
| Koelvloeistof | Watergebaseerd | SiC-slurry (polyethyleenglycol + siliciumcarbide) |
| Milieu-impact | Lager koelmiddel op basis van gevaarlijk afval, minder | Hogere slurry vereist gespecialiseerde verwijdering |
| Primair gebruik | Steenverwerking, moderne halfgeleider | Legacy halfgeleider (wordt uitgefaseerd) |
Het proces voor het omzetten van siliciumwafels uit blokken is al geëvolueerd, met de adoptie van diamantdraadtechnologie die het slurryzagen overtreft, zoals gerapporteerd door ScienceDirect Procedureproductie (2018). Toen het potentieel voor deze weinig afval, milieuvriendelijke productiemethode werd geïdentificeerd een decennium geleden was men van mening dat niemand had kunnen voorzien technologie zoals diamant draad zagen inhalen traditionele mestsystemen als de methode van keuze voor brosse materiaal snijden Slurry methoden kon niet eens concurreren met de oppervlaktekwaliteit haalbaar bij vergelijkbare snijsnelheden.
Slurry systemen zijn van oudsher koning in de steenindustrie Niet meer Vast schurend diamant draad zagen verwijdert alle bijbehorende kosten of gevaren voor het milieu met slurry Verdere voordelen zijn tegen de minimale kosten per diem cyclustijd, aangezien gesinterde diamant kralen veel langer meegaan dan de continue draad die wordt gebruikt in slurry systemen.
Onderzoekers boeken nu subtiele vooruitgang, met het oog op een kerfbreedte van minder dan 50 µm, vergeleken met de huidige ~70 µm die wordt gebruikt bij het snijden van dunne wafels in halfgeleiders, aldus Wiley geavanceerde materiaaltechnologieën (2025). Hiervoor moet een nog dunnere, strakker gespannen diamantdraad worden gebruikt.
Samenvatting: Gebruik van diamantdraad (vast schuurmiddel) vervangt snel de slurrydraad (los schuurmiddel) in alle multidraadprocessen Het 2-Body-slijtageproces biedt verbeterde afwerkingskwaliteiten en milieuvriendelijke afvalbijproducten.
Wat kunnen multi-draadzagen snijden? Toepassingen per industrie

Multi draad zagen zijn in staat om vrijwel elk materiaal te snijden waarin diamant schurend is harder dan het werkstuk Dit opent een breed spectrum van snij toepassingen, van steengroeve-sourced marmer blokken tot 300 mm diameter silicium blokken gebruikt in de halfgeleiderindustrie.
| Industrie | Materials | Typische Specs | Standaard / Referentie |
|---|---|---|---|
| Stone Processing | Marmer, graniet, kalksteen, kwarts | 20-80 draden, draad van 0,35 mm, tolerantie van ±0,2 mm | T/CMES 41001-2025 |
| Halfgeleider | Monokristallijn silicium (tot 300 mm) | 500-2.000+ draden, 160-180 µm wafeldikte | SEMI M1-0924 |
| Fotovoltaïsche (zonne-energie) | Polycrystallijn en monokristallijn silicium | 160-180 µm wafer, minimaal kerfverlies | — |
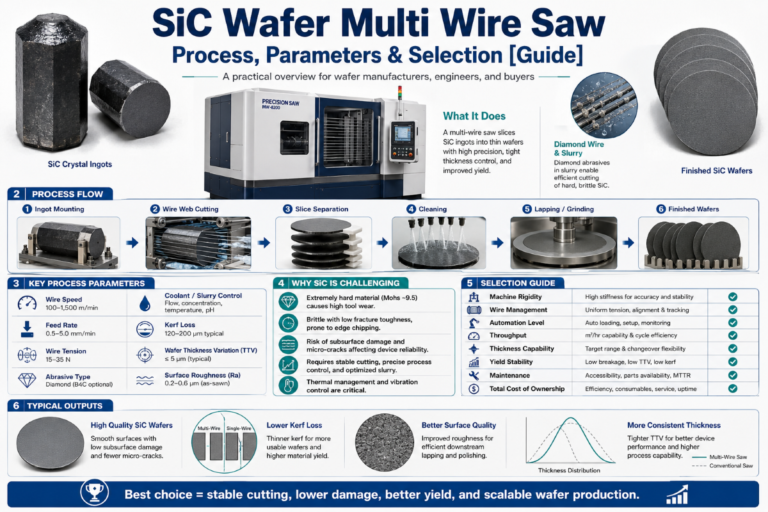
| Geavanceerde Keramiek | Siliciumcarbide (SiC), saffier, galliumnitride (GaN) | Ultrafijne diamantdraad, diameter 0,06-0,12 mm | — |
| Construction | Gewapend beton, staalconstructies | Draad met grotere diameter, in het veld ingezet | — |
Met name in de steenindustrie leiden draadzaagmachines momenteel het marktaandeel van de eenheid Eén multidraadzaag voor steenverwerking kan 40+ laatste graniet/plaatstenen produceren uit één enkele steengroeve verkregen marmer of granietblok in één enkele partij. Vanaf Stenen wereld (2014), multi-draad zagen bieden industrieën veel hogere verwerkingsefficiënties dan traditionele snijmethoden die worden gebruikt in gangzaagtechnologieën.
Halfgeleidertoepassingen duwen de technologie tot het uiterste Zoals vermeld in Wiley geavanceerde materiaaltechnologieën (2025), zijn er nog problemen met oppervlaktegolfigheid bij het snijden van 300 mm monokristallijne siliciumwafels met industriële diamantdraadtechnologie Wafelgolf is een nog kritischere parameter wanneer gesneden bij 160-180 µm waferdiktes Deze afmeting kan alleen worden bereikt wanneer de spanning over honderden parallelle draden nauw wordt gecontroleerd.
In de hele bouwsector werken draadzaagmachines op een andere schaal Het snijden van gewapend beton voor het slopen van bruggen of nieuwbouw wordt op grotere schaal voltooid, maar de technologie is hetzelfde Diamanten met een grotere diameter en kralen met een grotere diameter worden gebruikt om variërend staal en wapeningsmaterialen onder het betonoppervlak door te snijden.
De markt voor hardere materialen zoals SiC en saffier blijft zich uitbreiden Deze materialen zijn gewoon te broos voor mechanisch messen snijden; om de kleine hoeveelheid schade te produceren die nodig is voor uiteindelijke diodechips, kan diamantdraad precisiesnijden door harde materialen snijden met minimale schade aan de kristalstructuur, waardoor het de enige praktische snijoplossing is bij productievolumes.
Samenvatting: Elke toepassing waarbij het materiaal onder de hardheid van diamant ligt en meerdere parallelle plakjes of wafels worden verwerkt, kan het beste worden afgehandeld door zaagmachines met meerdere draden.
Multi-draadzaag versus bendezaag versus enkele draadzaag

De eenvoudige vergelijkingstabel hieronder biedt een definitieve vergelijking van een multi-draadzaag met de alternatieven van gangzaag en enkele draadzaag. Het past echte productiestatistieken toe (niet veelgebruikte maar onnauwkeurige subjectieve kwalitatieve ranglijsten, zodat eindgebruikers de beste snijtechnologie kunnen selecteren die past bij hun productie-outputparameters.
| Metrisch | Multi Wire Saw | Gang Saw | Single Wire Saw |
|---|---|---|---|
| Productie Tarief | 79,2 m²/u (44 draden) | 48 m²/u | 1 snee tegelijk |
| Power Consumption | 110 kW /1,38 kW per m² | 160 kW /3,33 kW per m² | 15-37 kW |
| Blade/Wire Dikte | 0,35 mm | 1,8 mm | 0,35-5,3 mm |
| Kerf Loss | 0,5 mm | 3-5 mm | 0,5-7 mm |
| Dikte Tolerantie | ±0,2 mm | ±2 mm | ±0,2 mm |
| Materiaal Opbrengst | 85–95% | 60–75% | 85–95% |
| Best For | Productie van platen in grote volumes | Grote blokken, legacy installaties | Steengroevewerk, onregelmatige vormen, profilering |
De vergelijking is heel duidelijk: de multi draadzaagmachine produceert 65% meer plaatoppervlakte per uur dan een bendezaag en verbruikt 59% minder elektriciteit per vierkante meter Materiaalopbrengst verbetert van 3-5 mm kerf naar 0,5 mm (15-30%) ', een aanzienlijk verschil dat echt van invloed is op de bottom line zodra marmer en graniet blokken zijn verwerkt, waardoor zowel materiaalverspilling als arbeidskosten per afgewerkte plaat worden verminderd.
Moet ik een bendezaag kopen? zijn ze niet langer relevant? Nee. Ze zijn nog steeds het overwegen waard waar de apparatuur is betaald (afgeschreven) en het productieschema garandeert de kracht en doorvoer van de machine Investeren in nieuwe multidraadzagen is theoretisch een positief rendement, maar er moeten onmiddellijke materiaal- en energiebesparingen zijn om de kapitaalkosten van een nieuwe machine ten opzichte van de oude te rechtvaardigen. Voor nieuwe locaties zijn multidraden over het geheel genomen de betere investering. Om iets meer te lezen over de voordelen van een enkele versus meerdraadsmachine, wilt u misschien onze gids raadplegen: Enkele draadzaag versus multi-draadzaag: belangrijkste verschillen uitgelegd.
Enkeldraadzagen nemen een nis in die verschilt van machines met meerdere draden Hun belangrijkste voordeel is de mogelijkheid om ingewikkelde vormen, profielen en rondingen te snijden. Een enkele draadzaag kan elke vorm in 2 vlakken snijden, ongeacht de onregelmatige blokvorm, terwijl een parallel draadweb dat niet kan. Enkeldraadzagen zijn ook het enige type machine dat geschikt is voor losse, niet-standaard steengroeve- of bouwprojecten met onregelmatige bulkvormen en die het hoogste niveau van flexibiliteit vereisen.
Sleutelafname: Multi draden nemen de kroon in massaplaat productie, met 79,2 m²/h output en 0,5 mm kerf verlies Gangzagen kunnen nog steeds operationeel zijn waar de apparatuur wordt betaald, maar de flexibele enkele draadzaag bezit de specialiteit niche.
Voordelen en beperkingen van Multi Wire Saw-technologie
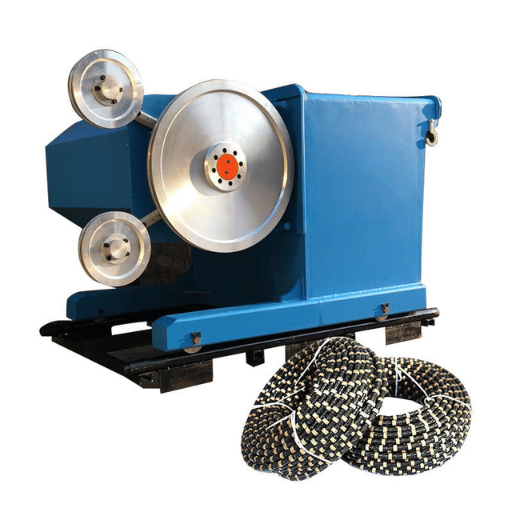
Elke technologie levert verbeteringen op in doorvoer, efficiëntie en materiaalopbrengst Ze werken echter niet zonder enkele problemen die kopers moeten begrijpen voordat ze een multidraadmachine installeren Hier is een uitgebalanceerde overzicht.
Voordelen
Parallel snijden (verwerk een heel blok in één enkele doorgang, 21-81+ platen per cyclus.
Verminderd kerfverlies 0,5 mm in vergelijking met 3-5 mm gangzaag, wat 15-30% extra materiaalopbrengst oplevert.
Verhoogde nauwkeurigheid ±0,2 mm nauwkeurigheid bij steenverwerking, ±0,02 mm nauwkeurigheid bij de productie van siliciumwafels.
Verminderd energieverbruik per geproduceerde eenheid massa 1,38 kW/m² versus 3,33 kW/m² voor bendezagen
In staat om harde materialen te verwerken, zoals het snijden van SiC, saffier, silicium en andere brosse materialen, waarbij conventionele snijmachines op bladbasis niet kunnen werken.
Beperkingen
Draadbreuk, een belangrijke mechanische storing, een gebroken draad kan rondzweven en schade aan de aangrenzende draden of het werkstuk veroorzaken.
Koelvloeistof die met silicium of steenstof wordt behandeld, kan gedurende een periode van 24 uur stollen, wat leidt tot schade aan pneumatische afdichtingen en afvalsystemen als deze niet dagelijks worden verwijderd.
Nieuwe draadbreuk in ‘nalatige mate van niet-stabiliteit voor de snijkwaliteit van nieuwe diamantdraden binnen de eerste paar meter van de werking.
Hogere kapitaalinvesteringen: men moet meer betalen voor een machine met een gelijkwaardige capaciteit als een bendezaag.
Materiaalspecifieke opstelling -Wij draadspanning, voedingssnelheid en koelvloeistofwaarde moeten elk worden geoptimaliseerd voor het daadwerkelijke werkmateriaal Er zijn geen one size fits alle instellingen.
Pro Tip: frequente reiniging en smering voorkomt 80% van grote afbraakproblemen Technische specialisten wijzen op silicium en saffierspaanders in het cement zoals slurry die zich vormt wanneer het wordt achtergelaten in de nacht, een parameter die af en toe verkeerd wordt beheerd op multi draad zagen leidt tot afdichting en koelvloeistof systeemstoringen als gevolg van een geharde accumulatie.
Moderne commerciële fabrieken, die multi draad zagen exploiteren, nemen routinematig onderhoudspauzes bij de wisseling van ploegendiensten De winst en kwaliteit stijgt van een consistente, geplande lijndienst weegt gemakkelijk op tegen de relatief pijnlijke kosten van dagelijkse reinigingscycli Goed bewaarde slippers zullen jarenlang 0,2 mm in tolerantie draaien; een verwaarloosde niets anders dan een herinnering tegen het tweede jaar.
Kortom: De bewezen voordelen zijn meetbaar en tastbaar, maar alleen als uw team de dagelijkse onderhoudsdiscipline uitvoert die de diamantdraadtechnologie vereist.
Veelgestelde vragen
Hoe werkt een draadzaag?
Bekijk Antwoord
Dunne diamant schurende gecoate draad beweegt over werkstuk onder spanning zonder snijden tanden in de weg Alle schurende rotsen worden slijpers; multi draad zagen zijn arrays van tientallen tot duizenden parallelle schurende diamant draden, snijden meerdere platen tegelijk van een blok in een machine pass.
Wat zijn de beperkingen van een draadzaag?
Bekijk Antwoord
Draadbreuk (vooral door geleidingsslijtage of spanningsonbalans) is de grootste uitdaging bij multi draadzagen Gebruik van koelvloeistof vereist dagelijkse verwijdering van het gesneden vuil dat snel schurend wordt, afdichtingen beschadigt en lekken veroorzaakt Diamantdraad moet vóór het eerste gebruik zorgvuldig worden ‘uitgeschud’ om overmatige slijtage te voorkomen; nieuwe draad snijdt onvast totdat het uiteindelijk stabiliseert.
Hoeveel platen kan een multi draadzaag tegelijk snijden?
Bekijk Antwoord
Steenverwerkende multi-draadzagen werken doorgaans met 20-80 parallelle diamantdraden; bij lichtwinning of halfgeleiderproductie omvatten diamantdraadarrays tussen de 500 en 2.000+ individuele draden. Het aantal strips hangt af van de draadafstand, de dikte van de doelplaat en de totale blokgrootte.
Welke materialen kan een multi draadzaag snijden?
Bekijk Antwoord
Multi draadzagen hanteren marmer, graniet, kalksteen, kwarts, en andere natuurstenen In high-tech fabricage splitsen ze monokristallijn silicium (tot 300 mm diameter), saffier, siliciumcarbide, galliumnitride, of gemanipuleerde keramiek Civiele of militaire bouwteams snijden vorkheftruck - en bulldozer-grade beton of staal via stalen tie-wire multi draadzagen tijdens sloopoperaties De gemeenschappelijke regel in alle industrieën: het werkstuk moet zachter zijn dan de diamant schuurband.
Hoe lang gaat diamantdraad mee op een multidraadzaag?
Bekijk Antwoord
De levensduur van het diamantdraadgereedschap is evenredig met de hardheid van het werkstukmateriaal, de voedingssnelheid en de kwaliteit van de draad. In steen zal één set diamantdraden platen ter waarde van 200-500 meter snijden vóór standaardslijtage en vervanging. Halfgeleidertoepassingen gebruiken veel dunnere diamantdraden, waardoor de levensduur per meter wordt verkort, maar ze worden gebruikt op hoogwaardige wafels waar de financiën een nauwkeurige monitoring van de kwaliteit en spanningen van de kralen op prijs stellen.
Is een multidraadzaag beter dan een bendezaag?
Bekijk Antwoord
Vergeleken met gangzagen ontwikkelen zich nieuwe zaagopstellingen met meerdere draden met een vermogen van 79,2 m²/u, versus 48 m²/u; minimaliseer kerfverlies bij 0,5 mm, versus 3-5 mm; en meet de dikte binnen ±0,2 mm, versus ±2 mm. De energie-efficiëntie daalt van 3,33 naar 1,38 kW per m². Gangzagen zijn nog steeds een kosteneffectieve keuze wanneer het budget voor apparatuur beperkt is, apparatuur verspreid is over industrieën voor zwaar gebruik, of wanneer extra dikke sneden nodig zijn Uw productiesnelheid, materiaaltype, kapitaalkosten en onderhoudscultuur bepalen de ideale mix; met hoogwaardige steenzagen na multi-besparende draadzagen 1 betaalt minder terug in optimalisatie.
Hulp nodig bij het vinden van de meest geschikte multidraadzaag voor uw productiebehoeften? De ingenieurs van DONGHE bieden snijprocesanalyse, materiaal- en apparatuurspecificaties, parameteronderzoek en optimalisatie, waarbij ze putten uit meer dan 10.000 succesvolle steen- en halfgeleidersneden en 35 nationale patenten.
📐 Over dit artikel
Gebaseerd op peer reviewed papers van Frontiers in Mechanical Engineering, ScienceDirect & Wiley Advanced Materials Technologies en specificaties gepubliceerd door experts uit de industrie, zoals SEMI & apparatuurfabrikant, heeft DONGHE een record van meer dan 10.000 snijproces uit 2014 op het gebied van halfgeleiders, fotovoltaïsche en stenen. Het bovenstaande werk wordt bereikt op basis van onze ervaring met het technische advies, omdat exacte parameters altijd een onderwerp zijn van uw materiaal en uw machine in het echt, waar we rechtstreeks op wijzen.
Referenties en bronnen
- Grenzen in de werktuigbouwkunde─Invloed van snijparameters op slijtage van diamantdraad tijdens schommelen met meerdere draden.” (2022) frontiersin.org
- Wiley Advanced Materials Technologies “Kristalschade en oppervlaktemorfologie bij het snijden van industriële diamantdraad van monokristallijne siliciumwafels van 300 mm (2025) wiley.com
- ScienceDirect Procedures Manufacturing - Industriële toepassing van duurzame productie bij de productie van wafers voor zonne-silicium door middel van diamantdraadzagen (Achttiende Symposium over ZEMIC) 2018. sciencedirect.com
- GTI Technologies-” Draadzagen versus andere snijmethoden” gti-usa.com
- Wikipedia “Wire saw” wikipedia.org
- Stone World -” Voordelen voor een meerdraadszaag” (2014) stone world.com
Gerelateerde artikelen
- Enkele draadzaag versus multi-draadzaag: belangrijkste verschillen uitgelegd
- Onderhoud van diamantdraadzagen: dagelijkse checklist om de levensduur van de draad maximaal te verlengen, die binnenkort zal worden gepubliceerd
- Het selecteren van de juiste draaddiameter voor uw snijtoepassing zal binnenkort gebeuren
- Multi Wire Saw voor Marmer (vs Graniet): parameters van de setup vergeleken - binnenkort beschikbaar
- Draadzaag Koelvloeistofsystemendeze omvatten stroomsnelheden en zullen later beschikbaar zijn, controleer dit.