與東河公司聯繫

甘晶圓切割 當操作、完整的基板堆疊、機器架構和驗收測試一起定義時,成功。分離獨立式 GaN 基板的一種設定可能會損壞經過處理的矽上 GaN 晶圓,而外觀乾淨的切塊邊緣仍然可能無法通過電氣、光學或下游組裝檢查。.
更新於 2026 年 8 月。.
GaN 晶圓切割不是一種工藝。. 它包括晶體或基材切片、裝置晶圓分離以及劃線切割操作。僅在識別載體、層堆疊、厚度、切割深度、熱和顆粒限制以及定義可接受結果的測量值後才選擇設備。.
快速流程簡介
- 在比較工具之前,將批量切片與加工晶圓切塊分開。.
- 將已發布的值視為特定於實驗的值,而不是生產起始配方。.
- 記錄晶體取向以及能量、進給、力、冷卻、工件保持和消耗條件。.
- 根據邊緣、地下、尺寸、清潔度和設備功能標準釋放該過程。.
GaN 晶圓切割實際上包括什麼?
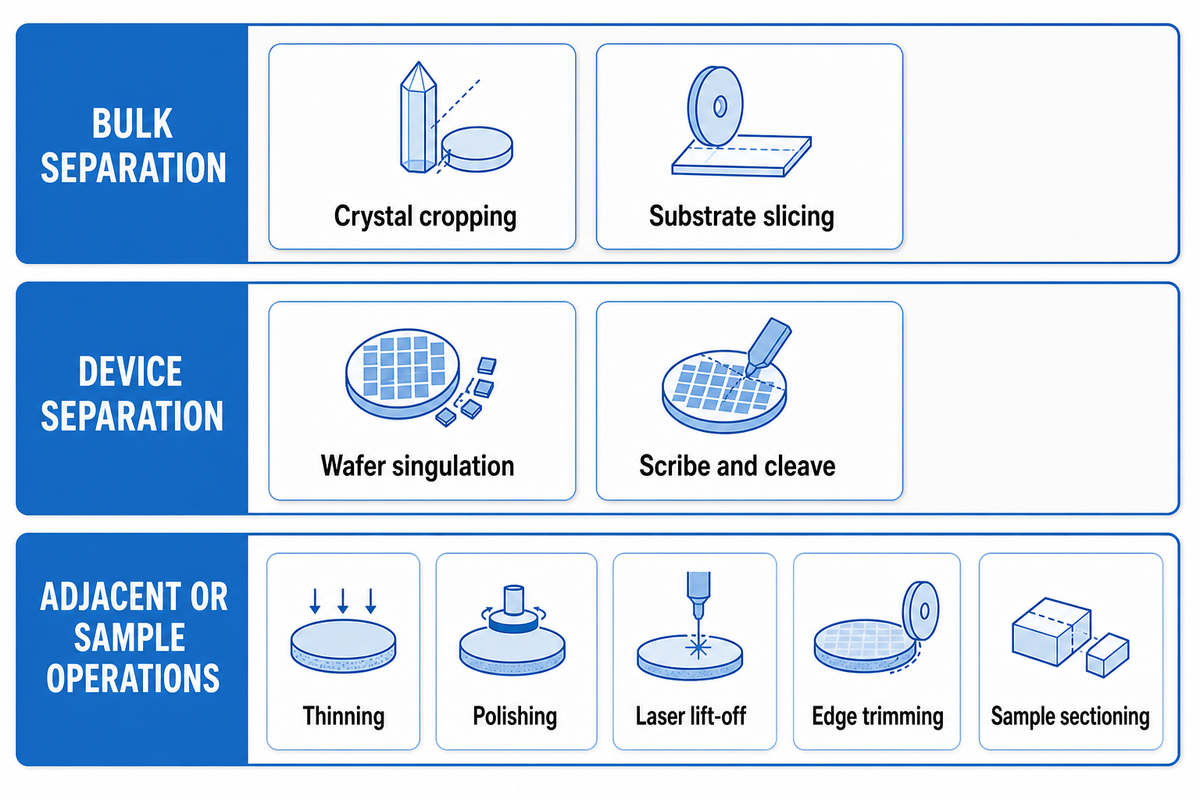
GaN 晶圓切割可能意味著將生長的晶體切成基材,分離厚試樣,將加工後的半導體晶圓選擇成骰子,或劃出受控的切割線。變薄、研磨、拋光和外延生長是相鄰的操作,但它們不能與切割本身互換。.
這種差異改變了所需的運動和損傷模型。批量切片透過硬脆晶體的厚度去除材料。裝置晶圓切割遵循活性結構之間的街道,其中金屬化、鈍化、膠帶、載體或非均質基材可以設定熱極限和顆粒極限。晶體 GaN 不得繼承 GaAs 或其他 III-V 材料的裂解假設。那 科學報告 GaN 切片實驗 使用400μm獨立式n型c平面晶圓;其結果描述了內部雷射切片,而不是一般的模分離配方。.
| 操作 | 輸入 | 所需輸出 | 不一樣 |
|---|---|---|---|
| 水晶裁剪 | 滾球或厚庫存 | 參考面或可用段 | 晶圓化 |
| 基材切片 | 單晶 | 具有受控切口的薄基材 | 設備切丁 |
| 晶圓分離 | 加工過的晶圓 | 單獨的半導體裝置 | 逆磨 |
| 抄寫和切割 | 具有可用裂解行為的晶體 | 定向骨折 | 全深度消融 |
| 稀薄 | 黏合或支撐晶圓 | 減少晶圓厚度 | 分離 |
| 拋光 | 作為切片或磨面 | 降低粗糙度和損壞度 | 材料分區 |
| 雷射升空 | 載體上的外延膜 | 接口分離 | 街頭挖丁 |
| 修剪邊緣 | 晶圓週長 | 受控直徑和邊緣 | 模具分離 |
| 樣品切片 | 優惠券或失敗死亡 | 計量訪問 | 生產發布 |
常見錯誤: 僅說「切割 GaN 晶圓」的詢問會讓供應商猜測輸出是基板、測試試樣還是功能晶片。在一句話中說明操作並包括傳入和傳出的幾何形狀。有關機械路線的更廣泛解釋,請參閱 晶圓生產中的線鋸.
為什麼基材堆疊會改變切割決策
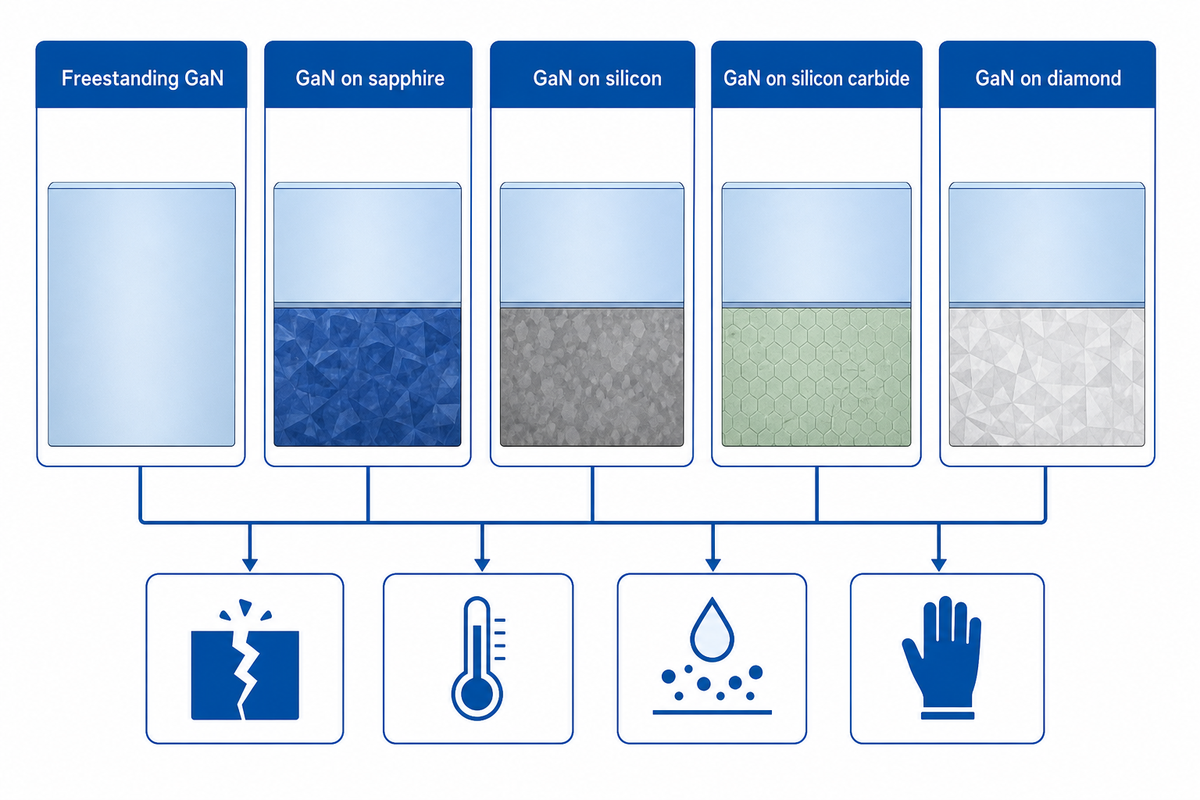
基板堆疊決定哪一層承載負載、應力集中在何處、熱量如何離開切口以及碎片是否可以接觸活性結構。因此,獨立式 GaN、藍寶石上的 GaN、矽上的 GaN、碳化矽上的 GaN 和鑽石上的 GaN 需要單獨的路線和資格記錄。對於這種寬頻隙半導體,即使頂部 GaN 晶體層看起來相似,外延生長和載子選擇也可以改變切割邊界。.
GaN 堆疊切割相容性信封
GaN 堆疊切割相容性信封 是將每一層和界面與斷裂、熱、污染和處理極限連接起來的邊界圖。.
列出每一層、其厚度、加工狀態、臨時黏合、金屬化、鈍化和暴露表面。在選擇切割路線之前添加弓和經紗。在一個 Imec GaN-on-200 mm 矽封裝程式, 1,150μm載體上的裝置晶片回磨產生700×900μm的翹曲。傳統鋸切對於這種情況是不可行的;雷射開槽,然後進行機械鋸切,限制切屑和開裂。這些結果支持有條件的混合路線,而不是混合切割總是更好的普遍說法。.
考慮兩個名義上的“GaN”工作。一種情況是未貼圖案的獨立基板,可以支撐在切割附近並隨後拋光。另一種情況是矽上的薄 GaN 層,具有成品裝置、金屬、鈍化、臨時載體和可測量的弓。第一個樣品上看起來穩定的線材或雷射條件很少說明第二個樣品上的界面分層、背面碎裂、膠帶負載或漏電。比較從堆疊圖紙和驗收計劃開始,而不是與 GaN 標籤相符。這就是為什麼製程開發記錄必須在每個結果旁邊列出載體、厚度、方向和下游操作的名稱。.
關鍵外帶
可轉移配方需要可轉移堆疊。如果載體、介面、厚度、方向或夾具發生變化,請重新開啟處理視窗。.
設備選項:鋼絲鋸、刀片切割、雷射、劃線夾和等離子
沒有一個設備系列是所有 GaN 切割作業中最好的。鋼絲鋸適合散裝或厚材切片;刀片提供既定的街道切割;雷射無需刀片接觸即可集中能量;劃線切割使用晶體斷裂;等離子體去除暴露的街道材料,但帶來掩蔽、化學和離子損傷控制。雷射處理可以在自由空間中使用脈衝雷射或水射流引導雷射架構;這些工具系統需要單獨的製程參數和證據。.
“鑽石線鋸切 (DWS) 是半導體產業用於切片硬質和脆性材料的主要階段”
| 路線 | 使用時 | 主要控制 | 需要證據 | 限制/不適合 |
|---|---|---|---|---|
| 單線鋸 | 厚庫存、優惠券、小批量切片 | 線態、速度、進給、張力、冷卻劑 | 切口、粗糙度、漂移、地下損壞 | 這不是圖案化薄設備街道的預設值 |
| 多線鋸 | 從合適的晶體原料中平行切片晶圓 | 幅材幾何形狀、線材磨損、力平衡、熱漂移 | 晶圓厚度、總厚度變化、弓形、產量 | 不適合一次性複雜模具路徑 |
| 鑽石刀片 | 無障礙街道和可管理的機械負載 | 刀片暴露、主軸、進料、冷卻劑、膠帶 | 前/後碎裂、切口、模具強度 | 當扭曲或脆弱的介面超出支援能力時避免 |
| 全深度雷射 | 窄路徑或低機械接觸 | 波長、脈衝寬度、能量、焦點、速度、通過 | 熱影響區、再沉積、錐度、功能 | 當熱或碎片限制未經驗證時不可接受 |
| 內部雷射切片 | 足夠透明的散裝材料和受控的內部改造 | 焦深、脈衝能量、網格、方向 | 分離力、損壞層、粗糙度 | 已發布的獨立式 GaN 值不可堆疊傳輸 |
| 雷射劃線+劈裂 | 水晶和街道幾何形狀支持定向斷裂 | 劃線深度/寬度、速度、能量、劈裂負載 | 裂紋路徑、刻面、碎片、裝置輸出 | 當解理透過活動區域偏轉時拒絕 |
| 雷射槽+鋸 | 經過驗證的堆疊特定凹槽可以引導機械分離 | 凹槽幾何形狀、對齊、剩餘深度、刀片負載 | 正面和背面損壞加吞吐量 | 一般不優越;新增對齊和處理步驟 |
| 等離子切割 | 面罩和街道設計允許基於蝕刻的單線 | 面罩、化學、偏壓、離子能量、端點 | 側壁、殘留物、電氣損壞、吞吐量 | 不是無損壞的; GaN 特異性等離子體切割證據有限 |
| 機械劈裂 | 存在經過驗證的切割平面和種子特徵 | 方向、凹口/劃線、固定裝置、負載路徑 | 裂縫偏差、階地、死亡生存 | 避免不規則斷裂或密集的活動佈局 |
經過同行評審的 AlGaN/GaN 等離子體蝕刻研究 連結離子能量高於物理和電降解閾值。這不是等離子體切割試驗,但足以拒絕「非接觸意味著無損壞」。對於機械切片環境,東河 複合半導體線鋸機 page 是相鄰的 SiC 應用程式參考,不是獨立的 GaN 證明,也不是可傳輸 GaN 設定來源。.
何時不選擇 GaN 線鋸
不要僅僅因為 GaN 是一種硬半導體材料就選擇線鋸。 2024 年評論的證據支持用於晶圓切片的線鋸,而 對高級模具單一化的批判性審查 顯示加工晶圓的品質也取決於碎裂、分層、切口幾何形狀、污染、側壁損壞和模具強度。.
具有狹窄街道、金屬靠近邊緣、嚴重彎曲或對漿料和顆粒零容忍的薄活性晶圓可能需要刀片、雷射、等離子體、劈裂或合格的混合路線。相反,不要將鋼絲鋸用於厚晶體、基材切片、裁剪或樣品切片,其中低接觸力、切口控制和柔性幾何形狀很重要。要求在實際堆疊上切割樣品並比較完整的精加工餘裕和檢查負擔。.
GaN 切割路線決策樹
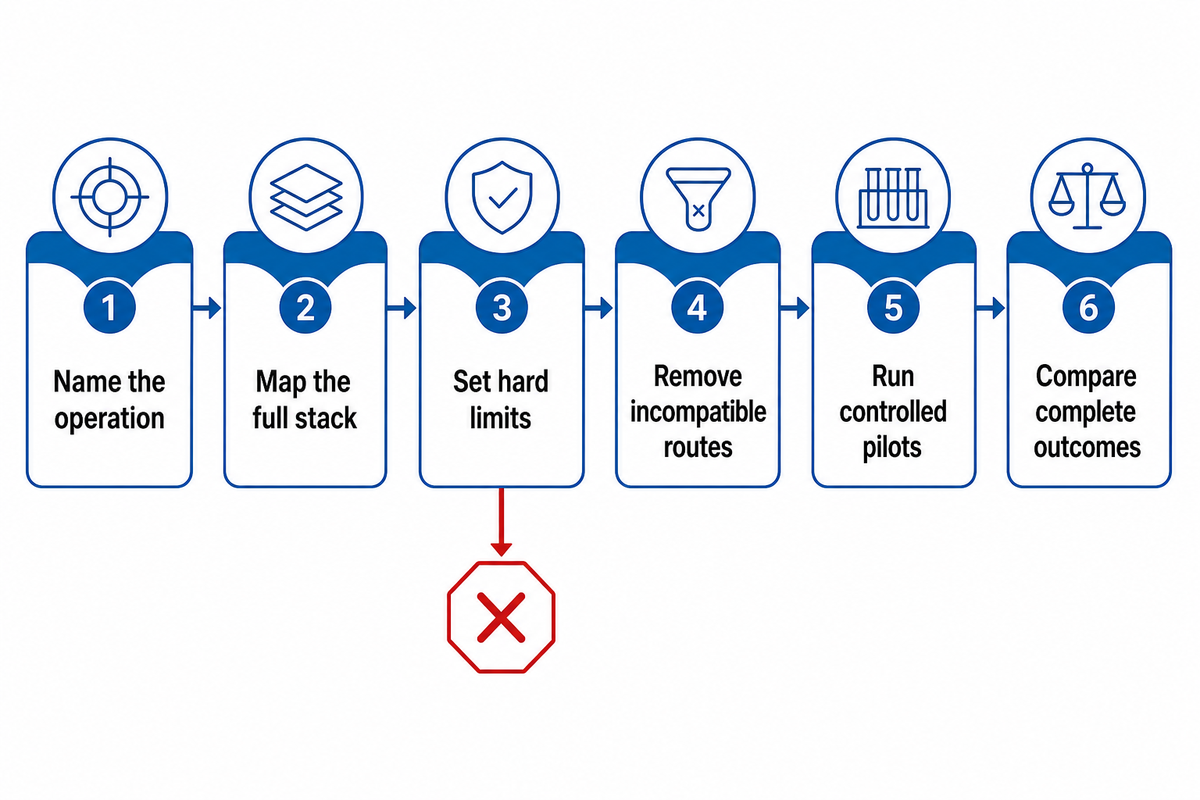
選擇最安全的第一條路線是按順序回答四個問題:什麼是分開的?什麼承載負載?哪些損壞通道不符合資格?哪些測量可以驗證結果?設備速度或標稱 kerf 屬於這些答案之後,而不是之前。.
GaN 切割路線決策樹
GaN 切割路線決策樹 在試點比較品質、吞吐量和下游成本之前,刪除不相容的方法。.
- 命名操作 切片、裁剪、切丁、切片或抄寫機劈裂。.
- 繪製完整堆疊的地圖 包括每個載體、薄膜、裝置層、黏合層和暴露表面。.
- 設定硬限制 切口、溫度、顆粒、邊緣排除、裂紋長度和下游去除。.
- 刪除不相容的路線 拒絕任何負載、熱量、化學或訪問違反硬限制的方法。.
- 運行受控飛行員 至少測試中心條件和代表性材料的有限變化。.
- 比較完整的結果 包括清潔、拋光、檢查、工具磨損和設備存活。.
對於散裝或獨立式基材,入圍切片路線並檢查方向、切口損失、表面粗糙度和地下損壞是否符合拋光餘裕。對於圖案化晶圓,從街道幾何形狀、載體支撐、弓形、熱量、掩模、顆粒和主動元件靈敏度開始。特殊的內徑或外圍切割任務也可能證明審查是合理的 立式內部切片設備, ,但設備架構仍然需要基於樣本的匹配。.
七訊號參數視窗:控制和記錄什麼
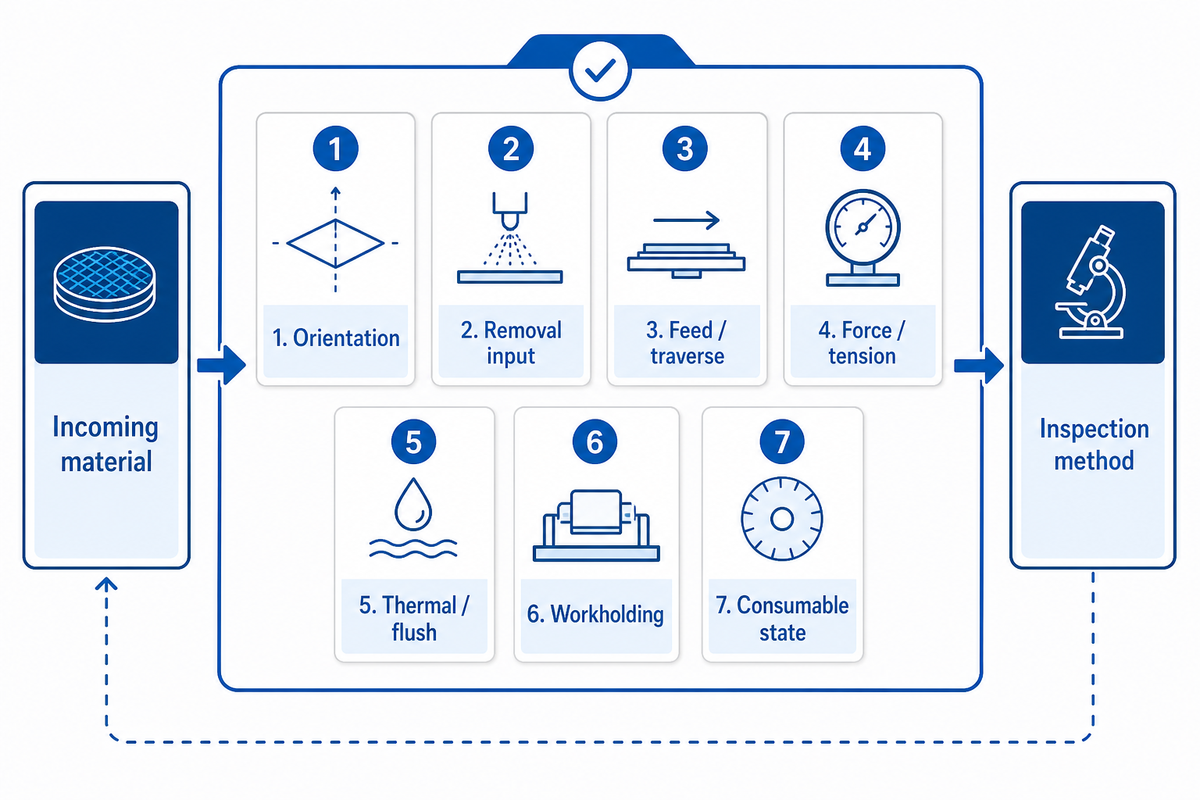
有用的 GaN 切割參數視窗記錄七個耦合訊號:晶體方向、去除或能量輸入、進給或移動、力或張力、熱和沖洗條件、工作保持和振動以及消耗條件。優化一個數字,而其他六個漂移會產生無法重現的結果。.
七訊號參數視窗:7訊號GaN控制矩陣
七訊號參數視窗 是特定於機器的試驗記錄,將可控輸入連接到可測量的缺陷和停止條件。.
這些訊號相互作用。一2023年 單晶 GaN 雷射研究 發現功率、掃描速度、掃描計數和重複頻率會影響凹槽幾何形狀、熱影響區和材料去除,包括參數交互作用;該研究報告模型與實驗之間的差異低於 9.5%。 2026 年之一 定向研究 發現沿著一個檢查方向的相變、位錯和深裂紋比另一個檢查方向更明顯。即使機器程式不變,也要記錄切割方向。.
400微米2021 年研究中的獨立晶圓厚度
532奈米研究特定的雷射波長
40微米報告損壞層規模
20 平方公分/秒報告,未優化的掃描速率
| 信號 | 線/刀片範例 | 雷射/等離子體範例 | 響應和停止條件 |
|---|---|---|---|
| 1. 方向 | 水晶平面,切割方向 | 相對於晶體和裝置的掃描方向 | 停止定向裂紋或刻面偏差 |
| 2。 移除輸入 | 線速度、磨料、刀片暴露 | 波長、脈衝寬度、能量、偏壓 | 軌道切口、凹槽、加熱、重新沉積 |
| 3。 進給/遍歷 | 工作提要和出入境資料 | 掃描速度和通過間距 | 停止強制尖峰、不完全切割或裂縫生長 |
| 4。 力/張力 | 線張力、主軸負載、切削力 | 裂解負載或分離力 | 停止漂移、弓形、鋼絲偏轉或不穩定斷裂 |
| 5。 熱/沖洗 | 冷卻液流量、溫度、過濾 | 輔助氣體、羽流去除、卡盤溫度 | 停止溫度漂移、殘留或重鑄 |
| 6. 工作控股 | 固定跨度、膠帶、載體、振動 | 卡盤平整度、焦點穩定性、面罩支撐 | 停止移動、聚焦錯誤或分層 |
| 7。 消耗狀態 | 線材磨損、磨料狀況、刀片修整 | 光學清潔度、掩模狀況、電極狀態 | 停止超出控制限制的時間趨勢轉變 |
| 傳入材料 | 批量、厚度、弓形、表面狀態 | 吸收層、薄膜堆疊層、街道層 | 檢疫無與倫比的批次 |
| 檢查方法 | 顯微鏡、輪廓測量、橫斷面檢查 | 拉曼,電學,光學,殘留物分析 | 不要比較不平等方法的結果 |
定性篩選矩陣可以使用低、中和高水平,而無需假裝它們是普適值。保持方向、夾具、冷卻劑、消耗品批次和檢查常數。在三個有界水平下改變進給,然後在兩個去除輸入水平下重複中心條件。測量力或機器負載、切口、粗糙度、碎裂、熱特徵和下一步去除餘裕。如果中心重複移動,請在解釋因子效應之前研究消耗品磨損、振動、流體狀況或材料批次。計算很簡單:三個進給試驗加上兩個移除輸入檢查加上一個中心重複等於六次切割,但工程值來自受控的可比性,而不是運行次數。使用 通用線鋸參數導軌 對於機器可變的上下文,然後在材料上建立 GaN 值。.
一個已發表的範例說明了範圍標籤為何重要。 2021 年獨立式 GaN 實驗使用了兩階段亞納秒 532 nm 製程:在 8 × 10μm 間期內產生 1.6μJ 脈衝,然後在 1μm 網格上產生 0.6μJ 脈衝。其作者報告了大約 40μm 的損壞層和每條分離側的 10×20μm 粗糙度,掃描速率約為 20 cm²/s,他們說沒有優化。這些值記錄了一個實驗;它們不是藍寶石上的 GaN、矽上的 GaN 或生產晶圓切削鋸的設定。.
從試銷到生產發布的最佳實踐
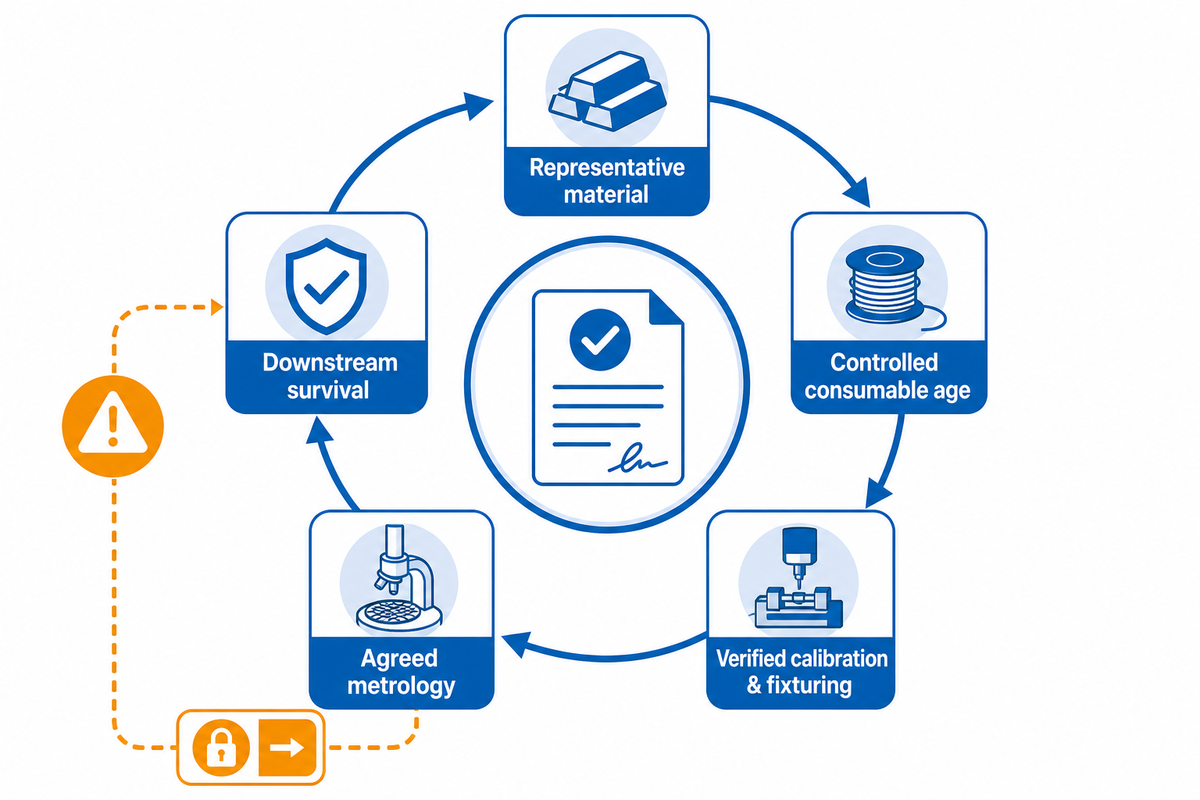
一項成功的樣品切割是篩選證據,而不是生產證明。釋放需要跨代表性材料的可重複性、受控的消耗年齡、經過驗證的校準和固定、穩定的清潔和處理、商定的計量、下游生存以及記錄的製程變更所有權。.
切口到產量驗證循環
切口到產量驗證循環 將傳入材料、切割訊號、邊緣證據、下游處理和設備功能連接在一份發布記錄中。.
在第一位飛行員之前寫下驗收標準。機器基線、夾具修改、校準狀態、消耗品批次、冷卻劑或氣體狀況以及操作員順序。篩選路線,然後在代表性批次上運行有界矩陣。檢查切割和後果:清潔負擔、拋光餘量、安裝、線粘合或模具連接,以及存在主動設備的最終電氣或光學行為。.
GaN 雷射二極體線說明了外觀和功能之間的差距。 Ferdinand-Braun-Institut 計畫使用 355 nm、20 kHz 30 ns 脈衝來表示 c 平面 GaN 雷射結構;其測試部分寬 7.5 毫米,棒長 1,300 微米,劃線距 p 接觸面 70 微米。更快的掃描減少了延伸的表面裂縫,雷射跳劃產生的正確斷裂的棒至少是該程序中鑽石邊緣劃線的兩倍。該團隊還測量了光電流-電壓特性;在比較的路線上,閾值電流密度、閾值電壓和斜率效率相似。重要的做法不是複製這些設定。而是將幾何接受度與切割可能損害的設備輸出配對。.
將釋放窗口與核准的基材、晶圓厚度、方向、機器、固定裝置、消耗品、配方修訂和檢查方法保持聯繫。新批次、載體、薄膜、街道佈局、電線、刀片、光學系統、面罩或維護事件應觸發明確的審查,而不是無聲的參數調整。這 SEMI 標準生命週期指南 也提醒驗證每個引用文件的當前範圍和狀態;審查的材料沒有提供通用的 GaN 切割標準。.
排除碎裂、粗糙度、漂移和熱損壞
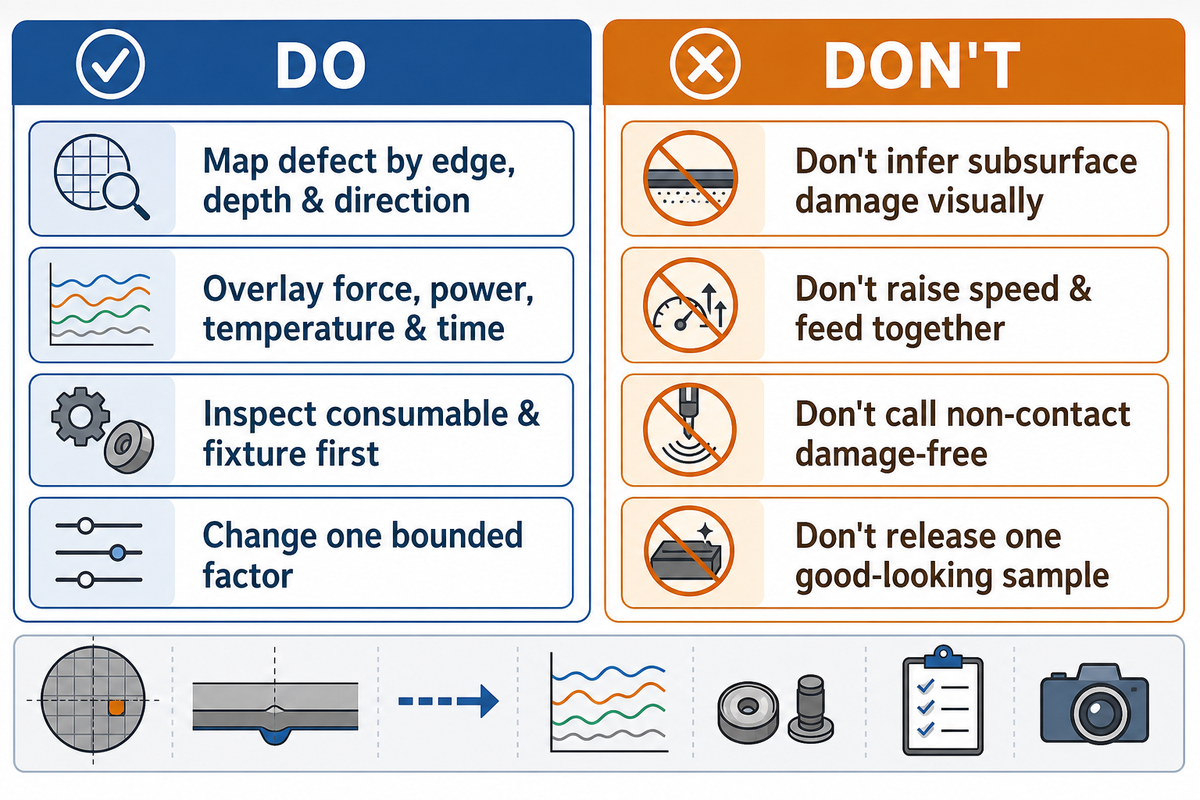
在設定變更之前,應根據位置、方向和時間趨勢來診斷 GaN 切割缺陷。進出碎裂、隨機邊緣斷裂、粗糙度上升、逐漸切割漂移、分層、受熱影響的材料和殘留物表明堆疊、固定裝置、消耗品、機器和流體或輔助原因的不同組合。.
做
- 按邊緣、深度和晶體方向繪製每個缺陷。.
- 疊加力、電流、功率、溫度和時間。.
- 重新調整前檢查消耗品和固定裝置。.
- 改變一個有界因子並重複一個中心條件。.
不要
- 從頂面外觀診斷地下損傷。.
- 提高速度並在沒有響應矩陣的情況下一起饋送。.
- 呼叫等離子體或雷射本質上沒有損壞。.
- 對一個視覺上良好的樣品進行校正。.
晶片集中在入口或出口處,首先將注意力集中在支撐、進給轉換、消耗品暴露和局部應力上。隨著切割次數的增加,粗糙度會增加,表示磨損、負載、冷卻劑或碎片去除,而立即的粗糙度跳躍則表示材料或設定發生變化。漂移要求引導、張力、主軸、舞台、焦點、固定裝置和振動檢查。深色邊緣、重鑄、碎片暈圈、, 拉曼位移, 洩漏變化或光學損耗需要熱和材料相互作用研究,而不是表面清潔。.
第一個修復動作應該保留證據。保存影像、切割方向、批次、消耗年齡、機器軌跡、流體狀況、夾具修改和計量設定。沒有可比較的前後記錄的修正可以隱藏原因並使下一次旅行更難控制。.
決定切割是否可接受的檢查指標
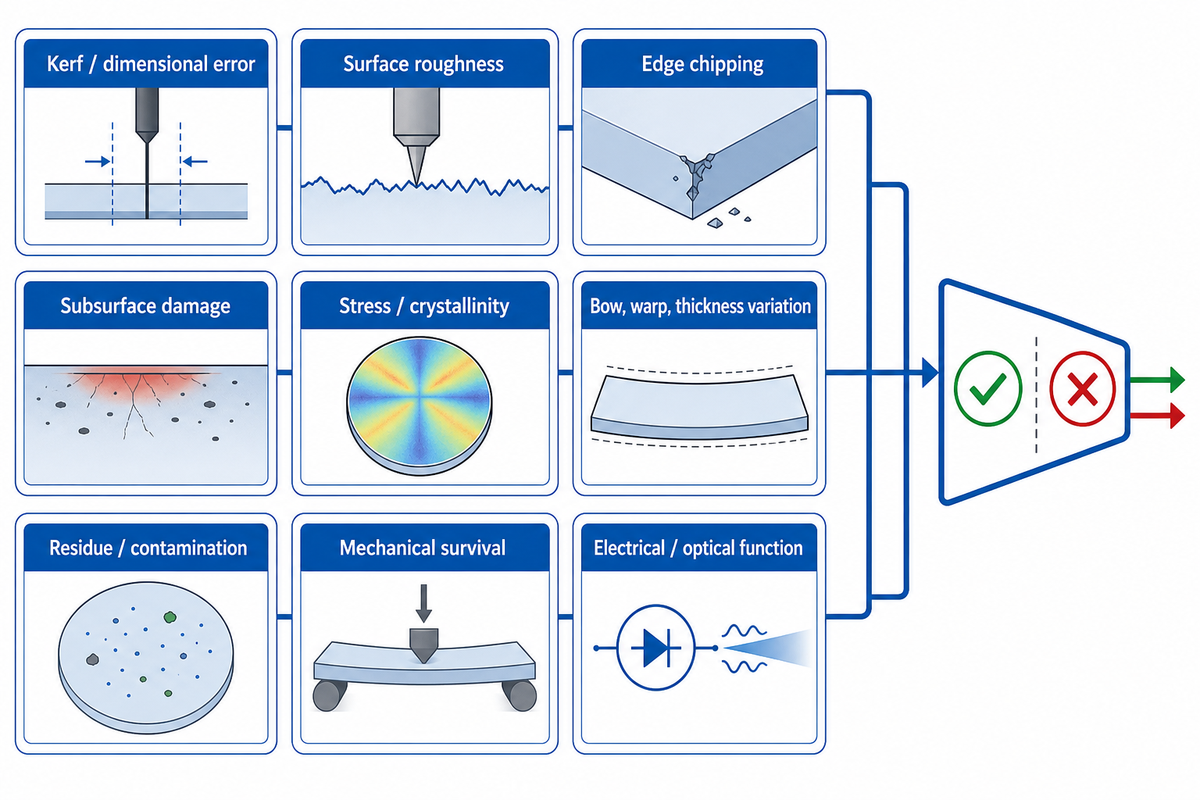
可接受的切割滿足下一次操作的要求,而不僅僅是視覺標準。測量幾何形狀、表面和邊緣損壞、地下或熱效應、晶圓形狀(如適用)、清潔度、機械存活率以及主動設備的代表性電氣或光學性能。.
| 公制 | 方法 | 採樣位置 | 驗收所有者 |
|---|---|---|---|
| 曲折/尺寸誤差 | 光學計量或校準成像 | 入口、中心、出口;多個軸 | 設計和流程 |
| 表面粗糙度 | 輪廓測量或顯微鏡檢查 | 橫切面和方向 | 拋光/工藝 |
| 邊緣碎裂 | 光學或掃描電子顯微鏡 | 前面、後面、角落、街道 | 品質 |
| 地下損壞 | 橫斷面顯微鏡或合格的代理 | 最壞情況的切割區域 | 材料/工藝 |
| 應力/結晶度 | 拉曼或繞射法 | 邊緣到內部線掃描 | 材料工程 |
| 弓、經、厚度變化 | 幾何計量學 | 完整晶圓圖 | 晶圓工藝 |
| 殘留物/污染 | 視覺、化學或粒子分析 | 街道,活動邊緣,背面 | 污染控制 |
| 機械生存 | 處理、組裝或強度測試 | 代表性模具/基材 | 組裝/可靠性 |
| 電/光學功能 | 設備特定測試 | 邊緣接近和控制設備 | 設備工程 |
A 藍寶石上的 GaN 雷射切割研究 報告的拉曼峰在晶片邊緣約 40μm 範圍內移動,並將其與局部應力鬆弛相關聯。該觀察結果與獨立式 GaN 內部切片研究中報告的大約 40μm 損壞層不同。相似的數字並不意味著相同的機製或測量。在每個限制之外定義方法、採樣位置和驗收所有者。.
2026 年 GaN 晶圓加工有何變化?
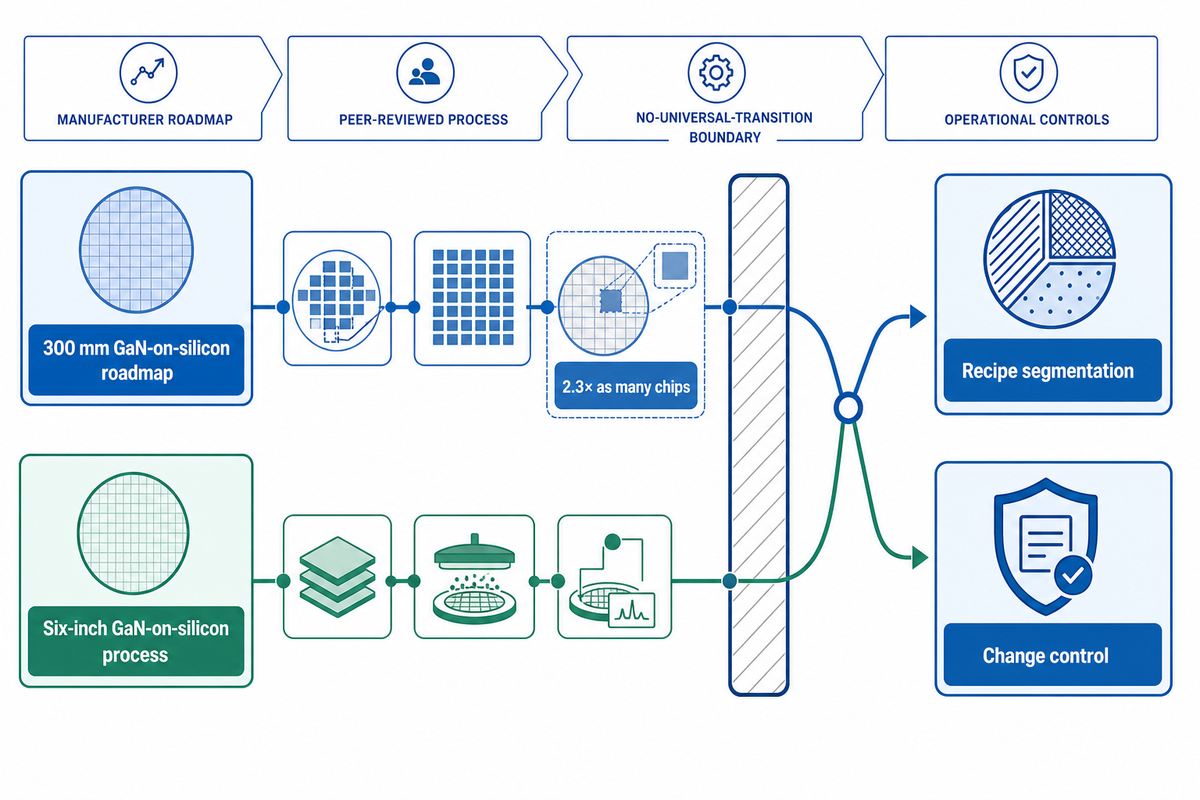
2026 年的 GaN 製程規劃必須同時適應更多的晶圓尺寸和更多的異質流動。實際意義是更嚴格的配方分割、自動化、計量和變更控制,而不是普遍轉向一種直徑或一種切割機制。.
英飛凌公佈了 2025 年 300 毫米矽基 GaN 路線圖 並計劃在 2025 年第四季提供第一批客戶樣品,每 300 毫米晶圓的晶片數量是 200 毫米晶圓的 2.3 倍。這是製造商的路線圖。單獨的 2026 年 同行評審的六吋矽基 GaN 元件製程 使用675μm矽基板,研磨至400μm,並使用深反應離子蝕刻形成600μm膜。總的來說,源顯示出並發的尺度和積分路徑,而不是均勻的轉變。.
如果您要在 2026 年指定設備,請詢問配方、固定裝置、晶圓圖、消耗品歷史和檢查限制如何按堆疊和直徑進行版本化。要求供應商證明代表性材料的轉換和可追溯性。僅將通用化合物-半導體成長預測作為背景;它們並不能證明對特定 GaN 切割路線的需求。.
詢價和樣本切割清單
可比較的 GaN 切割報價需要受控輸入包、定義的可交付成果和證據要求。向每個供應商發送相同的堆疊圖紙、幾何形狀、品質目標、樣本數和下游限制;否則價格和週期時間反應並不能描述相同的工作。.
詢價清單將這些內容複製到您的報價請求中:
| 參數 | 所需條目 | 為什麼這很重要 | 證據回來了 |
|---|---|---|---|
| 材料和堆疊 | 每層、載體、黏合、薄膜 | 設定斷裂、熱和污染限值 | 路線原理 |
| 幾何 | 直徑、厚度、繪圖、路徑 | 定義行程、深度和支撐 | 夾具和能力聲明 |
| 處理狀態 | 未圖案、表觀、金屬、鈍化、裝置 | 改變可接受的顆粒和熱量 | 處理和清潔計劃 |
| 晶體取向 | 平面、邊角、邊角方向 | 改變斷裂和材料去除 | 對齊記錄 |
| 品質限制 | 切口、切屑、粗糙度、損壞、形狀 | 防止僅視覺接受 | 測量報告 |
| 污染/熱極限 | 允許的流體、離子、顆粒、溫度 | 保護活動表面和介面 | 流程相容性聲明 |
| 吞吐量基礎 | 批量大小、正常運作時間、檢查和清潔 | 使週期時間具有可比性 | 定時進程分解 |
| 範例計劃 | 數量、批次、控制、保留 | 測試重複性和批次效果 | 序列化結果集 |
| 改變控制 | 經批准的機器、消耗品、夾具、配方 | 保留資格 | 修訂和通知條款 |
要求原始測量和樣品標識符,而不僅僅是選定的照片。認真審查應該使排除結果變得可見:不受支援的性能預測、借用矽或碳化矽的參數以及僅基於一個良好樣品的聲明。為了獲得更廣泛的應用擬合,請進行比較 精密鑽石線鋸應用 然後請求 GaN 特定的測試計劃。.
常見問題
對於電力設備來說,GaN 比矽好嗎?
這取決於設備和系統目標。.
氮化鎵可以支援電力電子領域的高頻和高功率密度電晶體設計,而矽在許多應用中保留了成本、製造成熟度和供應優勢。電壓、開關頻率、熱路徑、封裝、可靠性、控制設計和總系統成本應決定材料。將特定的 GaN 裝置與處於相同操作職責的特定矽裝置進行比較,而不是應用通用排名。.
GaN 晶圓切割製程是什麼?
該過程首先命名分離操作。.
GaN 切割過程繪製基材和設備堆疊圖,選擇相容的切片或單一路線,開發耦合參數窗口,並檢查邊緣、地下、尺寸和污染影響。然後,在鎖定釋放的機器、夾具、消耗品、配方和計量之前,確認清潔、拋光、組裝和設備相容性。批量切片和加工晶圓切割需要不同的故障模型和證據。.
GaN 晶圓切割成本是多少?
完整的路線需要可防禦的成本。.
成本取決於材料價值、操作、堆疊、樣品或批量、機器時間、消耗壽命、切口損失、清潔、檢查、拋光餘裕、廢品風險和鑑定工作。比較下游加工後每個可接受的基材或模具的成本,而不僅僅是機器週期時間。沒有這些輸入的價格範圍不是決策等級。.
哪裡可以買到氮化鎵晶圓?
在選擇供應商之前指定晶圓。.
要求直徑、厚度、方向和邊角、獨立式或外延堆疊、載體、摻雜或導電性、表面光潔度、弓形和經紗、缺陷限制、邊緣輪廓、可追溯性和檢查數據。根據預期的切割和下游製程對晶圓進行鑑定,而不是僅購買材料名稱。.
鑽石線可以鋸切 GaN 基材嗎?
是的,適用於合適的切片和切片操作。.
A 2024 年同儕審查 將 GaN 納入鑽石線鋸加工的硬質半導體材料中。適用性仍取決於工作是批量切片、裁剪還是樣品切片;晶體取向和幾何形狀;允許的切口和地下損壞;機器剛度;冷卻劑和污染限值;和後切拋光。不應假定它取代了加工設備晶圓的刀片、雷射、等離子或切割方法。要求供應商識別機器架構、電線、固定裝置、冷卻劑、監測訊號和檢查方法,然後透過代表性批次的序列化樣品切割來驗證確切的材料和驗收計劃。.
氮化鎵有毒嗎?
使用實際材料和製程的當前安全數據,包括任何灰塵、漿料、冷卻劑、氣體、等離子體副產品、重新沉積的材料和清潔廢物流。.
不要僅從成品固體推斷處理控制。審查供應商安全資料、局部暴露和廢棄物規則,以及透過切割和清潔產生的灰塵、漿料、冷卻劑、氣體、等離子體副產品或重新沉積的材料。對設施和流程使用合格的工業衛生和環境程序。.
準備決策級 GaN 取樣請求
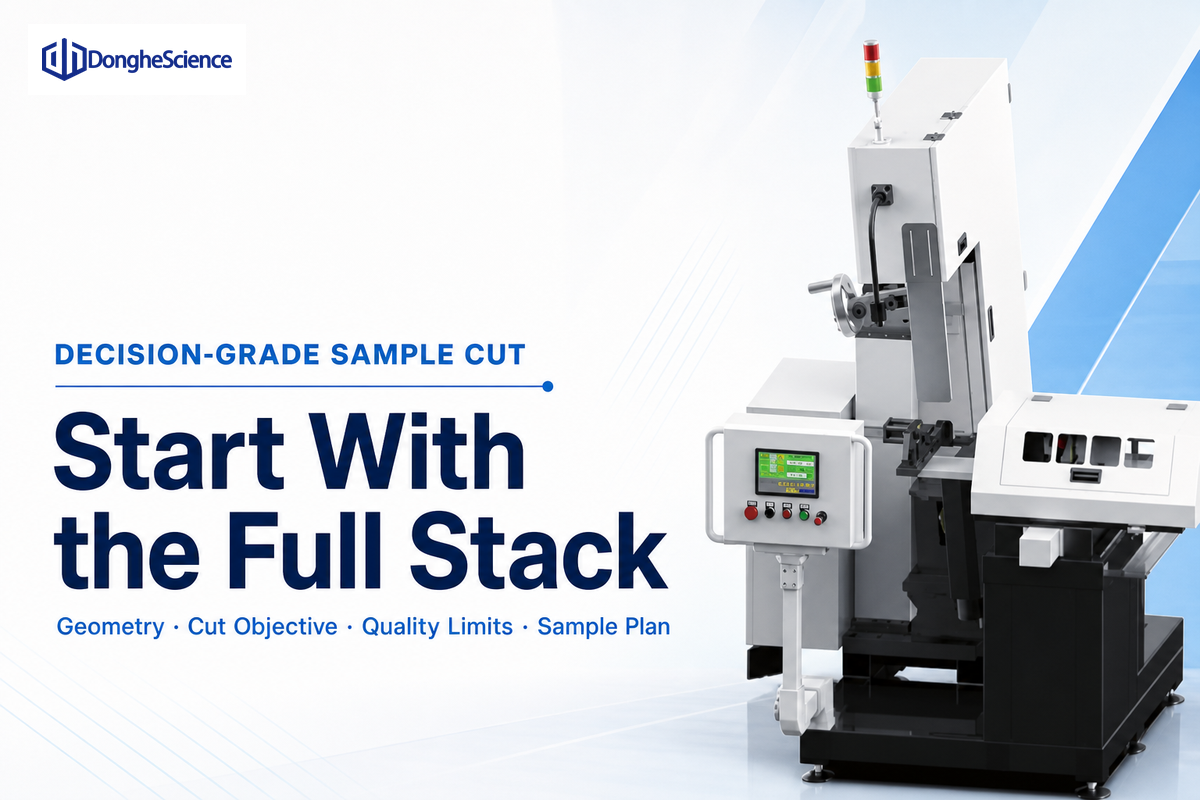
東和設計用於硬脆材料加工的鑽石鋼絲鋸設備。分享完整的堆疊、幾何形狀、切割目標、品質限制和樣品計劃,以便第一次討論可以將鋼絲鋸配合與需要不同路線的方法分開。.
參考文獻和來源
- 氮化鎵的高速雷射切片 科學報告
- 鑽石線鋸切審查 製造工藝雜誌
- 用於先進包裝的模具分離技術 真空科學與技術雜誌 B
- GaN雷射加工參數研究 半導體加工中的材料科學
- 方向依賴性 GaN 雷射損傷研究 國際機械科學雜誌
- GaN 雷射二極體劃線和功能測量 費迪南德-布勞恩研究所
- 拉曼在雷射切割的藍寶石上 GaN 邊緣附近進行研究 半導體加工中的材料科學
- 等離子體引起的 AlGaN/GaN 結構損傷 微電子工程
- 六吋矽上 GaN 裝置製造流程 微系統和奈米工程
- 標準常見問題 半